A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
O que é uma linha de montagem de módulos solares? Estações e fluxo explicados
Índice
Uma linha de montagem de módulos solares não é uma lista de máquinas — é um fluxo orientado por takt no qual cada estação é ritmada pela mais lenta, e a mais lenta é quase sempre a laminadora. As células entram numa extremidade como wafers classificados e testados e saem na outra como um módulo emoldurado, com classificação elétrica e à prova de intempéries; entre esses pontos, a linha realiza cinco transformações físicas (soldadura, montagem, laminação, emolduramento e teste elétrico) ao longo de aproximadamente oito a doze estações. A produção não é definida pela soma das máquinas, mas pelo tempo de takt — os segundos por módulo que o fluxo deve sustentar — e por quão bem o buffering oculta a diferença entre os tempos de ciclo das estações. Compreender a linha como um sistema, em vez de como uma lista de compras, é o que distingue uma fábrica que atinge a sua capacidade nominal de uma que opera a 60% dela.
Este artigo aborda a sequência de estações e o que cada estação restringe no produto final, a decisão entre semi-automática e totalmente automática e a capacidade em que ela muda, a lógica de buffer e trabalho em curso, onde as linhas reais perdem produção e o que um comprador deve especificar. Para a própria sequência de processo subjacente, consulte o processo de fabricação de painéis solares em dez etapas.
A Linha como um Fluxo, Não uma Lista de Máquinas
A propriedade definidora de uma linha de montagem é que as estações estão acopladas por um mecanismo de transferência e ritmadas por um ritmo comum. Numa linha de módulos solares, esse ritmo é o tempo de takt, expresso em segundos por módulo ou, mais utilmente, em módulos por hora. Uma linha com capacidade nominal de 20 módulos por hora tem um takt de 180 segundos: cada estação deve concluir o seu trabalho, em média, dentro de 180 segundos.
Duas consequências decorrem imediatamente, e ambas surpreendem os compradores de primeira viagem. Primeiro, a capacidade da linha é a capacidade da sua estação mais lenta, não a sua média. Comprar uma stringer de alta velocidade para alimentar uma laminadora lenta não aumenta a produção; aumenta o trabalho em curso. Segundo, os tempos de ciclo entre estações não são naturalmente equilibrados. A stringer trabalha em segundos por célula, a laminadora trabalha num ciclo de vácuo e cura de 12–20 minutos, e o teste trabalha em dezenas de segundos. Fazer com que estes cooperem é aquilo de que o design da linha realmente se trata.
A laminadora é o marcapasso em quase todas as linhas de módulos porque é um processo em lote dentro de um fluxo contínuo. Uma laminadora com um ciclo de 15 minutos e múltiplos níveis pode entregar um módulo a cada N segundos, onde N é o ciclo dividido pelo número de níveis, mas não pode ser acelerada adicionando operadores. Tudo a montante deve, portanto, ser dimensionado para manter a laminadora continuamente alimentada, e tudo a jusante deve ser dimensionado para escoar o que ela descarrega. As linhas são projetadas de trás para a frente a partir da laminadora.
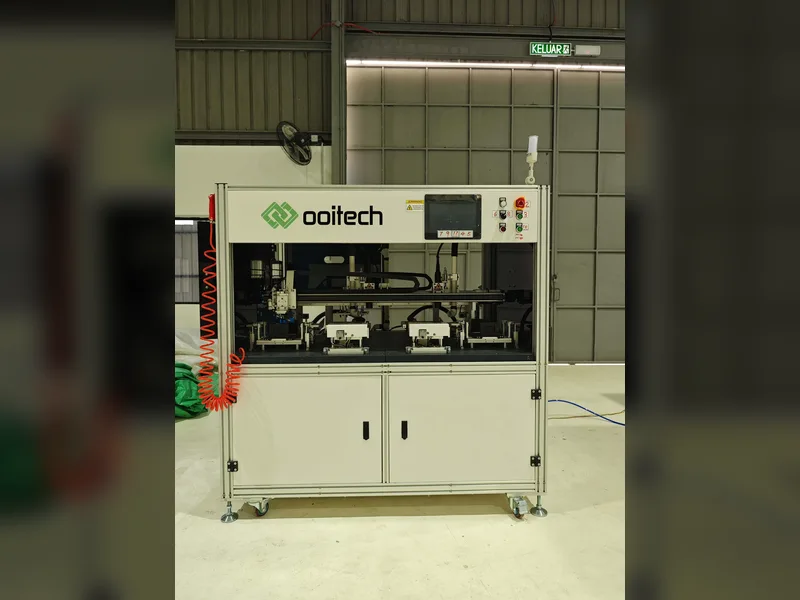
Uma única estação como esta é apenas uma parte do fluxo, razão pela qual a sequência importa mais do que a lista de máquinas.

Sequência de Estações e o que Cada Estação Restringe
A tabela abaixo mapeia a sequência de estações convencional para a função que desempenha e, mais importante, para a propriedade do módulo final que a estação fixa. Depois de um módulo sair de uma estação, o defeito que essa estação criou é ou reparável com custo ou não reparável de todo; a última coluna é aquilo com que os compradores se devem realmente preocupar.
| # | Estação | Função | O que restringe no módulo final |
|---|---|---|---|
| 0 | Classificação e corte de células | Classifica células por corrente e potência; corta células a laser para formatos half-cut ou shingled | Precisão de classificação de potência do módulo e perda por mismatch; a qualidade do corte define a condição de passivação da borda |
| 1 | Tabber e stringer | Solda a fita nas barras coletoras das células e liga as células de frente para trás numa série | Resistência em série, potência e cada microfissura ou junta fria no módulo acabado |
| 2 | Inspeção de strings (EL em linha) | Imagem por eletroluminescência de cada string concluída | Se fissuras ocultas e fitas desalinhadas são detetadas antes de a laminação as fixar |
| 3 | Layup e bussing | Coloca as strings no vidro com encapsulante; solda as barras coletoras e liga as extremidades das strings | Posicionamento das células, espaçamento e interligação entre strings; o erro de colocação torna-se permanente |
| 4 | Inspeção pré-laminação | Confirma a ordem de montagem, a ausência de material estranho e o corte correto | Qualidade da encapsulação e o risco de bolhas, objetos estranhos e curtos-circuitos |
| 5 | Laminação | Vácuo e calor curam o encapsulante, unindo vidro, células e backsheet num único laminado | Aderência, teor de gel, encapsulação sem bolhas e fiabilidade a longo prazo |
| 6 | Corte e arrefecimento | Remove o excesso de encapsulante e backsheet; arrefecimento controlado | Qualidade da vedação das bordas e estabilidade dimensional antes do emolduramento |
| 7 | Emolduramento e dispensa de cola | Aplica selante e encaixa a moldura de alumínio com cantoneiras | Resistência mecânica, proteção contra entrada e tensão induzida pela moldura no laminado |
| 8 | Montagem da caixa de junção | Fixa a caixa de junção, solda os condutores e encaminha os cabos | Segurança elétrica, integridade da conexão e a interface externa do módulo |
| 9 | Cura | Permite que o selante da moldura e o potting atinjam resistência ao manuseamento | Se a vedação da moldura sobrevive aos ciclos térmicos no campo |
| 10 | Limpeza e teste de isolamento | Limpa o vidro; verifica a resistência de isolamento e a continuidade | Conformidade de segurança e grau cosmético |
| 11 | Teste IV e teste EL | Flasheia o módulo para medir a potência e captura uma imagem EL | Potência nominal, classificação e o registo de qualidade de garantia da unidade acabada |
| 12 | Etiquetagem e embalagem | Aplica etiquetas e números de série; embala para envio | Rastreabilidade, administração de garantia e taxa de danos no transporte |
Ler a tabela horizontalmente revela a lógica de projeto. As estações 1 a 5 fixam as propriedades elétricas e de confiabilidade do módulo; as estações 6 a 9 fixam suas propriedades mecânicas e ambientais; as estações 10 a 12 fixam sua identidade comercial. Um defeito introduzido no primeiro grupo não pode ser corrigido no segundo, razão pela qual as estações de teste pertencem à linha de produção e não apenas ao final.
Semiautomático versus totalmente automático: onde a mudança compensa
A distinção entre uma linha semiautomática e uma linha totalmente automática não é um único interruptor. É um conjunto de decisões por estação, e a resposta correta difere de estação para estação.
Numa linha semiautomática, as células são carregadas e as strings são manuseadas manualmente em vários pontos; a montagem é assistida em vez de robótica; o enquadramento pode ser manual ou semiautomático; os testes são frequentemente offline. Numa linha totalmente automática, o carregamento de células, a transferência de strings, a montagem, o barramento, o enquadramento e os testes estão ligados por transportadores e robôs com manuseamento manual mínimo, e a linha é controlada a partir de um HMI central com gestão de receitas.
A automação compra três coisas: produtividade por operador, consistência e rastreabilidade. A produtividade é a mais óbvia. A consistência importa mais do que a maioria dos compradores espera, porque o manuseamento manual é a principal fonte das microfissuras que mais tarde se manifestam como perda de potência e snail trails. A rastreabilidade importa para a certificação e a garantia: uma linha automática registra parâmetros por número de série do módulo.
| Fator | Semiautomático | Totalmente automática |
|---|---|---|
| Faixa de capacidade típica | 5–30 MW | Aproximadamente 60 MW e acima |
| Mão de obra por turno | Maior, e diretamente proporcional à produção | Menor e em grande parte fixa |
| Consistência do rendimento | Depende da habilidade do operador e da disciplina do turno | Determinada por receitas e configurações da máquina |
| Quebra induzida pelo manuseamento | Maior, concentrada nos pontos de transferência manual | Menor, com EL em linha a detetar o que resta |
| Mudança de formato | Rápida e tolerante | Requer receitas armazenadas e kits de células sobressalentes |
| Rastreabilidade | Normalmente registos manuais | Registo automático por número de série |
| Lógica de ponto de equilíbrio | Mercados de baixo volume e custo de mão de obra mais baixo | Mercados de alto volume ou de custo de mão de obra elevado |
A mudança compensa quando o custo anual de mão de obra poupado excede a diferença de capital amortizada mais o custo da disciplina adicional de tempo de atividade que a automação exige. Na prática, esse ponto de cruzamento situa-se algures na faixa dos 40–80 MW para muitos mercados, e desloca-se mais cedo à medida que os salários locais sobem. Duas ressalvas são importantes. A automação não tolera má consistência de material: uma linha automática alimentada com células variáveis produz módulos variáveis mais depressa. E uma linha parcialmente automatizada é frequentemente a pior configuração, porque as estações manuais a montante das automáticas reintroduzem exatamente a variabilidade de manuseamento que a automação foi comprada para eliminar. Se não conseguir automatizar o tabber e a montagem em conjunto, automatizar apenas um deles rende menos do que o folheto sugere.
As escolhas de equipamento ao nível da estação interagem com esta decisão de formas que vale a pena compreender antes de se comprometer. O tabber e stringer define o teto de produtividade; o laminador define o ritmo; e a configuração de testes determina se os defeitos são detetados ou expedidos, conforme abordado em teste EL em linha versus offline.
Lógica de buffers e WIP
Como os tempos de ciclo das estações são desiguais e como as estações param para manutenção, mudanças de material e microparagens, uma linha de montagem sem buffers transfere cada interrupção a montante diretamente para a laminadora. Os buffers são o mecanismo que desacopla as estações, e a sua colocação e dimensão são decisões de projeto com custo real.
Os buffers surgem em três tipos numa linha de módulos. Buffers de strings situam-se entre o stringer e a montagem e absorvem o facto de o stringing funcionar em ciclos ao ritmo das células enquanto a montagem consome strings em lotes ao ritmo dos módulos. Buffers de montagem para laminadora são os mais importantes, porque a laminadora é o pacemaker e deixá-la sem alimentação é o modo de falha mais caro da linha. Buffers pós-laminação desacoplam a laminadora do enquadramento e dos testes, que têm estruturas de ciclo novamente diferentes.
O compromisso é capital de giro contra produção. Cada módulo em buffer é material que já pagou e ainda não expediu, parado num transportador. Buffer a menos e o pacemaker fica sem alimentação, custando muito mais produção do que teria custado construir o buffer. Buffer a mais e esconde um desequilíbrio real de capacidade atrás de inventário, ao mesmo tempo que imobiliza dinheiro. Um ponto de partida prático é dimensionar o buffer de alimentação da laminadora para cobrir pelo menos um ciclo completo de laminação mais a duração esperada de microparagem nas estações precedentes, e depois medir e ajustar.
A lógica de WIP também interage com a qualidade. Quanto mais tempo um laminado permanece num estado parcialmente processado — particularmente entre a montagem e a laminação, onde o encapsulante pode absorver humidade — mais a janela de processo se estreita. Os buffers devem, portanto, ser dimensionados em tempo, não apenas em unidades. Um buffer que contém noventa minutos de produção num ambiente húmido representa um risco diferente de um que contém quinze minutos.
Onde a linha perde realmente produção
A capacidade nominal e a capacidade realizada diferem, e a diferença tem um pequeno número de causas recorrentes. Compreendê-las é mais valioso do que qualquer especificação de máquina isolada.
Falta de alimentação do pacemaker é a maior perda isolada. Qualquer paragem a montante que chegue à laminadora custa um ciclo de laminadora por evento, e um ciclo de 15 minutos significa uma perda de 15 minutos. Este é um problema de buffering, não um problema de velocidade da máquina.
Takt desequilibrado é o seguinte. Uma estação cujo tempo de ciclo excede o takt da linha limita permanentemente a produção, independentemente do que as outras estações façam. Diagnostica-se medindo o tempo de ciclo real em cada estação ao longo de um turno completo e encontrando a que define o teto — que nem sempre é a que o folheto do fornecedor sugere.
Tempo de mudança é a perda oculta em fábricas multi-formato. Se mudar de um formato de célula ou tamanho de módulo para outro custa quatro horas e você faz isso duas vezes por semana, você abriu mão de aproximadamente um dia útil inteiro por semana. Receitas armazenadas, kits de células sobressalentes e materiais pré-posicionados são o que convertem uma troca de quatro horas em uma de quarenta minutos.
Perda de rendimento nas estações irreversíveis é um custo duplo: você perde a margem do módulo e perde o slot de capacidade que ele consumiu. Como a laminação e o stringing são efetivamente irreversíveis, defeitos ali são muito mais caros do que defeitos detectados antes deles. Este é o argumento econômico para inspeção inline em vez de amostragem no fim da linha.
Por fim, excursões de utilidades e ambientais — queda de pressão do ar comprimido, deriva da temperatura da água gelada, aumento da umidade na sala de layup — aparecem como problemas de qualidade intermitentes que os operadores atribuem aos materiais. São questões de nível de linha que exigem instrumentação de nível de linha, e geralmente são invisíveis até que alguém comece a registrá-las.
O equipamento de laminação geralmente define o ritmo de toda a linha, então a produção, o buffering e os testes de aceitação são especificados em torno desta estação.

O que um Comprador Deve Especificar
Uma consulta de linha de módulos que consiste em uma meta de MW e um tamanho de célula produzirá uma cotação que não é comparável a nenhuma outra. Os itens de especificação a seguir determinam se as cotações podem realmente ser comparadas e se a linha entregue atende às expectativas.
- Base de takt e produção — módulos por hora em um tamanho de módulo e formato de célula definidos, com um rendimento declarado, não uma cifra anual de MW de manchete.
- Envelope de formato de célula — dimensões da célula, inteira ou meio-corte, contagem de busbars incluindo prontidão para multi-busbar e zero-busbar, e se formatos back-contact devem ser suportados.
- Faixa de tamanho de módulo — dimensões mínimas e máximas do vidro, e a faixa de perfil de moldura que a estação de enquadramento aceita.
- Limite de automação por estação — quais etapas de manuseio são manuais, quais são automáticas, e o número de trabalhadores assumido por turno.
- Escopo de inspeção — EL inline em nível de string e em nível de módulo, classe do testador flash IV e padrão de calibração, e inclusão de teste de isolamento.
- Dimensionamento de buffer — o número de módulos de buffer antes e depois do laminador, expresso em unidades e em tempo.
- Gerenciamento de receitas — quantas receitas armazenadas, quantos kits de formato de célula sobressalentes estão incluídos, e o que envolve uma troca.
- Utilidades e ambiente — energia, qualidade e pressão do ar comprimido, água gelada, carga do piso, e o controle de umidade e temperatura assumido para layup e laminação.
- Comissionamento e treinamento — duração, quem paga viagens e acomodação, os critérios do teste de aceitação, e por quanto tempo o suporte permanece no local após a entrega.
- Documentação e conformidade — documentação CE para o equipamento, desenhos elétricos, lista de peças sobressalentes com prazos de entrega, e diagramas de circuito em um idioma que sua equipe de manutenção leia.
Dois itens adicionais valem a insistência. Primeiro, um protocolo de teste de aceitação escrito antes do pedido, declarando o que será medido, com qual instrumento, durante qual duração, e o que constitui aprovação ou reprovação. Segundo, um plano de qualificação de materiais: a linha deve demonstrar manter suas especificações com pelo menos dois fornecedores qualificados para os consumíveis críticos, porque uma linha ajustada ao encapsulante de um fornecedor é uma linha com um único ponto de falha. A disciplina de compras é examinada mais adiante em o que determina o preço da máquina.
Perguntas Frequentes
O que é uma linha de montagem de módulos solares?
É o conjunto integrado de estações que converte células solares classificadas em módulos acabados e testados, ligados por um sistema de transferência e ritmados por um takt time comum. As estações principais são classificação e corte de células, tabbing e stringing, layup e bussing, laminação, aparamento, enquadramento, montagem da caixa de junção, cura e testes elétricos. A linha é definida por seu fluxo e ritmo, não pelas máquinas individuais, porque a produção é limitada pela estação mais lenta e não pela média.
Como os painéis solares são montados?
As células são soldadas em strings pelo tabber e stringer, inspecionadas por eletroluminescência inline, depois colocadas sobre o vidro com encapsulante e interconectadas por busbars. O conjunto é laminado sob vácuo e calor para unir vidro, células e backsheet em uma única unidade selada, aparado e resfriado, equipado com uma moldura e selante, recebe uma caixa de junção, é curado e, finalmente, testado por flash para medir a potência e inspecionado quanto a defeitos. Cada etapa restringe uma propriedade diferente do módulo acabado.
Quantos módulos por hora uma linha de montagem típica produz?
Linhas semiautomáticas de entrada comumente operam na faixa de 10 a 20 módulos por hora, enquanto linhas automáticas maiores operam substancialmente mais, com o número exato dependendo do tamanho do módulo, do formato da célula e de quantos níveis de laminação estão instalados. Sempre peça a produção em um tamanho de módulo definido e rendimento declarado em vez de uma cifra de capacidade anual de manchete em megawatts, porque esses dois números descrevem fábricas muito diferentes.
Por que o laminador é o gargalo?
Porque a laminação é um processo em lote com um ciclo de vácuo e cura de 12 a 20 minutos, enquanto as outras estações operam em segundos ou dezenas de segundos. Sua taxa de transferência só pode ser aumentada adicionando níveis, o que é uma decisão de capital, não operacional. Todas as outras estações da linha existem para manter o laminador continuamente alimentado e escoar sua produção, razão pela qual o projeto da linha começa pelo laminador e trabalha de trás para frente.
A partir de qual capacidade uma linha totalmente automática faz sentido?
O ponto de cruzamento econômico comumente cai na faixa de 40 a 80 MW e se antecipa à medida que os custos de mão de obra locais aumentam. Abaixo disso, uma linha semiautomática de 5 a 30 MW é uma configuração legítima e frequentemente mais lucrativa. A decisão deve ser testada contra seus próprios índices salariais e carteira de pedidos em vez de adotada como norma do setor, e deve ser tomada estação por estação em vez de para a linha como um todo.
Qual é a diferença entre um buffer e o trabalho em curso?
São os mesmos módulos físicos com propósitos diferentes. Um buffer é um inventário deliberadamente dimensionado, colocado num ponto específico para desacoplar estações e proteger o pacemaker de interrupções a montante. O trabalho em curso é qualquer material parcialmente concluído no fluxo. A distinção é importante porque um buffer planeado é uma característica de design dimensionada em unidades e em tempo, enquanto o WIP não controlado é um sintoma de um desequilíbrio que ainda não diagnosticou.
Uma linha pode produzir vários tamanhos de módulo e formatos de célula?
Sim, dentro de um envelope definido na compra, e esta é uma das especificações mais valiosas a negociar. As restrições práticas são o intervalo de vidro e moldura da estação de enquadramento, a compatibilidade de célula e barra coletora do stringer, e o ferramental de layup. O que torna a produção multi-formato económica são as receitas armazenadas e os kits de formato sobressalentes, porque o tempo de mudança é uma subtração direta da capacidade disponível.
Onde é que uma linha de módulos perde mais produção?
A subalimentação do laminador é a maior perda individual, uma vez que cada interrupção que o atinge custa um ciclo completo de laminação. O takt desequilibrado numa estação lenta vem a seguir, seguido do tempo de mudança de formato e da perda de rendimento nas estações irreversíveis onde os defeitos já não podem ser reparados. As oscilações de utilidades em ar comprimido, água refrigerada e humidade representam uma parte adicional que é frequentemente atribuída incorretamente à qualidade do material.
Resumindo: especifique a linha por takt, envelope de formato, fronteira de automação por estação, dimensionamento de buffer e protocolo de aceitação — não por uma cifra de megawatts de destaque. Envie à Ooitech o seu tamanho de módulo alvo, formato de célula e produção necessária, e devolveremos uma configuração estação a estação com o pacemaker dimensionado primeiro.
Leitura adicional e dados de contexto
Material de referência público sobre este tema, publicado pelas organizações que mantêm o roteiro tecnológico e os dados de mercado do setor: