Processo de Fabrico de Painéis Solares: 10 Passos e Máquinas
Índice
Resposta rápida: A fabricação de painéis solares funciona como um processo contínuo cronometrado pelo takt, não como dez máquinas independentes. Entra uma caixa de células classificadas e sai um módulo paletizado e testado, passando por teste de células, corte, stringing, layup, laminação, aparamento, enquadramento, montagem da caixa de junção, cura e teste IV final. A produtividade é definida pela estação mais lenta, pelo que uma linha é especificada pela capacidade anual — uma linha de 120 MW e uma linha de 20 MW usam a mesma sequência com diferentes números de estações e velocidades. A colocação da fita e a soldadura no stringer, e o perfil de vácuo e térmico no laminador, são onde se originam a maioria dos defeitos; duas portas de eletroluminescência detetam microfissuras e vazios antes de chegarem ao cliente. O mesmo processo serve células PERC, TOPCon e de contacto traseiro, com o formato da célula e o número de busbars como principais variáveis.
O que realmente acontece entre uma caixa de células à entrada e um módulo paletizado — cada passo com a sua máquina, tempo de ciclo, consumo de energia, área ocupada e número de operadores, de um fornecedor cujas linhas executam este processo diariamente.
Produção de Módulos PV · Guia de Processo e Equipamento · por Jerry, Ooitech
Uma linha automática de 120 MW conclui um módulo aproximadamente a cada dois minutos. Dez passos separam uma caixa de células à entrada desse módulo paletizado, e cada passo tem uma máquina, um tempo de ciclo, um preço e um modo de falha. A maioria das descrições do processo de fabrico de painéis solares fica-se pela ciência. Esta página percorre-o como o auditarias no chão de fábrica — porque é essa a versão de que precisas antes de assinar um contrato de equipamento.
1. Como o Processo Realmente Funciona: Takt, Não Dez Máquinas Separadas
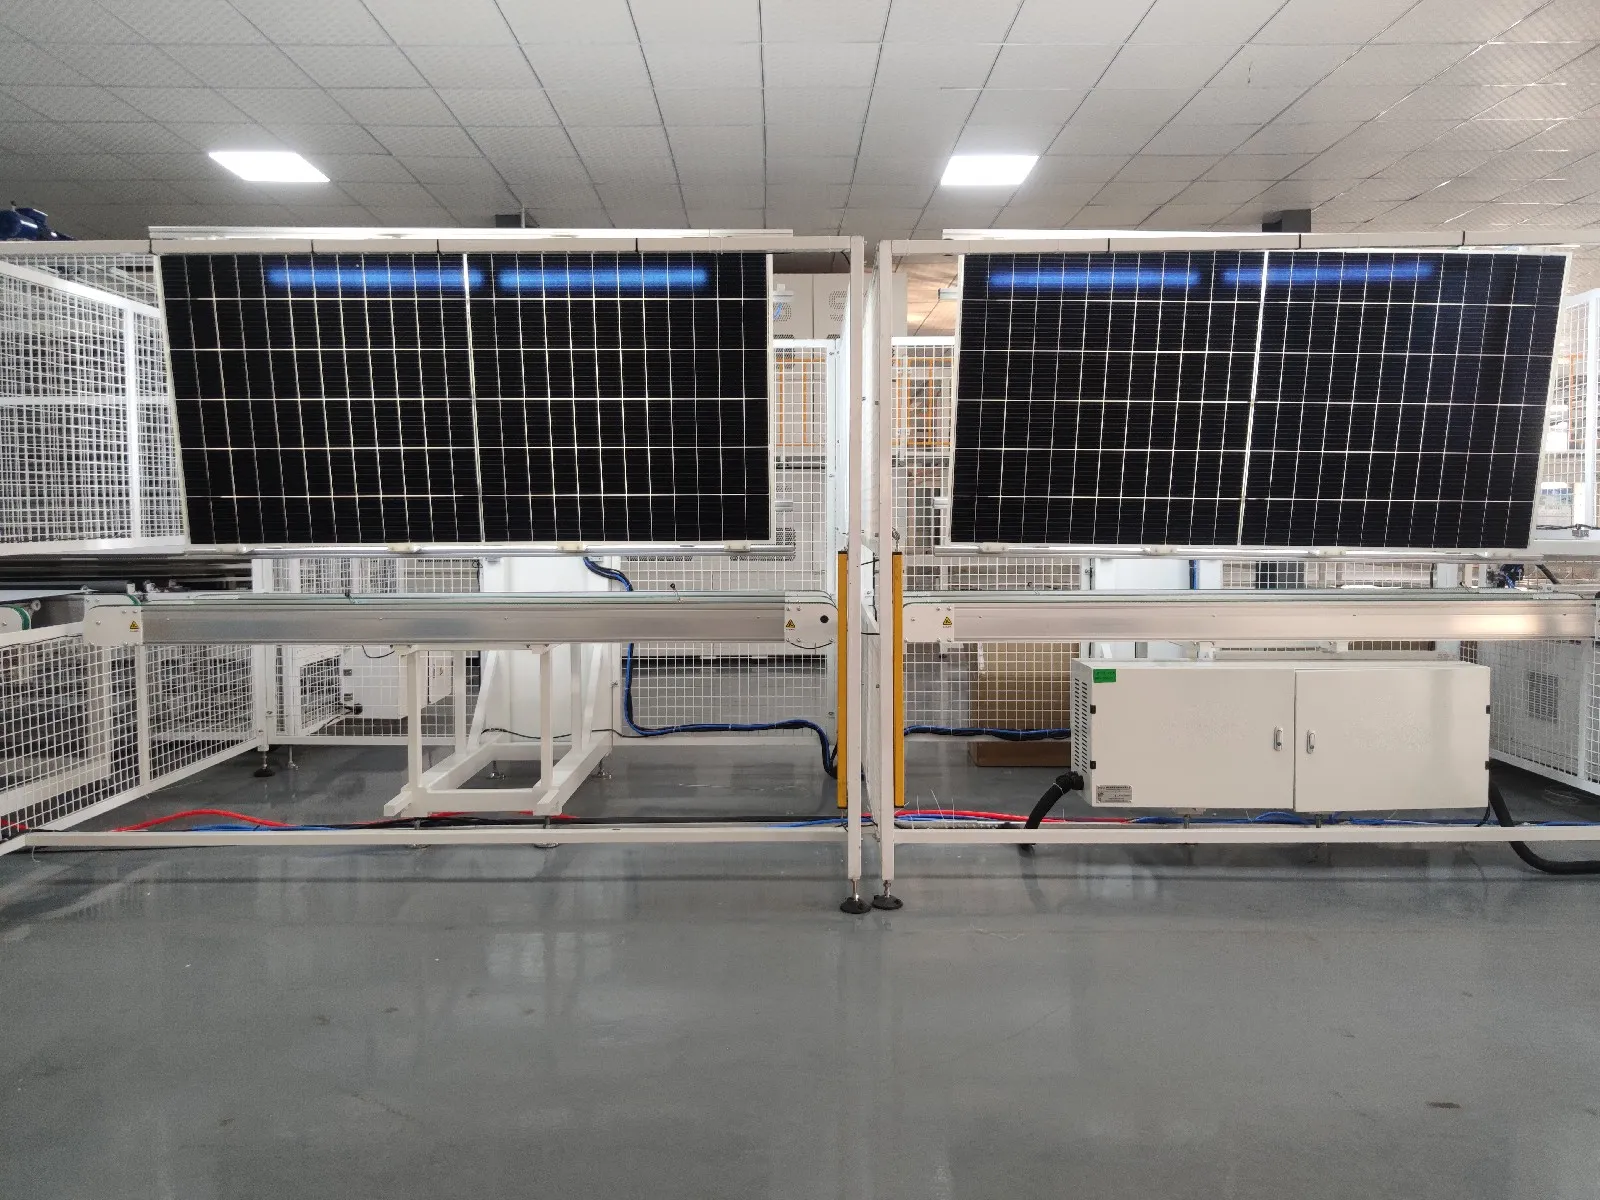
A palavra que governa tudo é takt — o ritmo a que os módulos acabados saem da linha. Na nossa configuração semiautomática de 20 MW, a linha completa 16 painéis por hora; na linha automática de 120 MW, 32 painéis por hora a funcionar 24 horas por dia. Cada estação a montante tem de acompanhar esse ritmo ou torna-se um gargalo, e as duas operações mais lentas — soldadura e laminação — definem o tempo para todo o resto.
É também por isso que a lista de processos abaixo se lê como uma folha de cotações. Cada um dos dez passos corresponde a um grupo de máquinas com uma faixa de preço de mercado bastante estável, FOB China: as stringers de entrada situam-se na faixa dos $60k–70k, a classe de 2.400 células, a cavalo de batalha, entre $99.000–120.000 e $140.000–150.000, uma máquina de gravação a laser à volta de $20k–25k, uma unidade de viragem alguns milhares de dólares — faixas que se moveram surpreendentemente pouco ao longo de vários anos de cotações. Quando terminar esta página, deverá ser capaz de olhar para o diagrama de processo de qualquer fornecedor e associar uma faixa de preço e uma contagem de mão de obra a cada caixa do mesmo.
2. Os Dez Passos, do Teste de Células à Palete
| Passo | O que acontece | Máquina (faixa típica FOB China) | Número-chave |
|---|---|---|---|
| 1. Teste de células | As células à entrada são testadas por flash e classificadas por Isc, Voc, Pmax, FF, Rs, Rsh | Testador de células, classe OTCT-A ($15k–18k) | Flash de 10 ms · células até 210×210 mm |
| 2. Laser scribing e divisão | Células inteiras são riscadas e depois divididas em meias células ou células de um quarto | Laser scribing, classe OLS-20A ($20k–25k) | 1.500 células inteiras/h · risco de 40 μm · quebra ≤0,3% em grau A |
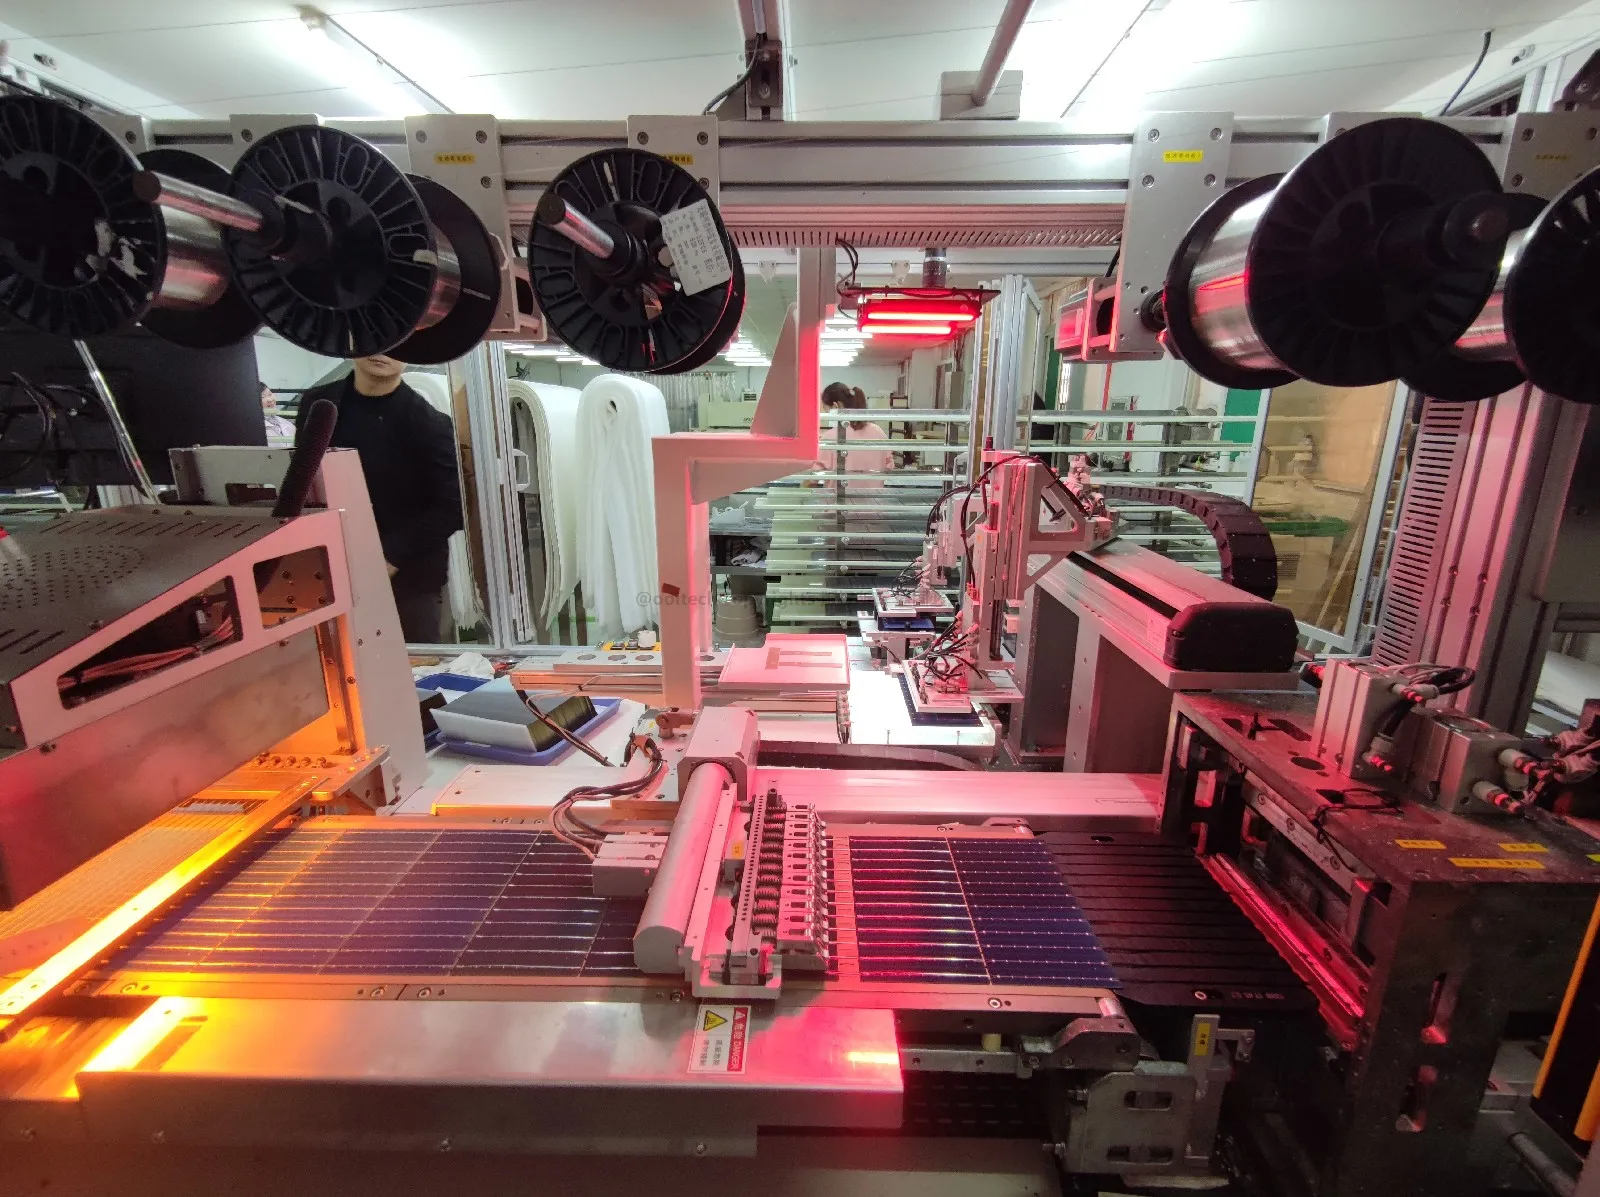
| 3. Tabbing e stringing | Fita soldada de frente para trás, de célula para célula, em strings | Classe SS-1500 ($60k–70k) / classe SS-2500 ($120k–140k); classe ATW ($380k–430k) | 2.400 células/h (SS-2500) · soldadura IR · quebra ≤0,2% |
| 4. Layup | Vidro, EVA, strings, segunda camada de EVA e backsheet empilhados em ordem | Carregador de vidro $25k–30k · layup automático $50k–60k · cortador de EVA/TPT $8k–35k · estações de layup manual a partir de ~$1.400–1.700 | Semiautomático: 4 estações para 16 painéis/h |
| 5. Bussing | Strings interligados no circuito completo; fita da j-box colocada | Mesas de bussing manual ($4k–5k) ou bussing automático ($130k–260k) | A maior variação de âmbito entre cotações |
| 6. EL pré-laminação | Máquina de Colagem o imageamento captura microtrincas e fitas desalinhadas | Testador EL, classe de 8 câmaras ($25k–32k) | Última oportunidade antes do passo irreversível |
| 7. Laminação | A pilha é derretida sob vácuo e calor num único laminado ligado | Classe OCY-2666 ($90k–105k) de câmara única; câmara dupla $150k–200k | 98 kW nominal · vácuo de 40 Pa · uniformidade de ±1–2 °C |
| 8. Corte e moldura | Excesso das bordas removido, moldura de alumínio colada e prensada | Corte manual $4k–5k / automático $30k–35k · moldura $6k–8k semi / $45k–52k auto / $140k–185k tudo-em-um | Tudo-em-um acrescenta controlo do fluxo de cola |
| 9. Caixa de junção e cura | J-box colada, cablada, encapsulada; adesivo cura numa transportadora | Colagem $5k–6k · encapsulamento $12k–17k · soldadura automática $60k–70k · transportadora de cura $30k–70k | 2 operadores no nosso plano de pessoal de 150 MW |
| 10. Teste IV e EL final, embalagem | O flash do simulador solar atribui a classe de potência; o EL final verifica que não há novas fissuras; módulo embalado | Testador IV, classe OTMT-A ($20k–28k) ou Gsolar Classe A ($60k–75k) · EL final de 4 câmaras ($20k–23k) | Flash de 10 ms · módulos até 2500×1400 mm |
Quatro desses passos decidem a maior parte da tua economia, por isso merecem uma análise mais atenta.

Passo 3 — stringing, o irreversível
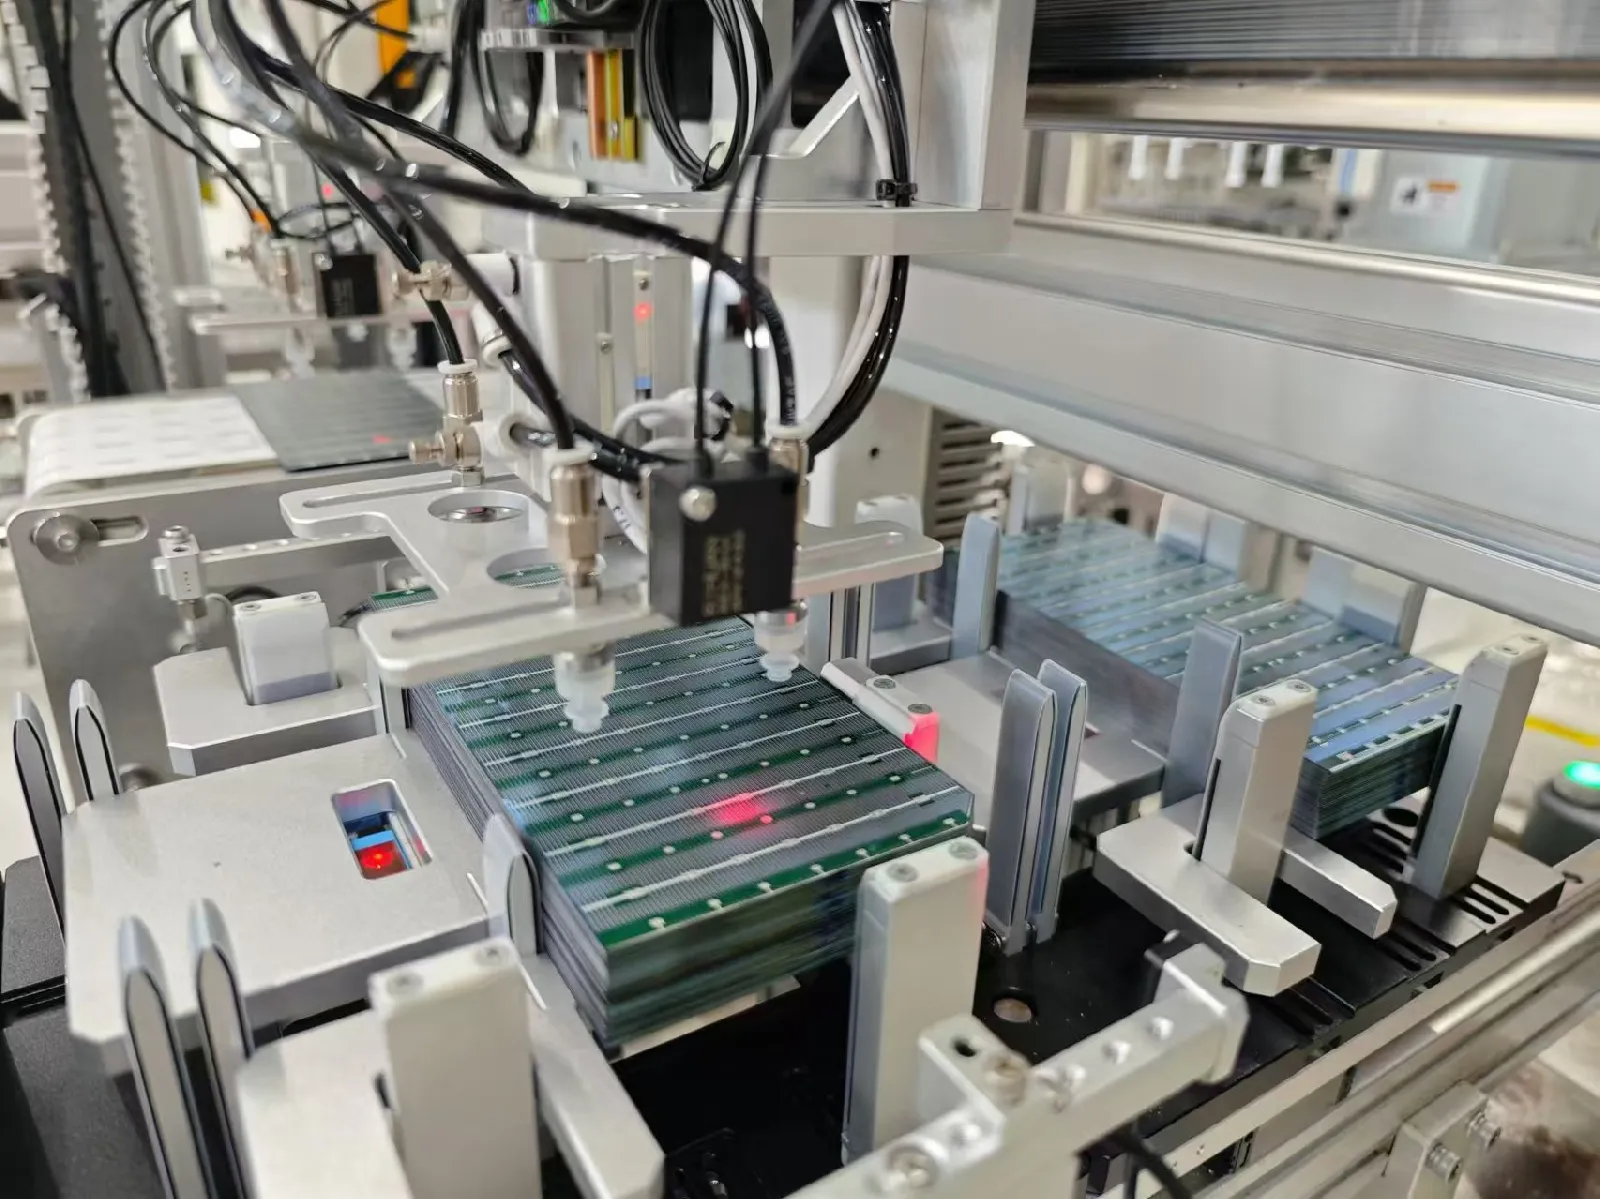
Soldar a fita à face frontal de uma célula e encaminhá-la para a parte de trás da célula seguinte é onde a qualidade elétrica de um módulo fica selada. A SS-2500 fá-lo a 2.400 células por hora com posicionamento por câmara CCD e um robô a manusear cada célula, mantendo a quebra em 0,2% ou menos em células de grau A em formatos de 3–20 busbar de 156 a 210 mm. Assim que uma soldadura defeituosa ou uma microfissura oculta passa esta estação, nenhum passo posterior a pode reparar — é por isso que o passo 6 existe. Quando algo se desvia, o sintoma é específico: fios fora das suas almofadas de solda, visíveis como juntas enegrecidas ou não molhadas na borda da string. A correção é quase sempre o alinhamento da alimentação da fita ou a receita de temperatura de soldadura, não a célula.
Passo 7 — laminação, o definidor de ritmo
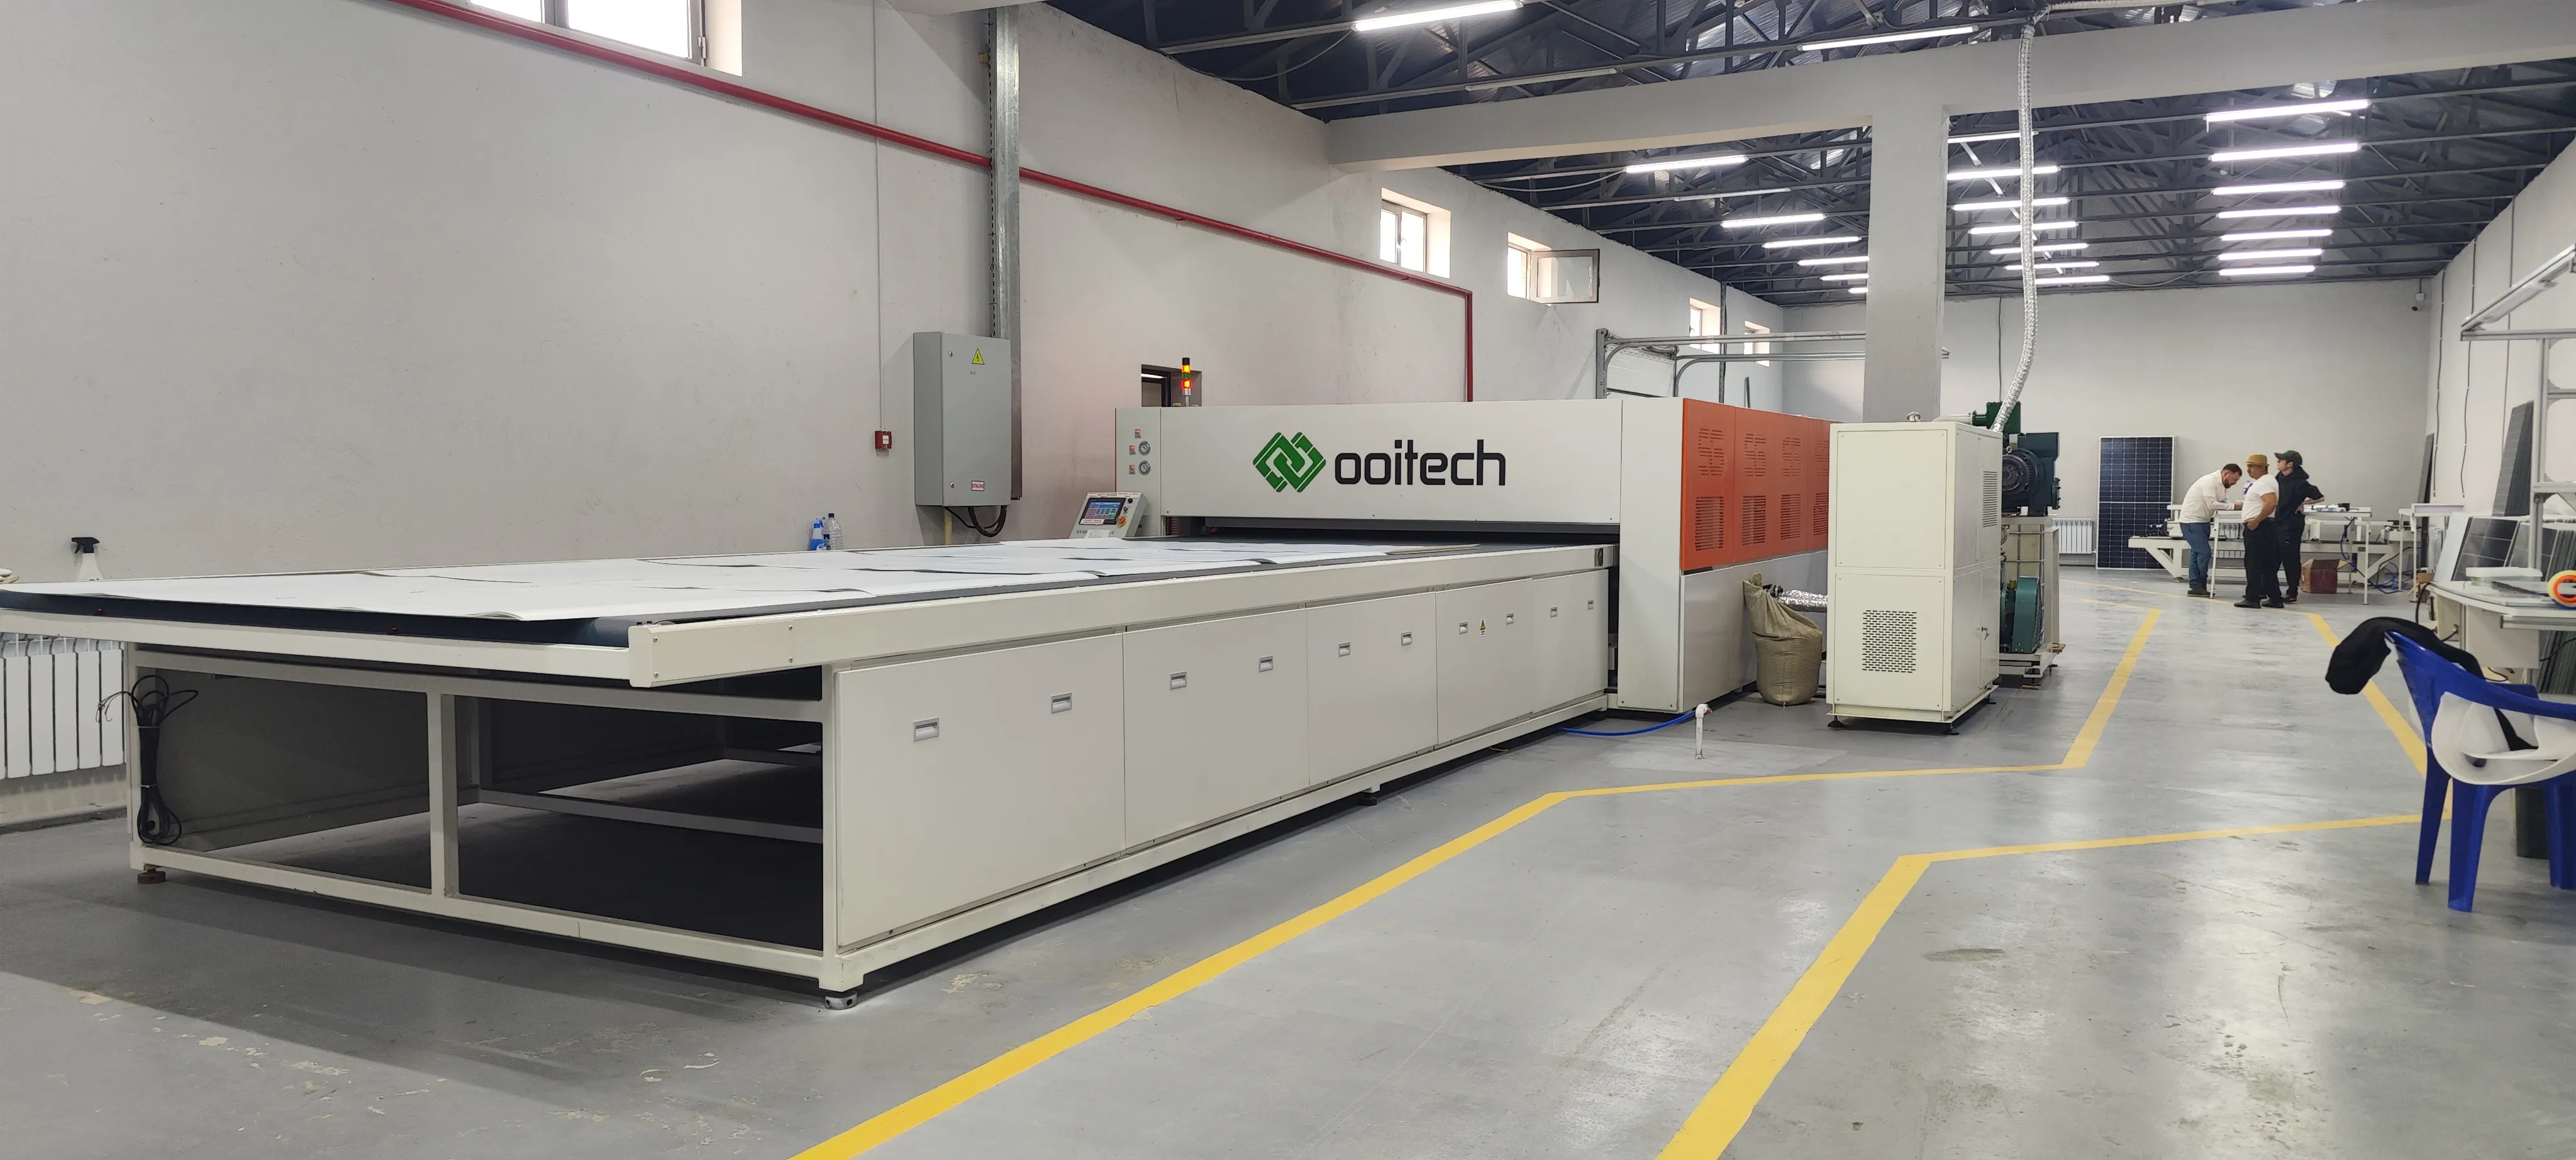
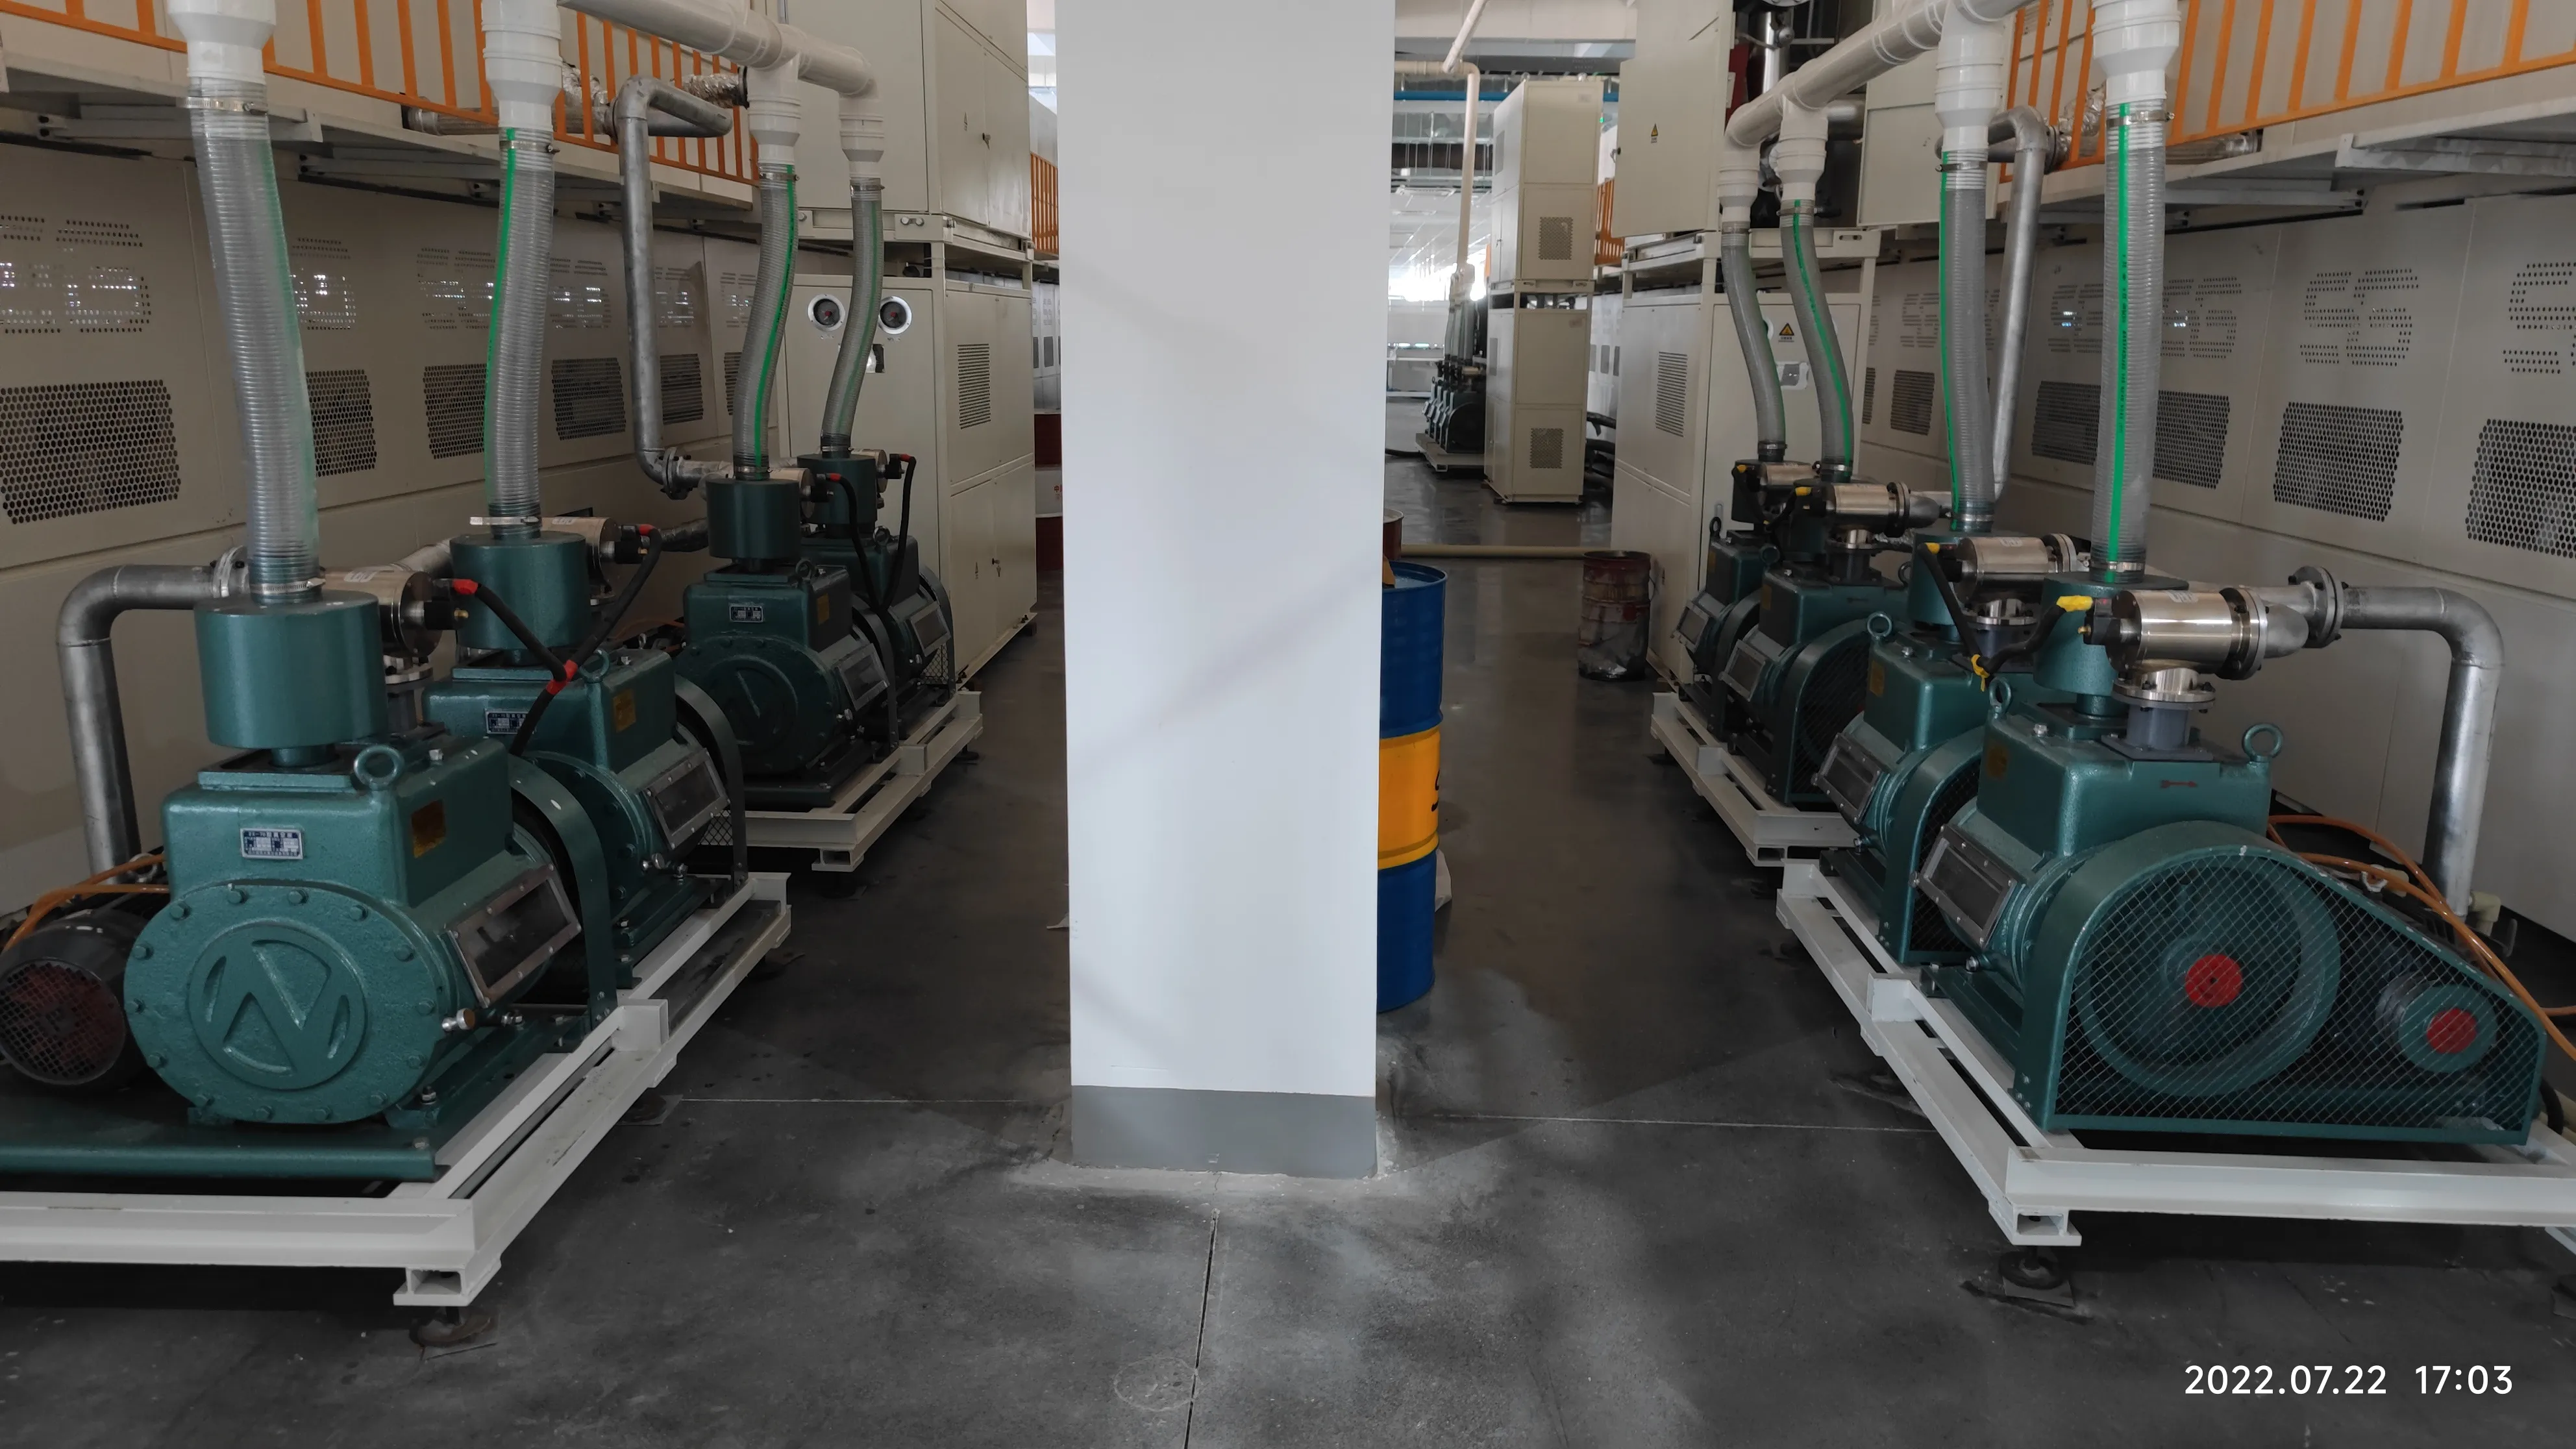
A laminador é a única máquina dentro da qual todo módulo precisa passar. A classe OCY-2666 oferece uma superfície de trabalho de 2600 × 6600 mm, aquecimento a óleo com uniformidade de temperatura mantida em ±1–2 °C, vácuo até 40 Pa e ciclos de bombeamento de 5–30 minutos — e é por isso que a laminação, não a soldagem, define o takt da linha em linhas menores. É também a máquina individual mais faminta por eletricidade: 98 kW nominal, dos quais 72 kW são de aquecimento. Na faixa de 120 MW, a lâmina normalmente passa para uma máquina de câmara dupla (US$ 150 mil–200 mil) para que uma câmara cure enquanto a outra bombeia; em 300–600 MW, unidades de câmara dupla e camada dupla chegam à faixa de US$ 400 mil cada.
Passos 4, 5 e 8 — onde o semiautomático poupa e custa
Layup, bussing e trimming são os três passos que existem tanto numa versão de estação manual da classe $1.400–1.700 como numa versão automática de $45.000–290.000. O processo de produção de painéis solares é quimicamente idêntico de ambas as formas; o que muda é quem faz o trabalho. Uma linha semiautomática de 20 MW coloca quatro operadores nas mesas de layup, dois nas mesas de bussing, um no trimming — e a linha inteira fica na faixa dos $300k baixos a médios. Os equivalentes automáticos eliminam essas posições e acrescentam transportadores, unidades de viragem e estações de centragem. Nenhum é "melhor": onde os salários dos operadores são de $400–700 por mês, a versão manual paga-se; onde estão a níveis europeus, a automática é a única configuração sensata.
Passos 1, 6 e 10 — os portões de qualidade
Três dos dez passos testam em vez de transformar e, em conjunto, custam algures na faixa de $60k–100k de equipamento: testador de células, EL pré-laminação, simulador IV e EL final. Os compradores que esticam o orçamento são tentados a cortar um. Não o façam. Sem a triagem de células à entrada, misturam-se graus numa mesma string; sem EL pré-lam, laminam-se fissuras fechadas e descobrem-se depois do passo mais caro; sem um flash IV final, enviam-se classes de potência que nunca foram medidas. Os portões são as máquinas mais baratas da fábrica em relação às perdas que evitam.

3. O que o Processo Consome: Espaço, Energia, Ar, Pessoas
Os compradores sérios enviam-nos uma checklist que lê quase de forma idêntica todas as vezes: capacidade de produção por máquina, tempo de ciclo, requisito de energia, consumo de ar, operadores necessários, dimensões da máquina, nível de automação. Aqui está essa checklist respondida para os três níveis padrão, a partir das nossas próprias folhas de cotação e desenhos de layout de fábrica.
| Recurso | 20 MW semiautomático | 60 MW automático | 120 MW automático |
|---|---|---|---|
| Ritmo de produção | 16 painéis/h, um turno de 8 h | classe de ~24 painéis/h | 32 painéis/h, operação 24 h |
| Nave de produção | classe de ~600–800 m² | classe de ~800–1.000 m² | ~1.000 m² (50×20 m) |
| Armazém (células a entrar / módulos a sair) | aproximadamente a mesma área novamente, em todos os níveis | — | — |
| Teto / portas / colunas | Teto 4,2–6 m · portas 5–6 m de largura · preferencialmente sem colunas, caso contrário espaçamento ≥6 m (da folha de layout de 120 MW) | ||
| Potência instalada | classe de ~150–200 kW | classe de ~350–500 kW | ~700 kW |
| Ar comprimido | Milhares de litros por minuto nos níveis automáticos — dimensionado por layout; cilindros pneumáticos acionam o enquadramento, as unidades de viragem e os carregadores | ||
| Operadores por turno | O semiautomático acrescenta posições manuais de layup, bussing e trimming | Equipa automática enxuta | 12–15 operadores + 2 engenheiros; 24/turno no plano de vidro duplo de 150 MW |
| Ambiente da nave | As zonas de stringing e laminação querem 25 °C ±2 e 50–60% HR — uma conversão de armazém normalmente paga a adaptação do controlo climático | ||
Em termos de pessoal, o plano de pessoal de vidro duplo de 150 MW vale a pena ler estação por estação, porque mostra onde as pessoas realmente vão: um operador no stringer, um em cada na alimentação de vidro, alimentação de EVA, colocação de spacer e alimentação de busbar/fita, um no EL pré-laminação, três em retrabalho, um em cada na fita de borda, trimming, inspeção de viragem e cola/molduras, dois na estação de caixa de junção, um a colocar tampas de caixa e a limpar a traseira, um a limpar a frente, um a trocar os suportes de teste IV/EL, um em cada no IV e EL final, dois a aplicar placas de identificação e códigos de barras, dois a descarregar. Vinte e quatro pessoas, e nem uma delas é opcional numa linha de vidro duplo nesse nível de automação — só o retrabalho ocupa três, porque o passo 6 e o passo 10 continuam a alimentá-lo.
4. Onde Nascem os Defeitos — e os Dois Portões EL
Todos os engenheiros de processo experientes nesta indústria dizem o mesmo sobre o rendimento: os defeitos são baratos de detetar antes da laminação e caros depois dela. A barreira EL pré-laminação no passo 6 existe porque a stringing é irreversível; a barreira final no passo 10 existe porque a própria laminação, o enquadramento e o manuseamento podem todos introduzir novas fissuras depois de a primeira barreira ter passado. Entre elas, as duas estações EL custam bem menos de $54.000–66.000 no total e detetam os modos de falha que, de outra forma, surgem como reivindicações de garantia ao terceiro ano: microfissuras sob a fita, soldaduras frias e células fissuradas no transporte ao longo da linha.
A pergunta prática a fazer a qualquer fornecedor é o que acontece entre os dois portões quando se encontra um defeito. O retrabalho antes da laminação significa recolocar uma string — minutos. Depois da laminação significa descartar um laminado colado que já contém o seu vidro, EVA, células e backsheet: a cerca de $55–60 de materiais por módulo da classe de 585 W, três defeitos escapados por dia são uma perda anual de materiais de cinco dígitos que nunca aparece numa cotação de equipamento.
5. Um Processo, Três Rotas Tecnológicas
As dez etapas não mudam quando a célula muda — mas duas máquinas da lista precisam ser informadas sobre o que estão alimentando. Um stringer SS-2500 cobre PERC e TOPCon nativamente em formatos de 3–20BB; os requisitos de baixa temperatura do HJT e os formatos back-contact (BC) exigem uma configuração de stringer compatível, e é por isso que compradores que planejam volume de BC ou HJT devem confirmar a compatibilidade do stringer antes de qualquer outra coisa na planilha. Os compradores também nos perguntam, corretamente, se uma linha pode processar vários tipos de célula ao mesmo tempo para trabalhos de tolling — a resposta é sim, com kits de célula de troca rápida e uma receita de soldagem revalidada por formato, ao custo do tempo de troca. O que o processo nunca tolera é misturar graus dentro de um string: a binagem da etapa 1 existe justamente para que células compatíveis entrem juntas na etapa 3.
FAQ — Processo de Fabrico de Painéis Solares
Quanto tempo demora a fazer um painel solar?
A saída da linha é medida em takt, não em tempo por painel: uma linha automática de 120 MW finaliza um módulo aproximadamente a cada dois minutos, uma linha semiautomática de 20 MW a cada três a quatro. Mas qualquer módulo individual passa mais tempo dentro do laminador — o bombeamento e a cura levam de 5 a 30 minutos por ciclo —, razão pela qual linhas maiores usam máquinas de câmara dupla para sobrepor ciclos.
Quantos trabalhadores uma linha de produção de painéis solares precisa?
No nosso plano de pessoal para 150 MW de vidro duplo, 24 operadores por turno mais engenheiros de linha; a folha automática de 120 MW especifica 12–15 operadores mais 2 engenheiros; os níveis semiautomáticos adicionam posições manuais na montagem, no bussing e no acabamento em vez de pagar pelas máquinas automáticas. A contagem de pessoal segue o escopo de automação, não o número de capacidade.
Quanto espaço físico o processo precisa?
Cerca de 1.000 m² de galpão de produção para uma linha de 120 MW (50×20 m, pé-direito de 4,2–6 m, portas de 5–6 m de largura, colunas a cada 6 m ou mais), mais aproximadamente a mesma área novamente para armazenagem de matéria-prima e módulos acabados. Um galpão de 2.000 m², portanto, comporta uma linha de 50–100 MW com um armazém viável, mas apertado; linhas menores reduzem a partir daí. Posicionamentos no segundo andar funcionam apenas para as estações mais leves — a carga de piso da laminação e o fluxo em linha reta do layout geralmente ancoram a extremidade pesada no nível do solo.
Quanta eletricidade uma fábrica de painéis solares consome?
Planeje cerca de 700 kW instalados no nível automático de 120 MW, com o laminador (98 kW nominal na classe 2666) e a stringer IR como os dois maiores consumidores. O consumo médio fica bem abaixo da capacidade instalada e escala de forma sublinear: números publicados da indústria colocam uma linha de 30 MW perto de 150 kW de média e uma linha de 400 MW perto de 360 kW.
Uma linha de produção pode processar células PERC, TOPCon e BC?
PERC e TOPCon rodam na mesma stringer da classe SS-2500 (3–20BB, 156–210 mm). Formatos HJT e back-contact precisam de uma configuração de stringer de baixa temperatura ou compatível com BC — confirme isso antes de cotar qualquer outra coisa. As outras oito etapas são agnósticas quanto ao tipo de célula, exceto pelos ajustes de receita e pelos dispositivos de teste.
Qual etapa causa mais defeitos?
A stringing. Ela aplica calor a uma wafer de 130–180 μm e é irreversível: desalinhamento da fita fora dos pads de solda, juntas frias e microtrincas originam-se todos ali. É por isso que as especificações de quebra (≤0,2% em células grau A para a SS-2500) e o gate de EL pré-laminação importam mais do que qualquer número de throughput na folha.
Quais matérias-primas o processo consome?
Por módulo TOPCon de 585 W, cerca de $55–60 de materiais a preços de mercado de meados de 2025: só as células representam mais de 40% da conta, moldura e vidro temperado juntos cerca de 30%, depois fita de solda, backsheet, POE, EVA, caixas de junção e selante. Uma linha de 120 MW consome isso continuamente a 32 painéis por hora, pago em grande parte antecipadamente como comprador de primeiro ano — o número de capital de giro que decide se o processo continua rodando.
O treinamento é realmente necessário se as máquinas são automáticas?
Sim. As máquinas rodam sozinhas; o processo, não. Os operadores precisam de dois a três meses para atingir o rendimento nominal — mudanças de receita por formato de célula, leitura de imagem de EL, verificações de alinhamento de fita e cortador são habilidades humanas. Nosso escopo padrão inclui 30 dias de comissionamento e treinamento no local, além de suporte remoto de processo vitalício, porque a maioria dos problemas de rendimento após o primeiro mês são questões de receita e alinhamento, não falhas de hardware.
As especificações fazem referência a dados de máquinas Ooitech; as faixas de preço refletem intervalos típicos de mercado FOB China por classe de máquina e variam com a configuração e as taxas de câmbio — confirme uma cotação atual antes de orçar.
Leitura relacionada: como os preços das máquinas são construídos, custo da fábrica, utilities e pessoal, e como iniciar um negócio de fabricação de painéis solares.
Que máquinas e equipamentos são necessários para a fabricação de painéis solares para fins comerciais?
Para a produção comercial de módulos, a lista essencial é: um testador e classificador de células, uma máquina de tabbing e stringing, uma estação de layup, uma máquina de bussing ou auto-bussing, um testador EL após o stringing, um empilhador de laminação, uma laminadora, uma máquina de corte de rebarbas, uma máquina de enquadramento, uma estação de caixa de junção e potting, um forno de cura, um segundo testador EL, um testador IV com simulador solar, um testador de hipot e isolamento, e uma área de limpeza e embalagem.
Em torno desse núcleo estão os sistemas de apoio que são fáceis de esquecer num orçamento: ar comprimido com secagem, arrefecimento de processo, exaustão para os fumos de fluxo e laminação, pavimento com proteção ESD e o manuseamento de materiais que liga as estações. Na prática, estes sistemas de apoio são o que separa uma lista de máquinas de uma linha funcional, e são a razão pela qual uma fábrica deve ser projetada antes de ser orçamentada.
Que equipamento é necessário para painéis solares?
A lista mínima honesta para produzir um módulo acabado e testável é menor do que as pessoas esperam: uma máquina de stringing, uma disposição de layup e bussing, uma laminadora, uma máquina de enquadramento e testadores para EL e IV. Todo o resto melhora o débito, o rendimento ou a repetibilidade, em vez de tornar o produto possível. Essa distinção é importante ao orçamentar, porque separa as estações sem as quais não se pode começar daquelas que se podem acrescentar à medida que o volume o justifica.
O que não pode ser ignorado são os testes. Um módulo que não foi testado com EL e IV é um produto não verificado, e o custo dessa verificação é trivial em comparação com o custo de enviar módulos com fissuras ocultas ou uma classificação de potência errada.
O que é necessário para fabricar painéis solares?
Quatro coisas, por ordem da frequência com que são subestimadas: um edifício adequado, o equipamento, a cadeia de fornecimento de matérias-primas e as pessoas. O edifício tem de suportar a carga, fornecer a energia e suportar as temperaturas de laminação e cura. O equipamento é o custo mais visível e o mais rigorosamente orçamentado. A cadeia de fornecimento — células acima de tudo, depois encapsulante, vidro, fita e caixas de junção — determina se a linha pode realmente funcionar à sua capacidade nominal.
O requisito de pessoal é o mais discreto. Uma linha totalmente automática ainda precisa de engenheiros de processo que saibam ler uma imagem EL, diagnosticar um defeito de laminação e ajustar um perfil de soldadura. A automação remove mãos, não o julgamento, e uma fábrica sem esse julgamento passa o tempo a repetir lotes em vez de produzir módulos.
Relacionado: Máquina de Fabricação de Painéis Solares: Estações e Layout explica como a mesma sequência de processo é redimensionada de 5 MW para 1,2 GW e quais entradas congelar antes de encomendar.
Leitura adicional e dados de contexto
Material de referência público sobre este tema, publicado pelas organizações que mantêm o roteiro tecnológico e os dados de mercado do setor: