Linha de Produção de Painéis Solares — Das Células aos Módulos Acabados
Índice
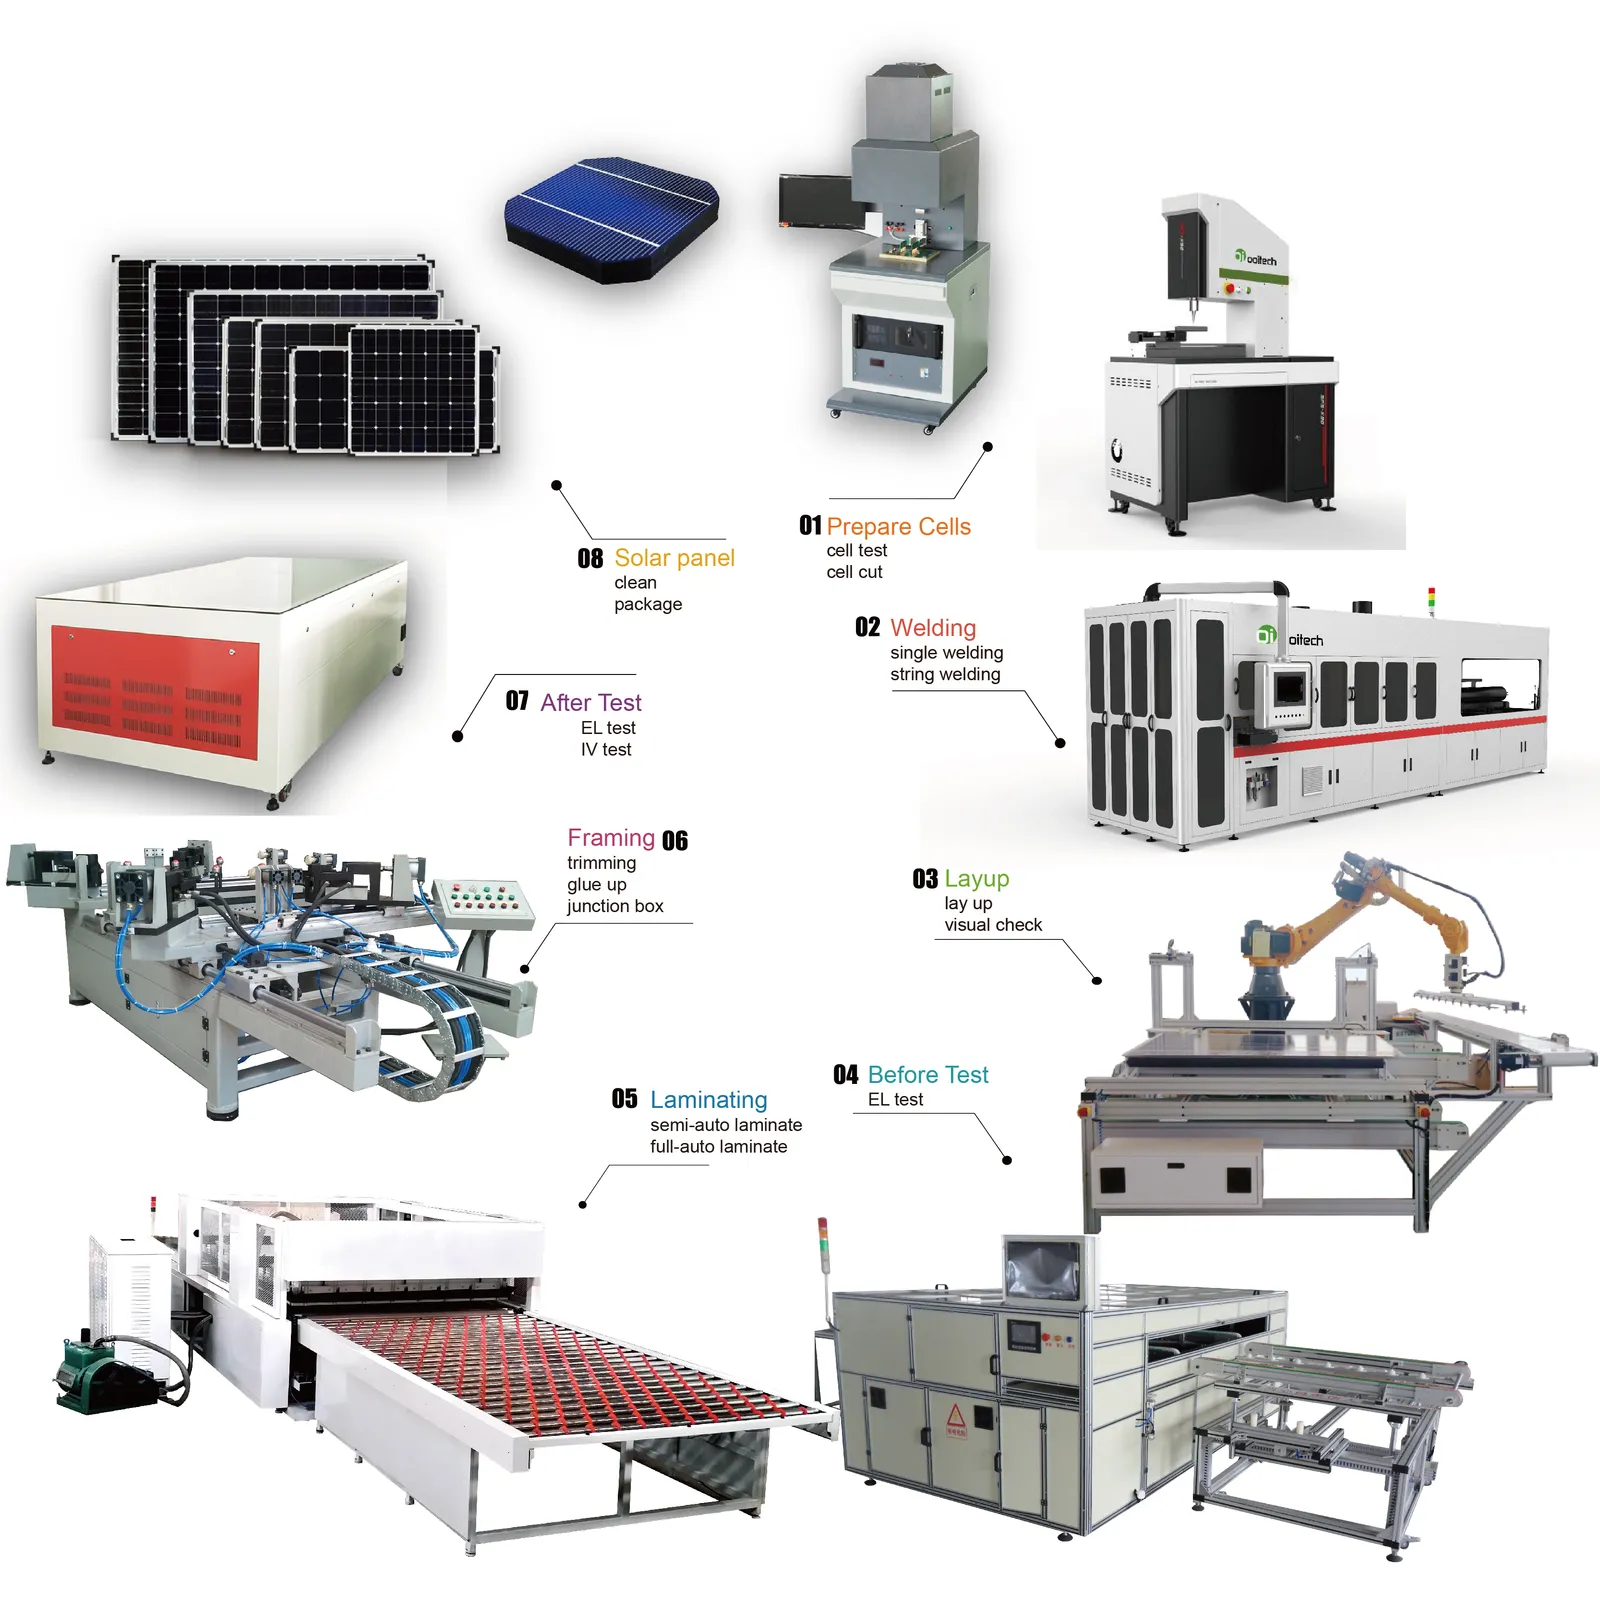
Resposta rápida: Uma linha de produção de painéis solares converte células individuais frágeis e rolos de material em módulos selados e testados. A sequência é fixa: as células são classificadas por corrente, cortadas quando se usam formatos half ou shingled, soldadas em strings pela tabber stringer, dispostas com EVA e vidro na estação de layup, laminadas sob vácuo e calor, depois enquadradas, equipadas com a caixa de junção e submetidas a flash num testador IV antes da classificação final. A cadência é definida pela etapa mais lenta, não pela mais rápida, pelo que uma linha é normalmente especificada pela capacidade anual e o número de máquinas decorre daí. Cada estação acrescenta também um modo de falha distinto, desde micro-fissuras no stringing a vazios na laminação e delaminação ao longo do tempo, razão pela qual a inspeção em linha fica após cada passo crítico. A imagem por eletroluminescência após a laminação deteta os defeitos que uma medição de potência sozinha deixaria passar, e a classificação final separa os módulos por corrente medida para que unidades desemparelhadas nunca partilhem uma string. Valores típicos para as estações envolvidas: stringing a 1.200–6.800 células por hora com posicionamento de ±0,15 mm e quebra ≤0,2% em células Classe A, layup com ciclos abaixo de 48 segundos, laminação mantendo cerca de 140–150°C enquanto o encapsulante reticula, e teste IV classificando a saída face a uma correspondência espetral de classe A+ de 0,875–1,125.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Uma maneira útil de entender uma fábrica de módulos solares é ignorar os nomes das máquinas por um momento e observar o que acontece com o produto.
No início, há células individuais frágeis e rolos ou folhas de material. No meio, há um circuito eletricamente conectado preso dentro de uma pilha solta. No final, há um produto selado com um número de série, potência medida, registros de inspeção e uma decisão: liberar, retrabalhar ou rejeitar.
Essa mudança acontece em três grandes transformações.
| Transformação | O que entra | O que deve sair da etapa | Principais famílias de processos |
|---|---|---|---|
| As células se tornam um circuito | Células solares classificadas ou preparadas | Strings conectadas organizadas como o circuito pretendido do módulo | Preparação de células, stringing, layup, bussing, inspeção em processo |
| A pilha se torna um laminado | Vidro, encapsulante, células conectadas e material traseiro | Um laminado unido e protegido | Preparação de materiais, empilhamento, inspeção, laminação |
| O laminado se torna um módulo liberado | Painel laminado | Produto mecanicamente acabado, eletricamente conectado, testado e identificado | Corte de bordas, enquadramento, trabalho na caixa de junção, cura, EL, IV e testes de segurança, rotulagem |
Essa visão de processo tem um propósito diferente de um catálogo de máquinas. Leitores que precisam de uma referência detalhada equipamento por equipamento podem usar o artigo da Ooitech sobre quais máquinas são usadas para fabricar painéis solares. Aqui, a questão é como essas operações dependem umas das outras.
As células se tornam um circuito elétrico controlado
A maioria das fábricas de montagem de módulos começa com células fotovoltaicas compradas. As primeiras decisões de produção já estão incorporadas ao projeto do produto: célula inteira ou célula cortada, contato frontal convencional ou contato traseiro, o número e a posição das fitas, comprimento da string, espaçamento, local de saída dos terminais e arranjo final do circuito.
Se o projeto usa células divididas, um processo a laser prepara as peças necessárias. O processo de stringing então solda a fita condutora às células e as conecta em série. As strings concluídas seguem para o layup, onde são posicionadas sobre o vidro e o encapsulante preparados. O bussing une as strings de acordo com o projeto elétrico do módulo.
Essas operações são frequentemente vendidas como categorias separadas de máquinas, mas a fábrica as vivencia como um único problema contínuo: construir o circuito sem quebrar células, superaquecer estruturas sensíveis, deslocar a geometria ou criar juntas elétricas fracas.
Os números por trás dessa frase são pequenos e implacáveis. Uma wafer tem 130–180 μm de espessura, a fita plana tem comummente 0,15–0,35 mm de largura, e uma stringer da geração atual mantém o posicionamento em ±0,15 mm enquanto mantém a quebra em ou abaixo de 0,2% em células Classe A. A cadência nessa mesma classe de máquina varia entre 1.200 e 6.800 células por hora, razão pela qual a estação mais rápida no papel muitas vezes não é a que o seu laminador consegue absorver.
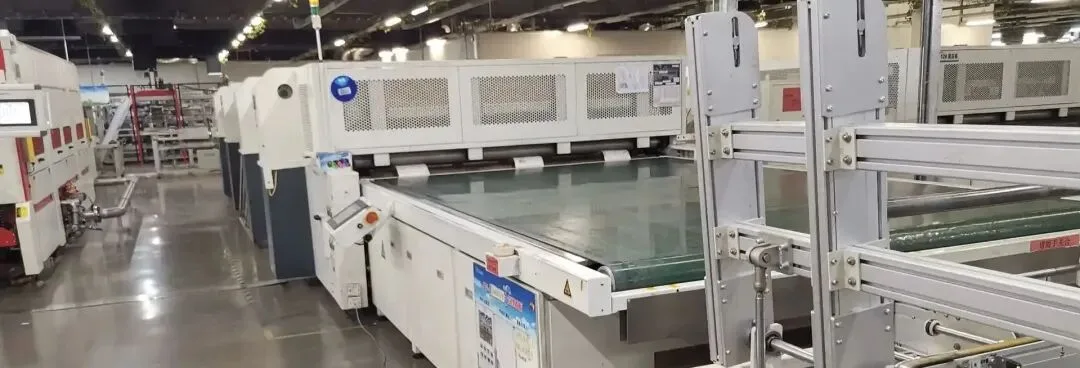
As transferências entre etapas importam. Uma string pode passar em sua própria verificação visual e ainda assim ser danificada ao ser levantada, virada ou posicionada. Uma string corretamente soldada pode se tornar um módulo mal alinhado se a referência de layup estiver errada. Uma fita de barramento pode estar eletricamente conectada, mas mal posicionada para o processo posterior da caixa de junção.
Por esse motivo, o manuseio de células, a correção por visão, o transporte de strings, a precisão do layup e o controle de bussing devem ser projetados em conjunto. Comprar cada estação com base na especificação de seu próprio folheto ignora as interfaces onde muitas perdas de produção aparecem.
A fronteira cara fica antes da laminação
Antes da laminação, o módulo ainda pode ser aberto. Uma string danificada pode ser substituída. Uma fita mal posicionada pode ser corrigida. A poeira pode ser removida. O encapsulante ou o material traseiro pode ser reposicionado.
Após a laminação, essas mesmas correções se tornam difíceis, antieconômicas ou impossíveis sem sacrificar o módulo. Isso torna a inspeção pré-laminação mais do que uma rotina do departamento de qualidade. É uma fronteira econômica no fluxo de produção.
Um portão sensato verifica dois tipos de evidências.
A inspeção visual cobre posicionamento de materiais, contaminação, espaçamento das strings, posições de saída dos terminais, rugas, objetos estranhos e danos óbvios. Inspeção EL cobre a condição elétrica do circuito de células conectadas, incluindo defeitos que podem não ser visíveis sob iluminação normal.
O propósito não é criar outro relatório de inspeção. É evitar que defeitos evitáveis atravessem para um processo irreversível. Quando uma linha encontra repetidamente o mesmo problema nesse portão, a resposta correta é a correção do processo a montante — não simplesmente adicionar mais inspetores.
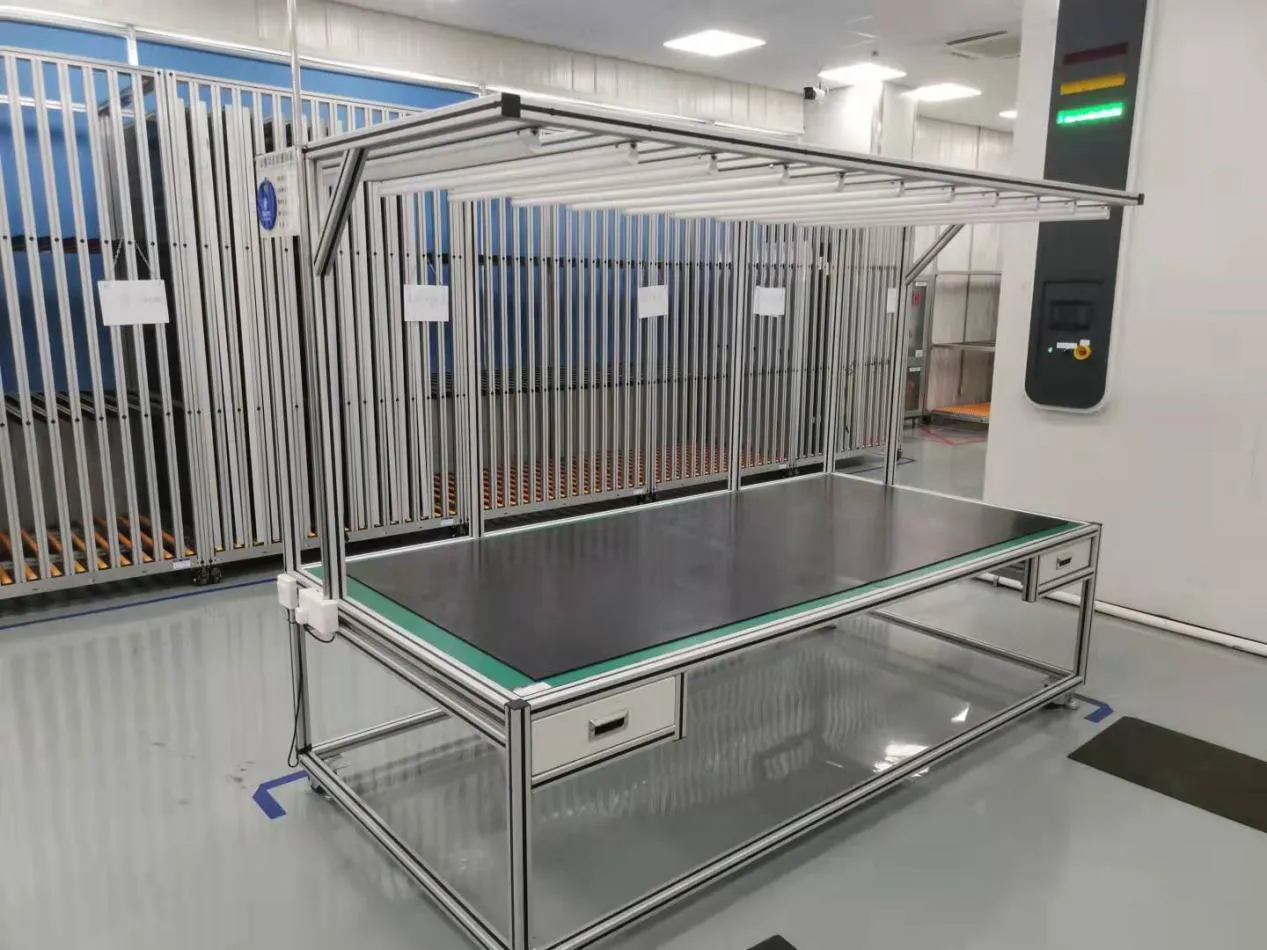
Uma pilha solta se torna um laminado protegido
A pilha do módulo normalmente inclui vidro frontal, encapsulante, o circuito de células conectadas, uma segunda camada de encapsulante e, ou um polímero backsheet ou vidro traseiro. Os sistemas de corte e disposição de materiais preparam essas camadas para as dimensões do produto. Os equipamentos de manuseio mantêm as suas bordas e pontos de referência sob controle à medida que a pilha avança para a laminação.
A laminador aplica uma combinação controlada de vácuo, calor, pressão e tempo. O ar é removido, o encapsulante flui e cura, e as camadas anteriormente soltas tornam-se uma estrutura unida.
Essa etapa é governada por uma receita, não apenas por um ajuste de temperatura. A química do encapsulante, a construção do vidro, as dimensões do módulo, o armazenamento dos materiais, o comportamento de evacuação, a uniformidade de aquecimento e as condições de resfriamento influenciam o resultado. Uma receita adequada para uma lista de materiais não deve ser copiada cegamente para outra.
A janela é mais estreita do que o setpoint sugere. O encapsulante EVA reticula a cerca de 140–150°C, e o que a receita realmente controla é uma sequência — rampa de temperatura, fases de vácuo, pressão aplicada e patamar. Um laminador que não consiga repetir essa sequência mostra-o como bolhas, delaminação ou deslocamento das células, e nada disso pode ser corrigido depois de a pilha estar ligada.
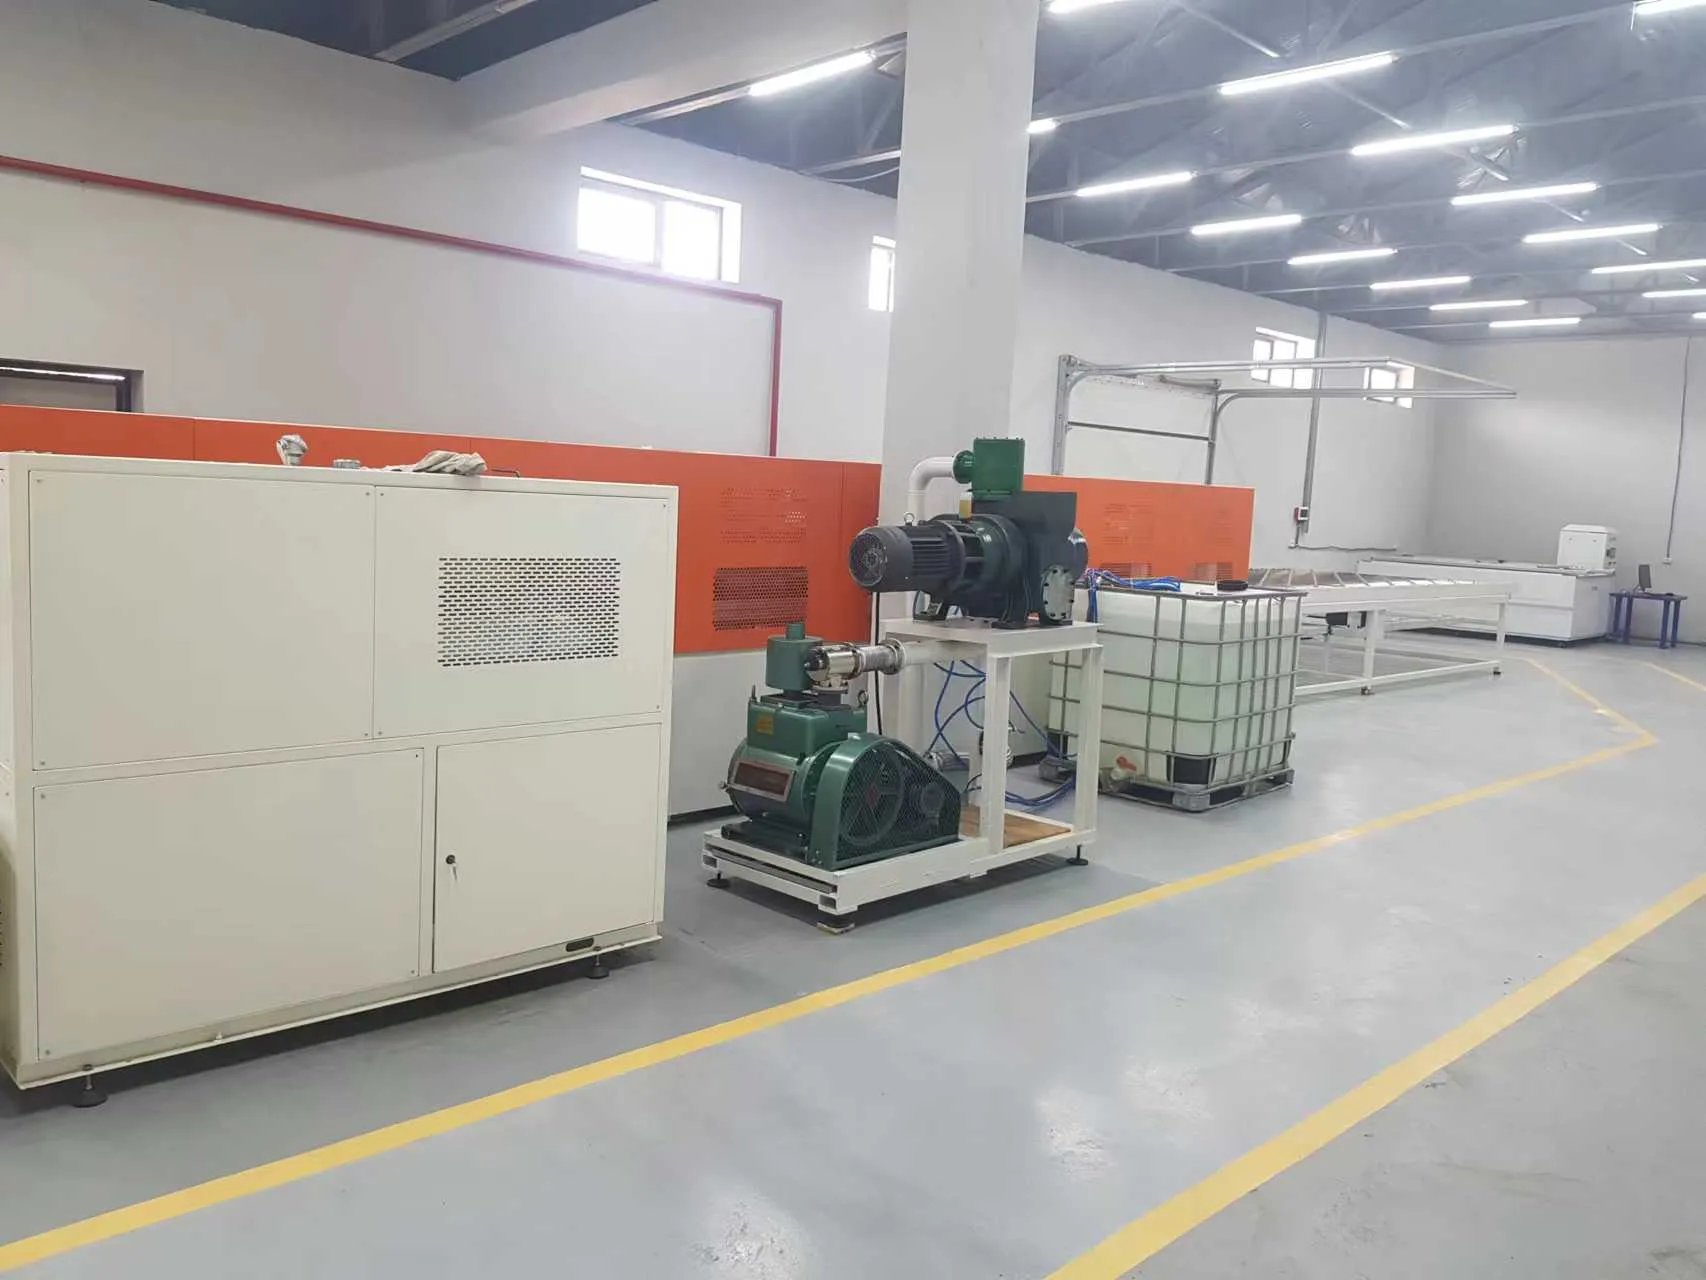
A laminadora também tem um limite rigoroso: ela não pode reparar a pilha que recebe. Não pode endireitar uma string mal posicionada, remover contaminação, restaurar uma célula trincada ou corrigir o material traseiro errado. Portanto, uma boa laminação começa bem antes de a porta da câmara se fechar.
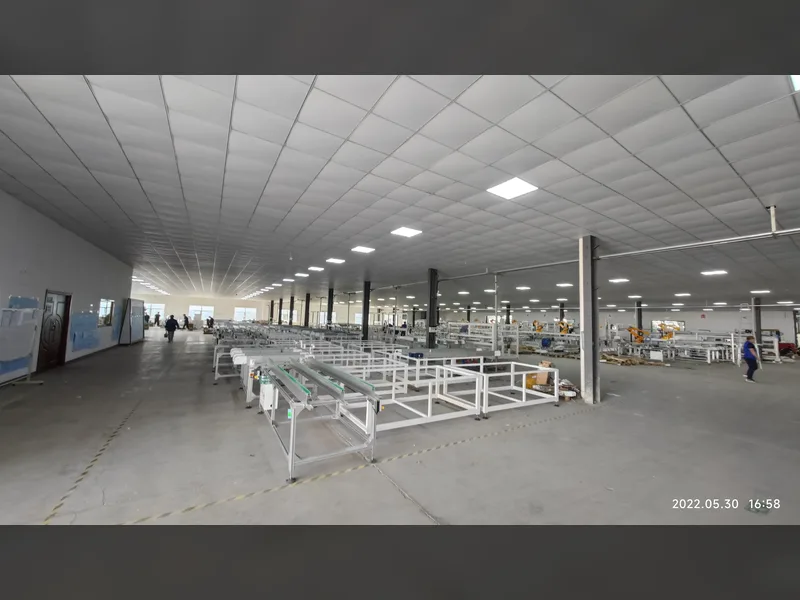
O fluxo da fábrica em torno desse processo merece planejamento cuidadoso. Pilhas não laminadas são frágeis e ocupam espaço. O carregamento em lote pode criar chegadas e saídas irregulares. O resfriamento e o manuseio a jusante podem restringir a área mesmo quando a câmara em si parece rápida o suficiente. O número útil de capacidade é o fluxo sustentado por toda a seção, não o menor tempo de receita exibido.
O acabamento adiciona função, não decoração
Um laminado já pode se parecer com um painel solar, mas várias tarefas funcionais permanecem.
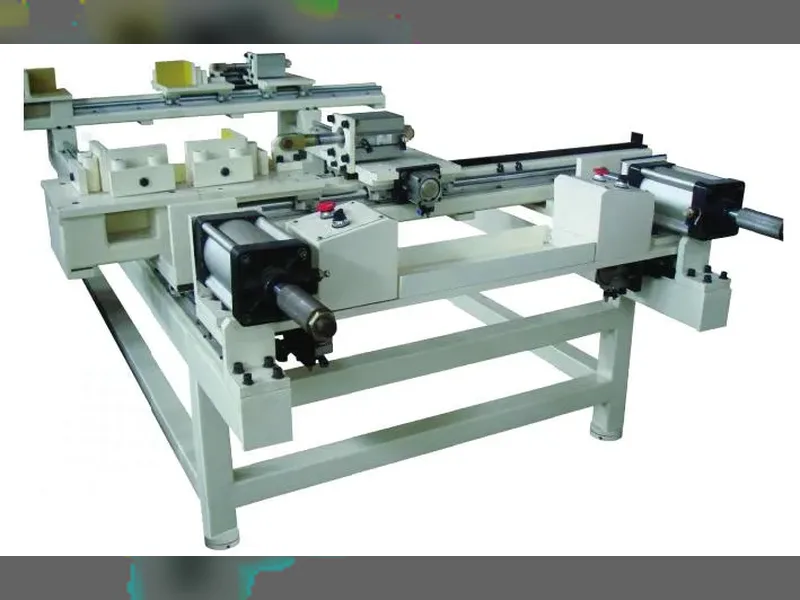
O acabamento começa no perímetro do laminado, onde o material excedente é removido e as bordas são preparadas para a construção escolhida. Em um produto com moldura, o selante e os perfis de alumínio são montados em uma estrutura quadrada e segura de transferência de carga para embalagem, montagem e uso em campo. Os designs sem moldura e vidro-vidro seguem um caminho diferente nesta etapa, portanto seu manuseio e processos de borda devem ser definidos pelo desenho do produto.
A caixa de junção cria a conexão elétrica externa. As fitas de saída devem alcançar os terminais corretos, a junta elétrica deve ser estável, e o adesivo ou material de encapsulamento deve proteger o conjunto. O tempo de cura faz parte do tempo de produção; mover um módulo cedo demais pode perturbar uma instalação de outra forma aceitável.
Essas etapas às vezes são tratadas como a parte fácil da linha, porque o circuito solar já foi construído. Essa suposição é arriscada. Danos na moldura, vedação deficiente, conexões de terminal fracas ou aplicação descontrolada de adesivo podem reprovar um módulo que passou por todas as etapas anteriores.
As tolerâncias merecem ser enunciadas claramente. A precisão do enquadramento é normalmente mantida em ±1 mm com a diferença diagonal dentro de ±1,5 mm, e a soldadura automática da caixa de junção tem um ciclo de 16–18 segundos com posicionamento CCD de ±0,1 mm. O tempo de cura do adesivo conta como tempo de produção, e um módulo movido demasiado cedo falha semanas depois em vez de imediatamente.
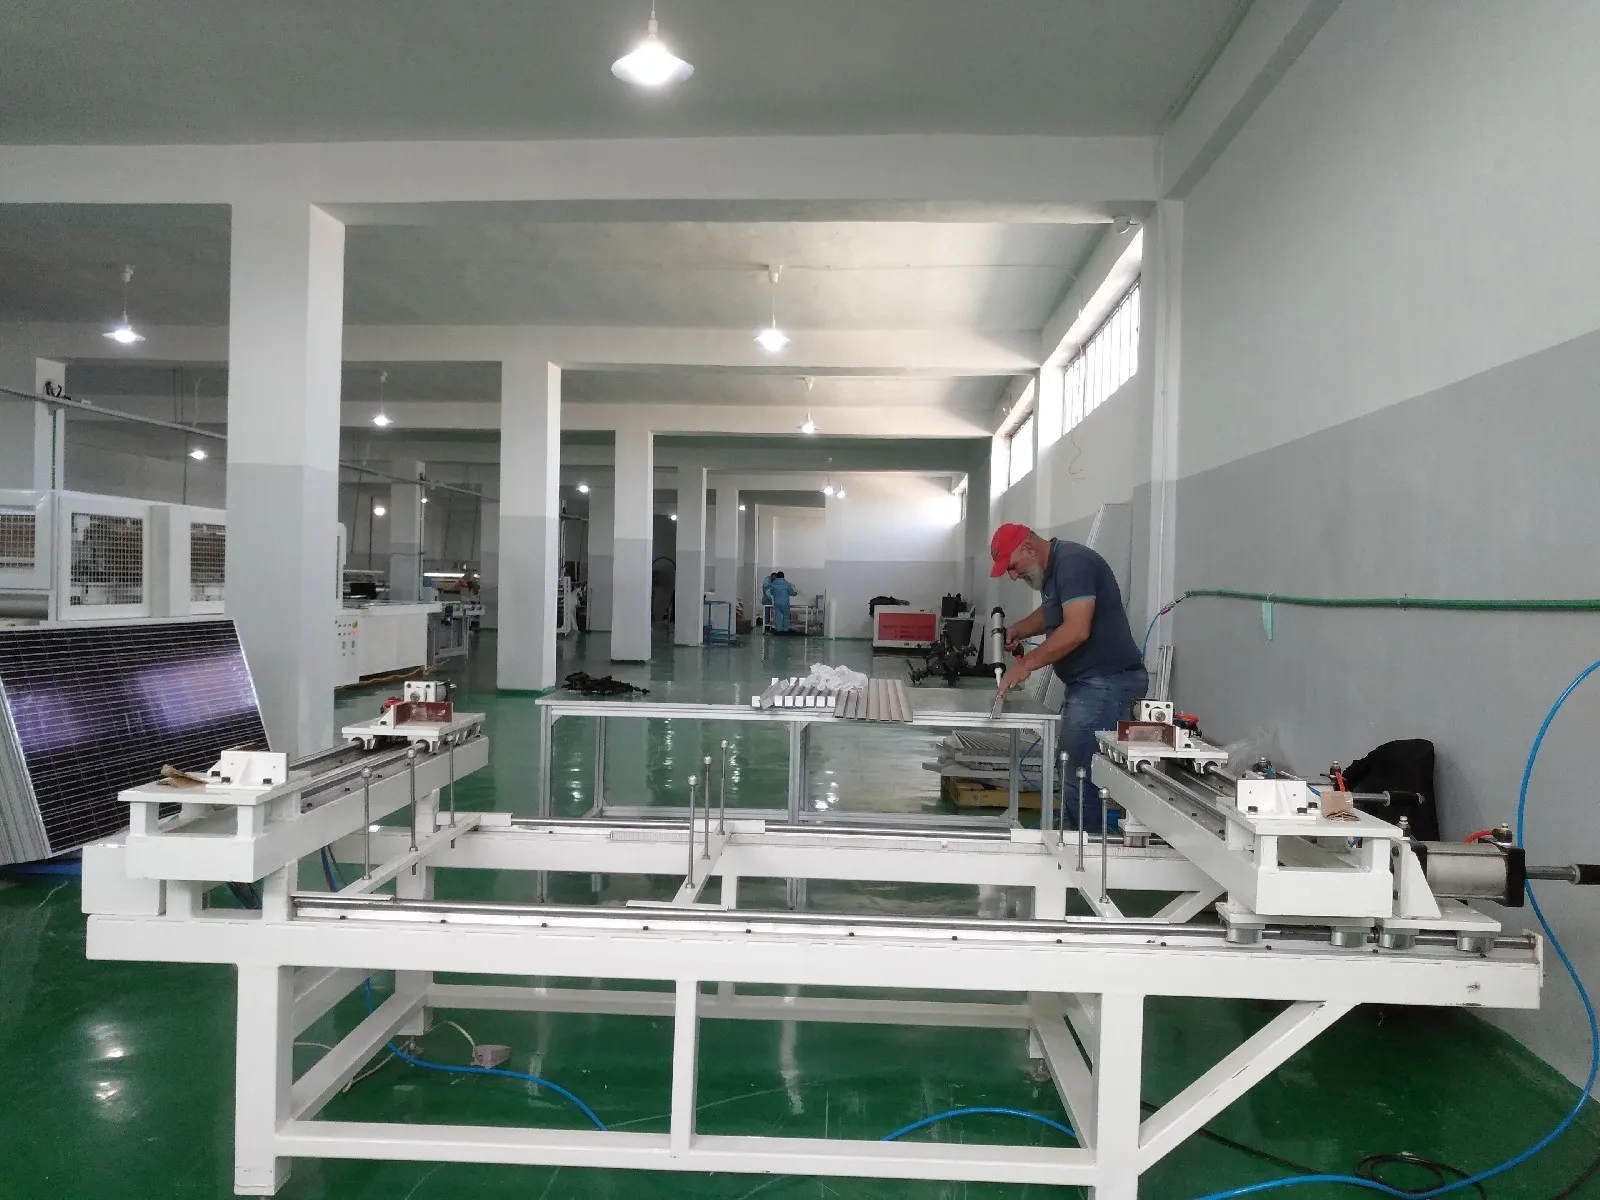
Um módulo é liberado por evidências
O teste final responde a várias perguntas diferentes, e nenhum testador único responde a todas elas.
Primeiro: o circuito ainda está intacto? A inspeção final de EL procura por danos ou descontinuidade elétrica que possam ter aparecido durante a laminação, o corte, a moldagem ou a transferência.
Segundo: qual desempenho elétrico o módulo entrega? Um testador IV ou simulador solar registra a resposta de corrente-tensão sob iluminação controlada. O resultado apoia a classificação de potência e os dados elétricos associados ao módulo.
Terceiro: o produto é eletricamente seguro? Verificações de isolamento, hi-pot e continuidade de terra abordam o isolamento e os caminhos de proteção de acordo com a construção e o plano de qualidade aplicável.
Dois valores descrevem quanto vale essa evidência de libertação. A inspeção EL em linha resolve cerca de 0,5 mm por pixel, suficientemente fina para detetar micro-fissuras que uma medição de potência sozinha deixaria passar, e um simulador solar é classificado pela correspondência espetral, com a janela atual de classe A+ situada entre 0,875 e 1,125. Os testes de isolamento e hi-pot vão de 0,1 kV a 10 kV, dependendo da construção do módulo e do plano de teste contra o qual está a qualificar.
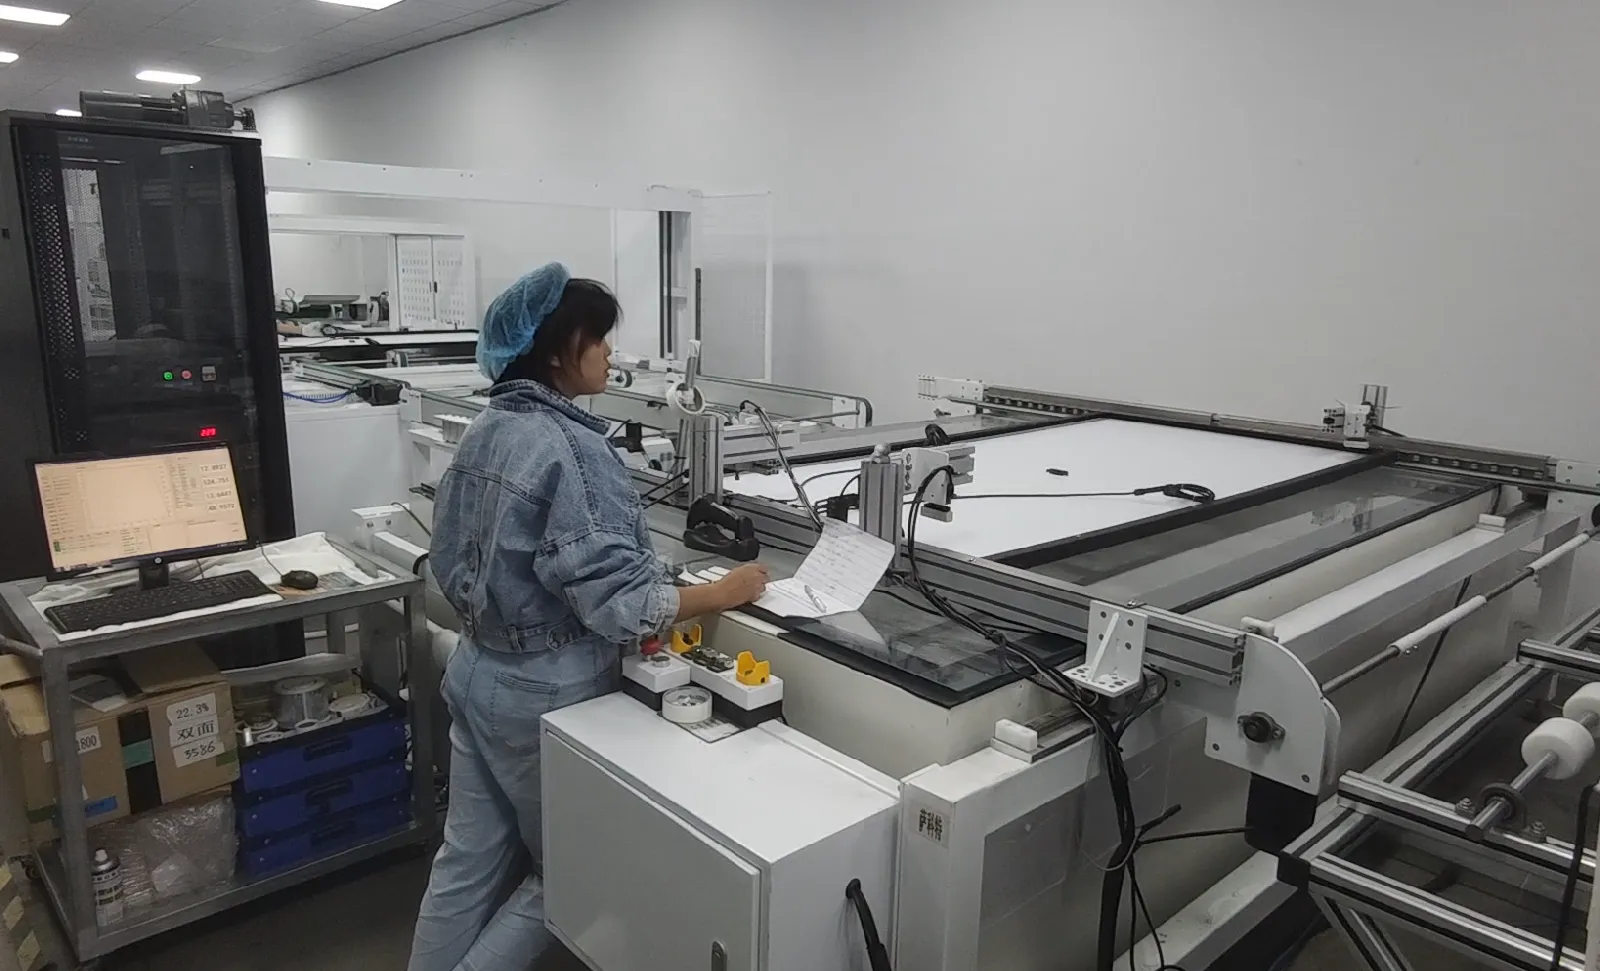
Há também uma quarta pergunta que é fácil de ignorar: a fábrica pode provar qual histórico de processo pertence a este módulo físico?
Um código de barras ou outro identificador de série pode conectar o produto a lotes de células ou materiais, registros de stringing, imagens de inspeção, receitas de laminação, dados de operador ou equipamento, resultados de IV e resultados de testes de segurança. Em uma fábrica automatizada, essas informações podem ser trocadas com um sistema de execução de manufatura. Em uma fábrica menor, o mesmo princípio ainda se aplica, mesmo que a coleta de dados seja mais simples.
A rastreabilidade transforma resultados de testes em um registro de produção utilizável. Ela ajuda a investigar defeitos recorrentes, isolar material afetado, comparar receitas e impedir que uma unidade rejeitada seja misturada de volta ao estoque aceito.
As filas revelam o verdadeiro design da fábrica
A produção raramente é limitada pela máquina com a especificação mais impressionante. Ela é limitada pela forma como tempos de ciclo, lotes, transferências, inspeções, trocas, manutenção e retenções de qualidade interagem ao longo de um turno.
As filas são evidências úteis porque mostram onde a linha está perdendo coordenação.
| O que a fábrica vê | O que isso pode indicar | O que examinar |
|---|---|---|
| Strings acabadas aguardando posicionamento | A produção de strings está chegando mais rápido do que o layup ou o bussing conseguem absorver | Padrão de descarga de strings, ciclo de layup, design de buffer, retenções de defeitos |
| Pilhas preparadas ocupando corredores | O fluxo de inspeção ou laminação não está liberando o trabalho que chega | Tempo de preparação de material, liberação de inspeção, carregamento de lote, disponibilidade de câmara |
| Módulos laminados aguardando antes da moldagem | Resfriamento, corte, transferência ou moldagem está subdimensionado | Comprimento do transportador, tempo de resfriamento, manuseio manual, preparação de moldura |
| Módulos concluídos aguardando teste | Ciclo de teste, transferência de dados, etiquetagem ou classificação não conseguem acompanhar a produção da montagem | Configuração do testador, comunicação de resultados, fluxo de trabalho de código de barras, roteamento de rejeitos |
| Longas paradas durante trocas de produto | A flexibilidade de formato existe no papel, mas o trabalho de troca é mal definido | Ferramental, receitas, preparação de material, controle de parâmetros, procedimento do operador |
Um buffer pode proteger um processo de perturbações curtas em outro, mas não é uma cura para incompatibilidade permanente. Pouco buffering causa paradas frequentes. Muito buffering esconde problemas, aumenta o trabalho em andamento, consome espaço no piso e permite que defeitos viajem mais longe antes que alguém perceba um padrão.
O objetivo não é eliminar cada momento de espera. É saber por que a espera existe e se ela protege o processo ou expõe um erro de design.
Automatize o risco antes do espetáculo
As decisões de automação são frequentemente discutidas como uma escolha entre uma fábrica semiautomática e uma totalmente automática. Uma pergunta mais útil é onde a automação remove o maior risco operacional.
O manuseio de itens frágeis é uma prioridade. O levantamento e posicionamento repetidos de células, strings, vidro e laminados grandes criam oportunidades de quebra, arranhões e desvio de alinhamento.
A precisão repetível é outra. O posicionamento de strings, a geometria de bussing, a dispensação de adesivo, a moldagem e o posicionamento de teste se beneficiam quando o mesmo movimento controlado deve ocorrer módulo após módulo.
As transferências também merecem atenção. A transferência automática pode reduzir filas e toques manuais, mas apenas quando as estações conectadas usam referências compatíveis, lógica de ciclo, controles de segurança e recuperação de falhas.
Por fim, a automação pode melhorar a captura de dados. A leitura de código de barras, a seleção de receitas, a transferência de resultados de teste e o roteamento de rejeitos tornam-se mais confiáveis quando são incorporados ao processo em vez de registrados depois.
O trabalho manual ainda tem seu lugar. Ele pode proporcionar flexibilidade durante a produção piloto, o desenvolvimento de produtos, a operação de menor volume ou etapas em que o julgamento é mais valioso que a velocidade. A contrapartida é que o processo deve definir treinamento, inspeção, ergonomia e rastreabilidade com o mesmo cuidado com que uma estação automática define sensores e intertravamentos.
O layout começa com as entradas, não com uma planta baixa
Um fornecedor não pode projetar uma linha de produção útil apenas a partir de uma meta de capacidade anual. A produção anual é um resumo de muitas suposições operacionais. O layout precisa das próprias suposições.
| Entrada do projeto | Por que isso muda a linha |
|---|---|
| Desenho do módulo e lista de materiais | Determina a preparação das células, o padrão das strings, a construção do empilhamento, a faixa de trabalho do equipamento, o enquadramento e o processo da caixa de junção |
| Saída necessária por turno | Converte a meta de negócio em ciclos de estação, quantidades de lote, equipamentos paralelos, mão de obra e requisitos de buffer |
| Mix de produtos e frequência de troca | Afeta ferramentas, receitas, preparação de materiais, limpeza, controle de parâmetros e programação |
| Plano de qualidade e certificação | Define posições de inspeção, equipamentos de teste, amostragem, lógica de aceitação, rotas de retrabalho e retenção de registros |
| Requisito de rastreabilidade | Determina pontos de código de barras, interfaces de dados, armazenamento de imagens, impressão de etiquetas e integração com o sistema de fábrica |
| Informações de edificação e utilidades | Define a disposição dos equipamentos, largura dos corredores, acesso a materiais, carga elétrica, ar comprimido, ventilação e espaço de manutenção |
| Modelo de mão de obra e manutenção | Altera a fronteira entre trabalho manual, estações assistidas, robótica, peças de reposição e suporte técnico |
| Estratégia de expansão | Determina onde devem ser reservados espaço, utilidades, transportadores, capacidade de teste e estações paralelas |
Esses insumos também evitam um erro comum de layout: desenhar primeiro uma linha bem arrumada e depois forçar o produto e o fluxo de materiais a se ajustarem a ela. A sequência melhor é definição do produto, fluxo do processo, portões de qualidade, modelo de ciclo, configuração de equipamentos e, por fim, o plano detalhado do piso.
Fontes e leitura relacionada
Noções básicas de fabricação solar fotovoltaica — Departamento de Energia dos EUA
Catálogo de Equipamentos de Produção de Painéis Solares Ooitech
Equipamento de Linha de Produção de Painéis Solares Totalmente Automática Ooitech
Quais máquinas são usadas para fabricar painéis solares? — Ooitech
Projete de trás para frente a partir do módulo que você precisa lançar
A linha de produção se torna mais fácil de especificar quando o projeto define três resultados: um circuito correto, um laminado durável e um módulo acabado apoiado por registros de teste e rastreabilidade. A seleção de máquinas então segue o processo em vez de substituí-lo.
A Ooitech pode configurar e fornecer sistemas de produção de painéis solares para clientes em todo o mundo, de fábricas com assistência de operadores a linhas de alta automação, com seleção de equipamentos, layout de fábrica, instalação, comissionamento, treinamento e suporte pós-venda adaptados ao módulo pretendido e ao plano de produção.