Resposta rápida: Uma linha de produção de painéis solares é o conjunto ordenado de estações que transforma células em módulos acabados — corte, tabbing, layup, bussing, laminação, enquadramento, montagem da caixa de junção, testes — fornecida semiautomática ou totalmente automática e dimensionada para um nível de capacidade de 5 MW a 1–2 GW, com layout, utilidades e pessoal a acompanhar esse nível.
Linha de Produção de Painéis Solares: Configurações de 5 MW a 1 GW
Os compradores raramente têm problemas por causa de uma máquina. Têm problemas com a linha como projeto: um nível de capacidade escolhido antes de alguém verificar a sala de utilidades, um nível de automação escolhido sem contar os operadores, uma área definida antes de alguém perguntar qual é realmente o comprimento da fila do laminador.
O que uma linha de produção de painéis solares contém
A sequência é fixa. O que muda entre uma oficina de 5 MW e uma fábrica de gigawatt é quanto é feito à mão, quanto buffer existe entre as estações e quanta inspeção corre automaticamente.
- Preparação das células — triagem, depois corte ou riscagem a laser para trabalho de meia-célula, shingled ou back-contact.
- Tabbing e stringing — soldadura de fita ou ligação adesiva em strings com juntas repetíveis.
- Layup — strings sobre vidro com encapsulante e backsheet ou vidro traseiro, na ordem do circuito.
- Bussing e isolamento — união das extremidades das strings no circuito do módulo e isolamento das juntas.
- Inspeção pré-laminação — verificação visual e EL enquanto os defeitos ainda são reparáveis.
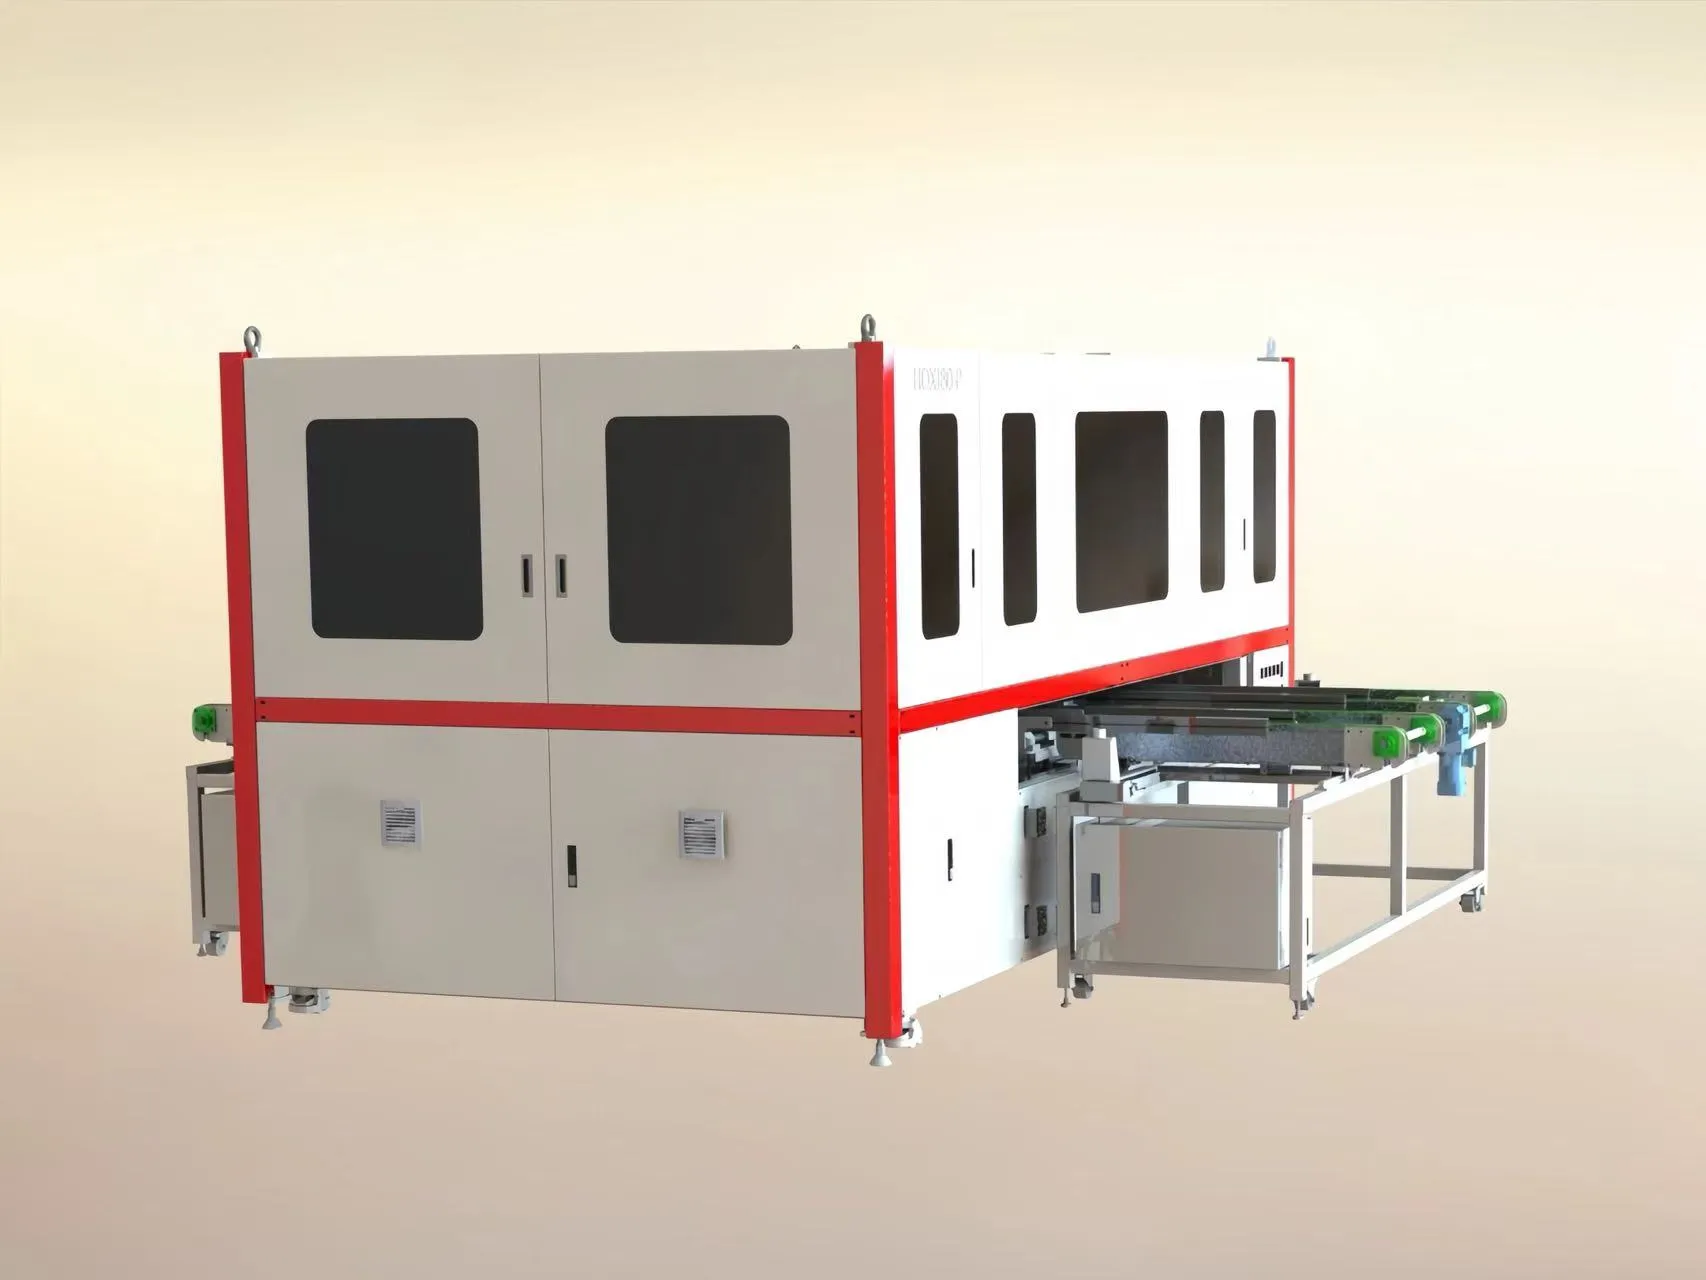
- Laminação — calor, vácuo e pressão a curar o encapsulante e a extrair o ar.
- Enquadramento e caixa de junção — aparagem, adesivo de moldura, soldadura da caixa ou enchimento com cola, cura.
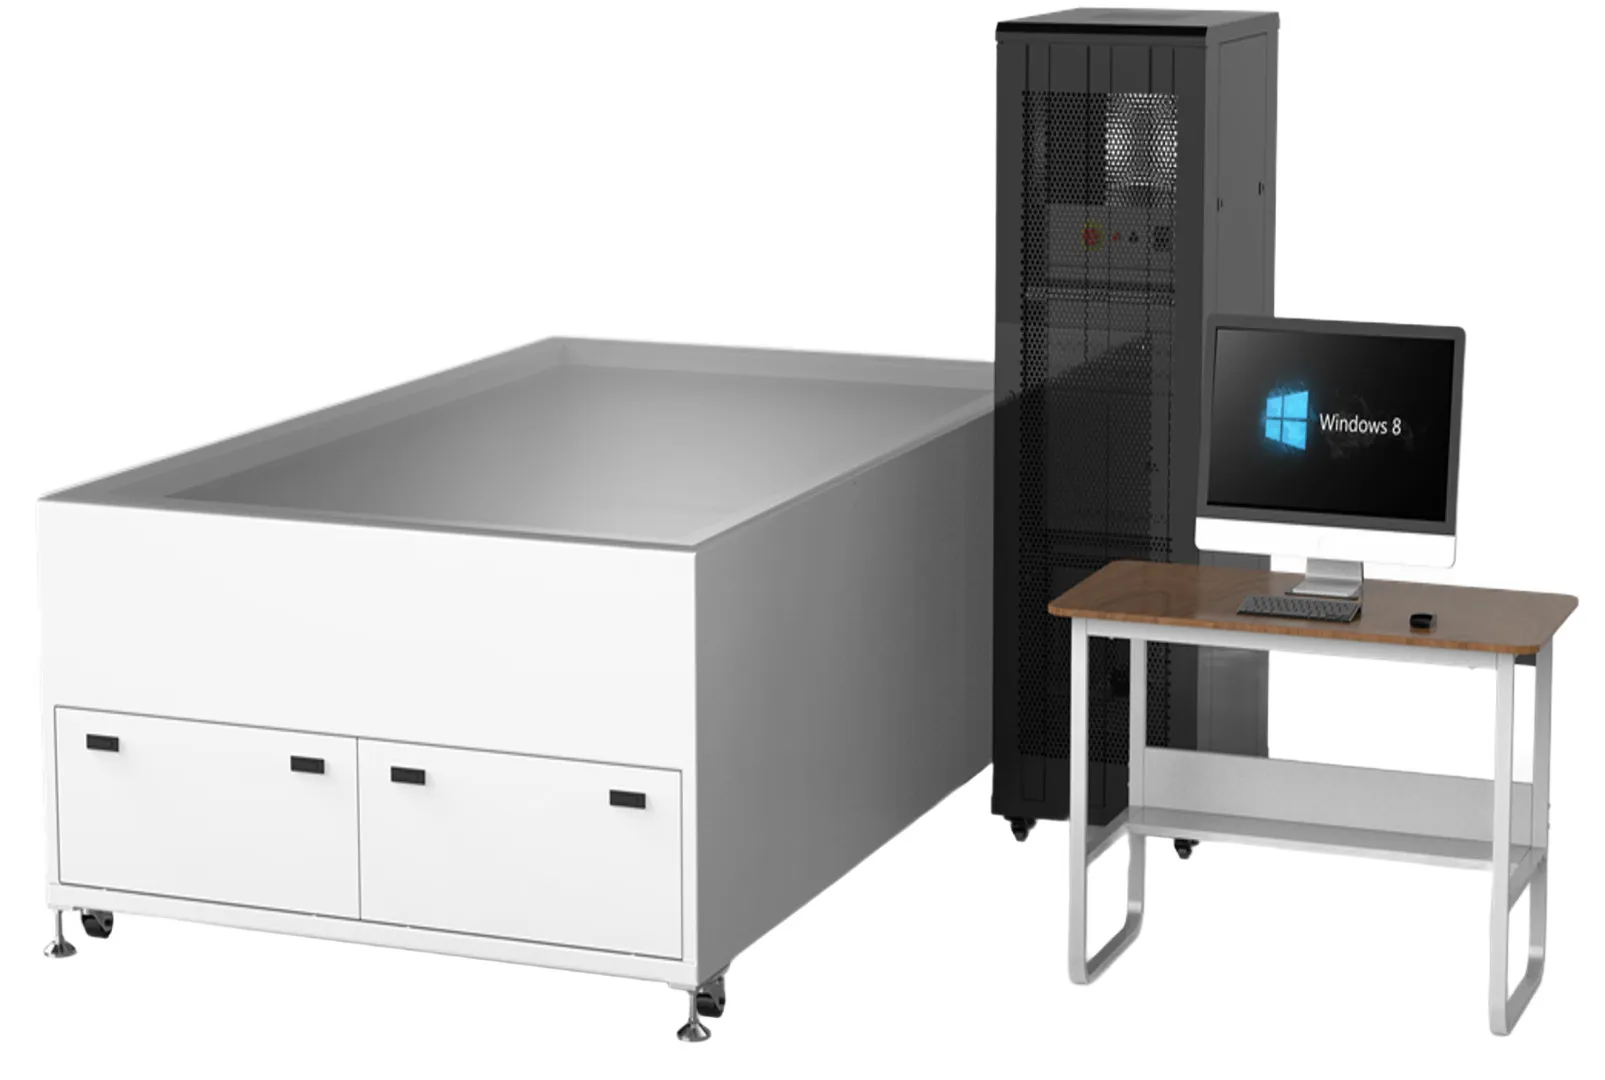
- Teste final — imagem EL, IV sob um simulador solar, testes hipot, triagem, embalagem.
Duas estações definem o ritmo a jusante: uma tabber-stringer como a AM050FH para strings de meia-célula MBB, e a medição IV num simulador de classe AAA como o OTMT. Todo o resto é especificado por função e pela sua interface com os vizinhos.
Semiautomática versus totalmente automática
A distinção não é "máquinas versus sem máquinas". Uma linha de produção de painéis solares semiautomática usa o mesmo equipamento de processo; os operadores movem os módulos entre estações e fazem mais julgamento visual. Uma linha totalmente automática acrescenta transferência, buffering, carregamento automático do laminador e rastreabilidade, para que os módulos nunca sejam levantados à mão.
A transferência manual custa mão de obra e traz danos de manuseamento que nenhum teste apanha totalmente. A consistência é o verdadeiro argumento à medida que a capacidade cresce: o layup manual é aceitável com poucos módulos por turno e torna-se a principal fonte de desalinhamento com centenas. A recuperação de falhas funciona ao contrário — um encravamento visível é resolvido por um operador, uma linha automática precisa de um procedimento escrito.
Como a configuração muda de 5 MW para 1 GW
Níveis que a Ooitech constrói: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW e 1–2 GW. A tabela mostra como o caráter da linha se altera; orienta a decisão em vez de a especificar.
| Nível | Caráter | O que impulsiona o design |
|---|
| 5 MW | Semiautomática, compacta | Menor investimento de capital; transferência manual. |
| 10 MW | Semiautomática, alguma automação | Onde o trabalho manual limita a qualidade. |
| 20 MW | Semiautomática, mais estações | Buffer e fluxo acima da velocidade da máquina. |
| 30 MW | Híbrido | O carregamento do laminador é o gargalo. |
| 60 MW | Maioritariamente automática | Inspeção em linha e rastreabilidade. |
| 120 MW | Turnkey totalmente automática | Transferência, buffering, dados integrados. |
| 150 MW | Totalmente automática, multiformato | Tempo de mudança e equilíbrio da linha. |
| 300 MW | Totalmente automática, fluxo paralelo | Redundância e acesso para manutenção. |
| 600 MW | Escala de fábrica | Utilidades, logística, MES. |
| 1–2 GW | Fábrica multi-linha | Utilidades e sistema de qualidade partilhados. |
Duas regras sobrevivem a todos os níveis. A capacidade é definida pela estação mais lenta da cadeia, não pela máquina mais rápida da cotação. E de semiautomática para automática é um passo na complexidade do projeto antes de ser um passo no número de estações. Os compradores de primeira viagem começam frequentemente na linha semiautomática de 5 MW enquanto projetam o edifício para que uma configuração automática posterior caiba na mesma área.
Lógica de layout e área de piso
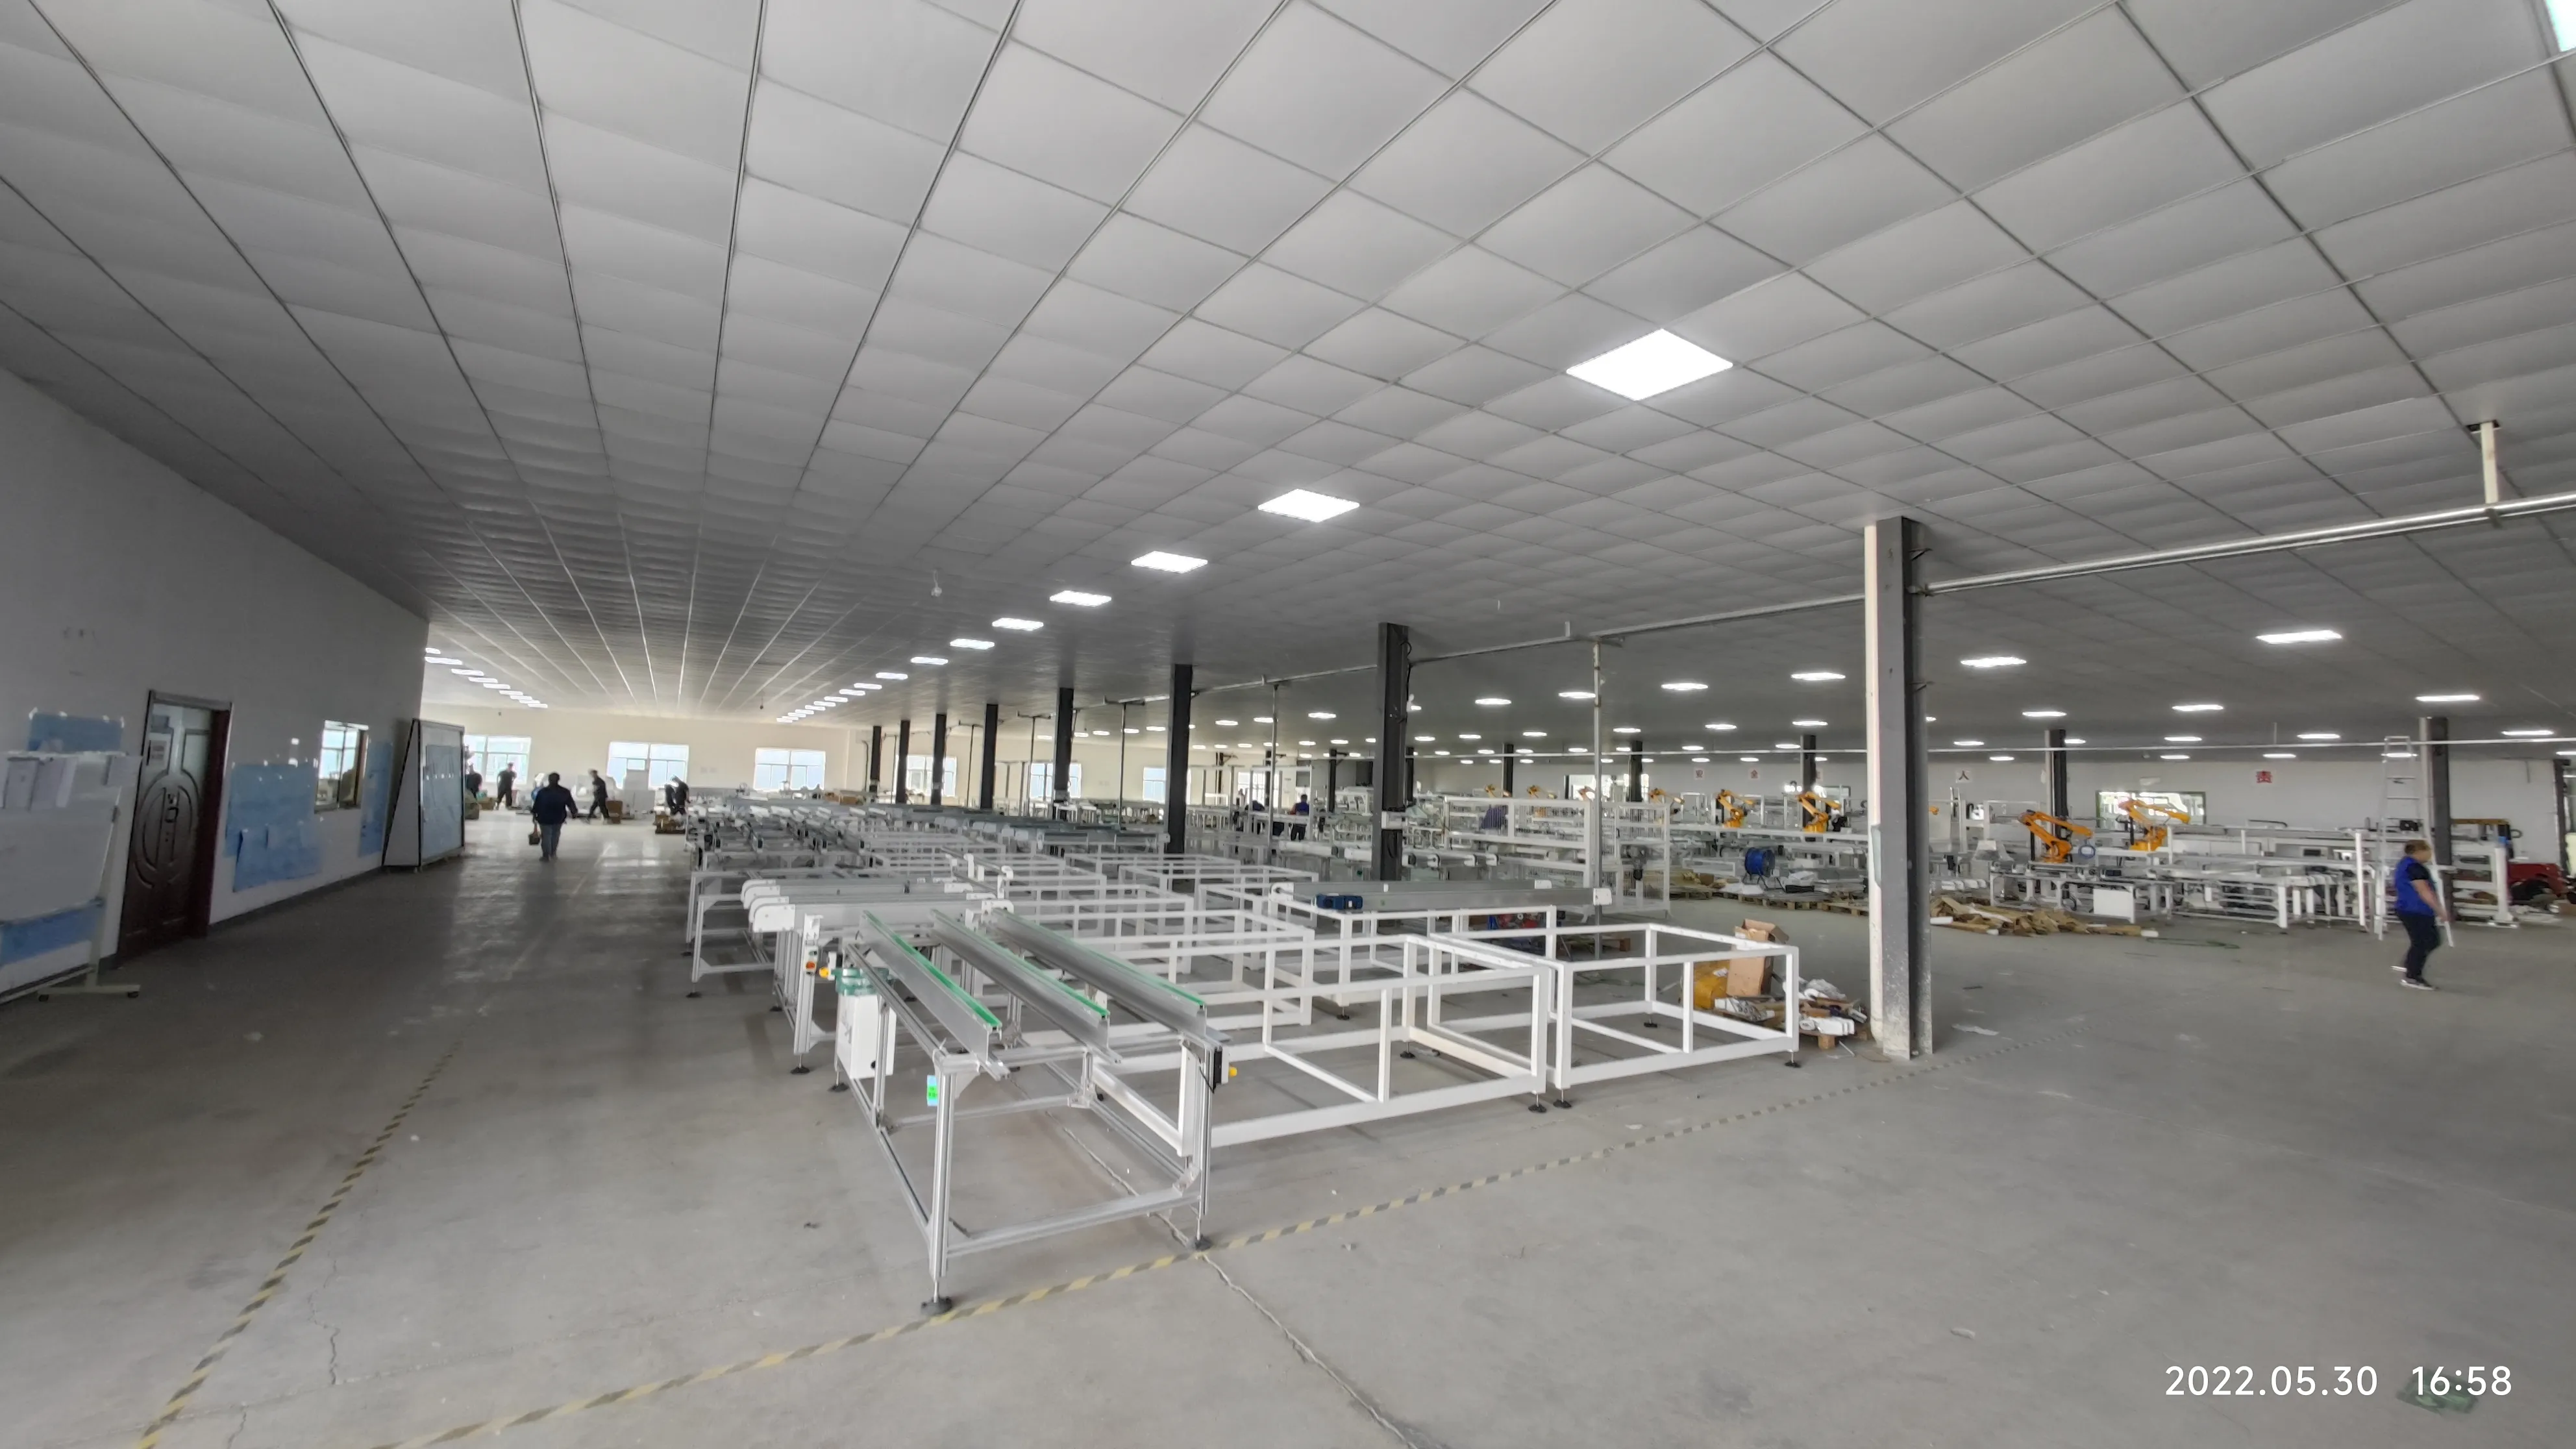
O layout segue o material, não a folha de desenho. A linha corre num sentido desde o carregamento do vidro até à embalagem, e cada transferência levanta as mesmas questões: onde os módulos esperam, quem os move, como um rejeito sai do fluxo sem o bloquear. Linha reta, forma em U que devolve os módulos acabados ao corredor do vidro, ou dois corredores com layup e laminação encostados.
A área de piso é consumida pelo buffer, não pelas máquinas. Entre o layup e o laminador tem de haver fila suficiente para o alimentar durante uma paragem; entre o laminador e o enquadramento tem de haver espaço para arrefecimento. Corredores de manutenção, folga para os armários e uma rota suficientemente larga para retirar um laminador são caros de adaptar depois.
Utilidades: energia, ar, água, ambiente
As utilidades são a parte de uma linha de produção de painéis solares aprovada em último lugar e a primeira a ser culpada. A carga ligada é dominada pelos laminadores, pelo simulador solar e pela central de refrigeração, e a distribuição deve ser dimensionada para operação simultânea, não para uma soma nominal. O ar comprimido é consumido em muitos pontos pequenos — cilindros, garras, dispensa de cola, fixações — pelo que a pressão estável importa mais do que o volume total.
A água refrigerada é exigida pelo laminador e por alguns equipamentos laser e de teste; a especificação deve indicar a temperatura e o caudal que a máquina espera, dimensionados com margem para o verão. A laminação e a cura de adesivos também precisam de uma sala limpa e controlada — uma oficina confortável para pessoas não é automaticamente adequada para encapsulamento.
Pessoal por turno por nível de automação
O número de pessoas lê-se do layout, não se adivinha a partir de um folheto. Numa linha semiautomática as pessoas distribuem-se ao longo do processo — cada transferência manual é uma pessoa, concentrada no layup, no bussing e na inspeção. Numa linha totalmente automática a mesma produção precisa de pessoal no carregamento do vidro, nas portas de qualidade, na embalagem e na manutenção.
Na fase de cotação, a questão é a organização que o fornecedor pressupõe: pessoas por turno, competências, se a mudança de formato exige uma ou duas pessoas, quem resolve uma avaria às três da manhã. A Ooitech fornece soluções chave-na-mão com formação, pelo que o plano de pessoal e o plano de formação devem chegar como um único documento.
Sequência de comissionamento e formação
O comissionamento vai da verificação das utilidades e dos ensaios a seco de cada estação, passando pela integração das secções, até ao funcionamento da linha completa com material real antes da entrega. A formação decorre em paralelo, não depois: os operadores aprendem uma estação enquanto esta é configurada, e a equipa de manutenção aprende os desenhos na máquina que irá reparar.
Dois documentos fazem ou quebram esta fase — a lista de verificação pré-instalação emitida antes do envio, indicando o que tem de estar concluído no edifício antes de chegarem as caixas, e o protocolo de entrega, indicando o que é demonstrado, com que material e quem assina.
Como escrever um pedido de cotação para uma linha de produção de painéis solares
Um bom pedido de cotação descreve uma fábrica, não uma lista de nomes de máquinas. Indique primeiro o produto: tamanho e formato do módulo, tipo e configuração de célula, vidro, com ou sem moldura, tipo de caixa de junção e a mistura, caso se produza mais do que um. Depois o enquadramento comercial: nível-alvo, turnos por dia, expansão prevista e se o local é novo ou uma reconversão.
- Dados do local — área do piso, altura do teto, carga do piso, energia, ar, água, drenagem.
- Limites do âmbito — onde o fornecedor termina e onde você começa.
- Expectativa de automação por secção, não um rótulo global.
- Interfaces — rastreabilidade, recolha de dados, MES ou ERP.
- Entregáveis — layouts, plano de utilidades, manuais, lista de peças sobressalentes, formação, critérios de aceitação.
- Condições de serviço — via de resposta, prazo de entrega de peças sobressalentes, apoio remoto, âmbito da garantia.
A comparabilidade é o objetivo: duas cotações para a mesma "linha automática de produção de painéis solares" raramente cobrem o mesmo âmbito, e uma resposta secção a secção é como o descobre. A disciplina é idêntica quando compara uma linha automática de 120 MW com uma configuração chave-na-mão de 600 MW.
Erros comuns de especificação
- Capacidade sem produto. Um nível não significa nada enquanto o formato do módulo não estiver definido.
- A máquina mais rápida, não uma linha equilibrada. O estrangulamento apenas se desloca.
- Inspeção fora do âmbito. Os testes EL e IV são equipamento de processo, não extras.
- Negociar a formação para fora. Operadores sem formação geram desperdício desde o primeiro dia.
A sequência importa mais do que qualquer especificação isolada; o processo está mapeado em o processo de fabrico em dez passos e em como funciona uma linha, das células aos módulos.
Perguntas frequentes
Quanto tempo demora a construir e comissionar uma linha?
Depende do nível de capacidade, do grau de automação e da rapidez com que o edifício fica pronto. Uma linha semiautomática compacta é um projeto curto; uma linha totalmente automática com várias secções exige mais tempo de construção, instalação e integração. Peça um cronograma secção a secção para que as obras no local decorram em paralelo.
É possível atualizar mais tarde uma linha semiautomática para automática?
Sim, se o layout e as utilidades forem planeados para isso. O caminho habitual acrescenta transferência e armazenamento intermédio entre secções e, depois, carregamento automático do laminador, mantendo o mesmo equipamento central. As limitações são o espaço no piso, a capacidade elétrica disponível e a margem de ar e refrigeração.
O que determina o preço de uma linha de produção de painéis solares?
O nível de capacidade, o grau de automação por secção, o número de estações, os formatos processados e o limite do âmbito — se o carregamento, a movimentação, a inspeção e a embalagem estão incluídos. A central de utilidades e as obras no edifício são rubricas orçamentais separadas. As cotações só são comparáveis quando o pedido de cotação obriga a uma resposta secção a secção; estrutura de custos por capacidade mostra como se leem essas folhas.
É necessário comprar a linha completa de uma só vez?
Não necessariamente, mas a sequência importa. As estações que definem a qualidade — stringing, laminação, testes — são as mais difíceis de substituir; a movimentação e a embalagem podem começar manuais. Compre o processo antes do transporte, mantenha o layout completo desde o primeiro dia e faseie a automação numa linha concebida para a receber.
Uma linha de produção de painéis solares é um ativo de longa duração, e a proposta que assina decide como se comportará durante anos. Envie a sua especificação de produto, o nível-alvo e os dados do local através de formulário de pedido de cotação e peça um âmbito secção a secção; a visão geral das máquinas ao nível da estação é a leitura seguinte natural.