Como Escolher o Laminador de Módulo Solar Correto
Índice
Resposta rápida: Escolher uma laminadora de módulos solares começa pelo desenho do módulo e pela receita de laminação, não pelo valor anual em MW do folheto. O tamanho da câmara é a primeira decisão porque fixa quantos módulos carregam de uma vez: uma câmara de 2200 mm por 3600 mm foi especificada para três módulos convencionais de 72 células, uma câmara de 2300 mm por 4600 mm para quatro, e câmaras maiores para cinco, todas baseadas em formatos de módulos mais antigos que não devem ser reutilizados para os atuais módulos de formato grande sem um novo desenho de layout. Uma especificação que exige pelo menos 50 mm entre módulos significa que dividir a área da placa pela área do módulo superestima a carga. Um fornecedor que cita capacidade usando células de 156 mm e módulos de 275 W mostrará um valor em MW mais alto para a mesma máquina. Compare módulos vendáveis por hora em vez disso.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Visão Geral do Produto e Metodologia de Seleção
Seleção com Base nos Requisitos do Módulo
Selecionar um módulo solar laminador exige olhar além dos folhetos de equipamentos isolados. O tamanho da câmara de um laminador deve corresponder às dimensões do módulo, seu ciclo deve corresponder à velocidade geral da linha de produção, e seu perfil de vácuo e temperatura deve ser adequado ao encapsulante específico (EVA ou POE). A escolha do equipamento deve originar-se dos desenhos do módulo e das receitas de laminação, em vez de cifras anuais de MW impressas em materiais promocionais.
As classificações de MW anunciadas frequentemente calculam a capacidade com base em formatos de módulos desatualizados (por exemplo, células de 156 mm, módulos de 275 W). Uma potência de módulo mais alta infla os MW anunciados mesmo quando o rendimento total de painéis permanece idêntico. Para uma avaliação objetiva, compare as máquinas por módulos vendáveis por hora:
Módulos vendáveis por hora = módulos por carga × cargas concluídas por hora × rendimento de primeira passagem × tempo de atividade
Importância dos Desenhos de Carregamento
A seleção começa com as dimensões do módulo, espessura do vidro, detalhes da montagem, especificações do encapsulante e posições das caixas de junção. Um desenho de carregamento em escala deve demonstrar folgas exatas. Por exemplo, manter uma folga de 50 mm entre módulos significa que simplesmente dividir a área da placa pela área do módulo superestima a capacidade de carga. Os formatos de câmara devem ser avaliados em relação às dimensões dos módulos modernos de grande formato.
Matriz de Parâmetros Técnicos e Configuração
Seleção da Arquitetura da Câmara
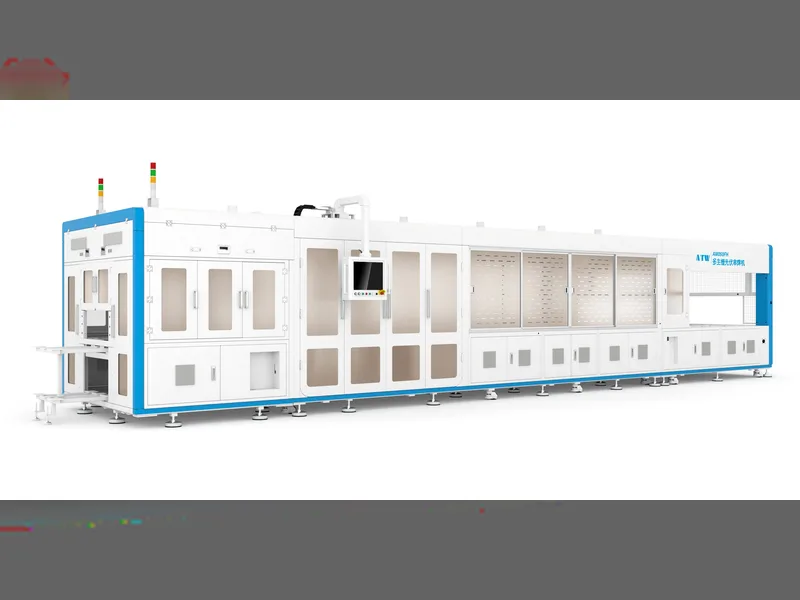
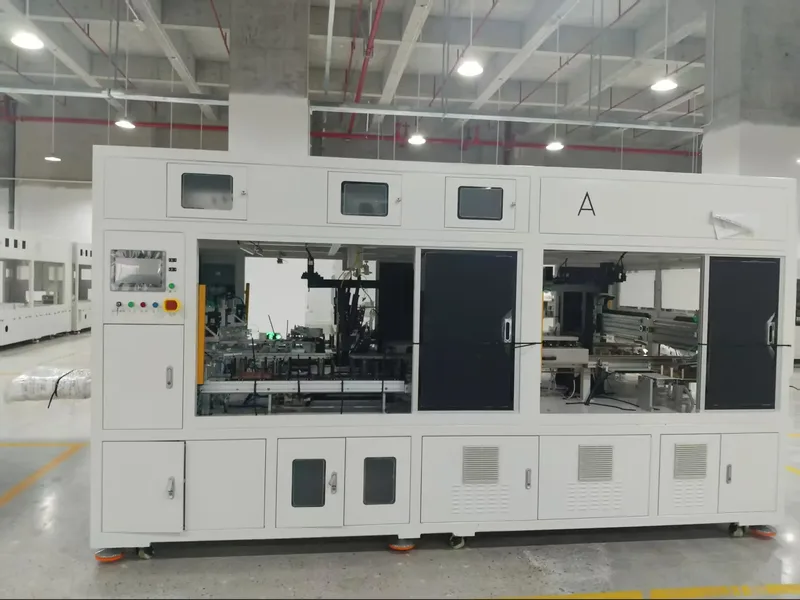
Um laminador de câmara única realiza evacuação, prensagem, cura e ventilação dentro de uma única câmara. Ele apresenta menor ocupação de espaço e menores demandas de utilidades. Os laminadores de câmara dupla separam a laminação da cura, permitindo que uma carga cure enquanto a próxima carga é evacuada, dobrando a produção por hora.
| Configuração | Área de Trabalho Efetiva | Ciclo de Trabalho Cotado | Potência Operacional Média | Tamanho Geral | Uso Adequado |
|---|---|---|---|---|---|
| Semiautomático | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2,65 × 2,30 × 1,35 m | Reparos, trabalho piloto, módulos pequenos |
| Câmara única automática | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12,1 × 3,15 × 1,8 m | Volume de produção menor |
| Câmara dupla automática | 2200 × 3600 mm por câmara | ≤9 min | ≤60 kW | 16,9 × 3,15 × 1,8 m | Produção contínua de módulos |
| Câmara dupla empilhada | Quatro níveis de trabalho de 2400 × 4600 mm | ≤9 min | ≤130 kW | 22,1 × 3,50 × 2,65 m | Alta produção com área de piso limitada |
| Câmara dupla grande | 2700 × 8700 mm por câmara | ≤9 min | ≤95 kW | 37,3 × 3,68 × 1,8 m; 63 t | Módulos grandes e linhas de alto volume |
Especificações de Vácuo e Térmicas
O desempenho de vácuo exige evacuação rápida em uma câmara quente e carregada. Os sistemas normalmente utilizam bombas de palhetas rotativas (por exemplo, 2X-70) combinadas com boosters Roots (por exemplo, ZJP300 ou ZJP600) para configurações de câmara dupla, a fim de atingir pressões de processo abaixo de 100 Pa em 90 segundos. Os sistemas de aquecimento utilizam óleo de transferência de calor com controle PID multizona, proporcionando uniformidade de temperatura da placa dentro de ±1,5°C a ±2,0°C em no mínimo cinco pontos de medição por câmara.
Vantagens Técnicas e Principais Fatores de Avaliação
O raciocínio por trás desses valores de vácuo e térmicos, incluindo por que os boosters Roots são combinados com bombas de palhetas rotativas, está apresentado em bombas de vácuo para laminador, a janela EVA e como o conjunto de bombas é configurado.
Sincronização e Temporização da Linha
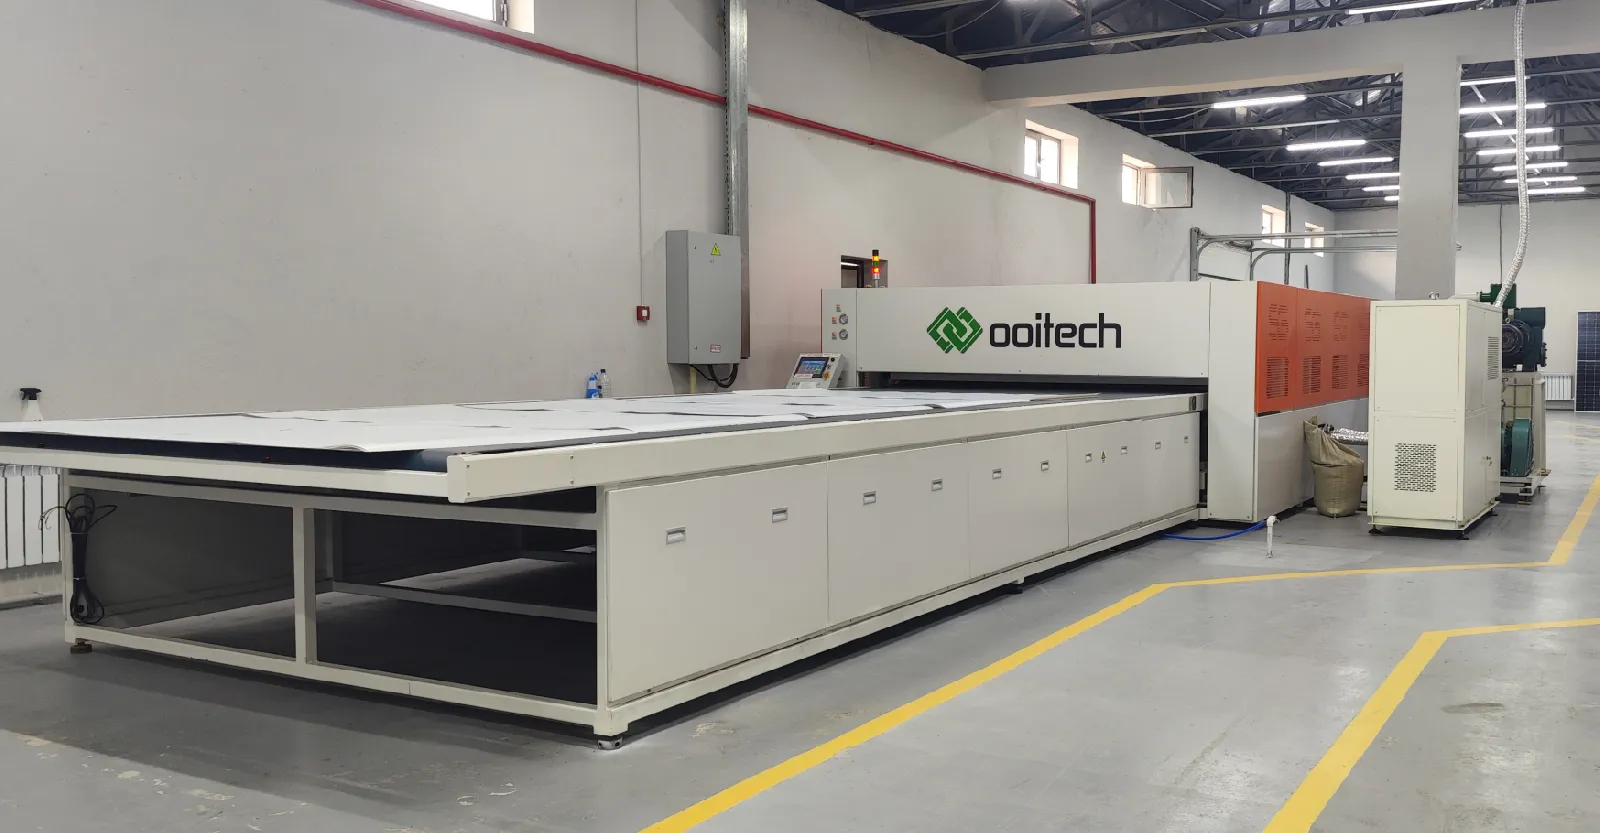
Correspondência de Buffer em Nível de Linha: Um laminador deve integrar-se perfeitamente com as estações de stringing, montagem, buffer, resfriamento, inspeção e enquadramento. A capacidade de manuseio a jusante determina a produção real da linha.
Definições Explícitas de Tempo de Ciclo: Gráficos de tempo detalhados devem cobrir carregamento, evacuação/prensagem da câmara um, transferência, cura da câmara dois, ventilação e descarregamento, alinhando o tempo total de permanência com as janelas de cura de EVA/POE.
Arquitetura de Vácuo Avançada: Evacuação de alto volume combinada com bombas booster Roots evita o aprisionamento de ar e a formação de bolhas em pilhas de vidro duplo e backsheet .
Uniformidade Rigorosa da Placa: O aquecimento PID multiponto garante reticulação uniforme em módulos de vidro de grande formato, sem cantos frios.
Tempo de Atividade Contratual e Manutenibilidade: As metas de utilização do equipamento (98%-99%) devem definir o tempo operacional excluído, os cronogramas de substituição do diafragma de silicone (3.000+ ciclos) e os sistemas automatizados de limpeza de correia.
Aplicações do Produto e Integração de Linha
Cenários de Aplicação
Linhas Piloto e Instalações de P&D: Configurações semiautomáticas (1100 × 2200 mm) ideais para produção de módulos em pequenos lotes, testes de processo e reparo de módulos.
Linhas Comerciais Padrão: Unidades automáticas de câmara única e câmara dupla (2200 × 3600 mm) adaptadas para fabricação de painéis solares de médio a alto volume.
Plantas de Fabricação de Alta Densidade: Configurações empilhadas de câmara dupla multinível maximizam a produção por metro quadrado em instalações com espaço limitado.
Linhas de Grande Formato e Escala de Serviço Público: Unidades estendidas de câmara dupla (até 2700 × 8700 mm) projetadas para suportar vidro duplo pesado, TOPCon, HJT e fabricação de módulos PERC.
Requisitos de Integração de Instalações: A instalação exige planejamento preciso das instalações, incluindo energia de 380V/50Hz, suprimento pneumático de 0,6–0,8 MPa, água de resfriamento da bomba de vácuo, classificações de carga do piso de até 1,5 t/m² e planicidade do piso dentro de ±10 mm.
Requisitos de Recomendação e Aceitação FAT
Lista de Verificação de Especificações e Critérios de Aceitação
Para avaliar e selecionar o modelo de laminador apropriado, cinco entradas de dados críticas são necessárias:
Desenho detalhado do projeto do módulo e envelope dimensional.
Especificações da pilha de vidro, encapsulante e backsheet/vidro traseiro.
Ficha técnica do encapsulante (janelas de cura EVA ou POE).
Saída necessária de módulos por turno e meta operacional.
Plano de layout da instalação indicando pontos de conexão de utilidades (energia, ar, água de resfriamento).
Teste de Aceitação em Fábrica (FAT)
A avaliação final do FAT deve executar pilhas de material de produção real através de cargas consecutivas em temperaturas operacionais estáveis. As principais métricas de aceitação registradas durante o FAT incluem módulos acabados por hora, curvas da bomba de vácuo, distribuição térmica multiponto da platina, registros de alarmes do PLC, rendimento de primeira passagem e tempo de reinício após manutenção planejada.
Relacionado: Por que o bussing (soldadura por sobreposição) causa trincas nas células cobre a geometria da junta sobre a qual a laminação atua em seguida, que é frequentemente onde uma fissura de furo central se inicia.
Leitura adicional e dados de contexto
Material de referência público sobre este tema, publicado pelas organizações que mantêm o roteiro tecnológico e os dados de mercado do setor: