Máquina Tabber e Stringer: Como Funciona, Como Escolher
Índice
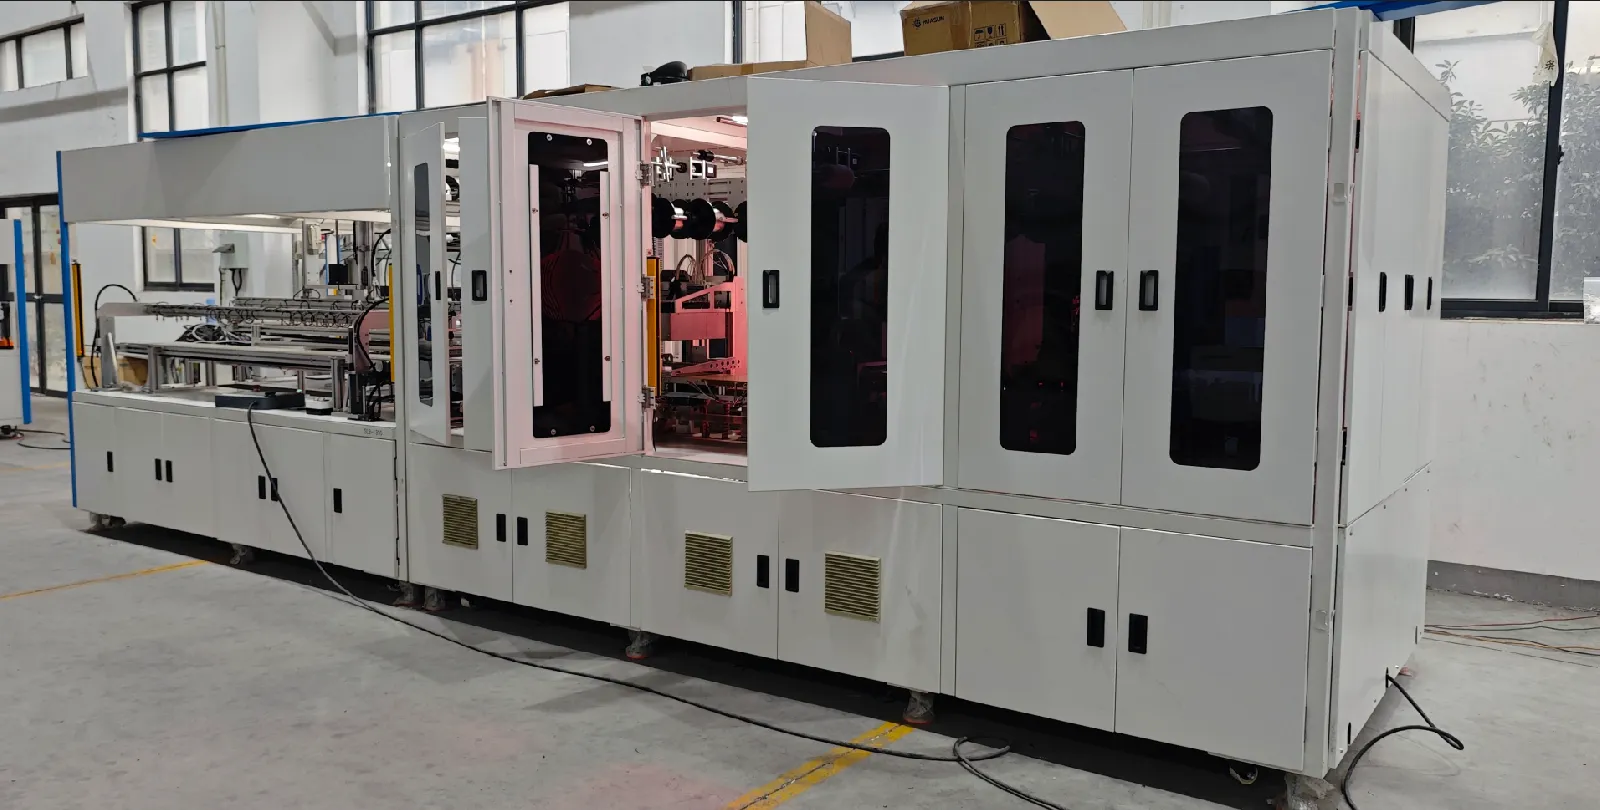
Resposta rápida: Uma tabber e stringer é a máquina pela qual todo módulo precisa passar e nenhuma estação posterior pode reparar. Ela solda fita nas células individuais e as une em uma série de strings, e cada trinca ou solda fria criada aqui fica gravada no módulo acabado. A estação executa dois processos térmicos: posicionamento da fita e soldagem, com fita em torno de 0,15 mm e formatos de célula de até 210 mm, e precisa manter a precisão de posicionamento em layouts multi-busbar e back-contact. Máquinas da classe SS-1500B e SS-2500B lidam com os formatos convencionais, e as variantes 0BB e BC precisam de ferramental diferente em vez de uma mudança de configuração. Como a stringer define a potência do módulo e o teto do rendimento da linha, ela normalmente é o gargalo de produtividade de uma linha de módulos e a primeira estação a verificar quando a capacidade está baixa.
A única máquina pela qual todo módulo deve passar e que nenhuma estação posterior consegue reparar — estações, especificações de solda, compatibilidade 0BB e BC, faixas de preço e os defeitos que aparecem em fábricas reais.
Produção de Módulos Fotovoltaicos · Guia de Seleção de Stringer · por Jerry, Ooitech
Uma máquina decide se um módulo mantém sua potência por 25 anos: a máquina tabber e stringer. Cada junta que ela solda é permanente — nenhuma estação posterior consegue reparar uma junta ruim. Veja como a máquina funciona e como escolher a sua.
1. O Que a Máquina Realmente Decide
A tabber e stringer solda células solares umas às outras, uma a uma, através de fita de cobre estanhada: a fita se liga às linhas de grade frontais de uma célula, envolve a parte traseira da próxima e se repete até formar uma string completa. O calor derrete o revestimento de solda da fita, criando uma ligação metalúrgica com os fingers da célula — e esse perfil de aquecimento, aplicado a uma wafer de cerca de 130–180 μm de espessura, ou deixa um caminho elétrico intacto ou uma microtrinca oculta.
Na linha de produção, a máquina fica após a classificação das células e antes do layup, o que a torna o primeiro processo irreversível entre célula e módulo. A laminação pode ser refeita, o enquadramento pode ser corrigido, mas uma solda fria ou uma célula trincada dentro de uma string finalizada fica lá para sempre. É por isso que compradores experientes passam mais tempo auditando essa única máquina do que o restante da planilha de cotação inteira.
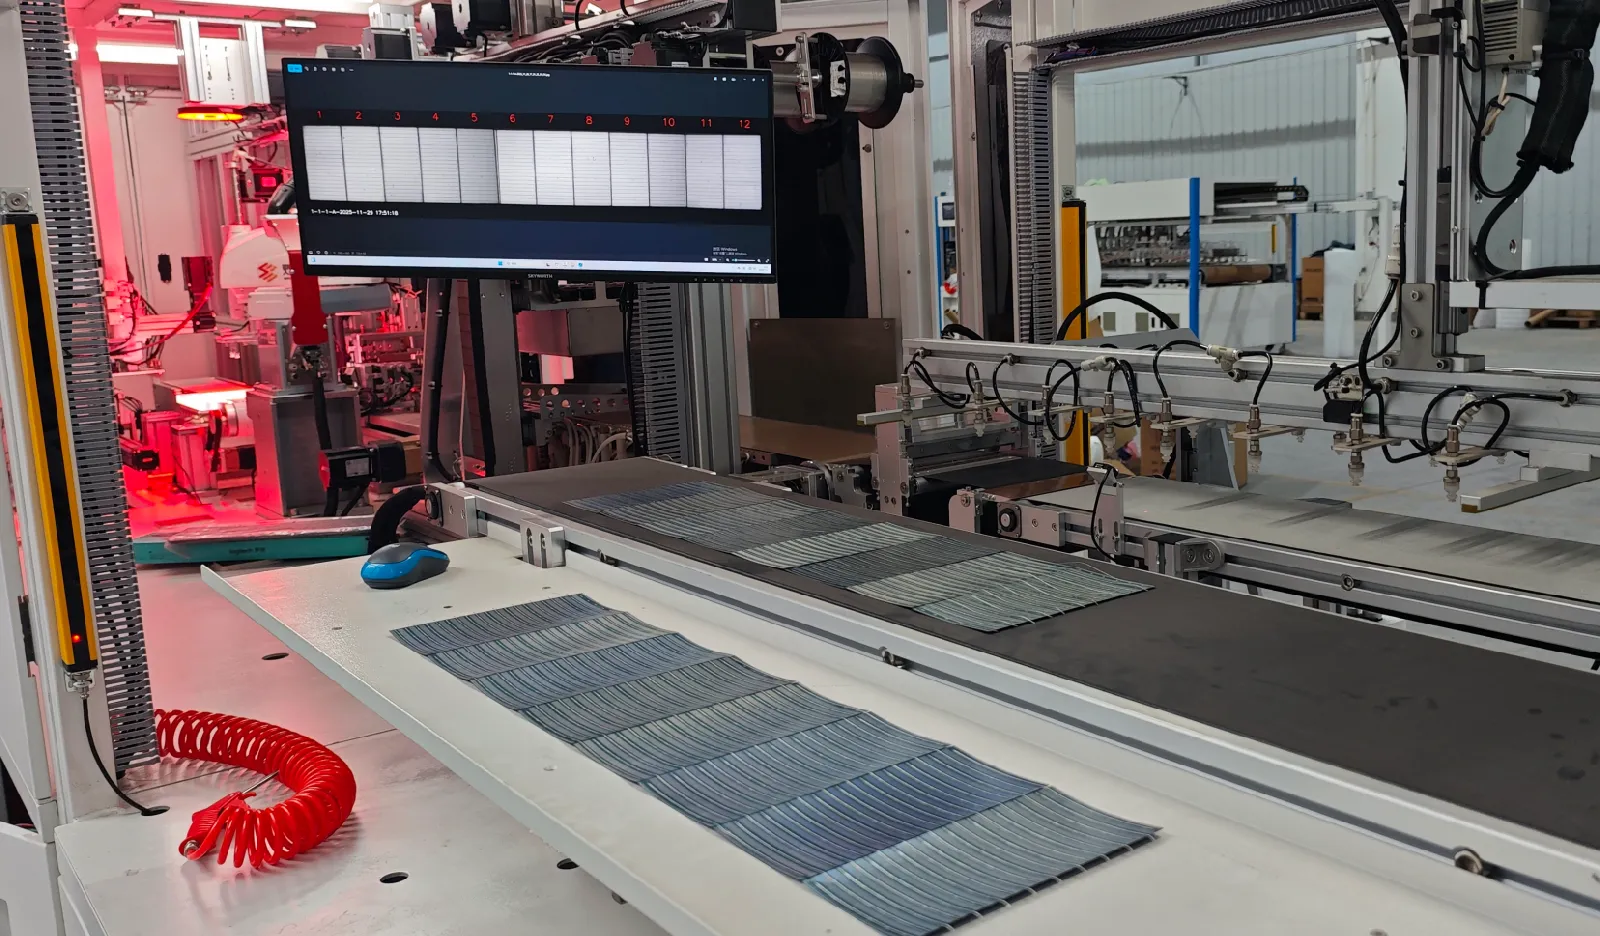
2. Dentro da Máquina: Seis Estações
| Estação | O que acontece | O que verificar na compra |
|---|---|---|
| 1. Carregamento e classificação | Células carregadas, alinhadas por câmera CCD | Especificação de precisão de alinhamento (classe ±0,15 mm nas máquinas atuais) |
| 2. Pulverização de fluxo | O fluxo prepara as superfícies de solda | Consistência de dosagem; o fluxo geralmente é obtido localmente |
| 3. Alimentação de fita | Fita plana formada, cortada e posicionada sobre os pads | Faixa de largura da fita (0,35–1,2 mm típica), ajustabilidade do cortador — a maioria dos defeitos de alinhamento começa aqui |
| 4. Tabbing IR | Lâmpadas infravermelhas refundem a solda | Número de zonas de aquecimento controladas independentemente; armazenamento por receita |
| 5. Stringing | Células ligadas de frente para trás na string, empilhadas por robô | Faixa de espaçamento entre células (1,5–10 mm), suavidade no manuseio |
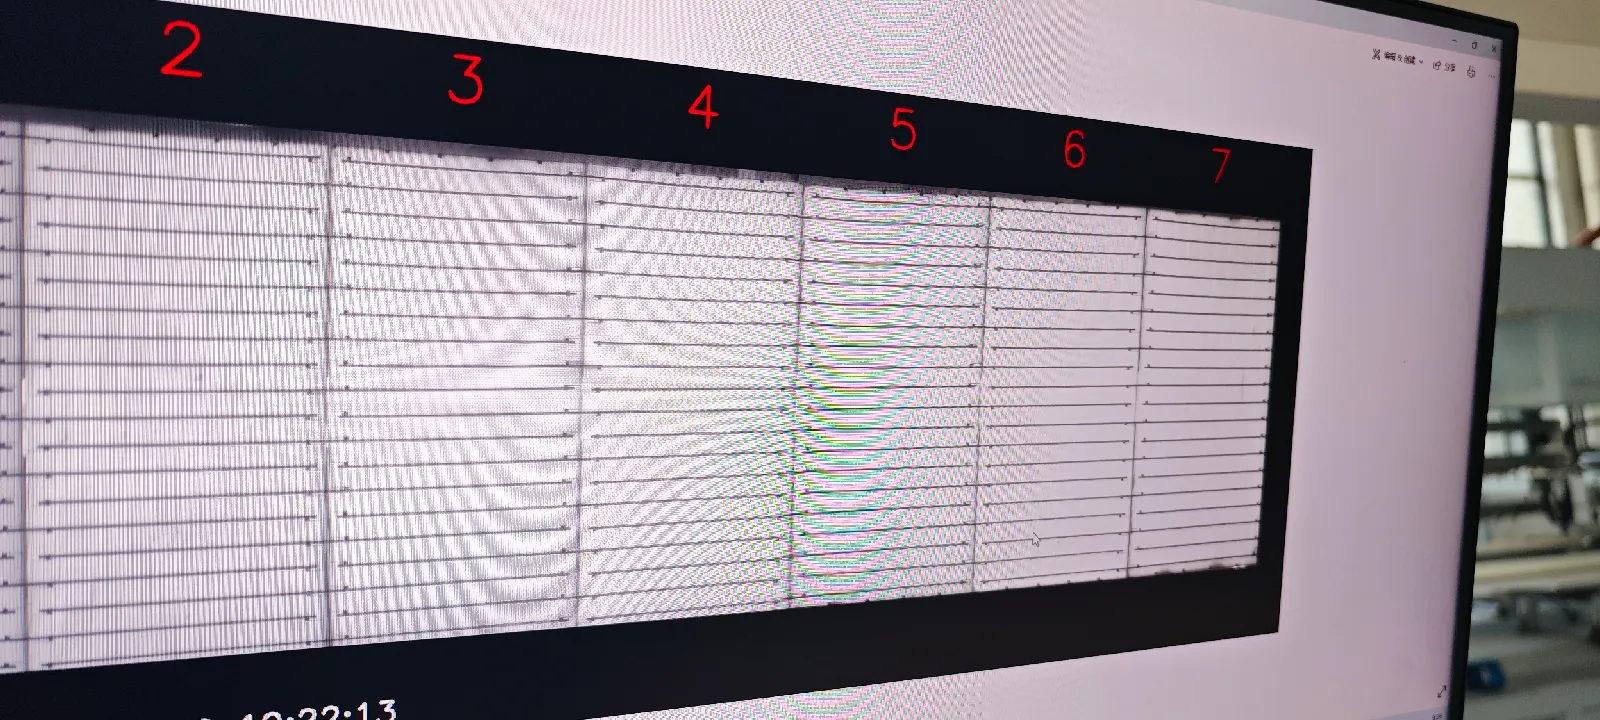
| 6. EL em linha | Máquina de Colagem verifique na string final | Incluída ou opcional; resolução e número de câmeras |
Linhas construídas para formatos sem busbar (0BB) adicionam uma sétima estação após a solda — cura de cola ou laminação de filme — que a Seção 5 aborda. O núcleo de seis estações é, fora isso, o mesmo em máquinas de todos os fabricantes; o que separa as cotações é a precisão, o controle de aquecimento e quanto do manuseio é robótico.
3. Os Números Que Importam na Ficha Técnica
Três especificações preveem todo o resto sobre a máquina. Taxa de quebra: máquinas da geração atual mantêm ≤0,2% em células grau A — não aceite nada mais frouxo, porque quebra nessa estação é refugo mais mão de obra de retrabalho, permanentemente. Produtividade: as máquinas de entrada processam ~1.200 células por hora, a classe de trabalho 2.400, e as máquinas de alta velocidade da classe ATW 6.800 — dimensione isso em relação ao seu laminador e ao seu plano de turnos, não em relação ao número de destaque do vendedor. Precisão de posicionamento: ±0,15 mm de posicionamento e ±0,2 mm de colocação são o padrão atual; à medida que a contagem de busbars aumenta e os fingers ficam mais finos, a precisão é o que mantém a fita sobre os pads em alta velocidade.
Mais uma especificação que vale exigir: quantos kits completos de células acompanham a máquina e quanto custa um segundo kit. Se você planeja operar mais de um formato de célula — e a maioria das linhas acaba fazendo isso — a troca de formato depende de kits sobressalentes e receitas armazenadas.
4. A Solda IR Venceu — Confirme e Siga em Frente
Catálogos antigos listam infravermelho, ar quente, laser e indução lado a lado, como se a escolha ainda estivesse aberta. Não está. O infravermelho é o padrão de produção em massa — sem contato, maduro, com controle de temperatura por zonas independentes — enquanto o ar quente efetivamente saiu das novas linhas: aquecimento irregular, ciclos lentos e choque térmico que wafers finas não suportam. Laser e indução sobrevivem em aplicações de nicho, com custos de equipamento que a economia raramente justifica para montagem de módulos. A decisão que realmente importa em 2026 não é o método de aquecimento, mas se a plataforma IR pode ser atualizada para 0BB depois.
5. A Verdadeira Questão de 2026: Formatos de Busbar e 0BB
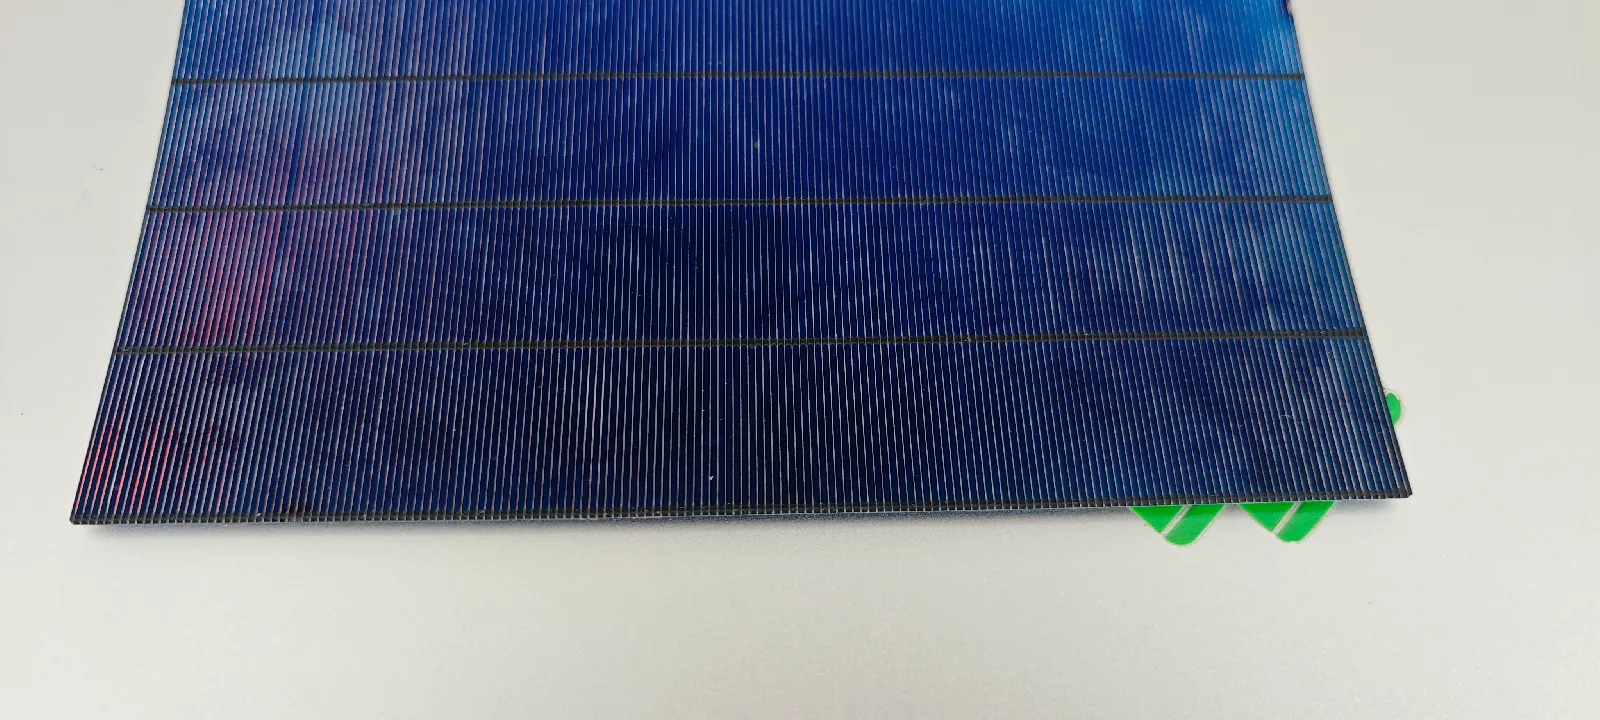
O desenvolvimento do stringer nos últimos cinco anos é uma só história: barras coletoras de muitas para nenhuma. O MBB (multi-busbar) deu lugar ao SMBB (15–25BB), e a indústria está agora a avançar para 0BB — fios redondos finos soldados diretamente nos dedos, poupando pasta de prata, reduzindo o sombreamento e aumentando a potência. As previsões da indústria apontam para o 0BB perto de 90% de penetração até 2026, o que significa que uma máquina comprada hoje que não consiga processar 0BB corre o risco de ficar desatualizada em dois anos. Uma máquina padrão cobre PERC e TOPCon em 3–20BB nativamente; o 0BB é um processo adicional, e as quatro rotas diferem o suficiente para alterar a sua compra:
| Rota 0BB | Como faz a ligação | Trade-off |
|---|---|---|
| Solda + cola | O IR fixa o fio, a cola termofixa reforça | A mais econômica em produção em massa; exige alta precisão de dispensação de cola — o caminho natural de atualização para um stringer IR |
| Filme | O filme polimérico segura os fios, liga-se durante a laminação | Maior compatibilidade com tipos de célula (TOPCon/HJT/BC) e alta confiabilidade; o filme adiciona custo |
| Dispensação de cola | Dispensar, rotear fio, curar | Equipamento simples e estável; custo extra de cola e possível sombreamento EL sob o fio |
| SmartWire | Filme compósito + grade de fios | Rota estabelecida; protegida por patente até 2034 com alto custo de filme |
Escolha com base no seu roadmap de células, não no custo de hoje. Se você trabalha com TOPCon e espera permanecer nela, solda mais cola custa menos para operar e aproveita a plataforma IR que você já comprou. Se BC ou HJT está no plano, a adaptação mais ampla do filme vale seu custo por módulo, e a máquina precisa ser encomendada pronta para isso em vez de convertida depois.
6. Compatibilidade de Células: Uma Máquina, Quatro Famílias de Células
| Tipo de célula | Requisito de stringing | Abordagem mainstream |
|---|---|---|
| PERC | Maduro, sensível a custo | IR padrão, MBB/SMBB |
| TOPCon | Tipo N, SMBB migrando para 0BB | IR padrão / 0BB solda+cola |
| HJT | Sensível a baixa temperatura, wafer fino | IR de baixa temperatura / filme ou cola 0BB |
| BC (IBC/ABC/HPBC) | Contato traseiro, sem busbar frontal | Configuração de stringer compatível com BC — confirme antes de cotar qualquer outra coisa |
Se o seu plano de negócios inclui trabalho de tolling — rodar formatos de células de vários clientes em uma linha — a compatibilidade vale mais do que o throughput de pico. Kits de células de troca rápida mais uma receita validada e armazenada por formato permitem que uma máquina alterne entre rotas em uma janela de troca medida em minutos; uma máquina sem essa flexibilidade limita sua lista de clientes a uma única rota tecnológica.
O contato traseiro é o único caso em que a geometria da stringer muda em vez da sua receita. A junção passa para a parte traseira, então o alinhamento se torna um problema de câmera, a fita precisa ser fixada antes de ser soldada, e o aquecedor atua pela face traseira. Essa configuração é o que um stringer tabber para células BC é, e vale a pena verificar uma especificação em relação aos requisitos da tabela acima, em vez de em relação a uma lista de formatos de célula.
7. Quanto Custa um Tabber e Stringer, e o Que Move o PreçoFaixas típicas de preço FOB China por classe de máquina: máquinas de entrada em torno de $60k–70k, a classe workhorse de 2.400 células/hora $120k–140k, e máquinas de alta velocidade classe ATW de 6.800 células/hora $380k–430k. Dentro de uma mesma classe, a diferença entre dois orçamentos geralmente vem de quatro itens: EL inline incluído ou não (e com quantas câmeras), manuseio de células robótico versus mecânico, o número de kits de células e receitas armazenadas incluídos, e quanto da comissionamento e treinamento está precificado. Quando um orçamento para a "mesma" classe fica 30% abaixo da faixa, um desses quatro saiu silenciosamente da planilha.
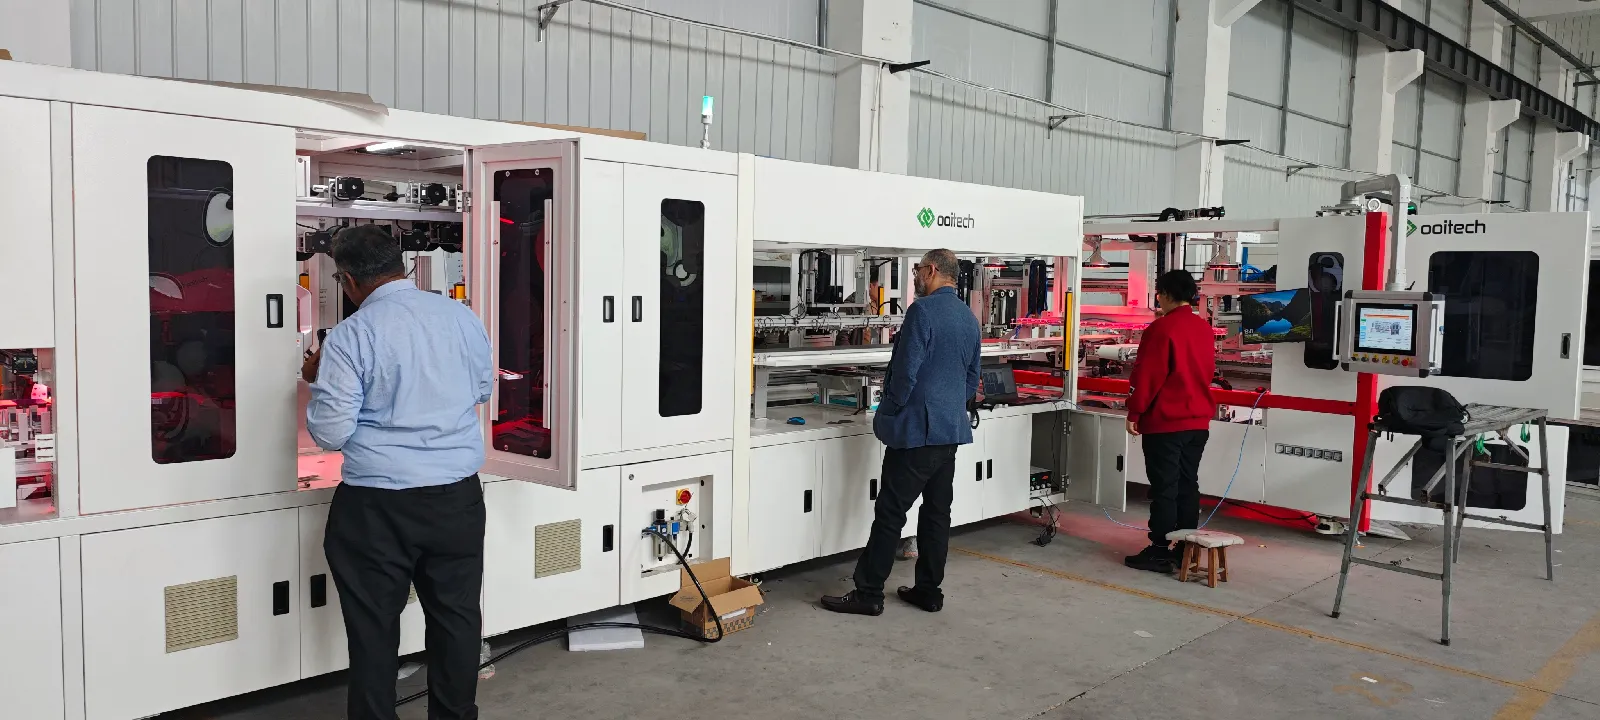
Divulgação, já que você vai notar de qualquer forma: a Ooitech vende stringers — nosso SS-1500B é a máquina de classe de entrada, e o SS-2500 é o workhorse em cada linha que enviamos. Um dos nossos cobre células de 166–210 mm, 3–20BB, fita de 0,35–1,0 mm de largura, com posicionamento de ±0,15 mm, quebra ≤0,2% e três câmeras EL inline; configurações compatíveis com BC e upgrades de cola/filme 0BB são cotados por projeto. Use as faixas acima contra qualquer fornecedor, inclusive nós.
8. Quando as Coisas Derivam: Três Defeitos de Fábricas Reais
A maioria das perguntas sobre stringers que chegam ao nosso canal de suporte não são falhas de hardware. São desvios de configuração, e os mesmos três continuam aparecendo. Fios fora das almofadas de solda, geralmente na mesma borda do string: verifique primeiro a alimentação da fita — rolos assentados, plano da fita nivelado com o cortador, altura de sobreposição do cortador — antes de mexer na temperatura. Juntas enegrecidas ou não molhadas na borda do string enquanto o centro solda bem: isso é uma questão de perfil da zona de aquecimento, não uma questão de célula; o layout da zona precisa ser rebalanceado para o formato na máquina. Deriva de receita após troca de célula: cada formato de célula — TOPCon meio-cortado se comporta diferente de 182 PERC — quer sua própria receita de aquecimento validada, e o hábito mais útil é armazenar receitas por formato em vez de ajustar uma configuração compartilhada. Operadores que aprendem esse hábito na primeira semana param de perder fins de semana com isso no sexto mês.
Essa também é a resposta honesta para "quanto tempo até atingirmos o rendimento nominal": a máquina é capaz desde o primeiro dia de comissionamento; a biblioteca de receitas e o olho do operador levam de dois a três meses para serem construídos. Compre a máquina de quem permanece acessível durante essa janela. Como verificar isso antes de pagar um sinal está descrito em avaliando um fabricante de máquinas tabber stringer.
FAQ — Máquina Tabber e Stringer
Quanto custa uma máquina tabber e stringer?
Faixas típicas FOB China: $60k–70k para uma máquina de entrada, $120k–140k para a classe workhorse de 2.400 células/hora, $380k–430k para unidades de alta velocidade classe ATW. EL inline, manuseio robótico, kits de células sobressalentes e escopo de comissionamento movem um orçamento dentro de sua faixa.
O que o número de throughput de um stringer realmente significa?
Células por hora, medido no formato nominal da máquina. Dois stringers de classe de entrada a ~1.200 células/h alimentam aproximadamente uma linha semiautomática de 16 painéis por hora; uma máquina de 2.400 células/h ancora uma linha de 20–60 MW; máquinas de 6.800 células/h aparecem em múltiplos em linhas de 150–600 MW. Sempre verifique o throughput em relação ao ciclo do seu laminador, não isoladamente.
Uma stringer pode rodar células PERC, TOPCon, HJT e BC?
PERC e TOPCon, sim, em uma máquina padrão com receitas e kits de células por formato. HJT precisa de uma configuração de baixa temperatura, e formatos BC precisam de um stringer compatível com BC. Se volume de BC ou HJT está no seu plano, confirme essa compatibilidade antes de comparar qualquer outra especificação.
Que taxa de quebra a folha de especificações deve prometer?
≤0,2% em células grau A para máquinas da geração atual — o mesmo número entre classes de entrada e workhorse. Qualquer coisa mais frouxa custa refugo para sempre; qualquer coisa dramaticamente mais apertada merece uma pergunta de verificação sobre as condições de teste.
Por que os fios de fita erram as almofadas de solda?
Quase sempre é configuração de alimentação da fita, não a célula: rolos não assentados, o plano da fita não nivelado com o cortador, ou sobreposição do cortador na altura errada. Corrija o caminho de alimentação primeiro; só então olhe as configurações da zona de aquecimento.
O stringing com ar quente ainda vale a pena considerar?
Não, para novas linhas. Aquecimento irregular, tempos de ciclo lentos e choque térmico em wafers finos empurraram o ar quente para fora da produção em massa. Escolha uma plataforma IR e gaste o tempo de decisão em seu caminho de upgrade para 0BB.
O stringer precisa de EL inline?
Sim. O stringing é o primeiro processo irreversível, e o EL inline é a única verificação que captura microtrincas e fita desalinhada antes que a laminação as prenda dentro do módulo. Pular isso para economizar custo converte um preço visível de máquina em custo invisível de refugo.
O que é 0BB e minha máquina precisa disso?
Zero busbar: fios soldados diretamente nos fingers, economizando pasta de prata e reduzindo sombreamento. Previsões da indústria apontam cerca de 90% de penetração até 2026, então uma máquina comprada hoje deve pelo menos aceitar um upgrade de cola ou filme mais tarde — uma plataforma IR com capacidade de solda+cola é o caminho mais natural.
As especificações fazem referência aos dados da máquina Ooitech; as faixas de preço refletem intervalos típicos do mercado FOB China e variam conforme a configuração — confirme uma cotação atual antes de orçar.
Relacionado: O que uma fita fotovoltaica faz: três funções, um trade-off explica o que a fita está fazendo depois que a string foi formada.
Relacionado: 0BB em células de contato traseiro: ganhos e limites de rendimento aborda os requisitos do lado da máquina quando a contagem de fios aumenta e cada fio fica mais fino.
Relacionado: Tecnologia de célula 0BB: o que muda ao remover a barra coletora define o que uma máquina precisa suportar quando a fita se torna vinte fios muito finos.
Relacionado: Bordas cortadas a laser em TOPCon: passivando a seção transversal está na superfície de corte em vez da junta: o que a parede do sulco faz eletricamente depois que o quarto é separado.
Relacionado: Como a fita fotovoltaica é fabricada: trefilagem, recozimento e estanhagem explica como o manuseamento de um stringer transforma a consistência da fita em rendimento da linha.
Relacionado: Eficiência do módulo vs potência: por que 740 W pode ficar abaixo de 675 W é onde uma tolerância de colocação mais apertada se transforma em rendimento da linha.
Relacionado: Como é feito um painel solar: cada etapa e cada verificação é onde a distinção entre colocação e soldadura mais importa.
Relacionado: MC4 ou compatível com MC4: o que significa o nome do conector é prensado nos terminais que saem do string.
Relacionado: Mecanismos de stringer de células solares: um guia zona a zona. Se quiser a visão ao nível das peças por trás dessas estações, isto percorre as seis zonas.
Relacionado: Fita plana vs. redonda: por que as células BC quebram a regra — como a seção transversal da fita muda a máquina que você precisa.
Relacionado: Células BC de contato híbrido: o que os 28% ainda precisam provar — o que um limite de 200 C faz com a máquina que faz a interligação.
Leitura adicional e dados de contexto
Material de referência público sobre este tema, publicado pelas organizações que mantêm o roteiro tecnológico e os dados de mercado do setor: