A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
Como é feito um rolo de encapsulante e onde ele se desvia
Índice
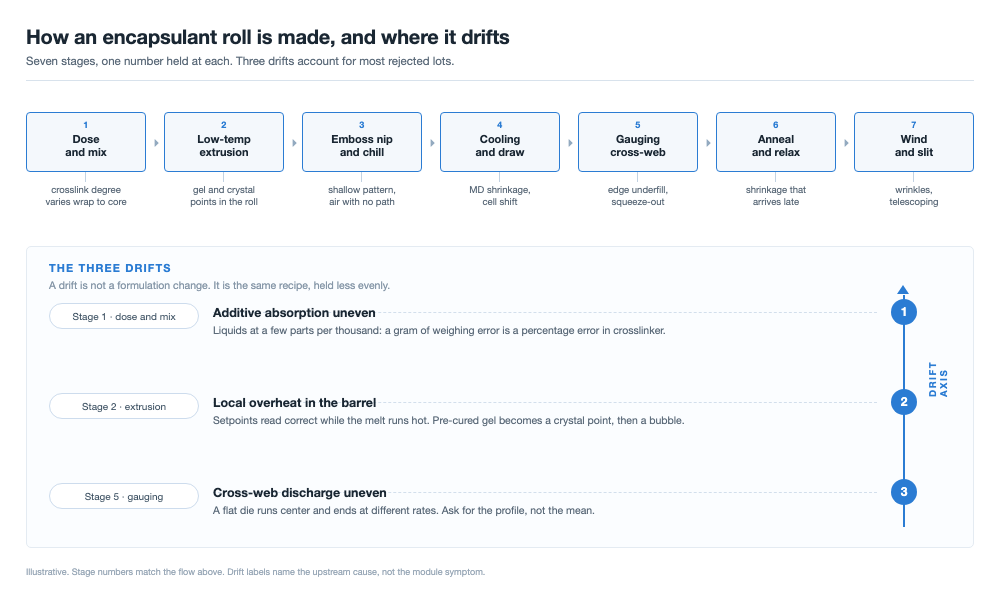
Resposta rápida: Uma linha de encapsulante é curta: dosagem e mistura, extrusão a frio, gravação, arrefecimento, medição, recozimento, enrolamento. A sequência não é a dificuldade. Manter um número em toda a largura de um rolo, entre turnos e entre linhas é que é, e isso mede-se em variância e não em valores de pico. A mesma formulação pode sair de duas fábricas como um rolo que passa a inspeção de receção e outro que é rejeitado. Três desvios explicam a maior parte disso: aditivos que nunca terminaram de impregnar os grânulos, um ponto quente que pré-curou o reticulante na extrusora, e uma fieira que entrega mais massa fundida ao centro do que à borda. Cada um deixa uma assinatura que sobrevive até ao módulo: grau de reticulação que varia ao longo da folha, pontos cristalinos que se tornam fontes de bolhas na laminação, e peso por metro quadrado que cai nas bordas.
Mesma formulação, duas linhas, um rolo passa a inspeção de receção e o outro é rejeitado. A formulação não é a variável. A linha é.
Uma linha em sete etapas
EVA transparente, EVA branco e filme POE partilham a rota principal, e uma linha construída para um produto pode normalmente ser convertida para outro. Do grânulo ao rolo enrolado: dosagem e mistura, extrusão a baixa temperatura através de uma fieira plana, gravação, arrefecimento, medição, recozimento, enrolamento e corte.
Cada etapa mantém um único número, e o fabricante do módulo só o vê no fim, após a laminação. A tabela coloca as etapas ao lado do sintoma que cada uma produz quando se desvia.
| Estágio | O que mantém | O que aparece no módulo |
|---|---|---|
| Dosagem e mistura | Peso de aditivo por lote, distribuição, tempo de impregnação | Grau de reticulação e adesão que variam entre rolos |
| Extrusão a baixa temperatura | Temperatura de fusão abaixo do início da decomposição do reticulante | Gel pré-curado, pontos cristalinos, fontes de bolhas |
| Gravação | Profundidade e definição do padrão na face | Ar retido na laminação, bloqueio no rolo |
| Arrefecimento | Taxa de arrefecimento, estiramento e a orientação em que solidifica | Retração na direção da máquina, deslocamento das células |
| Medição | Média do peso por metro quadrado e o perfil transversal | Subenchimento na borda, ou extravasamento para a moldura |
| Recozimento | Temperatura de relaxamento e tempo de permanência antes do enrolamento | Retração que chega tarde, após armazenamento |
| Enrolamento e corte | Afinamento da tensão, geometria do rolo, qualidade da borda | Rugas, telescopagem, desalinhamento na montagem |
Sete etapas, um número cada. Os desvios numerados são os que um fabricante de módulos encontra primeiro, como um lote de entrada que deveria ter passado.
Leia a terceira coluna como um índice de diagnóstico. Os pontos cristalinos implicam a sala de mistura e a extrusora, e a extrusora é a mais provável das duas. O deslocamento das células após a laminação aponta para o arrefecimento e o recozimento, não para a receita.
Mistura: os aditivos têm de impregnar o grânulo
O reticulante e o agente de acoplamento de silano são líquidos na maioria das formulações, dosados a algumas partes por mil em relação à resina. É nessa proporção que vive o primeiro desvio: um erro de pesagem que parece trivial em gramas é um erro percentual no aditivo que define a densidade de reticulação e a adesão.
Duas propriedades têm de se manter, o peso por lote e o percurso da distribuição à absorção. A distribuição é mecânica, e misturar o tempo suficiente reveste cada grânulo. A absorção é mais lenta, porque a molécula tem de difundir para dentro do polímero. Corte essa etapa e os grânulos parecem secos enquanto o reticulante fica à superfície, perdido para a parede do misturador ou para os primeiros metros do fuso.
A polaridade define o tempo de impregnação. O EVA é polar e absorve os aditivos facilmente. O POE é não polar, absorve lentamente, e a sua captação é limitada, pelo que a mesma receita precisa de uma impregnação muito mais longa, ou o aditivo é dosado como masterbatch numa resina veículo. Uma fábrica que opera ambos com um único tempo de permanência tem um produto que está certo e outro que se está a desviar.
Extrusão a baixa temperatura: uma linha vermelha que não se vê no rolo
A extrusão é onde uma linha de encapsulante deixa de ser uma linha de filme comum: o filme é extrudido já transportando o seu reticulante, que tem de permanecer inerte no cilindro e reagir rapidamente na laminadora a 140 a 150 °C. Esses requisitos puxam em sentidos opostos, e o compromisso é a temperatura.
A temperatura de fusão tem de permanecer abaixo do ponto em que o peróxido começa a decompor-se. Patentes públicas situam esse teto perto de 90 °C, a título ilustrativo e não universal, uma vez que se desloca com o reticulante, a resina e o tempo de permanência. Acima dele a reação começa na extrusora em vez de na laminadora, e nada a jusante desfaz isso.
Operar a essa temperatura fria cria o seu próprio problema. Uma massa fundida a 90 °C é viscosa, uma massa fundida viscosa faz o fuso trabalhar mais, e esse trabalho adiciona calor onde não o está a medir: os pontos de ajuste do cilindro podem ler corretamente enquanto a massa fundida na zona de compressão está bem acima deles. Os números que vale a pena registar são a temperatura de fusão em vários pontos, a velocidade do fuso e o tempo de permanência.
O encerramento importa pelo mesmo motivo: o material que fica quente no cilindro degrada-se e reticula, e depois regressa como gel na corrida seguinte. A limpeza após uma paragem faz parte do controlo de temperatura.
De um ponto quente a um ponto cristalino a uma bolha
- Um sobreaquecimento local eleva a massa fundida acima do início da decomposição, e o reticulante reage dentro da extrusora.
- O material que reagiu forma partículas de gel: pequenos volumes de polímero reticulado em massa fundida que não reagiu.
- O gel não volta a fundir. No rolo as partículas leem-se como pontos cristalinos, pequenos defeitos óticos sob uma caixa de luz.
- Na laminação o gel não flui com a massa fundida à sua volta. O filme flui, a partícula fica, e a sua interface é onde o ar não é expelido e a tensão se concentra.
Esse último passo é o que importa no módulo. Um ponto de cristal é um defeito de uma fração de milímetro; um vazio que se forma ao redor da mesma partícula após a laminação é onde uma bolha começa, e uma bolha em um laminado curado não se fecha. É por isso que um filme pode prensar plano em uma prensa de laboratório e ainda formar bolhas em um módulo com fitas e moldura.
A distribuição conta tanto quanto o total. Os vazios se acumulam ao longo da fileira de fitas, onde o laminado flui mais longe e a geometria dá à bolha de ar um lugar para se acomodar, o mecanismo por trás de vazios em forma de linha ao longo da fita. Nem toda bolha na laminação é culpa do filme, e o lado do processo está descrito em as causas por trás das bolhas no módulo. O que o filme contribui é um sítio de nucleação, e um ponto de cristal é um sítio confiável.
Gofragem: o caminho do ar faz parte do produto
O fundido sai da matriz para um nip formado por um rolo de gofragem e um rolo de resfriamento, e o padrão é prensado na face enquanto o filme se solidifica. O padrão não é decoração; as três funções que ele desempenha são mecânicas.
- Caminho do ar. O vácuo remove apenas o ar que consegue alcançar a borda. Em um filme plano, o ar preso no meio da pilha não tem para onde viajar, e os espaços entre as feições do padrão são os canais que o conduzem para fora.
- Bloqueio. O encapsulante é pegajoso à temperatura ambiente, e um padrão reduz a área de contato entre as camadas para que o rolo se desenrole sem aderir a si mesmo.
- Manuseio. A mesma redução na área de contato diminui o deslizamento e a sucção contra o vidro e as células, de modo que uma pilha permanece onde o operador a colocou.
O padrão então precisa sobreviver ao resfriamento que o fixa. Muito quente no nip de gofragem e as feições se afundam e se fecham parcialmente, o que custa caminho de ar exatamente onde a pilha mais precisa dele; o lado do vácuo do ciclo só pode trabalhar com a geometria que lhe é dada, e é por isso que a etapa de vácuo do laminador e o padrão de gofragem pertencem a uma mesma especificação, e escolher o laminador é a mesma conversa. Resfrie a superfície com muita intensidade e o padrão fica nítido, mas o filme carrega mais orientação. Profundidade e definição ao longo da largura, não em um único ponto, é o número a manter.
Nós abordamos isso moldando a curva de evacuação em nossa câmara de vácuo, puxando o ar pelos canais do filme antes que o contato total da platina comprima a pilha do módulo.
Resfriamento, orientação e a memória chamada retração
Da matriz ao rolo de resfriamento, o fundido é estirado e as cadeias se alinham com a direção do movimento. O resfriamento congela esse alinhamento, de modo que o filme sai da linha carregando uma memória da direção em que foi puxado. O calor a libera.
No laminador, a 140 a 150 °C, as cadeias tentam retornar a um estado enrolado e o filme se contrai ao longo da direção da máquina. As consequências são geométricas antes de serem elétricas: as células se deslocam, o espaço entre as fileiras muda, uma célula pode rachar contra uma fita, e o filme recua da borda da moldura, o que é uma rota para salto de moldura e seus defeitos de borda.
Para evitar o deslocamento das células durante essa contração, sincronizamos a taxa de aquecimento e a pressão da membrana na janela de 140 a 150 °C, mantendo as fileiras de células planas antes que a resina cure.
A medição está definida. A T/CPIA 0071-2024, norma da Associação Chinesa da Indústria Fotovoltaica para filme encapsulante coextrudado publicada em 2024, especifica uma amostra sobre uma placa de ferro a 120 °C ±5 °C por 3 minutos, com retração na direção da máquina de 4,0 % ou menos e retração transversal de 2,0 % ou menos. O valor transversal é menor porque um filme fundido é pouco estirado lateralmente.
Duas alavancas reduzem o número, e o ciclo de laminação é onde o custo de errar aparece. Uma é armazenar menos orientação, com uma razão de estiramento menor e uma curva de resfriamento mais suave. A outra é liberá-la antes que o rolo seja enviado, recozendo logo abaixo da temperatura na qual o reticulante reagiria, para que as cadeias relaxem enquanto a química está dormente; a rota aparece na literatura de patentes, por exemplo US 9331232. Ambas as alavancas custam velocidade de linha, e é por isso que você pergunta a um fornecedor em que velocidade a linha opera quando ele cita um valor baixo de retração.
Gramatura e o perfil transversal
O filme é especificado por gramatura, ou densidade de área em gramas por metro quadrado, em vez de por espessura, porque após a gofragem não há uma espessura única a definir. A T/CPIA 0071-2024 estabelece a faixa de 250 a 600 g/m² com um desvio de no máximo ±5 %. Muito leve e o laminado fica subpreenchido: menos amortecimento sobre a fita, menos margem dielétrica. Muito pesado e você paga por resina que não precisa, e o excedente flui para a moldura e ao redor da borda.
A uniformidade ao longo da largura é a metade mais difícil. Uma matriz plana não entrega uma cortina uniforme de fundido: as extremidades e o centro correm a taxas diferentes, e o perfil se move com a temperatura e com o próprio histórico da matriz. As linhas modernas fecham o loop com uma matriz automática, onde parafusos de lábio ou aquecedores de lábio ajustam a folga localmente, e um medidor inline que varre toda a largura e alimenta a matriz. O número que importa é o perfil, não a média: um rolo com média de 452 g/m² com uma faixa de 7 % da borda ao centro falha no requisito de ±5 % enquanto parece perfeito em um certificado.
O que um certificado pode lhe dizer, e o que ele pode esconder
Um certificado de análise é um resumo, e um resumo é onde a informação se perde.
| Item de inspeção de entrada | Etapa a montante a que se refere | O que uma falha sugere |
|---|---|---|
| Gramatura baixa, ou baixa apenas na borda | Medição, perfil da matriz | Uma matriz não sendo aparada, ou um loop de medição deixado aberto |
| Retração MD acima de 4,0 % | Resfriamento, estiramento, recozimento | Orientação armazenada mais rápido do que liberada; pergunte a velocidade da linha |
| Pontos de cristal acima do limite de contagem | Extrusão, limpeza | Um ponto quente, ou material degradado de uma parada |
| Grau de reticulação baixo ou disperso | Dosagem, mistura | Um curto período de imersão, distribuição irregular, ou um erro de pesagem |
| Resistência de descascamento baixa após calor úmido | Mistura, armazenamento | Silano que absorveu umidade, ou um lote que nunca absorveu |
| Bolhas que o filme não deveria causar | Gofragem, extrusão | Um padrão demasiado raso, ou gel como local de nucleação |
O que um certificado pode esconder vale a pena levar para uma revisão. Uma média sem intervalo transversal. Uma única posição de amostragem lida como se descrevesse o rolo. Retração da camada externa, onde o histórico de tensão difere do núcleo. Um grau de reticulação curado num tempo de permanência que o seu laminador não reproduz.
O armazenamento pertence à mesma conversa e raramente é verificado: 0 a 30 °C, humidade relativa abaixo de 60 %, utilização nas 8 horas seguintes à abertura, prazo de validade de pelo menos 120 dias a partir da produção. Um rolo que cumpriu todos os números à porta e depois ficou num armazém quente é um material diferente quando chega ao seu laminador.
Cinco pontos a verificar numa visita ao local
Estas cinco perguntas rendem mais por hora de visita, pela ordem que paga primeiro.
- Registos de dosagem e de imersão. Peça o bilhete de pesagem por lote e o tempo de imersão por silo, não a ficha da receita. Se o POE partilha o equipamento com o EVA, pergunte o que muda.
- Temperatura de fusão, medida em vez de definida. Os setpoints do cilindro são uma intenção; o registo que quer é a temperatura de fusão na fieira e na zona de compressão, com a velocidade do fuso ao lado.
- Perfil da fieira e espessura. Que parafusos foram ajustados, quando o lábio foi perfilado pela última vez, e o gráfico transversal em vez da média.
- Cilindros de gravação e de arrefecimento. Profundidade do padrão no cilindro e no filme, verificada num ponto ou em toda a largura.
- Recozimento e bobinagem. Temperatura e tempo de permanência do recozimento, afunilamento da tensão, e o que acontece a um rolo que falha: reprocessado, desclassificado ou expedido.
Vale a pena o tempo fazer mais uma pergunta. Peça o mesmo número a dois turnos. A consistência entre turnos é o que toda a linha existe para entregar, e é a que uma fábrica consegue falsificar com menos credibilidade.
De onde vêm estes números
Os limites e as condições de ensaio são citados da T/CPIA 0071-2024, a norma da Associação Chinesa da Indústria Fotovoltaica para filme encapsulante coextrudido: a placa de ferro a 120 °C ±5 °C e amostra de 3 minutos, retração na direção da máquina igual ou inferior a 4,0 % contra igual ou inferior a 2,0 % na direção transversal, o intervalo de 250 a 600 g/m² a ±5 %, e as condições de armazenamento de 0 a 30 °C, abaixo de 60 % de humidade relativa, 8 horas após a abertura e 120 dias de prazo de validade. Os produtos EVA e POE de camada única podem ser especificados segundo outro documento, por isso use a norma que o seu cliente indicar.
Três itens não são medições dessa norma. O teto próximo de 90 °C vem de uma formulação de exemplo numa patente pública e é ilustrativo: o valor real depende do reticulante, da resina e do tempo de residência. A via de recozimento vem da literatura de patentes (US 9331232), e a fonte trata a velocidade de linha e a retração apenas qualitativamente, razão pela qual o compromisso é enunciado sem um número. A janela de laminação de 140 a 150 °C é um intervalo de processo, não um limite normativo.
A estrutura é nossa: que um rolo deriva em três pontos e não na formulação, o mapeamento de etapa para sintoma em ambas as tabelas, a leitura diagnóstica de um certificado e as cinco perguntas no local.
Perguntas frequentes
P: Porque daria uma formulação um filme diferente em duas linhas?
A formulação define um alvo e a linha define a variância. Uma imersão mais longa, uma fusão mais fria, uma fieira ajustada e uma bobinagem mais lenta movem o mesmo filme em direção a esse alvo, e nenhum deles viaja com a receita. Duas fábricas com a mesma formulação diferem mais no tempo de permanência, na temperatura de fusão e no controlo transversal.
P: A que temperatura de fusão deve operar um encapsulante?
Suficientemente baixa para que o reticulante não se decomponha no cilindro. As patentes públicas situam o teto perto de 90 °C, e a direção importa mais do que o valor, pois este varia com o peróxido, a resina e o tempo de residência. Meça a fusão, não o cilindro.
P: Porque é a retração na direção da máquina especificada separadamente?
Porque as duas direções armazenam quantidades diferentes de orientação. Um filme fundido é estirado ao longo da direção da máquina e quase nada lateralmente, pelo que quase toda a memória é longitudinal. A norma reflete isso com 4,0 % contra 2,0 % a 120 °C ±5 °C durante 3 minutos.
P: Porque especificar o peso por área em vez da espessura?
Porque a gravação torna a espessura ambígua: um ponto lê-se espesso ou fino conforme caia ou não sobre um relevo. A densidade superficial dilui o padrão na média e relaciona-se com a quantidade de resina sobre uma fita. O intervalo é de 250 a 600 g/m² a ±5 % ou menos.
P: O que faz um ponto cristalino num módulo?
Marca uma partícula de gel que não vai fundir. O filme flui na laminação enquanto a partícula permanece, pelo que a sua interface é um local de onde o ar não é expulso e onde a tensão se concentra. Um defeito que mal se vê no rolo torna-se uma bolha mais tarde.
P: O recozimento abranda a linha?
Sim, e é esse o compromisso. Reduzir a orientação custa razão de estiramento e velocidade de arrefecimento, e o recozimento custa uma secção aquecida e tempo de permanência antes da bobinagem. Um fornecedor que cita baixa retração está a citar com ela uma velocidade de linha, por isso peça ambas.
P: Em quanto de um certificado posso confiar para um lote novo?
Confie no que ele declara e verifique o que omite. Uma média sem intervalo transversal, uma amostra de uma só posição, ou retração da camada externa descrevem menos do que aparentam. Com um fornecedor novo, assista à amostragem.
P: Em que ensaio de receção devo confiar quando dois discordam?
Naquele que está mais próximo do processo que executa. Uma prensa de laboratório sem fitas e sem moldura não mostrará os vazios que um laminado real mostra, e uma amostra de retração cortada a frio de um rolo envelhecido não corresponderá a uma fresca. Quando o certificado e a linha discordam, a linha ganha.
Considerações finais
Uma formulação define o teto e a linha decide se o alcança numa terça-feira no quarto mês de uma campanha. O próximo lote rejeitado chegará com um certificado a dizer que o número estava dentro do intervalo, por isso pergunte que etapa produziu a deriva: tempo de imersão, temperatura de fusão ou o perfil transversal. Uma das três é habitualmente visível em registos que já mantém, e nenhuma delas se corrige mudando a formulação.
A OOITech fabrica câmara única e dupla com pratos aquecidos a óleo ou elétricos com pratos aquecidos a óleo e elétricos concebidos para uma distribuição térmica estável. Se a sua linha de produção enfrenta retração do encapsulante, formação de bolhas ou deslocamento de fitas, envie-nos os seus designs de pilha de módulos, desenhos de componentes ou filmes de amostra para avaliação do processo.