Resposta rápida: Uma linha de montagem de caixas de junção transforma tampas soltas, díodos, carcaças, cabos e conectores numa caixa de junção fotovoltaica acabada. Na sua configuração totalmente automática, é composta por cinco grupos de máquinas — montagem de conectores MC4, montagem da carcaça da caixa de junção, corte e cravação de cabos com inserção de conectores, soldadura com testes elétricos e marcação a laser, e fixação de cabos — dispostos como um fluxo em linha com uma produção nominal de cerca de 1.000 unidades por hora. A sequência do processo é fixa, mas os módulos não o são: o mesmo layout é oferecido em versão semiautomática, e os dispositivos podem ser alterados para produzir diferentes modelos de caixas de junção numa só linha.
Esta página descreve o que faz cada grupo de máquinas, qual é a capacidade nominal da linha, em torno de que caixas de junção é construída, e os requisitos de energia e ar que determinam como a linha se integra num pavilhão.
O que a Linha Monta
Uma caixa de junção de módulo do tipo que esta linha monta é um conjunto pequeno e altamente padronizado. A lista de materiais para uma caixa de três díodos é curta: três tampas, três díodos, uma carcaça esquerda, central e direita, dois fechos de bloqueio, dois cabos e um conjunto de conector macho mais um fêmea. A linha tem de colocar, cravar, soldar, testar e marcar essas peças na ordem correta, a um ritmo que corresponda à produção de módulos.
As próprias caixas são especificadas para o lado dos módulos do negócio: tensão nominal de 1500 V, corrente nominal de 20 A a 35 A dependendo do díodo instalado, classe de proteção II, vedação IP68, isolamento em PPO, composto de encapsulamento doseado em gramas, e um cabo de 12 AWG com um diâmetro exterior definido. A certificação é tipicamente TUV e UL segundo a IEC 62790 para o produto caixa de junção. Também são utilizadas construções de caixa dividida, em que os barramentos são fisicamente separados para reduzir o aquecimento concentrado.
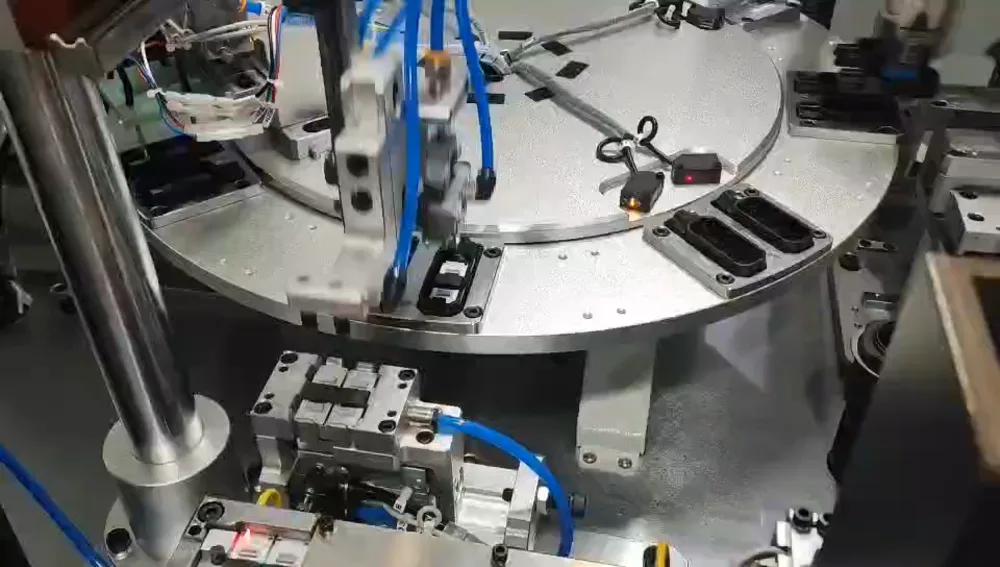
Os Cinco Grupos de Máquinas
| Grupo de máquinas | O que faz | Unidades na configuração automática |
|---|
| Máquina de montagem de conectores MC4 | Monta os conjuntos de conectores macho e fêmea que terminam os cabos da caixa. | 1 |
| Máquina de montagem da carcaça da caixa de junção | Coloca díodos e monta as secções da carcaça; inclui testes e marcação. | 2 (um positivo e central, um negativo) |
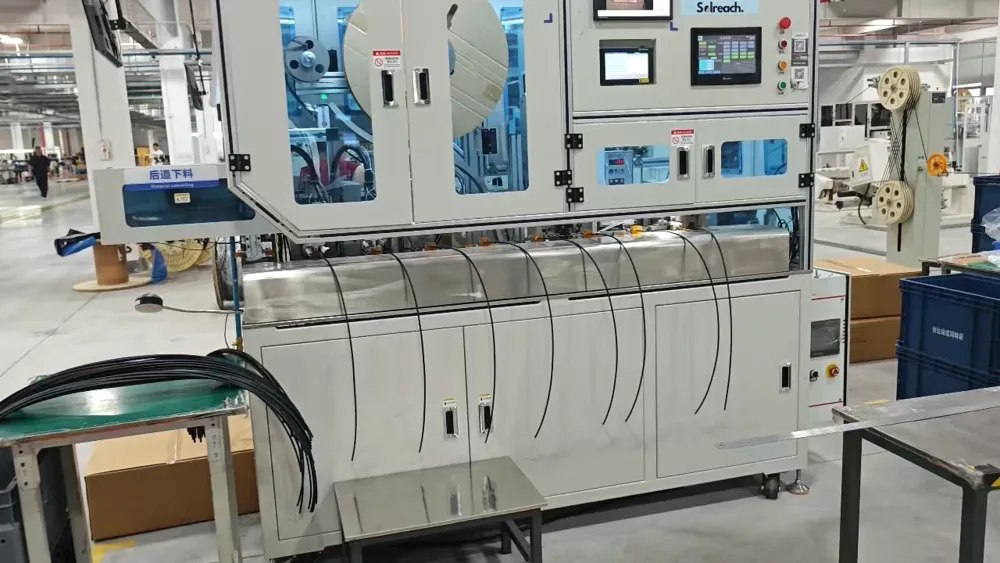
| Corte de cabos, cravação e inserção de conectores | Corta o cabo ao comprimento, crava o terminal, insere o conector e aperta a porca. | 2 (um positivo, um negativo) |
| Máquina de soldadura, testes e marcação | Rebitagem de fios, soldadura ultrassónica, testes de desempenho elétrico e marcação a laser numa só estação. | 2 (um positivo e central, um negativo) |
| Máquina de fixação de cabos | Fixação e arrumação finais dos cabos antes da embalagem. | 2 (um positivo, um negativo) |
As caixas positivas e negativas funcionam em módulos paralelos separados dentro da mesma linha, razão pela qual os grupos de carcaça, cabos, soldadura e fixação aparecem aos pares. A linha está disposta como um fluxo em linha e não como ilhas, pelo que o material não tem de ser transferido manualmente entre etapas.
Sequência do Processo Dentro da Linha
A sequência crítica está dentro da estação de soldadura, porque é aí que se cria a junta elétrica e a rastreabilidade da caixa: rebitagem de fios → soldadura ultrassónica → testes de desempenho elétrico → marcação a laser. A rebitagem fixa primeiro a junta mecânica, a soldadura faz a ligação elétrica sem adicionar solda, o teste rejeita uma caixa antes de poder ser marcada, e o laser marca a identificação numa caixa que já passou.
A montante disso, o percurso do cabo é cortado ao comprimento, descascado, cravado ao terminal e equipado com o conector e a porca de fixação. A jusante, os cabos acabados são fixados e arrumados. Como os testes e a marcação estão em linha, uma caixa com falha é removida na estação em vez de ser descoberta na inspeção final, e nenhuma caixa marcada precisa de ser retestada.
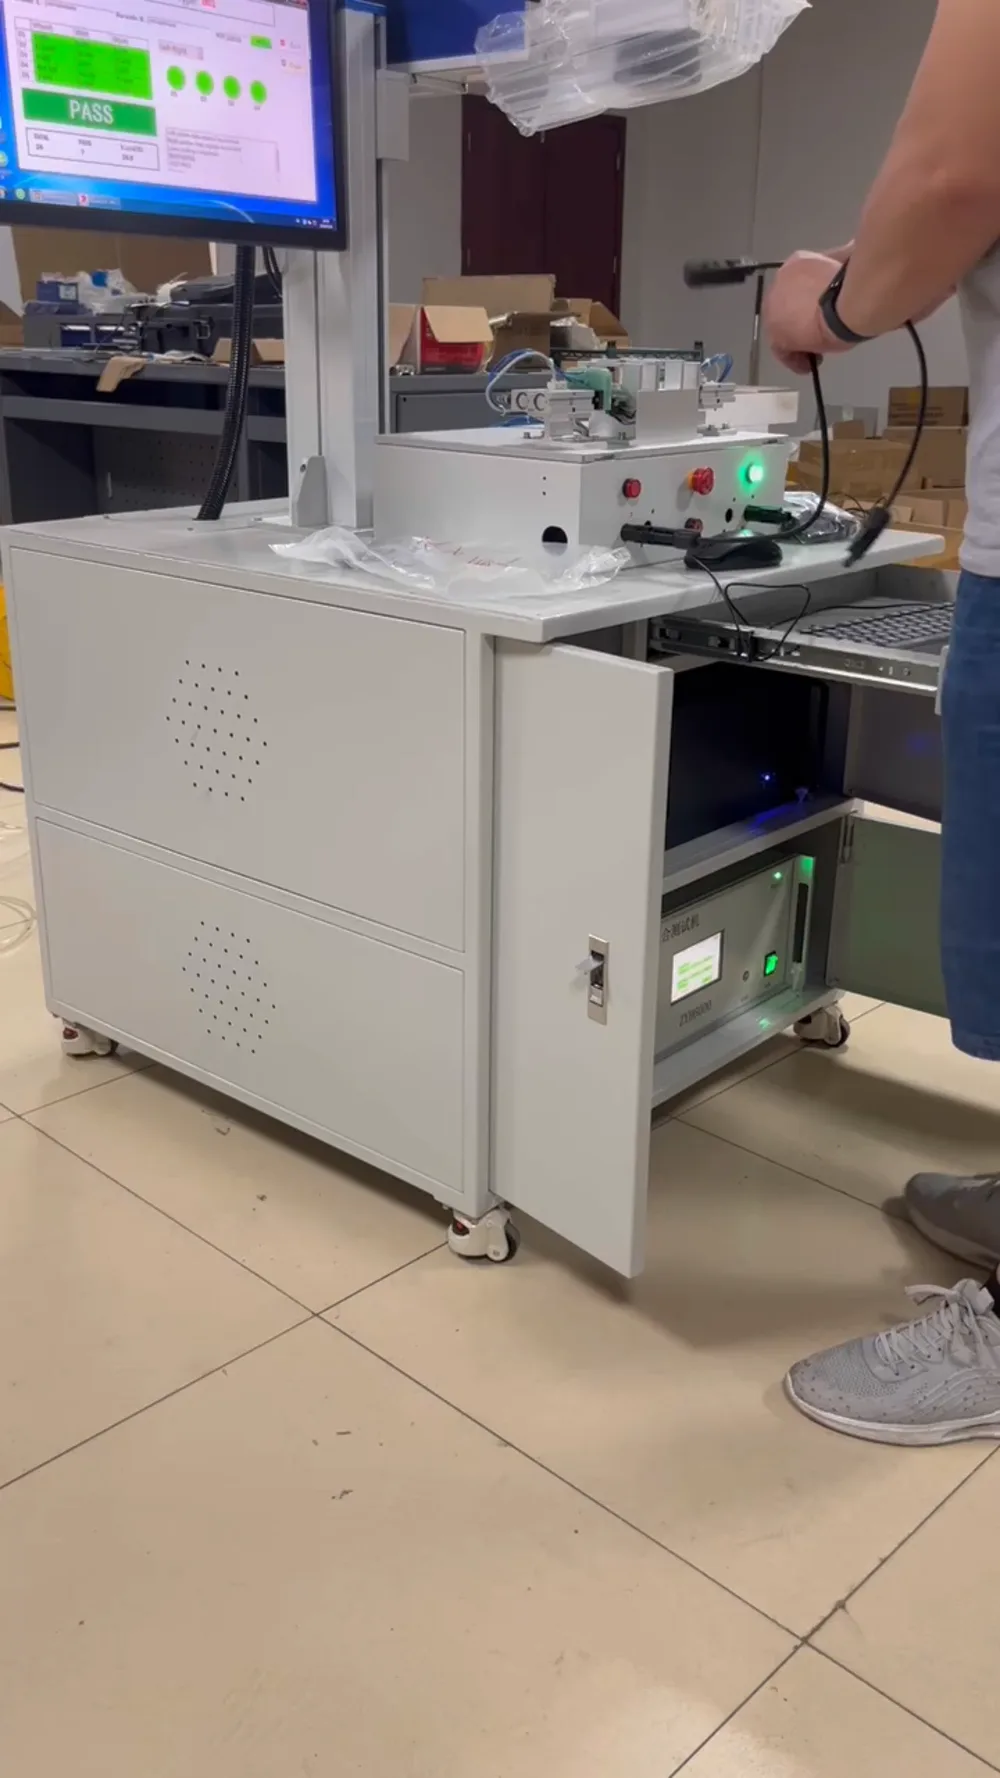
Configurações Automática e Semiautomática
Nem todos os volumes justificam o layout automático. A configuração semiautomática cobre a mesma sequência de processo com menos módulos integrados e transferência manual entre algumas etapas:
| Módulos semiautomáticos | Função |
|---|
| Corte de fios e cravação de terminais com fios e estanhos | Prepara as extremidades dos cabos; fornecido aos pares. |
| Máquina de teste e marcação | Teste elétrico e marcação, fornecida aos pares. |
| Máquina de cravação de cabos e díodos | Crava a ligação do díodo ao cabo. |
| Máquina de prensagem a frio | Prensa as juntas mecânicas; fornecida aos pares. |
| Máquina de soldadura ultrassónica | Solda a junta elétrica. |
| Máquina de aparafusamento | Aperta as ligações aparafusadas. |
A diferença prática é o conteúdo de mão de obra por caixa e quanto manuseamento existe entre estações. O layout automático está especificado para funcionamento sem supervisão entre pontos de carregamento a cerca de 1.000 unidades por hora; o layout semiautomático mantém a mesma qualidade de junta mas necessita de operadores nos pontos de transferência.
Produção, Mudança de Modelo e o Que Limita o Ritmo
A produção nominal da linha totalmente automática é de cerca de 1.000 unidades por hora, o que está bem acima do consumo de uma linha de módulos à escala de gigawatt, pelo que a linha de caixas de junção raramente é o fator limitante numa fábrica. O que realmente limita o débito na prática é a mudança de modelo, não a velocidade em regime estacionário.
A troca é feita por meio de dispositivos e troca de peças, em vez de reconstruir a linha: trocar o conjunto de dispositivos ou peças individuais permite que as mesmas estações processem diferentes modelos de caixa de junção e diferentes tipos de conectores. Para uma fábrica que produz vários formatos de módulos, a questão da especificação, portanto, não é a taxa de pico, mas quantos modelos a linha precisa cobrir e com que frequência ela troca.
Utilidades e Ambiente por Estação
| Estação | Potência | Ar comprimido |
|---|
| Máquina de montagem de extremidade frontal | AC 380 V mais ou menos 5 por cento, nominal cerca de 3 kW | Acima de 0,5 MPa, estático 0,6 mais ou menos 0,1 MPa, filtrado para água e óleo |
| Máquina de clipe (encurvamento) | AC 220 V mais ou menos 5 por cento, nominal cerca de 4 kW | Acima de 0,5 MPa, filtrado |
| Máquina de montagem de extremidade traseira | Monofásico 380 V, 50-60 Hz, nominal 35 kW | 5 a 7 kgf por centímetro quadrado |
Ambiente comum para a linha: ambiente de -10 a 45 graus C, umidade relativa de 20 a 80 por cento UR, alimentação de 50 Hz com tolerância de mais ou menos 5 por cento, e sem gases nocivos no local. A máquina de extremidade traseira é a carga elétrica que precisa ser planejada, porque sua potência nominal é uma ordem de magnitude acima das estações de extremidade frontal. A qualidade do ar importa mais do que o volume de ar: os manuais exigem que água e óleo sejam filtrados, e a maioria dos alarmes das estações remonta a pressão fora da faixa declarada ou a um filtro obstruído.
Perguntas frequentes
O que é uma linha de montagem de caixa de junção solar?
É um conjunto de máquinas que monta caixas de junção de módulos a partir de suas peças separadas: carcaças, diodos, tampas, cabos e conectores. É uma linha separada da linha de módulos, e geralmente funciona ao lado dela porque a caixa é instalada no módulo na estação de enquadramento e caixa de junção.
Quantas caixas de junção por hora ela pode produzir?
A configuração totalmente automática tem capacidade nominal de cerca de 1.000 peças por hora. A produção real depende da frequência com que a linha troca entre modelos e de como os pontos de carregamento são tripulados.
Quantos operadores a linha precisa?
O layout automático é projetado para operação sem supervisão entre os pontos de carregamento, então a equipe de operação é pequena. O layout semiautomático usa a mesma tecnologia de junção, mas mantém a transferência manual entre várias etapas, e é aí que ficam os operadores adicionais.
Quais tipos de caixa de junção ela pode processar?
Caixas de três diodos na classe de 1500 V e 20 a 35 A, tanto em construções padrão quanto divididas, com conectores da família MC4. Diferentes tamanhos de carcaça e tipos de conectores são tratados trocando dispositivos e peças individuais, em vez de reconstruir a linha.
Quais utilidades precisam estar disponíveis antes da instalação?
Trifásico 380 V para as estações de extremidade frontal, 220 V para a máquina de clipe, uma alimentação monofásica de 380 V com potência nominal de 35 kW para a máquina de extremidade traseira, e ar comprimido limpo acima de 0,5 MPa com água e óleo filtrados. O espaço no piso segue o desenho de layout, que é emitido com a linha.
Testes e marcação fazem parte da linha?
Sim. Testes de desempenho elétrico e marcação a laser são em linha dentro do grupo de soldagem, na ordem rebite, solda, teste, marcação. Essa sequência significa que uma caixa só é marcada depois de aprovada, então a marca pode ser usada como referência de rastreabilidade para o conjunto acabado.
Considerações Finais
Uma linha de caixa de junção é comprada com base em três números, e não em uma imagem de uma máquina: a quantidade de modelos que ela precisa cobrir, o tempo de troca que você pode aceitar e as utilidades que o galpão pode realmente fornecer, acima de tudo a carga de 35 kW da extremidade traseira. Resolva esses pontos e a escolha entre automática e semiautomática geralmente se define sozinha, porque o layout automático só compensa seu custo quando o volume e a mistura de modelos são estáveis o suficiente para operá-lo sem supervisão. Envie os desenhos da caixa de junção e o volume anual junto com a consulta, e peça a lista de estações mais o desenho de layout para essa caixa específica, para que diferentes ofertas possam ser comparadas na mesma base.