Resposta rápida: Uma máquina de fabrico de painéis solares é comprada estação por estação, não como um único objeto — cada unidade é responsável por uma operação física (corte, soldadura, colocação, colagem, selagem, ensaio) e tem o seu próprio modo de falha quando a especificação é mais fraca do que o trabalho.
Máquina de fabrico de painéis solares: um guia estação a estação
Uma linha de módulos parece contínua, mas é uma cadeia de máquinas independentes, cada uma com o seu próprio sistema de movimento e a sua própria forma de arruinar um painel. Os compradores que tratam uma máquina de fabrico de painéis solares como uma única linha de cotação descobrem as diferenças após a instalação, quando um tabber deixa cair strings ou um laminador retém ar nas bordas.
Corte de células e processamento laser
As arquiteturas de meia-célula, shingled e back-contact começam por modificar a célula em vez de a montar. A marcação laser e a clivagem dividem uma célula em metades ou tiras; as ferramentas de passivação de bordos e abertura de contactos preparam a superfície para a interligação. A Ooitech constrói este grupo em torno das famílias OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 e ECPC-C350, cada uma com um papel distinto em vez de uma caixa universal.
O corte subespecificado falha a jusante: uma clivagem que deixa micro-fissuras passa na inspeção visual e depois falha na laminação ou na imagem EL. Pergunte como a profundidade de marcação é controlada em função da espessura da célula, como a curvatura da célula é tratada, que extração de detritos existe no corte e se uma mudança de formato é uma receita ou uma reconstrução.
Tabber-stringer
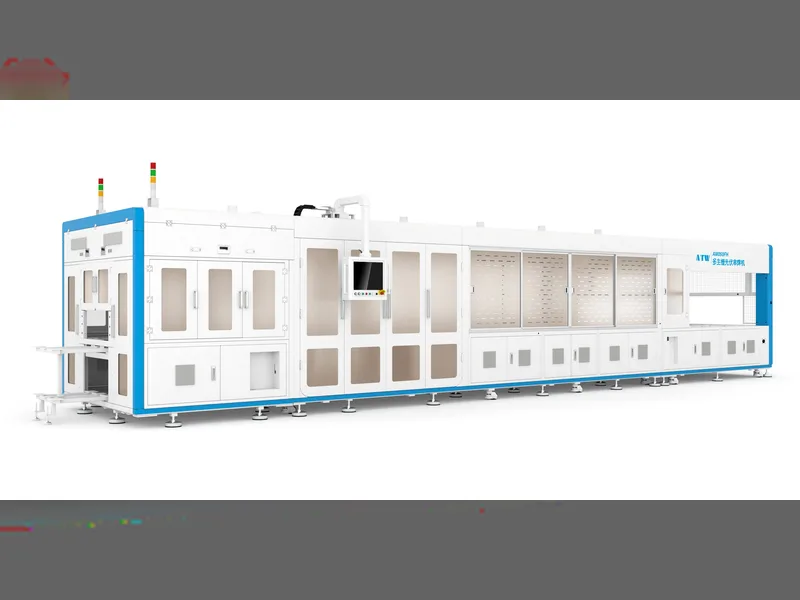
O tabber-stringer define a qualidade elétrica de todo o módulo. Solda a fita nas barras coletoras e une as células em strings — a única estação onde o ciclo térmico, a precisão de colocação e a tensão da fita atuam ao mesmo tempo sobre a mesma peça. A gama segue a tecnologia das células: AM050FH para meia-célula MBB, SS-1500B e SS-2500B para stringing convencional, OSLB-1300 para células BC, SL-1000 para IBC e back-contact, SL-30C para layouts shingled.
A falha raramente é dramática — são juntas que conduzem mas resistem, comprimentos de string que variam o suficiente para bloquear o robô de layup, ou células que fissuram porque o perfil foi afinado para outra pasta. Pergunte sobre o controlo do perfil de aquecimento e arrefecimento, a verificação de colocação, a regulação da tensão da fita, a deteção de juntas em processo e como as mudanças de receita são validadas. O guia de seleção de tabber e stringer aprofunda o tema.
Layup
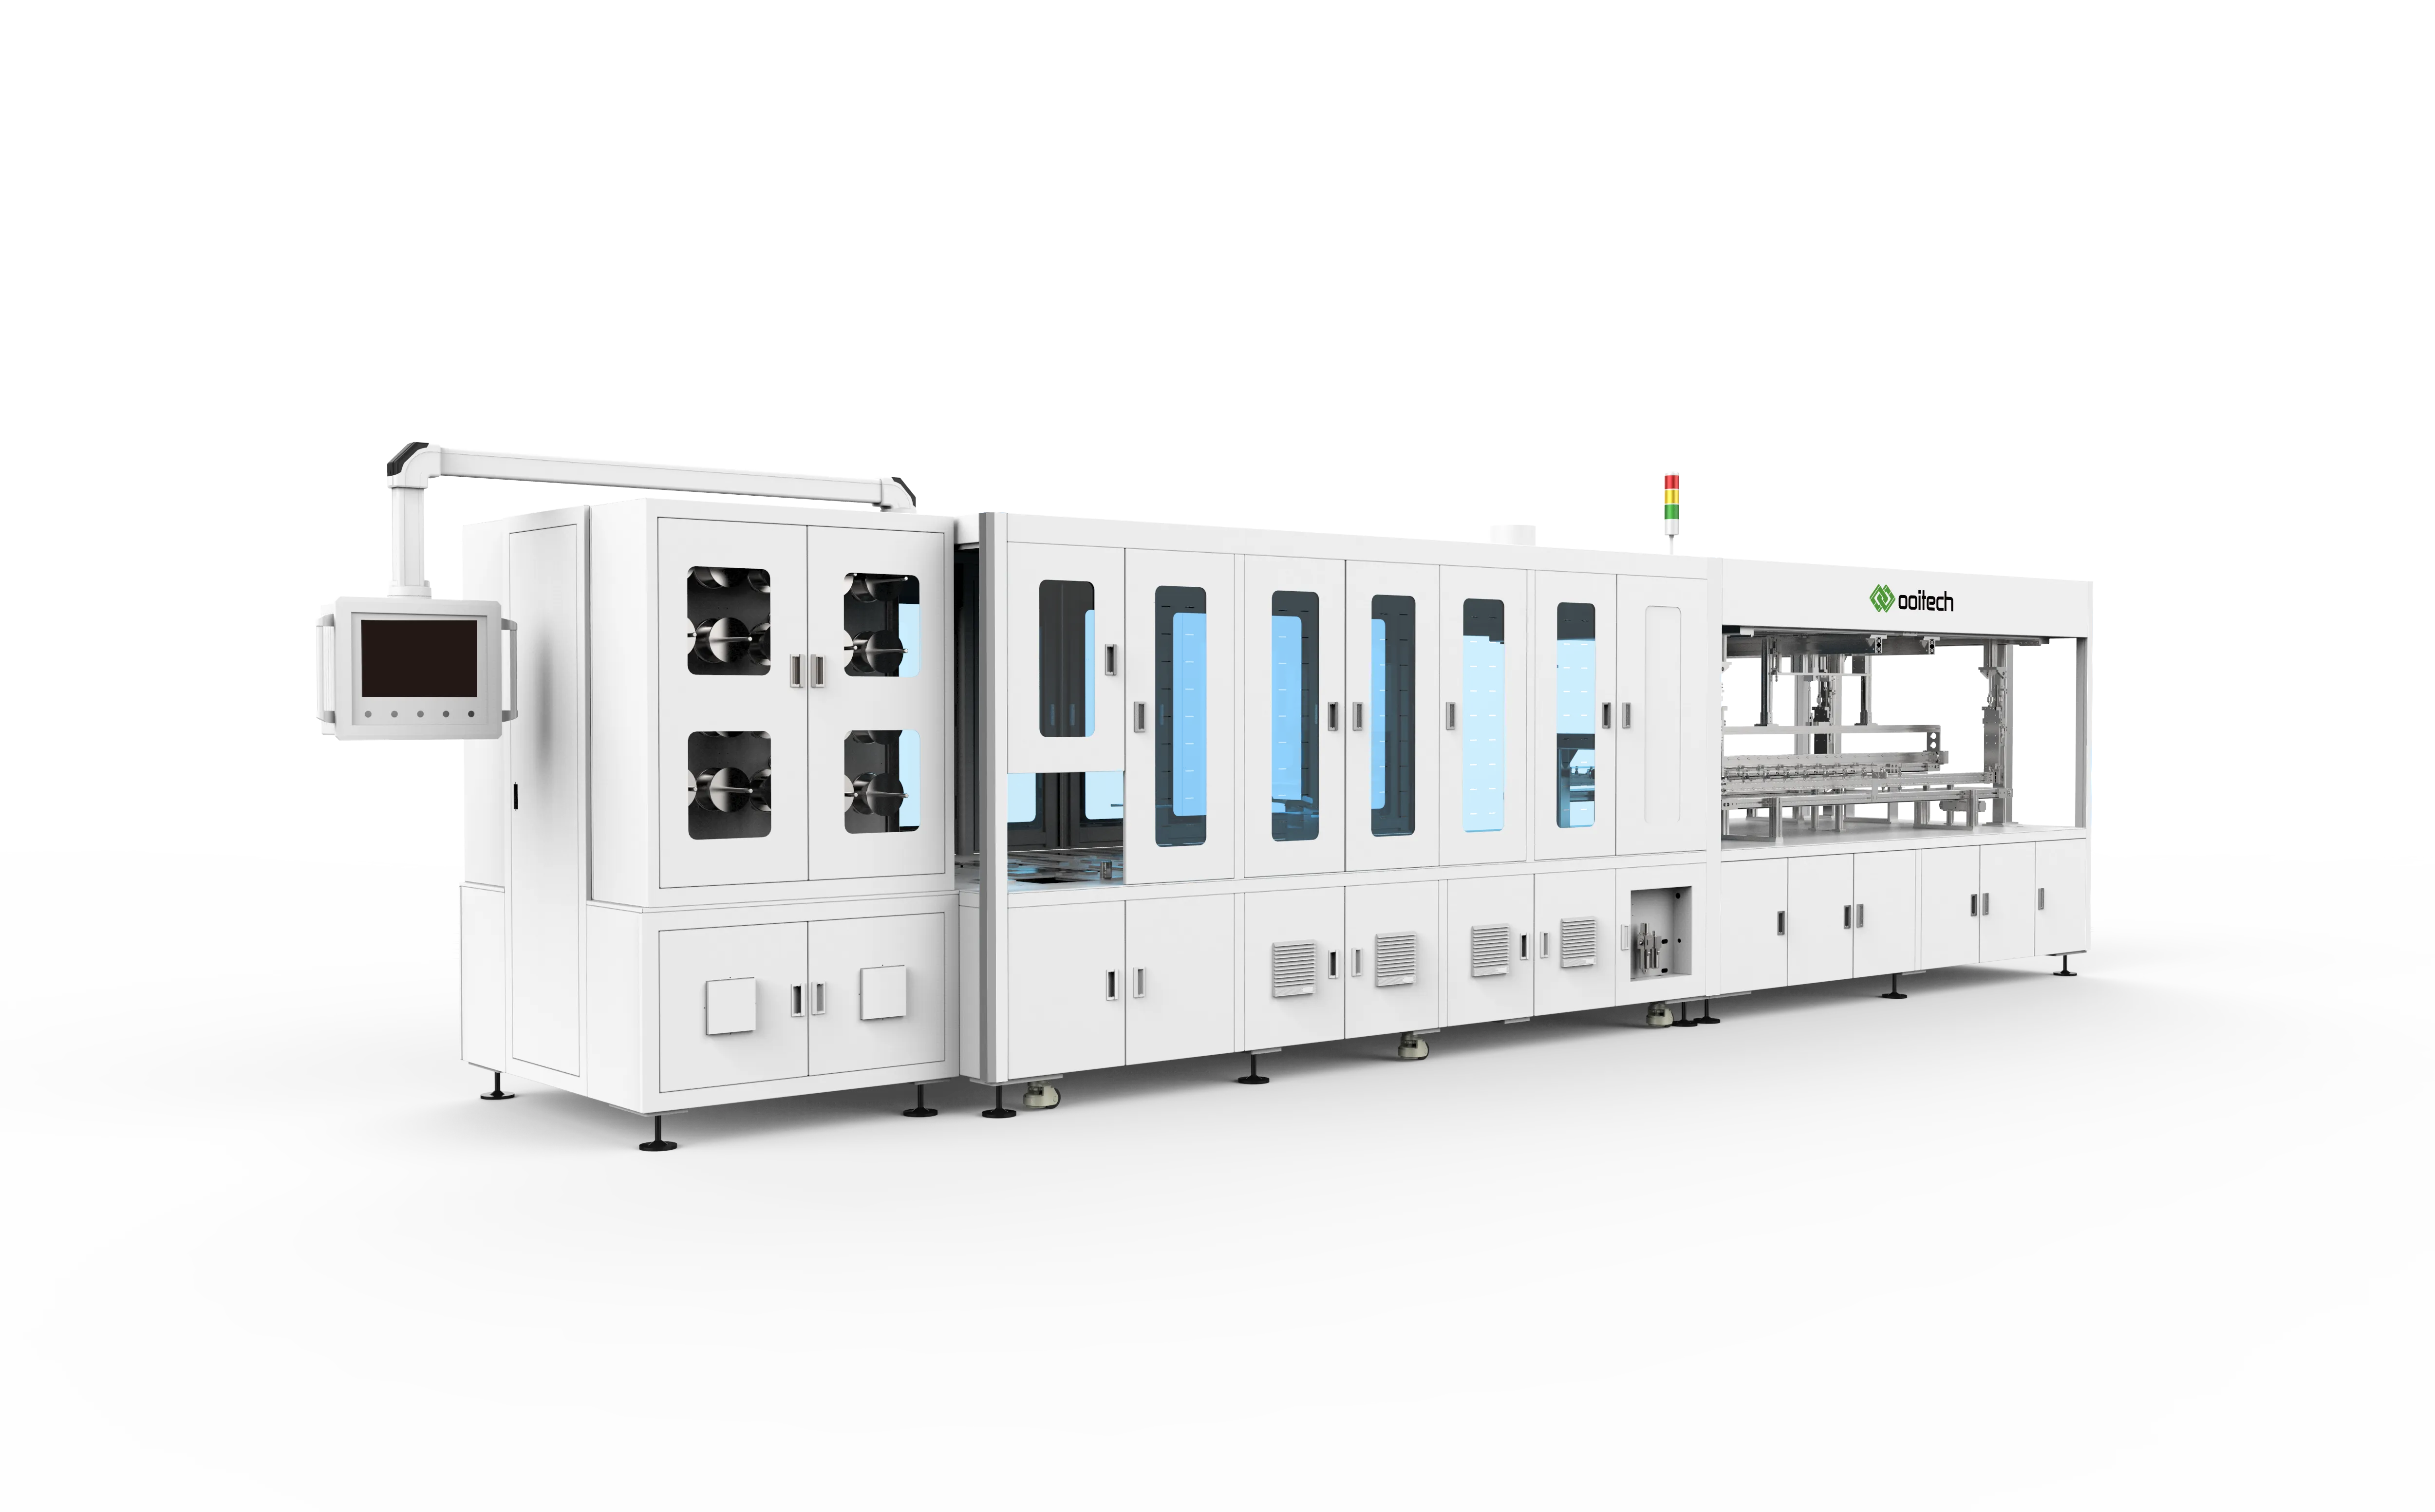
O layup transforma a lista de materiais numa pilha: vidro, encapsulante, matriz de strings, encapsulante, backsheet. O layup manual mantém-se em pequena escala; além disso, os robôs assumem o controlo, porque a colocação manual não consegue manter-se repetível ao longo de um turno. A Ooitech oferece o WS-CL80D para colocação de meia-célula MBB de alta velocidade, o HS-PBR para layup de strings por robô, o SAW-100A para layup e bussing combinados, e o ALU-HBL para layout com bussing integrado.
O layup subespecificado produz desalinhamento que a laminação fixa permanentemente. Pergunte como a borda do vidro é referenciada, como a presença da string é confirmada, o que acontece numa falha de pick, e se a visão verifica antes ou depois da colocação. Ver a máquina de layup WS-CL80D.
Bussing
O bussing solda as extremidades das strings na geometria da barra coletora que chega à caixa de junção — pouco estanho, muito trabalho, já que cada ampere passa por ali. O DH200-Y e o HDX200-P cobrem a função de bussing automático.
O bussing fraco permanece invisível até à medição de potência, e depois aparece como um módulo apenas um pouco baixo e é atribuído às células em vez de a esta máquina de fabrico de painéis solares. Pergunte como a posição da barra coletora é definida em relação às extremidades das strings, como a energia de soldadura é controlada, como a continuidade é verificada, e se o encaminhamento para o design do seu módulo se ajusta. Ver a máquina de bussing DH200-Y.
Laminação
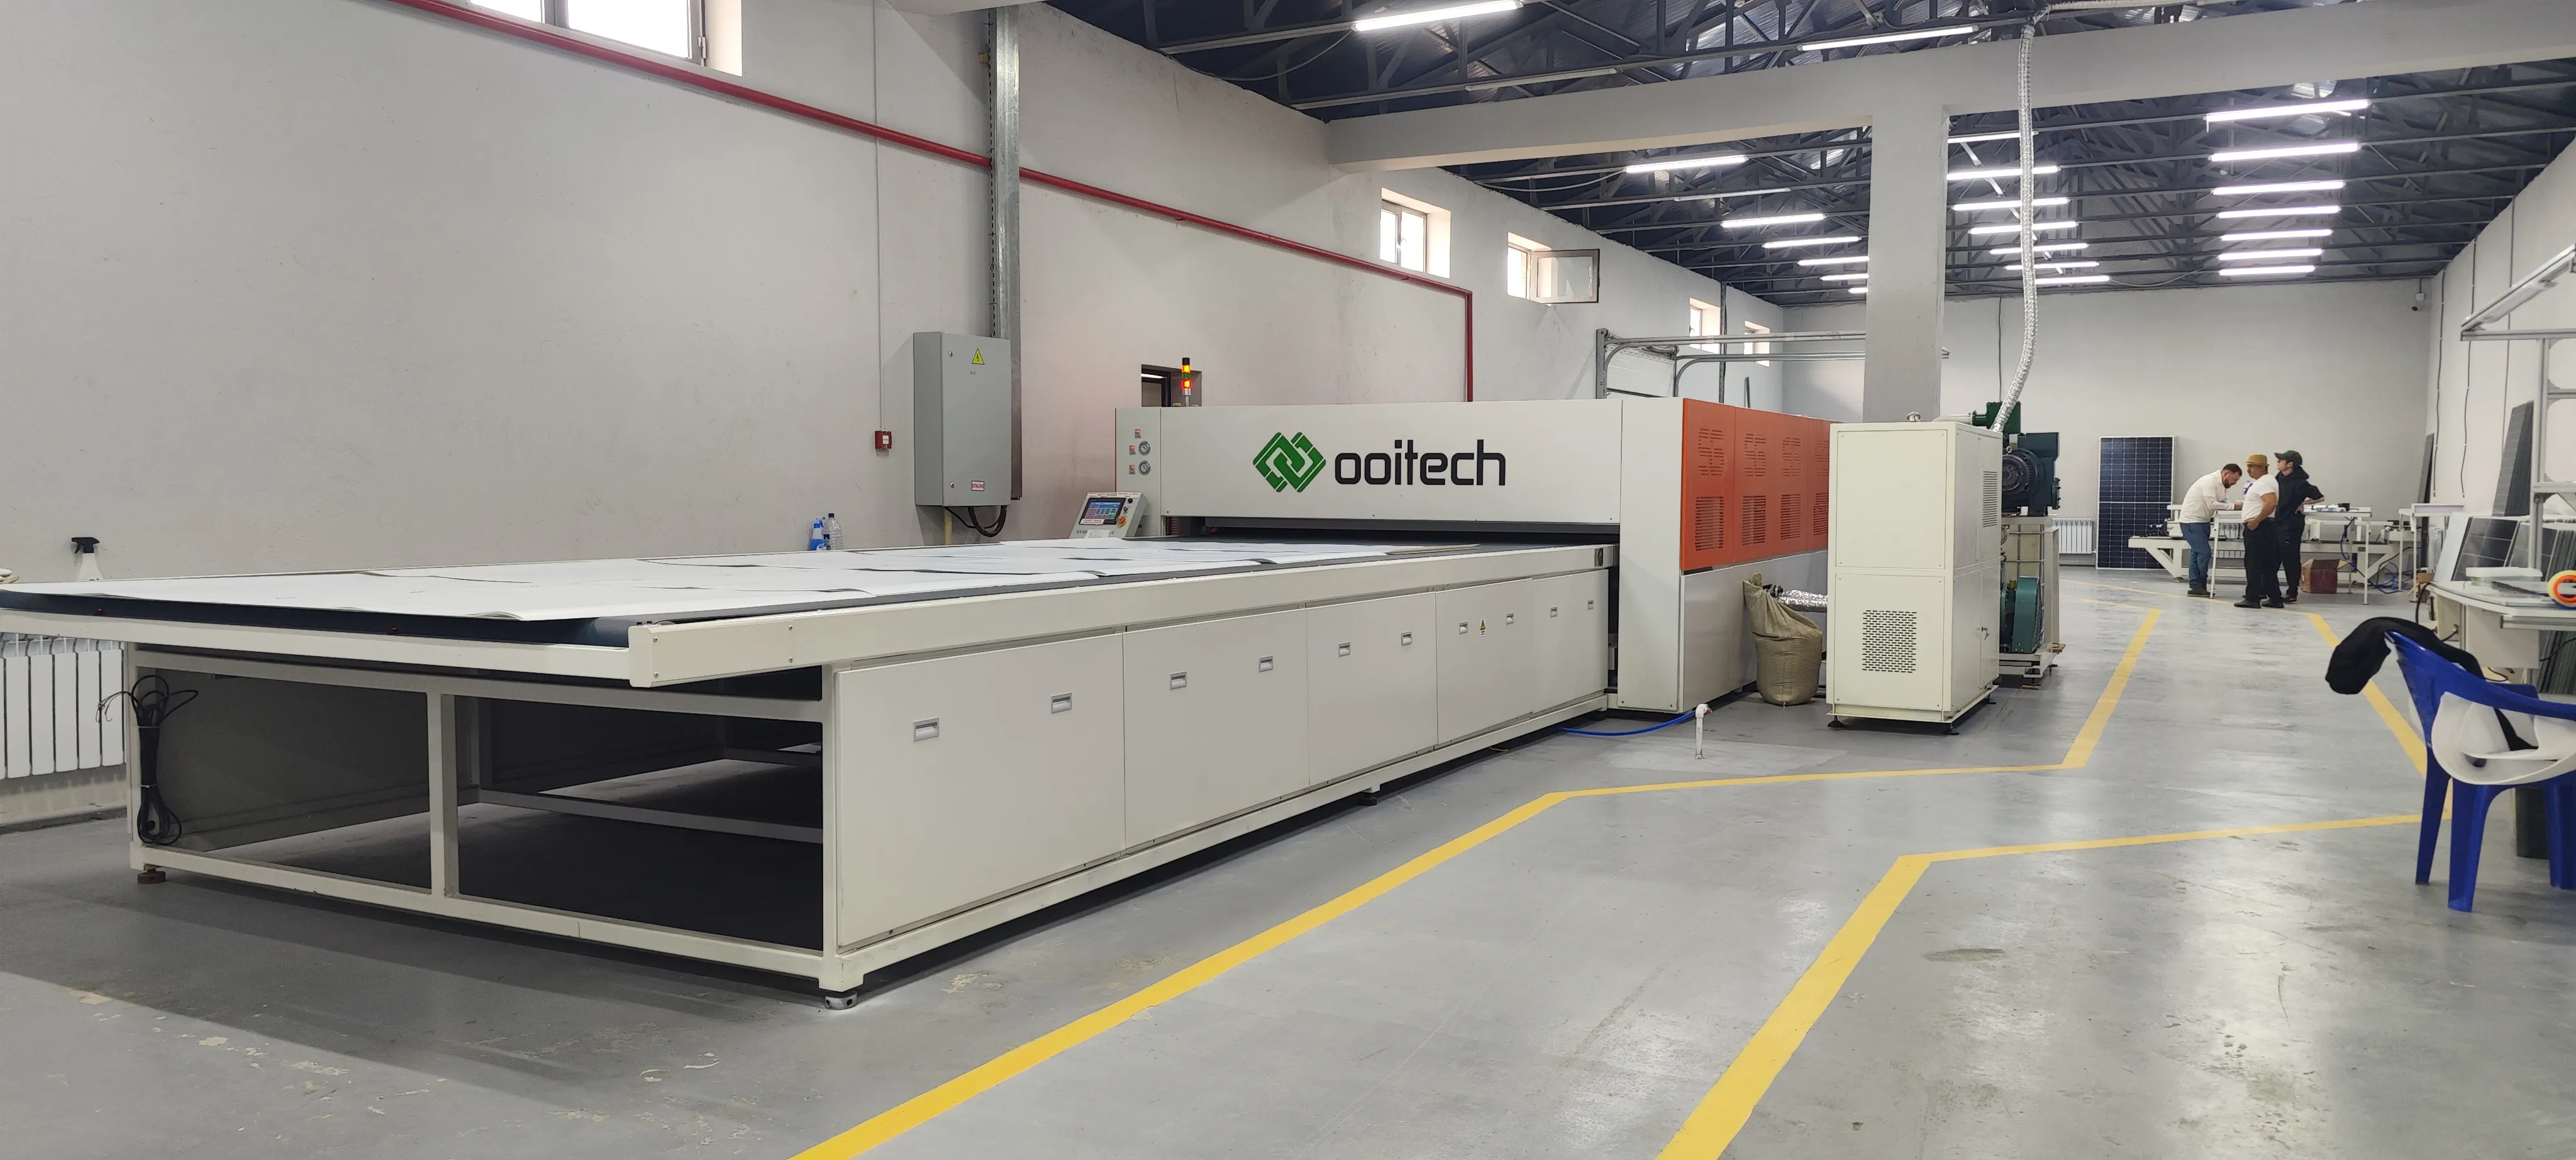
O laminador é a máquina de fabrico de painéis solares mais frequentemente subestimada, porque no papel é uma prensa com calor. Na prática é uma máquina de perfilagem de vácuo, temperatura e pressão, e o perfil é o produto. O OTCY-2754DD é um design de câmara dupla de camada única orientado para trabalho BIPV; o OCY-H600D é um laminador semiautomático para operações mais pequenas.
A laminação subespecificada dá bolhas, extravasamento, deslocamento de células ou backsheet que nunca reticula completamente — tudo passa num olhar casual e falha num teste de damp-heat ou EL mais tarde. Pergunte quantas zonas de aquecimento e estágios de pressão a receita permite, como o vácuo é criado e mantido, e como o perfil real é registado em relação ao setpoint. Mais no guia de seleção de laminador.
Enquadramento
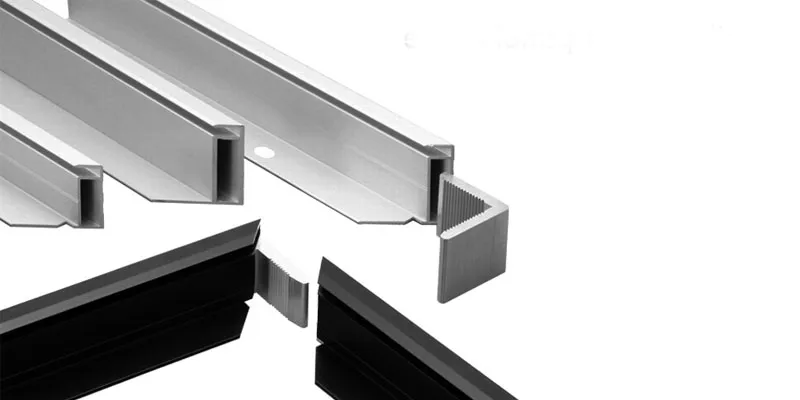
O enquadramento pressiona a moldura sobre o painel laminado e, na maioria das máquinas, dispensa adesivo estrutural na mesma passagem. A quantidade e a colocação do cordão decidem tanto a retenção mecânica como a vedação contra a humidade. O OTZK-A é a máquina de enquadramento automático com dispensa automática de cola.
Uma estação subespecificada ou deixa a junta sem cola, deixando molduras que se soltam mais tarde, ou inunda-a, colocando adesivo no vidro. Pergunte como a geometria do cordão é controlada, como a interferência nos cantos é tratada, como um cordão em falta é detetado, e que perfis de moldura as ferramentas aceitam. Detalhes na máquina de enquadramento OTZK-A.
Soldadura e enchimento de cola da caixa de junção
Duas operações vivem aqui. A KS-01C realiza a soldadura da caixa de junção, a ligação da barra coletora ao terminal da caixa; a SPZ-AB10S/JH realiza o enchimento de cola, encapsulando a caixa contra a humidade. Uma linha precisa de ambas, e as suas falhas diferem: uma soldadura fria é uma falha elétrica, um pot incompleto é uma falha de corrosão que aparece meses depois.
Pergunte como o soldador verifica a junta em vez de completar um movimento, como o volume de potting é doseado, como são acomodadas caixas de diferentes fornecedores, e que tratamento de cura existe entre etapas. Ver a máquina de soldadura KS-01C.
Limpeza
A limpeza situa-se entre o enquadramento e o ensaio, removendo resíduos de fluxo, manchas de adesivo e marcas de manuseamento antes de a câmara EL fotografar o painel. É a máquina de fabrico de painéis solares menos discutida na linha e a que mais frequentemente se reduz a uma limpeza manual — tolerável em pequena escala, um problema de rendimento à medida que o volume cresce, porque a limpeza inconsistente torna-se defeitos falsos. Pergunte se a limpeza é inline, como as escovas evitam marcar o vidro, e qual o custo dos consumíveis por painel.
Ensaios EL e IV
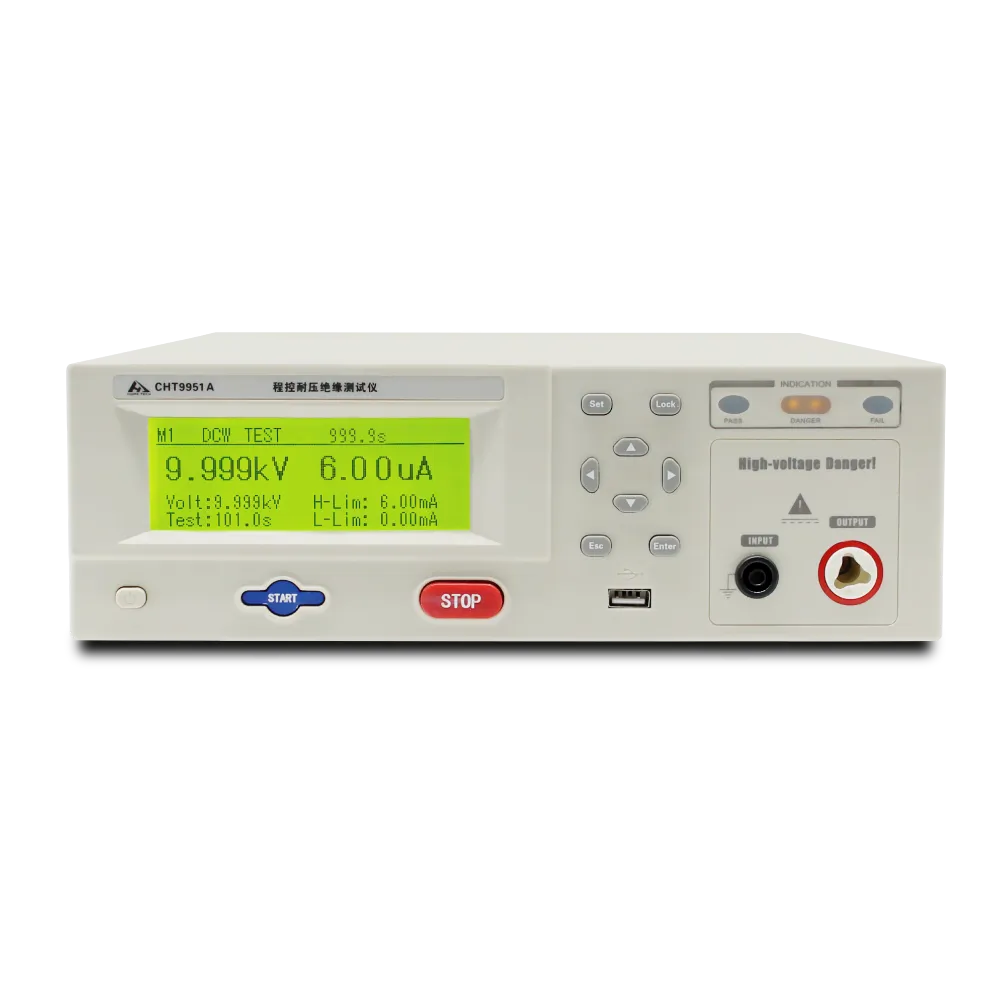
O ensaio é a única estação que lhe diz se as nove anteriores fizeram o seu trabalho, e é a compra mais consequente da linha. As famílias dividem-se pela medição: OEL-S2400 para imagem por eletroluminescência; OPT-M960B, OPT-M951B e OPT-M950B para EL e VI combinados; OTMT para simulação solar de classe AAA e curvas IV; ST-TLD3A para a função de simulador solar; CHT9951A/B para hipot; CHT9980A/9981A para segurança; OPT-S110H para EL ao nível da string antes da laminação.
Um testador subespecificado não falha de forma evidente. Ele aprova painéis que deveria ter reprovado, ou rejeita os bons, e o operador deixa de confiar nele. Pergunte como a câmera resolve as classes de defeito contra as quais você vende, como a referência de IV é calibrada, como os resultados são rastreados até o número de série do painel e o que o software faz com um resultado limítrofe. Veja o Testador EL OEL-S2400.
Máquinas do lado do material
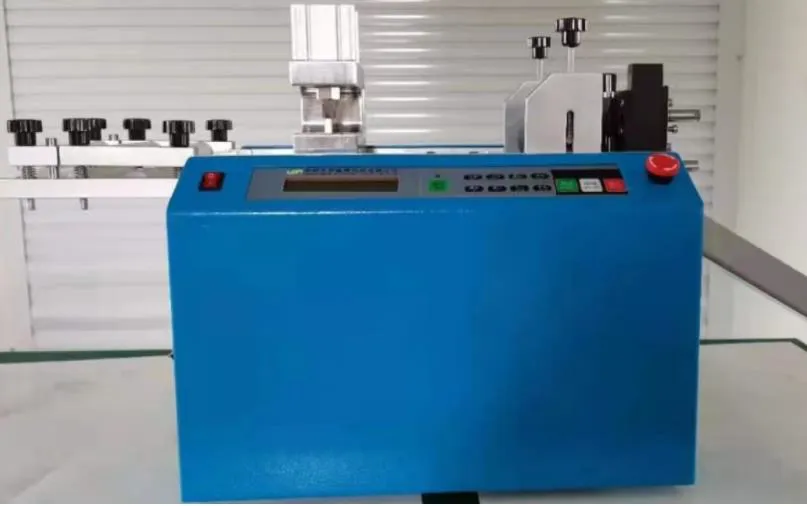
Nem toda máquina de fabricação de painéis solares toca uma célula. Corte e conformação de fitas, corte de EVA e backsheet e manuseio de vidro definem a qualidade de entrada a jusante: fita cortada de forma inconsistente emperra a stringer, encapsulante irregular deixa um caminho de vedação que a laminação não consegue fechar, backsheet cortado contra a fibra enruga sob vácuo. Essas unidades são baratas em comparação com as estações de processo, e é por isso que são ignoradas. Peça a repetibilidade do comprimento de corte.
Resumo das estações
| Estação | Famílias de modelos | A ficha técnica deve especificar |
|---|
| Corte de células | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | Profundidade de riscagem, extração de detritos, troca |
| Tabber-stringer | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | Perfil térmico, verificação de posicionamento, detecção de junta |
| Layup | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | Referenciamento de vidro, falhas de captura, sincronização de visão |
| Bussing | DH200-Y, HDX200-P | Posicionamento de barramento, energia de solda, continuidade |
| Laminação | OTCY-2754DD, OCY-H600D | Zonas, escalonamento de vácuo, registro de perfil |
| Enquadramento | OTZK-A | Geometria do cordão, detecção do cordão, faixa de moldura |
| Caixa de junção | KS-01C, SPZ-AB10S/JH | Verificação de solda, dosagem de potting, encaixe da caixa |
| Teste | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | Resolução de defeitos, calibração de IV, rastreabilidade |
Como as estações se restringem mutuamente
Nada aqui é independente. Uma stringer precisa mas lenta deixa o robô de layup sem trabalho; um ciclo longo de laminação força o enquadramento a acumular painéis; um testador lento se torna a fila atrás da qual tudo espera. Ao especificar uma máquina de fabricação de painéis solares individualmente, pergunte o que ela pressupõe sobre as estações de ambos os lados — compatibilidade de ciclo, envelope de tamanho do painel, método de manuseio. É aí que reside o risco de integração. As decisões de agrupamento pertencem ao guia de estações e layout de linha.
A Ooitech fornece essas estações como linhas turnkey, semiautomáticas e totalmente automáticas, com treinamento de operadores e suporte pós-venda dentro do escopo de entrega.
Perguntas frequentes
Qual estação é mais importante em uma linha de módulos?
A tabber-stringer e a laminadora, nessa ordem: elas definem o rendimento elétrico e mecânico. Tudo a jusante apenas detecta os erros delas.
Posso comprar uma máquina de fabricação de painéis solares uma unidade por vez?
Sim, e muitas fábricas novas fazem isso, adicionando estações conforme o volume justifica. Cada unidade deve corresponder ao envelope de tamanho do painel e ao manuseio do que você já possui.
Como identifico uma estação subespecificada antes de comprar?
Pergunte o que ela mede em processo, e não o que ela executa. Uma estação que apenas completa um movimento, sem verificação em processo, aprova defeitos silenciosamente.
Essas máquinas são apenas para módulos de silício cristalino?
A sequência descrita é a do silício cristalino. Produtos back-contact, shingled e BIPV mantêm a ordem das estações, mas mudam o ferramental, e é por isso que as famílias de modelos diferem por tecnologia de célula.
Para discutir uma estação ou solicitar um orçamento de linha completa, envie o design do seu módulo e a produção alvo e nós o mapearemos em relação à lista de estações.