A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
EVA, POE ou EPE: Escolhendo o Encapsulante pelo Modo de Falha
Índice
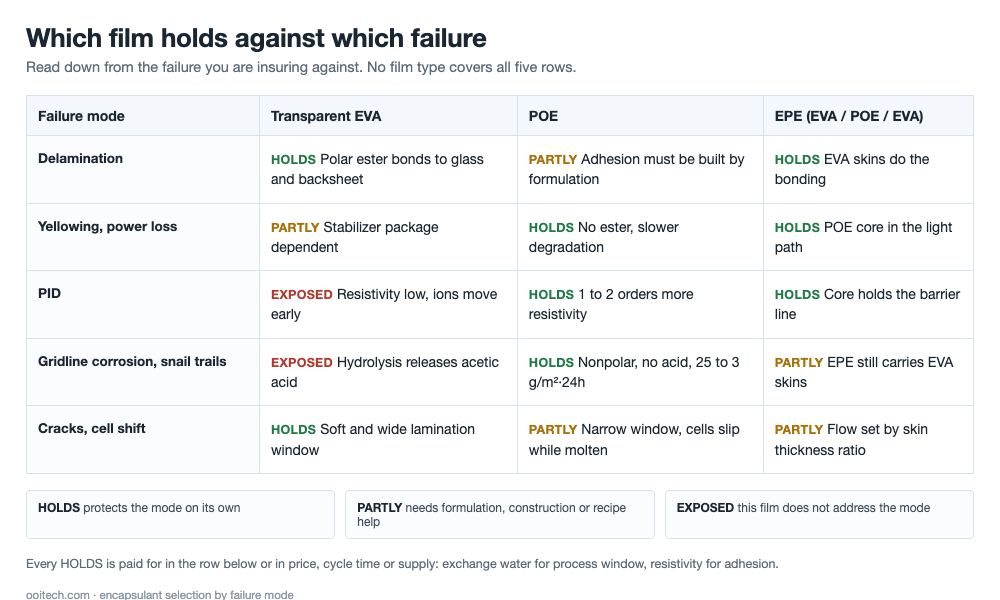
Resposta rápida: Nenhum encapsulante desempenha bem todas as suas cinco funções, e essa é toda a decisão. O EVA transparente adere facilmente e lamina numa ampla janela, depois hidrolisa em ácido acético sob calor úmido e passa cerca de 25 g/m²·24h de vapor de água a 38 °C e 90 % UR. O POE passa aproximadamente 3 g/m²·24h, mantém uma a duas ordens de magnitude mais resistividade volumétrica e não forma ácido, mas é apolar, então a adesão e a estabilidade dos aditivos dependem da formulação, e sua janela de laminação é estreita. O EPE empilha camadas de EVA sobre um núcleo de POE e fica entre os dois sem ser a soma deles. Então nomeie a falha contra a qual você está se protegendo antes de nomear uma resina: delaminação, amarelecimento e perda de potência, PID, corrosão das gridlines e snail trails, ou trincas e deslocamento das células. Cada tipo de filme compra proteção contra uma dessas falhas e paga por isso em outro lugar. As tabelas abaixo mapeiam os modos de falha nos tipos de filme e colocam um preço em cada troca.
Dois módulos saem da mesma linha no mesmo dia, um com POE e outro com EVA. Cinco anos depois, um delaminou ao longo das fileiras de ribbon e o outro não.
Cinco funções no laminado, cinco maneiras de falhar
Um módulo de 2382×1134 mm carrega cerca de 2,70 m² de filme por lado, então as duas camadas somam aproximadamente 5,4 m² e 2,2 a 2,7 kg em gramaturas comuns, contra um número da indústria de cerca de 10 milhões de m² por GW. Ele desempenha cinco funções ao mesmo tempo, e cada uma tem uma falha que aparece anos depois, quando o laminado não é mais reparável.
O filme toca vidro, silício, ribbon e backsheet ao mesmo tempo e não pode ser substituído. Suas falhas se leem como falhas do módulo, e é por isso que a pergunta útil nunca é qual filme é o melhor.
- A adesão define a resistência ao descascamento nas interfaces de vidro e backsheet, e o que conta é a retenção após calor úmido e UV, não o valor no dia zero. A falha é a delaminação, uma porta para a água antes de ser uma perda de potência.
- A transmissão cobre transmitância, corte de UV e índice de amarelecimento. A falha é o amarelecimento e a perda de potência por trás dele, além da reflexão de interface onde um vazio substitui o polímero por ar.
- O isolamento é resistividade volumétrica e suportabilidade dielétrica. A falha é o PID e a corrente de fuga úmida na tensão do sistema.
- A barreira é a taxa de transmissão de vapor de água mais a liberação de ácido. A falha é a corrosão das gridlines e ribbons, o aumento da resistência em série, e as trilhas escuras que o campo chama de snail trails.
- A tamponagem é o grau de cura, o módulo e a retração. A falha são microtrincas, quebra, e células que se deslocam enquanto o filme ainda está fundido.
Todas as cinco dependem de um único interruptor: grau de cura. O filme subcurado sofre fluência quando quente, e a adesão e o amortecimento caem junto. O filme sobrecurado fica quebradiço e a adesão cai novamente. É por isso que o teor de gel está tanto na inspeção de recebimento quanto no controle de receita ao mesmo tempo, e por que um filme que passa num teste de descascamento no dia zero pode delaminar no quarto ano.
A tabela de consulta reversa
Leia a tabela a partir da falha contra a qual você está se protegendo, de volta ao material: a ordem em que um engenheiro de confiabilidade pensa, e o inverso de um catálogo.
| Modo de falha | O que o campo vê | Qual filme compra proteção | O que você paga por isso |
|---|---|---|---|
| Delaminação | Levantamento na interface do vidro, linhas brancas ao longo dos ribbons | Camadas de EVA no EPE, ou POE com um pacote de adesão feito para vidro | O POE precisa de um ciclo mais longo e controle de adesão mais rigoroso |
| Amarelecimento, perda de potência | Índice de amarelecimento subindo, transmitância caindo após calor úmido | Núcleo de POE no caminho da luz, ou um filme frontal de alto corte | Custo da resina, e UV bloqueado é energia não gerada |
| PID | Perda de potência na tensão do sistema que se recupera parcialmente durante a noite | POE ou EPE, com uma a duas ordens de magnitude mais resistividade | Preço, e um fornecimento concentrado de resina |
| Corrosão das gridlines, snail trails | Dedos de prata descoloridos, trilhas escuras da borda para dentro | Núcleo de POE, sem grupos éster, baixa taxa de transmissão | A adesão depende da formulação, e hospedeiros apolares deixam os aditivos aflorar |
| Trincas, deslocamento das células | Microtrincas após a laminação, quebra no manuseio, strings que se moveram | Qualquer módulo e fluxo que correspondam à célula e ao string | Fluxo e módulo puxam um contra o outro |
Duas linhas merecem uma ressalva. As trincas respondem a uma contradição: um filme macio o suficiente para amortecer uma célula de 130 µm, com silício a 3 ppm/K contra cobre a 17 ppm/K, também é macio o suficiente para deixar o string derivar enquanto fundido. E a linha da delaminação é onde o filme é culpado pela máquina, porque um vazio ao longo da fileira de ribbon pode começar numa taxa de rampa, num nível de vácuo ou numa superfície de vidro tão facilmente quanto no filme.
Nenhuma coluna está preenchida. Cada tipo de filme protege dois ou três dos cinco modos de falha e deixa o resto para a receita, a construção ou o local.
Os dois pontos fracos do EVA: ácido e vapor de água
O EVA de grau fotovoltaico contém 28 a 33 % de acetato de vinila em peso. Esse grupo polar é a razão pela qual ele adere ao vidro e ao backsheet com pouca ajuda e aceita reticulante, silano e estabilizantes tão facilmente. É também a origem de ambas as fraquezas, e ambas são química, não mão de obra.
A primeira é a água. Números publicados colocam o EVA em cerca de 25 g/m²·24h a 38 °C e 90 % UR contra cerca de 3 g/m²·24h para o POE, um fator de aproximadamente oito. Nenhum encapsulante impede a água; a questão é quão rápido ela chega, e por qual borda entra.
A segunda é o ácido. O grupo éster hidrolisa lentamente sob calor úmido e libera ácido acético, que ataca as gridlines de prata e a superfície do ribbon. A resistência em série sobe, o módulo perde potência, e toda inspeção visual ainda passa. Note o que isso não diz: o EVA não falha, ele gasta margem numa reação que uma resina apolar nunca inicia, invisível na qualificação e cara no décimo quinto ano.
POE: três vitórias e três contas
O POE é um copolímero de etileno e uma alfa-olefina, geralmente octeno, e sua cadeia não carrega grupo éster. Todo o resto decorre disso.
As vantagens são diretas. A ausência de éster significa ausência de ácido acético, pelo que a corrosão das linhas de grelha perde o seu combustível. A transmissão de vapor de água situa-se perto de 3 g/m²·24h. A resistividade volumétrica é uma a duas ordens de magnitude superior à do EVA, e é assim que trava o PID: o campo expulsa os iões de sódio do vidro em direção à célula, e um melhor isolante retarda essa deriva, pelo que a perda chega mais tarde e mais superficial. Uma quarta vantagem mais discreta é a elasticidade a baixa temperatura. O EVA endurece de forma notória por volta dos menos 20 °C, enquanto o POE mantém mais do seu amortecimento.
Verificamos esta margem de isolamento em módulos montados medindo a resistência de isolamento e a corrente de fuga sob tensão, verificando se essa diferença de uma a duas ordens de magnitude impede o fluxo de corrente através da interface vidro-célula.
As faturas chegam à linha. Ser apolar torna o POE um mau hospedeiro para os aditivos de que um filme necessita, pelo que são menos compatíveis e mais propensos a aflorar à superfície. A adesão ao vidro tem de ser reconstruída através da formulação em vez de herdada da resina. A laminagem demora mais tempo e a janela é mais estreita, o que significa mais deslocamento e escorregamento das células antes de o filme gelificar, e o fornecimento de resina tem estado concentrado entre alguns produtores estrangeiros.
Esse perfil aponta para produtos n-type vidro-vidro, onde os limites de PID, água e corrosão são mais rigorosos, e afasta-se do módulo de vidro simples de baixo custo.
Porque o EPE é um compromisso, não uma soma
O EPE é um filme coextrudido de três camadas: películas de EVA, núcleo de POE. As películas ligam-se e fluem, o núcleo bloqueia água e iões. É a resposta óbvia a "o EVA lamina bem e o POE bloqueia bem", e é nessa frase que o raciocínio normalmente termina.
Um filme de três camadas não é dois filmes somados. Nele existem três coisas que não existem em nenhum dos produtos de camada única: a ligação entre película e núcleo, a razão de espessura entre as camadas e a migração de aditivos através dessa fronteira. Erre a razão e o núcleo é mais fino do que a barreira que pensava ter comprado. Erre a ligação entre camadas e terá fabricado um plano de delaminação, que se manifesta como uma falha de campo reconhecível: vazios em forma de linha que seguem as filas de fitas. E as películas continuam a ser EVA, pelo que o EPE ainda liberta algum ácido, menos do que um filme totalmente EVA e mais do que POE puro.
O que ele compra é o desempenho do POE com uma fração do teor de POE, e é por isso que chegou aos módulos TOPCon vidro-vidro mais depressa do que o POE puro: um argumento de fornecimento e custo tanto quanto um argumento de física.
| Propriedade | EVA transparente | POE | EPE, EVA/POE/EVA |
|---|---|---|---|
| Transmissão de vapor de água a 38 °C, 90 % HR | cerca de 25 g/m²·24h | cerca de 3 g/m²·24h | definida pelo núcleo e pela sua fração da espessura |
| Resistividade volumétrica | referência | uma a duas ordens de magnitude superior | entre os dois, pela razão do núcleo |
| Ácido acético na hidrólise | sim | sem grupos éster | sim, proveniente das duas películas |
| Janela de laminagem | ampla | estreita, ciclo mais longo, risco de deslocamento das células | intermédia |
| Posição típica | frente e verso de módulos de vidro simples | n-type vidro-vidro, ambas as faces | filme frontal mainstream em TOPCon vidro-vidro |
O EVA branco resolve exatamente um problema
O EVA branco é EVA carregado com uma carga branca, geralmente dióxido de titânio, e pertence apenas à face traseira. A luz que passa entre as células, ou entre a borda da célula e a moldura, chegaria de outro modo ao backsheet e perder-se-ia. Um filme branco dispersa-a de volta, parte reflete-se no vidro interior e alguma regressa à célula. A potência do lado frontal aumenta, numa quantidade definida pela área da folga e não pelo filme.
O custo é estrutural e não químico. O filme branco é opaco, pelo que um módulo bifacial não o pode usar na traseira. Depois há o transbordamento: durante a laminagem o filme branco flui e pode subir sobre a borda da célula, em casos graves até à face frontal, o que é sombreamento e rejeição cosmética ao mesmo tempo. A resposta da indústria é um filme branco pré-reticulado, parcialmente curado na fábrica de filmes para que flua menos na laminadora, o que troca fluxo por posição.
O filme de conversão responde a uma pergunta diferente
Tudo o que acima se disse é sobre água, iões, ácido e tensão. A luz ultravioleta é um eixo separado, e a frente de uma célula n-type TOPCon é mais sensível a ela do que o produto p-type que substituiu. A resposta mais antiga era um absorvedor de UV que corta a radiação UV antes de esta atingir a célula, protegendo a célula e descartando fotões que o módulo poderia ter convertido.
A filme de conversão segue o outro caminho: absorver a radiação UV e reemitir no intervalo visível onde a célula responde. Se essa é uma boa troca é uma questão de fiabilidade antes de ser uma questão de eficiência, porque o agente tem de sobreviver aos mesmos 25 anos de luz e calor húmido que a resina à sua volta, e a sua degradação é um modo de falha que não existia antes.
A bifacialidade decide que lado recebe que filme
Um módulo bifacial precisa de uma traseira transparente, pelo que o filme traseiro não pode ser branco, e isso elimina o produto que existe puramente para recuperar luz das folgas. O que resta é uma escolha entre EVA, POE e EPE por razões de barreira e PID. Esse é o mecanismo por trás da mudança de mercado: segundo dados baseados na CPIA, a família POE passou de cerca de 23 % do mercado chinês em 2021 para cerca de 35 % em 2022 e cerca de 41 % em 2024.
A construção também altera o percurso da água, e é fácil não reparar nisso quando se copia uma lista de materiais. Um módulo de vidro simples recebe a maior parte da sua água através do backsheet, pelo que o filme e o backsheet partilham a função de barreira. Com vidro em ambas as faces, o vedante de borda torna-se a primeira linha, o que coloca o adesivo da moldura na mesma conversa que o encapsulante.
Cinco perguntas para o fornecedor de filmes
A conversa sobre especificações costuma ser sobre um número de ficha técnica e raramente sobre o ensaio que está por trás dele. Estas são as cinco que colocaríamos por escrito.
Nos nossos protocolos de ensaio, exigimos medições de hipot, resistência de isolamento e fuga em condições húmidas em laminados acabados para confirmar que o encapsulante selecionado impede a rutura dielétrica sob as tensões operacionais do sistema.
- Taxa de transmissão de vapor de água: a que temperatura, humidade e espessura, e se o valor é normalizado para uma espessura de referência ou indicado na espessura fornecida.
- Resistividade volumétrica: a que temperatura e campo, porque o valor varia por ordens de magnitude ao longo do intervalo que um módulo enfrenta.
- Libertação de ácido: se o fornecedor reporta a evolução de acetato ou apenas uma variação de pH, e após quantas horas de calor húmido.
- Retenção da resistência ao descolamento: valor inicial mais retenção após calor húmido e após UV, reportados separadamente, porque um filme pode passar num e falhar no outro.
- Janela de laminação: a sua largura em segundos e graus, o alvo de cura recomendado, e se o filme tolera a segunda passagem que o retrabalho exige.
Depois, uma pergunta fora da ficha técnica. Alterar o tipo de filme, a espessura ou o fornecedor torna o módulo um produto alterado aos olhos das normas de qualificação, e células inalteradas não são argumento; IEC TS 62915 estabelece o que uma alteração de material obriga a retestar, e é mais barato ler antes da alteração do que depois. Se o filme funciona no seu laminador existente é a segunda pergunta.
De onde vêm estes números
As cinco funções e as suas assinaturas de falha, o módulo de 2382 por 1134 mm com cerca de 5,4 m² de filme em duas camadas e 2,2 a 2,7 kg, a cifra de 10 milhões de m² por GW, a quota de 3 a 4 % do custo do módulo, as taxas de 25 e 3 g/m²·24h, a diferença de resistividade de uma a duas ordens de grandeza, o teor de acetato de vinilo de 28 a 33 %, os valores de expansão do vidro em cerca de 9, do cobre em cerca de 17 e do silício em cerca de 3 ppm/K, a célula de 130 µm, e todas as quotas de mercado aqui apresentadas provêm de dois artigos em língua chinesa de uma série sobre materiais fotovoltaicos, um sobre o que o filme faz e outro sobre a família de filmes. Ambos são material de profissionais, e ambos rotulam os seus valores como valores publicados comuns e não como medições de um produto específico.
Três valores precisam de uma ressalva. A quota de custo é de 3 a 4 % no primeiro artigo e de 4 a 7 % noutras contagens, pelo que deve ser tratada como um intervalo que depende do período e do que é contabilizado. A estrutura de mercado de 2024 é reportada duas vezes e as duas não coincidem: uma coloca o EVA transparente perto de quatro décimos, o EPE perto de três décimos, e o EVA branco e o POE cada um pouco acima de um décimo, enquanto outra coloca o EVA transparente em 41,6 %, o EPE em 37,0 % e o POE puro perto de 13,2 %. Duas instituições, duas definições, por isso retenha a tendência e não o nível: a quota do EVA está a cair e a da família POE não. E os 2,70 m² por lado são aritmética sobre o tamanho do módulo, não um filme medido.
A tabela de consulta inversa é uma construção nossa, não um resultado publicado. Emparelhar um modo de falha com um tipo de filme decorre dos mecanismos que as fontes descrevem, mas hierarquizar qual falha deve temer primeiro é um juízo sobre o seu produto, o seu clima e a tensão do seu sistema, e ninguém o mediu. A janela de laminação e as observações de fornecimento vêm da experiência de linha; a transmissão, a resistividade, a expansão e os números de mercado são das fontes.
Perguntas frequentes
P: O POE supera sempre o EVA em fiabilidade?
Não. Ganha em água, iões e ácido e devolve janela de processo e margem de adesão. Num módulo de vidro simples num clima ameno, com a retenção de descolamento a aguentar após calor húmido, as fraquezas do EVA podem nunca ser exercidas.
P: Porque é a transmissão de vapor de água o número que as pessoas citam primeiro?
Porque prevê duas falhas ao mesmo tempo: a rapidez com que a água chega para impulsionar a hidrólise, e a facilidade com que os iões se movem em campo. Nenhum encapsulante impede a água; apenas define a taxa.
P: Uma diferença de oito vezes na transmissão é uma diferença de oito vezes na vida útil?
Não. A taxa de chegada é um termo numa cadeia que também inclui temperatura, tensão do sistema, vedação de bordos e o ácido que o próprio filme liberta. Trate-a como uma ordenação, não como um multiplicador de anos.
P: Pode especificar-se EPE como se fosse POE?
Só se especificar o núcleo. Peça o rácio de camadas, a resistência ao descolamento entre camadas e os dados de migração de aditivos. Dois filmes EPE de igual espessura total com núcleos diferentes são produtos diferentes.
P: O que tem o PID a ver com a resistividade de volume?
O campo impulsiona os iões de sódio do vidro em direção à célula, e um melhor isolante retarda essa deriva, pelo que a perda chega mais tarde e mais superficial. A corrente de fuga sob tensão mais calor húmido com polarização é como o verifica após envelhecimento.
P: Quando vale a pena o EVA branco pelo esforço de processo?
Num módulo de face única onde a potência frontal é o número que vende. O ganho é real e limitado pela área do espaçamento, pelo que diminui à medida que as células crescem e os espaçamentos estreitam.
P: Um filme de conversão altera os modos de falha acima?
Adiciona um e remove parte de outro. A estabilidade do agente de conversão torna-se um novo caminho de envelhecimento com a sua própria curva de decaimento, e a carga UV na célula e no filme frontal diminui, razão pela qual é discutido em células do tipo n.
P: O que verificamos primeiro se os módulos deslaminarem ao longo das fitas?
Se é o filme ou o processo. Vazios que seguem as filas das fitas podem vir de humidade no filme, de uma taxa de subida que gelifica a borda antes do centro, ou de um nível de vácuo que deixa ar no barramento. O tipo de filme define o risco; a receita decide o dia.
Considerações finais
Um encapsulante é um conjunto de compromissos, e um nome de filme é uma má forma de os memorizar. Anote as falhas que o seu produto e o seu local podem suportar, hierarquize-as, compre o filme que cobre as duas principais, e inclua o resto no preço da garantia. O material representa 3 a 4 % do custo do módulo, a garantia dura 25 anos, e o laminado não pode ser reparado. Esse rácio é a razão pela qual a decisão merece uma tabela em vez de um hábito.
A OOITech fornece a série de testadores abrangentes de segurança fotovoltaica CHT9980A e CHT9981A, integrando hipot, resistência de isolamento, continuidade de terra e teste de fuga em húmido numa única estação para qualificação de módulos e controlo de qualidade em linha. Envie a sua pilha de módulos, lista de materiais ou amostras de teste à nossa equipa de engenharia para avaliar o desempenho de isolamento do seu encapsulante e as margens da receita.