Por que as células BC são difíceis de fabricar: o processo de duas etapas com automáscara da AIKO explicado
Índice
A parte difícil de uma célula solar de contato traseiro (BC) não é a frente. É a parte traseira, onde dois contatos passivantes com dopagem oposta têm de se alternar ao longo da mesma bolacha, e onde as condições de processo que convêm a um deles tendem a prejudicar o outro. A resposta da AIKO — aquilo a que a empresa chama o seu processo auto-mascarado de duas etapas, e que a cobertura da indústria chinesa apelida de SeparaTech — é deixar de tentar formar ambos os contatos numa só passagem e deixar que os filmes de difusão que se formam de qualquer forma façam a máscara. É um argumento de fabrico, não de materiais, e é exatamente por isso que vale a pena lê-lo do lado dos módulos.
A Dificuldade Está na Parte Traseira
A BC move ambas as polaridades para a parte traseira, de modo que nada sombreia a frente e não há contato frontal metal–silício para recombinar. Esse é todo o objetivo da arquitetura, e é também a origem do problema: a parte traseira tem agora de suportar um padrão interdigitado de contato tipo P, isolamento, contato tipo N, repetindo-se ao longo da bolacha.
Numa célula BC de contato passivante, cada uma dessas regiões pode conter um óxido de túnel ultrafino, uma camada de polissilício dopado e um contato metálico local. As duas polaridades não querem as mesmas coisas:
- Espessura do óxido. A janela que proporciona bom tunelamento e boa passivação não é idêntica para o lado dopado com boro e o lado dopado com fósforo.
- Espessura e dopagem do polissilício. O polissilício N+ e P+ têm perfis de dopante ótimos diferentes e sensibilidade diferente ao orçamento térmico.
- Profundidade de difusão e recozimento. O recozimento que cristaliza e ativa uma região pode perturbar o estado da interface da outra.
- Defeitos de interface e contato metálico. A resistividade de contato e a recombinação comportam-se de forma diferente nos dois lados.
Isso produz a contradição central do fabrico de BC. O dispositivo quer cada região no seu próprio ótimo. Um fluxo convencional quer um único conjunto de condições de processo para servir ambos, para manter baixo o número de etapas de máscara, padronização, corrosão, limpeza e remoção.
Uma Etapa versus Duas
A AIKO enquadra a abordagem convencional como um processo de uma etapa: formar o óxido de túnel e a camada de polissilício para ambas as polaridades em conjunto, e depois padronizar. O argumento contra é direto — uma receita que é correta para o polissilício N+ não é necessariamente correta para o polissilício P+, e ajustar a espessura do óxido, a dopagem ou o orçamento térmico para salvar o lado P pode custar-lhe o lado N. O que acaba por obter é um compromisso entre os dois.
| Abordagem | Como as regiões P e N são tratadas | Consequência |
|---|---|---|
| Uma etapa convencional | Formação do óxido, deposição e etapas térmicas largamente partilhadas entre as duas polaridades | Menos etapas, mas um compromisso de processo na fronteira P/N |
| Duas etapas da AIKO (SeparaTech) | Contato passivante tipo P formado primeiro; as regiões são depois definidas e o contato passivante tipo N é formado em seguida | Mais organização do processo, mas cada região tem a sua própria janela de otimização |
A própria descrição da AIKO do resultado é que desacoplar os dois permite que cada lado seja otimizado independentemente, o que aumenta a qualidade da passivação e, portanto, a eficiência; a empresa afirma que o processo lançou as bases para células ABC acima de 27% em produção em massa. Trata-se de uma alegação da empresa, feita em material publicado pela própria AIKO e não por um laboratório de testes independente, e deve ser lida como tal.
O Processo em Sequência
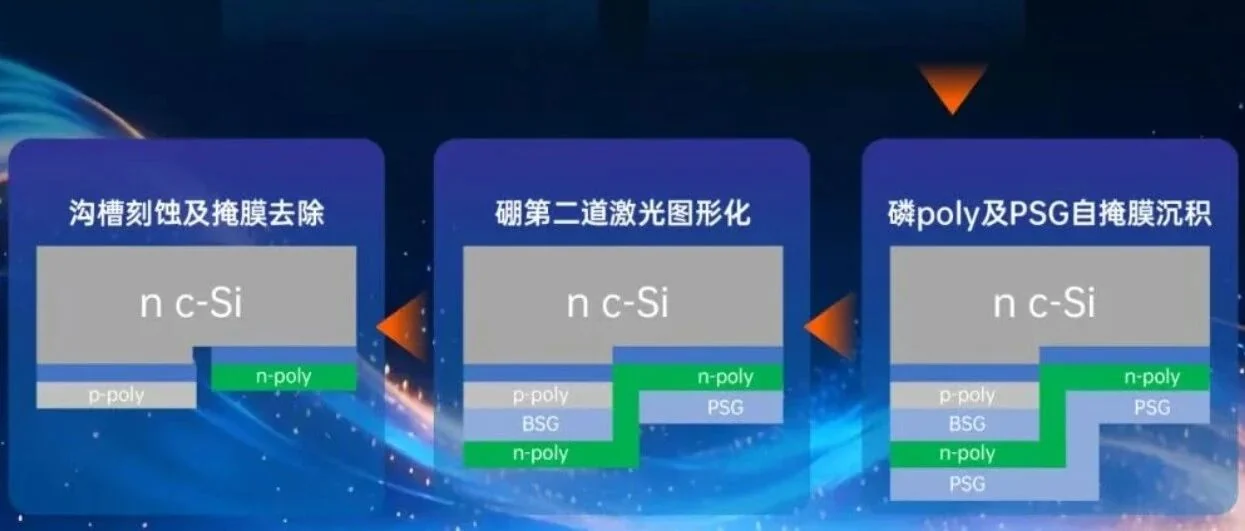
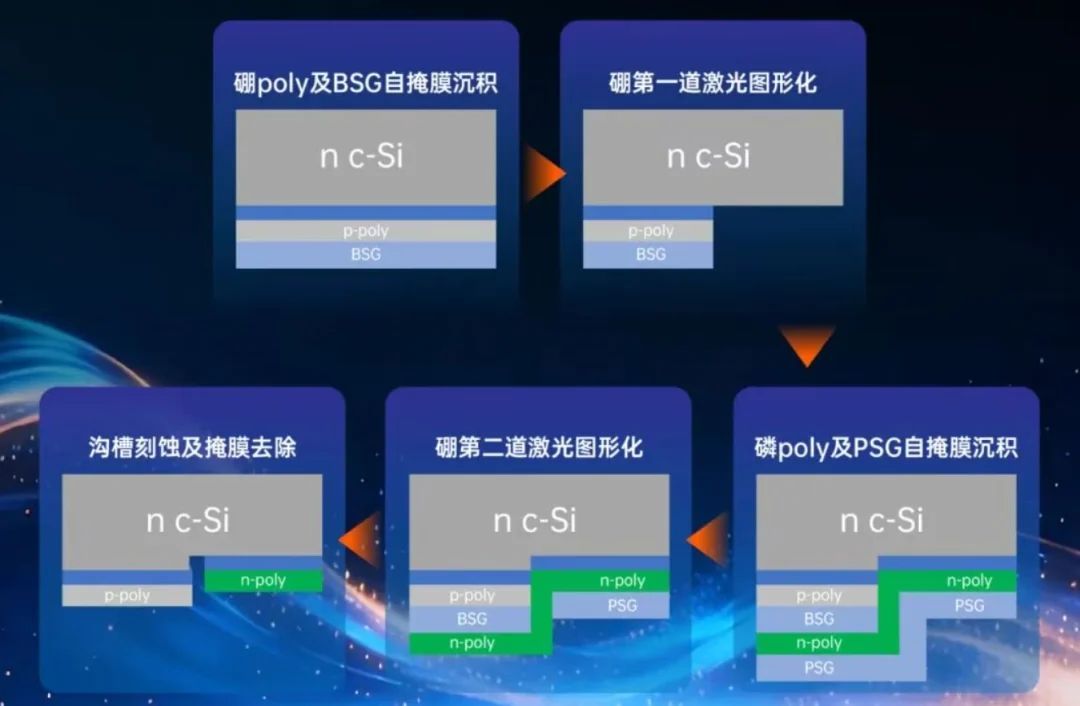
Com base na descrição do processo que circula na cobertura da indústria chinesa, que cita o texto de patente da AIKO e materiais públicos, o fluxo decorre aproximadamente assim:
- Formar o contato passivante tipo P primeiro — óxido de túnel, polissilício dopado com boro, a região P+ — com vidro de silicato de boro (BSG) a formar-se na superfície como subproduto da difusão de boro.
- Usar uma primeira etapa de padronização a laser para abrir as posições que se tornarão a região N e a região de isolamento.
- Corroer seletivamente ou polir alcalinamente a estrutura tipo P exposta nessas aberturas.
- Formar um novo óxido de túnel e polissilício tipo N, dopado com fósforo, com vidro de silicato de fósforo (PSG) a formar-se na superfície.
- Usar uma segunda etapa a laser e remoção local para definir as regiões finais P, N e de isolamento.
O enquadramento importante é que isto não é um novo material. É o mesmo conjunto de camadas, reordenadas no tempo e no espaço e depois reintegradas por padronização. A alegação é sobre sequência e controlo, não sobre química.
Os Filmes de Difusão São a Máscara
Esta é a parte que carrega a maior parte do argumento de custo. O BSG e o PSG não são camadas exóticas — formam-se naturalmente durante a difusão de boro e fósforo. Num fluxo convencional são tratados como resíduo a remover. A rota de duas etapas mantém-nos e usa-os como máscaras auto-alinhadas para a padronização e corrosão seletiva subsequentes.
Os benefícios declarados pela AIKO são que isto elimina a necessidade de mascaramento e limpeza externos, reduz o risco de contaminação e o consumo de material, e mantém a complexidade global do processo comparável a um fluxo de uma etapa. A empresa também descreve a reconstrução do ambiente térmico de alta temperatura através de simulação de campo térmico para equilibrar o fluxo laminar com a cinética de passivação, com o controlo de temperatura mantido dentro de mais ou menos 0,5 °C dentro da câmara de reação, além de um sistema de equilíbrio de tensões para manter os filmes com baixa tensão e uniformes.
A ressalva honesta é que usar um filme de difusão como máscara não é uma ideia nova — a literatura de patentes IBC antiga contém pensamento semelhante. O que é reivindicado aqui é a combinação específica de filmes, a ordem do processo, os parâmetros do laser e a capacidade de manter tudo isso ao longo de uma linha de produção.
Padronização a Laser: Controlo Micrométrico e as Suas Próprias Restrições
Depois que as regiões P e N são formadas em passagens separadas, algo precisa definir onde cada uma fica. Essa é a etapa de padronização a laser, e sua tolerância é definida pela geometria e não pela óptica:
- Espaçamento muito largo — você perde área efetiva de geração.
- Espaçamento muito estreito — qualquer desalinhamento ou difusão lateral se transforma em risco de curto-circuito, e a região de isolamento tem menos espaço para fazer seu trabalho.
Tamanho da região, qualidade da borda e largura de isolamento contribuem simultaneamente para resistência em série, recombinação, fuga e rendimento. A litografia poderia manter a tolerância, mas seu custo, takt e requisitos de sala limpa não se encaixam em uma linha fotovoltaica de 10 GW ou 20 GW. O laser traz varredura de alta velocidade, controle digital e nenhum resiste, e traz seus próprios problemas: dano térmico, ablação de borda, resíduo de filme e uniformidade em uma grande área.
O relatório semestral de 2026 da AIKO supostamente lista a padronização a laser ultrafrápida ao lado do processo de duas etapas como um processo ABC central, o que é uma indicação justa de onde está o esforço de engenharia.
O que o Processo de Duas Etapas Não Corrige
Mesmo com as regiões formadas em passagens separadas, elas ainda estão na mesma pastilha. A segunda etapa de alta temperatura pode afetar o que a primeira construiu:
- Estado de cristalização e distribuição de dopante da primeira camada de polissilício
- O óxido de túnel já formado
- Passivação de hidrogênio na interface
- Contaminação cruzada entre os sistemas de boro e fósforo
- Recombinação na região de isolamento, alinhamento de padrão e difusão lateral sob o segundo orçamento térmico
Portanto, a descrição precisa não é que as duas regiões se tornam independentes. É que a ordem do processo é redesenhada para desacoplá-las o máximo possível, ampliando a janela de otimização independente de cada uma. Essa distinção importa quando você lê uma afirmação sobre contatos “otimizados independentemente”.
O Número que Realmente Decide
A abordagem que torna este artigo útil além de uma empresa é a economia. A industrialização do BC não é decidida apenas pela eficiência da célula. O número que importa é:
ganho de eficiência × rendimento ÷ custo de fabricação
Cada etapa extra de padronização, corrosão, limpeza ou alinhamento move os três termos. Ela adiciona custo de capital e operacional, consome takt e cria outra oportunidade de quebra. É por isso que a observação do lado do processo vale a pena repetir: em escala de gigawatt, remover uma máscara ou uma etapa de limpeza pode valer mais do que outros 0,05% de eficiência de laboratório. O requisito não é uma célula recorde — são centenas de milhares de pastilhas por dia com o padrão P/N ainda alinhado.
O que Chega à Linha de Módulos
É aqui que isso chega para nós, e é um ponto que se perde quando o BC é discutido apenas como uma tecnologia de célula.
BC é uma arquitetura de dispositivo, não uma única rota de processo. HPBC, ABC, BC de contato passivante tipo N e GPC parecem iguais pela frente — sem eletrodo frontal, portadores coletados na parte traseira — mas por baixo podem diferir no contato seletivo de portadores, em como as regiões P e N são formadas, em como são padronizadas, na estrutura de isolamento, na metalização e se o fluxo pode reutilizar uma linha TOPCon existente. Cobrimos o lado da nomenclatura disso em BC é apenas uma tecnologia? e o lado estrutural no roteiro tecnológico do BC.
Para uma linha de módulos, a consequência é concreta:
- Células que parecem idênticas pela frente não são idênticas para manusear. O layout e o passo do contato traseiro diferem entre as variantes de BC, e isso define o processo de soldagem, a tolerância de posicionamento e a receita de inspeção.
- A mudança de processo está acontecendo a montante da linha de módulos, mas as consequências mecânicas recaem sobre ela. Um padrão traseiro mais apertado significa uma janela de posicionamento mais apertada; uma célula mais fina ou mais tensionada significa mais perda de manuseio entre a cortadora e a laminadora. O arqueamento e o empenamento do BC já são um problema conhecido no lado do módulo, e escrevemos sobre por que as células BC arqueiam mais e por que as strings BC empenam.
- A rota de metalização de back-end muda completamente a interconexão. O problema de custo se desloca para o eletrodo traseiro, razão pela qual a metalização com baixo teor de prata e à base de cobre e os designs sem barramento estão sendo impulsionados ao mesmo tempo que o processo de front-end. O debate sem prata e a necessidade de cola isolante na parte traseira ambos chegam ao stringer, não ao forno.
- A mesma regra econômica se aplica a jusante. Uma linha de módulos que compra um stringer pronto para BC faz o mesmo cálculo que o fabricante de células faz: ganho de capacidade × rendimento ÷ custo. Uma máquina que adiciona um processo mas custa rendimento não ajudou.
O que a inovação de processo do lado da célula muda para nós não é uma nova categoria de máquina. É a especificação das estações existentes — a plataforma de corte a laser de contato traseiro SC-20P, a enfiação para células de contacto traseiro OSLB-1300 e o soldadora de contato traseiro SL-1000 — porque essas são as estações que veem o padrão traseiro primeiro.
Cronograma e os Números Publicados
| Marco | Referência |
|---|---|
| Invenção do All Back Contact (ABC) tipo N | Cronograma tecnológico da AIKO, 2019 |
| Eficiência da célula ABC atingiu 26,5% | Apresentação da AIKO no Workshop de Contato Traseiro de 2023 |
| Primeira fase de 6,5 GW da linha de células ABC de Zhuhai em produção | Relatado na cobertura da indústria chinesa, 2022 |
| Processo de duas etapas com automáscara descrito publicamente como comercializado | Material publicado da AIKO e atualização da indústria da PV Tech, julho de 2025 |
| Células ABC acima de 27% declaradas como a base de produção em massa | Material publicado da AIKO, julho de 2025 (alegação da empresa) |
| 2282 pedidos de patente relacionados ao ABC, 820 concedidas, 234 patentes de invenção concedidas | Relatório semestral da AIKO de 2026, conforme citado na cobertura da indústria chinesa |
| Módulo Ultra de ecrã completo G4 indicado com 26% de eficiência máxima, até cerca de 690 W em formato padrão | Anúncio de produto da AIKO de 2026 (especificação de lançamento) |
Uma ressalva que a cobertura da fonte faz bem e que vale a pena manter: um valor de lançamento de produto e uma classificação comercial de terceiros não são a mesma medição. Em setembro de 2026, as classificações comerciais de módulos de terceiros colocam os produtos listados da AIKO com 25,0% de eficiência máxima, empatados em primeiro lugar com a LONGi. Uma especificação de lançamento de 26% e uma listagem comercial de 25,0% descrevem fases diferentes do mesmo produto, e é um erro compará-las como se fossem o mesmo número.
Perguntas Frequentes
O processo de duas etapas é um novo material ou um novo processo?
Um novo processo. As camadas são das mesmas famílias — óxido de túnel, polissilício dopado, contacto metálico. O que muda é a ordem pela qual os lados P e N são formados e como as regiões são definidas posteriormente.
Porque é que as duas regiões não podem simplesmente ser otimizadas numa única passagem?
Porque vários dos parâmetros-chave são partilhados. A espessura do óxido, as condições de deposição e o orçamento térmico definem, cada um, a qualidade de ambos os contactos ao mesmo tempo, e o ótimo para o polissilício dopado com boro não é o ótimo para o polissilício dopado com fósforo. Uma única passagem significa um compromisso em algum ponto da bolacha.
O que se entende por auto-mascarado?
As etapas de difusão de boro e fósforo deixam BSG e PSG na superfície como subproduto natural. Em vez de os remover, o processo mantém-nos e utiliza-os como máscara para a padronização e o ataque seletivo seguintes, o que elimina várias etapas externas de máscara, revestimento, exposição, remoção e limpeza.
Isto resolve totalmente o custo do BC?
Não. Aborda a fabricação do dispositivo de front-end. O custo do elétrodo traseiro é um problema separado, razão pela qual a metalização com baixo teor de prata e à base de cobre e a interligação sem busbar estão a ser desenvolvidas em paralelo. Uma célula muito eficiente que ainda necessita de uma grande quantidade de pasta de prata para ser conectada ainda não é uma resposta economicamente completa.
Um melhor processo de célula torna a linha de módulos mais fácil?
Não automaticamente. Pode torná-la mais difícil. Um padrão traseiro mais apertado aumenta a exigência de posicionamento, e qualquer alteração na tensão ou espessura da célula manifesta-se como perda de manuseamento e quebra na linha de montagem. O ganho do lado da célula e o custo do lado do módulo têm de ser considerados em conjunto.
De onde vem a informação neste artigo?
De três lugares, e têm pesos diferentes. A descrição do processo, o nome SeparaTech, as contagens de patentes e o enquadramento eficiência-vezes-rendimento vêm do artigo da indústria chinesa publicado por 新能供应链, que cita o texto de patente da AIKO, o relatório semestral de 2026 e materiais públicos da empresa. A descrição do processo em inglês e as afirmações sobre eficiência acima de 27% vêm de material publicado pela própria AIKO, republicado como atualização da indústria por PV Tech — trata-se de conteúdo da própria empresa e rotulámo-lo como uma afirmação e não como um resultado independente. Os valores de eficiência e cronologia do ABC vêm da apresentação da AIKO no Workshop de Contacto Traseiro de 2023. Nada neste artigo se baseia na nossa própria medição de uma célula BC ou do processo da AIKO.