Testes de Confiabilidade de Módulos PV: A Lista Completa, O Que Cada Um Quebra e O Que Você Pode Executar Internamente
Índice
O teste de confiabilidade de módulos fotovoltaicos se resume a uma lista fixa de testes acelerados, cada um projetado para quebrar uma parte específica do módulo, e cada um lido através das mesmas quatro medições: potência IV, eletroluminescência, inspeção visual e resistência de isolamento. A IEC 61215 estabelece a linha de base de qualificação; especificações de clientes e programas de terceiros, como o PVEL, adicionam severidade sobre ela. Abaixo está a lista completa de testes, o que cada teste está realmente tentando destruir e qual lado do módulo — célula ou laminado — geralmente falha primeiro.
Leia Isto Primeiro: as Abreviações Não São Padronizadas
Antes das tabelas, um aviso que evita muita confusão em reuniões de compras. A abreviação da indústria para esses testes é usada de forma inconsistente, e parte dela contradiz a norma que afirma referenciar.
A IEC 61215-2 numera seus procedimentos como itens MQT. Os relevantes são:
| Procedimento IEC 61215-2 | Número MQT |
|---|---|
| Teste de resistência a ponto quente | MQT 09 |
| Teste de ciclagem térmica | MQT 11 |
| Teste de congelamento por umidade | MQT 12 |
| Teste de calor úmido | MQT 13 |
| Teste de corrente de fuga em condições úmidas | MQT 15 |
| Teste de carga mecânica | MQT 16 |
| Teste de granizo | MQT 17 |
| Teste térmico do diodo de bypass | MQT 18 |
Agora compare isso com a forma como os mesmos testes são comumente escritos em pacotes de cotação e relatórios internos:
- HF é rotineiramente usado para significar granizo. Na IEC 61215, HF é o ciclo de congelamento por umidade (MQT 12). O impacto de granizo é MQT 17 e não tem designação HF.
- DH às vezes é usado para significar calor úmido com uma etapa de congelamento. Calor úmido é MQT 13; a etapa de congelamento é o teste separado de congelamento por umidade (MQT 12).
- HS é usado tanto para ponto quente e imersão em umidade, e imersão em umidade não é um nome de procedimento da IEC 61215 de forma alguma — o procedimento de calor úmido da norma é DH.
Nada disso é pedantismo. Se sua especificação de teste diz HF e seu fornecedor lê como congelamento por umidade enquanto seu cliente lê como granizo, você descobrirá a diferença no relatório de qualificação, não na cotação. Escreva o número MQT, não a abreviação.
Os Testes de Qualificação
| Teste | O que simula | Severidade típica | Referência IEC |
|---|---|---|---|
| Ciclagem térmica (TC) | Variações de temperatura diurnas e sazonais | −40 °C a +85 °C; 200 ciclos para qualificação, 50 para triagem | MQT 11 |
| Congelamento por umidade (HF) | Congelamento-descongelamento com presença de umidade | Cíclico, com uma fase de congelamento após exposição úmida | MQT 12 |
| Calor úmido (DH) | Clima costeiro ou tropical quente e úmido | 85 °C / 85 %UR por 1.000 h; clientes frequentemente estendem para 2.000 h | MQT 13 |
| Resistência a ponto quente | Sombreamento parcial forçando uma célula em polarização reversa | Uma célula parcialmente sombreada a 1 sol por 5 h | MQT 09 |
| Impacto de granizo | Impacto mecânico de gelo | Massa e velocidade da esfera de gelo especificadas em pontos de impacto definidos | MQT 17 |
| Carga mecânica | Pressão de vento e neve sobre o laminado | Carga uniforme, tipicamente 2.400 Pa ou mais, frente e verso | MQT 16 |
| Pré-condicionamento UV | Anos de exposição ultravioleta | Dose UV definida, frente e verso para bifacial | IEC 61215-2 |
| Corrente de fuga em condições úmidas | Integridade do isolamento em condições úmidas | Resistência de isolamento medida com o módulo molhado | MQT 15 |
| Térmico do diodo de bypass | Aquecimento do diodo sob corrente de bypass sustentada | Corrente forçada através do diodo com monitoramento de temperatura | MQT 18 |
Duas coisas sobre esta lista merecem ser ditas claramente. TC50 é um teste de triagem para desenvolvimento interno; TC200 é o que a qualificação exige. E DH1000 é a linha de base de qualificação — um cliente pedindo DH2000 está pedindo o dobro da exposição, o que é uma diferença real de engenharia e não um exercício de papelada.
Os Testes Estendidos e Específicos de Mercado
Estes não são requisitos de qualificação da IEC 61215. Eles vêm de programas de terceiros, especificações de clientes ou do mercado de destino, e é onde muitos requisitos de licitação realmente residem.
| Teste | Por que é solicitado | Nota |
|---|---|---|
| PID, duração estendida | Estresse de sistema de alta tensão, migração de íons de sódio | Programas de terceiros comumente executam 192 h a 85 °C / 85 %UR com −1.000 V ou −1.500 V aplicados, contra a duração mais curta da norma. Frequentemente exigido em licitações de escala de utilidade |
| Calor úmido, estendido | O dobro da exposição de qualificação | 1.000 h é a linha de base; 2.000 h é uma extensão do cliente |
| Corrosão por névoa salina | Instalações costeiras e offshore | IEC 61701 — ataca a metalização, os caixilhos e a interligação |
| Corrosão por amoníaco | Locais agrícolas e adjacentes à pecuária | IEC 62716 — ataca a metalização, o encapsulante e o caixilho |
| Areia e poeira | Locais desérticos e áridos | Abrasão do revestimento antirreflexo e do vidro, além da acumulação |
| Carga de neve | Carga estática sustentada, não cíclica | Deflexão estática de longa duração em vez de ciclagem repetida |
| Imersão | Aplicações com risco de inundação e flutuantes | A falha de vedação completa é o modo de falha |
| Impulso / sobretensão | Transientes induzidos por raios | Proteção da caixa de junção e espaçamento de isolamento |
O que realmente falha: lado da célula versus lado do módulo
Esta é a parte que mais importa em produção, porque lhe diz se uma falha aponta para o seu fornecedor de células ou para a sua própria linha de laminação e montagem. A tabela abaixo consolida as causas de falha relatadas numa compilação da indústria chinesa destes testes, reorganizadas por teste.
| Teste | Causas do lado da célula | Causas do lado do módulo |
|---|---|---|
| Degradação induzida pela luz (LID) | Complexos de boro-oxigénio ativados pela luz em silício dopado com boro; elevado teor de oxigénio; sinterização e recozimento fora da janela; contaminação metálica na wafer | Temperaturas de laminação e cura que alteram o estado recozido da célula; um ambiente de hidrogénio desfavorável dentro do laminado que acelera a ativação de defeitos |
| LeTID, degradação em fase tardia | Distribuição de hidrogénio dentro da wafer; deriva dos parâmetros de sinterização e recozimento; contaminação por carbono e metais | Decomposição do encapsulante que fornece hidrogénio adicional; temperatura de operação elevada sustentada que acelera a reação |
| PID | Camadas de passivação mal densificadas ou com pinholes; isolamento de bordos incompleto causando fuga nos bordos; resistência de isolamento de passivação insuficiente | Libertação de sódio do vidro soda-lima; baixa resistividade volumétrica do encapsulante; falha da vedação dos bordos permitindo a entrada de humidade; ligação à terra do caixilho inadequada |
| Calor úmido | Passivação de bordo fraca; metalização propensa à corrosão; isolamento de bordo inadequado | Barreira de humidade do backsheet fraca; falha do vedante de bordo; hidrólise do encapsulante produzindo ácido acético; vazios deixados pela laminação incompleta |
| Ponto quente | Elevada corrente de fuga inversa; contaminação ou regiões localizadas de baixa corrente; dedos quebrados e microfissuras criando desequilíbrio de corrente | Desequilíbrio de corrente dentro da string; seleção errada do díodo de bypass ou uma junta de solda fria; sombreamento externo sustentado ou sujidade |
| Microfissuras (detetadas por EL) | Fragilidade da wafer fina; tensão residual da impressão e sinterização; danos de manuseamento durante o corte, triagem e transporte | Pressão de laminação irregular; tensão de tração da soldadura das fitas; tensão durante o enquadramento, manuseamento e carga mecânica; tensão de arrefecimento após a laminação |
| Degradação por UV | Revestimento antirreflexo com estabilidade UV insuficiente; desvio do índice de refração aumentando a absorção ótica | Estabilizador UV insuficiente no encapsulante ou no backsheet; amarelecimento reduzindo a transmissão; fissuração do backsheet admitindo humidade |
| Ciclagem térmica | Tensão residual na célula; incompatibilidade de expansão térmica entre a metalização e o silício | Incompatibilidade de expansão entre fita, célula, vidro e encapsulante; juntas de solda frias concentrando tensão; tensão residual de laminação |
| Impacto de granizo | Wafer fina com baixa resistência ao impacto; microfissuras já presentes à chegada; tensão residual do processo | Espessura de vidro insuficiente ou têmpera fraca; encapsulante demasiado duro ou fino para absorver energia; suporte de caixilho fraco; espaçamento de células inadequado |
| Carga mecânica | Microfissuras pré-existentes; baixa resistência da wafer sob deflexão | Resistência ou ligação do caixilho inadequada; design de espaçamento de células fraco; rigidez do backsheet insuficiente; tensão de laminação interna |
| Névoa salina | Dedos de prata e prata-alumínio vulneráveis ao ataque de cloretos; proteção de bordo fraca; baixa densidade da pasta sinterizada | Anodização do caixilho danificada; falha da vedação do caixilho ou do backsheet; defeitos de vedação da caixa de junção; corrosão do revestimento das fitas |
| Amoníaco | Degradação da metalização e passivação sob amoníaco mais humidade | Permeabilidade do encapsulante e do backsheet; reação do caixilho e dos materiais; hidrólise acelerada |
| Fuga húmida e isolamento | Isolamento de bordo incompleto; isolamento de bordo insuficiente; rebarbas e arestas vivas causando descarga parcial | Camadas de isolamento insuficientes ou afetadas por pinholes; resistência de ligação à terra do caixilho excessiva; distância de creepage inadequada na caixa de junção |
| Descasque e adesão | Baixa energia superficial do revestimento da célula dando fraca adesão do encapsulante | Temperatura, tempo ou pressão de laminação abaixo do alvo; preparação superficial fraca do vidro ou do backsheet; incompatibilidade da formulação do encapsulante |
Leia pelas duas colunas e a divisão é consistente: a coluna da célula é sobre qualidade do material e histórico térmico; a coluna do módulo é sobre interfaces, vedação, tensão e janela de processo. Essa é a regra de diagnóstico prática que esta tabela realmente codifica.
O que pode testar internamente e o que não pode
A maioria das fábricas trata os testes de fiabilidade como algo que acontece num laboratório. Na prática, a divisão é diferente, e saber onde está a linha muda a rapidez com que pode reagir a uma falha.
Testes que precisam de uma câmara ou de um laboratório
Ciclagem térmica, congelamento sem humidade, calor húmido, PID, névoa salina, amoníaco e pré-condicionamento UV exigem todos câmaras ambientais com controlo calibrado e longos tempos de funcionamento sem supervisão. Ninguém os executa como verificação diária de produção.
Testes que pode e deve executar na linha
As medições de leitura — as quatro pelas quais cada um dos testes acima é avaliado — são todas compatíveis com a produção:
- Potência IV e desempenho elétrico. Um simulador de classe A+A+A+ e testador IV fornece a medição de potência contra a qual cada resultado de teste é expresso. Nosso testador IV de módulo XJCM-13A+, a simulador solar OTMT-A e o testador IV ST-TLD3A+ são projetados para uso em linha ou fora de linha em ritmos de produção.
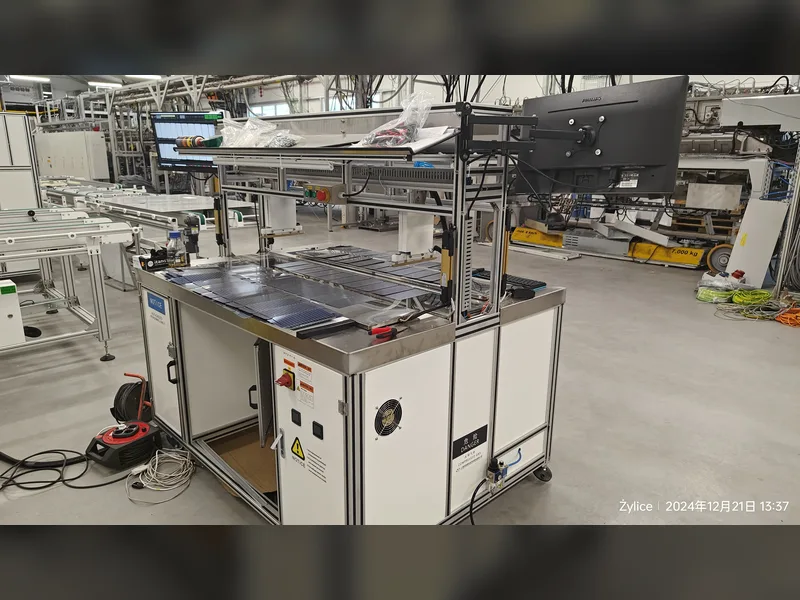
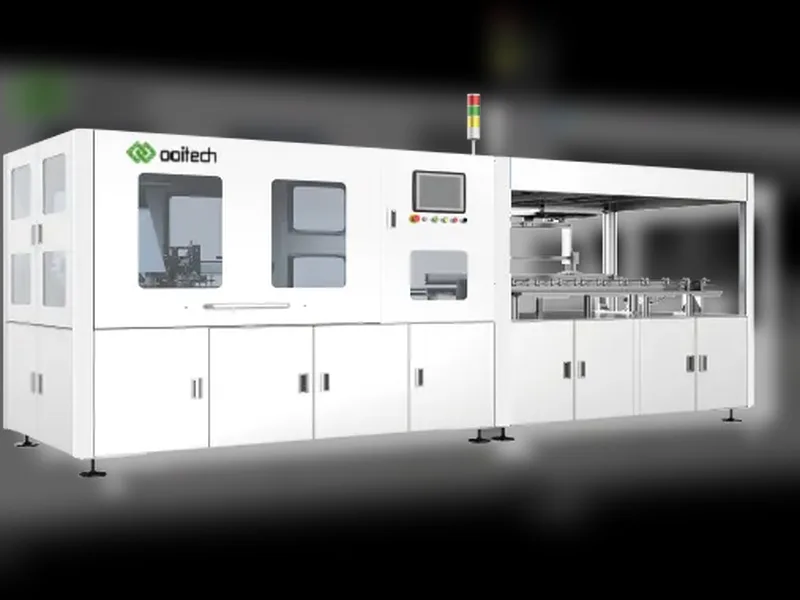
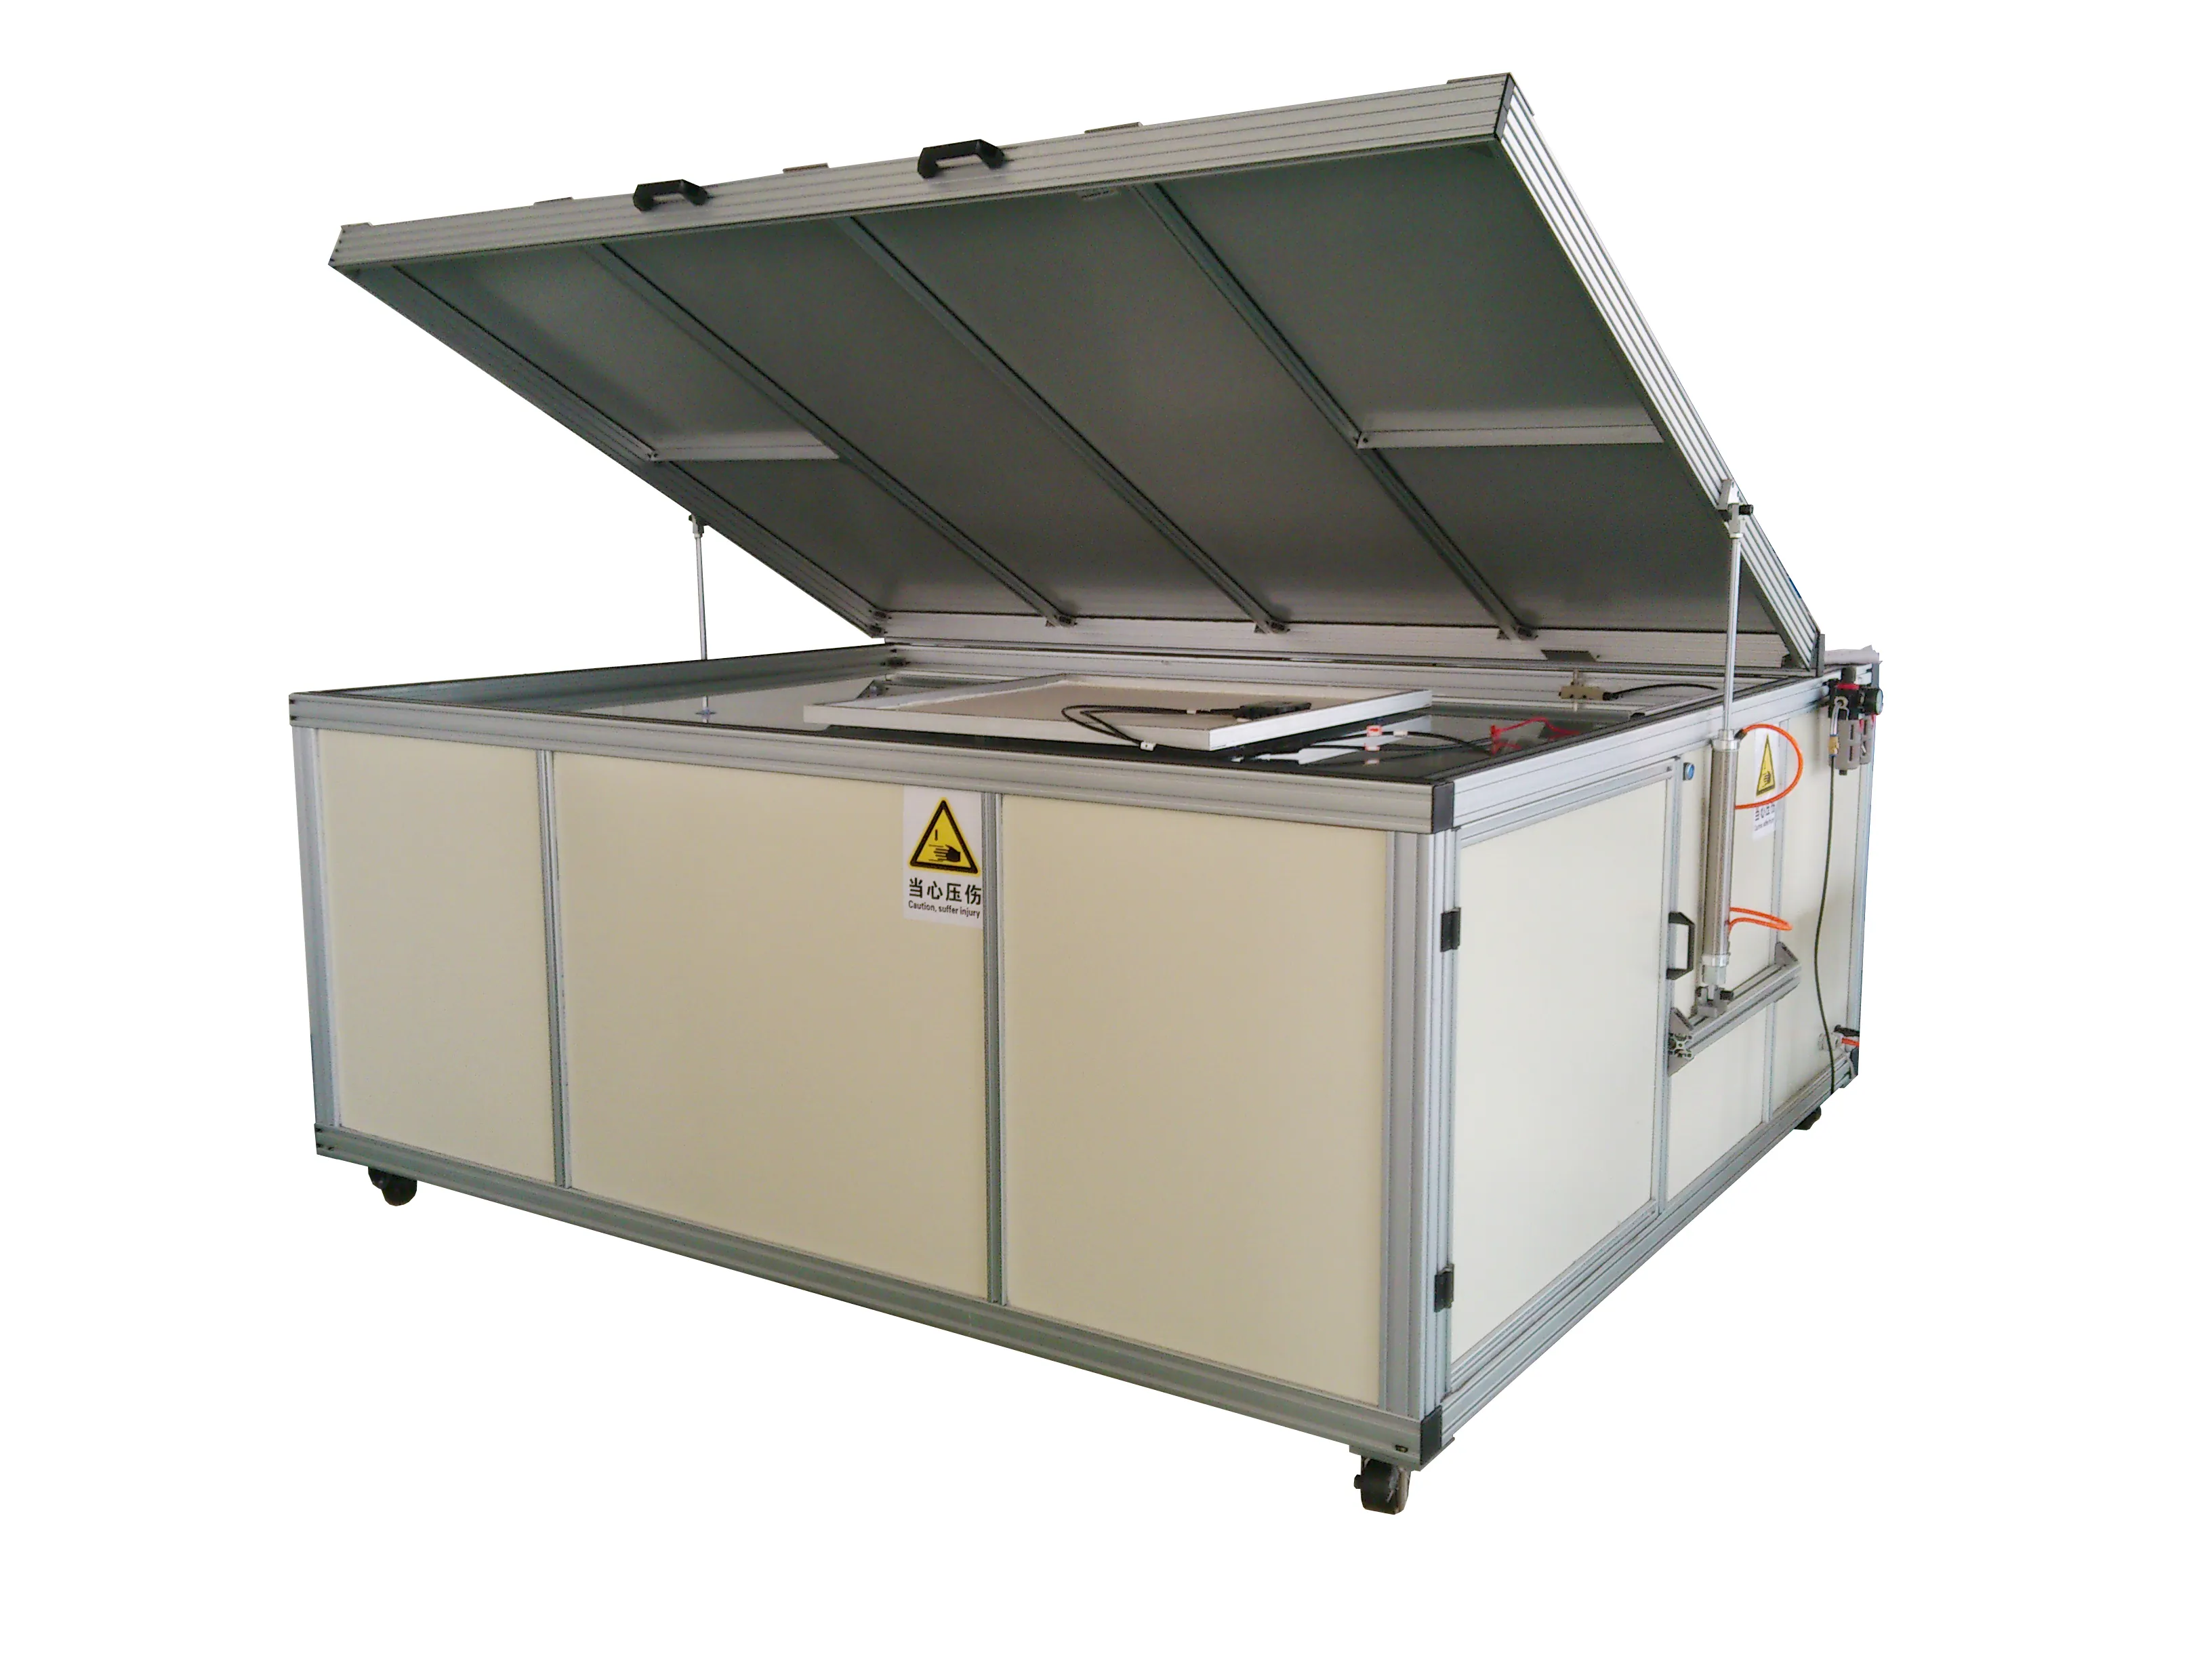
- Eletroluminescência. A EL é como microtrincas, dedos quebrados, áreas inativas e células afetadas por PID são realmente encontrados. Inspeção EL e VI em linha, uma estação EL de módulo autônoma como a OEL-S2400, e uma unidade portátil para inspeção de campo ou de recebimento são três trabalhos diferentes. O testador EL portátil é o que você usa para verificar células recebidas e módulos devolvidos sem parar a linha.
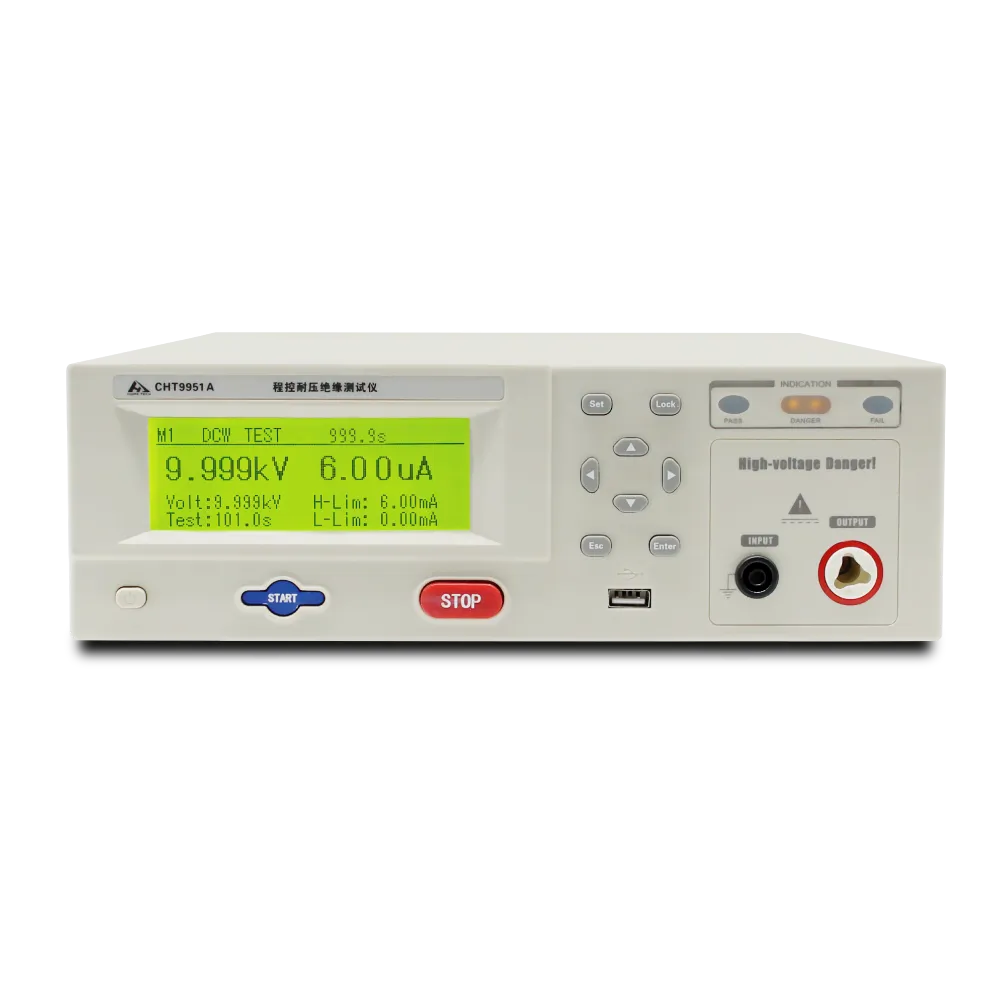
- Isolamento, hipot e continuidade de terra. Estas são as leituras de segurança, e são rápidas o suficiente para serem executadas por módulo. O testador de segurança abrangente CHT9980A cobre hipot, isolamento e continuidade de terra em uma única estação; o CHT9951A e CHT9930A cobre as funções individuais.
- Inspeção visual. Ainda é uma leitura obrigatória, e ainda é a mais barata.
Onde os testes internos realmente compensam
Duas situações. Primeiro, quando um cliente devolve módulos ou um lote falha no destino: ter sua própria capacidade de EL e IV significa que você pode caracterizar a falha em horas em vez de enviar amostras e esperar. Segundo, quando você muda um material — um novo encapsulante, uma lâmina mais fina, uma fita diferente — uma comparação IV e EL antes e depois na sua própria linha captura os modos de falha relacionados ao processo (vazios de laminação, estresse de solda, trincas de manuseio) muito antes de um teste de câmara.
O que os testes internos não podem fazer é substituir os testes de câmara. Eles podem lhe dizer que algo mudou; não podem lhe dizer como o módulo se comporta após 1.000 horas a 85 °C e 85 %UR.
Como Ler um Relatório de Confiabilidade
Qualquer que seja o teste envolvido, o relatório só é significativo se responder a estas perguntas:
- Qual procedimento e qual revisão? O número MQT e o ano da norma. A IEC 61215-2 foi revisada; os resultados não são intercambiáveis entre revisões.
- Quais foram as quatro leituras antes e depois? Potência IV, EL, visual, resistência de isolamento. Uma aprovação apenas na potência pode ocultar uma mudança de EL que prevê uma falha em campo.
- Qual foi o critério de aprovação, e quem o definiu? O critério da norma e o critério do cliente geralmente são diferentes. Limites de degradação de potência de 5 % são comuns, mas não universais.
- Quantas amostras, de qual período de produção? Um resultado de três módulos construídos em uma tarde é uma amostra daquela tarde.
- Qual foi a falha, se houve alguma, e em qual lado da tabela ela caiu? É aqui que a divisão célula versus módulo acima se torna útil: ela lhe diz quem precisa agir.
Perguntas Frequentes
A IEC 61215 é uma norma de confiabilidade ou uma norma de segurança?
A IEC 61215 é qualificação de projeto e aprovação de tipo — ela estabelece que um projeto pode sobreviver aos estresses listados. A segurança é a IEC 61730. Um módulo precisa de ambas, e uma aprovação em uma não diz nada sobre a outra.
Qual é a diferença entre TC50 e TC200?
Apenas o número de ciclos, mas o propósito difere. O TC50 é um teste de desenvolvimento e triagem usado para detectar rapidamente problemas óbvios de material e solda. O TC200 é o requisito de qualificação sob a IEC 61215. Passar no TC50 não implica passar no TC200.
Por que os clientes pedem PID em 192 horas quando a norma é mais curta?
Porque a duração da norma foi definida como um piso de qualificação, e compradores de escala de utilidade viram falhas de PID em campo que um teste de nível mínimo não previu. O PID estendido, geralmente em alta tensão e 85 °C / 85 %UR, é um requisito de programa de cliente ou de terceiros, e não um requisito da IEC.
O LID importa para módulos do tipo N?
O LID de boro-oxigênio é principalmente uma questão do tipo P dopado com boro. Células do tipo N, como TOPCon e heterojunção, são em grande parte livres dele, o que é uma das razões pelas quais a indústria mudou. O mecanismo de degradação a observar no tipo N é o LeTID, onde o comportamento do hidrogênio, e não os complexos de boro-oxigênio, impulsiona a perda.
Podemos qualificar um módulo sem uma câmara?
Não. Os testes de câmara são a qualificação. O que você pode fazer sem uma câmara é detectar os modos de falha induzidos pelo processo precocemente, com EL e IV, e evitar enviar módulos que falharão no teste de câmara que seu cliente vai executar.
De onde vem o conteúdo sobre causas de falha neste artigo?
A lista consolidada de testes e as causas de falha do lado da célula versus do lado do módulo são extraídas da compilação da indústria chinesa publicada por 新能供应链, com as designações de normas corrigidas de acordo com a lista de procedimentos da IEC 61215-2. Os números de severidade e critérios de aprovação citados aqui são valores típicos da indústria, não um substituto para o texto da norma ou a especificação do seu cliente. Onde a fonte e a norma discordaram sobre abreviações, seguimos a norma e dissemos isso acima.