Fluxo No-Clean sem Halogênios para Células Tipo N: Por Que o Resíduo Decide a Vida do Módulo
Índice
O fluxo é o consumível mais pequeno numa linha de módulos e o que mais provavelmente decide se uma garantia de 25 anos sobrevive ao calor húmido. À medida que as células do tipo N — TOPCon, HJT e XBC — substituíram o PERC, o fluxo que funcionava em wafers espessos e dedos largos deixou de ser adequado: a mesma atividade que antes limpava uma barra coletora agora ataca dedos ultrafinos e camadas de passivação finas, e os solventes que antes evaporavam inofensivamente agora deixam resíduos que se manifestam como perda de isolamento e delaminação após envelhecimento a 85 °C / 85 %HR. A era do tipo N não precisa de um fluxo mais forte. Precisa de um mais suave, mais limpo e mais previsível.
Porque é que o Fluxo Antigo Deixou de Funcionar
Os modos de falha não são teóricos; cada um corresponde a um defeito que um operador de stringer já reconhece.
| O que mudou | Como o fluxo antigo falha | O que se vê na linha |
|---|---|---|
| Os dedos são muito mais finos, os wafers muito mais finos | Fluxo de alta atividade e fortemente ácido ataca o dedo de prata e a camada de passivação | Microfissuras, perda de eficiência, áreas escuras em EL ao longo do dedo |
| As células do tipo N exigem uma janela de soldadura a baixa temperatura | Ativação fraca a baixa temperatura; o ativador evapora no pré-aquecimento antes de poder atuar | Juntas frias, juntas não soldadas, resistência ao arrancamento abaixo da especificação |
| A fiabilidade é agora avaliada após calor húmido | Solventes com ponto de ebulição elevado deixam resíduos que parecem limpos mas não estão | Queda da resistência de isolamento, migração iónica, deterioração da resistência ao arrancamento EVA/POE após 85/85 |
| Produção em tempo frio | Os ativadores de ácido dibásico cristalizam a baixa temperatura de armazenamento | Variação de atividade entre lotes, oscilações sazonais de rendimento |
| As restrições a halogéneos apertaram nos mercados de exportação | Formulações que contêm halogéneos falham a inspeção de entrada | Expedições rejeitadas, verificações pontuais falhadas na UE, Japão, Coreia e Sudeste Asiático |
A terceira linha é a que custa mais e se manifesta mais tarde. Um resíduo de fluxo invisível no final do stringer pode ainda estar sobre a superfície da célula quando o módulo entra em calor húmido, onde se torna uma via iónica. É por isso que o enquadramento da indústria mudou de tratar o fluxo como um consumível para o tratar como um material de processo com consequências na fiabilidade.
O Que Define Agora um Fluxo Fotovoltaico
Quatro propriedades passaram de desejáveis a itens de especificação:
- Atividade suave e controlável. Suficiente para quebrar o óxido na fita e no pad a baixa temperatura, não suficiente para corroer o dedo ou a camada de passivação.
- Resíduo extremamente baixo, genuinamente no-clean. Não apenas invisível após a soldadura — eletricamente benigno após envelhecimento acelerado.
- Conformidade global. Isento de halogéneos e baixo COV, com a documentação de ensaio para o provar na fronteira.
- Estabilidade em produção em massa. Sem cristalização em toda a gama de temperaturas de armazenamento, para que a atividade do lote não varie com a estação.
Estes fatores puxam em direções diferentes, e é aí que reside toda a dificuldade. Maior atividade proporciona melhor molhagem e menos juntas frias, mas ataca as características finas. Menor atividade é mais suave mas arrisca remoção insuficiente do óxido. Mais solvente ajuda à dispersão mas deixa mais resíduo. Uma formulação é um compromisso, e a pergunta útil ao comparar produtos é que compromisso fez.
O Que Uma Formulação Realmente Muda
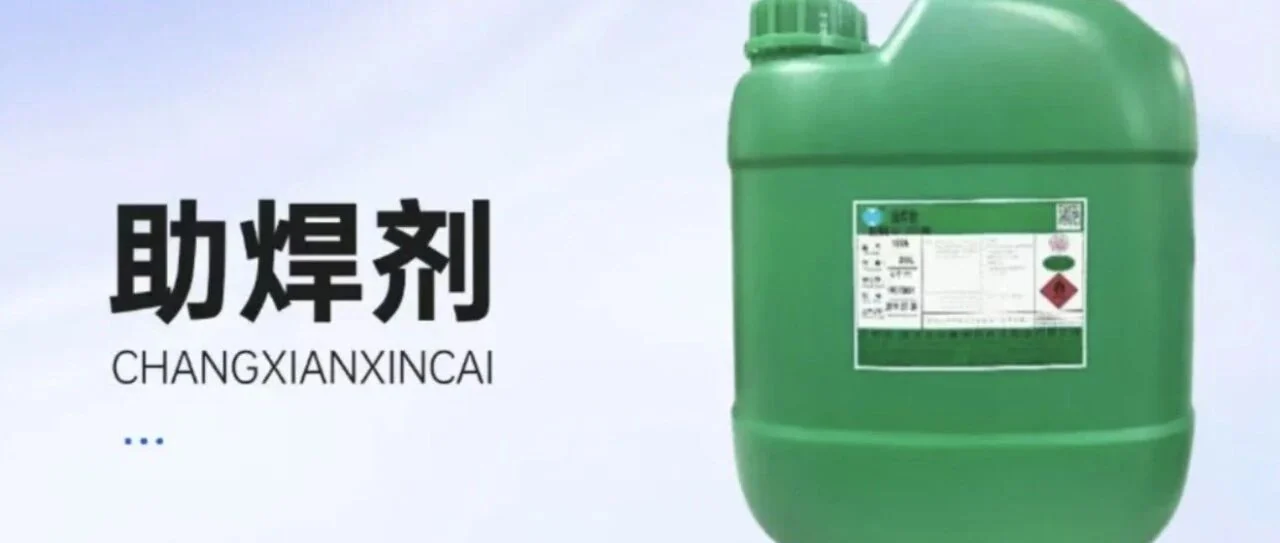
Tomando uma família de produtos no-clean isentos de halogéneos como exemplo prático — a série CX700/B/D da Changxian, descrita no artigo da indústria chinesa que é a fonte para este texto — as três alavancas são o sistema de solventes, o sistema de ativadores e os aditivos funcionais.
O sistema de solventes
Muitos fluxos no mercado dependem de solventes do tipo éter butílico: alta viscosidade, difíceis de evaporar, e a origem do problema do resíduo invisível. A alternativa aqui descrita combina um solvente especializado de baixa viscosidade com éter metílico de dipropilenoglicol (DPM). O solvente especializado não tem ligação éter, atomiza-se finamente sem entupir o bico, e evapora cedo o suficiente para que o pré-aquecimento não evapore o ativador antes de este atuar. O DPM é adicionado para molhagem e solubilização, e para suprimir a cristalização a baixa temperatura.
O sistema de ativadores
Em vez de um único ácido agressivo, a abordagem descrita usa três ácidos orgânicos suaves — succínico, glutárico e adípico — juntamente com um ativador do tipo hidrocarboneto, cada um desempenhando uma função definida. O comportamento pretendido é que a mistura atue a baixa temperatura para quebrar o óxido da fita, depois ative totalmente durante a fase de alta temperatura sem corroer os dedos finos, e em grande parte se volatilize depois, para que não permaneça resíduo ácido que provoque PID.
Os aditivos
Um tensioativo não iónico de baixa espuma suporta linhas de pulverização de alta velocidade — a acumulação de espuma é um problema real em fluxadores de pulverização automáticos, e causa deposição irregular. Um inibidor de corrosão de benzotriazol (BTA) é incluído para suprimir a descoloração por oxidação no lado do cobre da fita e para melhorar a resistência mecânica da junta.
As declarações do fornecedor que acompanham esta formulação — teor de sólidos mantido em 1,4–1,7 %, sem cristalização após armazenamento prolongado a 5 °C, relatórios de ensaio RoHS e REACH, e resultados de linhas à escala GW que reivindicam 3–5 % de melhoria de rendimento em linhas TOPCon com redução de microfissuras em linhas HJT — são conforme publicadas pelo fornecedor de fluxo. São os próprios números do fornecedor, não um ensaio independente, e devem ser lidos como tal.
Como as Falhas de Fluxo se Manifestam na Linha
É aqui que se torna uma questão de equipamento, e é a parte com que lidamos diariamente. Quando um cliente relata um defeito de soldadura, o fluxo raramente é o primeiro suspeito e, muitas vezes, a causa real. O padrão de diagnóstico:
Juntas frias e baixa resistência ao descasque
Se a resistência ao descasque for dispersa em vez de uniformemente baixa, suspeite do fluxo e do perfil, e não da máquina. Um ativador que evapora durante o pré-aquecimento produz juntas que parecem soldadas e falham no teste de tração. O indício é que a falha se correlaciona com o tempo de permanência no pré-aquecimento ou com a humidade ambiente, e não com a precisão de colocação.
Fita não molha a almofada
A falha de molhagem com colocação correta e temperatura correta geralmente significa que o fluxo não está a remover o óxido com rapidez suficiente a essa temperatura, ou está a ser depositado de forma irregular. Num fluxador de pulverização automático, a acumulação de espuma e o entupimento dos bicos são os mecanismos — ambos são características da formulação antes de serem falhas da máquina.
Defeitos que só aparecem após a laminação ou calor húmido
A deriva da resistência de isolamento, a delaminação na superfície da célula e a descoloração que só aparece após o envelhecimento apontam para resíduos. Quando estes aparecem, os módulos já estão laminados, pelo que a investigação é dispendiosa. Este é o argumento mais forte para qualificar o fluxo por envelhecimento acelerado em vez de pela aparência da junta à saída da stringer.
Construímos as stringers que executam estes processos — a SS-1500B, a SS-2500B e o stringer MBB AM050FH — e a regra prática que damos aos clientes é que o fluxo e o perfil de soldadura têm de ser qualificados em conjunto, na célula alvo. Um fluxo que se comporta maravilhosamente numa célula de referência PERC não é prova para uma célula TOPCon 0BB com dedos mais finos e um orçamento térmico mais baixo. A nossa visão geral de como funciona uma tabber e stringer abrange as seis estações e onde se situa a janela de processo; o fluxo é o que determina quão larga essa janela é na realidade.
A conformidade é agora um critério de compra
O teor de halogéneos passou de uma curiosidade técnica a uma barreira comercial. A UE, o Japão, a Coreia e vários mercados do Sudeste Asiático verificam agora o teor de halogéneos, COV e resíduos perigosos nos materiais fotovoltaicos recebidos, e um fluxo não conforme é uma remessa rejeitada em vez de uma discussão sobre qualidade. Os requisitos práticos são:
- Formulação sem halogéneos e sem metais pesados, com um limite declarado e o método de ensaio
- Documentação RoHS e REACH relativa ao grau específico, não à família de produtos
- Baixo teor de COV, o que é importante tanto para a conformidade como para o ambiente da fábrica
- Certificados ao nível do lote, porque a questão da conformidade é colocada por remessa
O que qualificar antes de mudar
Mudar de fluxo é uma alteração de processo, não uma troca de consumível. Antes de mudar, execute no mínimo:
- Resistência ao descasque e aparência da junta em toda a janela de pré-aquecimento, não na definição nominal — a questão é quanta margem o novo fluxo lhe dá antes de aparecerem defeitos.
- Inspeção EL da string, para detetar danos nos dedos e microfissuras que a inspeção visual não deteta. Se não tem EL em linha, é neste ponto que uma configuração EL offline justifica o seu custo.
- Resistência de isolamento e resistência ao descasque após calor húmido, em cupões laminados. Este é o único teste que aborda a questão dos resíduos.
- Uma verificação de armazenamento a frio. Armazene uma amostra à temperatura mais baixa que o seu armazém atinge realmente e depois verifique a atividade e a aparência — se o seu local tem inverno, este não é um teste teórico.
- Documentos de conformidade para o grau exato, verificados em relação ao mercado de destino antes do primeiro lote de produção e não antes da primeira remessa.
Perguntas Frequentes
O que significa realmente no-clean para um fluxo fotovoltaico?
Que o resíduo deixado após a soldadura é eletricamente benigno e não requer remoção. Na prática, isto significa baixo teor de sólidos, ativadores que se volatilizam em grande parte e um resíduo que não se torna condutor ou higroscópico após calor húmido. É uma alegação de fiabilidade, não uma alegação de aparência — um fluxo pode não deixar nada visível e ainda falhar o teste de isolamento em calor húmido.
O fluxo sem halogéneos é mais fraco do que o fluxo halogenado?
Não necessariamente, mas a química de ativação é diferente. Os ativadores halogenados são removedores de óxido muito eficazes, e é exatamente por isso que são restringidos. As formulações sem halogéneos alcançam atividade adequada com sistemas de ácidos orgânicos e uma seleção criteriosa de solventes. O compromisso desloca-se da atividade bruta para o controlo da formulação e a largura da janela de processo.
Porque é que o resíduo de fluxo é mais importante para o tipo N do que era para o PERC?
Duas razões. Primeiro, as células de tipo N são mais sensíveis às condições de superfície que o resíduo afeta. Segundo, o regime de ensaios da indústria tornou-se mais rigoroso ao mesmo tempo — os ensaios de calor húmido e PID são agora requisitos de compra rotineiros, pelo que defeitos que antes eram invisíveis são agora medidos.
Posso mudar o fluxo sem requalificar o perfil de soldadura?
Pode mudá-lo, mas não deve assumir que o perfil ainda se aplica. Diferentes sistemas de solventes alteram o comportamento do fluxo no pré-aquecimento, e diferentes ativadores alteram a temperatura a que a molhagem começa. Repita a resistência ao descasque em toda a janela de pré-aquecimento antes de se comprometer.
A escolha do fluxo afeta as linhas 0BB de forma diferente?
Sim. Os formatos de barramento zero usam fita mais fina e pontos de ligação mais finos, pelo que há menos massa térmica e menos margem mecânica. O comportamento de ativação a baixa temperatura e a suavidade do ativador são mais importantes, não menos. Abordámos a questão do formato de barramento separadamente no artigo sobre stringers ligado acima.
De onde vem o detalhe técnico neste artigo?
A descrição da formulação, as quatro propriedades alegadas do produto e os resultados da linha vêm do artigo da indústria chinesa publicado por 新能供应链, que descreve a série de fluxo no-clean sem halogéneos Changxian CX700/B/D. Trata-se de conteúdo da autoria do fornecedor e rotulámos os valores de desempenho como alegações do fornecedor. A engenharia geral de soldagem — como a química do ativador, o resíduo de solvente e a confiabilidade em calor úmido se relacionam — é prática padrão na montagem eletrônica e fotovoltaica. A seção de diagnóstico em nível de linha reflete como vemos essas falhas do lado do equipamento. Nada aqui se baseia em nossos próprios testes de laboratório de qualquer fluxo.