A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
Encapsulante por Tipo de Célula: PERC, TOPCon, HJT, BC
Índice
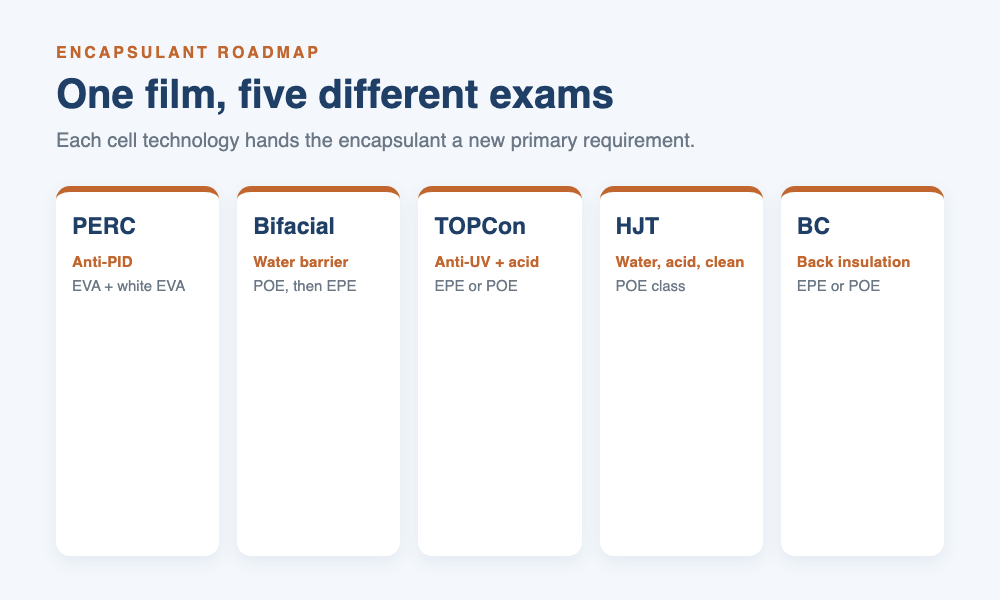
Resposta rápida: O encapsulante é a única camada cuja função muda sempre que a célula muda. O PERC exigia que o filme combatesse o PID com uma frente transparente e um verso branco. O bifacial exigia que o filme traseiro se tornasse transparente e retivesse a água. O TOPCon transferiu o teste do PID para os UV e acrescentou a corrosão por ácido acético. O HJT, a célula mais delicada, exigia o filme mais limpo e mais estanque à água. O BC colocou ambos os elétrodos no verso e exigiu que o filme traseiro isolasse e resistisse à corrosão. Os dados da CPIA colocam o TOPCon em cerca de 87 por cento do mercado em 2025, diminuindo para cerca de 69 por cento até 2030, à medida que o BC sobe para cerca de 23 por cento. Cada rota é um exame diferente para o mesmo material. Um estudo da UNSW acrescenta uma reviravolta: a falha por calor húmido vem frequentemente da contaminação deixada na célula durante o manuseamento, não do filme, pelo que uma célula limpa com EVA simples pode superar uma célula suja com POE premium.
Escolher um encapsulante com base numa única especificação de filme é uma armadilha. O filme certo depende da geração da célula, e a geração da célula está sempre a mudar. Aqui está cada tecnologia mapeada para o filme de que realmente necessita.
Um filme, muitos exames diferentes
Um encapsulante não é um produto único que se comporta da mesma forma em todo o lado. É um alvo móvel cuja função é definida pela célula que está por baixo. Na última década, a indústria passou por várias rotas de células, e cada uma colocou ao filme um novo conjunto de questões. O PERC perguntou sobre PID. O bifacial perguntou sobre transparência e água. O TOPCon perguntou sobre UV e ácido. O HJT perguntou sobre limpeza e água. O BC perguntou sobre isolamento do lado posterior. Os fabricantes de filmes respondem com EVA, POE e EPE em diferentes misturas, e a resposta que estava certa há uma geração não é automaticamente certa para a seguinte. Ler o roteiro antes de ler a ficha técnica do filme é a forma mais rápida de comprar o material certo.
Um mercado que já passou para o tipo N
A mudança do PERC tipo P para células tipo N já não é uma previsão, é a base instalada. Os dados da CPIA recolhidos pela TaiyangNews colocam o TOPCon em cerca de 87 por cento do mercado em 2025, com o BC em cerca de 7 por cento e o HJT em cerca de 2,6 por cento. Até 2030 a mistura volta a mudar: o TOPCon diminui para cerca de 69 por cento, o BC sobe para cerca de 23 por cento e o HJT atinge cerca de 7,5 por cento. Para um comprador de filmes, o ponto é que a tecnologia dominante define o que o filme tem de suportar, e a mistura continua a avançar para as rotas que mais exigem do encapsulante.
| Tecnologia | Quota em 2025 | Previsão para 2030 |
|---|---|---|
| TOPCon | 87% | 69% |
| BC | 7% | 23% |
| HJT | 2.6% | 7.5% |
Porque é que o filme segue a quota da célula
O filme que é fornecido em volume é o filme que a tecnologia de célula líder consegue tolerar. Quando o TOPCon ultrapassou metade do mercado, a procura desviou-se do EVA simples de vidro único para o EPE e o POE, porque esses são os filmes que uma linha TOPCon consegue operar sem um problema de corrosão por ácido acético. Um comprador de filmes lê a quota da célula antes da lista de preços, porque a quota decide quais os filmes que são armazenados, cotados e apoiados.
O PERC e a era do vidro único
Nos anos do PERC de vidro único e face única, a montagem era simples: um EVA transparente na frente e um EVA branco no verso, sobre um backsheet, selado num único laminação passo. O filme frontal tinha de transmitir luz e proteger a célula, e o filme traseiro branco refletia a luz de volta para a célula. O teste principal era o PID, degradação induzida por potencial, provocada por tensões de sistema de 1000 V ou 1500 V em condições quentes e húmidas. A solução foi um EVA anti-PID baseado numa resistividade de volume mais elevada, que abranda a migração de iões por trás do PID. Nesta era, a função do filme era sobretudo o isolamento elétrico sob tensão, e os UV eram uma preocupação secundária. A construção de vidro único colocava menos exigências ao filme, e as questões da água e dos UV que mais tarde vieram a dominar ainda não tinham chegado.
O bifacial faz com que o filme traseiro veja a luz
O bifacial mudou completamente a parte de trás do módulo. Assim que a célula também gera a partir da parte traseira, o filme traseiro branco deixa de ser permitido, porque bloquearia a luz que o lado posterior deve recolher. O filme traseiro tem de ser transparente, e o módulo passa para uma construção vidro-vidro. Isso traz um novo problema: a humidade que se infiltra pelas bordas de um módulo de vidro duplo não tem por onde escapar, pelo que o filme necessita de uma barreira à água mais elevada e um desempenho anti-PID superior ao anterior. O POE entrou em cena pela sua elevada barreira à água, elevada resistividade de volume e química sem ácido, e o EPE, um sanduíche extrudido de camadas de EVA sobre um núcleo de POE, assumiu mais tarde o meio-termo para equilibrar o custo com essas propriedades.
Porque é que o EPE assumiu o meio-termo
A resposta do POE era tecnicamente limpa mas cara, e a vantagem de custo do EVA não comprava margem suficiente de água e resistividade para um módulo vidro-vidro. O EPE divide a diferença: o núcleo de POE coextrudido fornece a barreira à água e a resistividade onde importam, enquanto as camadas de EVA mais baratas mantêm a pilha económica e aderem bem ao vidro e à célula. É agora o padrão para uma grande parte dos módulos bifaciais de tipo N.
Ao operar pilhas vidro-vidro com filmes EPE ou POE, regulamos os tempos de permanência sob vácuo e as curvas de aquecimento da placa para eliminar bolhas, evitando ao mesmo tempo o deslocamento da resina do núcleo.
O TOPCon transfere o teste do PID para os UV
O TOPCon mudou a falha que o filme tem de prevenir. A célula já não está tão limitada pelo PID, mas é sensível à luz ultravioleta, e a indústria agora está atenta à UVID, degradação induzida por ultravioleta. As condições de teste na Kiwa PVEL usam uma dose de UV frontal de 120 kWh por metro quadrado a 60 graus C, aproximadamente um a dois anos de exposição ao ar livre. Algumas células PERC também apresentam UVID, pelo que não é exclusivo do TOPCon. Além dos UV, a metalização do TOPCon é sensível ao ácido acético que o EVA pode libertar, o que corrói o metal, pelo que as linhas TOPCon se padronizaram largamente em EPE ou POE em vez de EVA simples.
Três formas de lidar com os UV
Existem três rotas básicas. Transmitir os UV para conservar cada fotão para a geração, o que maximiza a produção mas deixa a célula exposta, a escolha de maior risco. Cortar os UV para proteger a célula, o que perde a potência que a banda UV teria contribuído. Ou convertê-los, usando um agente de desvio para baixo para transformar os UV num comprimento de onda mais longo que a célula possa usar, o que visa ambos mas depende de o conversor se manter estável ao longo da vida do módulo. A maioria das fórmulas inclina-se para cortar ou converter, porque transmitir UV em bruto a uma célula sensível aos UV é um risco que poucos fabricantes de módulos assumirão. A especificação do filme tem de indicar qual a rota que a fórmula segue.
O HJT é a célula mais delicada
As células de heterojunção colocam uma camada de passivação de silício amorfo, um óxido condutor transparente e uma pasta de prata de baixa temperatura sobre uma lâmina que nunca passa por uma etapa de alta temperatura. Todo o processo ocorre a frio, e a célula acabada é sensível à água, ao ácido e à radiação UV ao mesmo tempo. Isso empurra o filme para a classe POE, que oferece a barreira à água e a química livre de ácido de que a célula precisa. A HJT é a rota em que cortar caminho no encapsulante aparece mais rapidamente, porque não há uma etapa de alta temperatura tolerante que queime um erro. O processo a frio é a raiz dessa sensibilidade: uma célula convencional passa por um forno que pode eliminar resíduos, mas a HJT é montada a frio, então tudo o que o filme libera, ou tudo o que fica na lâmina, permanece ali.
Para proteger células de heterojunção de baixa temperatura durante o encapsulamento, configuramos pontos de ajuste térmicos reduzidos e transferência de calor uniforme em ambas as câmaras para curar o filme sem degradar as camadas sensíveis à temperatura.
O filme não é o único culpado
Um estudo da UNSW de 2024, liderado por Sen e colegas, descobriu algo que muda a forma de interpretar as falhas de HJT e TOPCon. Quando as células falhavam gravemente no teste de calor úmido, a causa principal muitas vezes não era o grau do filme, mas a contaminação deixada na célula durante a produção, íons de sódio, cálcio, cloro e enxofre captados de luvas e ventosas. As células contaminadas continuaram perdendo cerca de 10 a 16 por cento de potência relativa após 1000 horas de calor úmido, mesmo quando se usou um POE de alta qualidade. As células limpas, em contrapartida, degradaram-se muito pouco, quer o filme fosse EVA ou POE. calor húmido Impressões digitais ocultas
A descoberta é incômoda porque a contaminação é invisível. Uma célula pode passar nos seus testes elétricos e ainda carregar íons que um teste de calor úmido irá posteriormente mobilizar. É por isso que duas linhas a operar a mesma célula e o mesmo filme podem mostrar resultados muito diferentes, e por que a escolha do filme por si só não consegue explicar uma falha no calor úmido. As células do tipo N são sensíveis à contaminação ao longo de toda a linha, desde o fluxo de solda até às luvas que manuseiam a lâmina. A lição é tratar a limpeza da célula como parte da decisão do encapsulante, não como uma questão de higiene separada.
A BC mantém uma frente limpa e uma traseira congestionada As células de contacto traseiro movem ambos os elétrodos para a parte de trás, o que deixa a frente livre da barra coletora e das linhas de grelha, com maior eficiência e aspeto limpo. O preço é pago na parte de trás: os elétrodos positivo e negativo intercalam-se a um passo fino, pelo que o filme traseiro tem de proporcionar isolamento elétrico de longo prazo entre polaridades muito próximas e resistir à corrosão por calor úmido. Alguns módulos BC são totalmente pretos, o que acrescenta um requisito de cor e cobertura ao filme traseiro para que o módulo pareça uniforme visto de frente. O requisito totalmente preto
Um módulo totalmente preto esconde a parte traseira da célula e a fita, pelo que o filme traseiro tem de fazer mais do que isolar, tem de cobrir. Isso significa que a opacidade e a solidez da cor entram na especificação a par do isolamento e da resistência à corrosão, e o filme tem de manter todas elas ao longo da vida do módulo.
O roteiro numa tabela O padrão é simples quando é apresentado. Cada tecnologia de célula coloca ao filme uma questão principal, e a indústria optou por uma resposta de filme correspondente. A tabela resume o roteiro. Rota da célula
Requisito principal
Filme típico
PERC vidro simples
Anti-PID
| EVA transparente + EVA branco | Vidro-vidro bifacial | Traseira transparente, barreira à água |
|---|---|---|
| POE, depois EPE | Anti-UV mais resistência a ácidos | Água, ácido e limpeza |
| Classe POE | Isolamento traseiro e aspeto | EPE ou POE com cobertura |
| TOPCon | Diagrama de como cada tecnologia de célula define um requisito de encapsulante diferente, do PID do PERC ao isolamento traseiro da BC | EPE ou POE |
| HJT | O roteiro do encapsulante. Cada tecnologia de célula coloca ao filme um novo requisito principal, do PID do PERC ao isolamento traseiro da BC. | Para além do silício, a questão do tandem |
| BC | As células tandem de perovskita apontam para o próximo exame. Funcionam a baixa temperatura, precisam de uma barreira forte à água e são sensíveis ao calor, pelo que a indústria está a explorar encapsulantes termoplásticos e selagem de bordos em vez dos filmes padrão curados com peróxido. Isto ainda é exploratório, mas mostra que o padrão se mantém: a célula muda, e o filme tem de aprender uma nova resposta. O filme que vencer a era do tandem será aquele que responder à questão da água e do calor de forma limpa, tal como o POE respondeu à questão bifacial. | As quotas de mercado, cerca de 87, 7 e 2,6 por cento para TOPCon, BC e HJT em 2025 e cerca de 69, 23 e 7,5 por cento em 2030, são números da CPIA recolhidos pela TaiyangNews e citados no artigo de origem. O teste UV da Kiwa PVEL de 120 kWh por metro quadrado a 60 graus C é a condição de teste indicada. A descoberta de calor úmido da UNSW, a perda de potência relativa de 10 a 16 por cento e a duração de 1000 horas, provêm do estudo de 2024 de Sen e colegas. Estes são números do artigo de origem e das suas referências, não medições deste site. As rotas de tratamento UV e as escolhas de filme são prática qualitativa da indústria, não uma especificação única. |
Não de uma química totalmente diferente todas as vezes, mas de uma especificação diferente. As escolhas centrais continuam a ser EVA, POE e EPE. O que muda é em que propriedade o filme tem de liderar: PID para PERC, barreira à água para bifacial, UV e ácido para TOPCon, limpeza e água para HJT, e isolamento traseiro para BC. A mesma família de filmes pode servir várias rotas desde que o grau seja adequado.
P: Porque é que o filme traseiro teve de mudar para bifacial?
Porque uma célula bifacial também gera a partir da traseira, o antigo filme traseiro branco bloquearia a luz que o lado traseiro se destina a recolher. O filme traseiro tem de ser transparente, e um filme transparente num módulo vidro-vidro também tem de reter a humidade que se infiltra pelas bordas, razão pela qual o POE e o EPE substituíram o EVA branco simples na traseira.
De onde vêm estes números
P: Porque é que a TOPCon se preocupa com os UV?
A TOPCon é sensível à degradação induzida por ultravioleta, UVID. O teste da Kiwa PVEL expõe a frente a 120 kWh por metro quadrado a 60 graus C, aproximadamente um a dois anos de dose exterior. O filme tem de transmitir, cortar ou converter essa radiação UV, e a escolha altera tanto a proteção da célula como a potência de saída.
P: Porque é que o POE é preferido para HJT?
Q: Why did the back film have to change for bifacial?
Because a bifacial cell also generates from the rear, the old white back film would block the light the rear side is meant to collect. The back film has to be transparent, and a transparent film in a glass-glass module also has to hold back moisture that seeps in from the edges, which is why POE and EPE replaced plain white EVA on the back.
Q: Why does TOPCon care about UV?
TOPCon is sensitive to ultraviolet-induced degradation, UVID. The Kiwa PVEL test exposes the front to 120 kWh per square meter at 60 degrees C, roughly one to two years of outdoor dose. The film has to either transmit, cut or convert that UV, and the choice changes both cell protection and power output.
Q: Why is POE preferred for HJT?
O HJT é construído num processo de baixa temperatura e é sensível à água, ao ácido e aos UV ao mesmo tempo. O POE oferece a elevada barreira à água, a elevada resistividade de volume e a química sem ácido de que a célula necessita, sem qualquer etapa de alta temperatura para queimar um erro de filme. Isso torna o POE a opção padrão mais segura para o HJT.
P: Um filme melhor resolve a falha por calor húmido?
Nem sempre. O estudo da UNSW concluiu que a contaminação deixada na célula durante o manuseamento era frequentemente a verdadeira causa, e as células contaminadas ainda perderam cerca de 10 a 16 por cento após 1000 horas de calor húmido, mesmo com um POE de alta qualidade. As células limpas degradaram-se muito pouco com EVA ou POE.
P: Porque é que o EPE substituiu o POE em muitas linhas?
O POE é tecnicamente limpo mas caro, e o EVA simples não proporciona margem suficiente de água e resistividade para um módulo vidro-vidro. O EPE coloca o núcleo de POE onde a barreira é necessária e envolve-o em camadas de EVA mais baratas, o que mantém o custo baixo enquanto mantém o desempenho de água e resistividade.
P: O que é que o BC exige do filme traseiro?
O BC coloca ambos os elétrodos na parte traseira com um passo fino, pelo que o filme traseiro tem de isolar polaridades muito próximas a longo prazo e resistir à corrosão por calor húmido. Os módulos BC totalmente pretos acrescentam um requisito de cobertura, pelo que o filme também tem de ocultar a parte traseira da célula e manter a cor.
P: O EVA está morto para os módulos do tipo N?
Não. O EVA continua a ser o cavalo de batalha para a face frontal de muitos módulos e para construções de vidro simples onde os UV e o PID são geríveis. Perde terreno onde a barreira à água, a resistência aos ácidos ou a proteção UV são os fatores decisivos, que é onde o POE e o EPE assumem o controlo.
Considerações finais
O encapsulante segue a célula, e a célula continua a evoluir. Uma especificação de filme escrita para PERC não sobreviverá inalterada numa linha TOPCon ou HJT. Antes de comparar EVA, POE e EPE pelo preço, determine qual o exame que a célula exige que o filme suporte, e verifique se a própria célula está limpa antes de culpar o filme por uma falha por calor húmido.
A OOITech fabrica câmara única e dupla com pratos aquecidos a óleo ou elétricos com opções de aquecimento a óleo ou elétrico para lidar com receitas de módulos PERC, TOPCon, HJT e BC. Envie os seus desenhos, especificações de empilhamento de módulos ou amostras de teste para a nossa equipa de engenharia para avaliação de ciclos e validação de parâmetros.