A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
Colagem e Dispensação 0BB, Enchimento de Encapsulante e Retificação
Índice
Resposta rápida: Numa linha 0BB a fita é fixada antes da laminação por uma fila de pequenos pontos de cola, cada um uma fração de miligrama. Na etapa de laminação a 145 a 155 graus C, as pequenas moléculas dentro desses pontos migram para o POE ou EVA fundido, e se alguma for uma amina, um tiol ou um inibidor fenólico, interrompe a cadeia de radicais peroxídicos que constrói a rede de reticulação. O resultado é um anel macio, subcurado, em torno de cada ponto, exatamente onde a fita precisa que o filme adira. O filme passa no seu próprio teste de entrada, a cola passa no seu próprio teste, e o módulo ainda falha mais tarde em ciclagem térmica ou calor húmido. A assinatura a procurar é um gradiente: teor de gel baixo no ponto e normal a poucos milímetros de distância. O POE cai abaixo da sua linha primeiro porque reticula cerca de quatro vezes mais devagar que o EVA.
Vê um anel macio em torno da fita e recorre ao lote de filme. O filme geralmente está bem. O culpado mais provável é o ponto de cola que devia manter a fita imóvel.
O anel macio em torno da fita
0BB remove a barra coletora e coloca muitas fitas finas diretamente sobre os dedos de grade finos, então a fita não tem nada que a mantenha no lugar até o filme curar. Na maioria das linhas a fita é fixada com uma fila de pequenos pontos de cola, um adesivo UV ou termofixo, para que não se desloque enquanto a string é empilhada, movida e puxada para o vácuo. Cada ponto pesa uma fração de miligrama, quase nada em comparação com um filme que pesa várias centenas de gramas.
A laminação o placa opera perto de 145 a 155 graus C, e as pequenas moléculas no ponto tornam-se móveis e difundem-se para o filme que derreteu em torno da fita. Se essas moléculas atacarem o peróxido que está a tentar reticular o filme, a fita acaba por ficar dentro de um anel de filme que nunca terminou de curar. A assinatura é fácil de perder porque é local: a poucos milímetros de distância o filme parece e testa normal, razão pela qual o primeiro instinto é culpar o lote de filme em vez da cola.
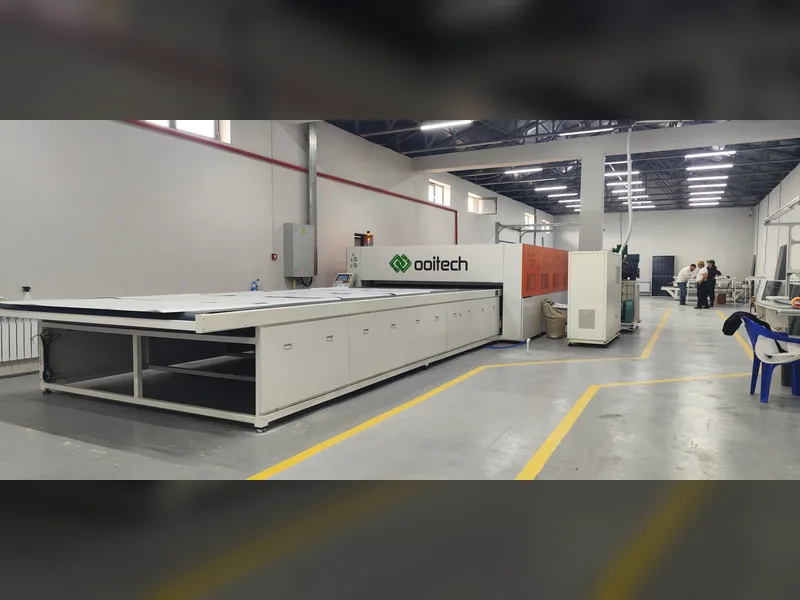
Mantemos a placa entre 145 e 155 graus C com óleo térmico circulante para manter um perfil de temperatura estável que evita difusão irregular enquanto o filme reticula.
Como o filme reticula, um relé
POE e EVA são termoplásticos. Não reticulados, amolecem e fluem à temperatura, e o EVA não reticulado começa a derreter perto de 70 graus C, uma temperatura que o backsheet de um módulo atinge num dia de verão. A fórmula do filme contém um peróxido orgânico, um peroxocarbonato como TBEC, mais um co-agente como TAIC. Durante a laminação a reação de reticulação funciona como um relé. O calor divide a ligação oxigénio-oxigénio do peróxido num radical alcoxi. Esse radical abstrai um hidrogénio de uma cadeia polimérica e passa o radical à cadeia. Dois radicais de cadeia acoplam-se então numa reticulação carbono-carbono, e o co-agente ajuda a passar o testemunho a mais cadeias.
O nível de reticulação é lido como teor de gel: a parte não curada é extraída com um solvente como xileno, e a fração insolúvel que permanece é o teor de gel, medido segundo IEC 62788-1-6 ou GB/T 29848. A regra prática da indústria é pelo menos 75 por cento para EVA e pelo menos 60 por cento para POE, com a especificação do fabricante do filme como autoridade.
O teste de extração divide o filme em duas partes: a rede reticulada que sobrevive e as cadeias não curadas que se dissolvem. Um filme que lê 75 por cento é maioritariamente uma rede, mas os 25 por cento que se dissolveram são material que nunca se juntou a ela, e essa fração é exatamente onde um veneno deixa a sua marca. É por isso que o teor de gel é o número a vigiar quando uma cola e um filme se encontram.
Três venenos que quebram o relé
Qualquer coisa que consuma o peróxido, ou apanhe o radical e se recuse a passá-lo adiante, quebra o relé. Os aditivos dentro de um ponto de cola dividem-se em três classes.
| Classe de veneno | De onde vem | Como quebra o relé | O que deixa |
|---|---|---|---|
| Amina | Agentes de cura e aceleradores de amina em cola termofixa; co-iniciadores de amina em alguma cola UV | Reação redox com peróxido acende-o bem abaixo da sua temperatura normal de decomposição | Peróxido gasto antes de o filme derreter e aderir |
| Tiol | Cola UV tiol-eno e epóxi curado com tiol | A ligação S-H doa hidrogénio e transfere cadeia, transformando um radical ativo num radical de enxofre de baixa atividade | O relé para e a eficiência de reticulação cai acentuadamente |
| Inibidor | Inibidores fenólicos como MEHQ ou hidroquinona adicionados para estabilidade de armazenamento UV | Captura radicais e forma um produto estável | O teor efetivo de peróxido cai à medida que os radicais são consumidos um a um |
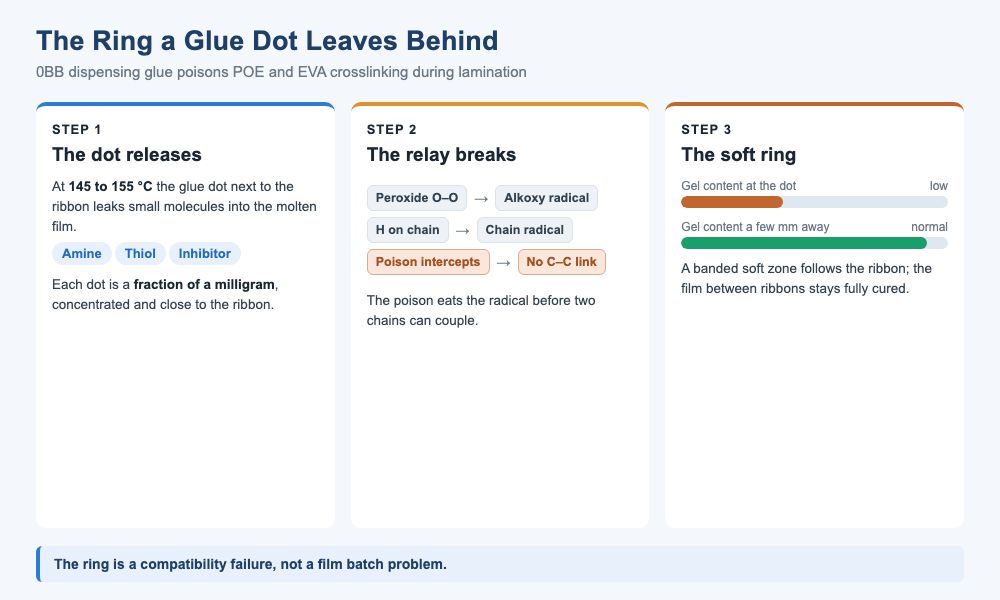
O caminho de um ponto de cola até um anel macio. O ponto liberta moléculas venenosas na laminação, o relé de peróxido para, e o teor de gel cai apenas no anel em torno da fita.
Amina: acender o fusível cedo
Uma amina terciária emparelha com peróxido num sistema iniciador redox, razão pela qual as aminas aceleram resinas à temperatura ambiente. Num filme essa aceleração é a coisa errada na altura errada: o peróxido decompõe-se antes de o filme ter derretido e aderido completamente, e os radicais que liberta são maioritariamente neutralizados em reações secundárias.
A classe dos inibidores esconde-se à vista de todos
A cola UV é uma cura por radicais, por isso para evitar que polimerize no tambor o formulador adiciona um inibidor fenólico. Esta é a mesma classe de estabilizador captador de radicais que cancela radicais de peróxido num filme. Um ponto de cola subcurado piora a situação, porque a fita faz sombra ao ponto contra a UV, então a parte que cura pior é exatamente a parte que está encostada ao filme.
Porque o anel segue a fita
A falha tem a forma do ponto, não do filme. O ponto é minúsculo mas concentrado, e a difusão na laminação transporta os seus aditivos apenas uma curta distância, então a concentração de veneno é mais alta no ponto e diminui para fora. O peróxido no filme é doseado para uma folha inteira que reticula uniformemente, sem orçamento extra para um ponto que consome uma grande fração local. O resultado é uma zona subcurada aproximadamente circular em torno de cada ponto, e ao longo de uma fita as zonas alinham-se numa faixa. No pior caso o anel quase não reticula e amolga sob uma unha.
O padrão é lido de volta a partir da montagem. Como os pontos estão espaçados ao longo da fita e a fita percorre toda a célula, os anéis individuais fundem-se numa faixa ou num colar de contas que segue a fita, enquanto o filme entre as fitas permanece totalmente curado. Esse contraste, uma zona mole em faixas sobre um filme de outro modo duro, é o indício que separa um problema de compatibilidade de um problema de receita ou de lote, que amoleceria a folha inteira de forma uniforme.
Por que o POE cai abaixo da linha primeiro
O POE é o material mais exposto. Ele reticula mais lentamente que o EVA, e uma comparação reológica coloca a taxa de gelificação do EVA, mais polar, em cerca de quatro vezes a do POE. O POE, portanto, opera numa janela de reticulação mais estreita, e qualquer coisa que roube radicais a meio da reação empurra-o para baixo da sua linha de aprovação mais cedo do que empurraria o EVA. Os limites mínimos refletem isso, 60 por cento para o POE contra 75 por cento para o EVA, mas um anel envenenado pode cair abaixo de qualquer um dos dois.
O que o anel custa após a laminação
O anel situa-se onde o módulo é mais sensível. Algumas rotas 0BB dependem de o filme manter a fita pressionada sobre os dedos finos da grelha após a laminação, pelo que um anel mole reduz essa pressão de contacto e aumenta a resistência de contacto, o que se lê como um falso contacto ou uma linha escura de eletroluminescência. Uma zona de baixa reticulação também amolece e volta a fluir com a temperatura, deixando a fita rastejar durante o ciclo térmico, e o filme não curado pode voltar a fundir em bolhas e rugas que abrem um caminho para a humidade. O problema é o atraso: a eletroluminescência inicial e a potência parecem normais, e o problema só aparece após calor húmido ou tempo em campo.
Cada sintoma manifesta-se num relógio diferente. A perda de contacto e a linha escura podem aparecer durante o ciclo térmico, porque o anel mole relaxa sempre que o módulo aquece. As bolhas e a delaminação demoram mais, pois precisam que a fração não curada volte a fundir e que gás ou água se acumulem. As falhas em campo são as mais lentas e as mais caras, porque nessa altura o módulo está num telhado e o filme, a cola e a receita já passaram todos pelos seus próprios testes.
O contacto é a primeira coisa a falhar
Nas rotas 0BB que dependem da pressão do filme em vez de uma soldadura forte, o filme é a mola que mantém a fita sobre o dedo. Um anel que permanece mole é uma mola que cede, pelo que a resistência de contacto sobe onde o anel se situa e a falha lê-se como uma linha escura ao longo da fita em vez de como um defeito do filme.
Detetá-lo antes de laminar
A verificação mais limpa é a amostragem comparativa. Num laminado, corte amostras diretamente sobre um ponto de cola, de um a dois milímetros ao lado da fita, e de um ponto bem afastado da fita, e depois meça o teor de gel nas três. Um gradiente claro, alto longe e baixo no ponto, aponta para a cola. Dois auxiliares confirmam-no: a calorimetria diferencial de varrimento lê a exotermia residual, que difere onde a cura está incompleta e resta peróxido, e a espetroscopia de infravermelho compara os picos perto do ponto com o fundo.
Extraímos amostras comparativas a um a dois milímetros da fita em laminados de teste para mapear as variações locais do teor de gel antes de finalizar cada receita de ligação térmica.
| Método | O que mostra | Quando o executar |
|---|---|---|
| Teor de gel comparativo | Gradiente de baixo no ponto a normal a poucos milímetros de distância | Sempre que apareça um anel mole ou baixa aderência junto à fita |
| Exotermia residual por DSC | Entalpia de reação remanescente onde a cura está incompleta | Como triagem rápida para subcura |
| FTIR perto do ponto | Picos alterados em relação ao filme de fundo | Para confirmar o que migrou para o filme |
| Cupão de compatibilidade | Teor de gel e aderência no ponto versus uma área sem ponto | Antes de importar qualquer cola nova |
O teste do cupão
Antes de importar uma cola nova, construa um pequeno cupão de compatibilidade: vidro, filme, um ponto de cola, filme, backsheet, passado pela receita de laminação normal, e depois meça o teor de gel e a resistência de aderência no ponto contra uma área sem ponto. É barato e rápido, e deve ser um passo fixo em cada importação de cola de dispensa em vez de algo executado apenas após um retorno de campo.
Manter a reação a funcionar
A prevenção divide-se entre cola, filme e processo.
- Do lado da cola, prefira sistemas sem componentes de cura de amina ou tiol, peça ao fornecedor que divulgue o tipo de inibidor e uma carga aproximada, e fixe o grau de cura UV necessário para que a parte sombreada pela fita não fique subcurada.
- Do lado do filme, valide o emparelhamento com o fabricante do filme e escolha uma fórmula com mais margem de reticulação. Numa pilha EPE, a pele que toca no ponto é a que mais importa.
- Do lado do processo, use calorimetria diferencial de varrimento ou reologia para confirmar que o tempo e a temperatura de laminação deixam margem em vez de roçar o limite mínimo da especificação do filme.
- Trate qualquer alteração da fórmula da cola, mesmo um inibidor ou co-iniciador substituído, como uma alteração que desencadeia uma nova ronda de compatibilidade.
Um sistema, não dois
Uma cola é normalmente qualificada nos seus próprios termos: adesão, velocidade de cura, comportamento de dispensa e prazo de validade. Um filme também é qualificado nos seus próprios termos: aderência, transmitância, resistividade e teor de gel. Nenhuma das listas contém o outro material, pelo que um emparelhamento pode passar todas as linhas de ambas as fichas e ainda assim falhar no forno. O teste em falta é o que executa ambos em conjunto, e é por isso que o cupão de compatibilidade pertence à lista de verificação de importação, ao lado das duas especificações de material. Num módulo 0BB, os dois materiais já não são vizinhos que por acaso se tocam; são um único sistema de reação que ou se completa em conjunto ou falha em conjunto.
De onde vêm estes números
A gama de laminação de 145 a 155 graus C, os limites mínimos de teor de gel de 75 por cento para o EVA e 60 por cento para o POE, e a taxa de gelificação quatro vezes mais lenta do POE são valores típicos da indústria recolhidos do artigo de origem e das suas referências, não medições que tenhamos realizado. A fonte cita um estudo do Fraunhofer sobre como o peróxido TBEC, o co-agente TAIC e os estabilizadores afetam a reticulação do encapsulante, um artigo da Polymers sobre estabilizadores de amina impedida, e uma análise da SMM sobre o custo de encapsulamento 0BB.
As três classes de veneno, amina, tiol e inibidor, vêm da química de polímeros, não de uma especificação publicada única, e um comportamento específico de uma cola deve ser confirmado com o teste do cupão na sua própria receita de laminado. O desvio de amostragem de um a dois milímetros é um guia prático, não uma cláusula padrão.
P: O anel mole é sempre culpa da cola?
Não. É o principal suspeito, mas um lote de filme com baixo peróxido ou uma curva de laminação errada pode deixar uma subcura semelhante. O teste comparativo de teor de gel separa-os: um gradiente centrado no ponto aponta para a cola, enquanto uma insuficiência uniforme aponta para o filme ou para a receita.
P: Porque é que o POE falha antes do EVA?
O POE retícula cerca de quatro vezes mais devagar, pelo que a sua janela é mais estreita e tem menos margem contra qualquer veneno que roube radicais. O seu limite inferior também é mais baixo, a 60 por cento, contra 75 por cento do EVA, mas um anel envenenado pode empurrar qualquer um deles abaixo da sua linha.
P: O que há na cola que causa o problema?
Três classes: aminas que inflamam o peróxido precocemente, tióis que fazem transferência de cadeia e interrompem a reação em cadeia, e inibidores fenólicos como MEHQ ou hidroquinona que capturam radicais. Uma cola específica pode conter um ou mais deles.
P: Posso simplesmente usar menos cola?
Em parte. Um ponto menor e menos pontos reduzem a zona envenenada, desde que a força de fixação ainda segure a fita. A química importa mais do que o volume, pelo que uma formulação limpa supera uma dose menor de uma suja.
P: Como testo uma cola nova antes de a usar na linha?
Faça o teste de cupão: vidro, filme, ponto de cola, filme, backsheet através da sua receita normal de laminação, depois meça o teor de gel e o peel no ponto contra uma área sem ponto. Torne-o uma barreira fixa antes da importação.
P: O problema aparecerá no primeiro teste de eletroluminescência?
Normalmente não. O anel passa frequentemente a eletroluminescência e a potência iniciais. Surge mais tarde como aumento da resistência de contacto, uma linha escura, bolhas ou creep após ciclos térmicos, calor húmido ou tempo em campo.
P: Uma temperatura de laminação mais alta resolve o problema?
Não de forma fiável. Mais calor pode terminar a cura, mas também liberta mais veneno do ponto, e acrescenta bolhas, amarelecimento e custo energético. A solução mais segura é uma cola compatível mais margem de reticulação no filme.
P: É apenas um problema de 0BB?
É mais visível em 0BB porque a fita é colada ao filme e o anel assenta num contacto. Qualquer cola ou fita que toque no encapsulante durante a cura pode envenená-lo, pelo que a regra de compatibilidade se aplica para além do 0BB.
Considerações finais
Avaliar uma cola costumava significar verificar a adesão, a velocidade de cura e o comportamento de dispensa. No forno de laminação, a cola e o filme são um único sistema de reação, e a química de cada lado altera o resultado do outro. O problema de compatibilidade é do tipo silencioso: ambos os materiais passam sozinhos e falham juntos, tarde. Coloque a verificação de compatibilidade de reticulação ao lado do teste de adesão, e o anel suave deixa de ser um mistério.
A OOITech fabrica câmara única e dupla com pratos aquecidos a óleo ou elétricos em configurações aquecidas a óleo e elétricas para proporcionar um controlo térmico uniforme durante a reticulação. Envie-nos os seus desenhos, o empilhamento do módulo ou amostras de cupão para avaliação, e a nossa equipa técnica ajudará a estabelecer parâmetros de laminação estáveis para a sua linha 0BB.