Por que o Bussing (Solda por Sobreposição) Causa Trincas nas Células
Índice
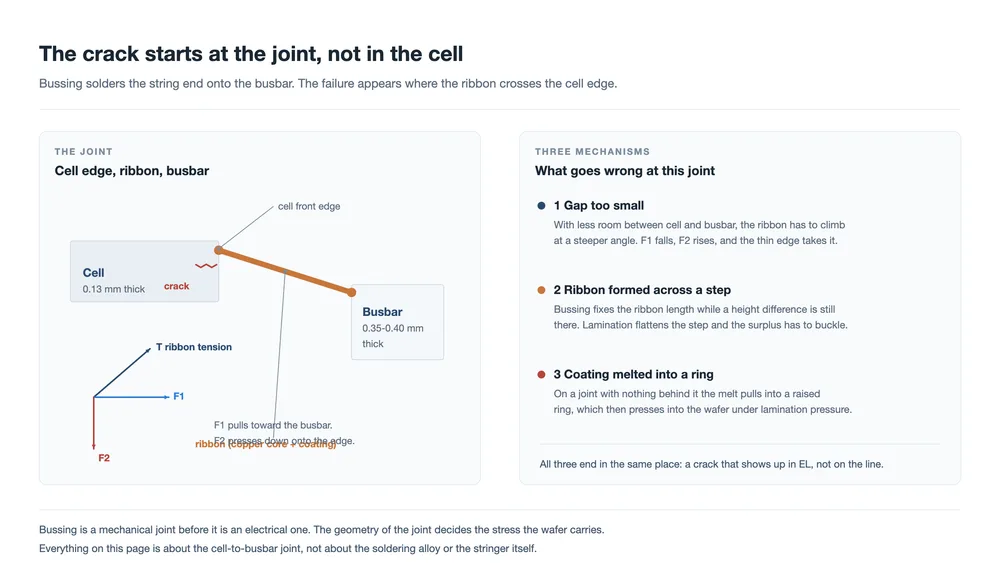
Resposta rápida: Uma fissura no furo central que surge da etapa de bussing é uma falha mecânica na junta entre a borda da célula e a barra coletora. Três coisas causam-na. A folga reservada entre a célula e a barra coletora é demasiado pequena, pelo que a fita atravessa num ângulo acentuado e pressiona a borda. A fita foi formada sobre uma diferença de altura que a laminação posteriormente achata, deixando fita em excesso que tem de encurvar em algum ponto. Ou o revestimento da fita derreteu num anel de solda saliente que é pressionado contra a bolacha. Todas as três carregam a borda de uma bolacha com cerca de 0,13 mm de espessura, e todas as três normalmente só se manifestam após a laminação, em eletroluminescência.
As fissuras no furo central estão entre os defeitos cosméticos mais frequentes que uma linha de módulos produz, e a lista de causas possíveis é longa. Danos de manuseamento, vidro, encapsulante, falhas do stringer e parâmetros de laminação têm todos as suas próprias assinaturas. Esta página restringe o tema à parte que provém do bussing — a etapa de soldadura por sobreposição que une a extremidade de uma string a uma barra coletora — e percorre as três formas como essa etapa quebra células.
O que estas três têm em comum é que nenhuma delas é uma falha elétrica. São problemas de geometria. A junta entre a borda de uma célula e uma barra coletora é um local onde uma bolacha fina, uma tira de fita muito mais espessa e uma junta de solda se encontram, e onde uma tira sob tensão muda de direção. Erre essa geometria em alguns décimos de milímetro e a bolacha pagará por isso mais tarde, na prensa.
Abaixo está o mecanismo de cada uma das três causas, o que as distingue entre si na linha, e o que vale a pena medir antes da laminação em vez de depois.
A junta de que trata esta página
O bussing é onde as extremidades de uma string acabada são soldadas à barra coletora que recolhe a corrente e a transporta até à caixa de junção. Numa string TOPCon, a fita sai da frente da célula e é soldada à parte de trás da barra coletora, pelo que a junta fica na borda da célula e não no meio de uma superfície da célula.
O dispositivo traz a célula e a barra coletora para um plano comum durante a operação. Isso não as torna da mesma espessura, e a diferença não é pequena:
| Item | Espessura típica |
|---|---|
| Bolacha TOPCon | 0,13 mm |
| Fita da barra coletora central | 0,35 mm a 0,40 mm |
Assim, a fita sai de uma bolacha de 0,13 mm, atravessa uma folga e assenta numa tira cerca de três vezes mais espessa. A fita é o único elemento que atravessa esse degrau, e fá-lo sob tensão. Onde toca na borda da célula, empurra. Esse é todo o modo de falha numa frase; as três causas abaixo são apenas três formas de tornar o empurrão maior.
Causa um: a folga reservada entre a borda da célula e a barra coletora é demasiado pequena
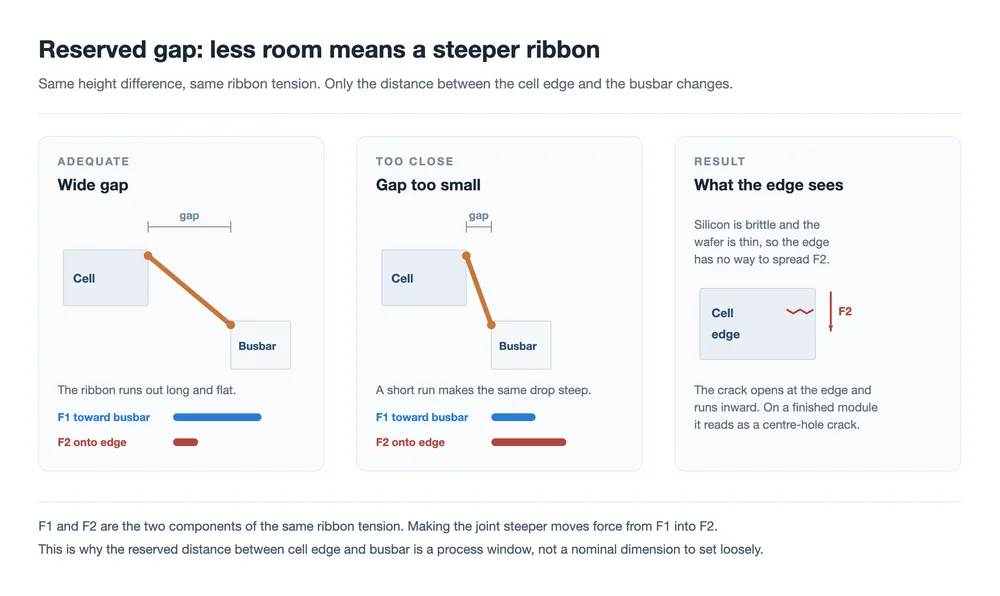
A folga entre a borda da célula e a barra coletora é uma janela de processo, não uma dimensão nominal. Várias coisas comuns aproximam a borda da célula da barra coletora mais do que deveria. Um desvio de visão CCD na máquina de bussing pode fazê-lo. Também um erro de posicionamento na mesma máquina. Uma string cujo comprimento total se desviou da tolerância também o faz, porque a célula final chega então a um local diferente do que o dispositivo espera.
Assim que a folga é curta, a fita tem de fazer a mesma subida num percurso mais curto, pelo que o ângulo entre a fita e a borda da bolacha fica mais acentuado. Considere a tensão da fita aproximadamente constante e divida-a em duas componentes no ponto onde a fita sai da célula:
- F1 atua no plano da bolacha, puxando a fita em direção à barra coletora.
- F2 atua perpendicularmente à bolacha, pressionando a fita contra a borda da célula.
Uma travessia mais acentuada transfere tensão de F1 para F2. A tração horizontal diminui, a pressão descendente aumenta, e a borda é onde essa pressão chega. O silício é frágil, a bolacha é fina, e a borda é uma superfície livre sem material em redor para distribuir a carga. Uma fissura começa na borda e propaga-se para dentro. Num módulo acabado, lê-se como uma linha escura ou uma mancha escura em EL.
Esta causa é a mais fácil das três de prevenir e a mais difícil de ver, porque uma junta que está 0,2 mm fora de posição parece perfeitamente normal. O controlo é o próprio posicionamento: calibração da visão, a repetibilidade de posicionamento da cabeça de bussing e a tolerância de comprimento da string que chega do stringer.
Causa dois: a fita foi formada sobre um degrau que a laminação remove
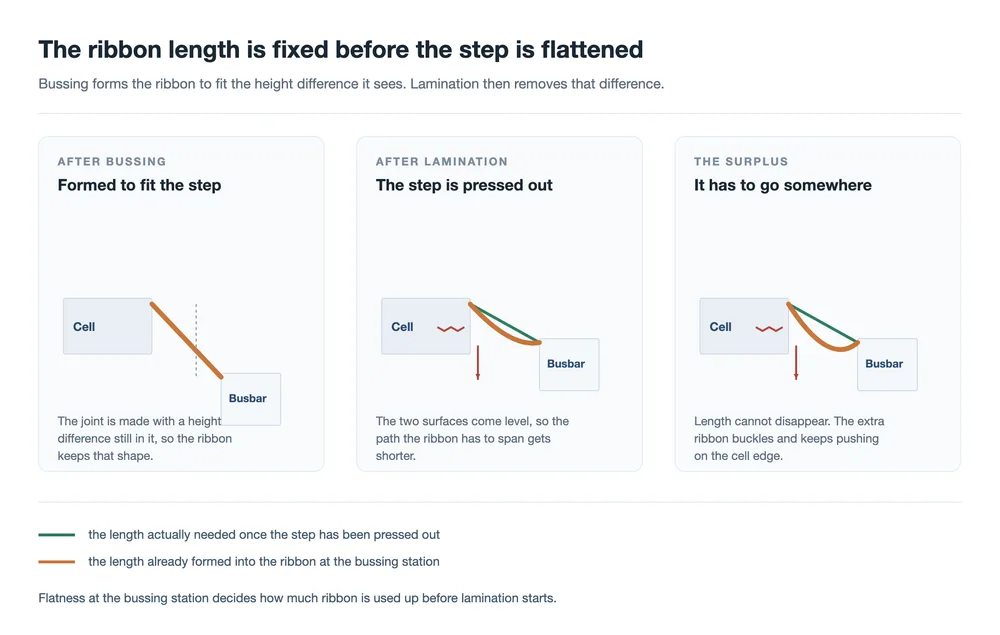
A segunda causa começa da mesma forma, com uma diferença de altura entre a célula e a barra coletora na estação de bussing, mas o resultado é diferente. Aqui a diferença é suficientemente grande para que a fita, uma vez soldada, mantenha um degrau na sua forma. A junta é feita, a fita é fixada, e o comprimento de fita nessa junta é agora uma quantidade fixa.
A laminação faz então o que a laminação faz: pressiona o conjunto para ficar plano. As duas superfícies ficam niveladas, e o percurso que a fita tem de atravessar entre elas torna-se mais curto. A fita, no entanto, já tem o comprimento que tem, e não pode encurtar. O excesso tem de ir para algum lado, pelo que a fita encurva — e a curvatura fica sobre a borda da célula.
O resultado é o mesmo defeito da causa um, com uma assinatura diferente: tende a aparecer em lotes em vez de como células isoladas, porque o degrau é uma propriedade da configuração e não de uma junta. É também a razão pela qual uma junta pode passar a inspeção na estação de bussing e ainda assim originar fissuras na prensa. A coplanaridade no bussing é o ponto de controlo, não a aparência da junta.
Causa três: o revestimento derreteu num anel saliente
A terceira causa é a mais rara, é a mais instrutiva, e é a única que começa como uma decisão de compra. Apareceu no caso de origem como uma linha com fissuras persistentes no furo central após a laminação. Vários laminadores produziam o mesmo defeito e a máquina de bussing era o único elemento fixo no cenário, o que é o que direcionou a investigação para a etapa de bussing.
O que estava acontecendo ali: a célula e a barra coletora tinham uma ligeira diferença de altura, e na área da bifurcação, onde a barra coletora se divide em direção aos terminais, não havia barra coletora sob a fita para soldar. A fita se separou da lâmina. O calor da soldagem então derreteu o revestimento da fita, que se acumulou em uma gota ao redor da fita e solidificou-se como um anel saliente. Sob a pressão da laminação, esse anel atuou como um ponto duro sobre uma lâmina frágil e a trincou.
A razão pela qual os anéis apareceram em lotes é a parte que vale a pena lembrar. A linha havia mudado para uma fita de menor custo com alto teor de estanho e baixo teor de cobre, e o revestimento dessa fita variava em espessura ao longo da bobina. Mais solda na junta produzia um anel maior. O retorno à fita padrão eliminou completamente o defeito.
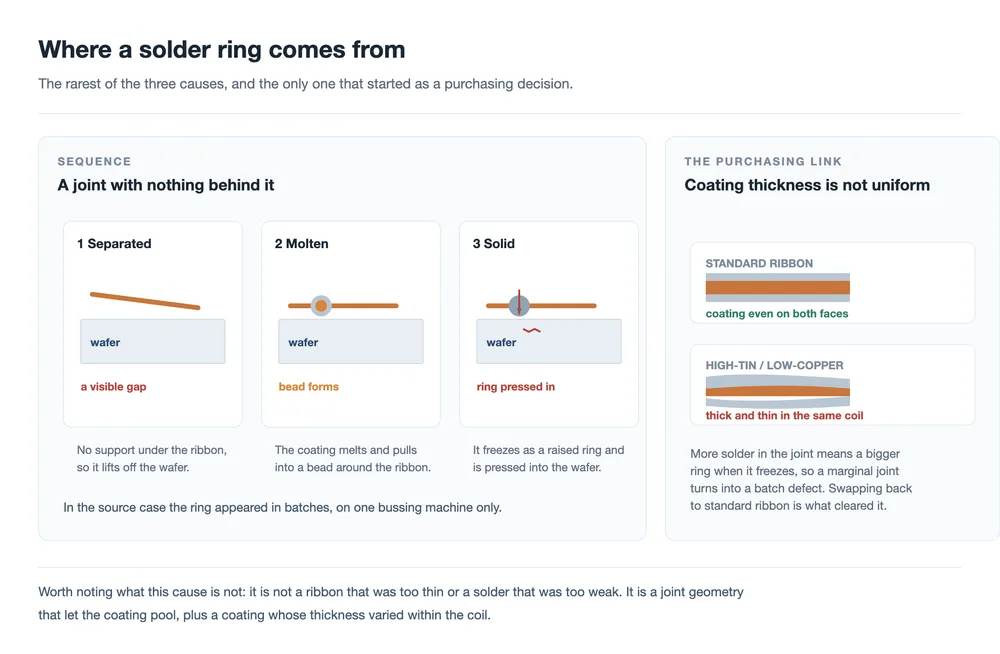
Dois pontos decorrem disso. A espessura do revestimento e sua uniformidade pertencem à inspeção de recebimento, e não apenas a uma folha de dados. o revestimento é a parte da fita que faz a união, e uma bobina com revestimento irregular se comporta de maneira diferente de uma uniforme, mesmo quando ambas atendem ao mesmo valor médio. E uma junta precisa de algo atrás dela. Onde a fita cruza uma área sem suporte por baixo, tanto a soldagem quanto a laminação estão trabalhando contra a geometria, e não com ela.
Distinguir as três
Em uma linha que produz trincas de furo central, o padrão do defeito muitas vezes é suficiente para apontar a causa antes de qualquer medição ser feita. As três abaixo são as assinaturas relacionadas ao bussing; outras assinaturas existem e apontam para outro lugar.
| O que você vê | Causa provável | Primeira coisa a verificar |
|---|---|---|
| Trincas que acompanham o percurso da barra coletora, aparecendo em células cujas juntas parecem todas aceitáveis | Folga reservada muito pequena | Calibração da visão e a folga real na junta |
| Trincas em lote que acompanham uma mudança de configuração em vez de um turno | Fita formada sobre um degrau | Coplanaridade da célula e da barra coletora no bussing |
| O mesmo defeito em várias laminadoras enquanto uma máquina de bussing permanece constante | Anel de solda | Suporte sob a fita, depois a especificação do revestimento da fita |
A terceira linha é a que vale a pena internalizar. Quando um defeito acompanha a parte da linha que não mudou, a parte que não mudou pode ser a causa, não o controle.
O que manter na estação de bussing
Nenhuma das três causas pode ser inspecionada e eliminada após a laminação. Elas precisam ser mantidas na estação que faz a junta, e em uma , máquina de isso significa quatro coisas:
- Posicionamento. A folga entre a borda da célula e a barra coletora deve ser medida e registrada em gráfico, não presumida a partir do programa. Deslocamentos de visão e deriva no comprimento do string movem essa folga.
- Coplanaridade. A diferença de altura entre a célula e a barra coletora no momento da soldagem é o que fixa o comprimento da fita. O ferramental de suporte e a planicidade do dispositivo decidem isso.
- Especificação da fita. Espessura do revestimento e sua uniformidade, verificadas no material de entrada em vez de lidas na folha de dados. A estrutura da fita e seu revestimento determinam quanto estanho acaba na junta.
- Momento da inspeção. A eletroluminescência após a laminação é onde esses defeitos aparecem. Se sua verificação de EL ocorre mais cedo no fluxo, a trinca será perdida no ponto em que ainda é rastreável até uma estação.
O lado da laminação também importa, mas principalmente como amplificador. Uma prensa que achata o conjunto de maneira uniforme, com os estágios de vácuo e a rampa de pressão fazendo o que deveriam, trata cada junta da mesma forma. O ciclo de laminação é onde a geometria construída no bussing finalmente encontra suas consequências.
Perguntas frequentes
Por que a trinca só aparece após a laminação?
Porque a carga que quebra a borda é aplicada na prensa. A junta em si parece normal quando é feita; o excesso de fita ainda não flambou, e o anel de solda ainda não está sob pressão. Danos que já estão na lâmina também podem permanecer fechados até que a pressão da laminação os abra em uma trinca legível na EL.
Por que é chamada de trinca de furo central?
O nome vem de onde o defeito é visto no módulo acabado. A origem mecânica é a junta célula-barra coletora, e é por isso que as três causas nesta página apontam todas de volta para a etapa de bussing, e não para o furo em si.
É um problema de fita ou um problema de soldagem?
É um problema de geometria que se manifesta através de uma junta soldada. As causas um e dois quase não têm relação com a fita como produto: a folga e a diferença de altura são propriedades de como as peças são posicionadas e suportadas. A causa três é a exceção, e nela o revestimento da fita está diretamente envolvido.
Uma fita mais espessa ajudaria?
Aumentaria o degrau que a fita precisa transpor na barra coletora e colocaria mais material em qualquer anel que se forme. A direção que ajuda a borda é a oposta: um degrau menor e melhor controlado, uma folga mantida dentro de sua janela e um revestimento que se comporte da mesma forma ao longo de toda a bobina.
Algo disso pode ser detectado antes da laminação?
Duas das três podem, e somente por medição. A folga reservada é uma dimensão que você pode verificar na junta. A coplanaridade no bussing é uma dimensão que você pode verificar no dispositivo. O anel de solda pode ser visto na junta se alguém procurar por ele, e é por isso que vale a pena ter uma etapa de inspeção após o bussing, bem como após a laminação.
Isso se aplica a módulos sem barra coletora?
O mecanismo muda com a junta. Em um módulo 0BB a fita é ligada diretamente a dedos finos, então não há borda de barra coletora para transpor e as cargas da junta são distribuídas por muito mais conexões, muito menores. A junta de barra coletora descrita aqui é aquela em que uma única tira espessa cruza a borda de uma lâmina fina.
Considerações finais
Três histórias diferentes terminam na mesma linha escura em EL, e a razão pela qual vale a pena separá-las é que exigem três correções diferentes. A lacuna é um problema de posicionamento. O degrau é um problema de planicidade. O anel é um problema de materiais e suporte. Uma linha que trata os três como "problema de laminação" vai gastar seu tempo ajustando uma prensa que não é a causa.
O fio condutor comum é que uma tira de fita sob tensão é um caminho de carga, e a borda da lâmina é o ponto mais estreito nele. As células finas tornaram essa borda mais estreita, e a janela operacional que costumava absorver um décimo de milímetro de desalinhamento já não o faz.
Leitura relacionada: O que uma fita fotovoltaica faz: três funções, um trade-off · Materiais de fita fotovoltaica: núcleo de cobre, dureza e revestimento · Estrutura e tipos de fita fotovoltaica: plana, redonda e moldada · Máquina de bussing automática DH200-Y · Máquina de bussing para meia-célula HDX200-P · Máquina de layup e bussing SAW-100A · Laminador de painel solar: processo de laminação explicado · Como escolher o laminador de módulo solar certo · Testes de confiabilidade de módulos fotovoltaicos: causas de falha de célula vs módulo · Máquina tabber e stringer: como funciona, como escolher
Os valores de espessura da lâmina e da barra coletora central são os valores típicos citados no material de origem e variam conforme o fornecedor e o projeto. As referências aos componentes de tensão da fita F1 e F2 descrevem a direção da carga na junção; a divisão entre eles decorre do ângulo da fita e não é um valor medido.
Relacionado: Hot spots, microfissuras e PID: três falhas lentas do módulo coloca esse defeito de junção no contexto mais amplo da perda gradual do módulo.
Relacionado: Mecanismos de stringer de células solares: um guia zona a zona. A junção de barramento falha a jusante do stringer, na junção que o stringer fez.
Leitura adicional e dados de contexto
Material de referência público sobre este tema, publicado pelas organizações que mantêm o roteiro tecnológico e os dados de mercado do setor: