A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
Adesivo e Encapsulante UV: A Interface que o Calor Úmido Encontra
Índice
Resposta rápida: Uma adaptação back-contact acrescenta dois sistemas orgânicos que têm de curar dentro da mesma sanduíche: um adesivo curado por UV em cada junta, e um filme encapsulante de reticulação à sua volta. Nenhum fornecedor testa o produto do outro na sua pilha, e a falha que se segue aparece em calor húmido como uma junta ou uma bolha, não como um problema de filme. A química é comum. Uma superfície adesiva sem tack liga-se menos facilmente do que uma não curada, uma cura incompleta liberta voláteis exatamente onde o filme está a tentar selar, um adesivo curado é muito mais rígido do que o filme amolecido, pelo que o arrefecimento carrega a borda da junta, e espécies de baixo peso molecular podem migrar para o filme e perturbar a sua reticulação. O que resolve a maior parte disto é uma receita de laminação com mais tempo de vácuo, uma janela de temperatura que respeite ambos os ciclos de cura, um arrefecimento mais lento, e uma distribuição de resistência ao arrancamento medida após 1.000 horas em vez de antes.
Dois fornecedores, duas fichas técnicas, uma interface. O fornecedor do adesivo testou em vidro. O fornecedor do filme testou numa pilha que não contém adesivo UV. O seu módulo é o primeiro lugar onde ambos são verdadeiros ao mesmo tempo, e nenhum deles o executou.
Dois polímeros, um ciclo de cura
Um módulo back-contact 0BB transporta dois sistemas de cura que foram concebidos separadamente. O adesivo é colocado e irradiado dentro da estação de stringing, porque a junta tem de aguentar antes de a string poder ser levantada. O filme encapsulante reticula mais tarde, na laminadora, sob vácuo a uma temperatura em torno de 140 a 150 °C durante um tempo de permanência medido em minutos. Ambas as reações têm de atingir um grau útil de conversão na mesma pilha, e a segunda ocorre em contacto com a superfície da primeira.
Esse é todo o problema numa frase. Tudo o resto neste artigo é uma consequência: como é a superfície do adesivo quando o filme chega por cima dela, o que sai do adesivo quando é aquecido novamente, e o que acontece à junta quando a pilha arrefece e o filme endurece em torno de uma ligação que já está vítrea.
O que é um adesivo UV, e o que a sua cura não consegue ver
As duas famílias usadas nesta aplicação curam por química diferente. Os sistemas acrilato polimerizam através de radicais, e os radicais são neutralizados pelo oxigénio, razão pela qual a superfície de um cordão curado por radicais pode permanecer subcurada enquanto o interior está duro. Os sistemas epóxi curam catiomicamente, são inibidos pela humidade em vez do oxigénio, e continuam a reagir depois de a lâmpada se apagar, o que é conveniente e também significa que o grau de cura no momento da laminação depende de quanto tempo a string ficou parada antes.
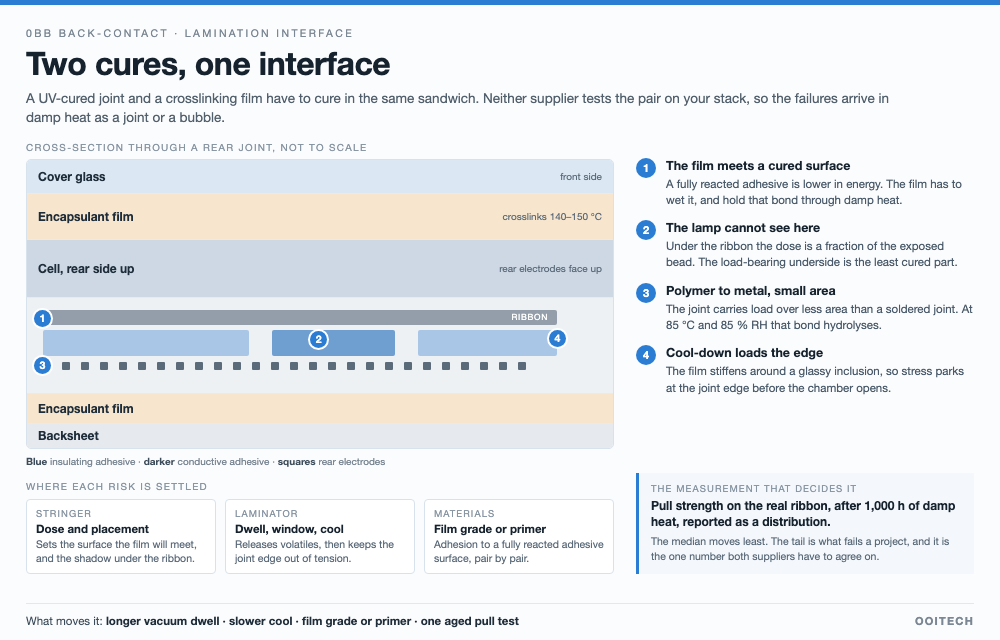
Há um segundo ponto cego, e é geométrico. A luz ultravioleta alcança o que consegue ver. O adesivo sob a fita e ao longo do lado sombreado de uma junta recebe uma fração da dose que o cordão exposto recebe, pelo que a junta não está uniformemente curada, e a face inferior, a parte em contacto com o dedo, é a parte à qual será pedido que suporte a carga. A pré-cura na stringer é um requisito de manuseamento, não uma cura final.
"Curar mais" é a resposta intuitiva e é um botão de dois lados. Mais dose melhora a coesão no adesivo, e também conduz a superfície para um estado totalmente reagido e de baixa energia que se liga menos facilmente ao filme, e pode empurrar mais a migração de fragmentos de fotoiniciador e outras espécies de baixo peso molecular. O intervalo útil é uma janela, não um máximo.
Quatro perguntas na interface do filme
Quando o filme assenta, quatro coisas decidem se a interface sobrevive. Nenhuma delas é visível num teste de peel feito no mesmo dia.
Uma junta traseira em corte: o filme chega por cima de um adesivo já curado, a lâmpada não consegue alcançar sob a fita, a ligação metálica é pequena, e o arrefecimento estaciona a tensão na borda da junta. Não à escala.
- Energia superficial. Uma superfície acrílica ou epóxi totalmente curada é quimicamente diferente de uma não curada, e frequentemente de menor energia. O filme tem de a molhar, formar uma ligação, e manter essa ligação ao longo de um ciclo de calor húmido. Se um dado filme o faz sobre um dado adesivo é uma questão de formulação respondida testando o par, não lendo qualquer das fichas técnicas.
- Voláteis libertados durante o segundo aquecimento. Um adesivo parcialmente curado ainda contém monómero não reagido, fragmentos de fotoiniciador e humidade absorvida. Aquecê-lo sob vácuo expulsa-os para o espaço que o filme está a tentar fechar, o que é uma via para bolhas alinhadas ao longo da fila de juntas. Esta é a mesma família de defeito que as bolhas em forma de linha ao longo das fitas vistas com filme EPE, chegando de uma fonte diferente.
- O degrau de módulo. À temperatura de laminação o filme é macio e o adesivo curado não é. À medida que a pilha arrefece, o filme endurece e encolhe contra uma inclusão que não o acompanha, e a tensão concentra-se na borda da junta. Uma junta que passou um teste de arrancamento a 25 °C pode, portanto, estar pré-carregada antes de alguma vez chegar a uma câmara.
- Migração para o filme. Espécies de baixo peso molecular numa interface não ficam na interface. Se difundirem para o encapsulante podem perturbar a reticulação localmente, alterar o comportamento de amarelecimento e alterar a adesão em torno da junta. Nada disto é visível numa linha de produção. A química de resíduos a decidir a fiabilidade do módulo não é um argumento novo nesta linha, que é o ponto que a questão do fluxo no-clean faz na fita.
Porque o calor húmido encontra a junta primeiro
Duas propriedades desta arquitetura explicam porque a sequência de qualificação tende a terminar na junta traseira em vez de no filme ou no vidro.
Primeiro, a junta é uma ligação polímero-metal que suporta carga mecânica, sobre uma área menor do que uma junta soldada teria. A adesão numa interface metálica degrada-se por hidrólise a 85 °C e 85 % de humidade relativa, e o óxido ou hidróxido que se forma não é aquilo a que o adesivo foi formulado para agarrar. Uma junta soldada falha de forma diferente, através de crescimento intermetálico, que é lento e melhor compreendido. Segundo, as funções elétrica e mecânica situam-se no mesmo lugar: o adesivo conduz ou isola, bem como segura, pelo que uma perda parcial de adesão e uma perda parcial de resistência de contacto chegam juntas.
A consequência prática tem a ver com a sequência. Os testes de calor húmido, ciclagem térmica e degradação induzida por potencial são normalmente executados como itens de qualificação separados, e uma pilha que passa em cada um deles isoladamente pode ainda falhar quando são executados por ordem, porque o primeiro teste abre uma interface que o segundo teste carrega mecanicamente, e o terceiro faz passar corrente iónica através dela. Se o plano é vender para projetos que exigem revisão de bancabilidade, o resultado sequencial é o que é lido.
Os parâmetros de laminação que realmente o alteram
A interface é fixada no laminador, que o modelo de custo de retrofit habitual conta como equipamento reutilizado. Essa classificação está correta para o orçamento de capital e é enganadora para o processo: a máquina não muda, a receita muda.
| Parâmetro | O que altera na interface | O que custa |
|---|---|---|
| Permanência em vácuo antes da pressão | Dá tempo a um adesivo parcialmente curado para libertar voláteis e humidade absorvida antes de o filme fechar sobre ele | Tempo de ciclo, diretamente, em cada módulo |
| Janela de temperatura | Tem de ficar acima do intervalo de amolecimento do filme e ainda respeitar o pós-cura e o comportamento de migração do adesivo | Débito, e estreita a janela em que pode operar |
| Pressão e uniformidade do prato | Fecha vazios ao longo da fila de junta e molha o filme contra uma superfície curada | A condição do ferramental, a planura e a idade do diafragma tornam-se variáveis de processo |
| Rampa de arrefecimento sob pressão | Permite que o filme assente antes de a tensão ser transferida para a borda da junta | A adição única mais longa ao ciclo |
| Grau de filme, ou um primário | Aderência a uma superfície de adesivo curada, formulação a formulação | Uma linha de BOM e uma requalificação |
A ordem importa quando se afina isto. A permanência em vácuo e a rampa de arrefecimento são os dois parâmetros que atuam sobre os modos de falha acima sem alterar a química, e são também os dois que custam tempo de ciclo, razão pela qual são os primeiros a ser cortados quando uma linha está a perseguir produção. Essa troca só é defensável com dados de junta medidos após envelhecimento, que é a secção seguinte.
Ao definir a receita de laminação para esta interface, preservamos uma permanência em vácuo mais longa e impomos uma rampa de arrefecimento controlada, aceitando o custo de tempo de ciclo para manter a tensão mecânica afastada da junta traseira.
O que perguntar a ambos os fornecedores
A pergunta única mais útil não é sobre o adesivo nem sobre o filme. É sobre o par.
- Ao fornecedor de adesivo: sobre que encapsulante foram gerados os dados da junta, e foram envelhecidos? Uma resistência ao arrancamento medida em vidro nu no dia zero é uma propriedade do material, não um resultado de módulo. Peça também a janela de cura em termos de dose, a sensibilidade ao oxigénio e à humidade na superfície, e o que acontece à superfície após sobrecura.
- Ao fornecedor de filme: que aderência dá o filme sobre uma superfície de acrilato ou epóxi totalmente curada, e existe um primário ou um grau para esse caso. Pergunte se o seu sistema de reticulação é afetado pelas espécies de baixo peso molecular que o adesivo liberta.
- A ambos: testem o par na vossa pilha. Este é o pedido que é recusado com mais frequência e que mais importa, porque as duas fichas técnicas são cada uma internamente coerente e conjuntamente não verificadas.
O que mediríamos antes de assumir o compromisso
Quatro medições, por esta ordem, na pilha real com a fita real.
Um: distribuição da resistência ao arrancamento após 1.000 horas de calor húmido, não antes. A mediana move-se menos; a cauda é o que faz falhar um projeto. Dois: uma secção transversal através da fila de junta, porque uma bolha ou um vazio sob a fita é invisível do exterior e óbvio a 200 vezes de ampliação. Três: aderência do filme à superfície de adesivo, quer como peel quer como lap shear, antes e depois do mesmo envelhecimento. Quatro: a mesma junta após a sequência em vez de um único teste, uma vez que a sequência é o que o certificado irá representar.
Durante a avaliação do processo, verificamos secções transversais polidas a 200 vezes de ampliação para detetar vazios ocultos sob a fita antes de realizar testes de resistência ao arrancamento em amostras sujeitas a 1.000 horas de calor húmido.
Construímos laminadores e stringers e não vendemos adesivos UV nem filme encapsulante, por isso não temos nenhum produto a defender nesta comparação. A nossa própria observação a partir de projetos de retrofit é mais restrita e mais prática: a receita que foi validada na primeira pilha é um documento, e tem de viajar com o módulo, porque a segunda pilha, de um lote de filme diferente, é uma experiência diferente. O processo de laminação é onde esse documento é escrito, e o registo do mesmo é o que transforma uma falha de calor húmido numa falha atribuível.
De onde vêm estes números
A existência do problema, a disposição de dois adesivos, a exigência de verificar a compatibilidade do filme, e a observação de que as falhas de calor húmido aparecem depois de o hardware já estar comprado provêm de um artigo em chinês sobre a conversão de uma linha de módulos TOPCon para montagem back-contact, que afirma que os adesivos UV e os filmes EVA ou POE diferem em compatibilidade e que alguns fabricantes mudam para um filme dedicado. Nada nessa fonte quantifica a interface, e nós também não: as descrições dos mecanismos e o mapeamento parâmetro-falha são raciocínio geral de polímeros e laminação aplicado a esta arquitetura, assinalado como tal, e não executámos uma sequência de 1.000 horas de calor húmido numa pilha de adesivo UV para este artigo. Trate os números a obter como um plano de teste, não como resultados.
Perguntas frequentes
Podemos manter o nosso EVA existente?
Possivelmente, e a resposta é específica ao par. O EVA reticula através de peróxidos e hidrolisa-se em ácido acético ao longo do tempo, o POE não gera ácido e tem maior resistividade de volume, e qualquer um deles tem de formar uma ligação duradoura à sua superfície de adesivo curada. Alguns fabricantes acabam num filme dedicado; a forma de saber é um teste de junta na vossa pilha, envelhecida.
É o mesmo defeito que as bolhas que já vemos ao longo das fitas?
Relacionado, não idêntico. As bolhas em forma de linha ao longo de uma fita vêm da humidade e dos voláteis retidos durante a laminação. Aqui os voláteis têm uma segunda fonte, o próprio adesivo, e o defeito situa-se onde está a junta, o que o torna um problema mecânico além de cosmético.
Porque não sobrecurar simplesmente o adesivo?
Porque a superfície torna-se menos ligável à medida que fica totalmente reagida, e a sobrecura pode aumentar a migração de espécies de baixo peso molecular para o filme. A dose de cura é uma janela com dois limites, e a pré-cura do stringer é um passo de manuseamento dentro dessa janela, não o seu fim.
Um ciclo de laminação mais quente ajuda?
Ajuda na molhagem e prejudica a adesão do adesivo. Um ciclo mais quente ou mais longo intensifica a pós-cura e a migração e sobrecarrega mais a junta durante o arrefecimento. A medida útil é normalmente um tempo de permanência sob vácuo mais longo e um arrefecimento mais lento à mesma temperatura de pico.
Que único teste faria primeiro?
Resistência ao arrancamento na fita real após 1.000 horas de calor húmido, reportada como distribuição. É a medição mais barata que responde à pergunta que o certificado irá exigir e força ambos os fornecedores ao mesmo ensaio.
Isto é apenas um problema de retrofit?
Não. Qualquer linha que una células de contacto posterior com um adesivo UV tem a mesma interface, seja de construção nova ou convertida. Um retrofit comprime a curva de aprendizagem, porque a receita de laminação, o grau do filme e a equipa foram todos validados para uma arquitetura diferente.
Pode o stringer resolver isto em vez do laminador?
Em parte. A dose de cura, o posicionamento e a geometria do cordão são decisões do stringer e definem a superfície que o filme irá encontrar. A interface em si é formada no laminador. A atribuição exige dados por estação, caso contrário os dois departamentos trocam opiniões durante um mês.
Precisamos de requalificar se mudarmos o lote do filme?
Não a sequência completa, mas um ensaio de arrancamento da junta após calor húmido no novo lote é um seguro barato. Os lotes de filme diferem no comportamento de reticulação, e a receita validada no primeiro lote é um ponto de partida e não uma garantia.
Considerações finais
Um retrofit é normalmente orçamentado como um projeto de stringing com uma rubrica de materiais. A interface entre o adesivo e o filme é onde esse orçamento encontra a realidade, porque é o único ponto onde dois fornecedores têm cada um metade das evidências. Um tempo de permanência sob vácuo extra, um arrefecimento mais lento e um teste de arrancamento envelhecido custam menos do que uma sequência de calor húmido falhada, e são as únicas três coisas neste artigo que podem ser decididas antes de o primeiro módulo ser laminado.
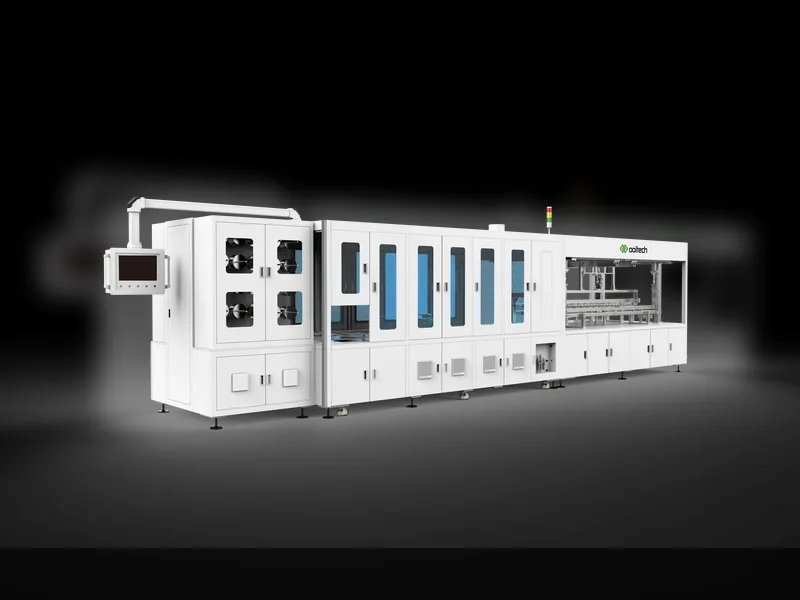
A OOITech fabrica câmara única e dupla com pratos aquecidos a óleo ou elétricos com opções de aquecimento elétrico ou a óleo concebidas para gerir juntas de células sensíveis. Envie a sua pilha de módulos, desenhos de fitas ou amostras de teste para a nossa equipa para avaliação de receitas e ensaios de compatibilidade de interface.