Métodos de Teste de Fita PV: Dimensões, Resistência, Soldabilidade
Índice
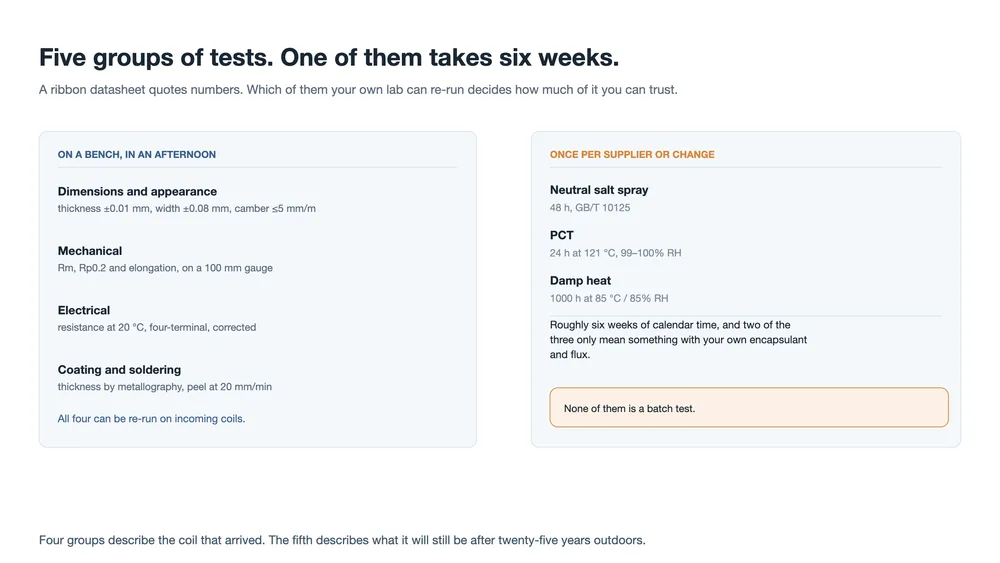
Resposta rápida: Uma folha de dados de fita é redigida com base em dois documentos chineses, GB/T 31985 e T/CPIA 0005-2017, e seus cinco grupos de testes não são equivalentes. Dimensões, mecânica, elétrica e revestimento podem ser todos reexecutados em uma bobina que chega em uma tarde. Névoa salina, PCT e calor úmido levam cerca de seis semanas, e avaliam a interface fita-encapsulante em vez da fita. O número que decide se uma célula trinca, Rp0.2, não aparece em nenhuma das duas normas. Ele é negociado.
Quatro páginas anteriores desta série cobriram o que uma fita faz, do que ela é feita, como ela é moldada, e como ela é trefilada e revestida. Nenhuma delas respondeu à pergunta que um engenheiro de qualidade faz quando um palete chega: quais números nesta folha de dados posso verificar eu mesmo, e o que faço quando meu resultado e o do fornecedor divergem?
A resposta começa com dois documentos. GB/T 31985 é a norma nacional para fita fotovoltaica estanhada. T/CPIA 0005-2017 é a versão da associação industrial, emitida pela Associação Chinesa da Indústria Fotovoltaica, e as duas compartilham uma estrutura de cinco grupos. Abaixo delas estão as normas de métodos de teste que dizem como cada medição é realmente feita: GB/T 228.1 para ensaio de tração, GB/T 3048.2 para resistência, GB/T 6462 e GB/T 16921 para espessura de revestimento, GB/T 10125 para névoa salina.
Uma ressalva antes dos detalhes. A T/CPIA 0005 foi escrita quando a fita plana carregava quase todo o volume. Suas cláusulas sobre fio redondo são escassas, e a fita perfilada quase não aparece nela. Se você compra fio MBB ou 0BB, a norma lhe dá um ponto de partida em vez de uma resposta, e o acordo técnico tem de carregar o resto. Esse padrão se repete: as normas estabelecem o piso, o acordo estabelece os valores de trabalho.
Os cinco grupos não são o mesmo tipo de teste
Leia a lista de forma plana e ela parece cinco categorias iguais. Leia-a pelo que o teste pode reprovar, e ela se divide em duas. Quatro grupos descrevem a bobina que chegou: sua geometria, sua resistência, sua resistência elétrica, seu revestimento. O quinto descreve o que essa bobina ainda será após vinte e cinco anos de calor úmido e sal, o que depende tanto do encapsulante e do fluxo quanto da fita.
Essa divisão decide seu plano de amostragem antes mesmo de você olhar uma tabela de frequência. Os primeiros quatro podem ser reexecutados em cada lote sem parar a produção. O quinto não pode ser um teste de lote de forma alguma, porque mil horas não são um intervalo de lote.
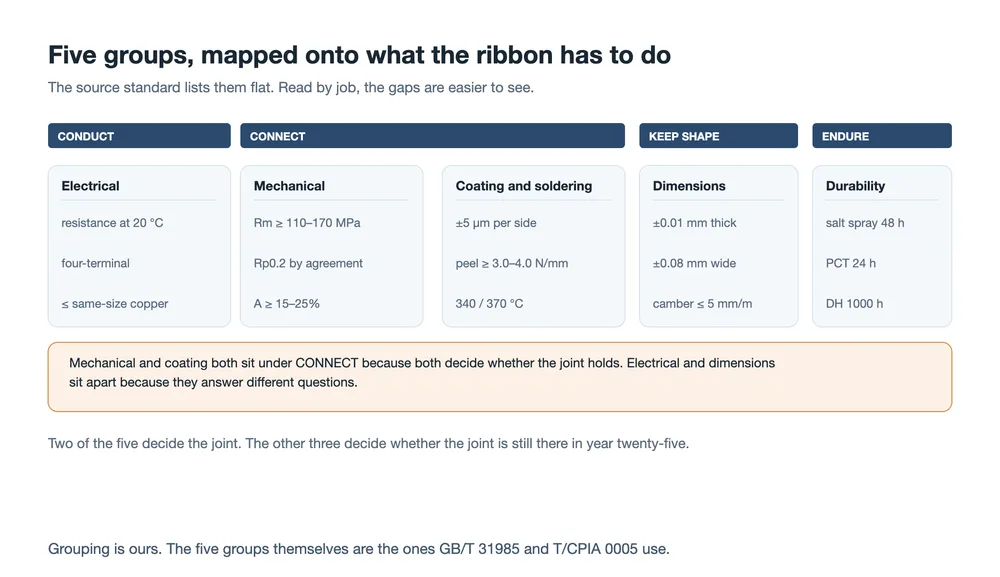
O mapeamento acima é nosso, não da norma. Ele é útil por um motivo: torna visíveis os pontos em branco. Dois dos grupos decidem se a junta se forma. Três decidem se a junta ainda está lá no vigésimo quinto ano. Apenas um dos cinco é um teste de intervalo de produção.
| Grupo | O que ele decide | Norma de método | Frequência realista |
|---|---|---|---|
| Dimensões e aparência | onde a fita se posiciona no stringer, e quanto cobre conduz a corrente | GB/T 31985, T/CPIA 0005 | cada lote |
| Mecânica | tensão transferida para a célula, e quanto abuso de manuseio ela suporta | GB/T 228.1 | cada lote |
| Elétrica | perda resistiva dentro do módulo | GB/T 3048.2 | mensal ou por participação no lote |
| Revestimento e soldagem | se a junta se forma de fato | GB/T 6462, GB/T 16921 | espessura a cada lote, descascamento mensal |
| Ambiental | se a junta e o polímero ao seu redor sobrevivem | GB/T 10125 e as duas cláusulas de envelhecimento | em novo fornecedor, novo revestimento, novo filme |
Dimensões e aparência: barato, rápido, e onde a maioria das disputas começa
Para fita plana os números são curtos. A tolerância de espessura é ±0,01 mm e a tolerância de largura ±0,08 mm. A cambagem lateral, a curvatura que os fornecedores chineses chamam de dobra em foice, não deve exceder 5 mm por metro. A aparência não permite mais de três pinholes ou pontos de escória por 10 cm, cada um menor que 0,5 mm², e nenhuma descoloração por oxidação ou falha de revestimento.
A cambagem é a que morde. Uma fita curvada não percorre em linha reta um stringer, e uma fita que desvia lateralmente produz duas falhas ao mesmo tempo: uma junta deslocada e fita nua onde deveria haver uma junta. Ambas são visíveis na linha e nenhuma é visível em uma folha de dados.
Para fio redondo os três parâmetros são diâmetro, circularidade e retidão, e aqui um micrômetro manual deixa de ser adequado. Trabalhamos a aritmética em a página sobre fabricação de fita: um fio 0,01 mm abaixo do nominal tem 12,1% mais resistência a 0,18 mm, contra 8,2% a 0,26 mm e 6,0% a 0,35 mm. A mesma tolerância absoluta custa mais quanto mais fino o fio. A medição contínua por medidor a laser existe precisamente por esse motivo; quatro pontos com um micrômetro não conseguem encontrar um fio oval ou que varia ao longo de seu comprimento.
Depois, uma armadilha de definição que custa mais discussões do que qualquer tolerância. O diâmetro na sua folha de inspeção é o diâmetro revestido ou o núcleo de cobre? Os dois diferem pelo dobro da espessura do revestimento, dezenas de micrômetros na extremidade fina da faixa. Se a folha de dados diz 0,26 mm e seu medidor lê 0,272 mm, você não encontrou um defeito; você encontrou uma definição. Escreva a base no acordo e a discussão desaparece.
Mecânica: Rm, Rp0.2, e a linha que a norma deixa em branco
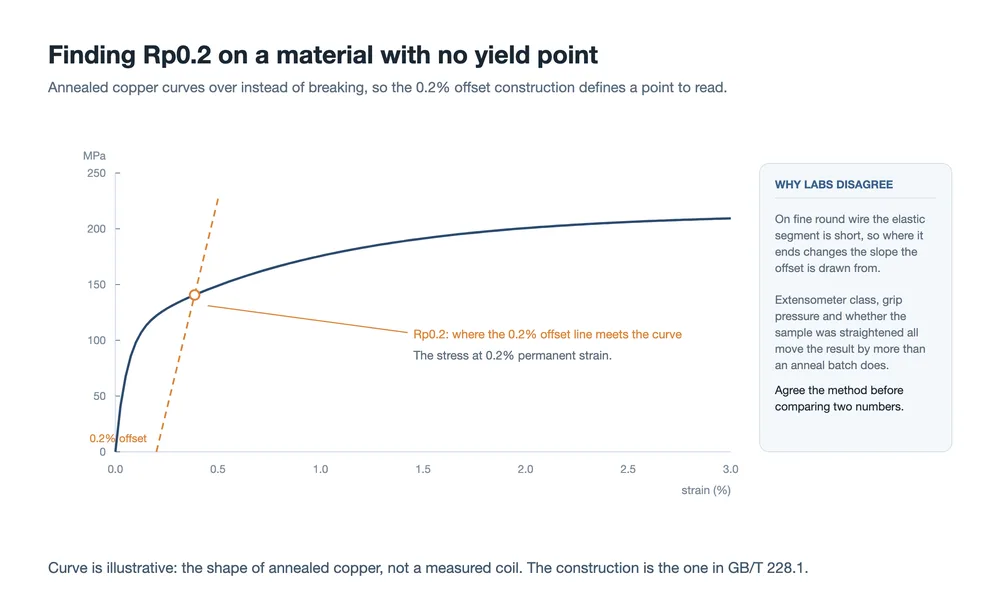
Um ensaio de tração segundo a GB/T 228.1, num comprimento de referência de 100 mm, devolve três números de uma só vez. A resistência à tração Rm é a tensão de pico antes de o provete romper, o que descreve quanta agressão a fita suporta. O alongamento A é a extensão na rotura, o que descreve até onde ela se estica antes de falhar. A tensão de cedência Rp0.2 é a tensão a 0,2% de deformação permanente, e descreve quanta força a fita transmite à célula antes de começar a ceder.
| Propriedade (T/CPIA 0005) | Interconexão, macia | Interconexão, ultramacia | Fita de barramento |
|---|---|---|---|
| Rm, espessura superior a 0,15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, espessura de 0,15 mm ou menos | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| Alongamento A, superior a 0,15 mm | ≥25% | ≥20% | ≥25% |
| Alongamento A, 0,15 mm ou menos | ≥15% | ≥15% | ≥18% |
| Rp0.2 | por acordo | por acordo | não especificado |
Repare na última linha. A propriedade que mais diretamente determina se uma célula racha durante a soldadura é precisamente aquela que a norma se abstém de fixar. Há uma razão: a janela correta varia com a espessura da célula e com o processo de soldadura, pelo que um único número estaria errado para alguém. Mas essa razão é também um aviso. Um fornecedor cujo certificado não indica Rp0.2 não omitiu um número por acidente. A própria janela, e porque ambos os seus extremos importam, está descrita em a página de materiais.
A própria medição é mais delicada do que parece. O cobre recozido não tem um ponto de cedência distinto para ler numa curva, pelo que se usa a construção do desvio de 0,2%: traça-se uma linha paralela à secção elástica, a partir de 0,2% de deformação, e toma-se a tensão onde ela cruza a curva. Num fio de 0,20 mm a secção elástica é curta, o que significa que o declive que a linha de desvio copia é estabelecido com muito poucos dados. A classe do extensómetro, a pressão das garras e se o provete foi endireitado antes de fixado alteram todos o resultado. Dois laboratórios podem ambos ser competentes e ainda assim discordar mais do que varia um lote de produção.
As condições fazem parte do método, e são a primeira coisa a comparar quando dois laboratórios discordam. Ensaie a 23 °C e 50% de humidade relativa, num comprimento de referência de 100 mm, e controle a velocidade em duas fases: 5 mm/min até cerca de 2% de deformação, ou os primeiros 2 mm de deslocamento, depois 10 a 20 mm/min para o resto. Um laboratório que corre todo o ensaio a 20 mm/min lê um Rm mais alto e um alongamento mais baixo no mesmo fio, porque o material tem menos tempo para relaxar. Nenhum dos números está errado; respondem a perguntas diferentes. O que está errado é compará-los, que é o que acontece quando um certificado e um ensaio de receção são colocados lado a lado sem o método anexado.
A tração não é o único ensaio mecânico que vale a pena realizar. Um ensaio de flexão repetida dobra a fita em torno de um mandril de diâmetro fixo até esta fraturar, e reporta o número de ciclos. É rudimentar, é rápido, e apanha aquilo que uma única tração não consegue: um revestimento que racha e um núcleo que encrua onde a fita passa sobre um rolo guia. A fita que sobrevive à bobina e morre na stringer falha habitualmente este ensaio antes de falhar qualquer outro.
Elétrico: a correção que muda o veredicto
A resistência é medida pelo método da GB/T 3048.2, na prática como uma medição a quatro terminais. Dois contactos conduzem a corrente e dois outros leem a tensão, pelo que a resistência nos terminais de corrente nunca entra no resultado. O requisito é comparativo e não absoluto. A 20 °C a fita não pode ter mais resistência do que um condutor de cobre com as mesmas dimensões. Como referência, o cobre recozido TU1 situa-se em 0,017241 Ω·mm²/m, o que é 1,7241 µΩ·cm. É por isso que as especificações de receção para fita de cobre estanhado citam habitualmente um teto de 1,72 µΩ·cm: o revestimento não deve custar-lhe condutividade, apenas a secção que desloca.
Agora a parte que é rotineiramente omitida. O coeficiente de temperatura da resistência do cobre é de cerca de 3,93×10⁻³ por °C, o que é aproximadamente 0,4% por grau. Meça uma bobina a uma temperatura de laboratório de 28 °C sem corrigir e a leitura sai cerca de 3,1% alta. Esse erro tem a mesma dimensão do erro de diâmetro que calculámos na página de fabrico, e aponta no sentido errado: uma bobina boa falha, ou uma bobina marginal passa se a sala estava fria.
A correção é uma única linha: divida o valor medido por 1 + 0,00393 × (t − 20), onde t é a temperatura durante o ensaio. A instrução da norma de tomar cinco leituras a 20 ± 5 °C e fazer a média existe pela mesma razão. Nenhum dos passos é difícil. Ambos são omitidos com frequência suficiente para que um valor de resistência sem uma temperatura de ensaio indicada não seja uma medição.
Revestimento e soldadura: dois números e uma curva
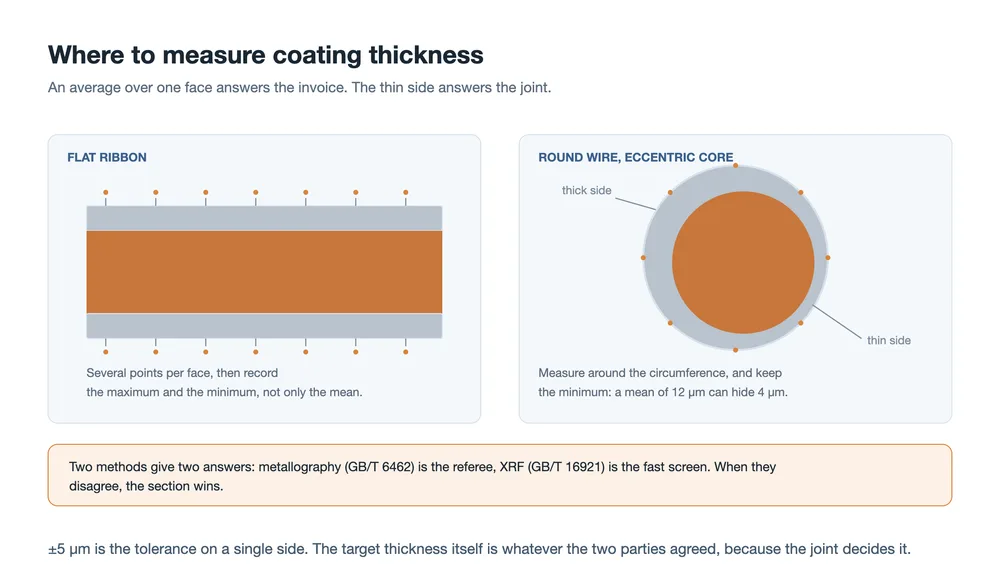
A espessura do revestimento pode ser medida de duas formas. Uma secção metalográfica (GB/T 6462) corta, embute e polimenta a fita e lê a camada ao microscópio. A fluorescência de raios X (GB/T 16921) mede sem destruir a amostra e demora segundos, razão pela qual é usada na linha. Quando as duas discordam, a secção é o árbitro. A norma permite ±5 µm numa face e deixa a espessura alvo às duas partes, porque é a junta que a decide.
Em fio redondo, uma ou duas leituras não são uma medição. Se o núcleo estiver descentrado no revestimento, a média sobre uma secção pode ser perfeitamente aceitável enquanto um lado está fino. É nesse lado fino que a solda tem menos material com que trabalhar, e é o lado que falha. Meça ao longo da circunferência, e registe o mínimo bem como a média.
Antes de soldar qualquer cupom, uma verificação de molhamento responde à pergunta mais barata. Solde uma tira e meça o ângulo de contato do filete: abaixo de 90° a solda se espalhou e aderiu, a 90° ou acima ela formou gotas e está apenas apoiada na superfície. O ângulo de contato é um indicador, não uma especificação, mas é a forma mais rápida de separar um problema de revestimento de um problema de processo. Se um lote formar gotas num cupom que o lote anterior molhou, a fita ou seu armazenamento é o suspeito, não o ferro. A oxidação do revestimento no armazenamento, o estanho irregular e uma camada fina aparecem aqui primeiro.
A soldabilidade é medida como um descascamento. Solde um trecho de fita a um cupom padrão e puxe-o de volta a 180°, registrando a força. A T/CPIA 0005 fixa as condições: velocidade de descascamento de 20 mm/min, pelo menos 20 mm de comprimento soldado com pelo menos 15 mm de patamar estável, soldagem a 340 ± 5 °C para solda com chumbo ou 370 ± 5 °C para solda sem chumbo. Os valores de aceitação são uma resistência média ao descascamento de pelo menos 4,0 N/mm para com chumbo e 3,0 N/mm para sem chumbo.
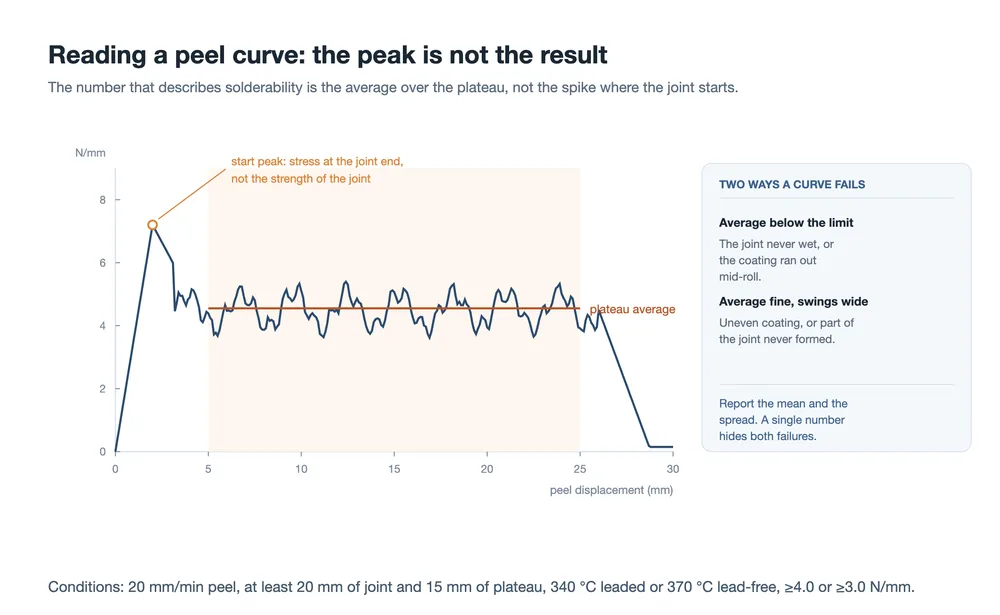
Leia o patamar, não o pico. O primeiro pico vem da concentração de tensão na extremidade da junta e não diz nada sobre o resto dela. O que importa é a média ao longo da seção estável e, depois, a dispersão dentro dessa seção. Uma curva com média aceitável e grandes oscilações geralmente significa que o revestimento é irregular ao longo do comprimento, ou que parte da junta nunca molhou. Ambas passam numa verificação de número único e ambas falham em campo.
Dois testes diferentes compartilham a palavra descascamento, e seus números não são comparáveis. O acima mede a soldabilidade da fita a 20 mm/min. A resistência ao descascamento do eletrodo em nível de célula usada pelas fábricas de módulos segue um documento diferente, a T/CSTM 00461-2022, a 300 a 800 mm/min, com valores de aceitação diferentes, e mede a combinação de fita, linha de grade e processo. Um fornecedor que cita um número de descascamento sem sua velocidade e seu corpo de prova citou um número que não pode ser situado.
| O que é medido | Velocidade de descascamento | O que ela lhe diz | De quem é o problema |
|---|---|---|---|
| Soldabilidade da fita (T/CPIA 0005) | 20 mm/min | se o revestimento vai molhar e aderir | fornecedor da fita |
| Descascamento do eletrodo da célula (T/CSTM 00461) | 300-800 mm/min | se a junta que você realmente faz adere | fita, célula e processo em conjunto |
Ambiental: o teste não é sobre a fita
Cinco cláusulas cobrem a durabilidade, e a forma como são julgadas é a parte interessante.
| Teste | Condições | Como é julgado |
|---|---|---|
| Névoa salina neutra | 48 h conforme GB/T 10125 | classificação de proteção 10, classificação de aparência de pelo menos 4, sem amarelecimento, escurecimento, bolhas ou descolamento |
| PCT | 121 °C, 99-100% UR, 24 h | sem amarelecimento ou escurecimento evidente dentro de 10 mm de cada lado da fita |
| Calor úmido | 85 °C, 85% UR, 1000 h | mesmo critério |
| Ciclagem térmica | −40 °C a +85 °C, repetido | força de descascamento e resistência medidas novamente após os ciclos; sem separação da junta, sem aumento da resistência em série |
| Armazenamento em alta temperatura | 150 °C, 1000 h, nível de cupom | retenção da resistência ao descascamento, e sem crescimento mensurável da camada intermetálica |
Os dois últimos não inspecionam a fita. Inspecionam os dez milímetros de cada lado dela, que são o encapsulante e a interface. Essa é uma escolha deliberada, e ela diz para que serve o teste. O revestimento da fita, o resíduo de fluxo e o encapsulante interagem sob calor e umidade. O produto visível dessa interação é uma faixa amarela ou uma borda preta ao lado da fita. Testar uma tira nua de fita numa estufa perderia isso completamente.
A consequência prática é que esses testes têm de ser executados com a sua própria lista de materiais. Um resultado de névoa salina no cupom do próprio fornecedor diz que o revestimento resiste à corrosão. Não diz o que acontece quando esse revestimento fica sob o seu EVA ou POE, com o seu resíduo de fluxo, a 85 °C por seis semanas. O comportamento do módulo em calor úmido é abordado com mais profundidade na página de modos de falha do DH1000, e a lista mais ampla de testes está em visão geral dos testes de confiabilidade.
Um plano de inspeção de recebimento em três níveis
Com os métodos fixados, o plano decorre do custo em tempo de cada teste. Três níveis cobrem quase todos os casos reais.
| Nível | Frequência | Itens |
|---|---|---|
| Lote | cada lote recebido | aparência, dimensões (diâmetro ou espessura e largura), tração (Rm, Rp0,2, A), espessura do revestimento |
| Periódico | mensal, ou uma fração dos lotes | resistência, força de descascamento, flecha, circularidade |
| Introdução e mudança | novo fornecedor, nova especificação, mudança de processo | névoa salina, PCT, calor úmido, compatibilidade com seu filme e fluxo |
Quatro hábitos fazem o plano funcionar melhor do que a tabela sozinha.
Amostre as duas pontas da bobina. A recozimento e a estanhagem variam na partida e na troca de bobina, e uma amostra da camada externa é justamente o lugar onde esses transitórios já passaram.
Acompanhe distribuições, não veredictos. Um lote que passa não é um lote que é estável. Plotar a média e a dispersão de cada propriedade ao longo de vinte lotes mostrará um recozimento à deriva muito antes de qualquer lote individual falhar seu limite.
Controle o armazenamento. O revestimento oxida assim que a bobina é aberta, e a soldabilidade cai junto. Uma bobina que passou na chegada pode falhar na linha quatro semanas depois, e o relatório culpará a stringer. Registre as datas de abertura e mantenha o estoque seco.
Saiba o que a máquina não pode lhe dizer. Uma stringer verifica posicionamento e processo, não a resistência da junta, como expõe o passo a passo do mecanismo : nenhuma peça da máquina mede descascamento. É por isso que o teste de descascamento existe fora da linha, em cupons, e por isso uma máquina como a stringer AM050FH correr até aos seus próprios limites não é prova de que a junta é boa.
O que deve constar do acordo técnico
As normas estabelecem mínimos e métodos. Tudo o que decide se dois laboratórios concordam tem de ser escrito separadamente. Na prática, a lista é curta:
- A base do diâmetro ou da espessura: revestido ou núcleo de cobre.
- Uma janela de Rp0,2 com limite inferior e superior, e o comprimento de referência e o método de desvio usados para a obter.
- Força de descasque em N/mm ou N, com a definição de largura para fio redondo, a velocidade de descasque e a temperatura de soldadura.
- Uma espessura de revestimento alvo por face, para além da tolerância.
- Limites de circularidade e retidão para fio redondo, que a norma deixa em aberto.
- A temperatura à qual a resistência é reportada, e a fórmula de correção.
- A posição de amostragem, incluindo se as extremidades das bobinas são incluídas.
- Com que encapsulante e fluxo são realizados os ensaios ambientais.
Nenhum destes pontos é exótico. Cada um deles, deixado por escrito, já produziu uma divergência que levou mais tempo a resolver do que o ensaio levou a executar.
Perguntas que surgem na prática
Posso aplicar a T/CPIA 0005 a fio redondo?
Use-a como ponto de partida, não como especificação completa. O documento foi escrito em torno de fita plana; o diâmetro, a circularidade, a retidão e a base N/mm para uma secção redonda têm todos de ser acordados entre as duas partes. Para fio MBB e 0BB, a forma e a contagem do fio são suficientemente importantes para que uma cláusula de fita plana não possa substituí-las.
Porque é que o meu Rp0,2 é diferente do do fornecedor?
Normalmente é o método, não o metal. Compare o comprimento de referência, a construção do desvio, a classe do extensómetro, a pressão das garras e se o provete foi endireitado. Em fio fino, a secção elástica é curta, pelo que pequenas diferenças na montagem deslocam o resultado mais do que uma mudança de lote de recozimento. Acorde primeiro o método; se os números continuarem a diferir, então examine a bobina.
A força de descasque deve ser indicada em N ou em N/mm?
N/mm normaliza pela largura, o que é inequívoco para fita plana. Para fio redondo não há largura pela qual dividir, pelo que alguns fornecedores reportam N e outros dividem pelo diâmetro ou por uma banda nominal. Qualquer das convenções pode funcionar; um número sem a sua convenção não pode. A página de fita e fluxo lista as unidades tal como os fornecedores habitualmente as indicam.
A XRF é suficientemente boa em vez de uma secção?
Para triagem na linha, sim. Como registo, não. A XRF é rápida e não destrutiva e detetará uma bobina sistematicamente fina. Não resolverá um núcleo excêntrico em fio redondo como uma secção polida o faz, e as normas fazem da secção o árbitro quando os dois discordam. Mantenha a secção para o nível de introdução e para litígios.
Porque é que o critério de nevoeiro salino parece estar a dez milímetros da fita?
Porque a falha de interesse está na interface, não no metal. Uma fita pode resistir à corrosão e ainda descolorar o filme à sua volta, e uma fita pode descolorar enquanto a junta se mantém. Julgar a banda de cada lado da fita é como a norma converte um problema de interface em algo visível e repetível.
Preciso realmente de ensaios de tração em cada lote?
É o aviso prévio mais barato que tem. O recozimento é o processo com maior probabilidade de derivar entre lotes, e o Rp0,2 mais o alongamento é onde essa deriva aparece primeiro, antes de se tornar quebra de células no stringer. Um ensaio de tração custa minutos por lote; uma excursão de células fissuradas custa um turno.
Considerações finais
A parte difícil dos ensaios de fita não são os instrumentos. É o alinhamento: que propriedade, amostrada onde, corrigida como, julgada contra quê. Quando dois conjuntos de dados discordam, a ordem produtiva é verificar primeiro o método e depois a fita. Essa ordem tem-se mantido na inspeção de receção durante tempo suficiente para valer a pena escrevê-la antes da próxima divergência e não depois.
Uma norma diz-lhe o que uma fita deve ser no mínimo. O acordo diz-lhe o que esta fita deve ser para esta linha. O segundo documento é o que decide o rendimento.
Leitura relacionada:
- O que uma fita fotovoltaica faz: três funções, um trade-off
- Materiais de fita fotovoltaica: núcleo de cobre, dureza e revestimento
- Estrutura e tipos de fita fotovoltaica: plana, redonda e moldada
- Como a fita fotovoltaica é fabricada: trefilagem, recozimento e estanhagem
- Porque é que o fluxo é essencial para a soldadura fotovoltaica
- Linha de trefilagem e estanhagem de fio de fita
- Mecanismos de stringer de células solares: um guia zona a zona
- Teste de calor úmido DH1000: modos de falha e mecanismos
- Ensaios de fiabilidade de módulos fotovoltaicos: a lista completa
- Hot spots, microfissuras e PID: três falhas lentas do módulo
Os valores aqui indicados são de GB/T 31985 e T/CPIA 0005-2017 tal como publicados, e das normas de métodos de ensaio nomeadas em cada secção. Descrevem o que esses documentos exigem; não são medições do nosso próprio produto, e não substituem a edição atual de uma norma nem um acordo técnico assinado. A aritmética da resistência de 0,18 mm é um cálculo nosso, reproduzido na página de fabrico de fita, assumindo cobre a 1,75×10⁻⁸ Ω·m, revestimento excluído da condução, e uma meia-célula de 182 mm. As duas referências a cláusulas, T/CPIA 0005-2017 e T/CSTM 00461-2022, são as edições em vigor quando esta página foi escrita.