Nem Toda Bolha de Laminado É
Índice
Resposta rápida: Nem toda bolha em um módulo laminado vem do encapsulante, e tratá-las todas como um problema de material leva à correção errada. Algumas bolhas se originam no sistema de vácuo: se a câmara não evacua rápido o suficiente ou o conjunto de bombas não consegue manter o vácuo necessário durante o ciclo, o ar permanece preso na pilha e aparece como vazios após a reticulação. A distinção é importante porque as duas causas têm remédios completamente diferentes. Uma causa de material aponta para o teor de umidade do encapsulante, armazenamento ou a janela de reticulação. Uma causa de vácuo aponta para capacidade da bomba, condição de vedação, taxa de vazamento ou o perfil de evacuação. A configuração da bomba e a janela térmica do EVA são o que define o prazo para remover o ar antes que o encapsulante comece a gelificar.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Introdução
Alguns defeitos de bolhas originam-se no sistema de vácuo e não no encapsulante; as configurações da bomba e o prazo de bombeamento são explicados em bombas de vácuo para laminador, a janela EVA e como o conjunto de bombas é configurado.
Toda vez que uma bolha aparece em um módulo solar, as pessoas logo culpam o filme EVA/EPE. Não é tão simples assim.
Na encapsulação de módulos fotovoltaicos, as bolhas no laminado são o defeito de qualidade mais comum e o que mais teimosamente reaparece. A maioria das pessoas do setor tem a crença fixa de que as bolhas no laminado são todas causadas por EVA/EPE encapsulante problemas de qualidade. Isso não é verdade. Defeitos de encapsulante são apenas uma de muitas causas. Falhas na matéria-prima, equipamentos de laminação anormais, erros de operação humana e um ambiente de oficina fora de controle podem todos desencadear diferentes tipos de bolhas no laminado.
As bolhas parecem um defeito cosmético superficial, mas continuam afetando a potência de saída do módulo, a estabilidade de longo prazo e a vida útil. Elas são uma das principais causas ocultas por trás da degradação em campo, delaminação e falha. Este blog analisa a classificação das bolhas, as causas-raiz e os danos ao desempenho sob múltiplos ângulos, oferecendo uma base precisa para otimização de processo e rastreabilidade de defeitos.
Tipos de Bolhas de Laminação em Módulos Fotovoltaicos e Suas Causas
Com base no formato, distribuição e mecanismo de formação das bolhas, as bolhas de laminação se dividem em duas categorias principais.
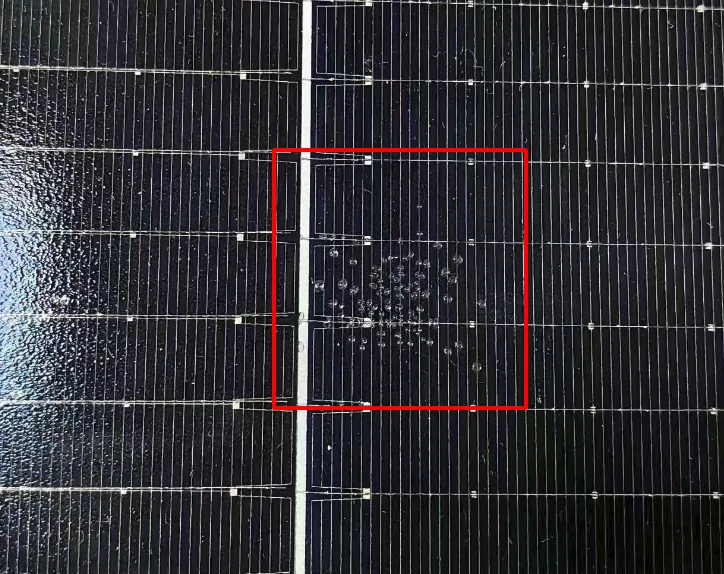
Bolhas Residuais
Estas aparecem principalmente nos espaços entre células, no espaçamento entre strings, nas bordas do módulo e nos quatro cantos. Elas se apresentam como bolhas pequenas e densas, bolhas em forma de faixa ou bolhas em forma de floco de neve. A causa principal é que o ar entre camadas não é totalmente expelido durante a laminação e a desgaseificação a vácuo é incompleta. São bolhas residuais físicas, geralmente ligadas a parâmetros de equipamento, processo de operação e processo de montagem, com defeitos de material representando uma parcela muito pequena. Essas bolhas são pequenas no início, altamente ocultas, e podem ainda passar pelo padrão de qualidade de cada fábrica. Na produção em massa, são facilmente ignoradas, mas o risco de expansão posterior é muito alto.
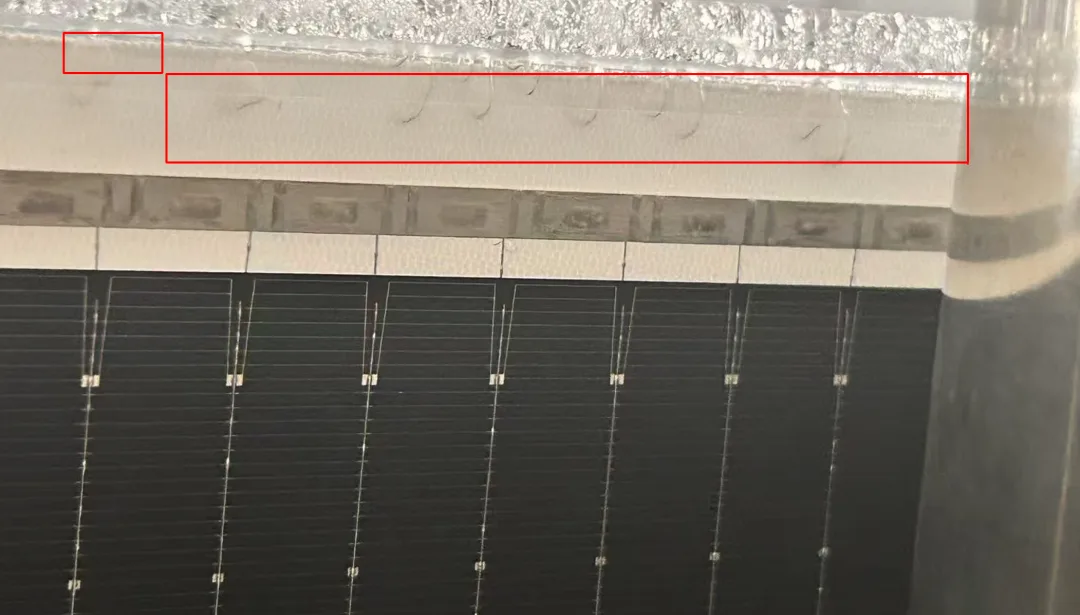
Análise detalhada:
Falhas no sistema de vácuo: Desempenho degradado da bomba de vácuo, linhas de vácuo com vazamento, nível de vácuo insuficiente, tempo de evacuação muito curto ou velocidade de bombeamento inadequada — todos falham em expelir totalmente o ar entre camadas. Esta é a principal causa das bolhas residuais.
Desequilíbrio de temperatura e pressão: Aquecimento muito rápido ou pré-aquecimento muito alto faz a superfície do filme reticular e curar rapidamente, aprisionando ar interno e umidade entre as camadas, formando bolhas envoltas. Pressão de laminação insuficiente ou tempo de manutenção muito curto impede o filme de fluir e umedecer completamente, de modo que os vazios entre camadas não podem ser prensados para fora, causando bolhas ocas de grande área. Temperatura irregular da placa de aquecimento, com grandes diferenças de temperatura locais, faz o filme curar em velocidades inconsistentes e desencadeia bolhas locais.
Falhas de componentes e mecânicas: Folhas de silicone envelhecidas, deformadas, enrugadas e com baixa respirabilidade não conseguem aplicar pressão uniforme para expelir o ar. Tamanho incompatível do quadro de laminação ou desvio de altura deixa cantos e bordas mal colados. Uma superfície de mesa irregular ou desvio de precisão de transferência desloca a pilha montada, tudo levando a uma desgaseificação deficiente e bolhas regulares nas bordas ou bolhas em floco de neve nos cantos.
Bolhas de Desgaseificação
Estas aparecem principalmente na superfície da célula, ao redor da fita e em áreas locais do módulo, principalmente como bolhas grandes isoladas ou bolhas localmente densas. A causa principal é a umidade dentro dos materiais (filme, vidro, fita, células), voláteis (fluxo, etc.) ou impurezas residuais em materiais auxiliares. Durante a laminação em alta temperatura, a umidade e as impurezas de pequenas moléculas vaporizam sob o calor e o gás não consegue escapar, então se acumula em bolhas. Isso está principalmente ligado à qualidade da matéria-prima, ao controle de materiais auxiliares e ao pré-tratamento de materiais. Portanto, há muitas causas do lado dos materiais também — não tenha tanta certeza de que é o filme toda vez que uma bolha aparece. Análise detalhada:
Fatores do encapsulante: O filme EVA/EPE é bastante higroscópico e é um gatilho de material comum. Armazenamento inadequado à prova de umidade, exposição ao ar por muito tempo após a abertura, ou filme cortado não utilizado a tempo absorverá muita umidade do ar. Se o grau de reticulação do filme estiver fora da especificação, a fórmula tiver muitas impurezas, ou a qualidade do lote for instável, ele liberará voláteis de pequenas moléculas durante a laminação em alta temperatura. Uma vez que a umidade e os voláteis vaporizam e não conseguem escapar a tempo, formam bolhas uniformemente densas entre as camadas. Espessura irregular do filme ou colagem enrugada também aprisiona ar local e indiretamente causa bolhas.
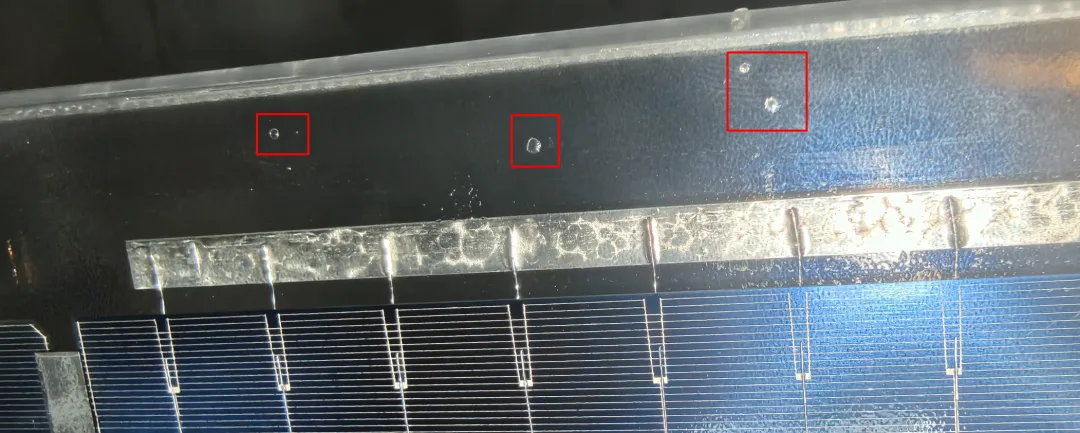
Fatores do vidro: O vidro temperado fotovoltaico pode carregar manchas, poeira ou óleo difíceis de ver, ou pode não estar totalmente seco após a limpeza, deixando marcas de água na borda. Sob o calor da laminação, a umidade e o óleo vaporizam e formam bolhas locais na interface vidro-filme. Desvio de planicidade do vidro ou chanfro de borda anormal deixa a colagem frouxa após a montagem, então o ar da borda não consegue escapar e forma bolhas persistentes nas bordas.
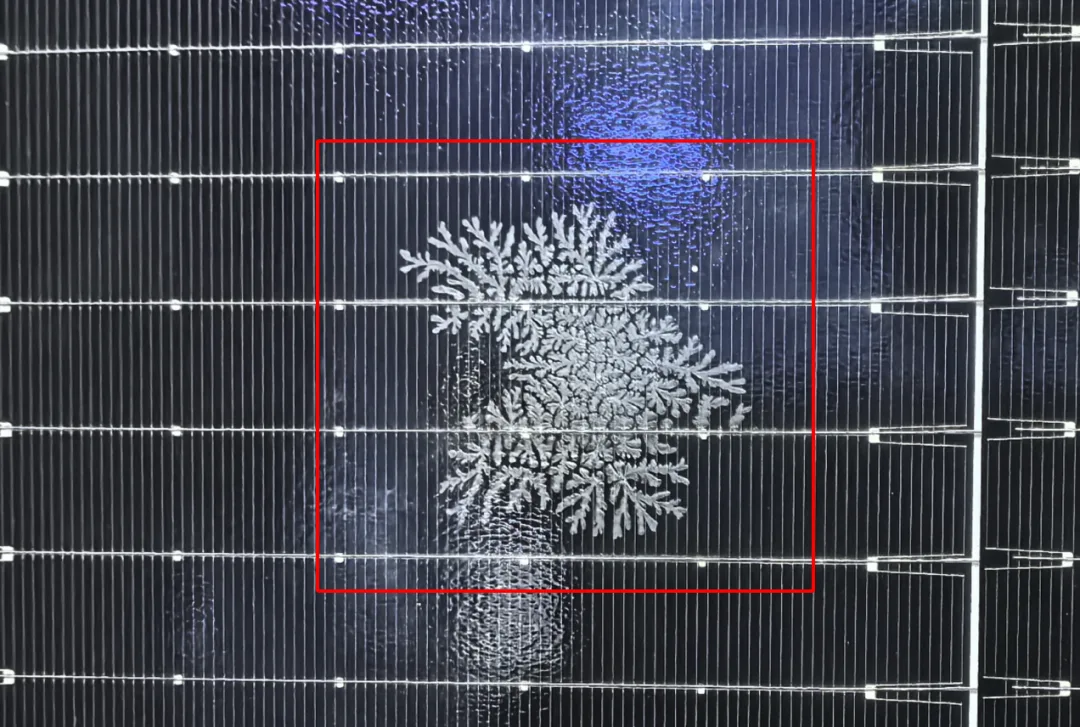
Fatores da fita e do fluxo: Este é um gatilho de bolhas facilmente ignorado. Superfícies de fita oxidadas, revestimento irregular ou óleo residual deixam lacunas na interface fita-filme após a soldagem. Fluxo pulverizado em excesso, ou fluxo não totalmente evaporado e seco após a soldagem, deixa resíduo orgânico que vaporiza rapidamente sob o calor da laminação, formando bolhas em faixa ou ponto em ambos os lados da fita e ao redor das linhas de grade da célula. Esta é a principal causa de bolhas na área da fita.
Fatores da célula: Células mal limpas podem carregar resíduos químicos, poeira e partículas das etapas de texturização e difusão. Células armazenadas em ambiente úmido ou com condensação superficial verão impurezas se decomporem e umidade vaporizar sob o calor da laminação, formando bolhas dispersas na superfície da célula. Microtrincas na célula ou danos na superfície também deixam vazios de colagem locais e aprisionam ar.
Além de Equipamento, Processo e Materiais: Operadores e Ambiente
Além de equipamento, processo e materiais, erros de operação humana e o ambiente da oficina também podem causar defeitos de bolhas.
Operação humana não padronizada causa bolhas aleatórias e irregulares; defeitos esporádicos de um único lote geralmente vêm de fatores humanos. Durante a montagem, desalinhamento ao posicionar vidro, filme, células e backsheet à mão, além do estiramento, enrugamento ou deslocamento do filme, cria ar preso localmente. Tocar as superfícies do material com as mãos desprotegidas deixa impressões digitais, suor e óleo que vaporizam a alta temperatura em bolhas na interface. A disposição irregular do material auxiliar ou do arranjo da fita deixa saliências locais e áreas suspensas que se tornam vazios de ligação após a laminação. Operadores que não seguem rigorosamente o pré-tratamento do material — alimentando filme úmido ou fita não seca diretamente na produção — também causam bolhas.
Um ambiente de oficina fora de controle facilmente causa problemas de bolhas em lote e é um gatilho chave de oscilações de qualidade na produção em massa. Limpeza deficiente com excesso de poeira e partículas no ar assentando sobre os materiais forma uma camada de isolamento, causando má molhabilidade do filme e microbolhas. Falha no controle de temperatura e umidade — com alta umidade — faz com que todos os materiais expostos absorvam umidade rapidamente, elevando acentuadamente a taxa de bolhas por desgaseificação. Fluxo de ar turbulento e saídas de ar soprando diretamente na mesa de trabalho causam condensação rápida e poeira na superfície do material, enquanto grandes variações de temperatura prejudicam a precisão da montagem e a estabilidade do pré-tratamento do filme. Além disso, bolhas provenientes de espécimes de insetos — baratas, mosquitos, moscas — também são comuns, causadas por 5S deficiente.
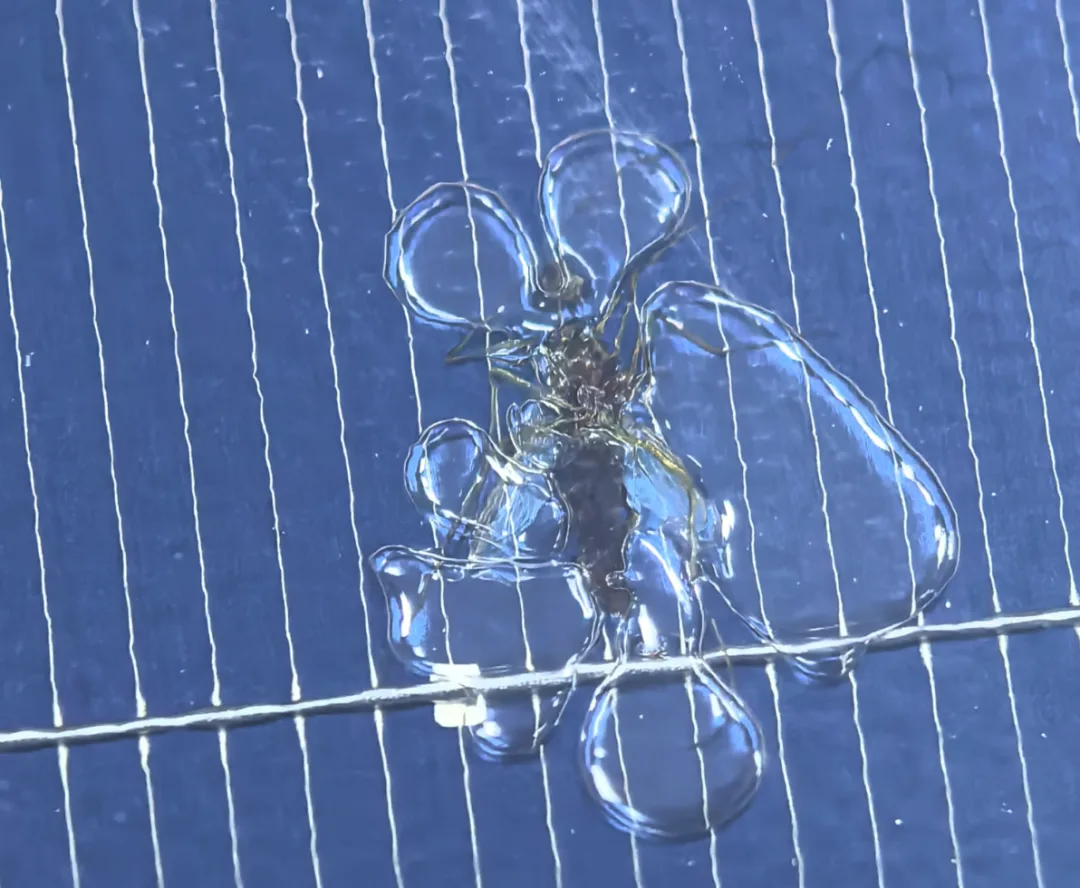
O dano vai além da aparência: confiabilidade e segurança também
As bolhas no laminado afetam mais do que a aparência do módulo — atingem a confiabilidade e a segurança.
Aparência: rejeição direta, menor rendimento
As bolhas quebram o aspecto plano e uniforme da superfície do módulo e formam um defeito cosmético visível. São um item de falha central na primeira inspeção. Pelos padrões de inspeção de módulos fotovoltaicos, quando a contagem, o tamanho ou a posição das bolhas excedem a especificação, o módulo é diretamente julgado como rejeito cosmético e não pode ser enviado. Isso significa perda por refugo e retrabalho, e menor rendimento e eficiência da linha. Bolhas irregulares também tornam a transmissão de luz na superfície desigual, prejudicando a consistência do produto e a percepção de mercado.
Desempenho: menor potência, perda de potência mais rápida
Uma bolha é essencialmente uma cavidade selada entre camadas, contendo ar residual, umidade ou gás desgaseificado, e altera a estrutura óptica interna do módulo. Por um lado, a área da bolha refrata, reflete e dispersa a luz, reduzindo a área efetiva de recepção de luz da célula e diminuindo a eficiência de conversão fotovoltaica — a potência inicial sai baixa. Por outro lado, na área da bolha o encapsulante não consegue aderir firmemente à célula, ao vidro e ao backsheet, então a condução de calor cai acentuadamente, o calor local se acumula durante a operação e cria risco de ponto quente. Em operação de longo prazo, os pontos quentes continuam queimando as células, causando microfissuras e degradação acelerada, de modo que a perda anual de potência excede em muito o valor padrão e a vida útil efetiva de geração encolhe bastante.
Confiabilidade: falha de encapsulamento e riscos de segurança
Este é o dano mais central e letal das bolhas no laminado. Os módulos ficam ao ar livre por anos, passando por calor, frio, chuva, neve, vento, areia e UV. As variações de temperatura dia-noite e sazonais fazem o gás dentro da bolha expandir e contrair repetidamente, puxando constantemente a interface entre camadas. Sob estresse de longo prazo, pequenas bolhas gradualmente crescem e se fundem, finalmente causando delaminação e descolamento entre o filme e o vidro, as células e o backsheet. Uma vez delaminado, a vedação do módulo falha completamente, e umidade, umidade ambiente e meios corrosivos continuam penetrando, levando à oxidação das fitas, corrosão das células, degradação por PID, mofo e escurecimento. Em casos graves, causa queda de isolamento, fuga ou curto-circuito — falhas de segurança que prejudicam a estabilidade de geração da planta, aumentam o custo de O&M e trazem risco de acidente de segurança na planta, reduzindo severamente a garantia de vida útil de 25 anos.
Visão da Ooitech
As bolhas raramente vêm de uma única causa, e é exatamente por isso que tratá-las como "um problema do encapsulante" consome tempo perseguindo o lote errado de filme. Pelas linhas que entregamos, o padrão se mantém: bolhas residuais remontam ao vácuo, à pressão e à montagem, enquanto bolhas de desgaseificação remontam ao controle de umidade e fluxo — então uma laminador receita estável, aliada a um pré-tratamento disciplinado e 5S, geralmente resolve mais do que trocar o filme jamais resolverá. Se você quer ver como a desgaseificação adequada, a manutenção da pressão e o alinhamento da montagem funcionam em uma linha de produção real, os tutoriais em nosso canal do YouTube www.youtube.com/ooitech valem uma olhada. Acerte o processo primeiro, depois o filme terá um julgamento justo.