Wafers de Silício Mais Finos vs. Vida Útil do Módulo de 25-30 Anos: Podem
Índice
Resposta rápida: As bolachas de silício estão a ficar mais finas, e a questão é se uma bolacha mais fina ainda consegue suportar uma vida útil de módulo de 25 a 30 anos. Há dois anos, a espessura predominante situava-se entre 150 µm e 160 µm; a produção atual está a avançar para valores abaixo disso. A motivação é simples — bolachas mais finas significam mais bolachas por lingote e menor custo de silício por watt, e o silício é o maior custo de material num módulo. O risco é mecânico: uma bolacha mais fina é mais propensa a fissuras durante o processamento das células, a ligação em série e a laminação, e uma microfissura que não se manifesta no teste final pode propagar-se através dos ciclos térmicos no campo. A capacidade industrial da classe dos 600 GW está a ser planeada em torno do formato mais fino, o que significa que a questão da fiabilidade está a ser respondida à escala de produção e não em laboratório.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Introdução
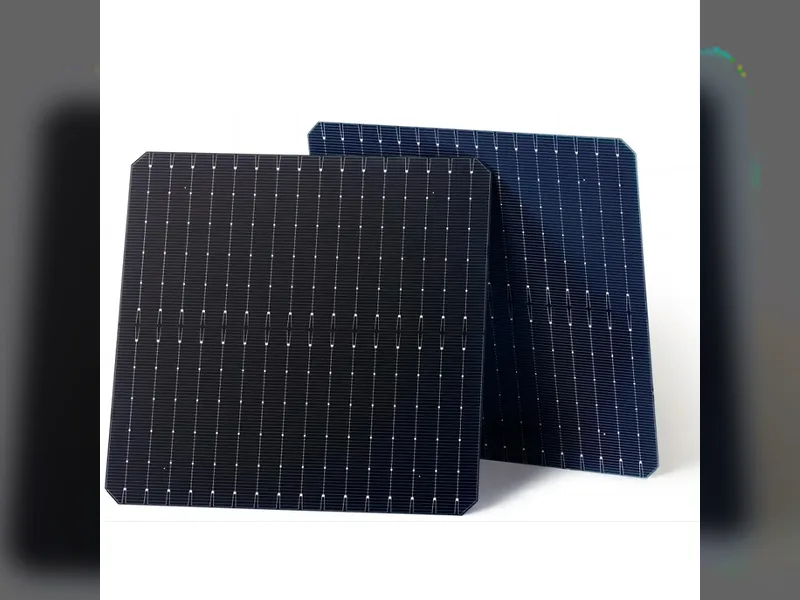
As lâminas solares estão de dieta em 2026. Dois anos atrás, a espessura mainstream ainda estava em 150-160μm. Agora, 120-130μm se tornou o padrão de produção em volume para lâminas tipo N, e alguns líderes do setor já colocaram 110μm em suas linhas de produção.
Então por que toda a indústria está correndo para tornar as lâminas mais finas? Uma vez que as lâminas continuam afinando, as células se tornarão tão frágeis que quebrarão ao menor toque? E os módulos a jusante ainda podem entregar a vida útil de projeto de 25 anos, ou até 30 anos? Estas são questões reais que tanto a indústria quanto os investidores se preocupam.
Por Que Toda a Indústria Está em Busca de Lâminas Mais Finas
O motor mais direto por trás do afinamento das lâminas é a redução de custos, economizando o precioso polissilício.
Cada 10μm reduzido da espessura da lâmina diminui o consumo de silício por watt em cerca de 7%. Após deduzir os custos extras não relacionados ao silício adicionados nas etapas de corte e célula, o custo total por lâmina cai cerca de 0,03-0,04 yuan. Passar de 160μm para 130μm economiza quase um jiao por lâmina. Em uma instalação anual global de 600GW, isso soma dezenas de bilhões de yuan economizados em toda a indústria a cada ano.
No momento, o polissilício representa 9%-14% do custo total do módulo. Seu peso está muito abaixo do que era durante o boom do polissilício, mas o afinamento continua sendo a maneira mais eficiente de cortar diretamente o consumo de silício.
Além de economizar dinheiro, as lâminas finas trazem um bônus elétrico. Quanto mais fina a lâmina, mais curto é o caminho de transporte para os portadores fotogerados, de modo que a perda por recombinação no volume diminui e a eficiência da célula aumenta ligeiramente. Combina ainda melhor com TOPCon e HJT.
Mas diferentes rotas de célula toleram o afinamento de maneiras muito diferentes. HJT é um processo de baixa temperatura sem etapa de dopagem em alta temperatura, então é naturalmente adequado para lâminas finas e pode chegar a 100-110μm. TOPCon tem que passar por uma etapa de deposição de polissilício em alta temperatura, e lâminas muito finas empenam facilmente, prejudicando o rendimento. É por isso que a produção em volume de TOPCon permanece principalmente conservadora na faixa de 125-135μm.
Como Controlar a Qualidade Após o Afinamento, e Como os Módulos Honram Sua Garantia
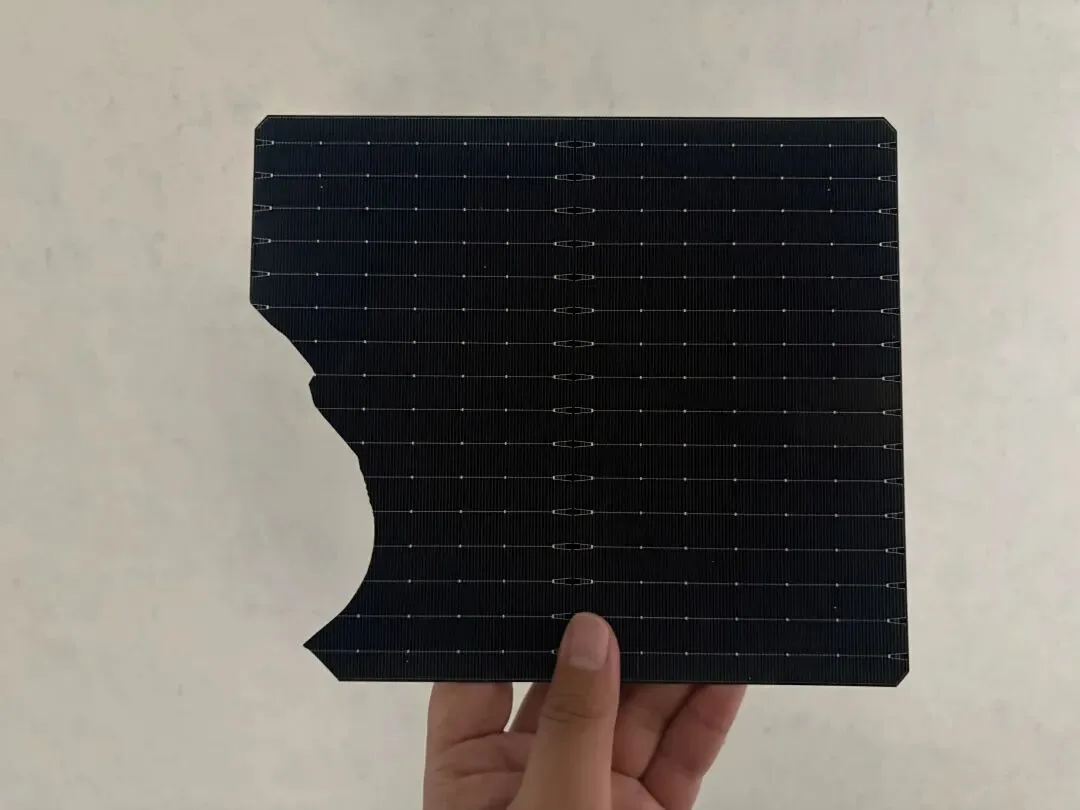
O silício monocristalino é um material semicondutor frágil por natureza. À medida que a espessura cai, a capacidade da lâmina de resistir à flexão e ao estresse cai notavelmente. Células de lâminas finas não se estilhaçarão ao menor toque, mas as chances de microtrincas aumentam claramente. O risco percorre toda a cadeia: corte, fabricação de células, encapsulamento de módulos, logística, instalação no local e operação de longo prazo da planta.
Durante o corte de lâminas e a produção de células, lâminas finas sofrem mais facilmente compressão mecânica e choque térmico. Texturização, difusão, impressão e soldagem podem deixar microtrincas invisíveis a olho nu. Especialmente em linhas TOPCon, o empenamento da lâmina causa diretamente quebra no transporte e erros de alinhamento, arrastando para baixo o rendimento de toda a linha.
Na etapa de encapsulamento do módulo, variações de pressão e temperatura na laminação amplificam ainda mais o estresse interno da lâmina e desencadeiam microtrincas nativas. E os defeitos não aparecem todos no portão da fábrica. Solavancos posteriores no transporte, batidas no local durante a construção, e então o ciclo diário de temperatura dia-noite uma vez que a planta opera, continuam aplicando estresse através da expansão e contração térmica. Microtrincas finas se espalham lentamente. Após dois ou três anos de operação, algumas microtrincas se transformam em trincas ocultas visíveis, quebrando o caminho de corrente interno da célula, causando declínio anormal de potência e, em casos extremos, desencadeando risco de ponto quente.
Lâminas finas em si não encurtam diretamente a vida do módulo. O que realmente ameaça o ciclo de vida de 25-30 anos é o defeito de microtrinca que nenhuma inspeção detectou. Se todo o fluxo puder manter trincas ocultas em um nível muito baixo, módulos de lâminas finas ainda podem atingir metas de longa vida. Mas se a iteração de processos em toda a cadeia de suprimentos não conseguir acompanhar o impulso de afinamento, defeitos enterrados na fase de fabricação surgirão e falharão nos anos intermediários e finais da operação da planta. O afinamento é essencialmente uma barra mais alta para a cadeia de fabricação lâmina-célula-módulo como um todo.
Corte de Lâmina: Fio de Tungstênio Fino Corta o Dano Nativo
A indústria já adotou amplamente fio diamantado de tungstênio de alta resistência à tração, substituindo o fio diamantado de aço-carbono tradicional. Linhas padrão de lâminas finas usam diâmetros de fio de 24μm e abaixo. Para lâminas ultrafinas de 110-120μm, usa-se fio de tungstênio ultrafino ainda mais fino de 20-22μm. Quanto mais fino o fio, mais estreito o corte, mais fina a camada danificada na superfície da lâmina e menos microtrincas superficiais. Isso corta as microtrincas nativas que uma lâmina carrega da fábrica direto na fonte.
Fabricação de Células: Refine o Processo, Reduza Trincas por Impacto
O controle se concentra em algumas etapas-chave. Processos úmidos desaceleram o fluxo de água e o balanço do cesto para reduzir batidas e atrito. O transporte usa mecanismos flexíveis para diminuir a sucção a vácuo e o impacto de movimento. Etapas de alta temperatura desaceleram as taxas de aquecimento e resfriamento para suprimir empenamento e estresse térmico. A impressão reduz a pressão do rodo. A sinterização otimiza a curva de zona de temperatura para evitar choque térmico quente-frio. Cada etapa é acompanhada por inspeção PL para filtrar microtrincas e lâminas defeituosas empenadas precocemente, reduzindo quebras e risco de trincas ocultas.
Fabricação de Módulos: Soldagem é Chave, Laminação Precisa de Ajuste
Ao encadear células, use aquecimento gradual em estágios e controle rigorosamente o choque térmico. Use fita fina e macia para distribuir o estresse do ponto de solda e reduzir a pressão de compressão em ponto único em lâminas finas. Ajuste a força do pino de pressão do equipamento para evitar danos por pressão dura às células. Escolha fita macia de baixa dureza para reduzir a tração entre a fita e a deformação da lâmina durante o ciclo térmico. Após a soldagem, adicione inspeção EL para filtrar microtrincas induzidas por solda precocemente, para que não passem para a laminação.
Na laminação, você pode tentar desacelerar o bombeamento a vácuo e as taxas de rampa para suavizar o choque de pressão, enquanto otimiza a curva de zona de temperatura para evitar estresse térmico interno por aquecimento e resfriamento rápidos.
Resumo
O afinamento de lâminas é uma tendência consolidada da indústria, e não há sentido em rejeitá-lo de forma categórica. Enquanto toda a cadeia aproveita o afinamento para menor custo e melhor produção, as etapas de lâmina, célula e módulo precisam atualizar equipamentos e processos juntas, controlar rigorosamente o estresse mecânico e térmico, proteger contra trincas ocultas e quebras, e fortalecer a inspeção de fluxo completo. É assim que você mantém a linha na qualidade e confiabilidade de longo prazo do módulo enquanto ainda reduz custos.
Visão da Ooitech
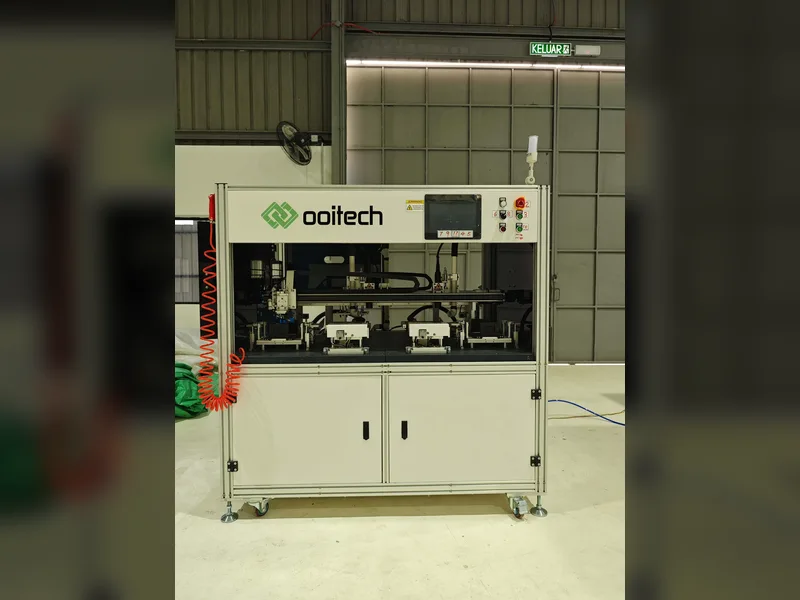
O afinamento é realmente um problema de gestão de estresse que atinge com mais força a linha de módulos, e é aí que as escolhas de equipamento decidem se essas microtrincas ocultas vão aparecer. Do nosso lado, as stringers com solda de gradiente segmentado e manuseio de fita macia, além da triagem EL antes da laminação, são exatamente as barreiras que impedem que células de 110-130μm se transformem em falhas de campo cinco anos depois. A física das wafers finas está definida, mas o rendimento é ganho ou perdido na forma como a sua linha as manuseia com delicadeza. Se você quiser ver como uma linha de módulos MBB real executa essas etapas, o canal do Ooitech no YouTube em www.youtube.com/ooitech vale a pena conferir.