A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
Bombas de Vácuo para Laminadores: Tipos e a Janela EVA
Índice
Resposta rápida: Uma laminadora é avaliada pelo rendimento, e o rendimento é decidido em grande parte por um componente que os compradores raramente examinam durante uma visita à fábrica: o conjunto de bombas de vácuo. A bomba tem de evacuar a câmara com rapidez suficiente e manter o vácuo durante o ciclo, porque qualquer ar que reste na pilha torna-se um vazio assim que o EVA reticula. O encapsulante define o prazo. O EVA começa a gelificar numa janela que se fecha por volta dos 120 °C a 125 °C e reticula perto dos 140 °C a 150 °C, pelo que o ar tem de desaparecer antes de a temperatura atingir o ponto de gelificação. Um conjunto de bombas dimensionado para uma câmara pequena manterá o vácuo no papel e ainda deixará bolhas numa placa maior. É por isso que a janela térmica do EVA e a capacidade da bomba têm de ser selecionadas em conjunto, e não separadamente.
Uma laminadora é avaliada pelo rendimento, e o rendimento é decidido em grande parte por um componente que os compradores raramente observam durante uma visita à fábrica: o conjunto de bombas de vácuo. Errar nisso produz microbolhas que nenhuma inspeção posterior consegue remover.
Fabricação de Módulos Fotovoltaicos · Processo de Laminação · por Jerry, Ooitech
1. A Janela do EVA Que Define Todo o Resto
O etileno acetato de vinila não simplesmente derrete e permanece no lugar. Ele passa por dois estágios distintos, e o intervalo entre eles é o tempo que o sistema de vácuo tem para trabalhar.
| Estágio | Temperatura | O que significa para o vácuo |
|---|---|---|
| Fusão | Cerca de 70–80 °C | O filme entra em sua fase fundida. Este é o momento ideal para evacuar, porque o encapsulante está macio o suficiente para liberar o ar preso, mas ainda não começou a curar. |
| Reticulação | Cerca de 130 °C | A reticulação começa e se acelera. Abaixo desta temperatura a reação é muito lenta, o que é precisamente a razão pela qual a primeira câmara de uma laminadora de câmara dupla é normalmente mantida a 125 °C ou menos. |
Tudo o que se segue é uma consequência do intervalo entre essas duas temperaturas. Se a câmara já estiver quente quando o filme derrete, o intervalo entre fusão e reticulação é curto. Em um processo de câmara única, a câmara normalmente fica acima de 140 °C, deixando apenas cerca de 60 a 90 segundos para atingir o vácuo necessário. Perder essa janela e o ar permanece preso no encapsulante, formando microbolhas e defeitos que aparecem mais tarde no módulo acabado.
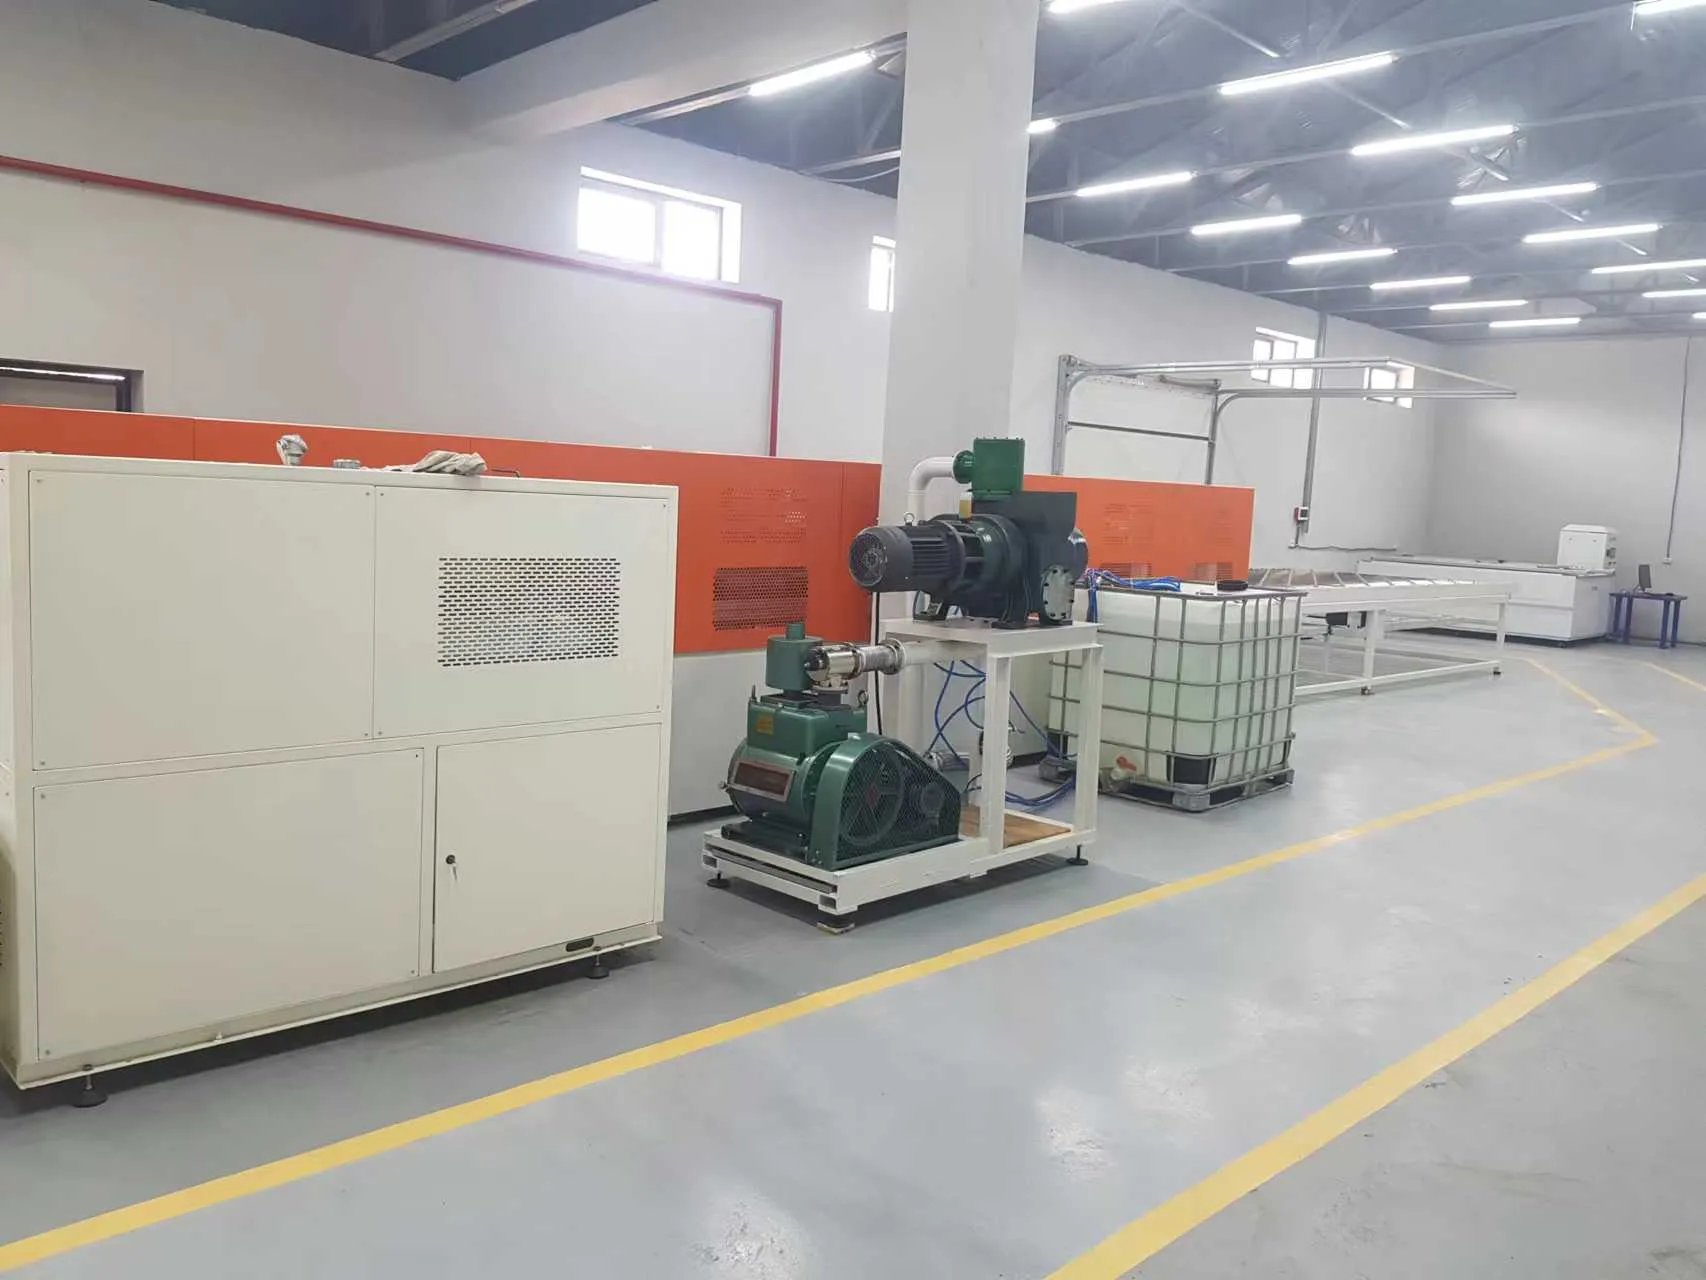
Fig. 1: Uma laminadora com seu conjunto de bombas de vácuo instalado ao lado no chão de fábrica. As bombas são uma instalação separada com sua própria tubulação, vaso receptor e acesso de manutenção, razão pela qual são fáceis de ignorar durante o planejamento de layout e caras de realocar depois.
2. Por Que Existem Laminadoras de Câmara Dupla
O design de câmara dupla é essencialmente uma forma de ganhar tempo. Ao manter a primeira câmara na faixa de 100 a 120 °C, o encapsulante derrete mais lentamente e a reticulação começa mais tarde, o que estende a janela de desgaseificação muito além do que uma única câmara quente permite. O módulo é então transferido para uma segunda câmara, mais quente, para completar a reticulação.
Essa é a razão de processo por trás de uma decisão que, de outra forma, parece uma escolha puramente mecânica. Também explica por que o sistema de vácuo não é um acessório periférico: é a parte da máquina que precisa atuar dentro da janela que o projeto térmico cria. O contexto mais amplo da etapa de laminação é abordado em a etapa de laminação do processo de produção, e a própria máquina em nosso guia da laminadora de painéis solares.
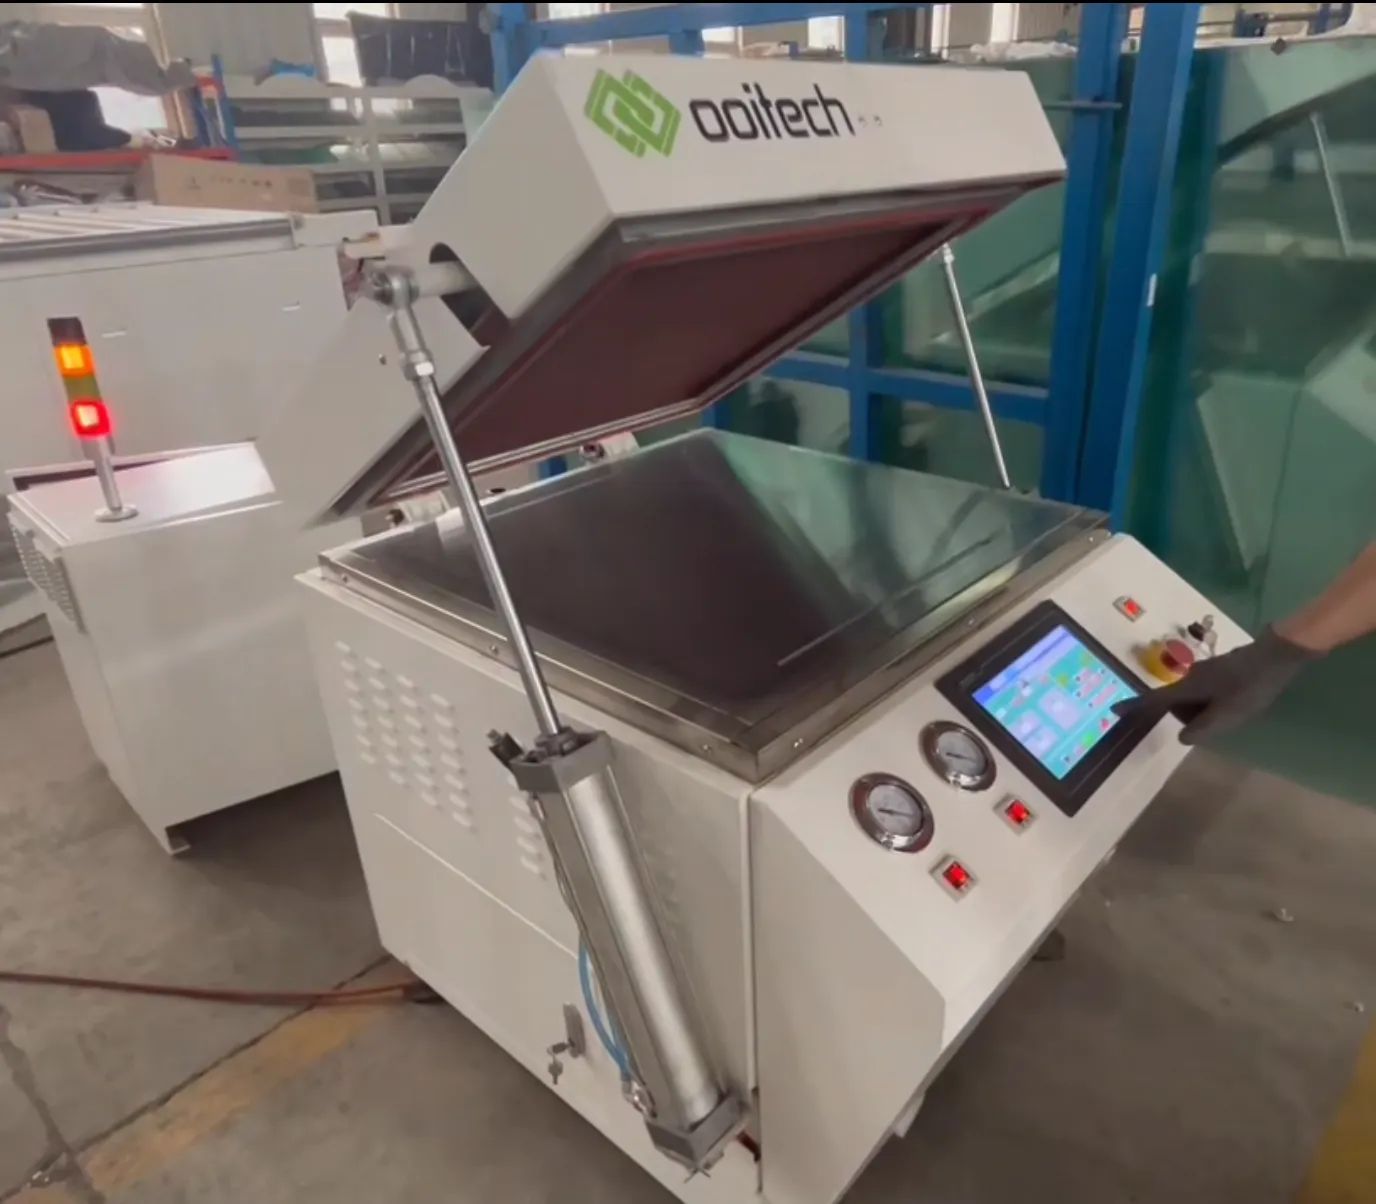
Fig. 2: Uma câmara de laminadora com a tampa aberta. O volume da câmara, a condição da vedação e a velocidade de bombeamento juntos determinam quão rapidamente o vácuo necessário é atingido e, portanto, se a janela de desgaseificação é cumprida ou perdida.
3. Os Três Tipos de Bombas Que Você Encontrará em uma Laminadora
Bomba de palhetas rotativas
A bomba de palhetas rotativas lubrificada a óleo é a cavalo de batalha dos sistemas de vácuo para laminação. Uma unidade única normalmente bombeia a 60 a 100 litros por segundo. Dentro do corpo da bomba, um rotor é montado fora do centro, carregando palhetas que são empurradas para fora por molas e força centrífuga para permanecerem contra o cilindro. O espaço em forma de crescente entre o rotor e o cilindro é dividido em várias câmaras de volume variável.
Cada câmara executa um ciclo contínuo de três partes. Ela se abre para a entrada enquanto se expande, aspirando gás. Em seguida, fecha-se e encolhe, comprimindo o gás preso. Finalmente, a pressão excede a atmosférica e o gás levanta a válvula de escape, passando pela camada de óleo e saindo. Esta é uma bomba de deslocamento positivo: ela move volumes fixos de gás em vez de depender de qualquer outro mecanismo.
O óleo faz mais do que lubrificar. Ele veda as folgas entre as palhetas e o cilindro para que o gás não possa vazar de volta, lubrifica as partes móveis e, como a válvula de escape fica sob o óleo, impede que a atmosfera flua de volta para a câmara quando a bomba para. Todas as três funções importam em um sistema de laminação, onde o retorno de fluxo contaminaria o módulo.
Bomba Roots
Uma bomba Roots quase nunca é usada sozinha. Em uma laminadora, ela serve como estágio booster, e uma configuração comum para a primeira câmara é duas bombas de palhetas rotativas com uma bomba Roots. Velocidades de bombeamento acima de 1.200 litros por segundo são típicas, razão pela qual é usada onde o volume precisa ser movido rapidamente.
O mecanismo consiste em dois rotores em forma de oito, acionados por engrenagens para girar em direções opostas em sincronia. Os rotores nunca se tocam nem tocam o cilindro; as folgas são da ordem de 0,1 a 0,3 mm, então nenhum óleo é necessário para vedação ou lubrificação dentro da câmara de bombeamento.
A consequência desse design é a chave para entender onde ela se encaixa. Uma bomba Roots não tem compressão interna: o gás é capturado em um espaço fixo e levado até a saída sem ser comprimido. Quando esse espaço se abre para o escape, o gás a pressão mais alta flui de volta, então a bomba não consegue por si só atingir uma alta taxa de compressão ou descarregar para a atmosfera. Ela precisa de uma bomba de apoio para levar o sistema a uma pressão onde o estágio Roots trabalhe eficientemente. Essa é a verdadeira razão pela qual uma bomba Roots é pareada com bombas de palhetas rotativas em vez de substituí-las.
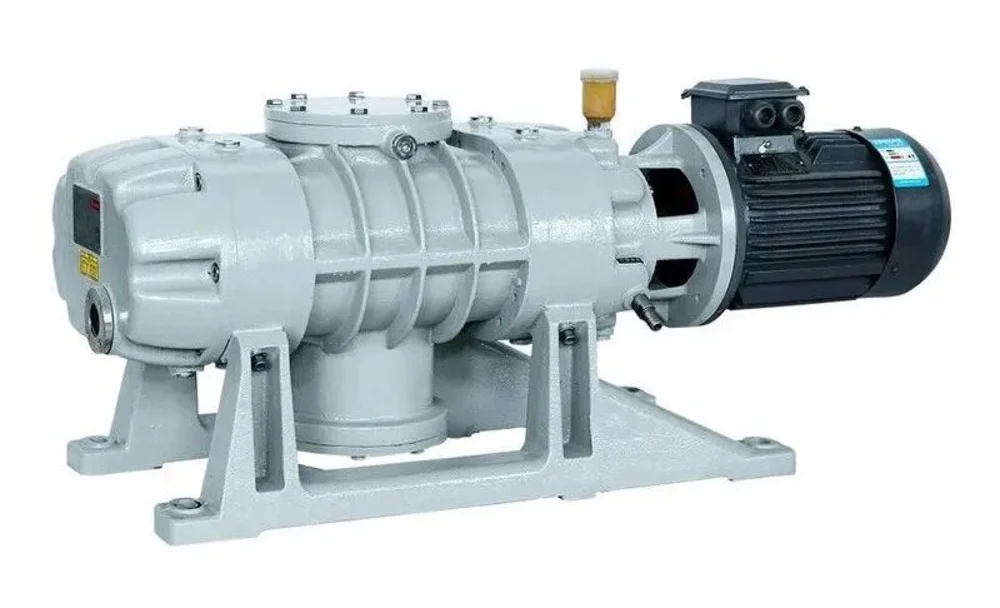
Fig. 3: Uma bomba Roots com o seu motor de acionamento. Grande velocidade de bombeamento, sem contacto entre os rotores e sem capacidade de trabalhar sozinha contra a pressão atmosférica. É um booster por conceção, não por convenção.
Bomba de parafuso a seco
A bomba de parafuso a seco é um design de deslocamento positivo totalmente isento de óleo e, em aplicações de gama mais alta, é a substituição das bombas vedadas a óleo em vez de um complemento às mesmas. Nada na câmara de bombeamento utiliza óleo ou água como meio de vedação ou lubrificação, e o resultado é um vácuo limpo sem arraste de óleo para o processo.
No interior, um par de rotores helicoidais paralelos com sentido oposto é acionado por engrenagens de sincronização de precisão e roda a alta velocidade em direções opostas. Tal como no design Roots, os rotores não tocam entre si nem na carcaça, pelo que não é necessário lubrificante no percurso do gás. O gás é capturado entre o parafuso e a carcaça e transportado para a saída, e o volume diminui progressivamente ao longo do caminho, pelo que o gás é comprimido antes da descarga.
Muitos designs utilizam um passo variável ao longo do rotor. Isto distribui a compressão de forma mais uniforme e dá ao gás mais oportunidade de ser arrefecido à medida que é transportado, o que mantém a temperatura do corpo da bomba sob controlo. Num laminador, onde o fluxo de gás transporta voláteis de EVA a temperatura elevada, essa gestão térmica faz parte da aptidão da bomba para o serviço, e não um refinamento opcional.
4. Comparação das Três
| Palhetas rotativas | Roots | Parafuso a seco | |
|---|---|---|---|
| Função num laminador | Bomba primária | Booster, emparelhado com palhetas rotativas | Bomba primária, alternativa isenta de óleo |
| Velocidade de bombeamento típica | 60–100 L/s por unidade | Acima de 1.200 L/s | Depende da aplicação |
| Meio de vedação | Óleo | Nenhum, apenas folga reduzida | Nenhum, apenas folga reduzida |
| Compressão interna | Sim | Não | Sim, ao longo do parafuso |
| Pode descarregar para a atmosfera sozinha | Sim | Não, requer uma bomba de apoio | Sim |
| Limpeza do processo | Óleo presente; o retorno de vapor deve ser gerido | Câmara de bombeamento limpa | Percurso de gás totalmente isento de óleo |
| Consumíveis | Óleo e filtros | Mínimos | Mínimos |
Lido como uma decisão de compra e não como uma classificação técnica, a troca é simples. Um conjunto de palhetas rotativas custa menos e é bem compreendido, ao preço de mudanças de óleo, substituições de filtros e gestão do retorno de vapor. Um booster Roots não é opcional em câmaras maiores, porque as bombas de palhetas sozinhas não conseguem mover o volume com rapidez suficiente dentro da janela. Uma bomba de parafuso a seco remove o óleo do percurso do gás por completo e é normalmente escolhida quando o risco de contaminação ou o ónus de manutenção é o fator decisivo.
5. Por que o Conjunto de Bombas Pertence à Especificação do Laminador
Como a configuração da bomba é dimensionada em função do volume da câmara e da janela de desgaseificação, é um item da especificação do laminador, não uma compra separada. Três perguntas resolvem a maior parte.
- Qual é o volume da câmara e a pressão alvo? Juntamente com o comprimento da janela, isto define a velocidade de bombeamento necessária e, portanto, se uma única bomba de palhetas é adequada ou se é necessário um booster Roots.
- Câmara única ou dupla? Uma máquina de câmara dupla opera uma primeira câmara mais fria, o que prolonga a janela e relaxa o requisito de velocidade instantânea, mas acrescenta uma segunda câmara a evacuar. Isto é abordado mais adiante em como escolher a laminadora certa para módulos solares.
- Qual é o plano de manutenção? Intervalos de óleo e filtros num conjunto de palhetas, versus o custo de capital mais elevado e o menor ónus de consumíveis de um parafuso a seco. Ao longo de uma vida de dez anos, os dois totais estão mais próximos do que os preços de compra sugerem.
Um sistema de vácuo subdimensionado para a câmara não falha imediatamente. Produz módulos que passam na inspeção final e falham mais tarde, e a assinatura do defeito — microbolhas e vazios no encapsulante — é o tema de nem todas as bolhas de laminado são culpa do encapsulante. A seleção do encapsulante interage com a mesma janela, como exposto no nosso guia sobre filmes encapsulantes EVA, POE e EPE.
Perguntas frequentes
Por que razão um laminador de câmara dupla opera a sua primeira câmara mais fria?
Para prolongar a janela de desgaseificação. O EVA funde a cerca de 70 a 80 °C e começa a reticular a cerca de 130 °C. Manter a primeira câmara a aproximadamente 100 a 120 °C abranda ambas as fases, dando ao sistema de vácuo mais tempo para remover o ar preso antes de o encapsulante começar a fixar.
Por que razão os laminadores emparelham uma bomba Roots com bombas de palhetas rotativas?
Porque uma bomba Roots não consegue descarregar para a atmosfera sozinha. Os seus rotores retêm o gás num volume fixo sem o comprimir, pelo que o gás flui de volta na saída e não consegue atingir uma elevada taxa de compressão sozinha. Proporciona uma elevada velocidade de bombeamento para o seu tamanho, e as bombas de palhetas rotativas fornecem a compressão que retira o gás. Duas bombas de palhetas mais uma bomba Roots é uma configuração comum para a primeira câmara.
O que faz o óleo numa bomba de palhetas rotativas?
Três coisas. Veda as folgas entre as palhetas e o furo da bomba para que o gás não possa escapar de volta, lubrifica as peças móveis e, como a válvula de escape está imersa em óleo, impede que a atmosfera flua de volta para a câmara quando a bomba não está a funcionar.
Vale a pena o custo extra de uma bomba de parafuso a seco?
Depende do que está a otimizar. Uma bomba de parafuso a seco não tem óleo nem água na câmara de bombeamento, pelo que o vácuo é limpo e não há arraste de óleo em direção ao módulo, e o ónus de consumíveis é menor. Em contrapartida, o custo de capital é mais elevado. Quando o risco de contaminação ou o número de efetivos de manutenção é a restrição, o cálculo geralmente favorece-a; quando o capital é escasso e o processo é bem controlado, um conjunto de palhetas continua a ser viável.
Por que razão a temperatura do EVA é tão importante para o sistema de vácuo?
Porque as duas fases térmicas definem o prazo. O filme só liberta eficazmente o ar preso depois de fundido, e deixa de o fazer livremente quando a reticulação começa. O sistema de vácuo tem de atingir a pressão necessária nesse intervalo, que num processo de câmara única acima de 140 °C pode ser de apenas 60 a 90 segundos.
O que acontece se a câmara não for evacuada com rapidez suficiente?
O ar permanece preso no encapsulante enquanto ele cura, produzindo microbolhas e vazios. Estes nem sempre são visíveis na saída do laminador, o que torna o problema fácil de passar despercebido até que os dados de rendimento ou as devoluções de campo o revelem. O defeito é um problema de desempenho da bomba tão frequentemente quanto um problema do encapsulante.
Considerações Finais
O conjunto de bombas de vácuo é onde o projeto térmico de um laminador se torna um requisito mecânico. O EVA derrete a 70 a 80 °C e reticula a partir de cerca de 130 °C, e o sistema de vácuo tem de evacuar a câmara dentro do intervalo entre eles. É por isso que as máquinas de câmara dupla têm uma primeira câmara mais fria, por que os boosters Roots aparecem em câmaras maiores e por que a bombagem sem óleo vale a pena considerar onde a contaminação ou a manutenção são a restrição. Quando especifica um laminador, peça o volume da câmara, a configuração das bombas, as velocidades de bombagem e o tempo de descida de pressão alcançável como um conjunto — uma máquina cotada sem eles é uma máquina cujo rendimento não pode prever. Se está a avaliar laminadores para uma nova linha, envie-nos o formato do módulo e o débito alvo e trabalharemos consigo o dimensionamento da câmara e das bombas. Para ver a máquina em contexto, a página OTCY-2754DD single-layer double-chamber laminator aborda a disposição da câmara em detalhe.
Relacionado: o teste de calor úmido DH1000 em detalhe abrange as condições da câmara, as assinaturas de falha e os mecanismos de corrosão por trás de um resultado de calor úmido.
Leitura adicional e dados de contexto
Material de referência público sobre este tema, publicado pelas organizações que mantêm o roteiro tecnológico e os dados de mercado do setor: