A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
Como Fabricar uma Célula Solar: Processo, Máquinas e Dificuldade
Índice
Resposta rápida: uma célula solar é fabricada a partir de uma lâmina comprada através de sete blocos de processo – inspeção da lâmina recebida, texturização, dopagem e formação da junção, isolamento de borda, revestimento antirreflexo, metalização e classificação e separação em bins. Cada bloco é uma classe de máquina separada, e a maioria deles opera química úmida ou uma etapa de alta temperatura que uma linha de módulos não possui de forma alguma. Fabricar uma célula solar em casa é uma atividade completamente diferente: significa comprar células prontas e soldá-las em um pequeno painel, ou construir um demonstrador de célula sensibilizada por corante ou de perovskita que não tem relação com a produção de células em fábrica. Qualquer pessoa que esteja orçando uma fábrica precisa manter firme uma distinção: a fabricação de células e a montagem de módulos são duas indústrias separadas, com capital diferente, química diferente e modos de falha diferentes.
Por Que a Fabricação de Células É um Negócio Diferente da Montagem de Módulos
Uma linha de módulos compra células e as monta. Sua lista de materiais é células, ribbon, fluxo, vidro, encapsulante, backsheet ou vidro traseiro, moldura e caixa de junção, e seu processo é mecânico e térmico: soldar, posicionar, laminar, emoldurar, testar. Uma linha de células compra lâminas e as transforma em algo eletricamente ativo. Sua lista de materiais é lâminas, produtos químicos de processo, fontes de dopante, gases de processo, agentes de limpeza e pastas de metalização, e seu processo é química úmida, difusão em alta temperatura e deposição de filmes finos.
Os dois negócios também falham de maneiras diferentes. Na montagem de módulos, a perda dominante é quebra e retrabalho, e o material domina a estrutura de custos – as máquinas são uma fatia modesta do total. Na fabricação de células, o material ainda é grande, mas a própria linha é muito mais cara, e a exposição real é o rendimento e a distribuição de eficiência. Uma linha de células não precisa apenas produzir células. Ela precisa produzir células dentro de uma faixa estreita, porque uma célula que está 0,3% abaixo da faixa-alvo perde valor permanentemente no momento em que é impressa na classificadora.
Essa é a diferença que a maioria dos iniciantes subestima. Uma fábrica de módulos que opera mal produz menos módulos. Uma fábrica de células que opera mal produz células que ninguém quer comprar, e a perda já está travada na lâmina antes que alguém perceba. Nosso artigo separado sobre célula solar versus fabricação de painel solar aborda o lado comercial dessa divisão com mais detalhes.
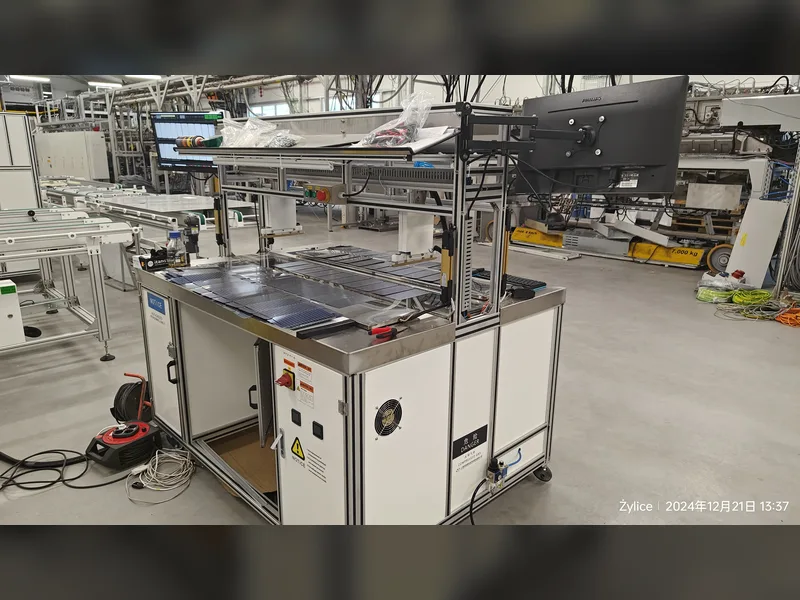
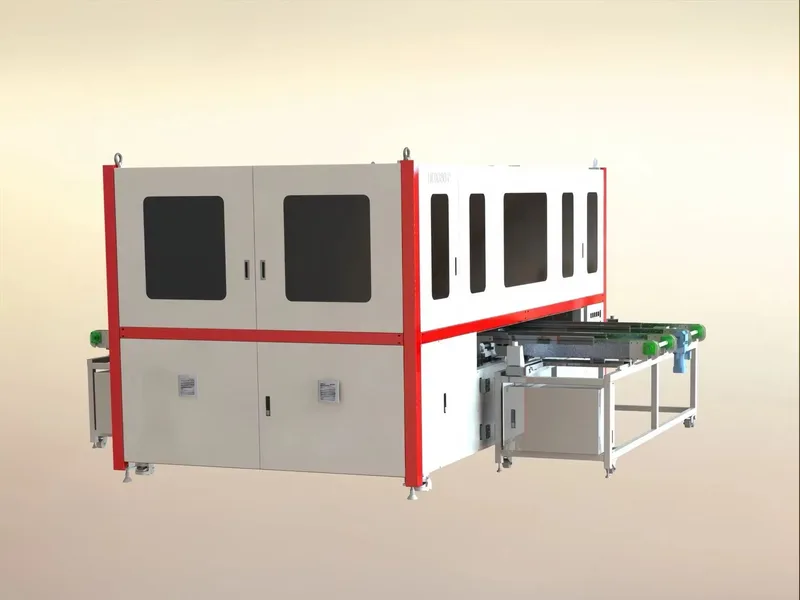
O processamento de células visto de fora é assim: uma estação de trabalho automatizada com manuseio controlado, não uma bancada onde um módulo é montado.
O Processo da Célula, da Lâmina até a Célula Classificada
A tabela abaixo é a rota completa em um relance. Cada linha é uma estação, e cada estação tem um parâmetro que decide se a saída é vendável. As seções seguintes explicam o que cada uma está realmente fazendo.
| Bloco de processo | O que faz | Categoria de equipamento | Parâmetro de controle principal |
|---|---|---|---|
| Lâmina recebida | Confirma resistividade, espessura, dimensões e estado de dano de serra antes que qualquer valor seja agregado | Estação de inspeção e classificação de lâminas | Faixa de resistividade, tolerância de espessura, variação total de espessura |
| Texturização e limpeza | Grava pirâmides aleatórias na superfície para capturar luz e remove o dano de serra | Bancada úmida – texturização e limpeza | Temperatura e concentração do banho, profundidade de gravação, refletância resultante |
| Dopagem e formação da junção | Cria a junção p-n, ou a pilha de contato passivante em uma rota tipo n | Forno de difusão, LPCVD ou PECVD para a pilha TOPCon, implantador iônico | Resistência de folha, profundidade de junção, uniformidade de temperatura ao longo do barco |
| Isolamento de borda | Remove o caminho condutivo que a difusão deixa ao redor da borda da lâmina, que de outra forma causaria shunt na célula | Isolamento de borda a laser, ou gravação úmida ou por plasma | Profundidade e largura do isolamento, resistência de shunt resultante |
| Revestimento antirreflexo | Reduz a reflexão da superfície frontal e adiciona passivação de superfície | PECVD para nitreto de silício, ALD para óxido de alumínio na parte traseira | Espessura da camada, índice de refração, uniformidade ao longo do porta-substrato |
| Metalização | Imprime e queima a grade de coleta de corrente na frente e os pads na parte traseira | Impressora serigráfica mais forno de secagem e queima, ou galvanoplastia para algumas rotas | Peso do depósito de pasta, alinhamento de impressão, temperatura de pico de queima e perfil da esteira |
| Classificação e separação em bins | Mede cada célula acabada e a separa em bins de eficiência e corrente | Testador e classificador de células, com inspeção por eletroluminescência | Calibração da célula de referência, definições de limites de bin |
Passo a Passo: O Que Cada Estação Faz e O Que Ela Controla
Lâmina recebida: a especificação decide tudo a jusante
A fabricação de células começa com uma lâmina que você compra, não uma lâmina que você fabrica. Esse único fato é a razão pela qual uma linha de células é mais acessível que uma linha de lâminas e muito menos acessível que uma linha de módulos. A lâmina recebida decide o teto de eficiência alcançável: a resistividade define o projeto de dopagem, a espessura define o orçamento mecânico que o sistema de manuseio precisa respeitar, e a condição da superfície decide como a etapa de texturização se comporta. Uma estação de inspeção de lâminas recebidas não é um luxo de qualidade; é o único lugar onde um lote ruim pode ser rejeitado antes que você gaste dinheiro processando-o.
Texturização: a etapa que parece trivial e não é
Em um banho de texturização alcalino, a lâmina desenvolve uma superfície de pirâmides aleatórias que reflete a luz recebida de volta sobre si mesma em vez de para fora da célula. O equipamento é uma bancada úmida com banhos aquecidos e uma seção de enxágue e secagem, e a janela de processo é estreita: temperatura do banho, concentração química e tempo de residência todos alteram o tamanho da pirâmide, e o tamanho da pirâmide altera a refletância. A texturização também é onde uma linha mostra pela primeira vez se seu controle de dosagem química é real ou nominal. A mesma ideia óptica aparece no lado dos módulos em por que o vidro do painel solar é texturizadoembora o mecanismo ali seja um padrão laminado em vez de uma corrosão química.
Dopagem e difusão, e a bifurcação TOPCon
Para uma rota clássica de tipo p, as lâminas entram num forno de difusão onde o fósforo se difunde na superfície e forma o emissor. O parâmetro de controle é a resistência de folha, medida após a etapa, e tem de ser uniforme não só numa lâmina mas em todo o barco e de lote para lote. Para uma rota TOPCon de tipo n o processo muda de forma: o lado traseiro precisa de um óxido de túnel ultrafino mais uma camada de polissilício dopado, depositada por LPCVD ou PECVD, e é esse empilhamento que torna a célula sensível à etapa de metalização posterior. As diferenças estruturais entre os dois desenhos de lado traseiro estão apresentadas em Comparação do lado traseiro de células TOPCon versus BC.
Isolamento de bordos e limpeza do lado traseiro
A difusão não respeita a borda da lâmina. O fósforo contorna o perímetro e cria uma ponte condutora do emissor frontal para a base, o que faz curto-circuito na célula acabada. O isolamento de bordos remove essa ponte, quer com um risco a laser em torno do perímetro, quer com uma corrosão húmida ou por plasma que remove a borda e a camada parasita traseira. O parâmetro a vigiar é a resistência de derivação resultante na célula acabada; um foco de laser à deriva ou um banho de corrosão contaminado aparece aqui primeiro, e aparece como um lote inteiro de células de baixa eficiência em vez de um defeito óbvio.
Revestimento antirreflexo e passivação de superfície
A textura reduz a reflexão mas não a elimina. Uma camada de nitreto de silício depositada por PECVD reduz ainda mais a refletância frontal e simultaneamente passiva a superfície, reduzindo a recombinação. Em rotas de tipo n de alta eficiência, uma camada de óxido de alumínio depositada por ALD trata da passivação traseira, frequentemente com uma cobertura de nitreto. Os controles são a espessura do filme e o índice de refração, ambos têm de ser uniformes em todo o portador, e ambos são medidos opticamente. Esta é a primeira etapa genuinamente de filme fino no fluxo, e é aqui que uma linha com controle de processo fraco começa a produzir células que parecem bem e testam baixo.
Metalização: serigrafia, secagem e queima
A metalização é o bloco de processo mais caro depois da própria lâmina, porque a grelha frontal é feita de pasta de prata. Uma serigrafadora deposita o padrão de pasta, uma etapa de secagem remove o solvente, e um forno de queima leva a lâmina através de um perfil térmico controlado que atravessa o revestimento antirreflexo e forma um contato óhmico com o silício. Três parâmetros dominam: o peso do depósito, que é dinheiro, o alinhamento de impressão, que decide se os dedos caem nas linhas pretendidas com o aumento do número de barras coletoras, e o perfil de queima, que decide a qualidade do contato e se a pasta danifica a junção por baixo. A química entre a pasta e o silício é suficientemente subtil para ter o seu próprio artigo – ver como a pasta de prata atravessa o polissilício no lado traseiro TOPCon.
Triagem, classificação e teste
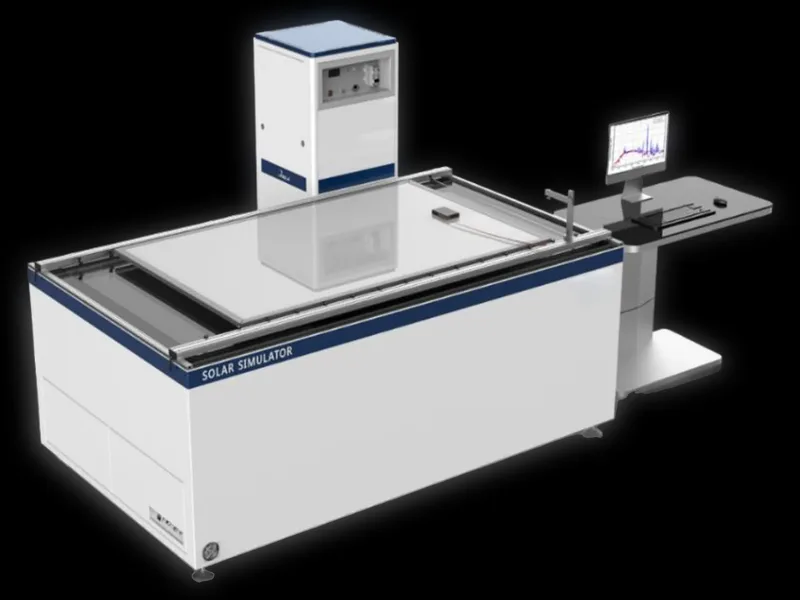
O último bloco mede cada célula sob um simulador calibrado, registra corrente e tensão no ponto de potência máxima, verifica a aparência e frequentemente realiza imagiologia por eletroluminescência para detetar fissuras e áreas inativas. As células são então classificadas em categorias. Isto não é uma formalidade. O testador de células é o instrumento que define o preço para toda a fábrica, porque uma categoria é uma promessa ao cliente, e um testador que se desvia silenciosamente reprecifica toda a sua produção. As linhas de módulos fazem as suas próprias inspeções pelo mesmo motivo, como abordado em Teste EL para painéis solares: configuração em linha versus fora de linha.
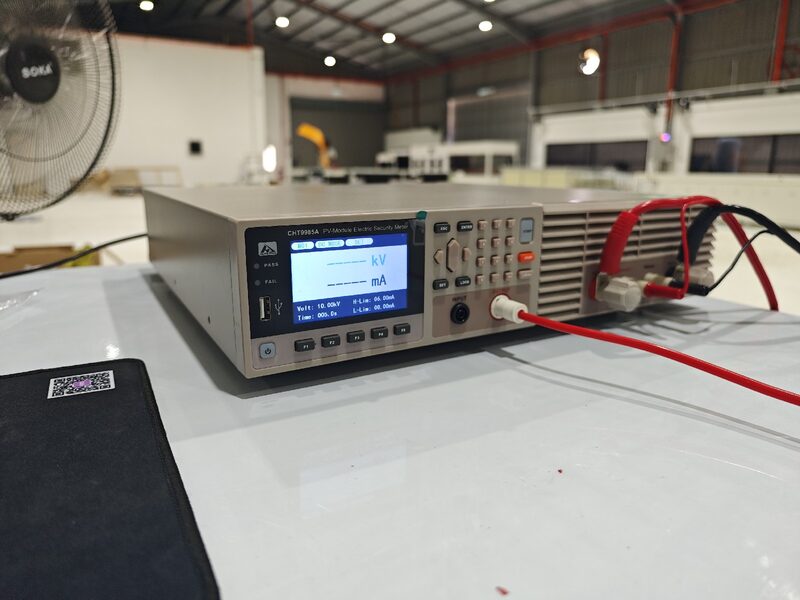
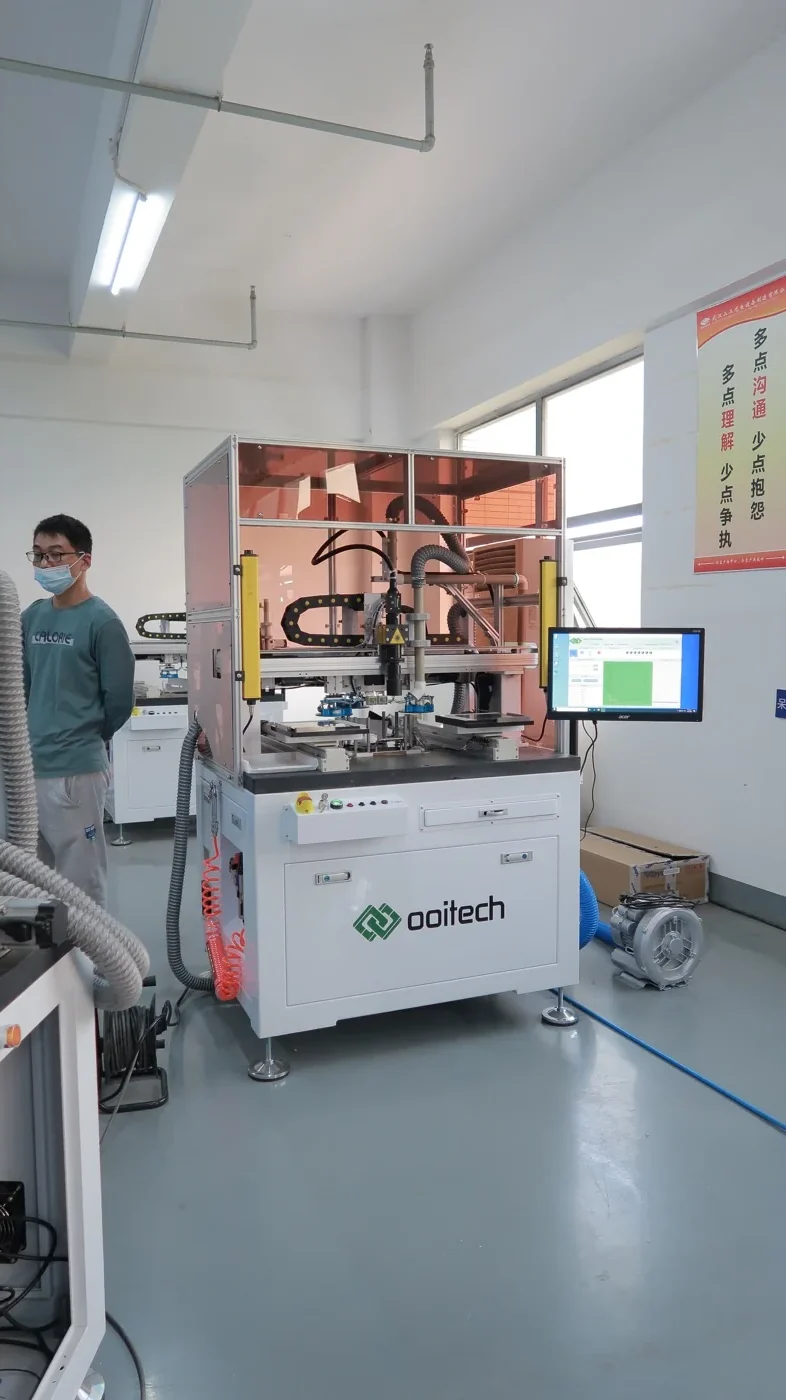
Estações de manuseamento fechadas deste tipo são a razão pela qual o rendimento das células depende do controle de processo e não de comprar uma lista de máquinas mais longa.
Onde reside realmente a dificuldade
Três coisas tornam a fabricação de células difícil, e nenhuma delas é o catálogo de máquinas.
A primeira é a química. Texturização, limpeza, difusão, isolamento de bordos e revestimento são todos processos em que o resultado depende de um banho ou de um ambiente gasoso que se desvia continuamente. Mantê-los sob controle exige medição contínua, análise química, disciplina de dosagem e uma cultura de manutenção. Uma linha de módulos pode ser operada por operadores que seguem um procedimento mecânico. Uma linha de células não pode.
A segunda é a sensibilidade do rendimento. Como o valor se acumula ao longo da rota, um defeito introduzido na texturização só é descoberto no testador, várias horas e várias etapas de processo depois. Os ciclos de retroalimentação são longos, e quando um problema se torna visível, um grande volume de material já passou pela linha. A quebra no manuseamento agrava isto: lâminas mais finas e mais automação significam que o orçamento mecânico encolhe enquanto o débito aumenta.
A terceira é que a distribuição de eficiência é o produto. Duas linhas com máquinas idênticas podem produzir receita diferente por lâmina, porque uma mantém uma distribuição mais estreita e a outra espalha-se por três categorias. Estreitar essa distribuição é um problema de controle de processo, não um problema de compra, e requer meses de afinação após o comissionamento.
A barreira de capital e rendimento em termos simples
Uma linha de células é uma ordem de investimento diferente de uma linha de módulos com a mesma capacidade nominal. Precisa de bancadas húmidas com entrega de produtos químicos e tratamento de resíduos, fornos com manuseamento de gases e sistemas de exaustão, ferramentas de deposição a vácuo, uma linha de impressão com gestão de pasta, um testador calibrado, e um edifício com as utilidades e licenças ambientais que tudo isso implica. Armazenamento de produtos químicos, neutralização de efluentes e sistemas de segurança não são rubricas opcionais; são condições para operar legalmente na maioria das jurisdições.
A comparação que importa para um plano de negócios é o custo por unidade de capacidade e o tempo até ao rendimento estável. Em ambas as medidas uma linha de células é substancialmente mais pesada, e não reduz de forma graciosa – existe um piso prático abaixo do qual a química húmida e a infraestrutura de gases não podem ser justificadas. Para o panorama de custos mais amplo do lado dos módulos, incluindo como diferentes níveis de capacidade são cotados, ver custo da linha de produção de painéis solares por capacidade. Esse artigo é deliberadamente sobre linhas de módulos: é o ponto de entrada que este artigo defende que deve tomar.
Porque um estreante deve começar pela montagem de módulos
Uma linha de módulos é um negócio de fabricação legítimo, não um prémio de consolação. Compra um insumo transacionado globalmente, acrescenta valor mecânico e térmico, e vende um produto de marca com garantia. O seu processo é largamente reversível no sentido em que os problemas são visíveis na estação onde ocorrem, e o seu equipamento é suficientemente padronizado para que uma nova equipa possa atingir uma produção estável numa rampa razoável.
Mais importante ainda, coloca-o dentro da cadeia de abastecimento. Um fabricante de módulos compra células todos os meses, aprende quais os bins e formatos que realmente têm bom desempenho e constrói as relações comerciais de que um empreendimento de células precisaria de qualquer forma. Se o plano é eventualmente avançar para montante, a linha de módulos é a educação mais barata possível sobre aquilo que o cliente a jusante de uma fábrica de células realmente valoriza. A versão passo a passo desse caminho de entrada está em como iniciar um negócio de fabricação de painéis solarese o mapa de processos ao nível da máquina está em o processo de fabrico de módulos em dez passos. Este artigo deliberadamente não repete nenhum dos dois.
O que é preciso para fazer uma célula solar por conta própria
As pessoas que procuram como fazer a sua própria célula solar normalmente não estão a planear uma fábrica. Querem construir algo em casa, e a resposta honesta tem dois ramos.
O ramo prático é comprar células acabadas – tipicamente classificadas, com ou sem tabbing, vendidas em pequenos lotes – e montá-las num pequeno painel com fita, fluxo, encapsulante e uma moldura, e depois testá-lo. Isso é montagem de módulos à escala de hobby, e ensina a verdadeira lição: a célula é a parte difícil, e chega já acabada. Uma oficina que passa por este exercício normalmente sai com uma apreciação muito mais aguçada de por que a produção de células é uma indústria separada.
O ramo experimental é um demonstrador de laboratório: células sensibilizadas por corante construídas a partir de dióxido de titânio, um corante natural e um eletrólito, ou uma célula de perovskita feita numa glovebox com spin coating. Estes são dispositivos fotovoltaicos genuínos e genuinamente interessantes de construir, e nenhum deles é um caminho para uma linha de produção. Os materiais, os métodos de deposição, o encapsulamento e os requisitos de estabilidade são todos diferentes do fabrico de silício. Construa um para compreender a física; não construa um para planear um negócio.
O que a Ooitech fornece e o que não fornece
A Ooitech constrói linhas de produção de módulos de 5 MW a 600 MW, semiautomáticas a totalmente automáticas, cobrindo stringing, layup e bussing, laminação, enquadramento, dispensa de cola e testes de fim de linha, juntamente com equipamento de manuseamento e singulação de células usado em torno do processamento de células. A empresa não oferece uma linha de células turnkey de difusão e química húmida, e este artigo não é uma sugestão de que o faça. Se o seu plano é uma fábrica de células, a rota realista é uma parceria tecnológica com um produtor de células estabelecido mais um integrador especializado para as secções de húmida e de forno – e um plano de capital muito diferente do que uma linha de módulos necessita.
Perguntas Frequentes
Como é fabricada uma célula solar, numa frase?
Uma wafer de silício comprada é texturizada e limpa, dopada para formar uma junção, isolada nas bordas, revestida com uma camada anti-reflexo e passivante, impressa com uma grelha de prata e cozida, depois testada e classificada num bin de eficiência. Cada um desses passos é uma classe de máquina separada com o seu próprio parâmetro de controlo.
Posso fazer uma célula solar em casa?
Pode montar um pequeno painel a partir de células compradas, e pode construir um demonstrador sensibilizado por corante ou de perovskita numa oficina ou laboratório. O que não pode fazer em casa é replicar a rota industrial, porque a texturização, a difusão e a cozedura precisam todas de química controlada e equipamento de alta temperatura com manuseamento de gases e tratamento de resíduos.
Por que o fabrico de células é mais difícil do que a montagem de módulos?
O processo é baseado em química em vez de mecânica, por isso desvia-se continuamente e precisa de controlo ativo. Os defeitos são descobertos horas depois de serem criados, por isso o feedback é lento, e o produto é uma distribuição de eficiência em vez de uma contagem de unidades acabadas. O equipamento é também muito mais caro para a mesma capacidade nominal.
Qual é o passo mais caro na produção de uma célula?
A wafer que compra é o maior input individual, seguida da pasta de prata usada na metalização. Tudo o resto – químicos, gases, energia, mão de obra e depreciação – importa, mas esses dois dominam o custo de uma célula acabada antes de o rendimento ser tido em conta.
Que máquinas precisa uma linha de células que uma linha de módulos não precisa?
Bancadas húmidas para textura e limpeza, um forno de difusão ou uma ferramenta de deposição para a pilha de contacto passivante, um sistema de isolamento de bordas, PECVD e frequentemente ALD para revestimento, uma linha de serigrafia com um forno de cozedura, e um testador e classificador de células calibrado. Uma linha de módulos não precisa de nada disto; começa no stringer.
O TOPCon altera muito o processo de fabrico de células?
Sim. A rota TOPCon de tipo n substitui o design simples da face traseira por um óxido de túnel ultrafino e uma camada de polissilício dopado, o que acrescenta equipamento de deposição e torna o passo de metalização traseira consideravelmente mais delicado. Os blocos de front-end – textura, limpeza, isolamento de bordas – permanecem amplamente semelhantes.
Uma primeira fábrica deve ser uma linha de células ou uma linha de módulos?
Quase sempre uma linha de módulos. Tem um piso de capital mais baixo, um ramp-up mais curto até produção estável, e coloca-o no mercado a comprar células mensalmente, o que é a melhor educação disponível se mais tarde quiser avançar para montante. Inicie uma linha de células apenas com um parceiro tecnológico experiente e um plano de capital que sobreviva a um longo ramp-up de rendimento.
Leitura adicional e dados de contexto
Material de referência público sobre este tema, publicado pelas organizações que mantêm o roteiro tecnológico e os dados de mercado do setor: