Como é feita a fita fotovoltaica: trefilação, recozimento e estanhagem
Índice
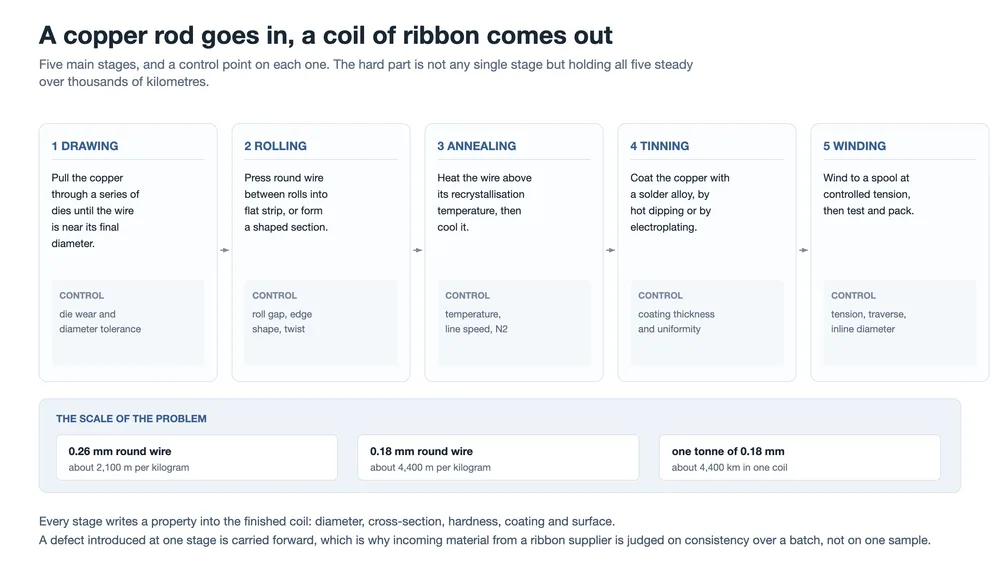
Resposta rápida: Uma fita fotovoltaica é fabricada em cinco etapas — trefilação, laminação ou conformação, recozimento, estanhamento e bobinagem com inspeção. Cada uma fixa uma propriedade que a etapa seguinte não consegue reparar: as fieiras definem o diâmetro, os cilindros definem a seção transversal, o forno define a dureza e o alongamento, o pote de solda define a espessura do revestimento e a liga, e a bobinadeira decide como a bobina se comporta na stringer do cliente. Essas tolerâncias pesam mais à medida que o fio fica mais fino. Uma diferença de 0,01 mm no diâmetro custa cerca de 6% mais resistência em fio de 0,35 mm e cerca de 12% em fio de 0,18 mm.
Uma bobina de fita chega a uma fábrica de módulos embrulhada em filme e parecendo uma commodity. Não é. O fio dentro dessa bobina passou por uma sequência na qual cada etapa grava um número no produto acabado, e os números interagem: um diâmetro que varia faz a resistência variar, um forno que opera um pouco mais quente muda como a fita se comporta quando uma stringer a puxa, um pote de solda que não é analisado com frequência suficiente muda quando o revestimento derrete.
Esta página acompanha o cobre desde o vergalhão até a bobina acabada. O lado do material — qual grau de cobre, qual liga de revestimento, o que o revestimento faz na junta — é abordado em Materiais de fita fotovoltaica: núcleo de cobre, dureza e revestimento, e o lado do produto em Estrutura e tipos de fita fotovoltaica. O que está por baixo de ambos é a linha que os produziu.
Uma observação sobre o escopo. As descrições de processo aqui apresentadas refletem como essas linhas são normalmente operadas, não medições feitas em uma linha específica. Quando um valor é geométrico e não medido, isso é indicado como tal no final da página.
As cinco etapas, e o que cada uma decide
A ordem não é arbitrária. A trefilação e a laminação definem a forma do cobre enquanto ele ainda é duro o suficiente para ser puxado e comprimido. O recozimento então precisa amolecer essa forma sem alterá-la. O estanhamento precisa revestir o que o recozimento produziu, a uma temperatura que não desfaça o recozimento. A bobinagem precisa enrolar o resultado sem esticá-lo. Cada etapa herda a geometria da anterior.
| Estágio | O que ela fixa | Como ela falha silenciosamente |
|---|---|---|
| Tração | Diâmetro final | O desgaste da fieira alarga o furo, então o diâmetro varia para cima ao longo de um lote |
| Laminação e conformação | Seção transversal: largura, espessura, forma | O desgaste dos cilindros arredonda as bordas da tira e permite que a seção se torça |
| Recozimento | Limite de elasticidade e alongamento | Uma pequena mudança de velocidade ou temperatura desloca a dureza dentro da bobina |
| Estanhamento | Espessura do revestimento, uniformidade, liga | O pote varia à medida que o cobre se dissolve nele e a liga é consumida |
| Bobinagem | Tensão, padrão de travessia, comprimento enrolado | Tensão excessiva estica a fita macia; uma travessia ruim se emaranha no desenrolar |
As etapas que recebem menos atenção no lado do comprador costumam ser as que causam mais problemas no final da linha. A dureza e o padrão de travessia, em particular, são invisíveis em uma ficha técnica, mas decidem se uma stringer opera sem paradas.
Trefilação: um vergalhão se torna fio
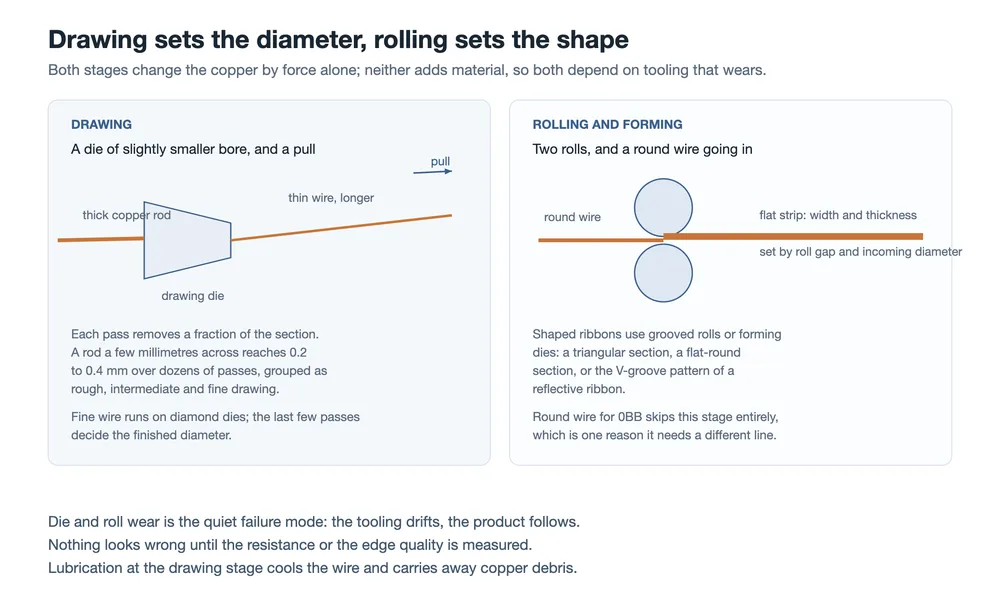
A trefilação puxa o cobre através de uma fieira cujo furo é ligeiramente menor que o fio que entra nela. O metal não se comprime; ele é esticado, então o fio fica mais longo à medida que fica mais fino. Como a massa é conservada, cada passe troca diâmetro por comprimento, e nenhum passe isolado pode fazer muito sem risco de romper o fio.
Um vergalhão de cobre de alguns milímetros, portanto, chega a 0,2 a 0,4 mm ao longo de dezenas de passes, normalmente agrupados em trefilação grossa, intermediária e fina. Os últimos passes são os mais importantes, porque o diâmetro final é a soma de todas as fieiras pelas quais o fio passou, com a fieira final tendo a maior influência individual.
Três coisas decidem o diâmetro
- Condição da fieira. O fio fino passa por fieiras de diamante, que resistem melhor ao desgaste e mantêm o furo por mais tempo do que as alternativas. O desgaste é gradual, então o fio que sai de uma linha pode permanecer dentro da especificação hoje e sair dela na próxima semana sem que nada mude visivelmente.
- Lubrificação e resfriamento. O fluido de trefilação remove o calor e expulsa os detritos de cobre. A lubrificação insuficiente aparece como riscos e rupturas, e os próprios detritos arranham uma superfície que a etapa seguinte precisa revestir.
- Qualidade superficial. Riscos, rebarbas e acúmulo de cobre são herdados. Um defeito introduzido na etapa de trefilação não desaparece no forno nem no pote de solda; ele ressurge como má aderência do revestimento ou como problema de soldabilidade no cliente.
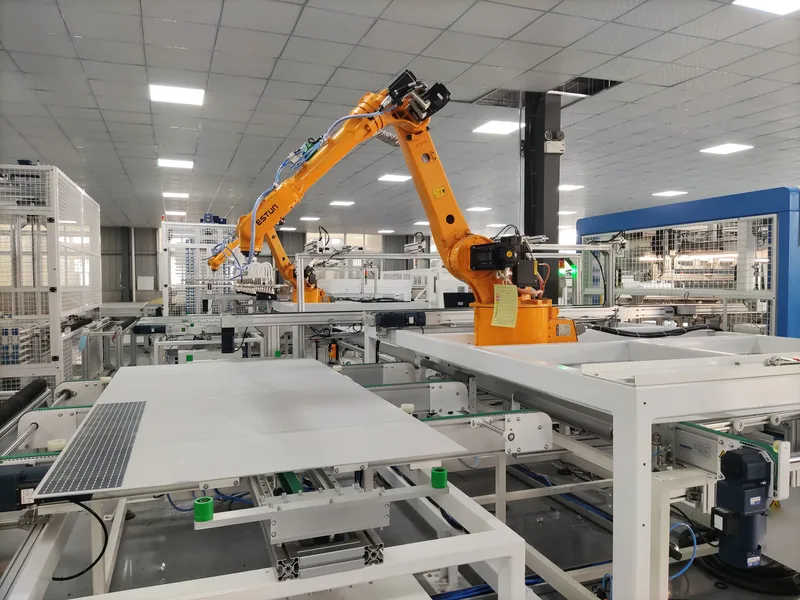
Esta é a etapa em torno da qual a seção de trefilação de uma linha de fita é construída, e é também onde a maioria dos equipamentos de fabricação de fita vendidos como pacote concentra sua instrumentação. Nossa própria máquina de trefilação de fio para produção de fita e a linha integrada de trefilação e estanhamento dependem, ambas, da gestão das fieiras, e não da velocidade de tração.
Laminação e conformação: fio redondo se torna tira plana
A fita plana para barramentos e para layouts de interconexão mais antigos é produzida passando fio redondo entre dois cilindros. A largura e a espessura vêm da abertura dos cilindros e do diâmetro do fio que entra, e é por isso que a etapa de trefilação precisa ser consistente antes que a laminação possa ser: duas fontes de variação em série se comportam pior do que a soma de suas tolerâncias individuais.
A espessura nominal é a propriedade óbvia a manter, mas o formato da borda importa tanto quanto. Um cilindro desgastado no meio produz tira mais fina no centro, e a tira com borda arredondada ou afinada se comporta de forma diferente em uma estação de conformação de barramento do que a tira com borda reta. A torção é o outro defeito silencioso: a tira que sai do laminador com uma torção ainda parece aceitável em uma bobina e só se torna problema quando uma máquina tenta posicioná-la plana.
O fio redondo para layouts 0BB ignora completamente esta etapa. Essa é uma das razões pelas quais a mudança para 0BB altera a forma como uma linha de fita é configurada, em vez de simplesmente mudar um código de produto, e é por isso que a linha integrada de trefilação, laminação e estanhagem é especificada para fita de barramento em vez de fio redondo fino.
Recozimento: a etapa que decide como a fita se comporta numa stringer
A trefilação endurece o cobre. A estrutura cristalina distorce-se, o fio torna-se rígido e não sobreviverá a ser puxado por uma stringer sem transferir tensão para a célula. O recozimento inverte isso: o fio é aquecido acima da sua temperatura de recristalização e depois arrefecido, e a estrutura deformada é substituída por novos grãos.
Duas disposições de aquecimento são comuns. Um forno tubular conduz o fio através de uma zona aquecida. O aquecimento direto por resistência faz passar corrente pelo próprio fio, pelo que o cobre gera o seu próprio calor. De qualquer forma, a física é a mesma: o que o cobre recebe é uma combinação de temperatura e tempo, e ambos são definidos pela velocidade da linha.
Velocidade e temperatura são um único controlo, não dois
Uma linha rápida dá a cada centímetro de fio menos tempo na zona quente, pelo que necessita de uma temperatura mais elevada para atingir o mesmo resultado. O emparelhamento significa que uma pequena alteração na velocidade da linha altera a dureza mesmo quando o setpoint do forno não se alterou, e o efeito aparece ao longo do comprimento da bobina em vez de numa única amostra de teste. Uma bobina pode, portanto, passar num controlo laboratorial e ainda assim comportar-se de forma inconsistente numa stringer, porque a stringer vê todo o comprimento.
A atmosfera importa pela mesma razão. O cobre quente oxida facilmente, e uma camada de óxido na superfície interferiria com o revestimento que se segue. Normalmente utiliza-se azoto para manter o oxigénio afastado durante o recozimento e o arrefecimento que se segue.
A espessura da célula estreita ainda mais a janela. Uma célula mais fina é menos capaz de tolerar tensão na junta, pelo que a banda aceitável de tensão de cedência estreita-se, e uma linha de fita tem de manter essa banda de forma consistente em vez de em média. O comportamento mecânico da junta é tratado com mais detalhe em o que faz uma fita fotovoltaica: três funções, um compromisso, e a própria janela de dureza em materiais de fita fotovoltaica.
A jusante, é isto que a stringer experiencia. Uma fita que chega demasiado dura transfere tensão para a célula; uma que chega demasiado mole pode ser estirada e alongada pelo próprio manuseamento da máquina, e como uma stringer manuseia a fita explica por que a máquina tolera um intervalo em vez de um valor único.
Estanhagem: duas formas de aplicar uma liga sobre o cobre
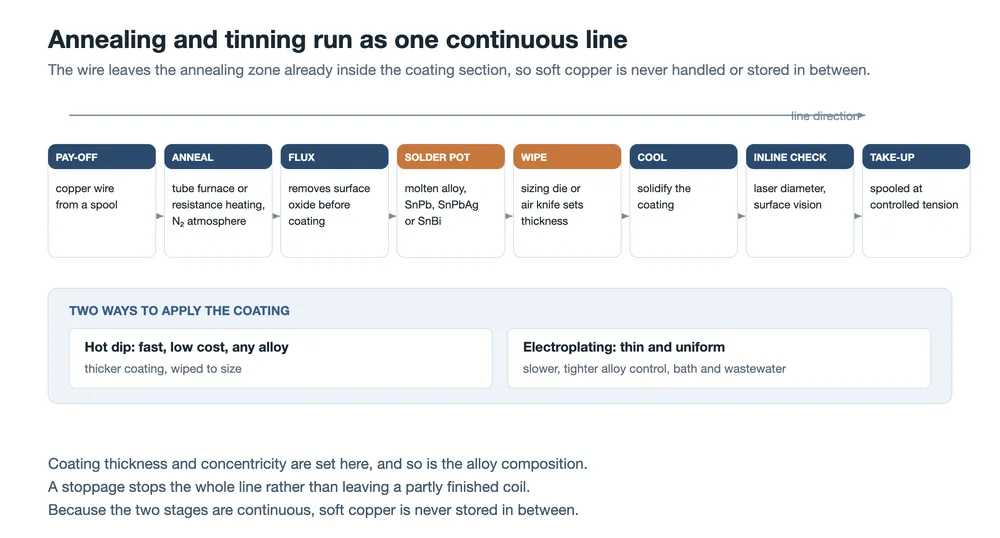
O cobre por si só não solda de forma limpa e oxida em armazenamento, pelo que o fio é revestido com uma liga de solda. O método dominante é a imersão a quente. O fio passa por um banho de fluxo que remove o óxido superficial, entra num cadinho de liga fundida, sai através de uma limpeza — quer uma fieira de calibração quer uma faca de ar — que remove o excesso, e depois arrefece. A limpeza é o que define a espessura do revestimento, e é um ajuste mecânico que tem de se manter durante horas de produção em vez de para uma amostra.
A alternativa é a galvanoplastia, na qual o revestimento é depositado a partir de um eletrólito. Produz uma camada mais fina e mais uniforme, o que importa quando a espessura do revestimento tem de ser mantida com rigor, mas é mais lenta, torna a composição da liga mais difícil de ajustar e traz um banho de galvanoplastia e um efluente de águas residuais para uma fábrica que pode não querer nenhum dos dois.
| Propriedade | Imersão a quente | Galvanoplastia |
|---|---|---|
| Como se forma o revestimento | O fio é imerso em liga fundida; a camada é limpa até à medida | O metal é depositado a partir de um eletrólito sobre o cobre |
| Espessura típica | Mais espesso, definido pela limpeza | Mais fino, e mais fácil de manter uniforme |
| Alterar a liga | Simples: SnPb, SnPbAg e SnBi funcionam todos na mesma disposição de cadinho | Condicionado pelo sistema de eletrólito |
| O que lhe custa | Consumo de liga, borras e um cadinho cuja composição deriva | Velocidade, manutenção do banho, tratamento de águas residuais |
Qualquer que seja a via utilizada, quatro propriedades têm de ser mantidas em simultâneo:
- Espessura. Demasiado fina deixa pouco solder para uma junta fiável. Demasiado espessa desperdiça secção numa camada que conduz mal em comparação com o cobre, e torna as bolas e pontes de solda mais prováveis.
- Uniformidade e concentricidade. No fio redondo o revestimento tem de ser uniforme em toda a volta; na tira plana tem de ser uniforme em ambas as faces. Um fio espesso de um lado e fino do outro passa numa verificação de espessura média e ainda assim solda mal de um lado.
- Composição da liga. O cadinho altera-se à medida que a liga é consumida e o cobre se dissolve nele, e ambos alteram o comportamento de fusão e a molhabilidade. A análise periódica e a reposição são o que mantém o revestimento dentro da sua especificação, não a carga inicial.
- Estado da superfície. O revestimento acabado deve ser liso, completo, isento de saliências e sem resíduos de fluxo não controlados.
A química do revestimento e o seu efeito na junta — incluindo por que as ligas sem chumbo e de baixa temperatura se comportam de forma diferente — está descrita em Fita fotovoltaica e fluxo.
Por que o recozimento e a estanhagem funcionam normalmente como uma só linha
O cobre recozido é mole, limpo e reativo. Se fosse enrolado entre o forno e o cadinho de solda, oxidaria na superfície e deformar-se-ia sob o seu próprio peso, e a etapa de estanhagem estaria então a revestir uma superfície que já tinha mudado. Executar as duas etapas em sequência — desenrolamento para o forno, saída do forno para o fluxo e o cadinho — evita ambos os problemas, e é por isso que as duas são normalmente descritas como uma só linha em vez de duas máquinas.
A disposição tem uma consequência para o controlo de qualidade. Como as etapas são contínuas, a condição recozida do cobre só é confirmada na extremidade de enrolamento da mesma linha. Se o forno derivar, a evidência da deriva está na bobina acabada em vez de numa intermédia, e é por isso que a medição em linha e os testes por lote no final da linha têm mais peso do que as verificações intermédias.
Fitas especiais são uma modificação da linha, não um produto separado
Fitas perfiladas e funcionais são feitas adicionando ou modificando uma das cinco etapas, e é daí que vem o seu custo.
- Fita segmentada. Seções planas são prensadas em fio redondo a um passo fixo. O passo tem de corresponder às dimensões da célula e ao espaçamento entre células, o que transforma uma prensa em linha num problema de sincronização em vez de um problema de conformação.
- Fita refletora. Um rolo com padrão prensa ranhuras em V na superfície da tira plana. As ranhuras têm de ser formadas sem danificar o revestimento por baixo delas.
- Seções triangulares e plano-redondas. Estas exigem rolos ranhurados ou matrizes de conformação. A dificuldade é manter a seção consistente ao longo do comprimento e evitar que a tira torça enquanto é enrolada.
- Fita preta. Após a estanhagem, um revestimento ou tratamento de superfície escurece a superfície. A cor tem de ser uniforme e não pode interferir com a soldadura nem com a fiabilidade a longo prazo.
A característica comum é uma janela de processo mais estreita e uma subida mais lenta até um rendimento estável. Os fabricantes de fitas que oferecem estes produtos estão normalmente a vender ferramentas e controlo de processo tanto quanto estão a vender metal.
Enrolamento, inspeção e o que o fabricante do módulo recebe
A última etapa decide como as quatro anteriores sobrevivem ao transporte. A tensão de bobinagem tem de ser suficientemente alta para produzir uma bobina estável e suficientemente baixa para não esticar a fita macia, porque uma fita esticada tem um diâmetro menor do que o produzido na etapa de trefilagem. O padrão de vaivém decide se o equipamento do cliente consegue desenrolar o fio sem emaranhar, e com fita 0BB o número de fios muito finos desenrolados ao mesmo tempo faz do padrão de enrolamento parte da estabilidade do stringer em vez de um detalhe de embalagem.
A inspeção divide-se em dois tipos. Os sistemas em linha medem o diâmetro com um laser e vigiam a superfície com uma câmara, de modo que um desvio é detetado enquanto a linha está a funcionar. Os testes fora de linha funcionam por lote e cobrem as propriedades das quais o fabricante do módulo realmente depende: dimensões, resistividade, resistência à tração, limite de elasticidade, alongamento, espessura do revestimento e soldabilidade. A resistividade merece uma nota própria, porque é onde a secção transversal e a pureza do material se encontram.
Como um centésimo de milímetro se torna uma percentagem
A resistência por unidade de comprimento cai com o quadrado do diâmetro, pelo que um diâmetro abaixo do nominal aumenta a resistência mais rapidamente do que a falta sugere. Se a etapa de trefilagem produzir fio 0,01 mm abaixo do nominal, o aumento não é de um por cento — é de vários, e cresce à medida que o diâmetro nominal diminui:
| Diâmetro nominal | Aumento de resistência com 0,01 mm abaixo do nominal | Comprimento por quilograma |
|---|---|---|
| 0,35 mm (MBB) | cerca de 6,0% | cerca de 1.160 m |
| 0,26 mm (SMBB) | cerca de 8,2% | cerca de 2.100 m |
| 0,18 mm (0BB) | cerca de 12,1% | cerca de 4.400 m |
A coluna do comprimento explica porque a questão da tolerância não é académica. A 0,18 mm, um quilograma de cobre é mais de quatro quilómetros de fio, e uma tonelada é mais de quatro mil quilómetros. Um diâmetro que se desvia um centésimo de milímetro em algum ponto desse comprimento não é visível no produto, mas altera a resistência de cada metro por onde passa.
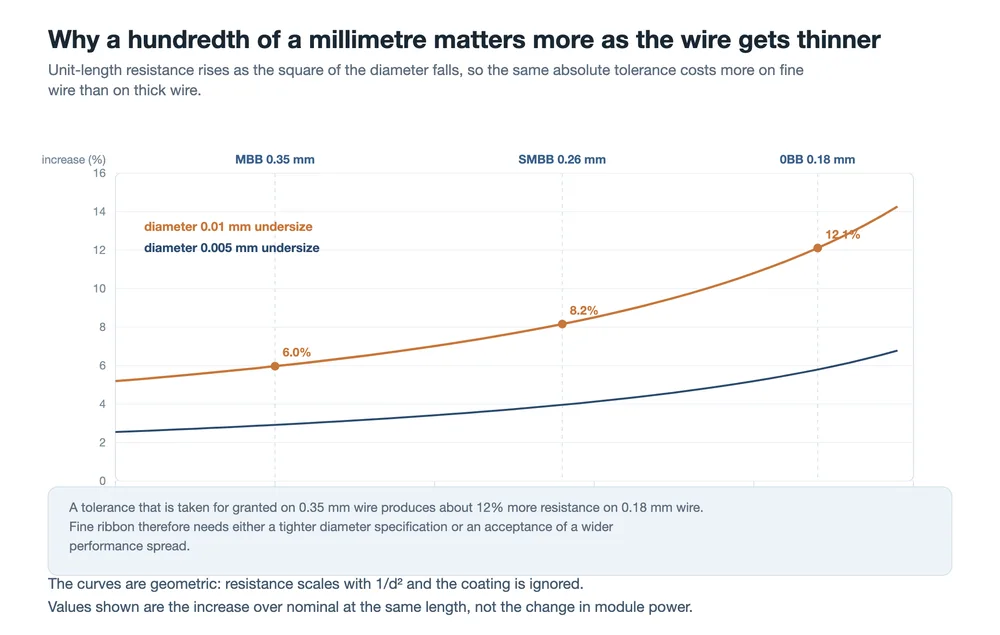
A consequência prática é um compromisso que o cliente não pode evitar. Uma linha de fitas pode manter uma tolerância absoluta e deixar a penalização relativa crescer à medida que o fio fica mais fino, ou pode apertar a tolerância para fio fino e aceitar a trefilagem mais lenta, as mudanças de fieira mais frequentes e a maior carga de inspeção que daí advêm. Quando o fio fino está dentro de um stringer que aplica tensão a dezenas de fios ao mesmo tempo, esse cálculo pertence à especificação da fita e não à compra da máquina, que é o mesmo compromisso descrito do lado do módulo em Estrutura e tipos de fita fotovoltaica.
O que perguntar a um fornecedor de fitas
Quase tudo o que corre mal com a fita parece à primeira vista um problema de soldadura e acaba por ser um problema de consistência de processo a montante. Seis perguntas separam um fornecedor que controla a linha de um que vende o que quer que a linha tenha produzido:
- Qual é a distribuição de diâmetros dentro de uma bobina e entre bobinas, e não apenas o valor nominal?
- Qual é o intervalo de espessura do revestimento, e como é verificada a uniformidade em torno do fio em vez de numa amostra?
- Com que frequência é analisado o banho de solda, e o que desencadeia o reabastecimento?
- Quais são os valores de limite de elasticidade e alongamento, e quanto variam ao longo de uma bobina?
- Que teste de soldabilidade é utilizado, e com que intervalo?
- Para fio fino, qual é o padrão de bobinagem e que tensão é usada na bobinagem?
Perguntas frequentes
A estanhagem altera o diâmetro do fio?
Sim. O produto acabado é cobre mais revestimento, e o revestimento é incluído quando as dimensões são especificadas. Conduz muito pouca corrente em comparação com o cobre, razão pela qual um revestimento mais espesso não é forma de reduzir a resistência.
Pode uma só linha produzir tanto fio redondo como tira plana?
As secções de trefilagem e recozimento são partilhadas, e o fio redondo simplesmente contorna a secção de laminagem. As seções perfiladas são outra questão, porque exigem rolos ranhurados ou matrizes de conformação em vez de um par de rolos planos.
Porque não recozer o mais macio possível?
Porque o próprio manuseamento do stringer passa a ser o limite. A fita muito macia estica sob a tensão usada para a colocar e puxar, o que altera a sua secção transversal e a sua posição em relação à célula. O intervalo utilizável é uma janela e não uma direção.
Porque é a fita 0BB mais difícil de fabricar do que a fita plana?
É mais fina, pelo que a mesma tolerância absoluta de diâmetro custa mais resistência; tem um revestimento que tem de ser uniforme em torno de uma secção circular; e dezenas de fios são desenrolados em conjunto, o que faz da bobinagem e do padrão de vaivém parte da fiabilidade da máquina em vez de um detalhe de embalagem.
O revestimento eletrolítico é melhor do que a imersão a quente?
Melhor em manter uma camada fina e uniforme, o que é uma vantagem real quando a espessura tem de ser rigorosa. A imersão a quente é mais rápida, mais barata e muito mais flexível na escolha da liga. A resposta certa depende da propriedade em que a aplicação está carente.
A composição do revestimento desvia-se realmente durante a produção?
Sim. A liga sai do banho no fio, e o cobre dissolve-se na massa fundida a partir do fio que a atravessa. Ambos alteram a composição, e ambos alteram o comportamento de fusão. A análise e o reabastecimento são o que mantém o revestimento dentro da especificação.
Considerações finais
A produção de fita não é um processo de alta tecnologia como o fabrico de células. São cinco etapas mecânicas e térmicas, cada uma das quais tem de manter um número estável ao longo de milhares de quilómetros de fio. A dificuldade não está em nenhuma etapa isolada; está no facto de uma pequena alteração numa etapa sobreviver até ao cliente. Uma fieira que se desgastou um pouco, um forno a funcionar ligeiramente rápido, um banho de solda que não foi analisado esta semana — nada disto é visível na bobina, e tudo isto é visível na linha de módulos.
É também por isso que vale a pena fazer perguntas sobre o processo antes das perguntas sobre o preço. Uma bobina mais barata e um custo total de propriedade mais baixo não são a mesma coisa quando a diferença é medida em paragens do stringer.
O que uma fita fotovoltaica faz: três funções, um trade-off
Materiais de fita fotovoltaica: núcleo de cobre, dureza e revestimento
Estrutura e tipos de fita fotovoltaica: plana, redonda e moldada
Fita fotovoltaica e fluxo: componentes essenciais para o fabrico de módulos
Linha integrada de trefilagem e estanhagem de fio de fita fotovoltaica
Máquina de trefilagem para produção de fita
Linha de trefilagem, laminagem e estanhagem de fita busbar
Máquina tabber e stringer: como funciona, como escolher
Stringer de soldadura de células MBB para produção de módulos
Relacionado: Métodos de teste da fita fotovoltaica: dimensões, resistência e soldabilidade. Cada propriedade testada aqui é definida por uma etapa desse processo.
Nota sobre os dados: os aumentos de resistência são geométricos, calculados como (d/(d − Δd))² − 1 na secção transversal de cobre com o revestimento ignorado, e exprimem a variação a um comprimento fixo em vez de uma variação na potência do módulo. Os comprimentos por quilograma assumem uma densidade do cobre de 8,96 g/cm³ e ignoram o revestimento. As descrições dos processos refletem o modo como as linhas de trefilagem, laminagem, recozimento e estanhagem são normalmente operadas; não são medições efetuadas numa linha específica. As ligas de revestimento são designadas pela composição e não pela marca.