Bordas Cortadas a Laser em TOPCon: Passivando a Secção Transversal
Índice
Resposta rápida: Cortar uma célula em quartos divide-a ao longo de um sulco a laser, e esse sulco deixa silício nu em ambas as paredes. A abordagem publicada consiste em crescer um óxido de túnel fino na parede, depositar poli-Si dopado com n⁺ por cima e cobrir o poli-Si com AlOₓ, para que a face de corte se comporte como um contacto selectivo em vez de um centro de recombinação. Cada passo acrescentado é de baixa temperatura, o que é o que o torna interessante para uma linha que já opera com LPCVD.
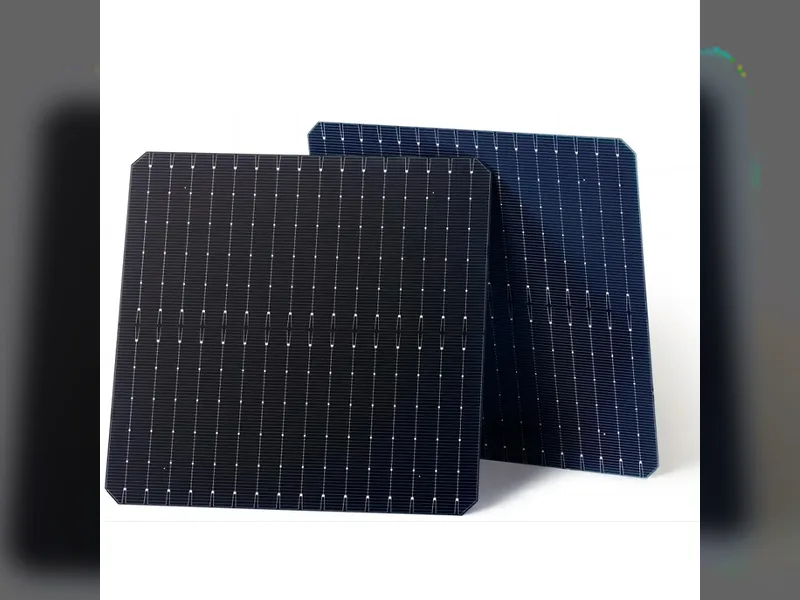
As células de quatro cortes e de múltiplos cortes são hoje produção corrente, e a razão é aritmética: dividir uma célula em quatro reduz a corrente que cada fita transporta, encurta o percurso ao longo dos dedos e reduz a perda resistiva na interligação. O ganho é real e é por isso que células TOPCon de quatro cortes se tornaram o padrão antes de alguém discutir o custo.
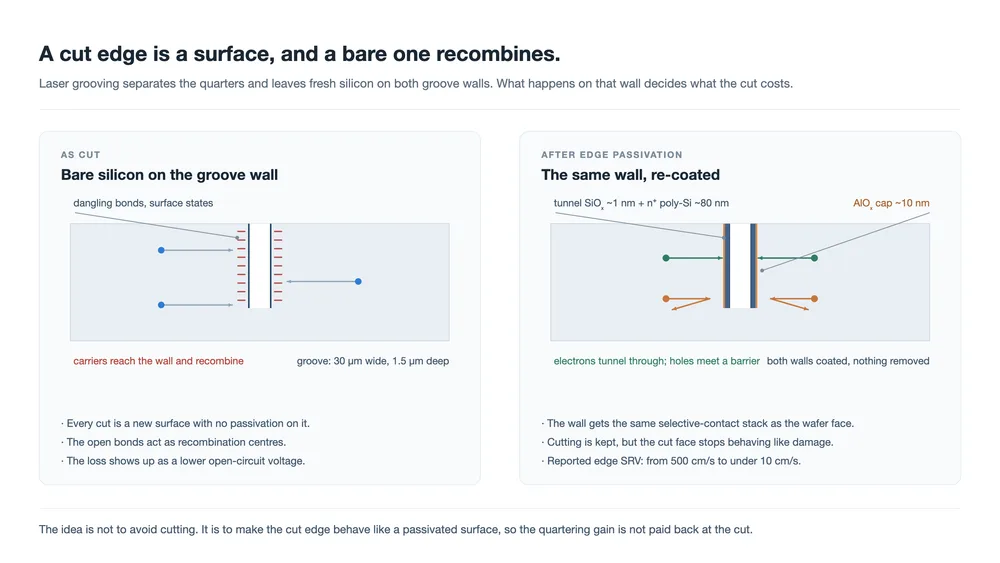
O custo está no próprio corte. Um sulco a laser separa os quartos, e a parede que abre é silício que nunca teve uma camada de passivação. Os estados de superfície aí situam-se no meio da banda proibida, e os portadores que atingem a parede recombinam-se. Isso é uma perda de tensão, não uma perda por sombreamento, e não aparece em nenhuma medição feita antes do passo de corte.
A abordagem descrita abaixo deixa de tratar essa parede como um dano a minimizar e trata-a como uma superfície a revestir. É a mesma ideia de contacto selectivo que o TOPCon já usa na face da pastilha, aplicada a uma superfície que o corte criou alguns passos de processo antes.
A aresta de corte é uma superfície, e é a pior da célula
Todas as outras superfícies de silício num módulo acabado passaram pela sequência completa de passivação: texturização, limpeza, uma pilha dieléctrica, por vezes uma camada dopada por baixo. A parede do sulco não recebe nada disso. É criada depois de a junção frontal estar formada e depois de a pilha traseira estar depositada, pelo que o que o laser deixa para trás é a matéria-prima.
Os números habitualmente citados para esse tipo de superfície são desanimadores. Densidades de estados de interface à volta de 1 × 1012 cm−2 eV−1 e uma velocidade de recombinação superficial acima de 500 cm/s, ambos reportados para o caso tal como cortado na fonte em que este artigo se baseia. Face a uma superfície passivada medida em unidades de cm/s, uma aresta de corte não tratada recombina-se cerca de duas ordens de grandeza mais depressa.
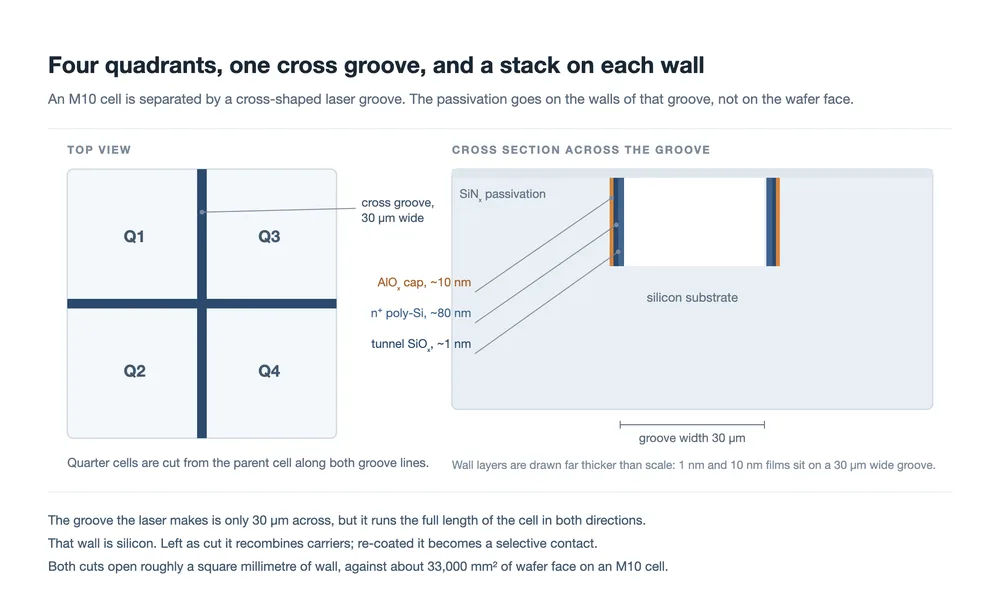
O que faz a diferença não é a área. Um sulco transversal tem 30 µm de largura e cerca de 1,5 µm de profundidade, e cortar uma célula M10 em quatro abre aproximadamente um milímetro quadrado de parede contra os 33.000 mm2 de face da pastilha. É antes o facto de os portadores gerados a menos de um comprimento de difusão do corte poderem atingi-la, e a parede percorre todo o comprimento da célula em ambas as direções. É com o comprimento da linha que a perda escala, e o padrão em cruz coloca uma linha longa no meio de cada quarto.
É também por isso que a perda se comporta como um problema de tensão. A recombinação na aresta remove portadores do volume, e a tensão de circuito aberto responde à taxa total de recombinação na célula. O fator de preenchimento também se altera. O sombreamento apareceria na corrente; isto aparece em Voc e FF, que é um local menos óbvio onde olhar quando se qualifica um processo de corte.
O que o revestimento é de facto
A estrutura publicada coloca três camadas na parede de corte, numa ordem específica. Lendo para fora a partir do silício: um óxido de silício muito fino através do qual os portadores podem fazer túnel, uma camada de polissilício fortemente dopada que os transporta, e uma camada de óxido de alumínio que completa a passivação química da interface.
| Camada na parede de corte | Espessura | O que faz |
|---|---|---|
| Óxido de túnel, SiO2 | cerca de 1–1,2 nm | Suficientemente fino para os portadores fazerem túnel, suficientemente espesso para manter o metal e a camada dopada afastados da superfície de silício |
| Poli-Si dopado | 80–120 nm | Transporta lateralmente os portadores recolhidos e define a função de trabalho que torna o contacto selectivo |
| AlOx camada | cerca de 10 nm | Passivação química dos estados de interface remanescentes, além de uma barreira contra contaminação |
Dois detalhes separam isto de simplesmente voltar a crescer um óxido. Primeiro, a pilha não é apenas um dieléctrico; contém um semicondutor dopado, pelo que também pode conduzir. Um óxido puro passivaria a parede e deixá-la-ia eletricamente morta, o que é aceitável para uma superfície que nada recolhe, mas a parede aqui situa-se entre duas células de quarto que ambas precisam de mover corrente. Segundo, as espessuras importam de uma forma que não importam numa pastilha plana. O poli-Si tem de ser suficientemente espesso para se manter contínuo sobre um sulco de 1,5 µm de profundidade com fundo arredondado. Também tem de ser suficientemente fino para que a sua própria tensão não o fenda nem o descole da parede.
A fonte indica 120 nm para o poli-Si na descrição da estrutura e 80 nm na sequência de processo, e observa que 80 nm é suficiente para o efeito de passivação de campo. Vale a pena notar essa diferença em vez de a suavizar: sugere que a espessura da camada é ajustável dentro da janela de processo, não um alvo fixo, e que ambos os valores estão dentro do intervalo que os autores consideram viável.
Porque é que um óxido fino e uma camada dopada filtram portadores
O mecanismo é engenharia de bandas e não química, e é o mesmo que tornou o TOPCon competitivo desde o início. Na parede nua, os estados de interface estão distribuídos pela banda proibida. Um eletrão que atinge um desses estados tem onde se alojar, e um buraco que chega ao mesmo estado fecha o circuito: os dois recombinam-se, e o par perde-se.
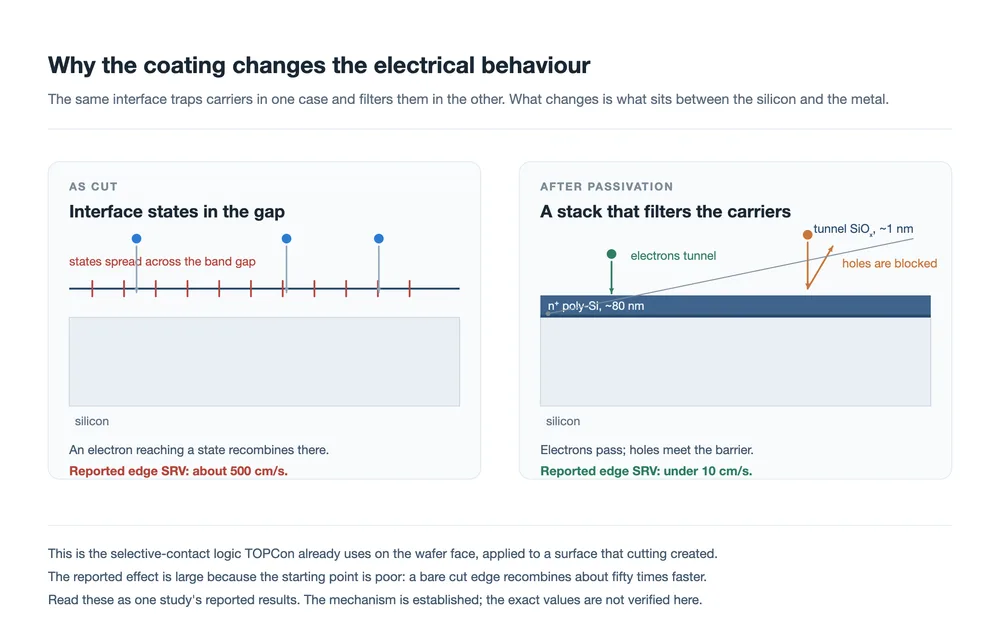
Uma vez que o óxido e o poli-Si dopado estão no lugar, a estrutura de bandas na interface já não é plana. O óxido fino bloqueia o caminho direto entre o silício e a camada dopada, mantendo-se suficientemente fino para que os eletrões possam atravessá-lo por efeito de túnel. A carga na camada dopada curva as bandas no silício imediatamente abaixo da interface, o que é o que cria a assimetria: um tipo de portador vê uma barreira baixa e passa, o outro vê uma barreira alta e recua.
O resultado reportado é uma queda da velocidade de recombinação superficial na aresta de corte de cerca de 500 cm/s para menos de 10 cm/s, uma variação de aproximadamente 98%. É um número elevado, e é elevado por uma razão simples: o ponto de partida é uma superfície não passivada, que está próxima do pior caso disponível. Melhorar uma superfície passivada pelo mesmo fator não seria possível.
Vale a pena ser preciso sobre o que o revestimento não faz. Não remove o sulco, não restaura o silício que o laser ablacionou e não torna a parede opticamente útil. O quarto continua mais estreito. A afirmação é mais restrita do que isso: a face de corte deixa de atuar como um local onde os portadores morrem e passa a atuar como um local onde podem ser recolhidos.
Onde se situam as etapas do processo
A rota publicada com esta estrutura é uma sequência TOPCon normal com uma inserção: depois de o laser ter cortado o sulco transversal, a parede é oxidada e redopada antes de ser depositada a pilha de passivação ao nível da célula. Tudo o resto permanece onde estava.
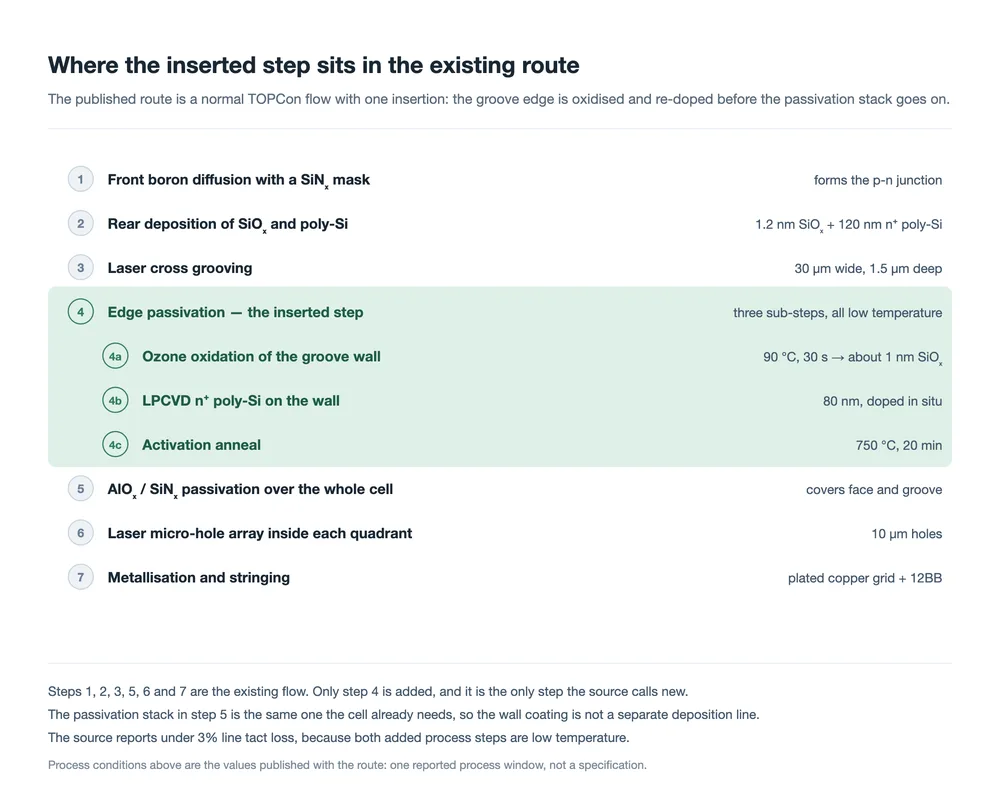
| Passo | Condição publicada | Porque é definida assim |
|---|---|---|
| Sulcamento transversal por laser | 30 µm de largura, 1,5 µm de profundidade | Suficientemente profundo para separar os quartos de forma limpa, suficientemente raso para limitar a área da parede e o dano mecânico em torno dela |
| Oxidação por ozono | 90 °C, 30 s, cerca de 1 nm | Faz crescer um óxido uniforme sem o orçamento térmico que perturbaria a junção já presente na bolacha |
| Poli-Si por LPCVD | 80 nm, dopado in situ | A dopagem durante a deposição evita uma etapa de difusão separada e proporciona um gradiente de concentração controlável ao longo da camada |
| Recozimento de ativação | 750 °C, 20 min | Ativa o dopante e cristaliza a camada, o que é o que a transforma num condutor em vez de um dielétrico |
| Arredondamento do sulco | 2 s de TMAH após o sulcamento | Suaviza os cantos vivos do sulco onde começam fissuras e descontinuidades do revestimento |
| Verificação da cristalinidade | Raman, acima de 80% | Uma camada incompletamente cristalizada passiva mal e conduz pior, pelo que é tratada como um resultado mensurável |
O arredondamento por TMAH e a verificação da cristalinidade são os dois detalhes que fazem isto parecer uma rota de produção em vez de uma demonstração de laboratório. Um sulco de 1,5 µm tem um canto, e é nos cantos que os filmes depositados ficam finos e onde o stress se concentra. Arredondar o canto durante dois segundos custa quase nada e elimina uma classe de falha que, de outro modo, apareceria mais tarde, em ciclos térmicos ou no manuseamento.
Para uma linha, a parte interessante é que nenhuma das etapas adicionadas necessita de uma nova ferramenta. A oxidação, a deposição e o recozimento cabem todos dentro da capacidade de LPCVD que uma linha TOPCon já possui, e as duas etapas adicionadas são de baixa temperatura, pelo que o orçamento térmico da célula acabada não é perturbado. A fonte reporta uma perda de cadência da linha inferior a 3%, que é o número a verificar primeiro quando se propõe uma nova etapa: uma etapa que melhora a eficiência em meio ponto mas custa 10% do débito é uma proposta diferente de uma que custa 3%.
A parte final da sequência também muda, e não por causa do revestimento. Uma célula de quatro cortes que mantém o seu layout 12BB tem de ser encadeada a partir de células de um quarto, e a aresta de corte é agora uma superfície que a encadeadora manuseia. A tolerância de posicionamento, a força que a fita aplica na junção e a quantidade de calor que a célula recebe durante a soldadura atuam todas sobre uma peça cuja aresta tem um sulco de 30 µm atravessado. É aí que o equipamento de tabbing e stringing de fio fino e a etapa de bussing se encontram com o design da célula, e é a parte do fluxo que o revestimento não aborda.
O que a comparação reportada mostra
A fonte publica uma comparação antes e depois para uma célula padrão de quatro cortes e a mesma célula com a aresta revestida. A tabela abaixo reprodu-la. Estes são os números publicados com a rota; provêm de uma única fonte e não os verificámos de forma independente.
| Parâmetro | Quatro cortes padrão | Com aresta passivada | Variação |
|---|---|---|---|
| SRV da aresta (cm/s) | 500 | menos de 10 | −98% |
| Tensão de circuito aberto (mV) | 736 | 744 | +8 mV |
| Corrente de curto-circuito (mA/cm2) | 40.8 | 41.0 | +0.2 |
| Fator de preenchimento (%) | 84.0 | 84.5 | +0.5 |
| Eficiência da célula (%) | 25.3 | 25.8 | +0,5 absoluto |
| Bifacialidade (%) | 85 | 90 | +5 pontos |
Leia o padrão em vez dos valores individuais. O ganho de tensão é maior do que o ganho de corrente, que é o que o mecanismo prevê: a recombinação numa superfície custa primeiro tensão. O fator de preenchimento move-se ligeiramente, consistente com uma pequena redução na fração da área que está eletronicamente morta. A eficiência acompanha a tensão, e 0,5 pontos absolutos é a afirmação principal.
O valor da bifacialidade merece mais cautela do que o resto. Passar de 85% para 90% é um salto de cinco pontos causado por uma alteração numa superfície que é uma pequena fração da área traseira da célula, e a fonte não explica o mecanismo. Poderia ser real se a aresta de corte fosse anteriormente um caminho de shunt local na parte traseira, mas é também o tipo de número que uma única amostra pequena pode produzir. Trate-o como a linha menos sustentada da tabela.
O que ainda não está resolvido
Faltam quatro coisas no caso publicado, e todas as quatro são importantes antes de uma linha se comprometer.
- Dados de fiabilidade sobre a aresta revestida. Um óxido de 1 nm e uma camada de óxido de alumínio de 10 nm na parede de um sulco sofrem o mesmo calor húmido, ciclagem térmica e carga mecânica que o resto da célula. Uma aresta cortada também é um concentrador de tensões sob ciclagem térmica, porque duas quarto de células se expandem contra um sulco. Nada disso aparece na tabela comparativa.
- A questão da espessura. A fonte apresenta duas espessuras diferentes de poli-Si para a mesma estrutura. Isso não é uma contradição, mas significa que o ótimo não está fixado, e a espessura afeta a tensão, o tempo de deposição e o tact em conjunto.
- Replicação independente. O ganho de eficiência vem de um único conjunto de dados reportado. Um ganho absoluto de 0,5 pontos é suficientemente grande para valer a pena perseguir e suficientemente grande para valer a pena verificar duas vezes numa linha diferente e numa combinação diferente de pasta e fita.
- A interação com o resto da célula. Adicionar uma camada dopada na parede do sulco altera o que essa parede faz eletricamente entre dois quartos. Como ela interage com o padrão de metalização traseira e com o stringing dos quarto de células é uma questão de sistema, não uma questão de revestimento.
Há um ponto mais amplo na mesma direção. Cortar uma célula é uma troca que foi aceite apenas com base no ganho de interconexão. O quadro de quatro cortes trata o corte como um dado adquirido, e a análise de multicortes analisa o que a célula menor faz ao sombreamento e ao layout do módulo. O trabalho na aresta de corte ataca o lado do custo dessa troca, e se se confirmar, altera o número ótimo de cortes em vez de apenas melhorar o existente.
Como ler isto em relação ao resto da conversa sobre corte
Três ideias separadas são habitualmente misturadas quando se fala de células de quatro cortes, e mantê-las separadas torna a literatura mais fácil de ler.
A primeira é o ganho de interconexão: os quarto de células transportam um quarto da corrente, pelo que a perda resistiva na fita cai acentuadamente. Isso está resolvido e é a razão pela qual a tecnologia está em produção. A segunda é a consequência ao nível do módulo, onde células menores alteram a tolerância ao sombreamento, os requisitos da caixa de junção e o comportamento mecânico do laminado; a caixa de junção em duas partes é um resultado visível. A terceira é a própria superfície de corte, que é o tema aqui e que as duas primeiras conversas tendem a ignorar.
A ligação prática entre elas é o fluxo de processo. O sulcamento é feito por uma etapa de corte a laser, a etapa de revestimento recai na capacidade de LPCVD que a linha já possui, e as etapas de acabamento são a metalização e o stringing. Uma linha que avalia esta rota está na verdade a avaliar se a inserção se encaixa entre duas ferramentas que já tem, e o número de tact publicado é de cerca de 3%.
Perguntas frequentes
O revestimento elimina a necessidade de cortar?
Não. Os quartos continuam a ser cortados e o sulco continua lá. O que muda é o comportamento elétrico da parede que o sulco expôs, não a geometria.
Porque não cortar simplesmente com um processo mais suave?
Um corte mais limpo reduz o dano mas deixa ainda uma superfície não passivada. A recombinação vem tanto da passivação em falta como da rugosidade, e é por isso que a resposta aqui é um revestimento em vez de uma receita de laser melhor.
Um óxido de 1 nm é fiável?
Óxidos de túnel dessa ordem já são usados na produção de TOPCon, pelo que o conceito está provado na face da wafer. Se a mesma espessura sobrevive numa parede de sulco, que tem uma orientação de superfície diferente e um ponto de partida mais rugoso, é uma das questões em aberto.
Isto aplica-se apenas ao TOPCon?
A combinação de óxido de túnel e poli-Si dopado é uma estrutura TOPCon, pelo que a rota se destina naturalmente a linhas que já a utilizam. Outros tipos de célula cortados em peças necessitariam de uma pilha de passivação compatível com o seu próprio processo, o que é um problema de engenharia diferente.
O que verificaríamos primeiro num ensaio?
O proxy de SRV da aresta e a tensão, antes de tudo o resto. A uniformidade de deposição ao longo de um sulco de 30 µm de largura, a cristalinidade da camada e o custo de tact das etapas inseridas vêm a seguir, e o comportamento mecânico do quarto após o sulcamento é o item mais suscetível de ser esquecido.
O revestimento altera o que o stringer tem de fazer?
Não diretamente. O revestimento é elétrico, pelo que a precisão de colocação, a temperatura de soldadura e a força de manuseamento não mudam. O quarto de célula em si, com um sulco atravessado, continua a ser o objeto mais difícil de manusear, e isso é uma restrição separada da que este trabalho aborda.
Considerações finais
Cortar silício para tornar as células melhores é uma troca algo estranha, e funciona porque o ganho de interconexão é grande. O que este trabalho faz é fechar o ciclo na parte da troca que nunca foi contabilizada: a superfície que o corte cria. Revestir a parede do sulco com a mesma pilha de contacto seletivo que a célula usa noutros locais é uma resposta coerente, e o facto de poder ser feito com a capacidade de LPCVD existente e duas etapas de baixa temperatura é a razão pela qual vale a pena acompanhar.
Aplica-se a cautela habitual. O mecanismo é sólido e decorre de física estabelecida; o ganho de eficiência de meio ponto reportado vem de uma única fonte e não foi confirmado de forma independente, e o valor de bifacialidade em particular é mais fraco do que o resto da tabela. Para uma linha, a posição razoável é acompanhá-lo como uma inserção de processo com um ganho real mas não verificado, e testá-lo na medição que o mecanismo prevê, que é a tensão.
Leitura relacionada: Células TOPCon de quatro cortes: o que o corte altera · Tecnologia de células de quatro cortes: o argumento da eficiência · Módulos multicorte e resistência ao sombreamento · Porque os módulos de quatro cortes precisam de caixas de junção em duas partes · Células THBC e contactos passivantes · Metalização de células PV e a questão do cobre · Máquinas de tabber e stringer: como funcionam · Equipamento de corte de células a laser · Roteiro das células BC: da estrutura ao processo · Estações e layout da linha de painéis solares
Nota de dados: as espessuras de camada, as condições de processo e a comparação antes e depois são os valores publicados com esta rota e são reproduzidos conforme reportados; não foram verificados de forma independente. O valor da área da parede de cerca de 1 mm2 é a nossa própria estimativa a partir de um sulco de 30 µm, uma profundidade de 1,5 µm e dois cortes de comprimento total numa célula de 182 mm, contra uma face de wafer de 33.124 mm2. A classificação das perdas, tensão antes da corrente, decorre do mecanismo e não de um valor impresso.