A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
Padrão de Eficiência de Módulos 2027: Por que apenas 25% passam hoje
Índice
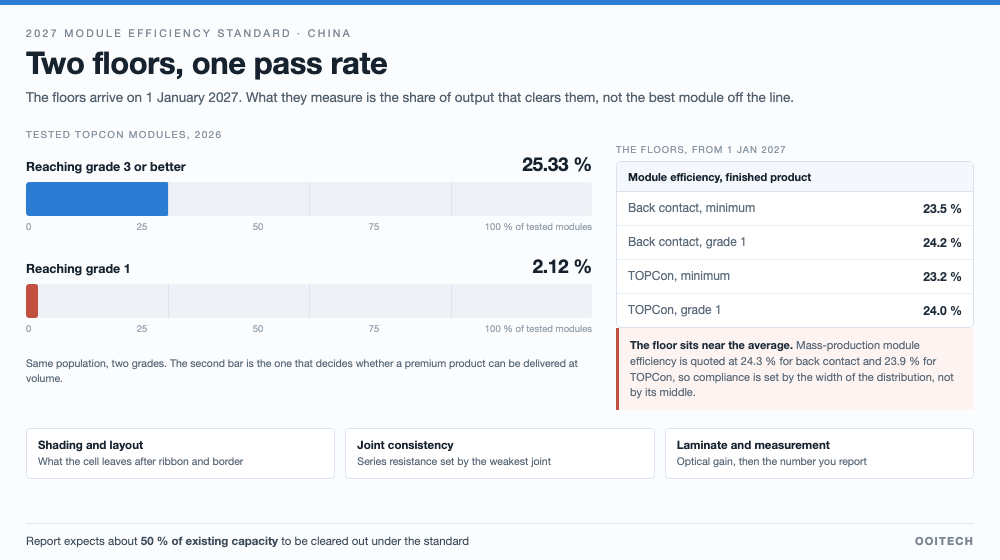
Resposta rápida: O padrão de eficiência energética de módulos da China entra em vigor em 1º de janeiro de 2027, e seus pisos são definidos por tecnologia: módulos de contato traseiro com eficiência mínima de 23,5 %, com grau um em 24,2 %, TOPCon em 23,2 %, com grau um em 24,0 %. A conformidade não é um recorde alcançado pelo melhor módulo da linha. É a parcela da produção que supera o piso. Um relatório de mercado de 2026 coloca essa parcela em 25,33 % dos módulos TOPCon testados alcançando grau três e 2,12 % alcançando grau um, e espera que cerca de metade da capacidade atual seja eliminada. Essa lacuna não é fechada na pesquisa de células. Ela está na pilha de perdas entre célula e módulo, na consistência de cada junção e cada laminado, e em se você consegue comprovar um grau por módulo. O que segue é um conjunto de verificações que custam disciplina de processo em vez de capital, na ordem que economiza mais dinheiro.
Um padrão de eficiência lê-se como uma meta. Ele se comporta como uma taxa de aprovação, e os números publicados este mês tornam isso literal: um quarto dos módulos testados alcança o grau que todos presumem que já possuem.
O que o padrão realmente mede
A regra é um valor-limite de eficiência energética, em vigor a partir de 1º de janeiro de 2027, e não pergunta se uma tecnologia é boa. Pergunta qual grau um módulo acabado ocupa. Módulos de contato traseiro precisam alcançar eficiência mínima de módulo de 23,5 %, com grau um em 24,2 %. Módulos TOPCon precisam alcançar 23,2 %, com grau um em 24,0 %. Ambos os pisos estão próximos das médias atuais de produção em massa, o que é exatamente o ponto: um piso definido abaixo da média é uma formalidade, e um piso definido na média é um problema de classificação.
Três consequências decorrem disso, e todas as três recaem sobre a linha, não sobre a célula.
- A medição é feita no módulo acabado, após a laminação, após a moldagem, após a caixa de junção. Tudo o que acontece entre a célula e a etiqueta está dentro do número.
- O grau se aplica a um produto, não a uma fábrica. Duas linhas com as mesmas células podem reportar conformidade diferente por causa de como fazem o string, a laminação e a classificação.
- Um piso próximo da média significa que a cauda decide. Se sua média é 23,9 % e o piso é 23,2 %, sua conformidade é definida pela largura da sua distribuição, não pelo seu melhor módulo.
O número que ninguém cita
O relatório de mercado por trás deste artigo inclui um número que importa mais do que qualquer recorde de eficiência nele: entre os módulos TOPCon testados em 2026, a parcela que alcançou grau três ou melhor foi de 25,33 %, e a parcela que alcançou grau um foi de 2,12 %. O mesmo relatório espera que o padrão elimine cerca de 50 % da capacidade existente.
A mesma população, lida de duas maneiras. Nos testes de 2026, 25,33 % dos módulos TOPCon alcançaram grau 3 ou melhor e 2,12 % alcançaram grau 1. Fonte: o relatório de mercado citado abaixo.
Trate essas porcentagens como um sinal direcional de uma única fonte, e não como um censo do setor. Mesmo com um grande desconto, elas dizem algo sobre o que uma fábrica pode agir: a restrição não é o módulo campeão, e também não é a média. É quantos módulos ficam dentro de um décimo de ponto da linha que você traçou no gráfico, e se o seu processo os mantém lá numa terça-feira à tarde no quarto mês de uma campanha.
Onde os pontos se perdem entre célula e módulo
Uma célula de 27 % torna-se um módulo de 24,3 %. Essa lacuna de dois a três pontos não é desperdício no abstrato; é uma lista de decisões físicas, e cada uma tem um responsável.
Para reduzir a lacuna entre uma célula de 27 % e um módulo de 24,3 %, programamos nossa sequência de laminação para completar a desaeração a vácuo antes de aplicar pressão térmica, minimizando a perda óptica e as microtrincas nas células em todo o laminado acabado.
- Sombreamento na face ativa. Cada fita cobre silício. Remover a barra coletora recupera parte dele, e é por isso que a mudança para 0BB é uma história de eficiência tanto quanto de custo, e por que a geometria e o posicionamento das fitas são variáveis de processo, e não consumíveis.
- Área que não é célula. Espaços entre células, a borda, as extremidades do string. O tamanho e o layout da célula decidem isso antes de qualquer equipamento ser encomendado.
- Ganho e perda óptica no laminado. O encapsulante altera a luz que chega à célula e a luz que sai do módulo. Também decide se o laminado está transparente após 1.000 horas, que é onde vazios ao longo da fileira de junção se transformam em perda de potência em vez de algo cosmético.
- Resistência na interconexão. A seção transversal da fita, a qualidade da junção de solda e o número de junções estão todos em série com a célula. Metalização define o teto na célula, e as etapas de string e barramento decidem quanto desse teto sobrevive.
- Classificação e descasamento. Um módulo é um string em série. Sua corrente é definida pela célula mais fraca, então a dispersão dentro de uma classificação custa mais do que a média da classificação.
Nenhum desses é um problema de pesquisa. Todos são problemas de consistência, e é por isso que um padrão definido na média se comporta como uma auditoria de controle de processo, e não como uma auditoria de tecnologia.
A comparação publicada pelo relatório, traduzida
O relatório inclui uma comparação de cinco linhas das duas rotas com dados de 2026. Vale a pena reproduzi-la porque separa o que o padrão mede do que ele não mede.
| Dimensão (dados de 2026) | Contacto traseiro | TOPCon | De onde vem a diferença |
|---|---|---|---|
| Eficiência de módulo em produção em massa | 24,3 % | 23,9 % | Cerca de 0,4 pontos, e um teto de potência mais alto para contato traseiro |
| Custo não relacionado ao silício | cerca de 0,231 CNY/W média do setor; 0,606 CNY/W para um módulo ABC | cerca de 0,149 CNY/W média do setor; 0,10 CNY/W nas fábricas líderes | Os líderes alcançaram paridade; as médias do setor, não |
| Bifacialidade | 55–65 % | acima de 85 % | Uma decisão de produto: montagem no solo versus distribuída e BIPV |
| Prêmio de mercado | 0,05–0,10 CNY/W acima do TOPCon | preço de referência | O prêmio cobre a diferença de custo e paga pela diferenciação |
| Rendimento em produção em massa | 98,5 % | 98,5 % | A maturidade do processo agora está nivelada |
Leia as linhas por quem as possui. A bifacialidade é fixada pela arquitetura da célula e fecha o mercado de montagem no solo para contato traseiro quase inteiramente, o que é uma decisão de portfólio. O custo não relacionado ao silício é uma média contra um valor de líder, e a diferença entre esses dois números é onde a maioria das fábricas realmente vive. O rendimento e a eficiência do módulo são as duas linhas que uma linha de módulos ainda pode mover depois que as células chegam, e são as duas que a norma contabiliza.
A bifacialidade decide o produto, não o processo
Um módulo de contato traseiro com 55 a 65 % de bifacialidade não está competindo por um campo em escala de utilidade onde o lado traseiro contribui com uma parcela significativa do rendimento; um módulo TOPCon acima de 85 % está. É por isso que o relatório pode sustentar ambas as afirmações ao mesmo tempo: que o contato traseiro tem um teto de eficiência mais alto e que o TOPCon mantém 87,6 % do mercado. Os dois produtos são vendidos para lugares diferentes.
Para um planejador de linha esta é a primeira pergunta, e ela vem antes de qualquer comparação de equipamentos: para qual segmento estou construindo, e o produto que posso fabricar ali supera o piso com margem? O trabalho em distribuída e BIPV recompensa a maior eficiência e a aparência; a montagem no solo recompensa o ganho no lado traseiro e o preço. Uma linha que tenta atender a ambos com uma única configuração geralmente acaba com uma lista de materiais que não atende bem a nenhum dos dois.
Para estruturas BIPV projetadas em torno do limiar de eficiência de 23,5 %, dividimos o ciclo térmico em duas câmaras, completando a evacuação no primeiro estágio para evitar bolhas antes de aplicar pressão controlada no segundo.
Os termos da licitação são a especificação real
As normas estabelecem o piso. Os compradores estabelecem a exigência, e em 2026 a exigência mudou. As seções de contato traseiro em licitações de empresas centrais e estatais ultrapassaram 10 GW, cerca de 17 % do total e 14 pontos acima de 2025, e o contato traseiro ficou com 22 % das adjudicações onde a tecnologia foi especificada. Quatro compradores realizaram seções independentes de contato traseiro totalizando 6,5 GW com uma exigência explícita de pelo menos 635 Wp e 23,5 % de eficiência do módulo, e apenas oito empresas foram qualificadas para licitar.
Essa combinação é a parte útil. Um piso de potência de 635 Wp e um piso de eficiência de 23,5 % descrevem um tamanho de módulo e uma eficiência de célula que precisam chegar juntos, e a lista de qualificação é curta porque a montagem é difícil, não porque as células são escassas. Para o lado dos equipamentos a implicação é direta: o que você comprar tem que manter sua especificação em um módulo maior e mais fino do que aquele para o qual a máquina foi especificada, que é a mesma conclusão que a especificação do laminador tem que resistir.
A paridade de custos é uma estatística de líder
A manchete é que o contato traseiro alcançou paridade de custos com o TOPCon, e o relatório sustenta isso com um valor de líder: um módulo ABC a cerca de 0,606 CNY/W, aproximadamente 0,016 CNY/W abaixo do TOPCon. A mesma tabela apresenta as médias do setor como 0,231 contra 0,149 CNY/W de custo não relacionado ao silício. Ambos os números são verdadeiros, e descrevem populações diferentes. A paridade existe na frente da distribuição; a média do setor ainda carrega uma diferença de cerca de oito fen por watt.
Três itens de custo ficam fora da alegação de paridade e dentro de uma decisão de capital. O equipamento para contato traseiro é cotado em 4,5 a 5 bilhões de CNY por GW, bem acima do TOPCon, com depreciação concentrada nos anos em que a norma chega. O licenciamento de patentes é um item de linha real: um fabricante pagou 1,65 bilhão de CNY por uma licença, cerca de dois fen por watt. E o próprio mercado de retrofit é grande, com cerca de 13 bilhões de CNY em upgrades divulgados em mais de 100 GW em 2026, a maior parte destinada a alcançar o grau máximo em linhas TOPCon existentes em vez de convertê-las.
Cinco verificações antes de cotar uma linha
Se a conformidade é uma taxa de aprovação, então as perguntas a fazer a um fornecedor são sobre distribuição e evidências, não sobre números de pico. Estas são as cinco que colocaríamos em uma revisão de especificação, na ordem que economiza mais dinheiro.
| Verificação | Por que a norma torna isso importante | O que pedir |
|---|---|---|
| Manuseio do lado frontal | Uma célula de contato traseiro tem seu padrão ativo na parte traseira; o contato na frente é uma perda de rendimento que aparece como perda de grau mais tarde | Transporte apenas pelo lado traseiro, e o material da correia ou almofada por escrito |
| Consistência das junções | A resistência de interconexão fica em série com a célula, e uma junção fraca define a corrente do módulo | Distribuição da resistência ao arrancamento após envelhecimento, não uma mediana no dia zero |
| Qualidade do laminado | Vazios e delaminação custam ganho óptico e, eventualmente, potência, depois que o grau já foi cotado | Contagem de vazios na linha de junção após a receita que você realmente vai executar |
| Medição por módulo | Um grau tem que ser evidenciado por número de série, e a norma é auditada com base em registros | Se os dados de IV e EL são armazenados em relação ao módulo ou apenas exibidos |
| Portabilidade da receita | O segundo produto de um lote diferente de célula ou filme é um experimento diferente | Uma receita documentada, e uma forma de registrar qual foi executada |
A questão da medição merece uma nota própria, porque é onde a norma é vencida silenciosamente. Uma curva IV tomada a uma temperatura diferente, uma varredura diferente ou um dispositivo de referência diferente pode mover um módulo através de um limite de grau sem que nada mude no laminado. Se duas fábricas relatam taxas de conformidade diferentes nas mesmas células, a primeira coisa a comparar é a medição, não o rendimento.
De onde vêm estes números
Os pisos, a estrutura de graus, as taxas de aprovação, os termos da licitação, os números de custo, os números de capacidade e as participações de mercado vêm todos de um relatório de mercado em chinês sobre o cenário competitivo de contato traseiro e TOPCon publicado em outubro de 2026, cujos próprios dados de mercado são atribuídos à Hundsun Juyuan. É um documento voltado para investidores, e o lemos como fabricantes: nenhuma das alocações de ações ou metas de preço nele são relevantes aqui, e nada neste artigo é aconselhamento de investimento.
Duas figuras na fonte são tabelas. A tabela comparativa acima é uma tradução da primeira, reproduzida com os seus números inalterados. A segunda é uma alocação de portefólio por horizonte de investimento, razão pela qual não é reproduzida: responde a uma pergunta que este público não faz. O único facto prospetivo no seu enquadramento vale a pena manter, no entanto. O relatório projeta o contacto posterior em 19 % do mercado em 2028 e as arquiteturas combinadas TBC e HBC em 28 % até 2036, o que é uma afirmação sobre o que uma linha deve ser capaz de se tornar, não o que deve comprar hoje.
Não auditámos os valores das taxas de aprovação, e um único relatório é uma única fonte. O que podemos dizer do lado do equipamento é mais restrito: as verificações acima são as que decidem se um módulo conforme sai da linha no ducentésimo dia, bem como no segundo.
Perguntas frequentes
Que eficiência precisa um módulo para o padrão de 2027?
O relatório indica 23,5 % no mínimo para módulos de contacto posterior e 23,2 % para TOPCon, com o grau um em 24,2 % e 24,0 % respetivamente. Como os limites mínimos se situam perto das médias atuais de produção em massa, a questão prática é que fração da sua produção os supera.
É um problema de célula ou de módulo?
Ambos, em sequência. A célula define o teto e o relatório coloca-o em 27 % com um módulo em 24,3 %. Tudo entre esses dois números é montagem do módulo: sombreamento, área de borda, comportamento ótico do laminado, resistência de interligação, desajuste entre o bin.
Porque é que as taxas de aprovação parecem tão piores do que as eficiências publicadas dos módulos?
Porque medem coisas diferentes. Um valor de eficiência publicado descreve um tipo de produto ou uma amostra campeã; uma taxa de aprovação descreve uma população de módulos testados, incluindo a cauda. Uma média de 23,9 % com uma dispersão ampla é consistente com um quarto das amostras a superar um limite mínimo de 23,2 %.
Uma eficiência de célula mais elevada garante conformidade?
Não. Aumenta a média, e o padrão conta a cauda. Uma linha com células excelentes e stringing inconsistente pode reportar uma taxa de conformidade pior do que uma linha com células médias e controlo de processo rigoroso.
Podemos alcançar o grau um com TOPCon?
O relatório define o limite mínimo do grau um em 24,0 % para TOPCon, acima da sua média declarada de produção em massa de 23,9 %. Isso é uma afirmação sobre quanto da frota atual o alcança, não sobre se é fisicamente possível, e é por isso que o relatório descreve atualizações destinadas ao grau superior em vez de conversões.
A bifacialidade afeta a conformidade?
Afeta mais a decisão de produto do que a medição. Um módulo bifacial de 55 a 65 % e um acima de 85 % são vendidos para segmentos diferentes, e o padrão aplica-se a qualquer um que construa. O que muda é o mercado que pode abordar, não o limite mínimo.
Como se relaciona a especificação do concurso com o padrão?
Os concursos no relatório exigem pelo menos 635 Wp e 23,5 % de eficiência do módulo, o que é o limite mínimo do padrão mais um requisito de potência. Passar o padrão coloca um módulo no mercado; cumprir o termo do concurso coloca-o numa encomenda.
O que devemos corrigir primeiro se a nossa taxa de conformidade for baixa?
Medir primeiro, depois corrigir. Compare a configuração de medição, depois a taxa de aprovação por bin e por turno, depois a linha de junção. Na nossa experiência de projetos de retrofit, a maior alavanca individual é geralmente a consistência na interligação, porque é onde um pequeno desvio de processo se transforma numa alteração de resistência em série que se manifesta como uma fronteira de grau.
Considerações finais
Um padrão definido perto da média não é um veredicto tecnológico, independentemente do que diga o comentário de mercado em torno dele. É uma máquina de triagem, e as máquinas de triagem recompensam as fábricas cuja produção é estreita em vez daquelas cuja melhor amostra é elevada. As cinco verificações acima são baratas em comparação com uma falha de grau encontrada numa auditoria, e apenas as duas primeiras exigem dinheiro novo: as restantes são registos que ou mantém ou não.
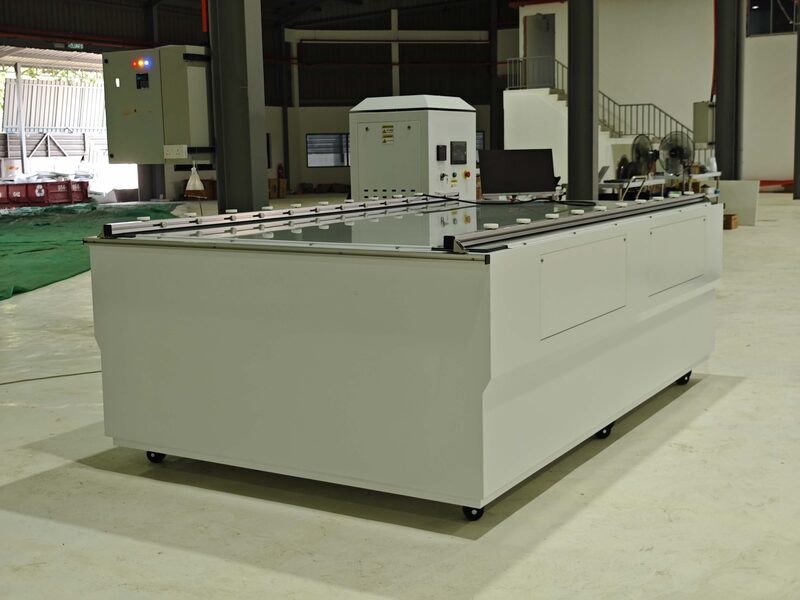
Fornecemos o laminador BIPV de câmara dupla de camada única OTcy 2754DD para lidar com desgaseificação e cura para módulos arquitetónicos exigentes. Se está a qualificar novas construções para cumprir limites de eficiência, envie-nos os seus desenhos de vidro, especificações de pilha de módulos ou amostras de materiais para avaliação de processo e testes de perfil térmico.