Máquina de Fabricação de Painéis Solares: Quais Máquinas Você Precisa
Índice
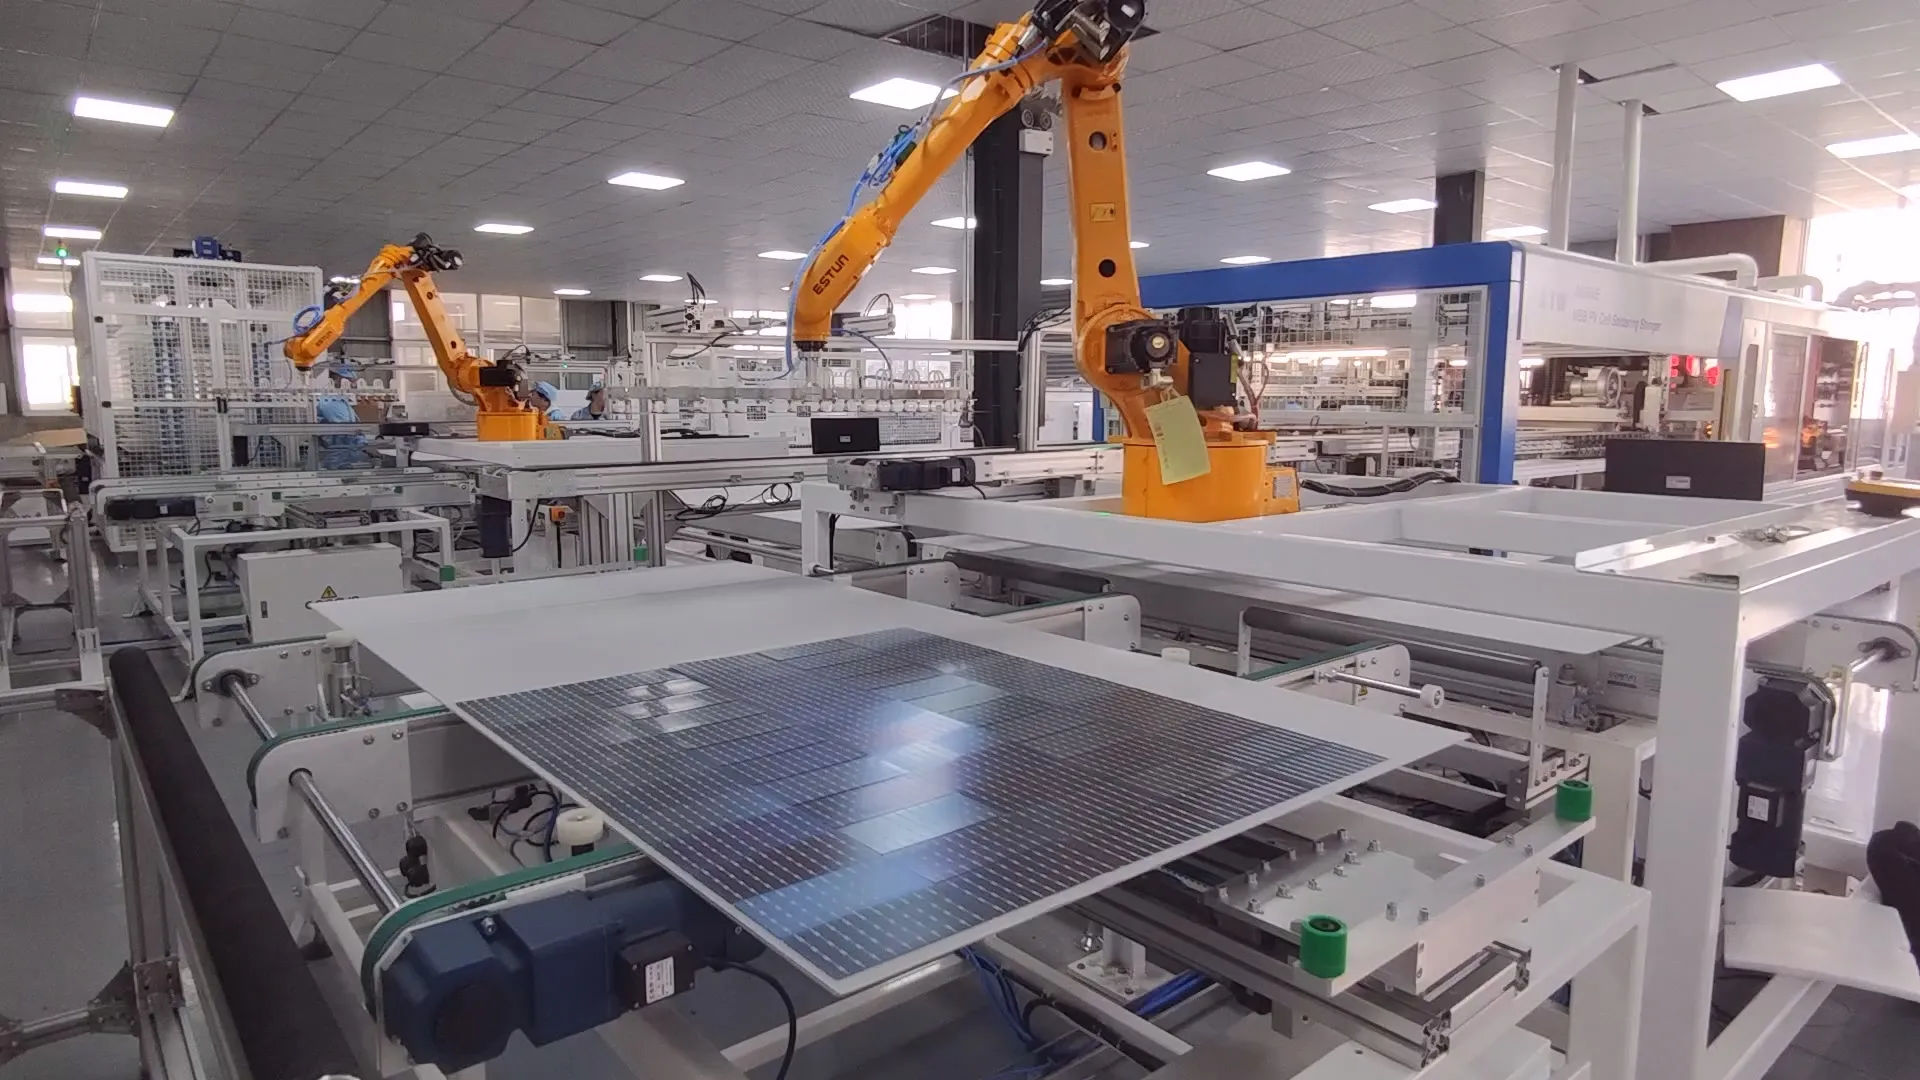
Resposta rápida: A fabricação de painéis solares não é uma única máquina. Uma fábrica de módulos opera uma linha conectada, e cada unidade executa uma tarefa: classificação de células por corrente, corte a laser para células half ou shingled, tabbing e stringing para soldar células em strings, layup para organizar as strings com encapsulante e vidro, laminação para unir a pilha, enquadramento para encaixar o perfil de alumínio e a caixa de junção, depois teste IV e classificação dos módulos acabados. Escolher equipamento significa adequar o tempo de ciclo de cada estação à capacidade de produção desejada, porque a estação mais lenta define a taxa da linha. Uma linha é normalmente descrita pela sua capacidade anual — 5 MW, 50 MW, 300 MW ou 1,2 GW — e o número de máquinas decorre desse número. A perda de rendimento acumula-se entre estações, por isso um décimo de por cento extra de quebra no stringing é muito mais caro do que parece.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Os equipamentos de fabricação de painéis solares não são uma única unidade gigante. Uma fábrica de módulos opera uma linha conectada de máquinas, e cada uma realiza parte do trabalho: cortar células, soldá-las em strings, organizar as strings, laminar o módulo, instalar a moldura e testar o painel acabado. Escolher máquinas para fabricação de painéis solares é, portanto, uma decisão de sequenciamento, não uma lista de compras.
Parece bastante simples no papel. Na produção real, cada processo afeta o seguinte. Um pequeno erro de posicionamento durante o layup pode tornar-se uma bolha ou um defeito de alinhamento após a laminação. Uma solda fraca pode parecer bem ao olho humano, mas aparecer como uma área escura durante a inspeção EL.
É por isso que uma boa linha de produção de painéis solares deve funcionar como um sistema equilibrado, e não como uma coleção aleatória de máquinas.
Este guia percorre as equipamentos de fabricação de painéis solares em uma linha de módulos padrão, na ordem em que as máquinas operam: classificação de células e corte a laser, stringing, layup, laminação, enquadramento e teste final. Cada seção explica o que a máquina faz, por que é importante e o que verificar antes de comprá-la. Para valores de orçamento por capacidade, consulte o custo da linha de produção de painéis solares por capacidade.
Antes de analisar o equipamento, há uma distinção importante.
Este artigo é sobre uma linha de produção de módulos solares—uma fábrica que compra células solares acabadas e as monta em painéis solares. Fabricar células solares a partir de wafers de silício é um processo diferente, que envolve equipamentos químicos húmidos, fornos de difusão, sistemas PECVD ou ALD, serigrafias, fornos de queima e outras máquinas especializadas.
Então, que máquinas são usadas para fabricar um painel solar acabado?
1. Máquina de Teste e Classificação de Células Solares
Um testador de células de corrente é especificado segundo a IEC 60904-9:2020: correspondência espectral entre 300–1200 nm, irradiância calibrada a 100 mW/cm², não uniformidade da intensidade luminosa igual ou inferior a 2% e instabilidade de curto prazo igual ou inferior a 1% para uma classificação A.
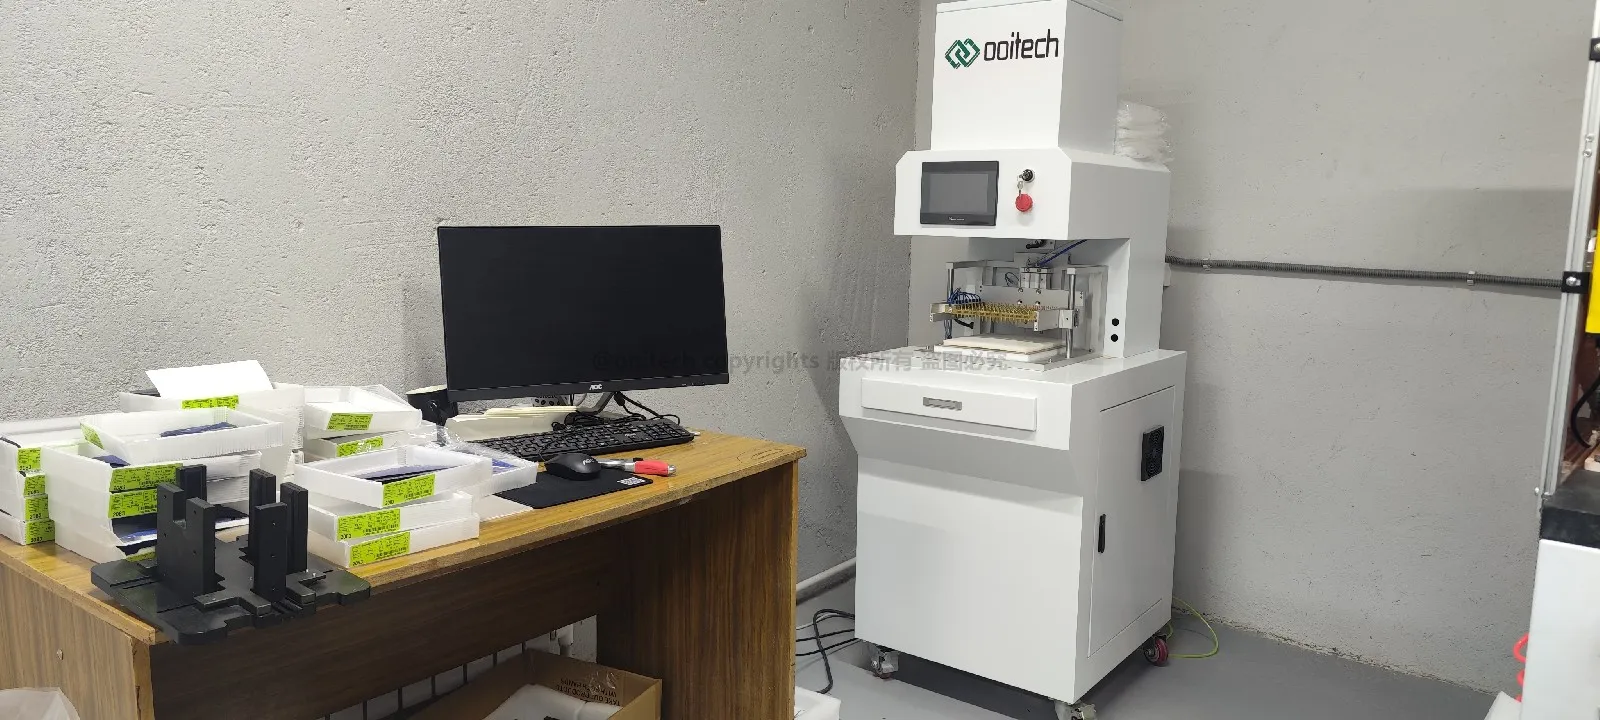
As células solares do mesmo lote de produção nem sempre são eletricamente idênticas. A sua corrente, tensão e potência máxima podem variar ligeiramente. Se células com características elétricas significativamente diferentes forem conectadas na mesma string, a célula com pior desempenho pode limitar a produção de toda a string.
A testador de células solares mede parâmetros como:
Tensão de circuito aberto
Corrente de curto-circuito
Potência máxima
Eficiência da célula
Características da curva I-V
O sistema de classificação agrupa então as células com desempenho semelhante.
Algumas linhas de produção também usam inspeção ótica automática ou inspeção EL ao nível da célula para identificar lascas nas bordas, fissuras ocultas, contaminação e áreas eletricamente inativas antes de as células entrarem no processo de stringing.
Pode parecer um passo pequeno, mas uma classificação precisa ajuda a reduzir a incompatibilidade elétrica e melhora a consistência dos módulos acabados.
2. Máquina de Corte a Laser de Células Solares
Os valores a exigir de um fornecedor são precisão de corte de ±0,1 mm ou melhor, e uma fonte laser dimensionada para a tarefa — cerca de 50 W para ranhurar e até 300 W onde uma etapa de aquecimento funciona em paralelo.
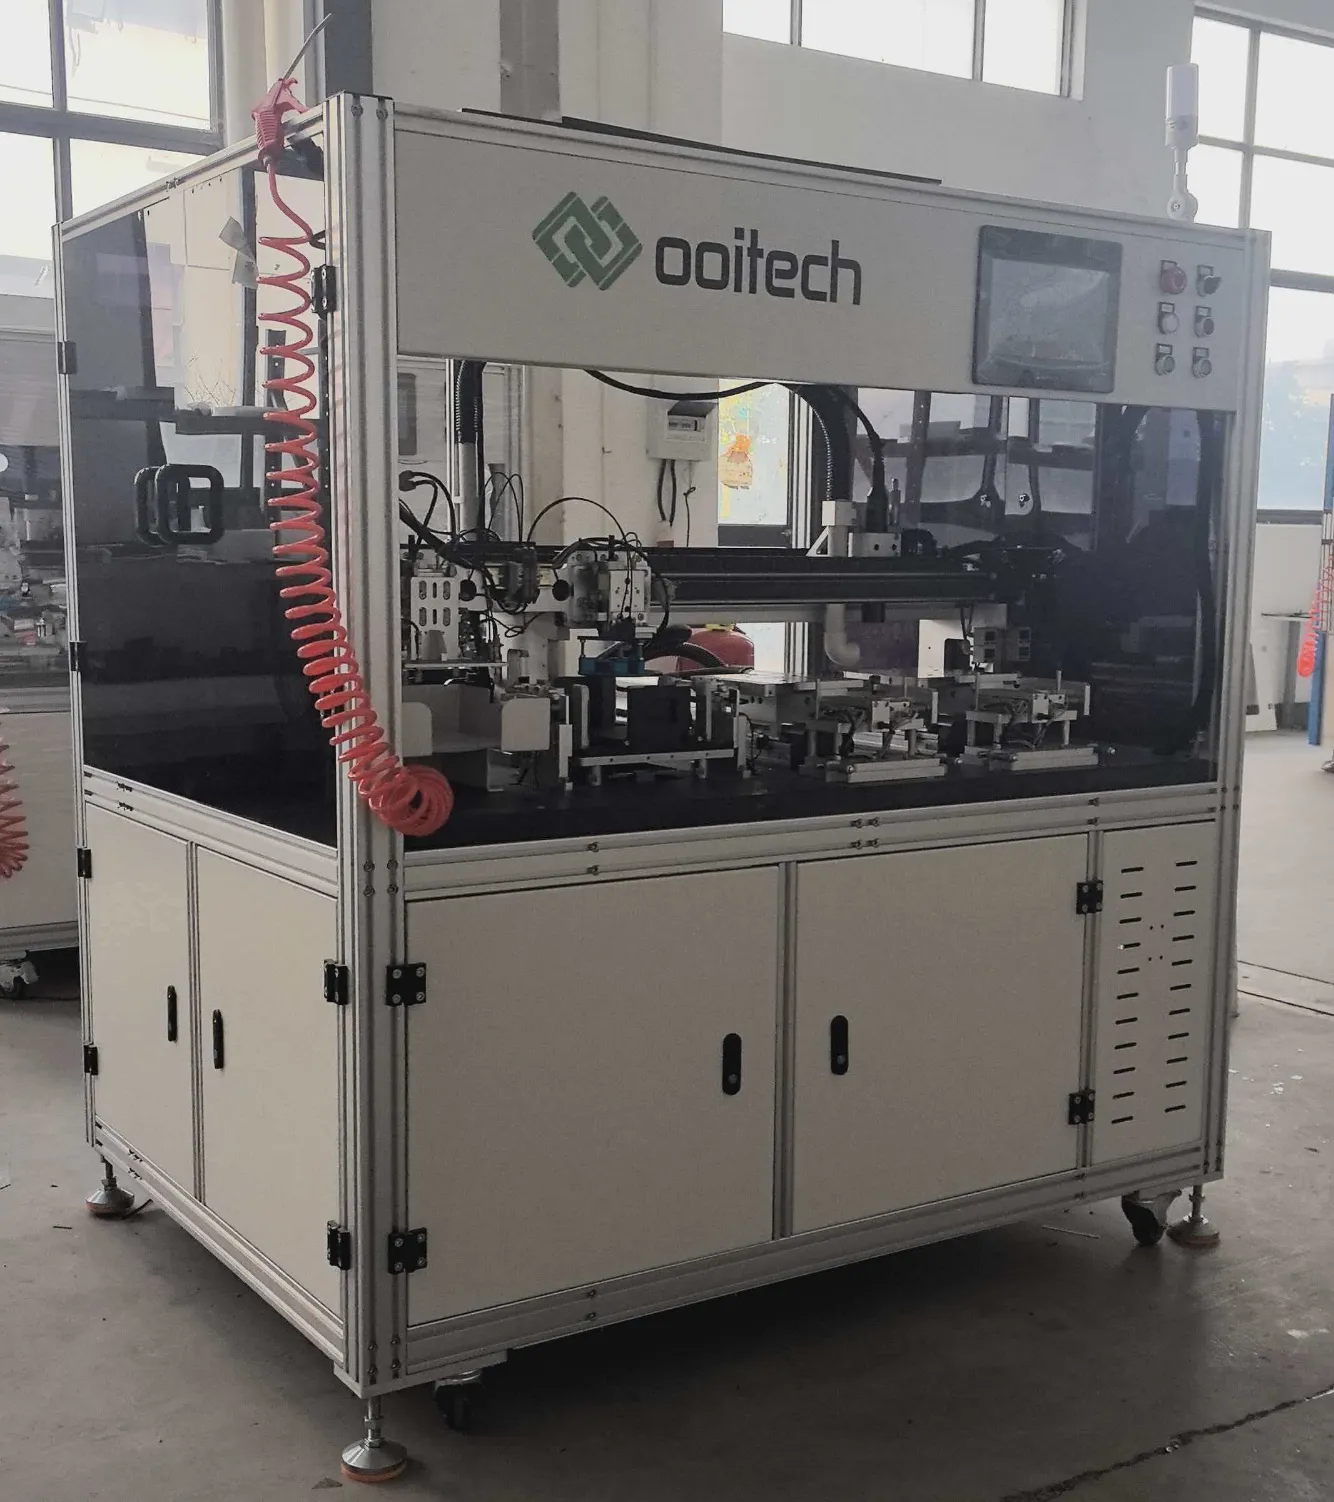
A maioria dos módulos solares modernos usa células meio-cortadas, cortadas em uma máquina de corte a laser de células solares. Módulos shingled e outros designs especiais de módulos podem usar seções de células ainda menores. Nesses casos, as células solares de tamanho completo devem ser divididas antes do stringing.
Uma máquina de corte a laser de células solares risca e separa as células com alta precisão. Dependendo do design do módulo, pode cortar as células em metades, terços ou peças menores.
São usados dois métodos de corte comuns:
Riscagem a laser convencional seguida de quebra mecânica
Corte a laser não destrutivo, concebido para reduzir o stress mecânico e térmico
O corte não destrutivo está a tornar-se mais importante à medida que as células se tornam mais finas e maiores. As microfissuras criadas durante o corte podem expandir-se durante o stringing, a laminação, o transporte ou a operação ao ar livre a longo prazo.
Se uma fábrica produz apenas módulos de células completas, uma máquina de corte a laser pode não ser necessária. Para a produção de módulos meio-cortados e shingled, no entanto, é uma parte central da linha.
3. Máquina Tabber Stringer
As stringers de classe de entrada operam cerca de 1.200 células por hora e as plataformas de alta velocidade até 6.800; a precisão de posicionamento é de ±0,15 mm e a quebra em células Classe A deve ser igual ou inferior a 0,2%. A largura da fita varia entre 0,35–1,2 mm e os formatos de célula entre 156–230 mm nas máquinas fabricadas atualmente.
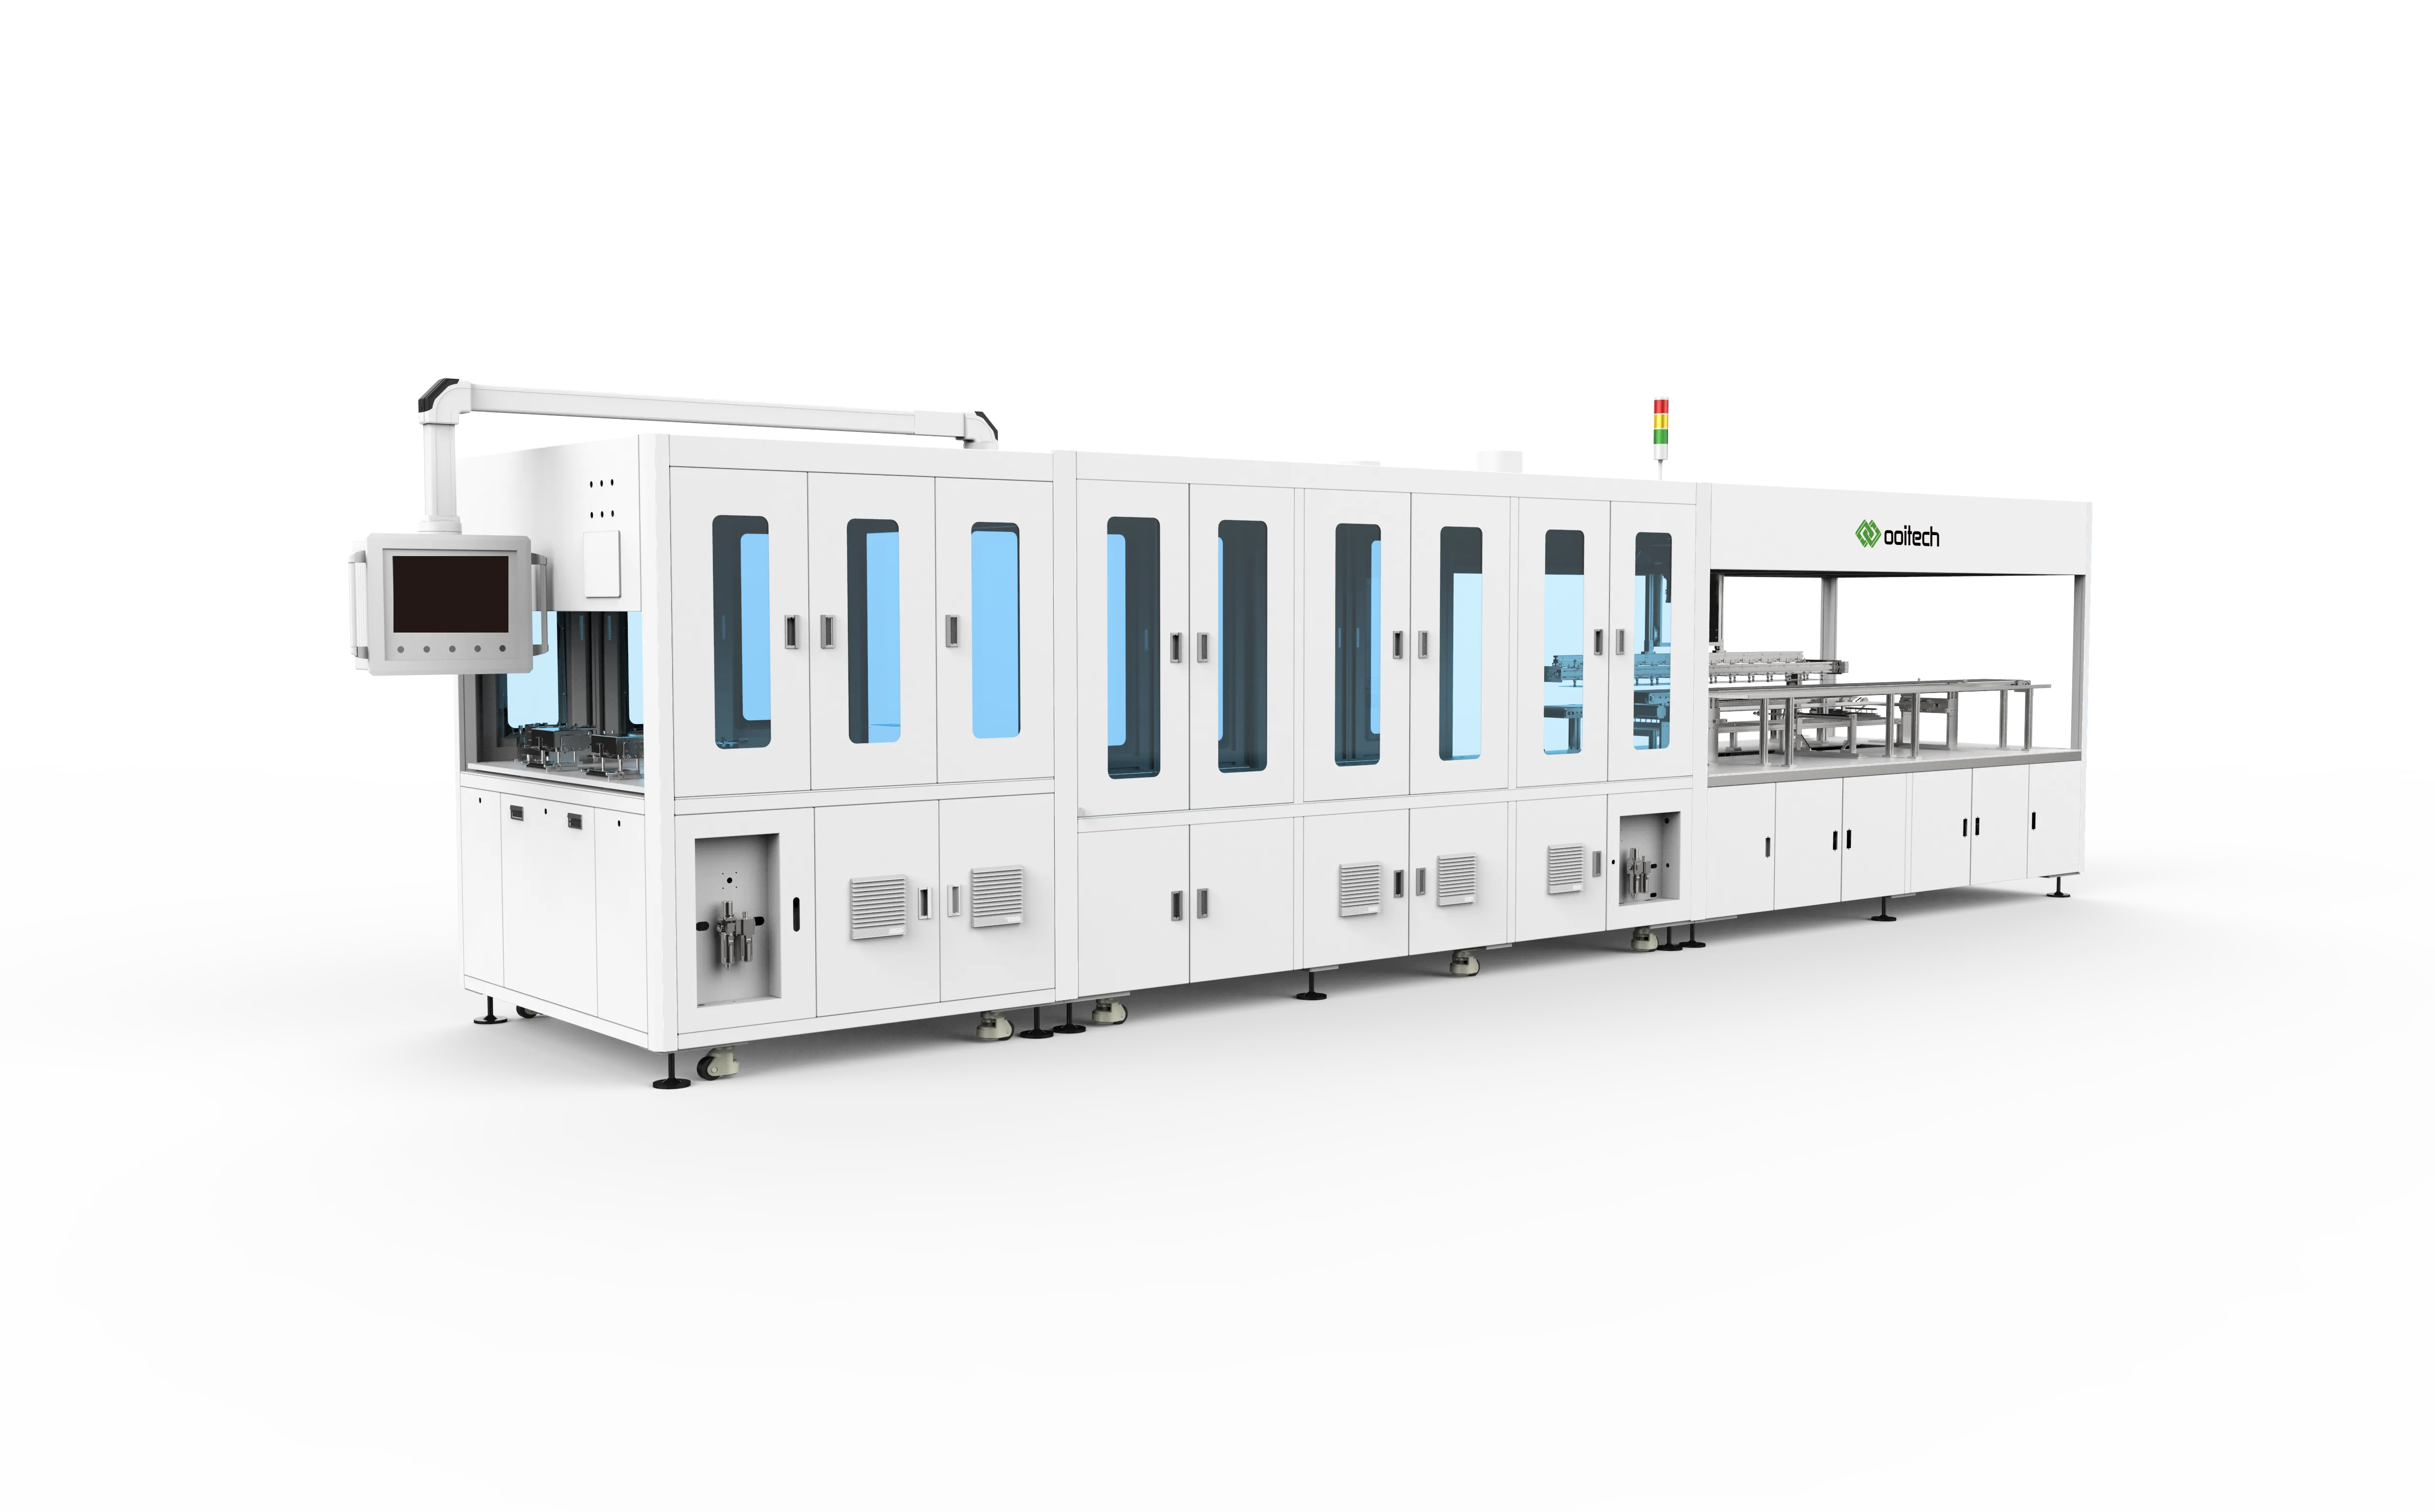
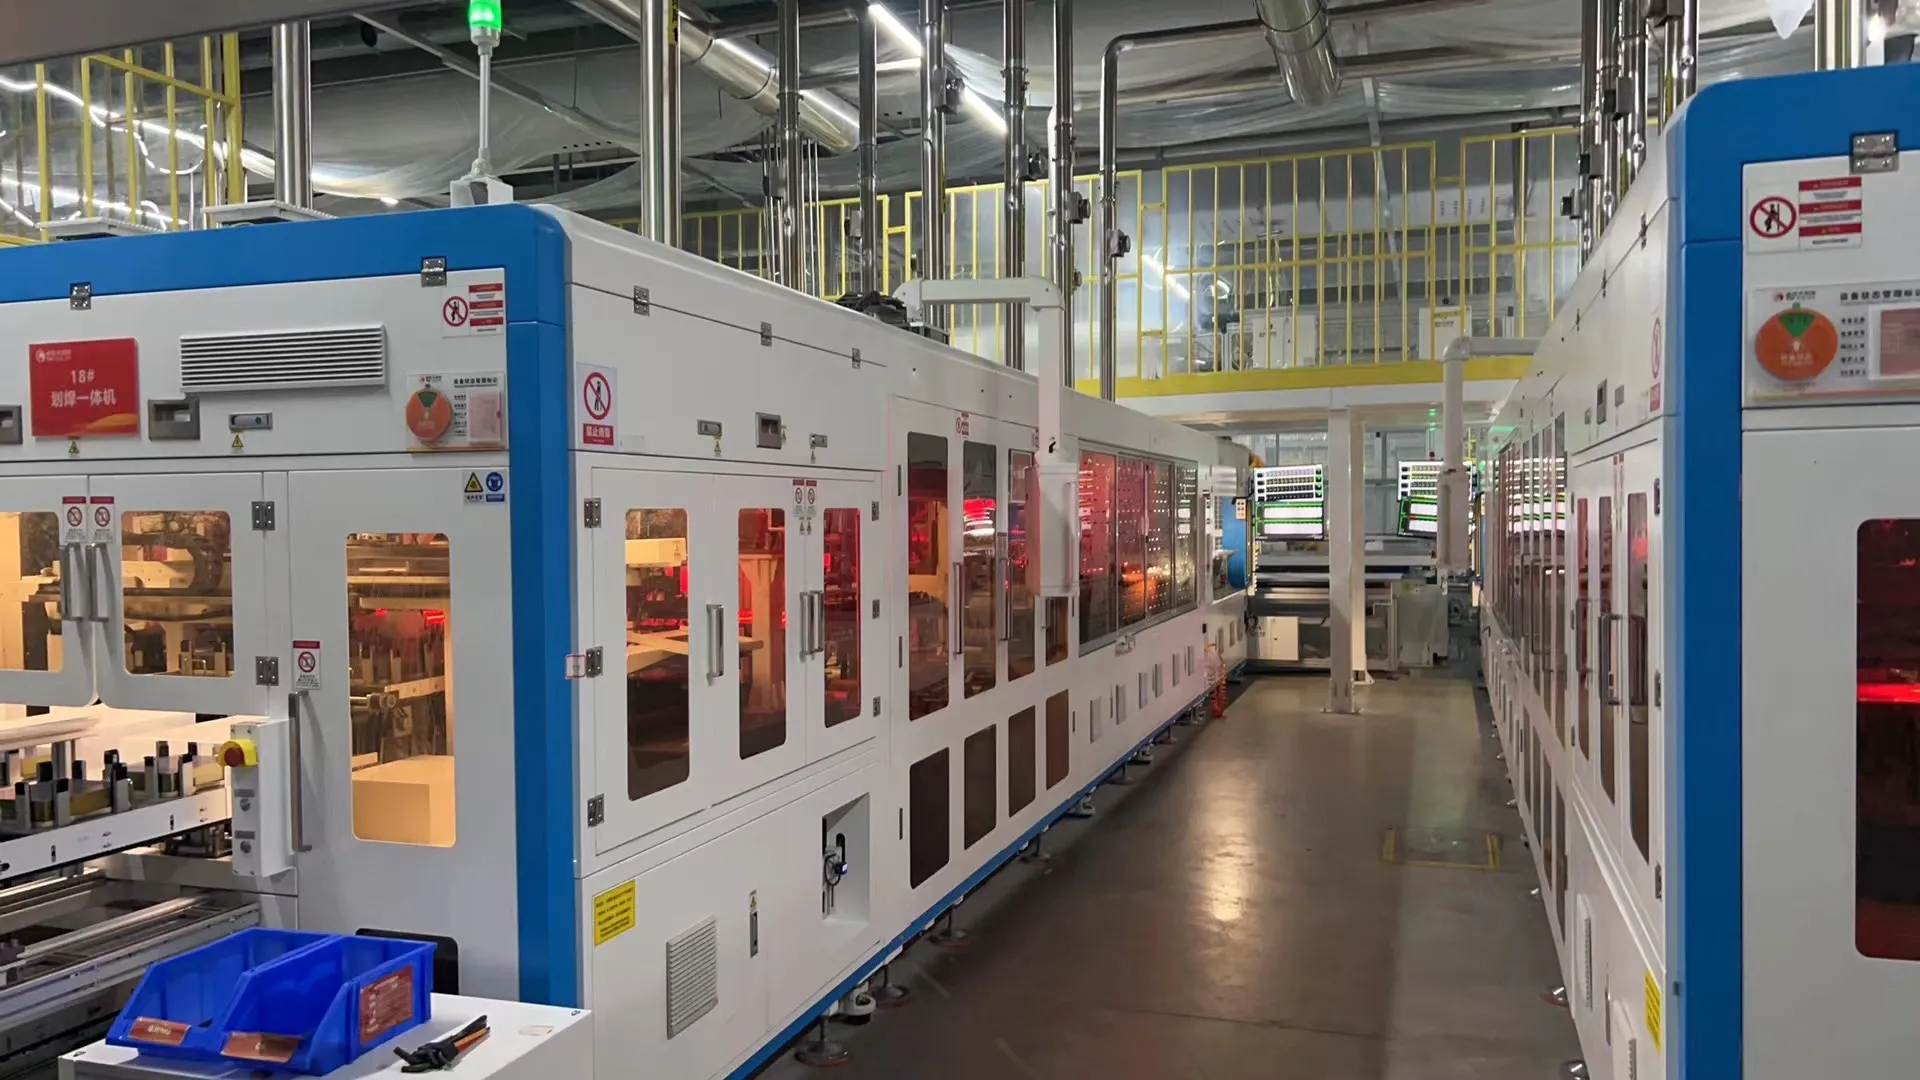
A tabber stringer é frequentemente considerado o coração de uma linha de produção de painéis solares.
A sua principal função é soldar a fita fotovoltaica às células individuais e conectar as células em série para formar strings de células. As máquinas modernas geralmente combinam tanto o tabbing como o stringing num único processo automático.
Um tabber stringer normalmente trata de:
Carregamento e separação de células
Posicionamento de células
Alimentação de fita
Aplicação de fluxo
Soldadura
Alinhamento de string
Corte e descarga de string
Inspeção por visão
O método de stringing correto depende da tecnologia da célula.
As células PERC e TOPCon podem geralmente ser processadas com stringers multi-busbar convencionais. As células HJT podem exigir soldadura a temperatura mais baixa, porque são mais sensíveis ao calor. As células BC, IBC, ABC e HPBC precisam de equipamento especializado de soldadura back-contact, porque os seus contactos positivos e negativos estão ambos localizados no lado traseiro.
A seleção do stringer deve, portanto, basear-se no tamanho da célula, design do busbar, tipo de fita, temperatura de soldadura e estrutura do módulo—não apenas no número anunciado de células por hora.
4. Inspeção EL de String Inline
O EL inline numa string é comprado pela resolução e não apenas pelo número de câmeras: cerca de 0,5 mm por pixel é o que torna visíveis as microfissuras finas, e câmeras duplas de 4,6 megapixels são típicas da geração atual.

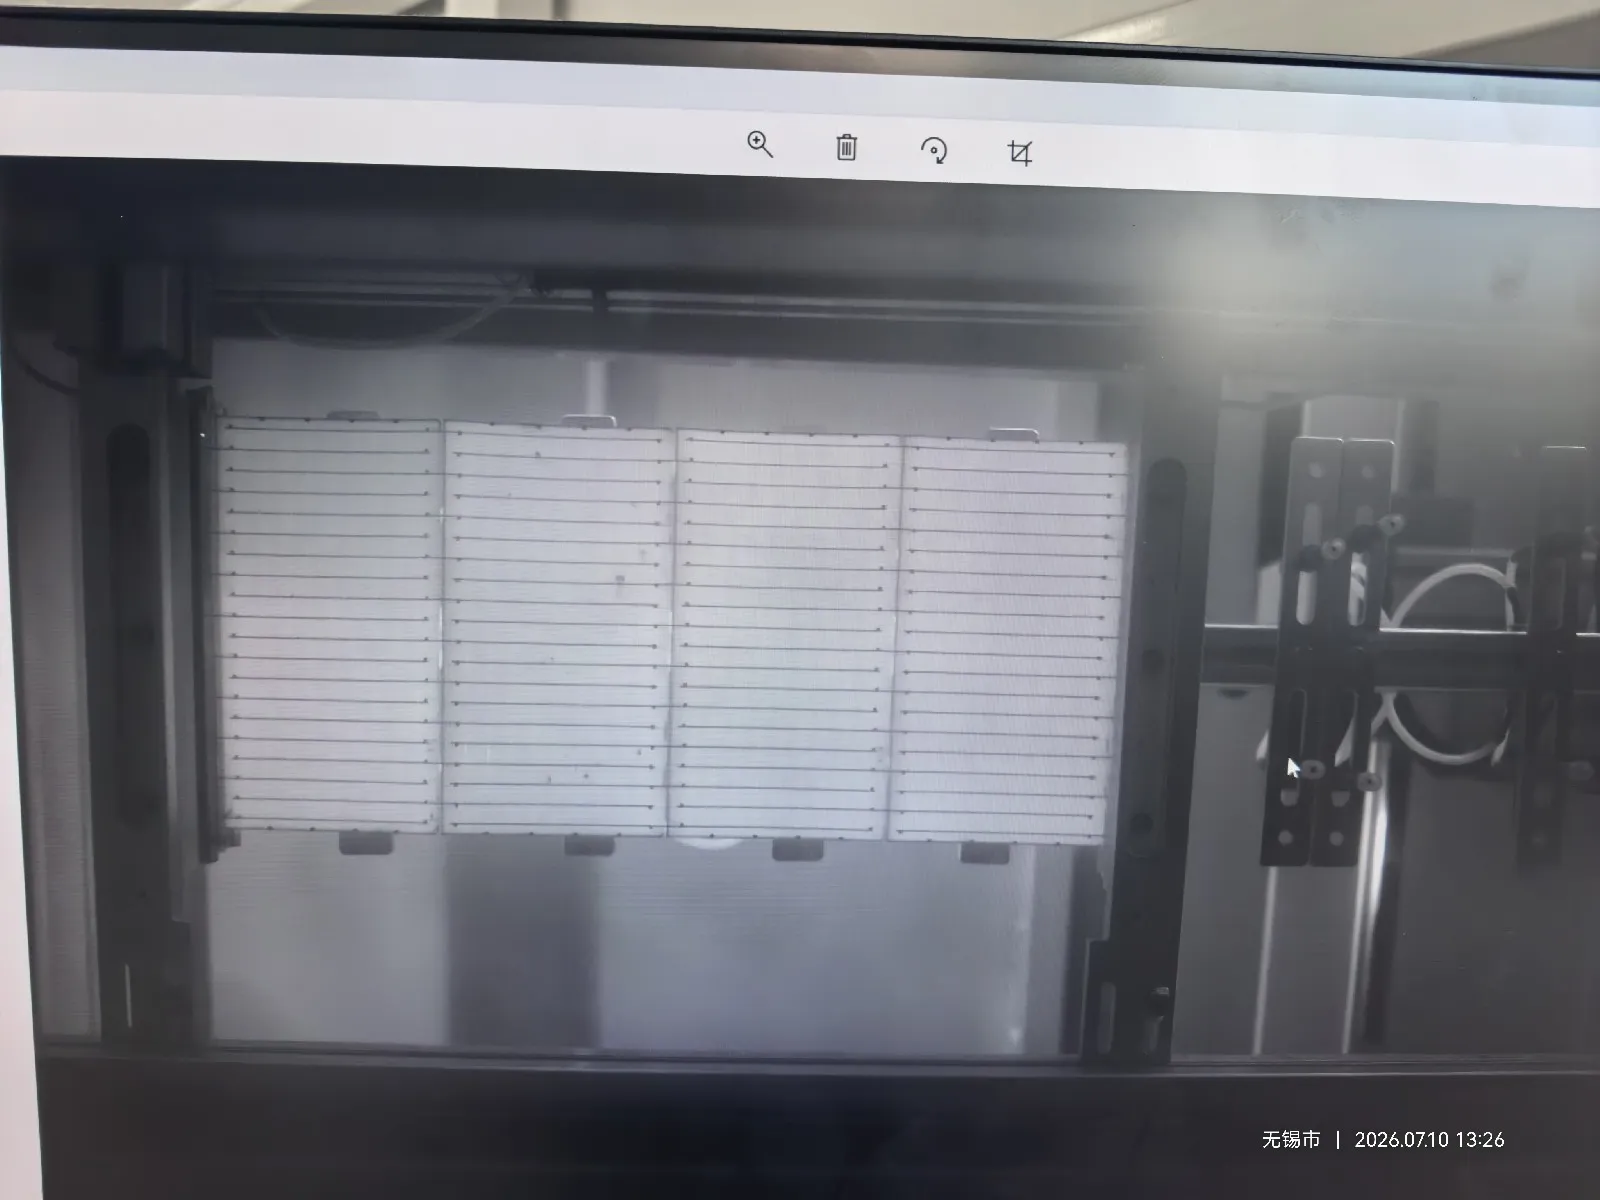
A inspeção EL de strings, usando um testador EL em nível de string, geralmente é uma função opcional integrada ao tabber stringer, em vez de uma máquina completamente separada.
Na prática, a maioria dos fabricantes escolhe esta opção, especialmente ao produzir módulos com células TOPCon, HJT ou BC. Com estas tecnologias de células, soldas fracas, fissuras ocultas e áreas eletricamente inativas podem ser difíceis de identificar através de inspeção visual comum.
A inspeção EL inline verifica a string imediatamente após a soldadura. É aplicada uma corrente às células conectadas, e uma câmara sensível a infravermelhos captura a imagem de eletroluminescência. Fissuras, áreas desconectadas e más conexões elétricas aparecem como regiões escuras anormais.
Isto permite remover strings defeituosas antes do layup e da laminação, quando a reparação ou substituição ainda é relativamente fácil.
Um testador EL de string offline pode ainda ser usado para amostragem, reinspeção ou análise laboratorial, mas normalmente não é necessário como estação de produção separada quando o stringer já inclui inspeção EL inline.
5. Equipamento de Carregamento e Inspeção de Vidro Solar
O vidro que processa tem normalmente 2,0, 2,5 ou 3,2 mm de espessura, com transmitância luminosa acima de 91,5% e 93,5–94,5% onde é aplicado um revestimento antirreflexo.
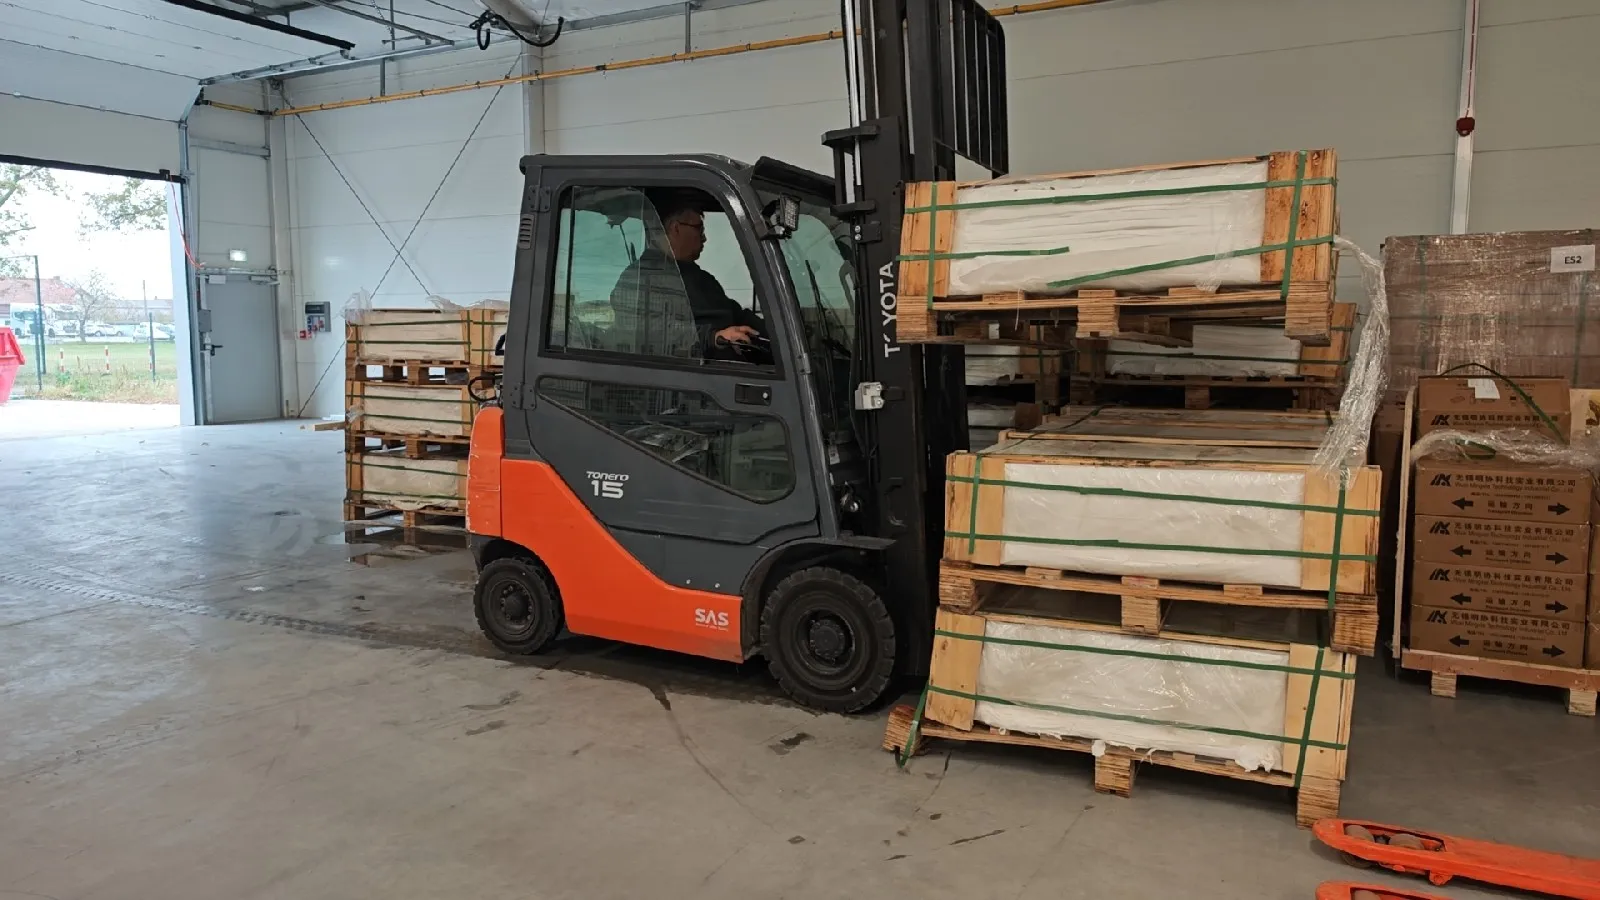
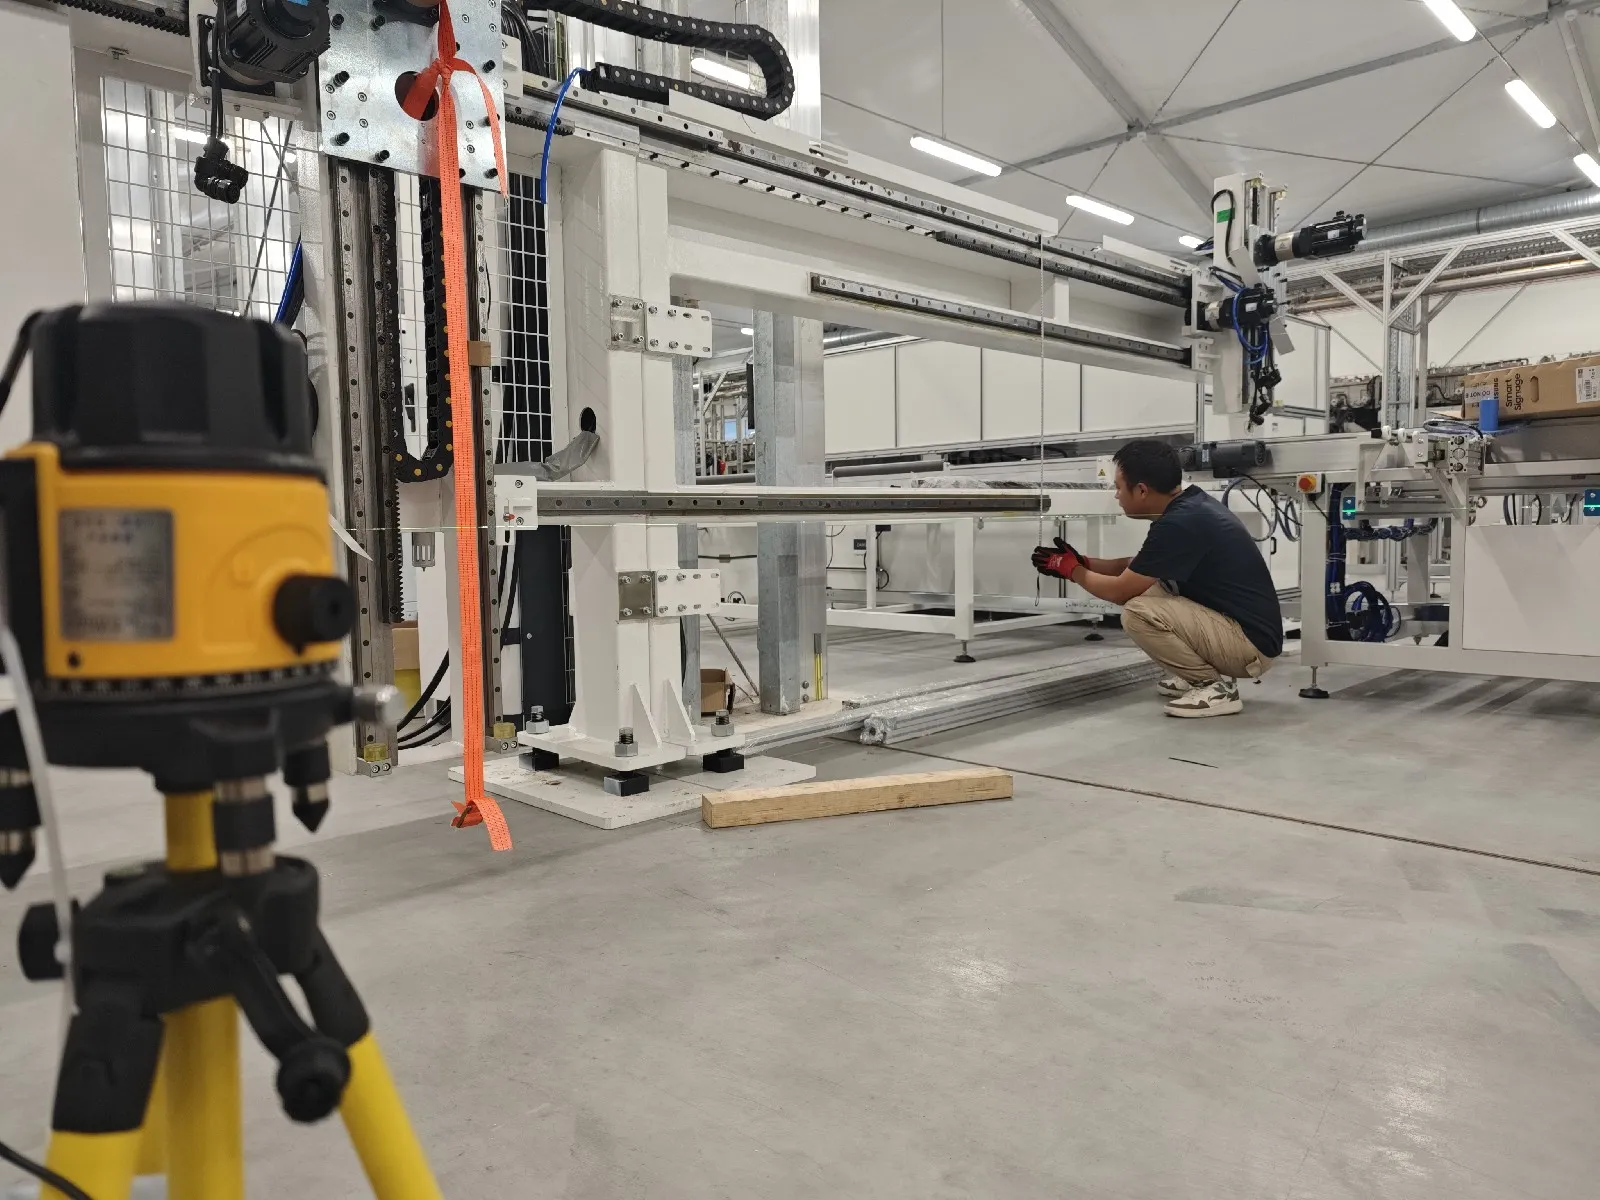
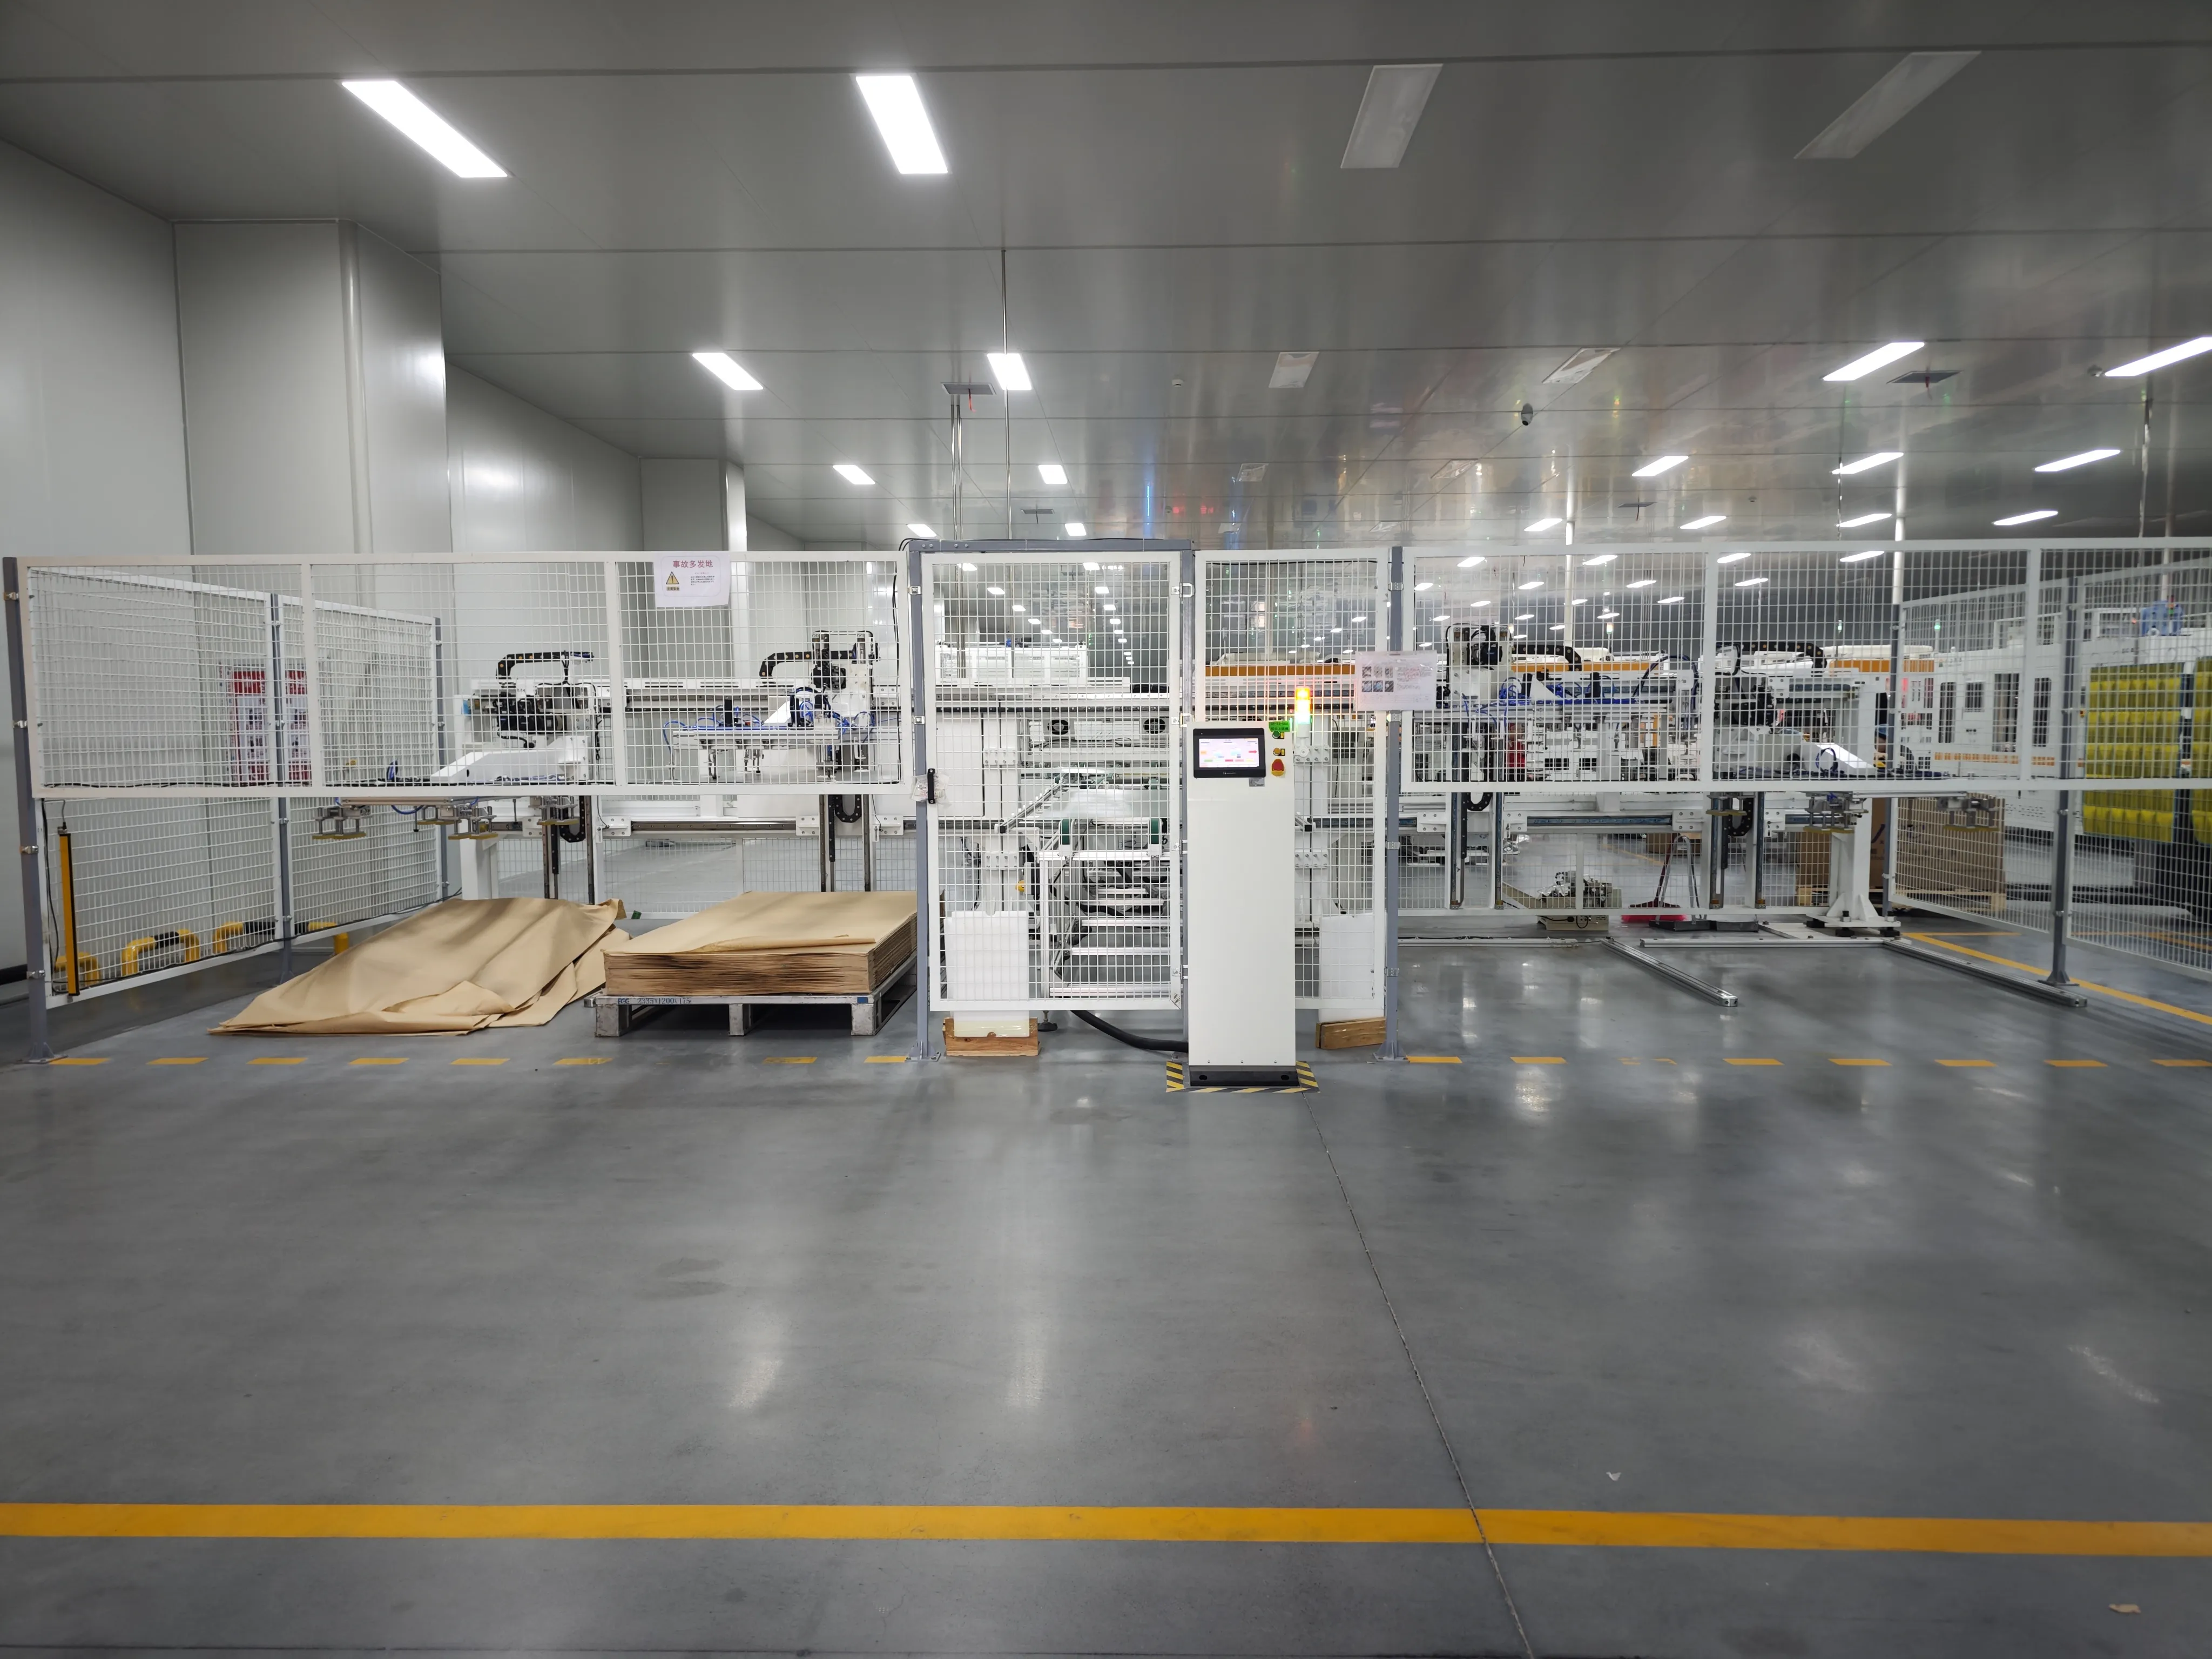
O vidro solar fornecido às fábricas modernas de módulos é normalmente lavado e preparado pelo fabricante do vidro. Por este motivo, uma máquina de lavar vidro dedicada geralmente não é necessária numa linha de produção padrão de painéis solares.
Um carregador automático de vidro coloca o vidro preparado na transportadora. Antes de o EVA ou POE ser colocado, o vidro é verificado quanto a:
Poeira e contaminação da superfície
Riscos
Danos nas bordas
Lascas de vidro
Defeitos de revestimento
Dimensões incorretas
O vidro frontal forma a base da pilha do módulo, pelo que a sua posição deve permanecer estável durante os processos seguintes de colocação de materiais e de disposição das células.
6. Máquinas de Corte e Colocação de EVA, POE e Backsheet
Os materiais têm os seus próprios números antes da máquina: encapsulante EVA com 75–85% de teor de gel após cura e força de adesão acima de 80 N/cm ao vidro, cortado e disposto conforme o desenho do módulo.
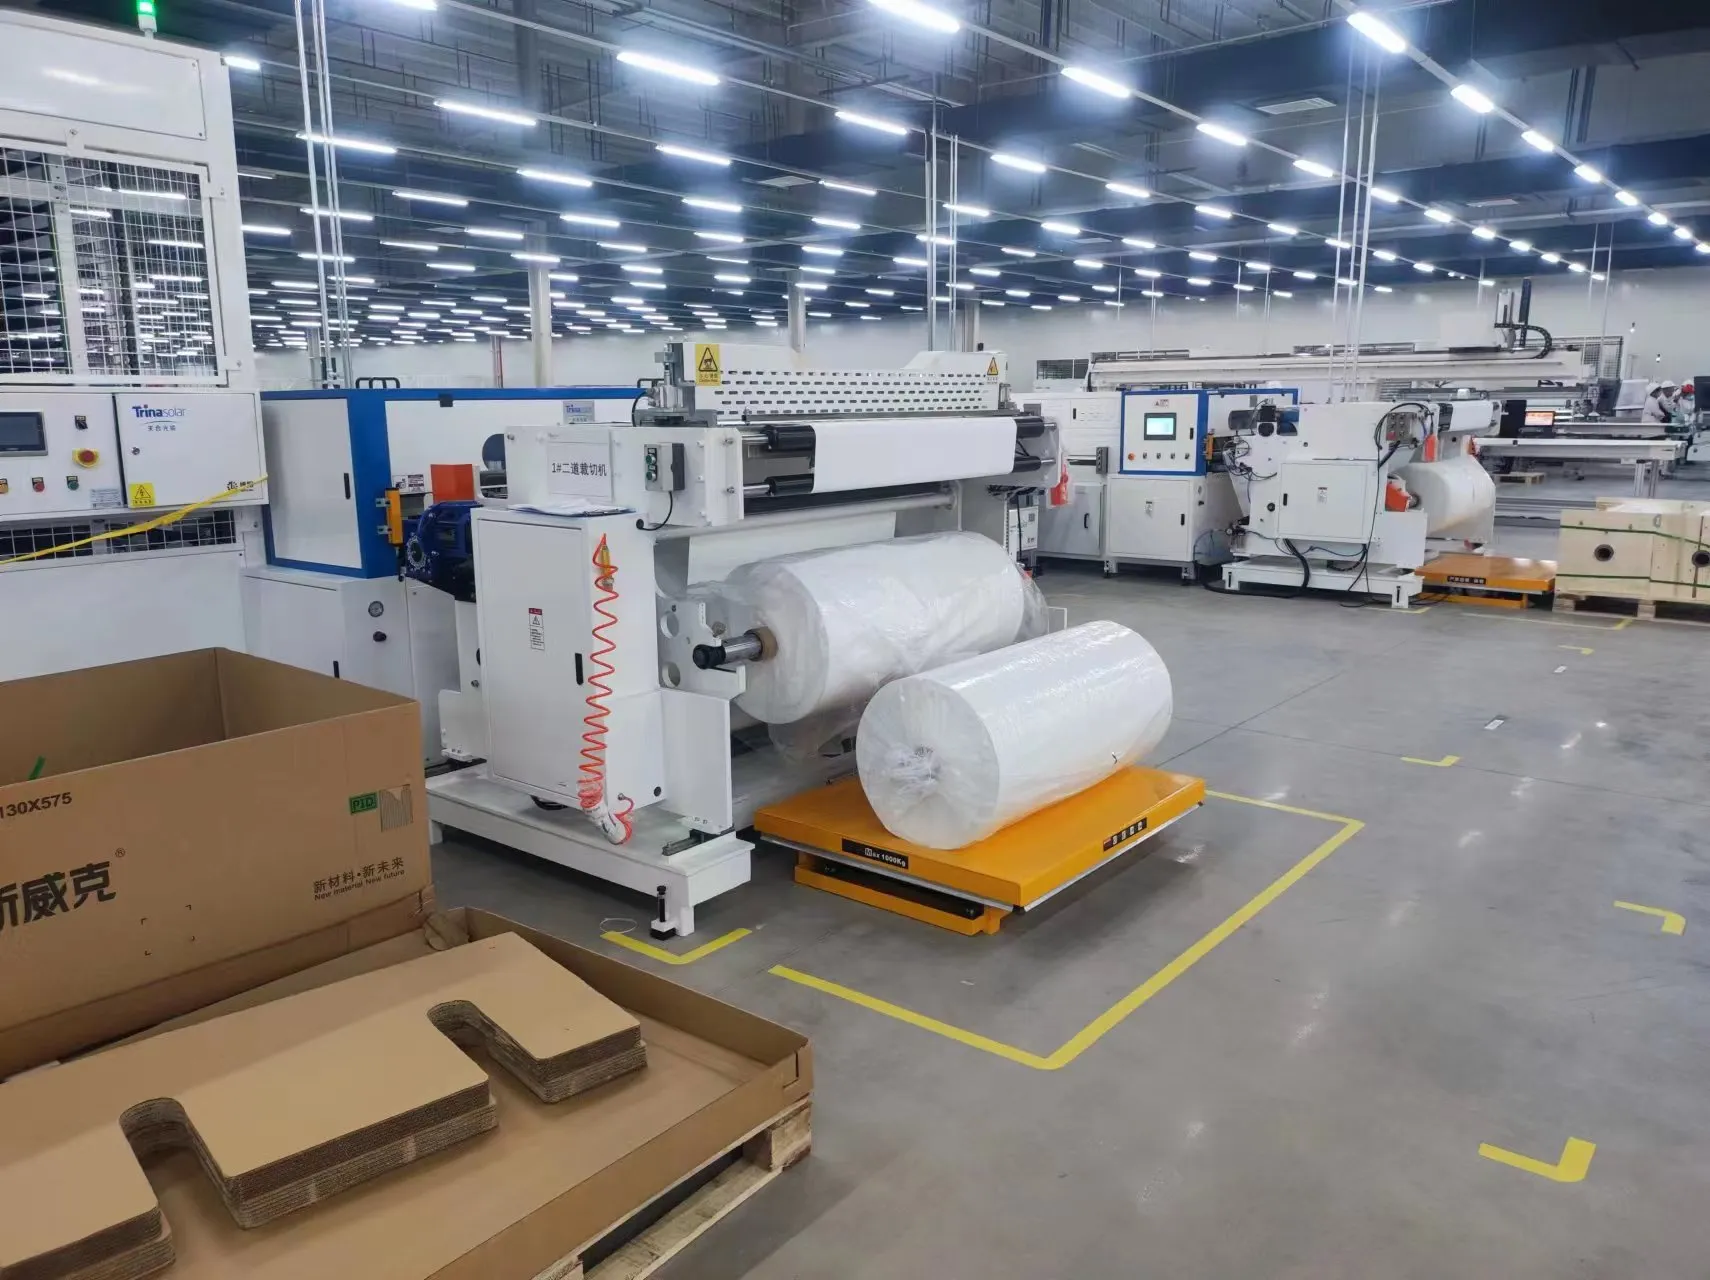
Antes do layup, os materiais encapsulantes e da camada traseira devem ser cortados nas dimensões corretas do módulo em uma máquina de corte de EVA e backsheet.
Uma máquina automática de corte e colocação pode preparar materiais como:
Filme EVA
Filme POE
TPT ou outros backsheets
Tiras de isolamento
Materiais de isolamento de busbar
Após o corte, a máquina coloca o encapsulante sobre o vidro automaticamente.
Para módulos vidro-vidro, o backsheet de polímero é substituído por uma segunda peça de vidro. O layout da linha, a laminadora e o equipamento de manuseamento devem, portanto, ser concebidos para o peso adicional e a diferente estrutura do módulo.
As fábricas pequenas podem cortar os materiais EVA e backsheet manualmente. O corte e colocação automáticos tornam-se mais valiosos à medida que a capacidade de produção aumenta, porque melhoram a consistência dimensional e reduzem o desperdício de material.
7. Máquina de Disposição Automática
O layup é especificado como um tempo de ciclo de 48 segundos ou menos por módulo, precisão de alinhamento do vidro de ±0,1 mm, e uma área de trabalho que abrange vidro com lado longo de 1.600 a 2.600 mm.
A máquina de layup automática pega as strings de células prontas e as posiciona sobre o vidro e o encapsulante.
Este é um processo de precisão. O espaçamento das cadeias, o alinhamento das células e a distância entre as células e as bordas do vidro devem manter-se dentro das tolerâncias especificadas.
O mau alinhamento é fácil de notar num painel acabado, mas a aparência não é a única preocupação. Posições incorretas das cadeias também podem afetar a encapsulação, a vedação das bordas e a fiabilidade do módulo a longo prazo.
Uma máquina de disposição automática normalmente utiliza:
Robôs industriais ou sistemas de pórtico
Garras de vácuo
Câmaras de visão
Correção automática de posição
Controlos de espaçamento das cadeias
Deteção da posição do vidro
Algumas linhas de produção utilizam uma máquina de disposição separada. Outras combinam o posicionamento das cadeias, a disposição e a ligação de busbar numa única unidade integrada.
8. Máquina de Bussing
Uma máquina de bussing automática opera um ciclo de 17–18 segundos e mantém a utilização acima de 99%, e tem de cobrir 5 a 30 busbars à medida que os layouts multi-busbar se multiplicam.
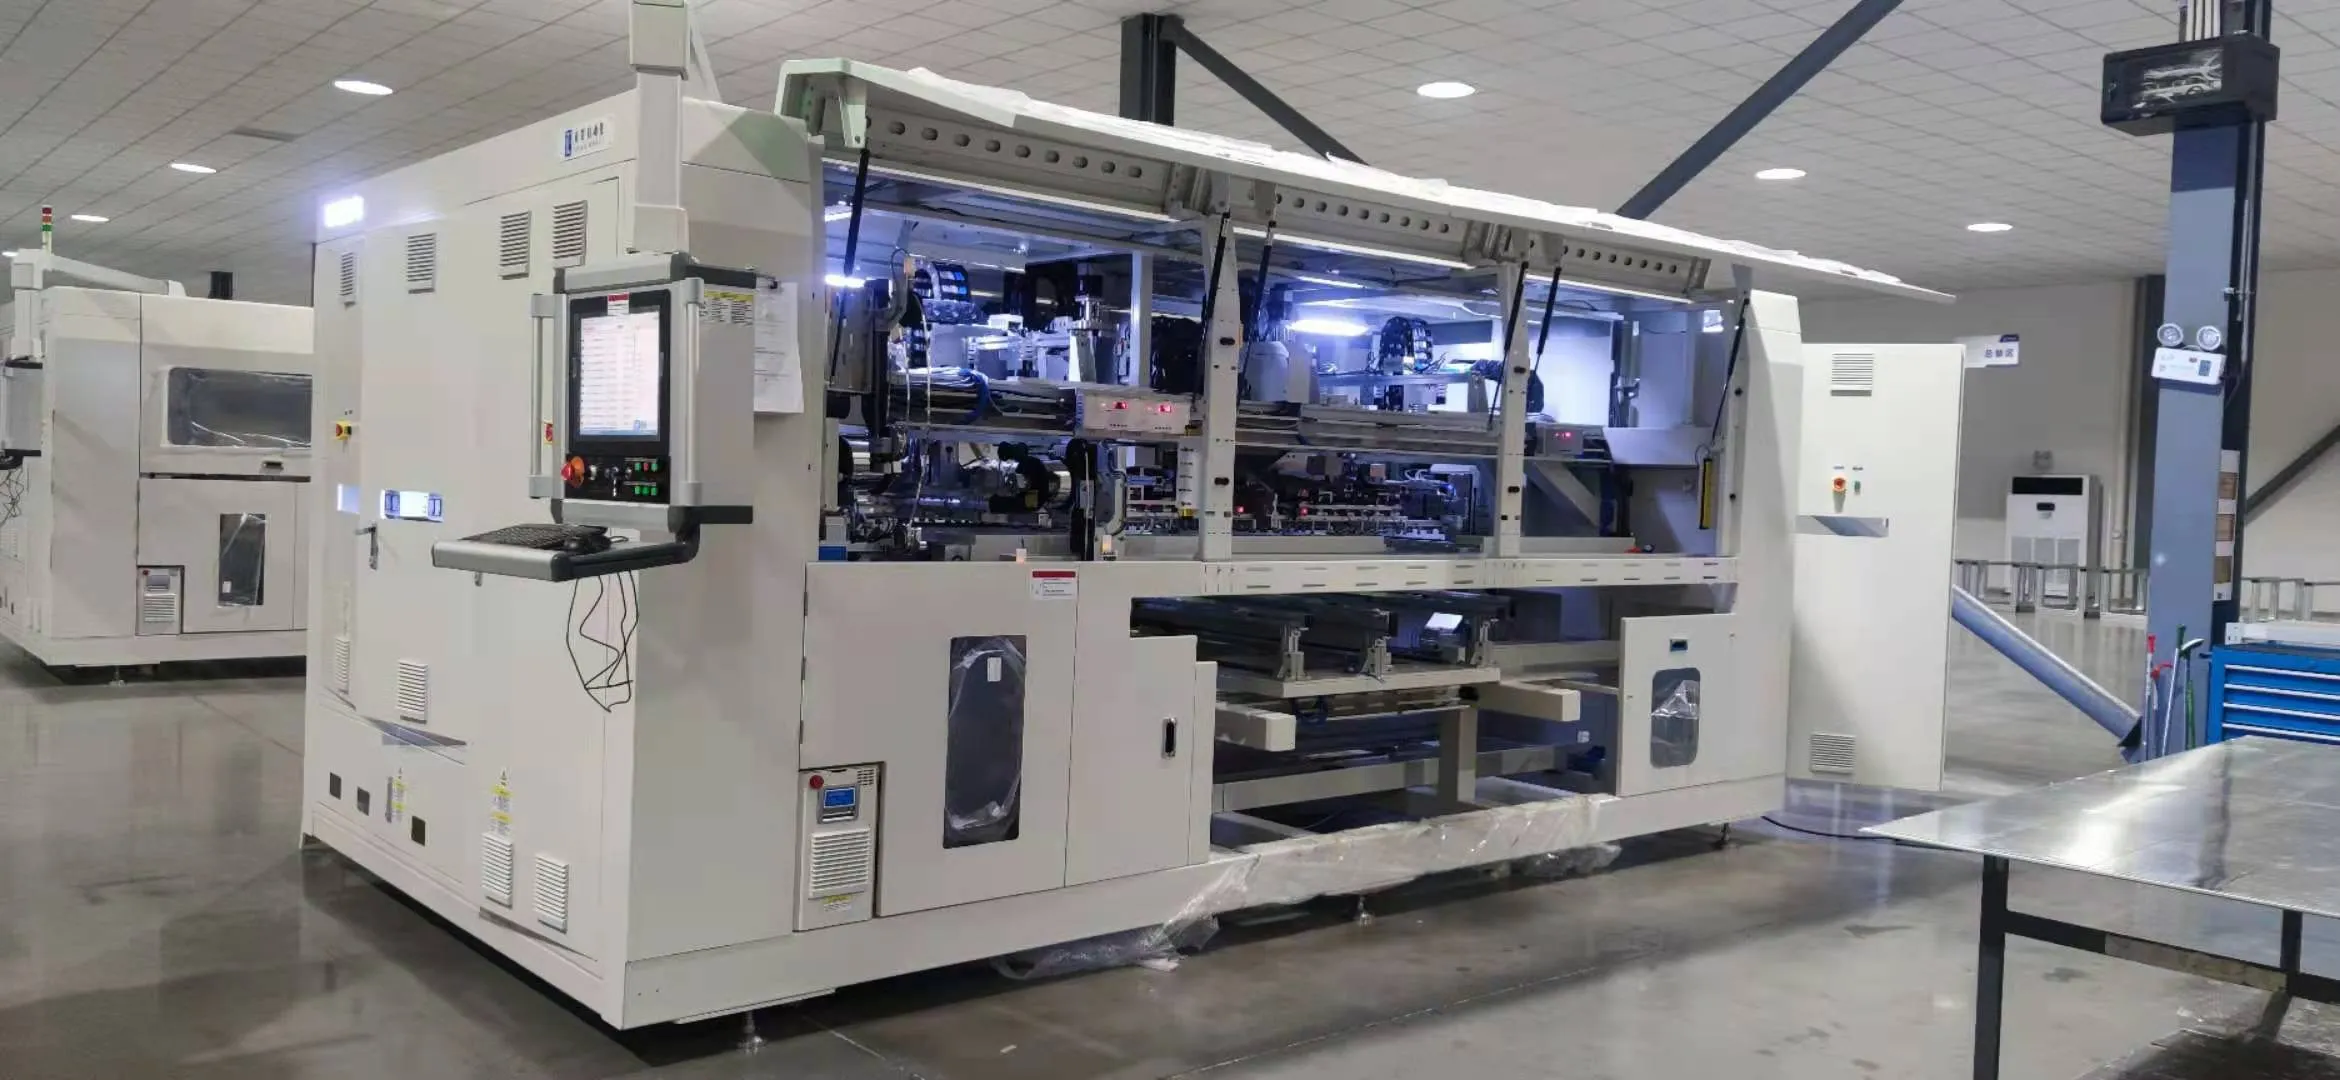
Depois que as strings são posicionadas, elas devem ser conectadas eletricamente com fita de barramento, geralmente em uma máquina de bussing automática.
Uma máquina de bussing automática solda ou brasa os terminais das cadeias entre si de acordo com o design elétrico do módulo. Também pode dobrar, cortar e posicionar as fitas de busbar automaticamente.
Os módulos de meia célula requerem atenção especial porque as suas secções superior e inferior das células são geralmente conectadas em paralelo. O ponto de saída está normalmente localizado perto do meio do painel em vez de no topo.
O processo de bussing deve controlar:
Posição da busbar
Temperatura de soldadura ou brasagem
Resistência da junta
Forma da fita
Espaçamento das cadeias
Posição da fita de saída
Uma conexão de bussing fraca pode causar perda de potência, aquecimento local excessivo ou falha completa do circuito.
Numa pequena linha semiautomática, o bussing pode ser concluído manualmente com ferramentas de soldadura e modelos de posicionamento. As fábricas de maior capacidade normalmente utilizam máquinas de bussing automáticas para melhor consistência e produtividade.
9. Testador EL Pré-Laminação e Inspeção Visual
O EL de pré-laminação é comprado pela resolução da imagem — 4.928 × 3.264 pixels num testador atual — e por uma área de trabalho suficientemente grande para o maior módulo que a linha pretende construir.
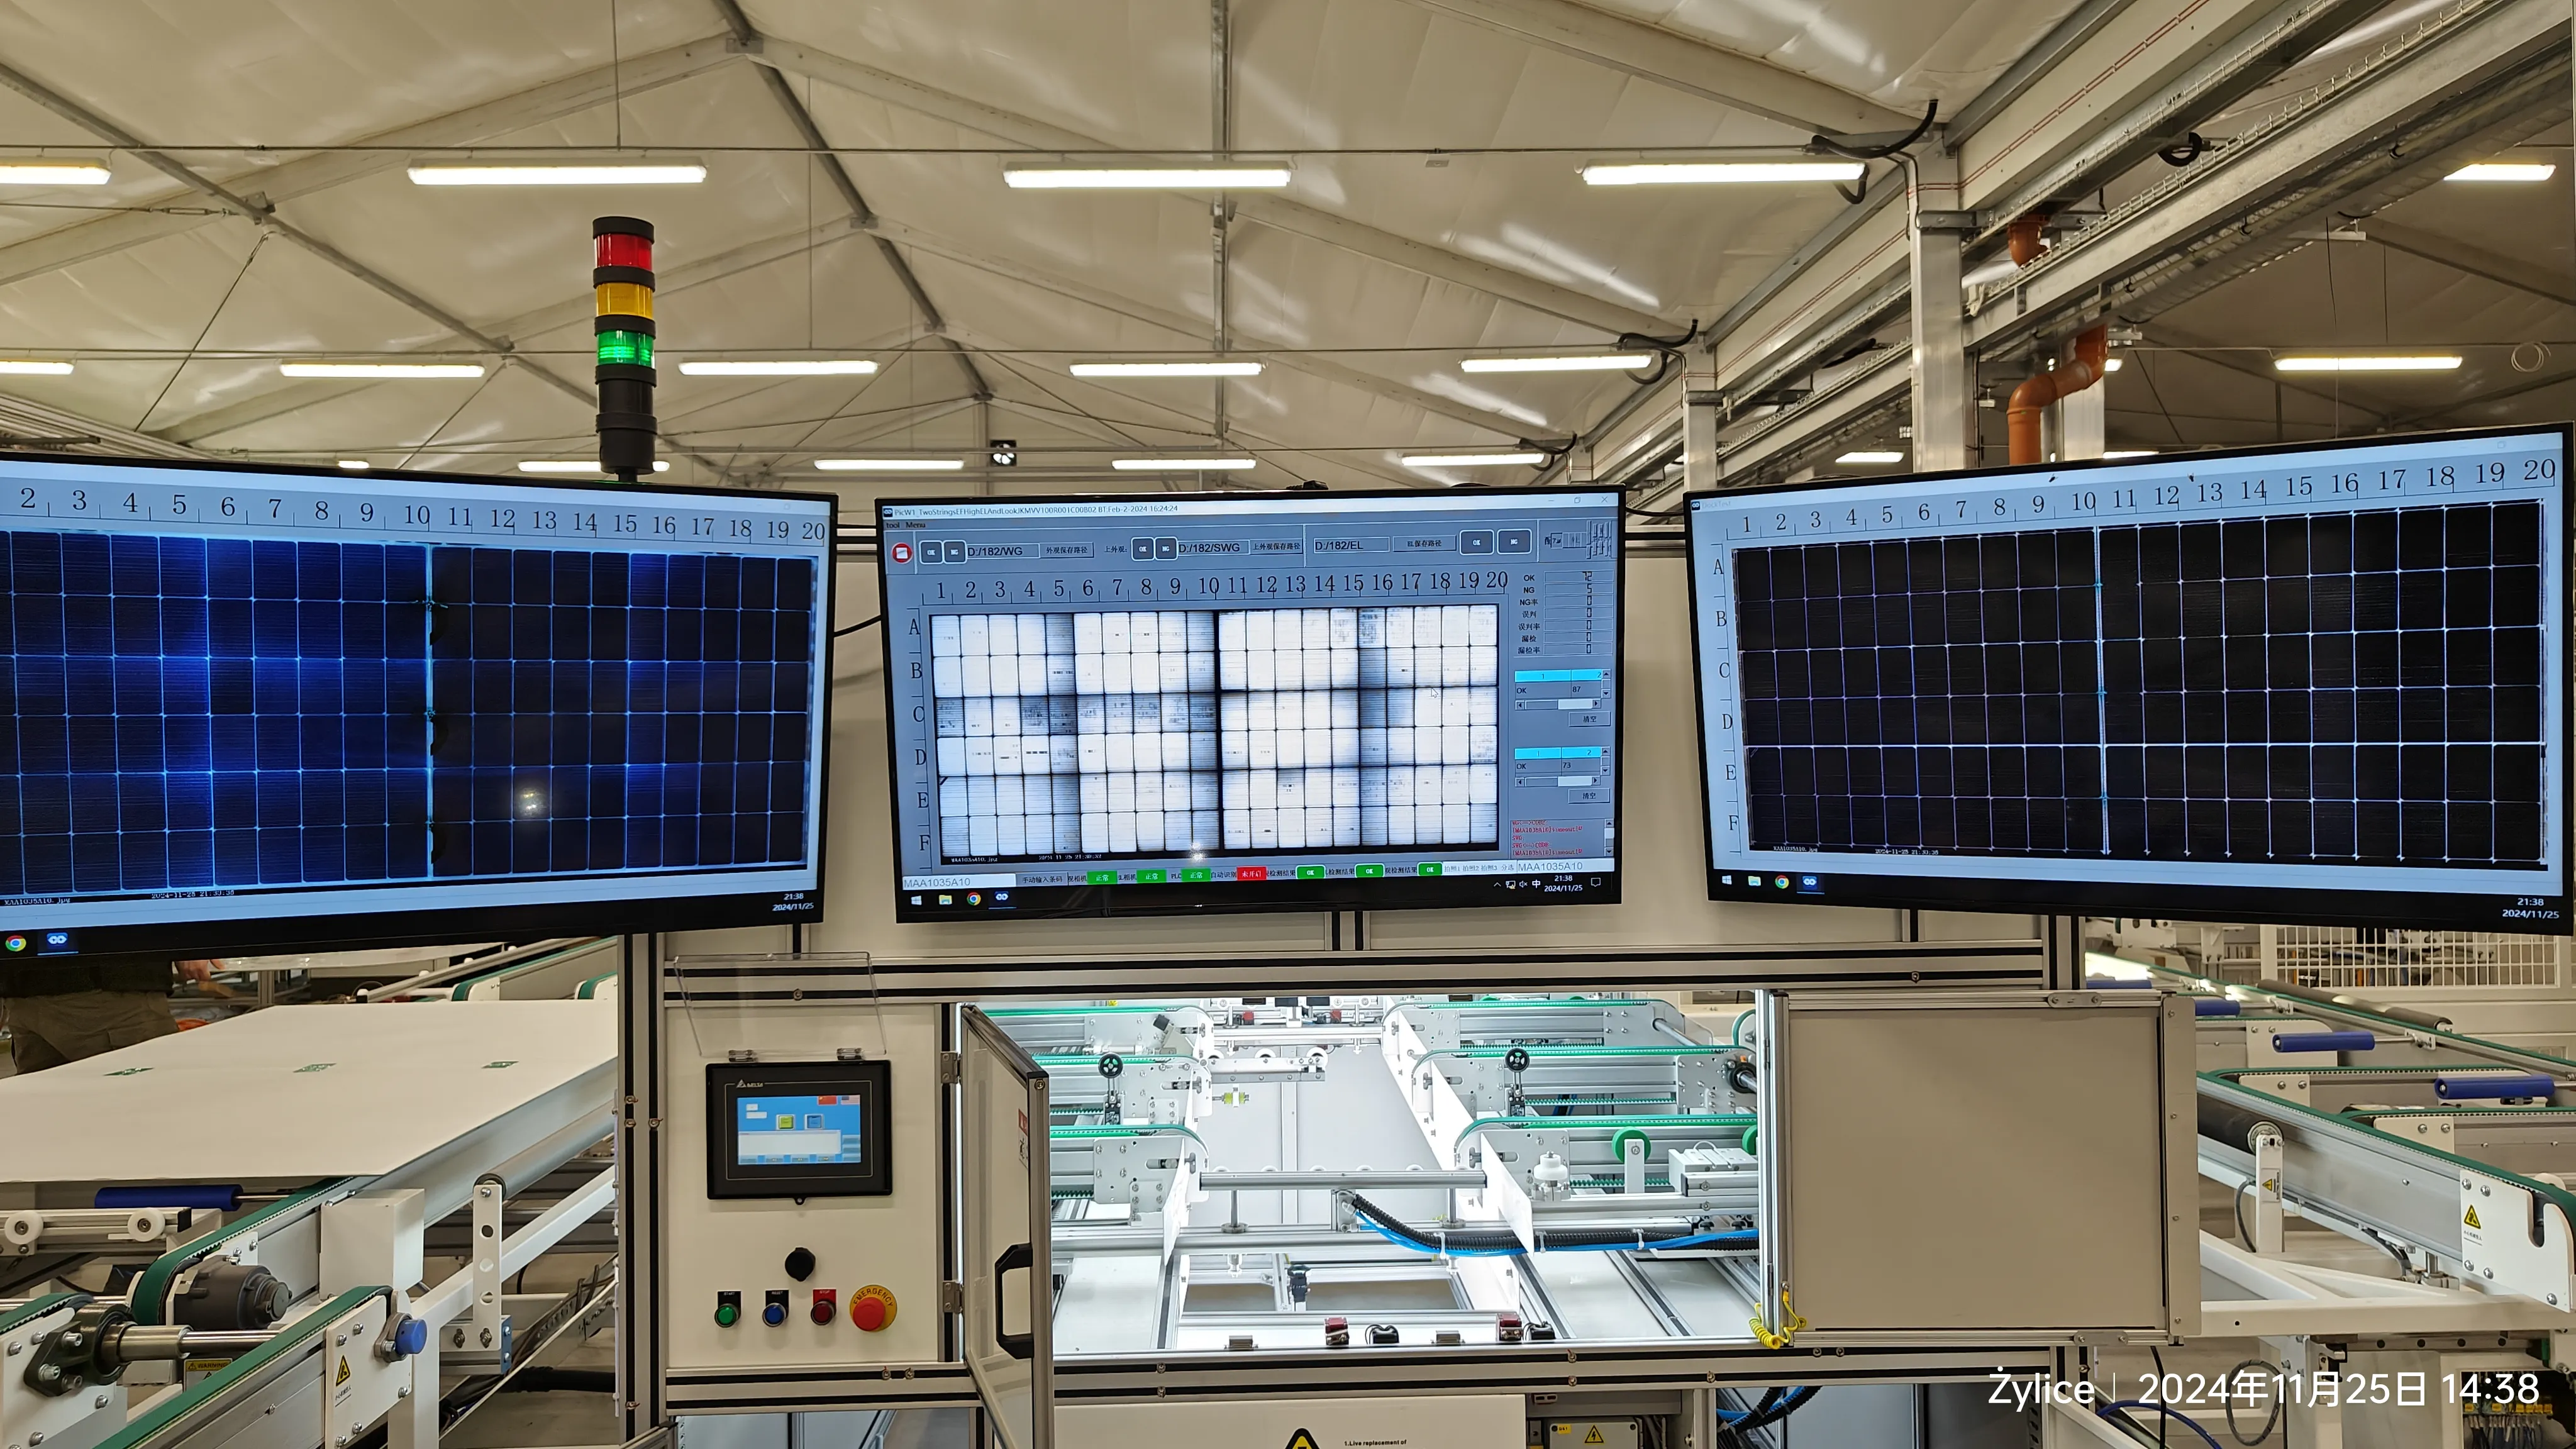
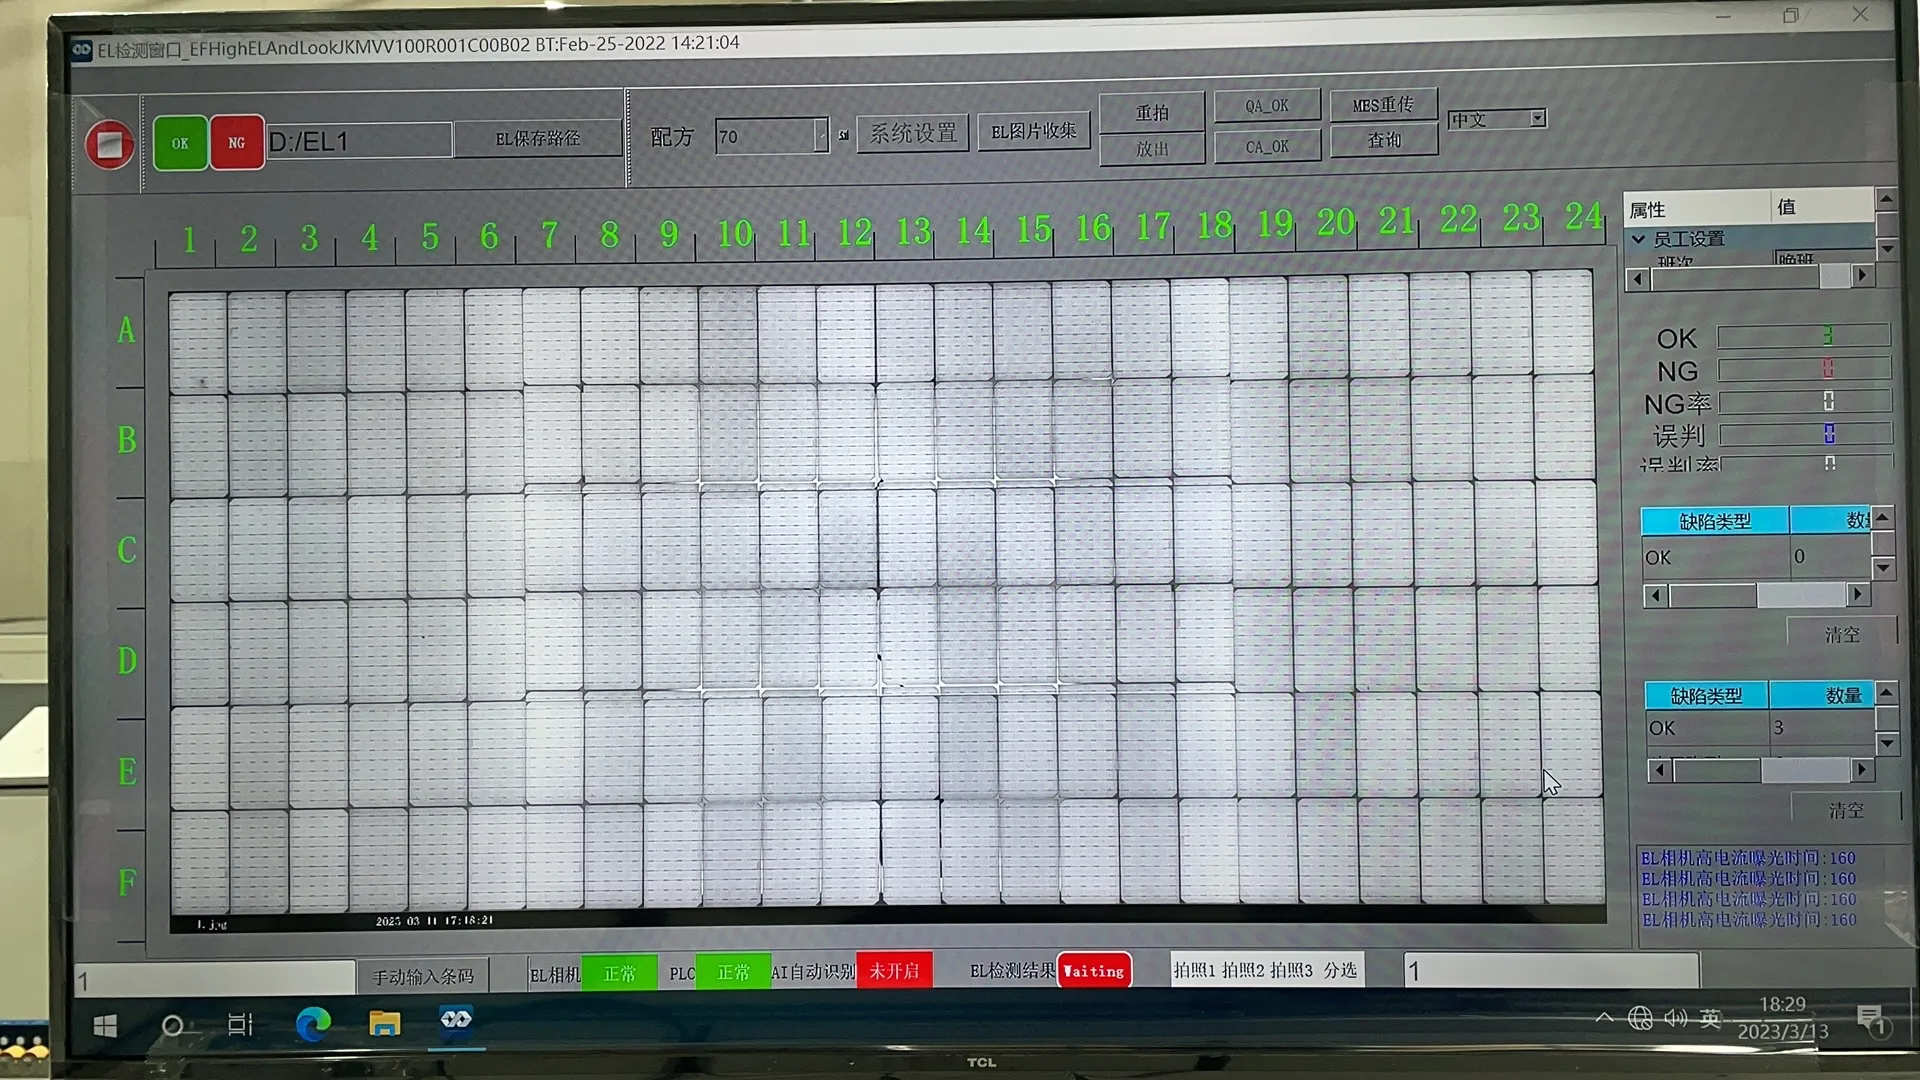
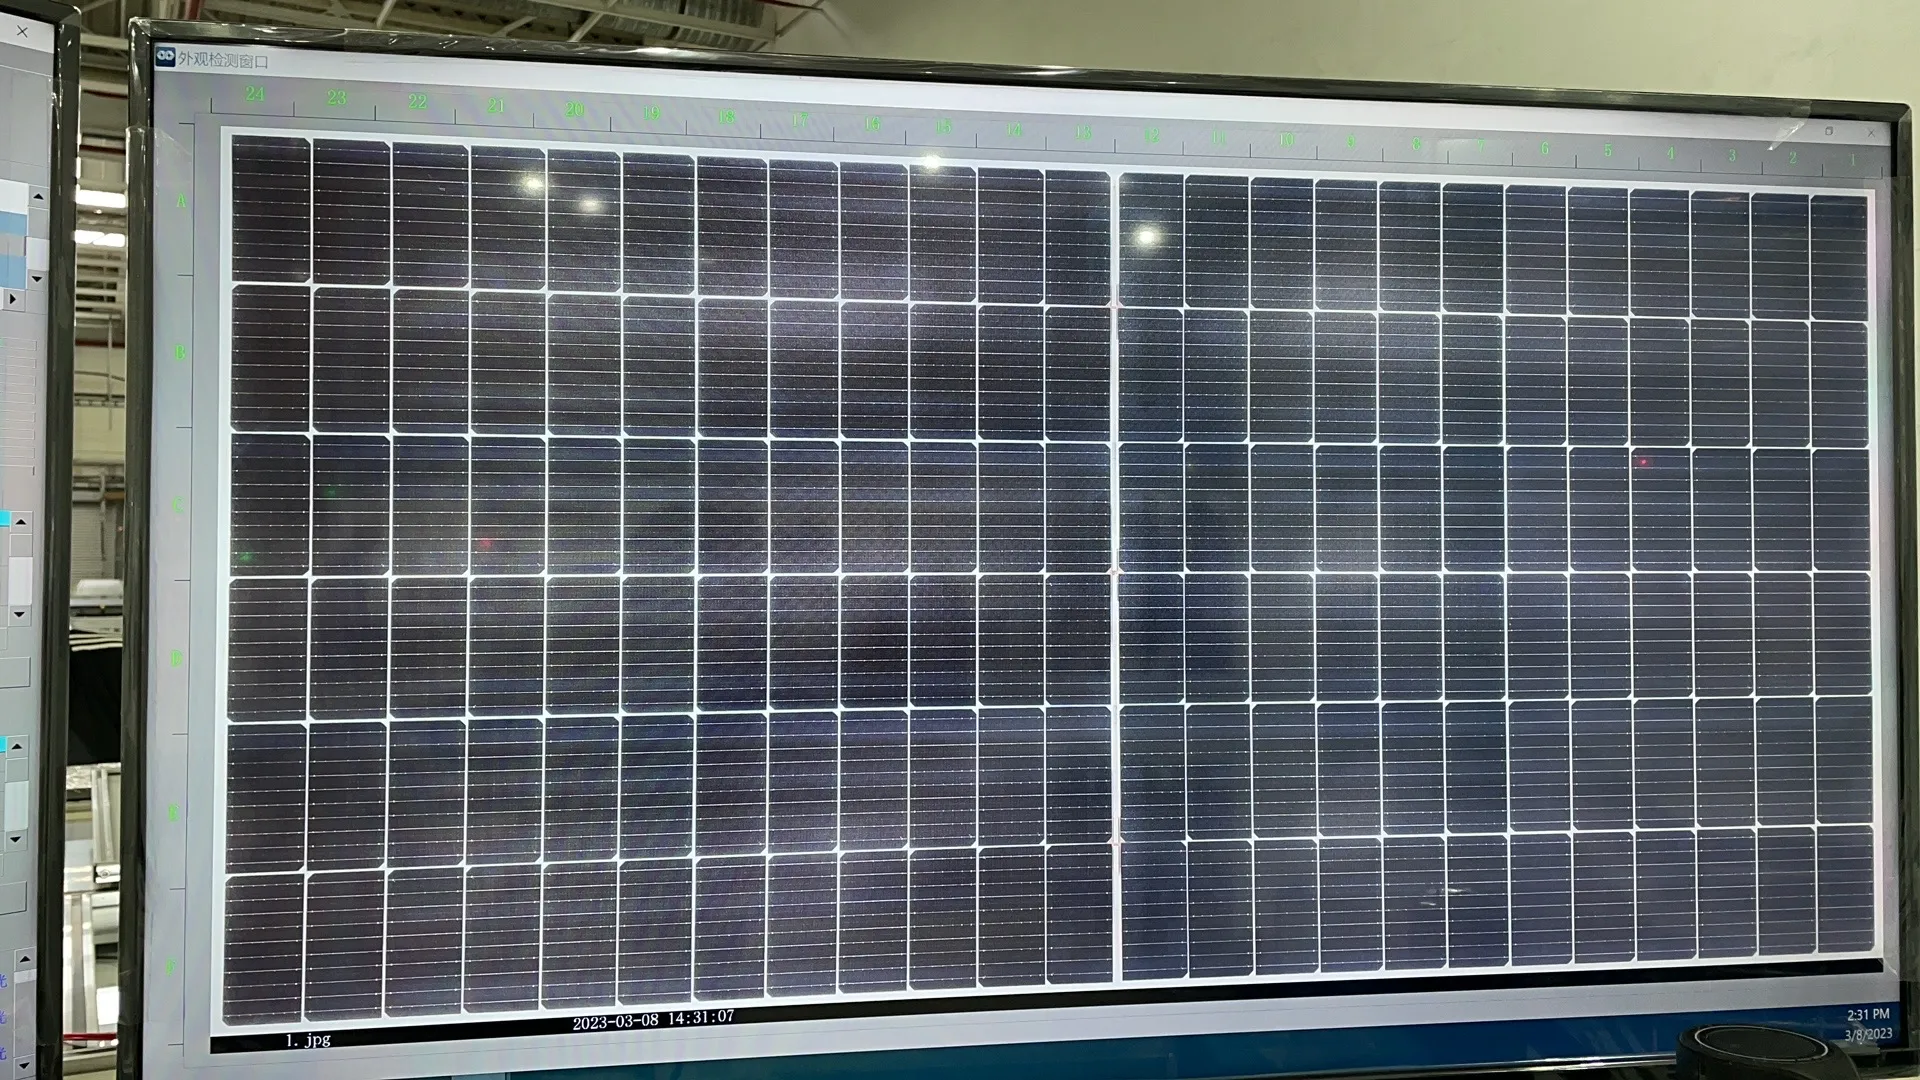
Antes da laminação, o módulo montado deve passar por inspeção visual e teste EL.
Esta é a última oportunidade prática de reparar muitos defeitos de produção. Os operadores ou sistemas de inspeção automática verificam problemas como:
Células rachadas
Cadeias desalinhadas
Fitas em falta
Conexões de bussing fracas
Posições de saída incorretas
Contaminação dentro do módulo
Encapsulante enrugado ou deslocado
Colocação incorreta do backsheet
O testador EL pré-laminação verifica a condição elétrica do circuito completo das células antes de ser permanentemente selado.
A laminação é efetivamente irreversível. Se um defeito for encontrado após a laminação, o custo de reparação é muito mais elevado e, em muitos casos, o módulo inteiro deve ser descartado.
10. Laminadora de Painéis Solares
A janela de processo é de 140–150°C enquanto o encapsulante reticula, e a receita é uma sequência de etapas de vácuo, rampa de aquecimento, pressão e patamar em vez de uma única definição de temperatura.
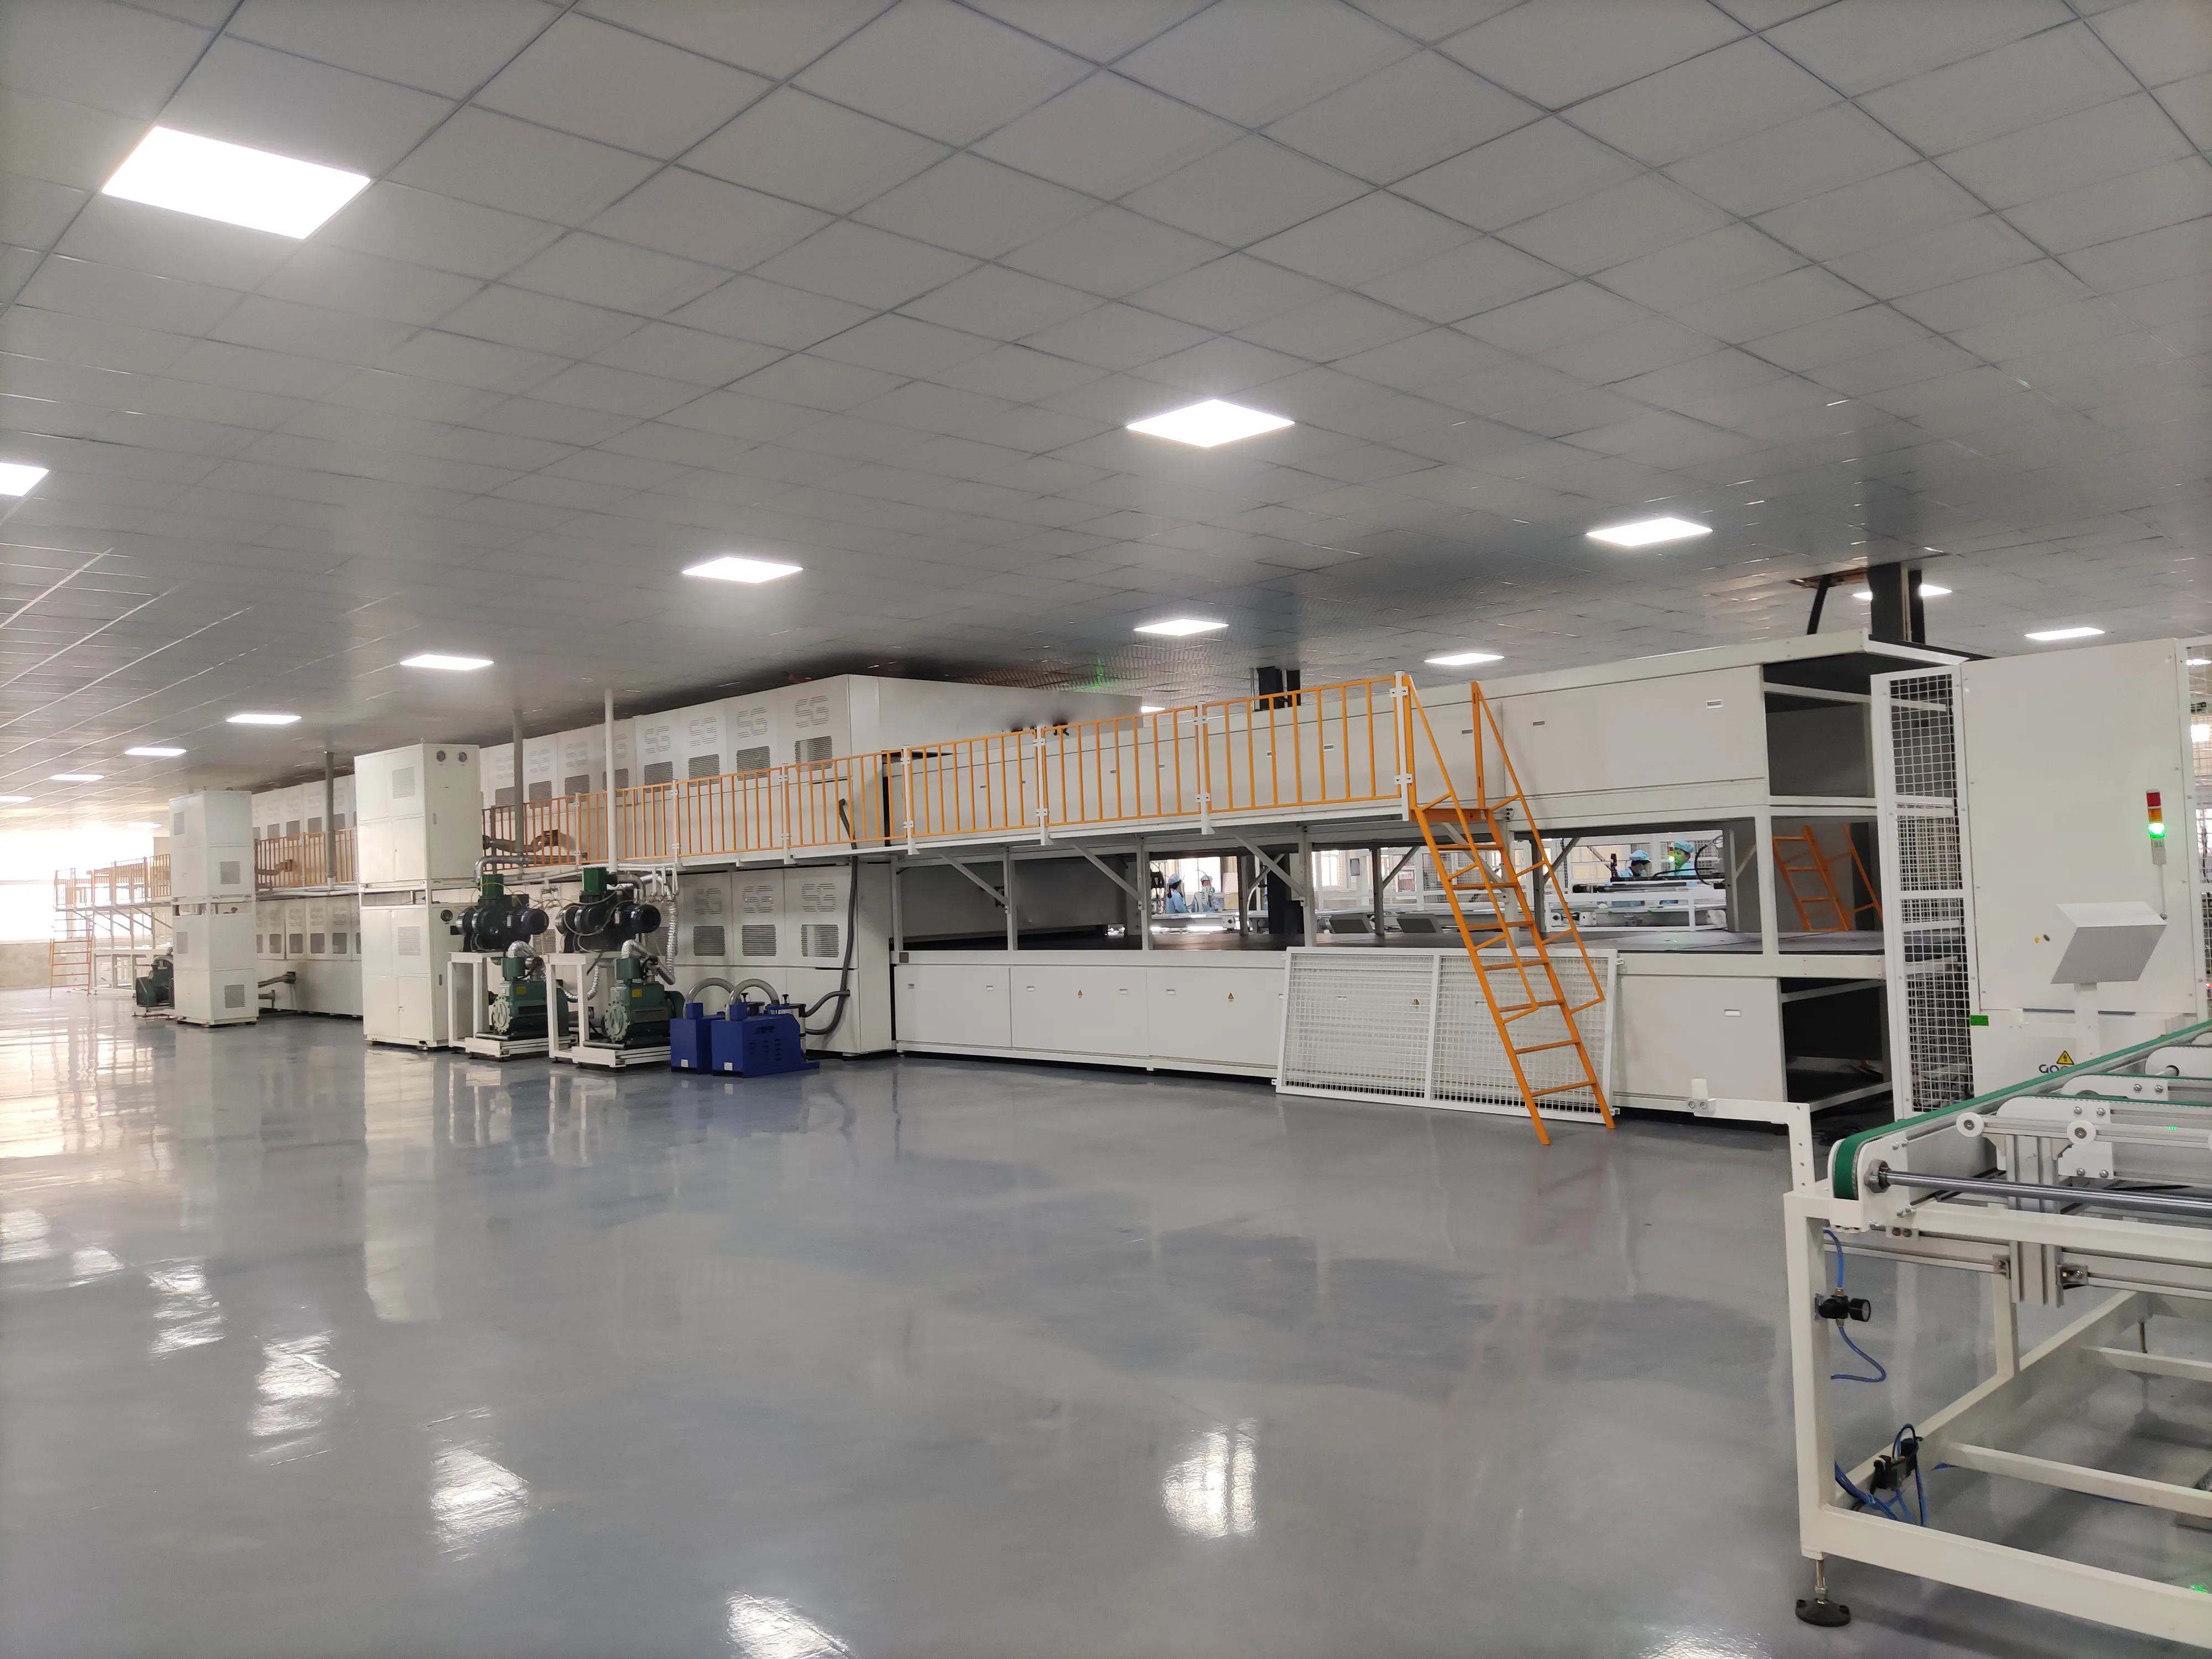
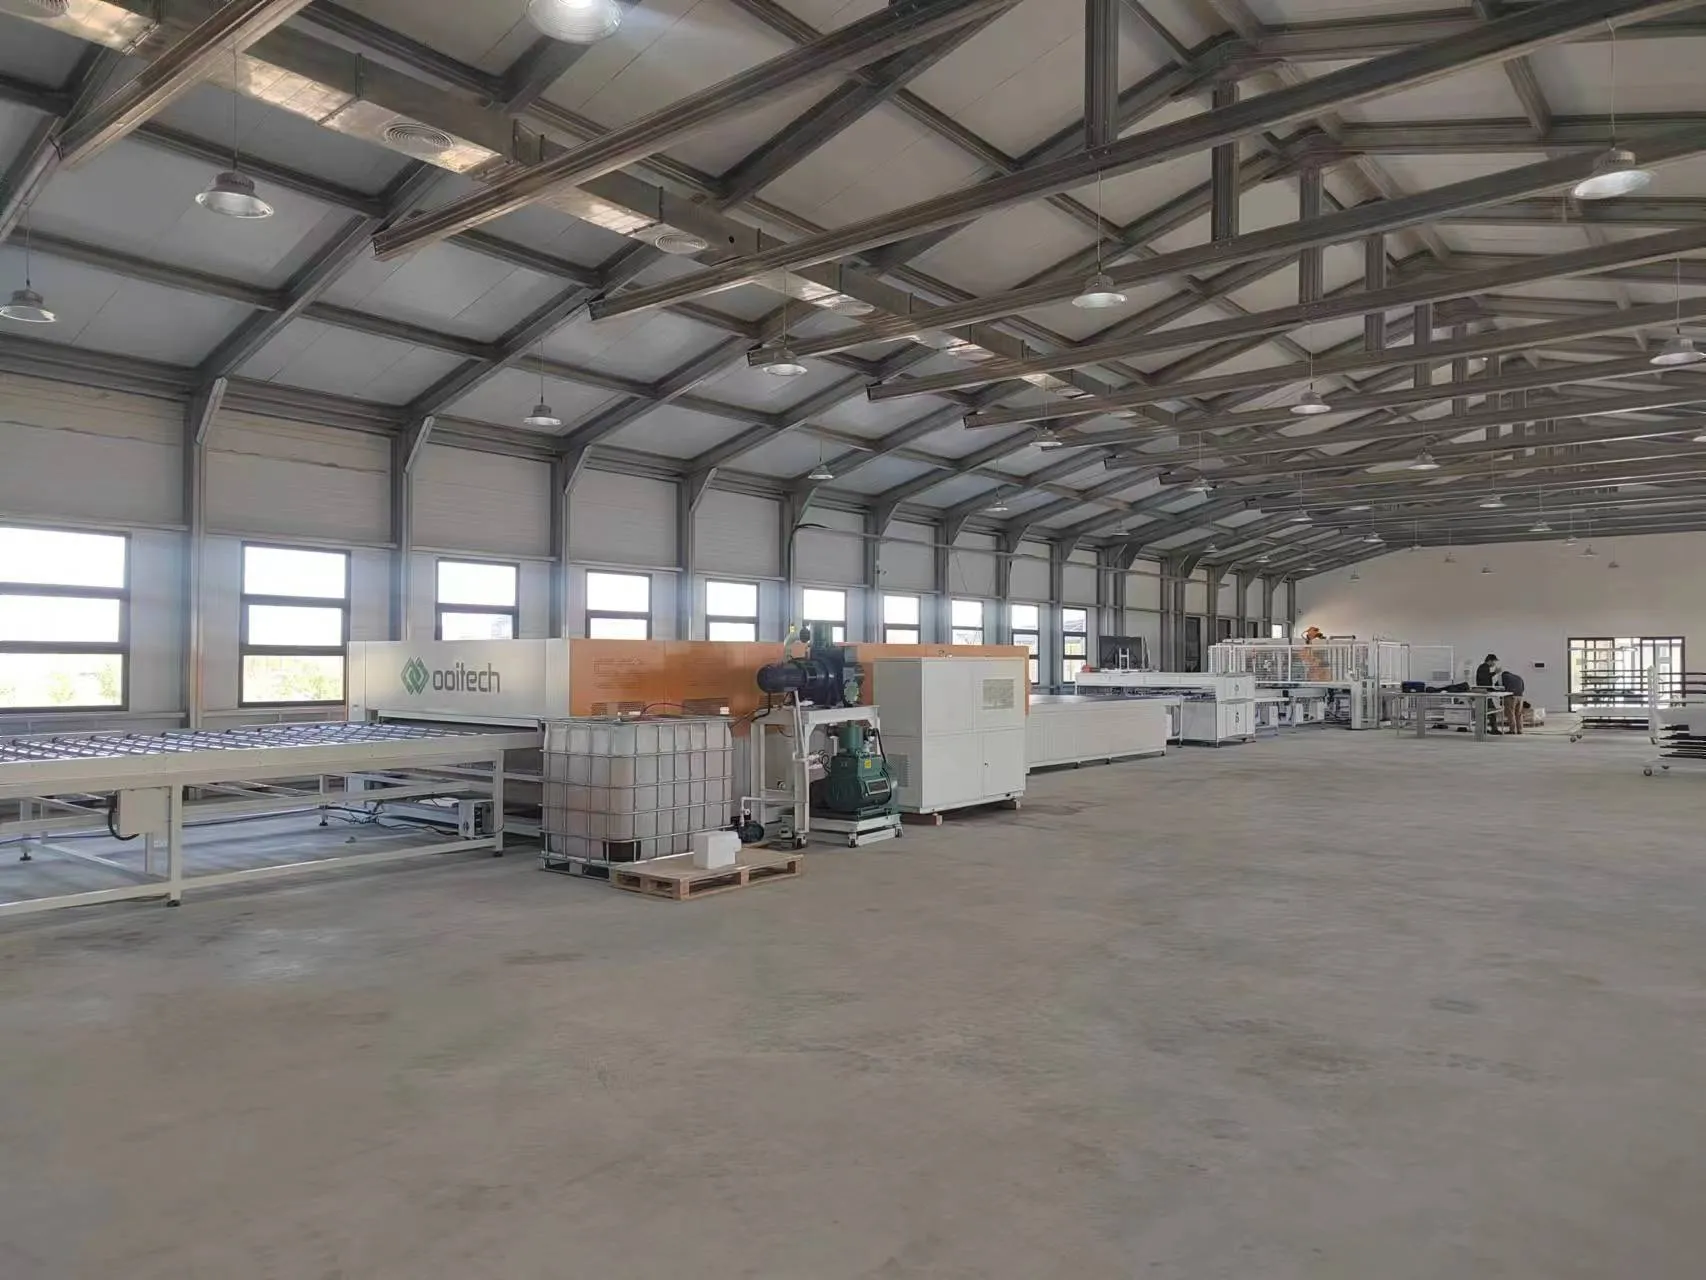
A laminador sela o vidro, o encapsulante, as células solares e o backsheet — ou vidro traseiro — em uma única estrutura durável.
Dentro da laminadora, o vácuo remove o ar preso da pilha do módulo. O calor e a pressão curam então o EVA ou POE, ligando todas as camadas entre si.
A receita de laminação depende de:
Tipo de encapsulante
Tamanho do módulo
Espessura do vidro
Estrutura vidro-backsheet ou vidro-vidro
Tecnologia das células
Requisitos do fornecedor de materiais
Um ciclo de laminação típico pode demorar cerca de 10 a 20 minutos, embora o tempo real varie com os materiais e o equipamento.
A laminadora é frequentemente o processo principal mais lento da linha de produção. Uma fábrica pode, portanto, precisar de várias laminadoras a operar em paralelo.
Este é um ponto importante ao calcular a capacidade de produção. Instalar stringers mais rápidos não aumentará a produção final do módulo se a seção de laminação não conseguir processar os painéis na mesma velocidade.
A qualidade da laminação afeta diretamente a adesão, o isolamento elétrico, a resistência à umidade e a vida útil esperada do módulo.
11. Equipamentos de Corte de Bordas e Inspeção Pós-Laminação
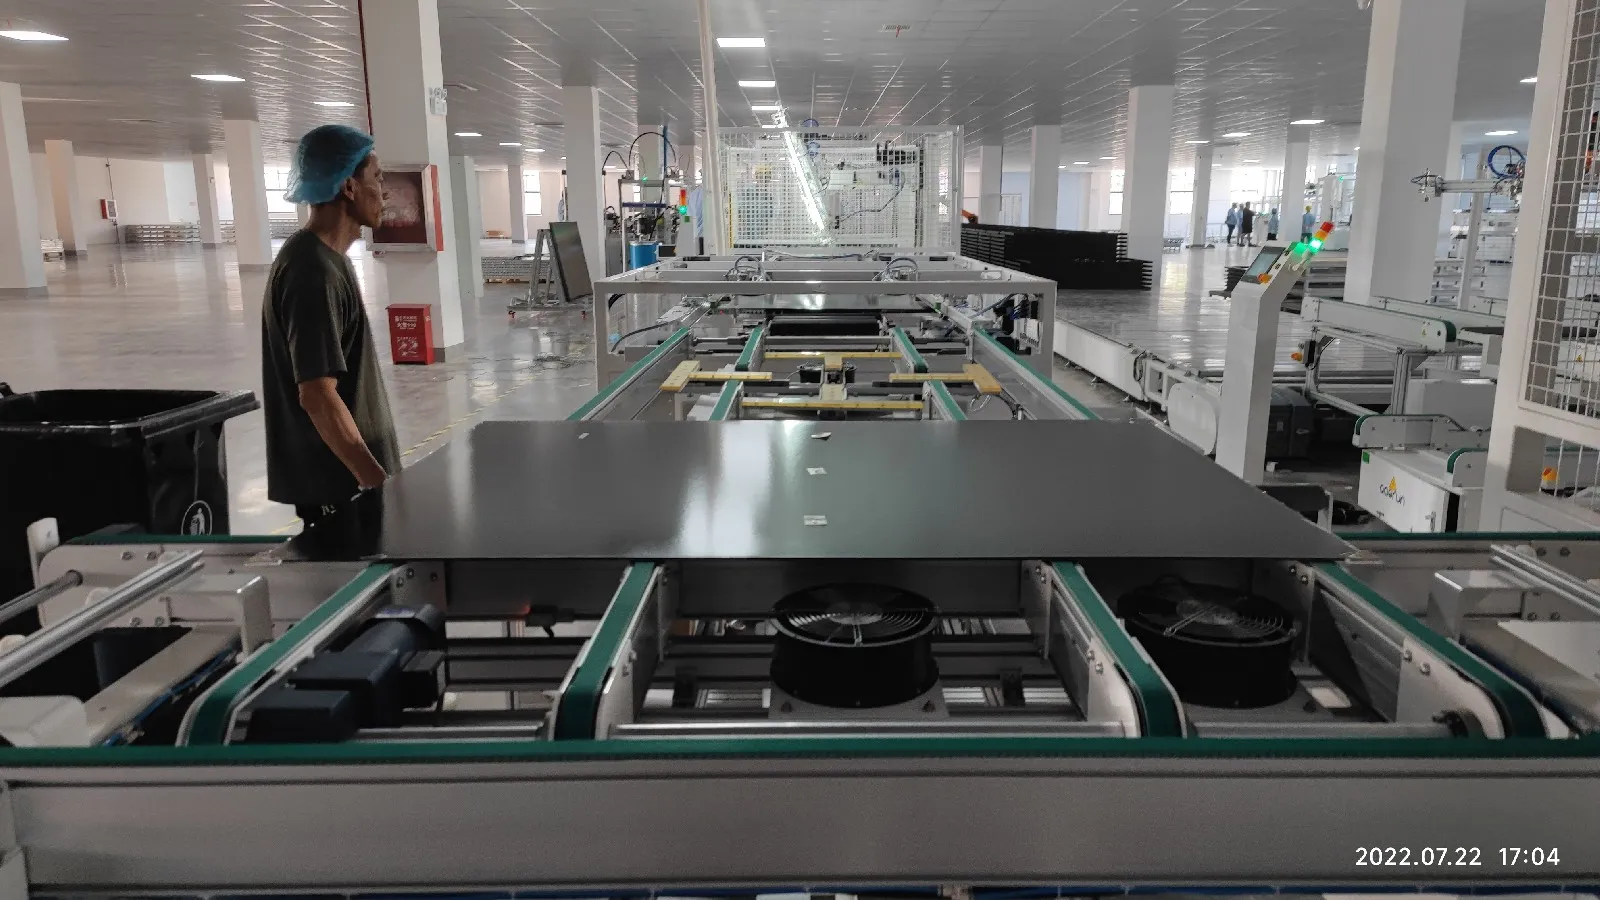
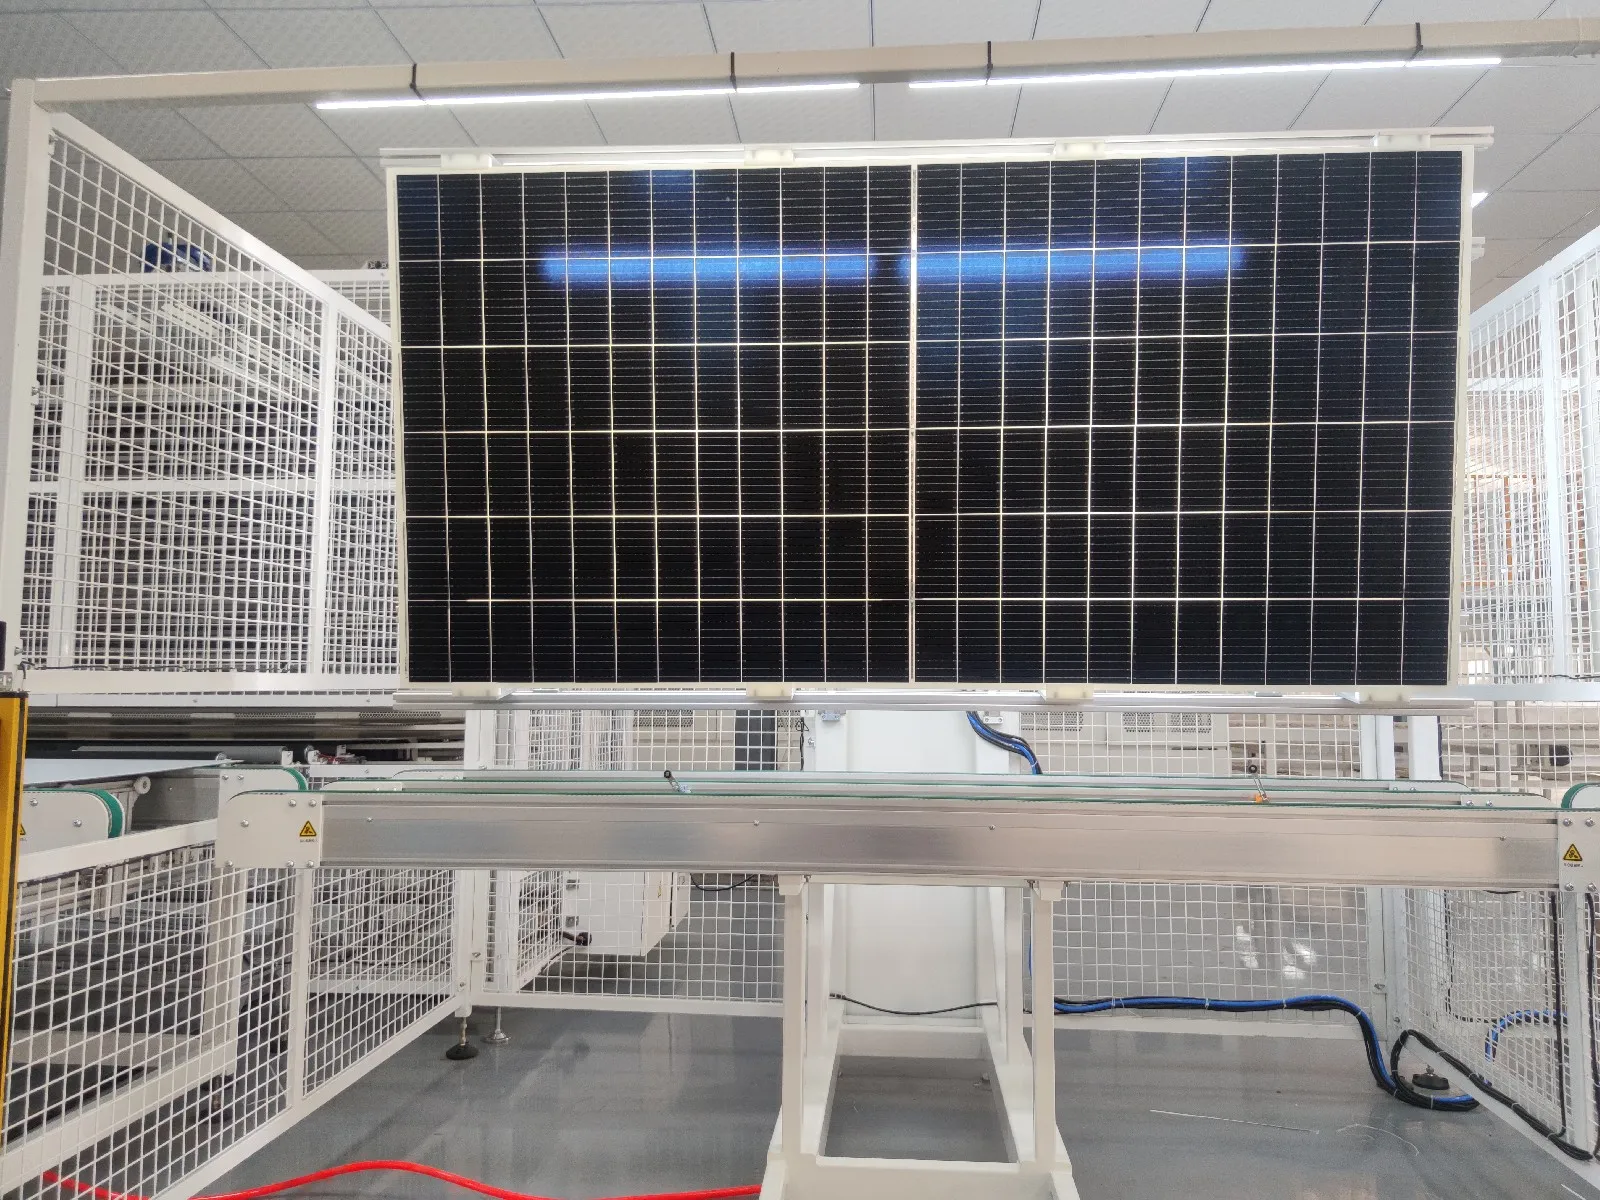
Após a laminação, permanece EVA, POE ou backsheet em excesso ao redor das bordas do módulo. Esse material deve ser removido antes da moldura.
Em uma linha pequena, os operadores podem cortar as bordas manualmente. Uma linha automática de alta capacidade normalmente usa uma máquina de corte de bordas.
O módulo laminado também é inspecionado quanto a:
Bolhas de ar
Delaminação
Excesso de encapsulante
Riscos
Danos no vidro
Movimentação das células
Deslocamento das strings
Contaminação dentro do laminado
Unidades automáticas de inversão facilitam a inspeção de ambos os lados do módulo sem depender de levantamento manual.
12. Colagem de Moldura e Máquina de Enquadramento
A precisão do enquadramento é mantida a ±1 mm com a diferença diagonal dentro de ±1,5 mm, numa área de trabalho até 2.000 × 1.100 × 50 mm; a colagem da moldura executa um curso até 2.500 mm.
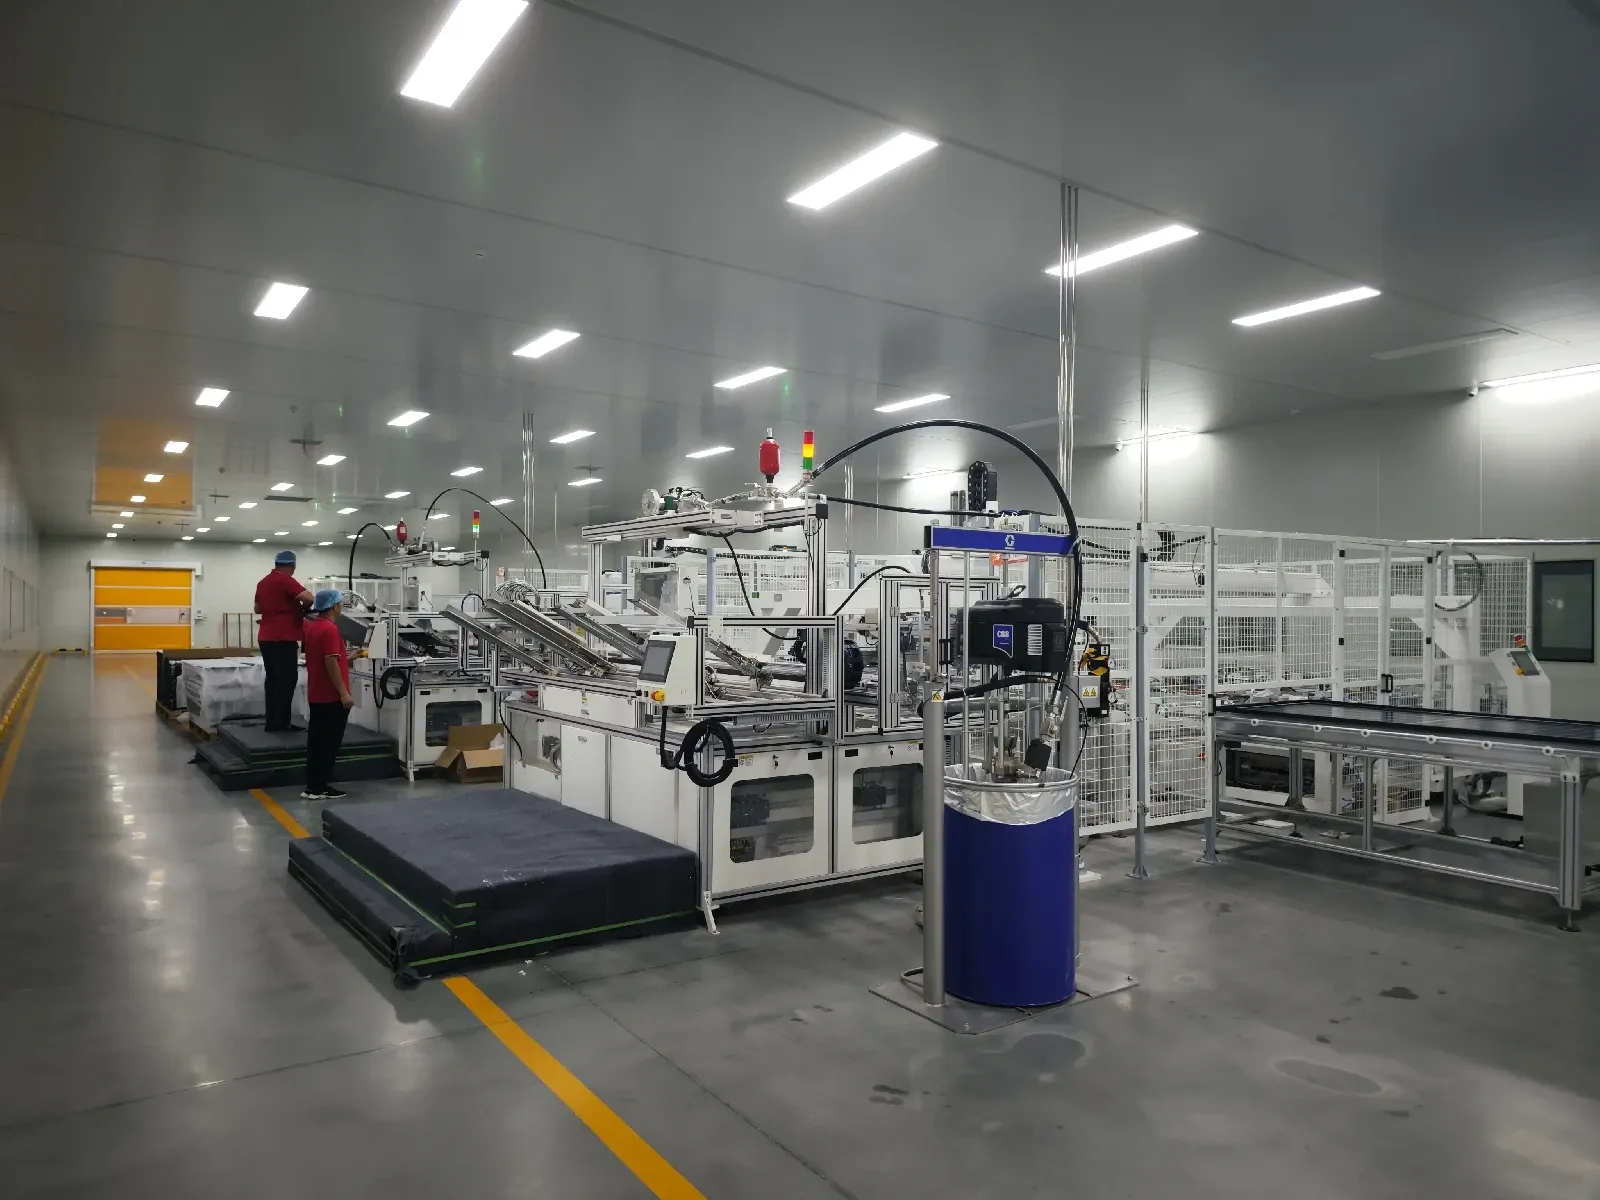

A maioria dos painéis solares convencionais usa uma moldura de alumínio, aplicada por uma máquina de enquadramento, para proteger as bordas do vidro e fornecer suporte mecânico durante o transporte e a instalação.
A seção de enquadramento pode incluir:
Máquina automática de colagem de moldura
Sistema de carregamento de moldura de alumínio
Equipamento de inserção de chave de canto
Máquina de montagem de moldura
Máquina de enquadramento pneumática ou hidráulica
Equipamento de puncionamento de moldura
O selante é aplicado dentro dos perfis de alumínio antes que as quatro seções da moldura sejam pressionadas ao redor do módulo laminado.
A moldura acabada deve estar esquadrejada, segura e devidamente vedada. Defeitos comuns de enquadramento incluem cantos soltos, selante insuficiente, selante em excesso, riscos e dimensões incorretas da moldura.
Módulos de vidro-vidro sem moldura podem não exigir esse processo, dependendo do design do produto.
13. Máquinas de Instalação de Caixa de Junção
A soldadura da caixa de junção opera um ciclo de 16 segundos ou menos com posicionamento CCD de ±0,1 mm, com a taxa de aprovação para a tensão de soldadura esperada em ou perto de 100%.
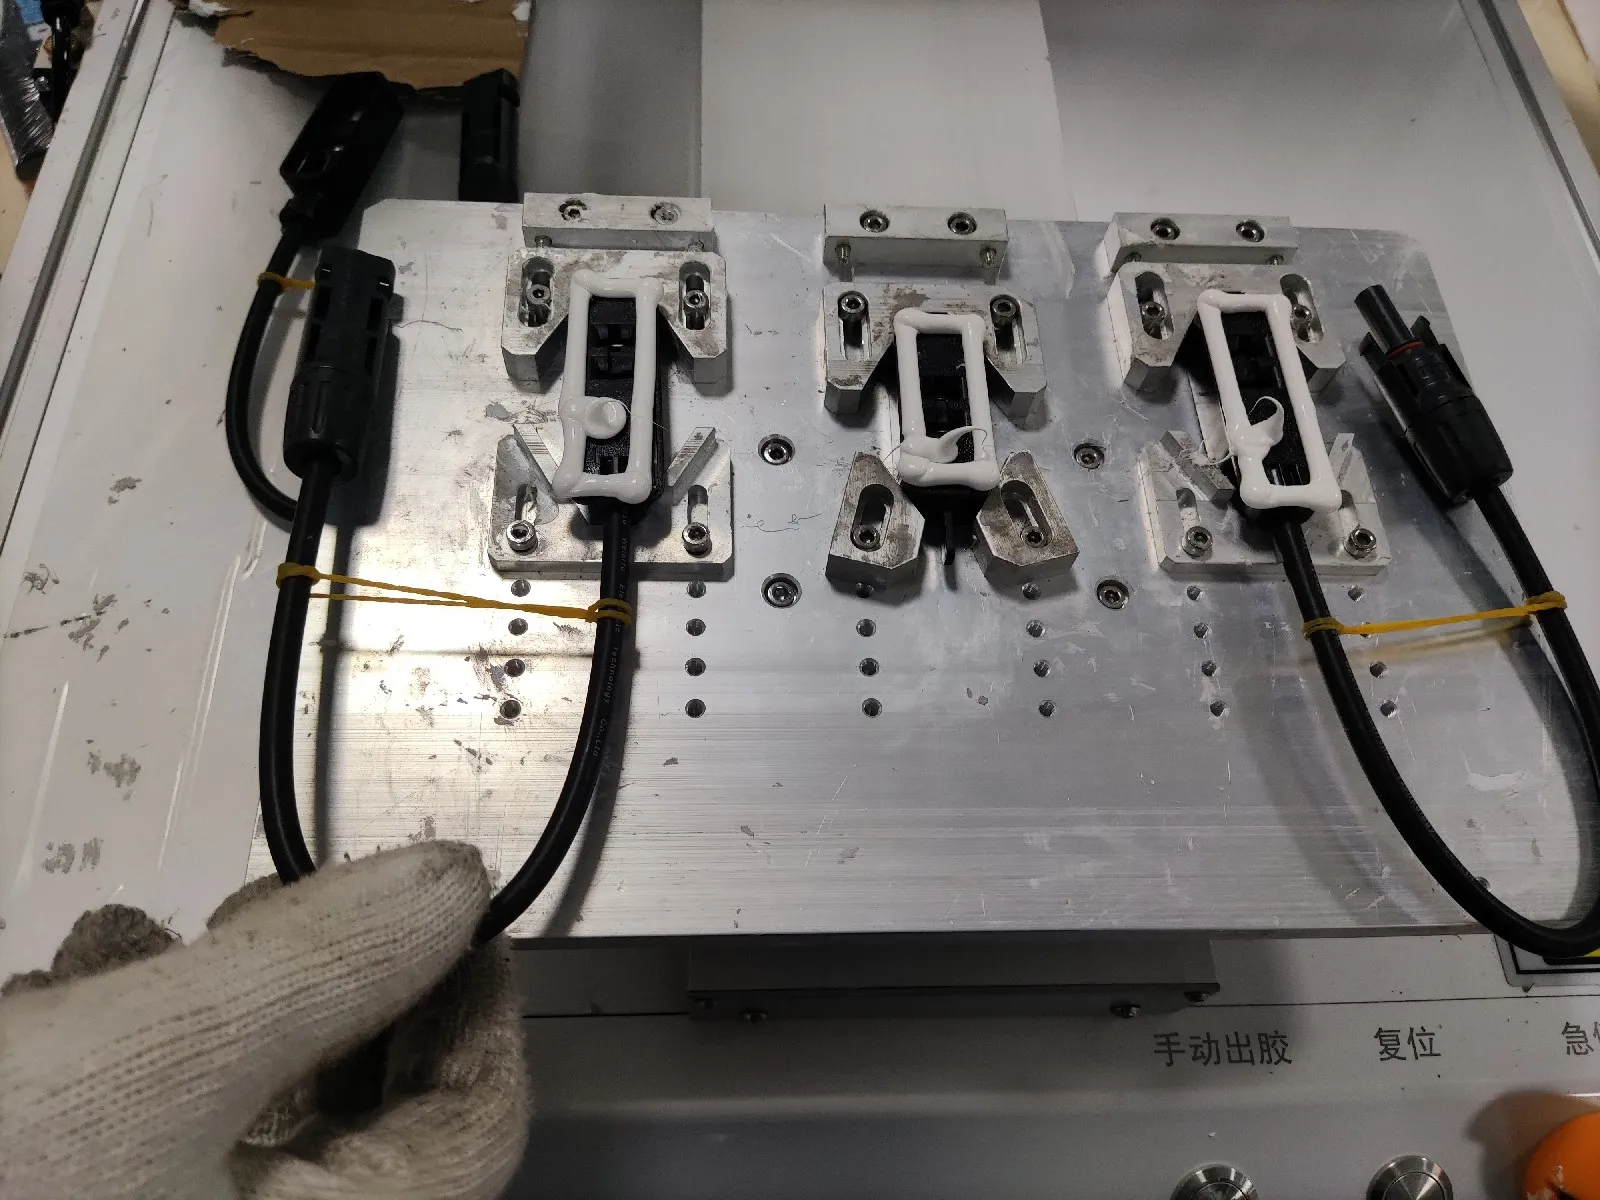
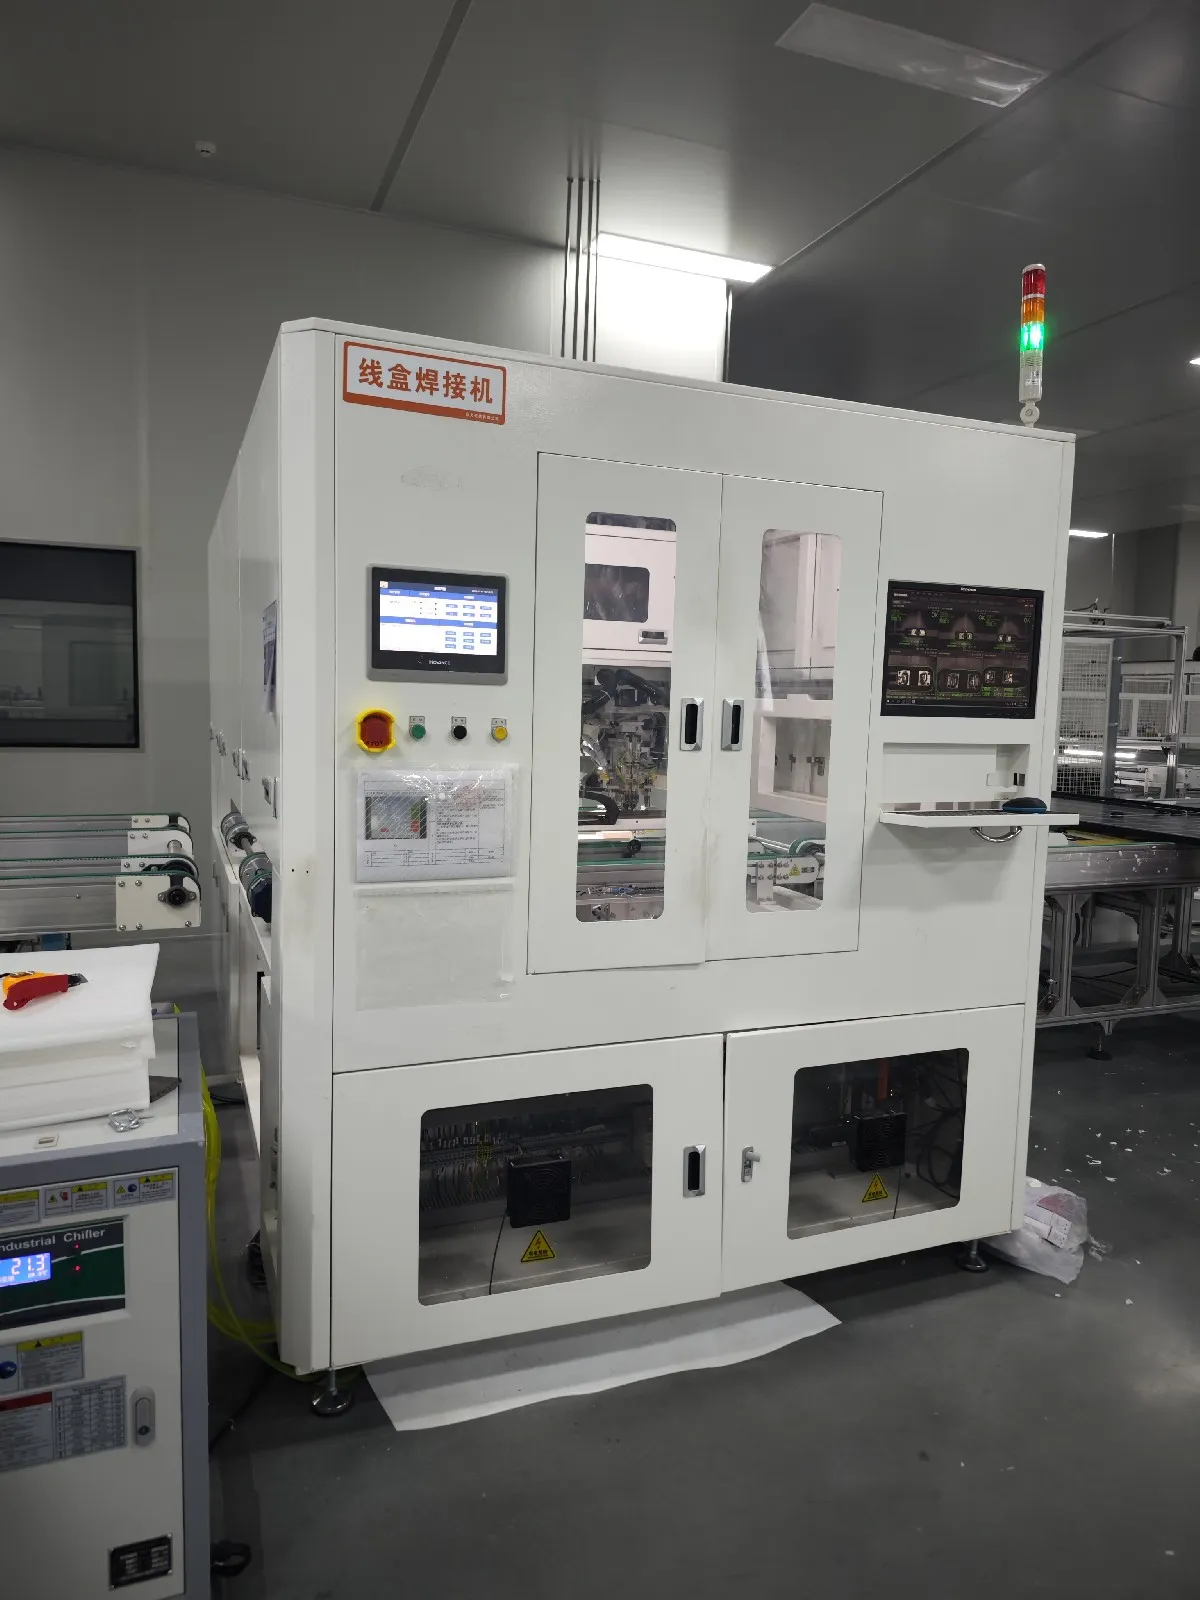
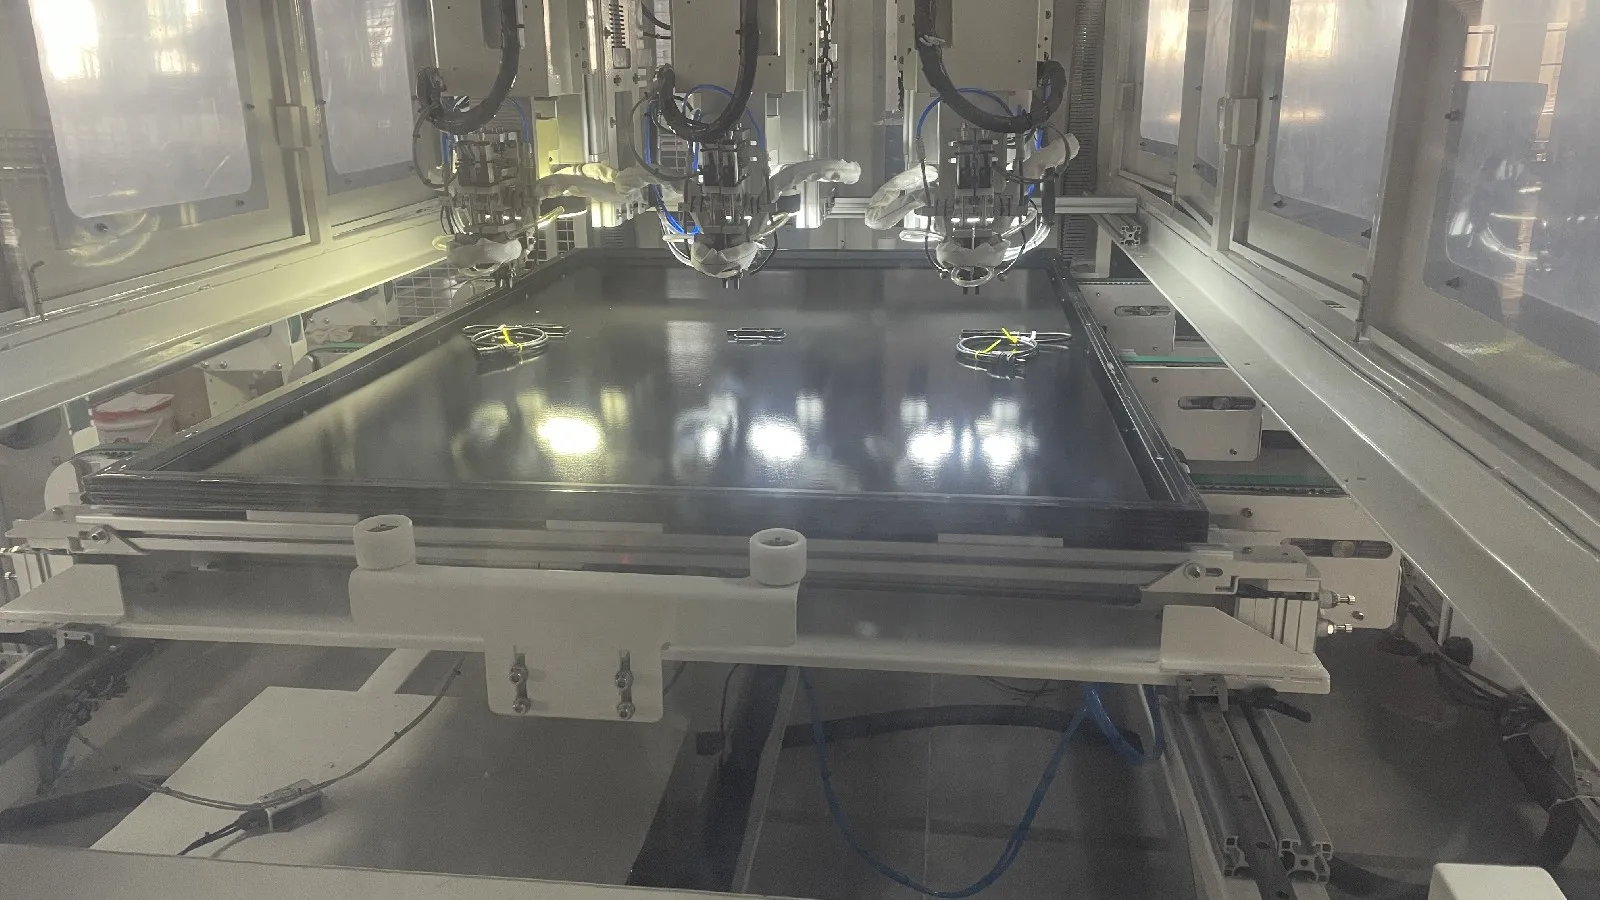
A caixa de junção coleta a saída elétrica do circuito de células e fornece a conexão entre o módulo e o sistema fotovoltaico externo. Ela é fixada em uma máquina de solda de caixa de junção.
O processo da caixa de junção pode incluir:
Posicionamento da caixa de junção
Dispensação de silicone ou adesivo
Soldagem da fita de saída
Soldagem automática de terminais
Preenchimento com cola AB
Potting
Inspeção de cabos e conectores
Uma máquina de soldagem de caixa de junção conecta as fitas de saída do módulo aos terminais da caixa de junção. Uma máquina de dispensação ou potting então aplica selante ou material de preenchimento para proteger as conexões elétricas contra umidade, movimentação e corrosão.
O adesivo e o material de potting devem receber tempo de cura suficiente antes do teste final e da embalagem.
14. Testador EL Final
O EL final é normalmente o de maior resolução dos dois controlos, com quatro câmeras a 5.440 × 3.648 pixels e precisão de imagem em torno de 0,5 mm por pixel numa máquina atual.
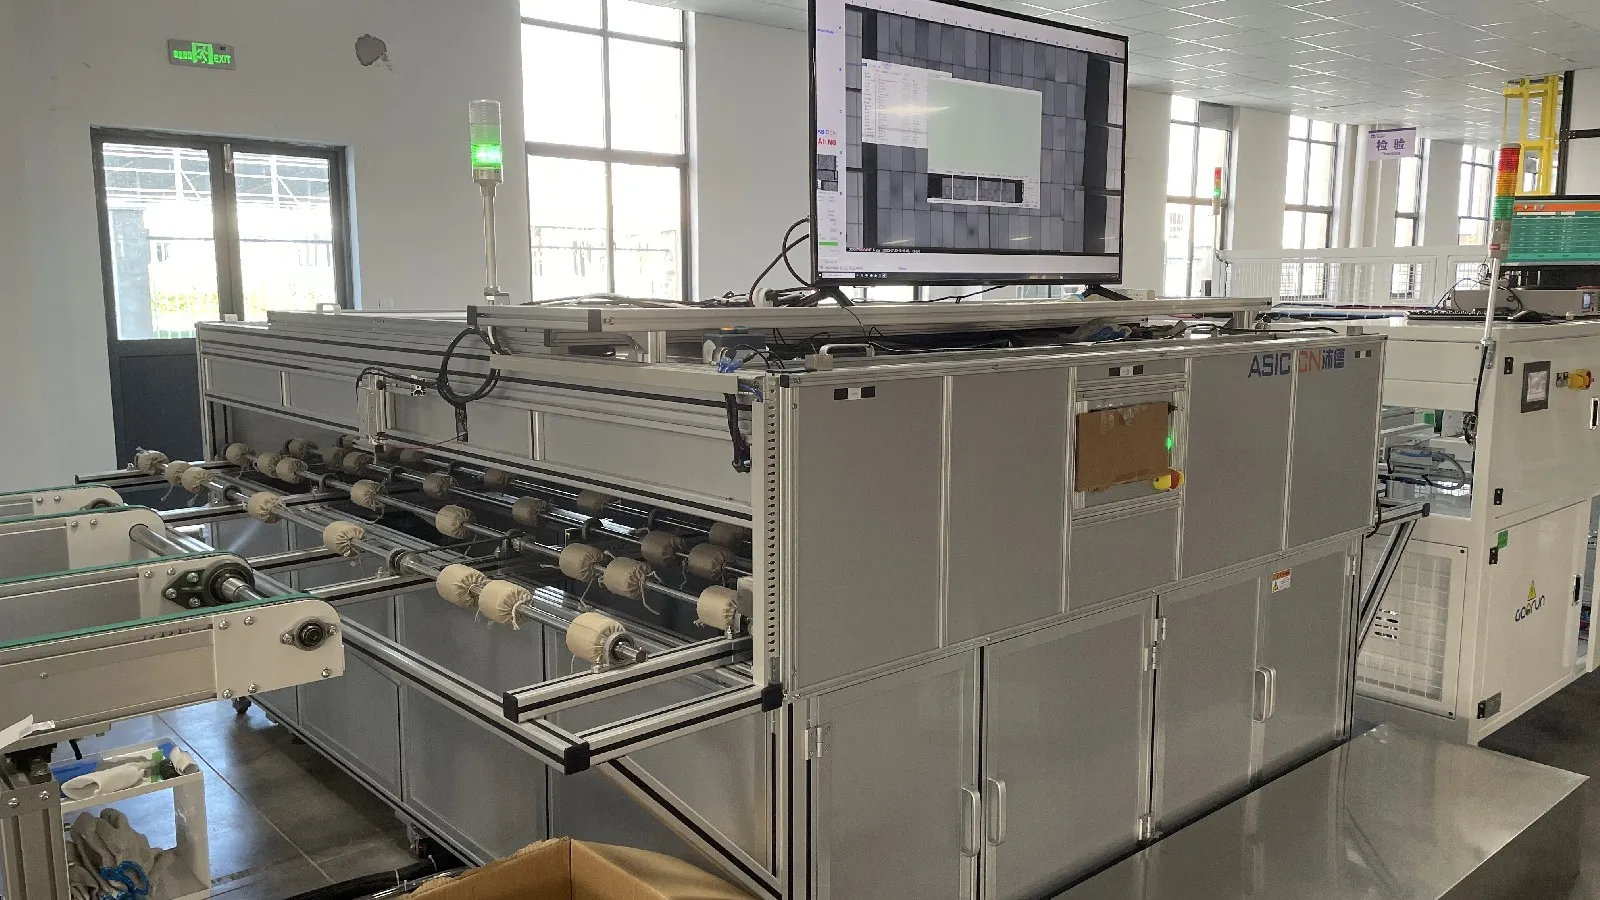
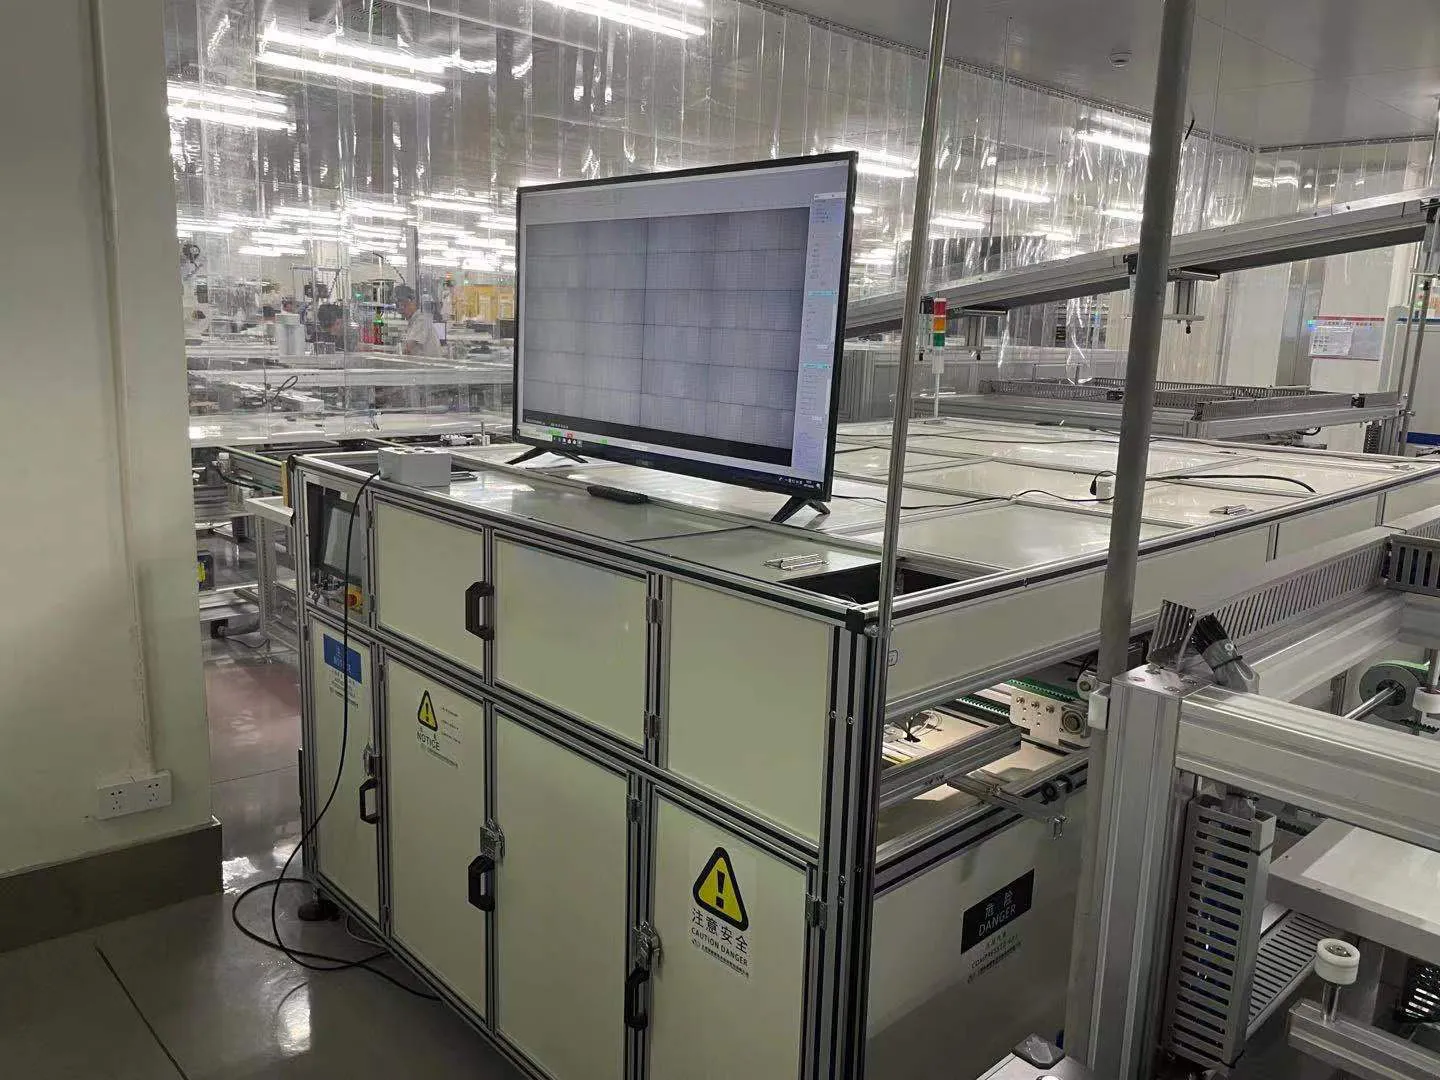
Um segundo teste EL normalmente é realizado após a laminação ou a montagem final do módulo.
Esse teste é necessário porque novas microfissuras podem ser introduzidas durante a laminação, o corte de bordas, o enquadramento ou o manuseio de materiais.
A imagem EL final pode revelar:
Microfissuras nas células
Células quebradas
Dedos desconectados
Soldas ruins
Barras coletoras quebradas
Áreas eletricamente inativas
Interrupções nas strings
Software automático de análise de imagem pode ajudar a classificar defeitos, mas o fabricante ainda precisa de padrões de aceitação claros. O sistema deve definir quais defeitos são aceitáveis, quais exigem retrabalho e quais resultam em rejeição.
15. Simulador Solar e Testador I-V
Um simulador solar é classificado pela correspondência espectral, onde a janela da classe A+ se situa entre 0,875 e 1,125, na irradiância de 200 a 1.200 W/m² e um tempo de ciclo em torno de 25 segundos.
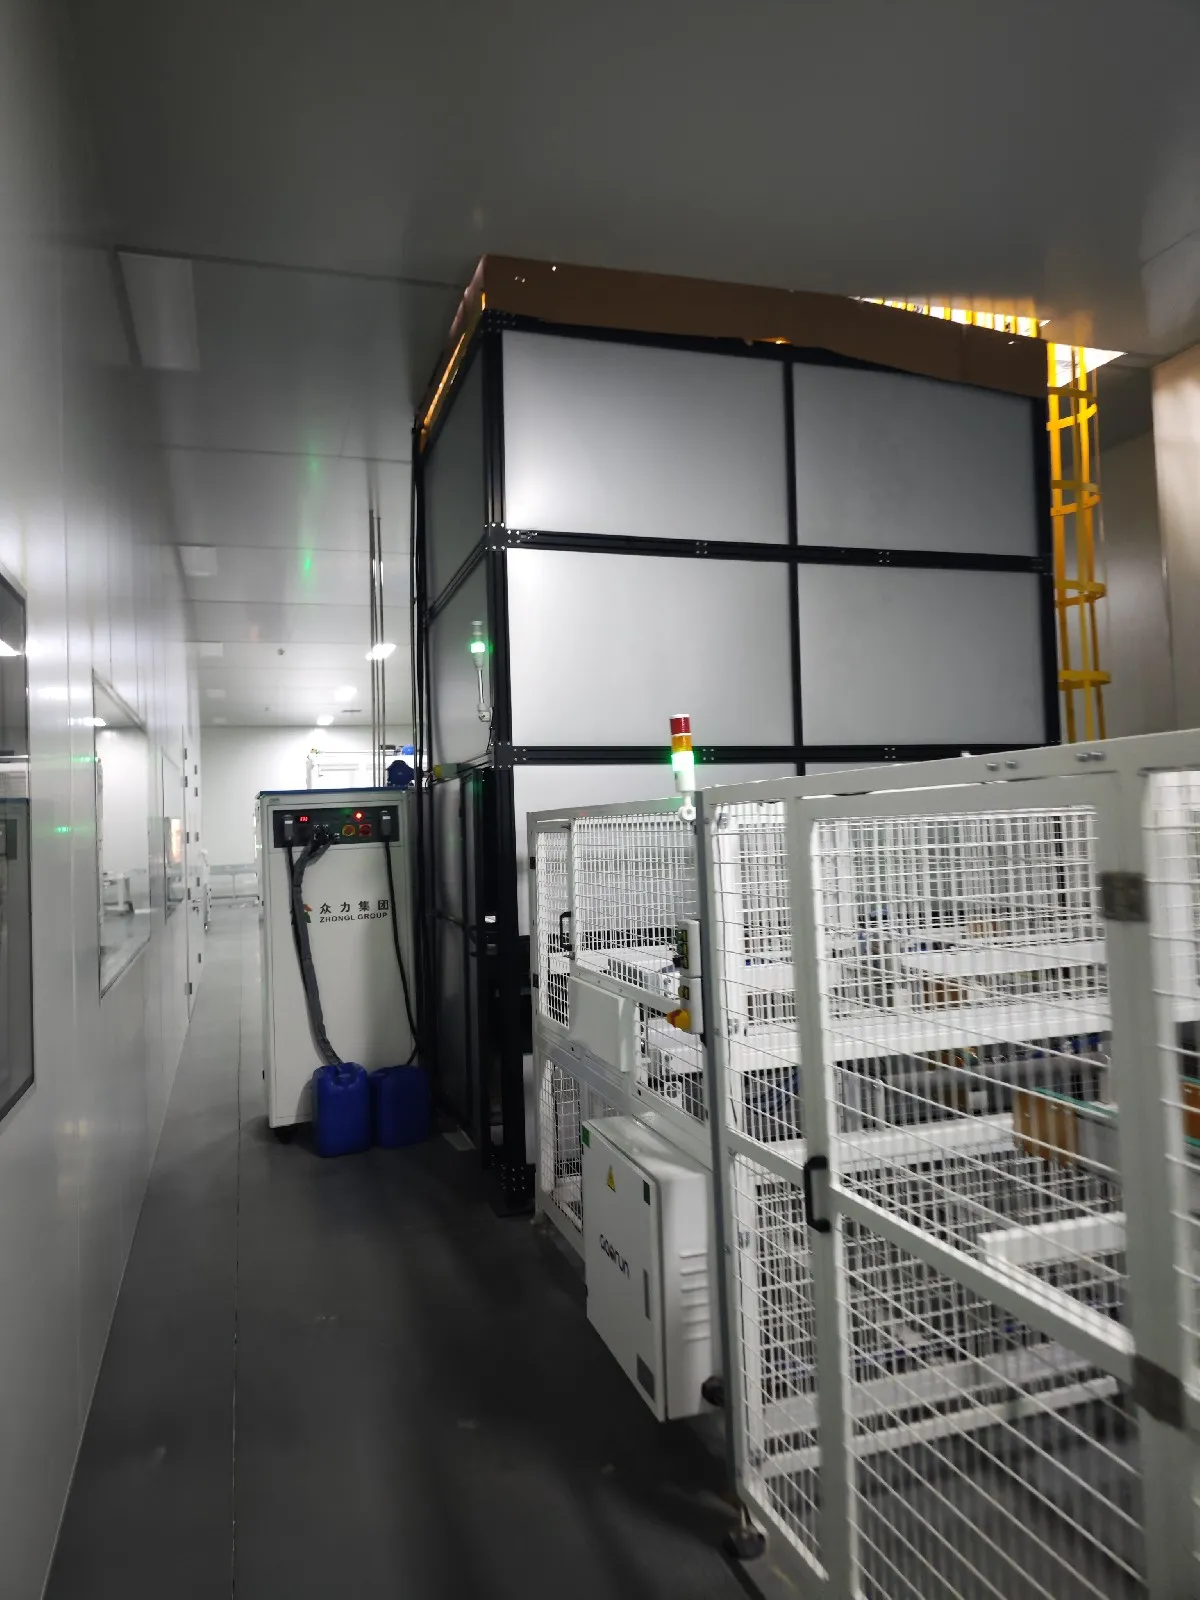
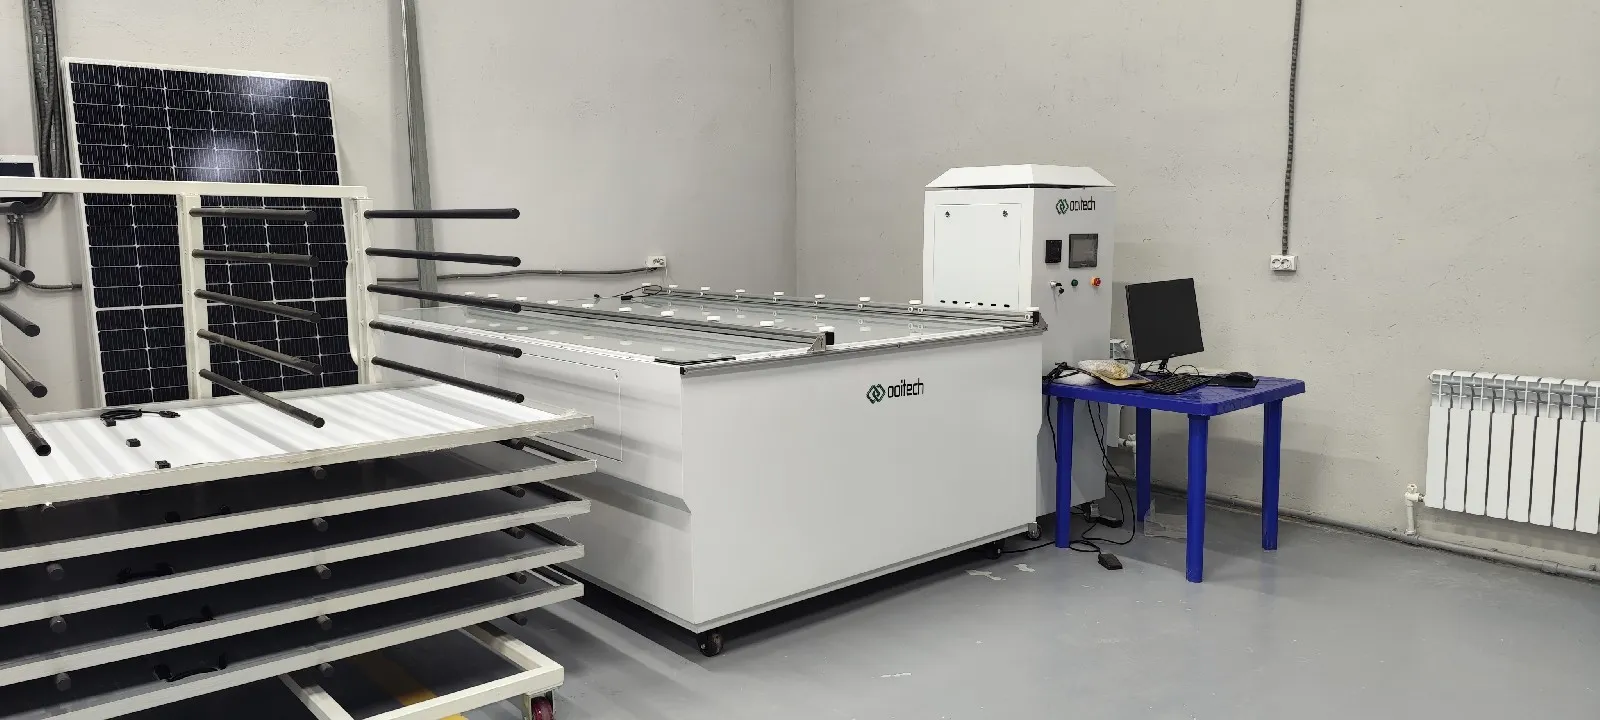
A simulador solar, também conhecido como flash tester ou testador I-V, mede o desempenho elétrico do painel solar acabado sob iluminação controlada.
O testador registra parâmetros incluindo:
Potência máxima
Tensão de circuito aberto
Corrente de curto-circuito
Tensão de operação
Corrente de operação
Fator de preenchimento
Eficiência do módulo
Curva I-V completa
A potência medida é usada para classificar o painel e gerar sua etiqueta de identificação ou produção.
O simulador solar deve ter correspondência espectral, uniformidade de luz e estabilidade adequadas. Sua velocidade de teste também deve corresponder à capacidade de produção do restante da linha. Caso contrário, os painéis acabados começarão a se acumular em frente à estação de teste.
16. Equipamentos de Teste de Segurança
Os testadores de hi-pot e isolamento operam de 0,1 kV a 10 kV com corrente de fuga medida em miliamperes, e o teste de continuidade de terra aplica 5–60 A programáveis numa gama que desce até miliohms.
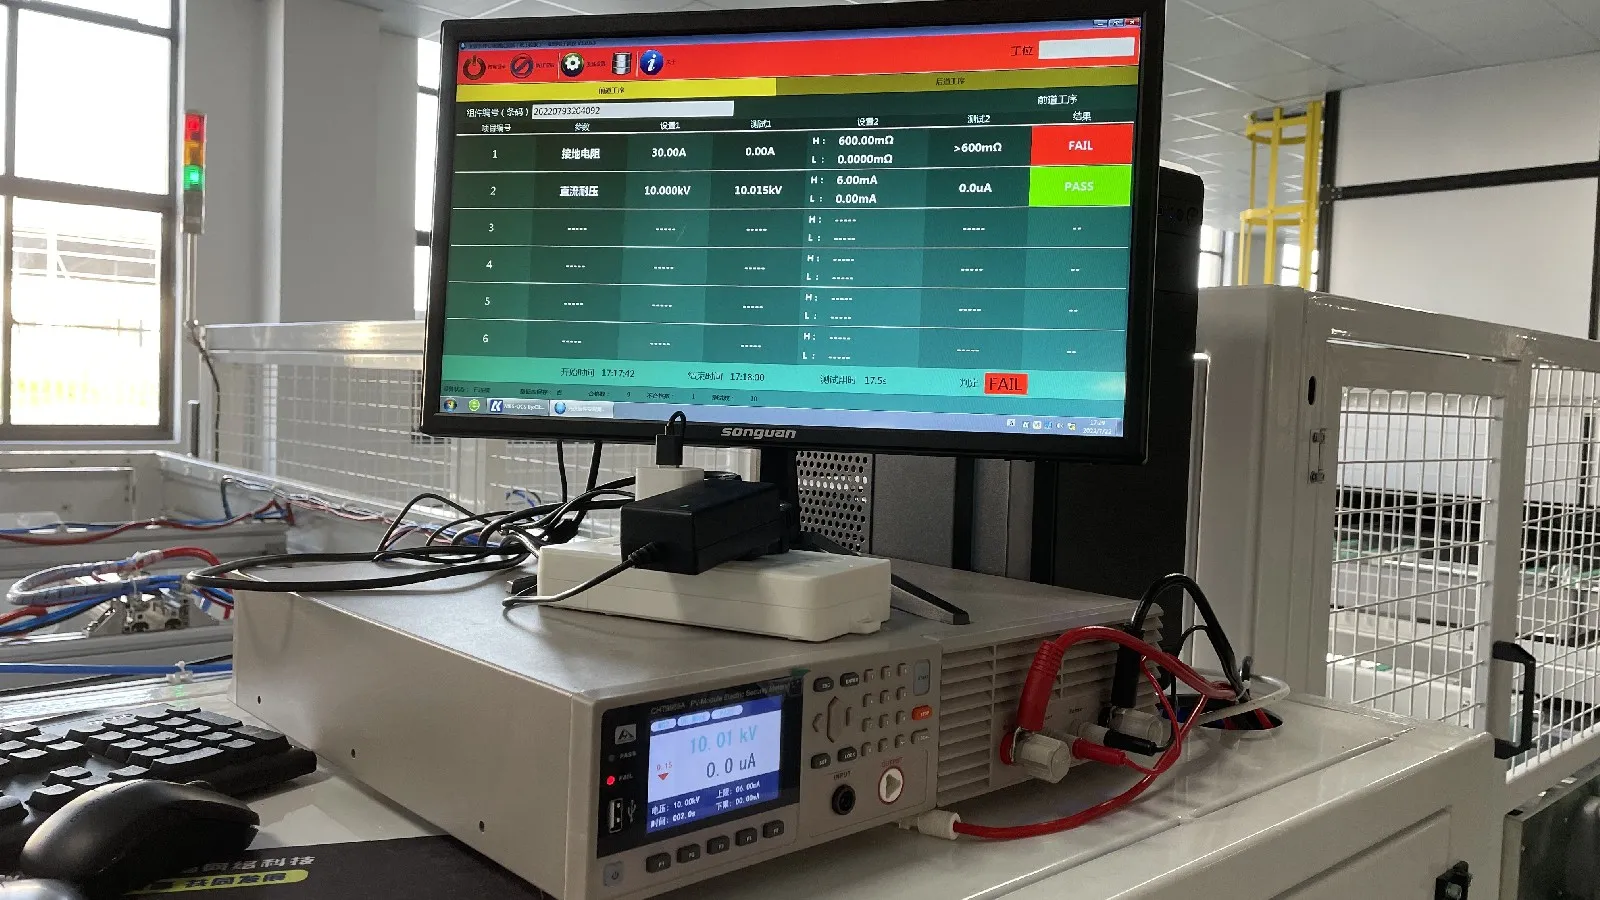
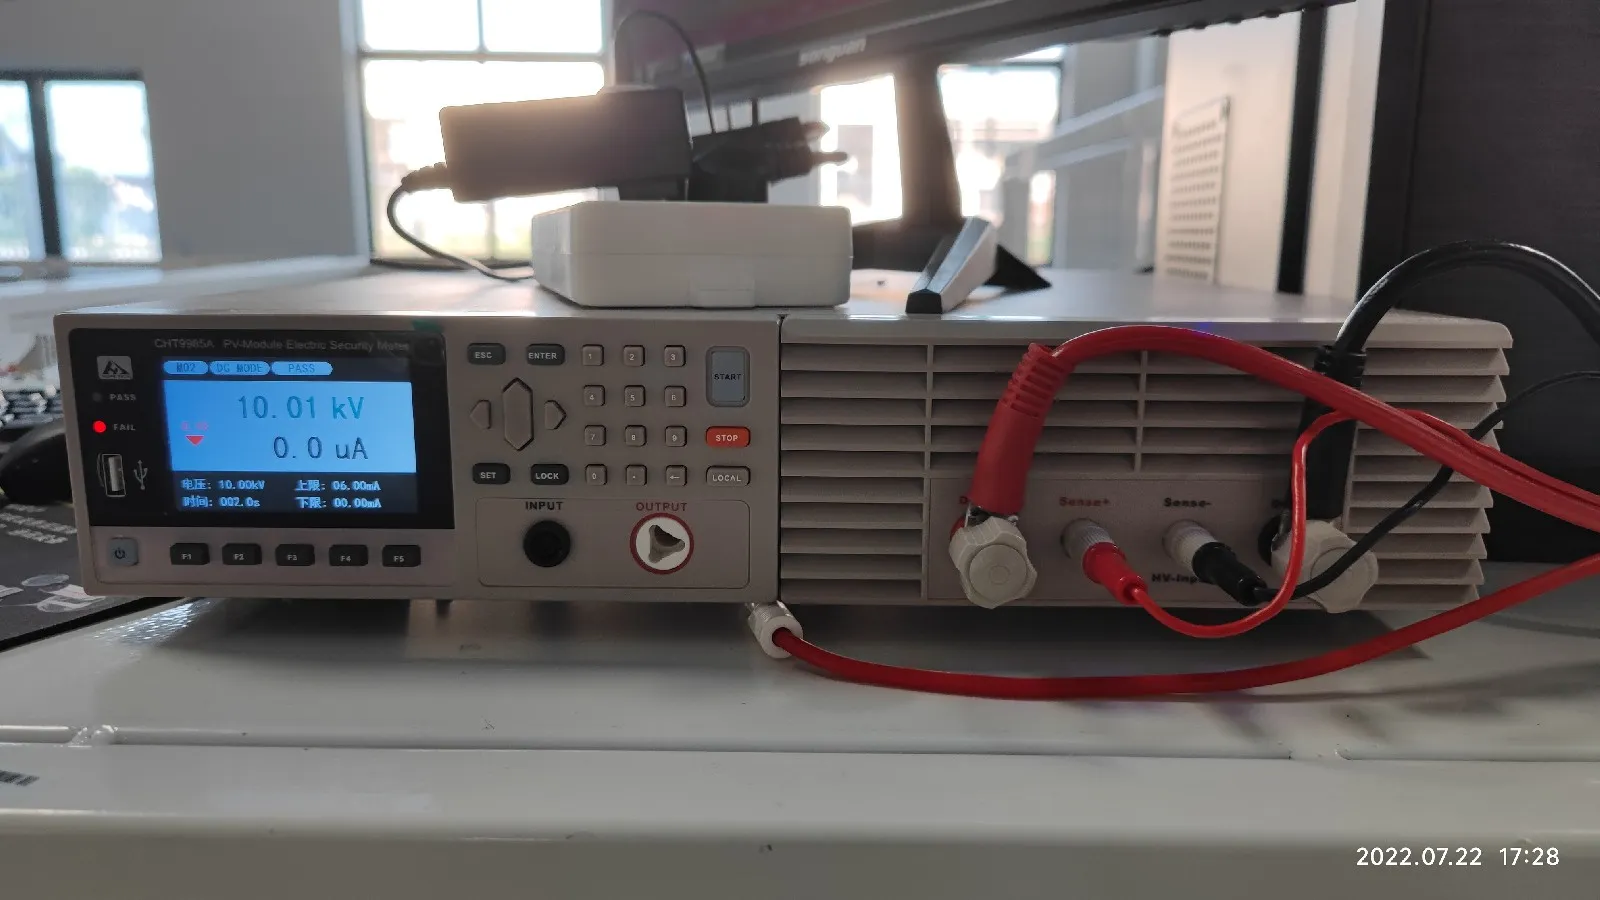
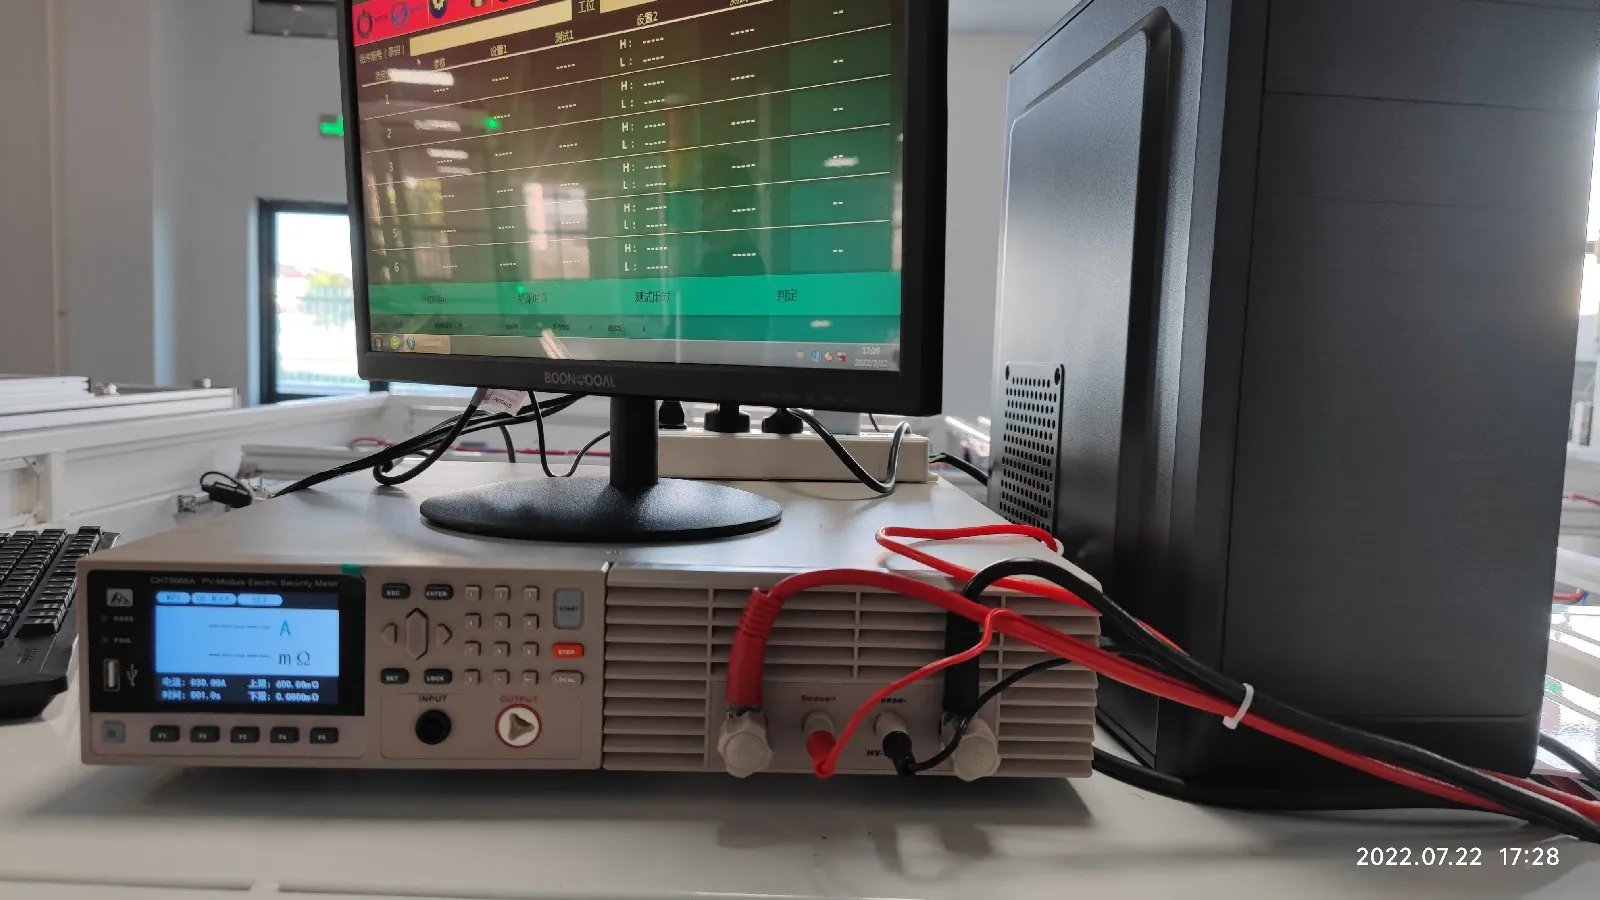
A saída elétrica é apenas uma parte do controle de qualidade final. O painel também deve ser eletricamente seguro.
Equipamentos comuns de teste de segurança incluem:
Testador de rigidez dielétrica
Testador de resistência de isolamento
Testador de continuidade de aterramento
Testador de corrente de fuga
O teste hi-pot aplica alta tensão entre o circuito elétrico interno e a estrutura do módulo para verificar a integridade do isolamento.
O teste de continuidade de terra mede a conexão elétrica entre a estrutura de alumínio e seus pontos de aterramento. Os testes de isolamento verificam se o módulo pode operar com segurança sem caminhos de fuga perigosos.
Estes são testes de produção essenciais, não verificações de qualidade opcionais.
17. Linha de Etiquetagem, Classificação e Embalagem
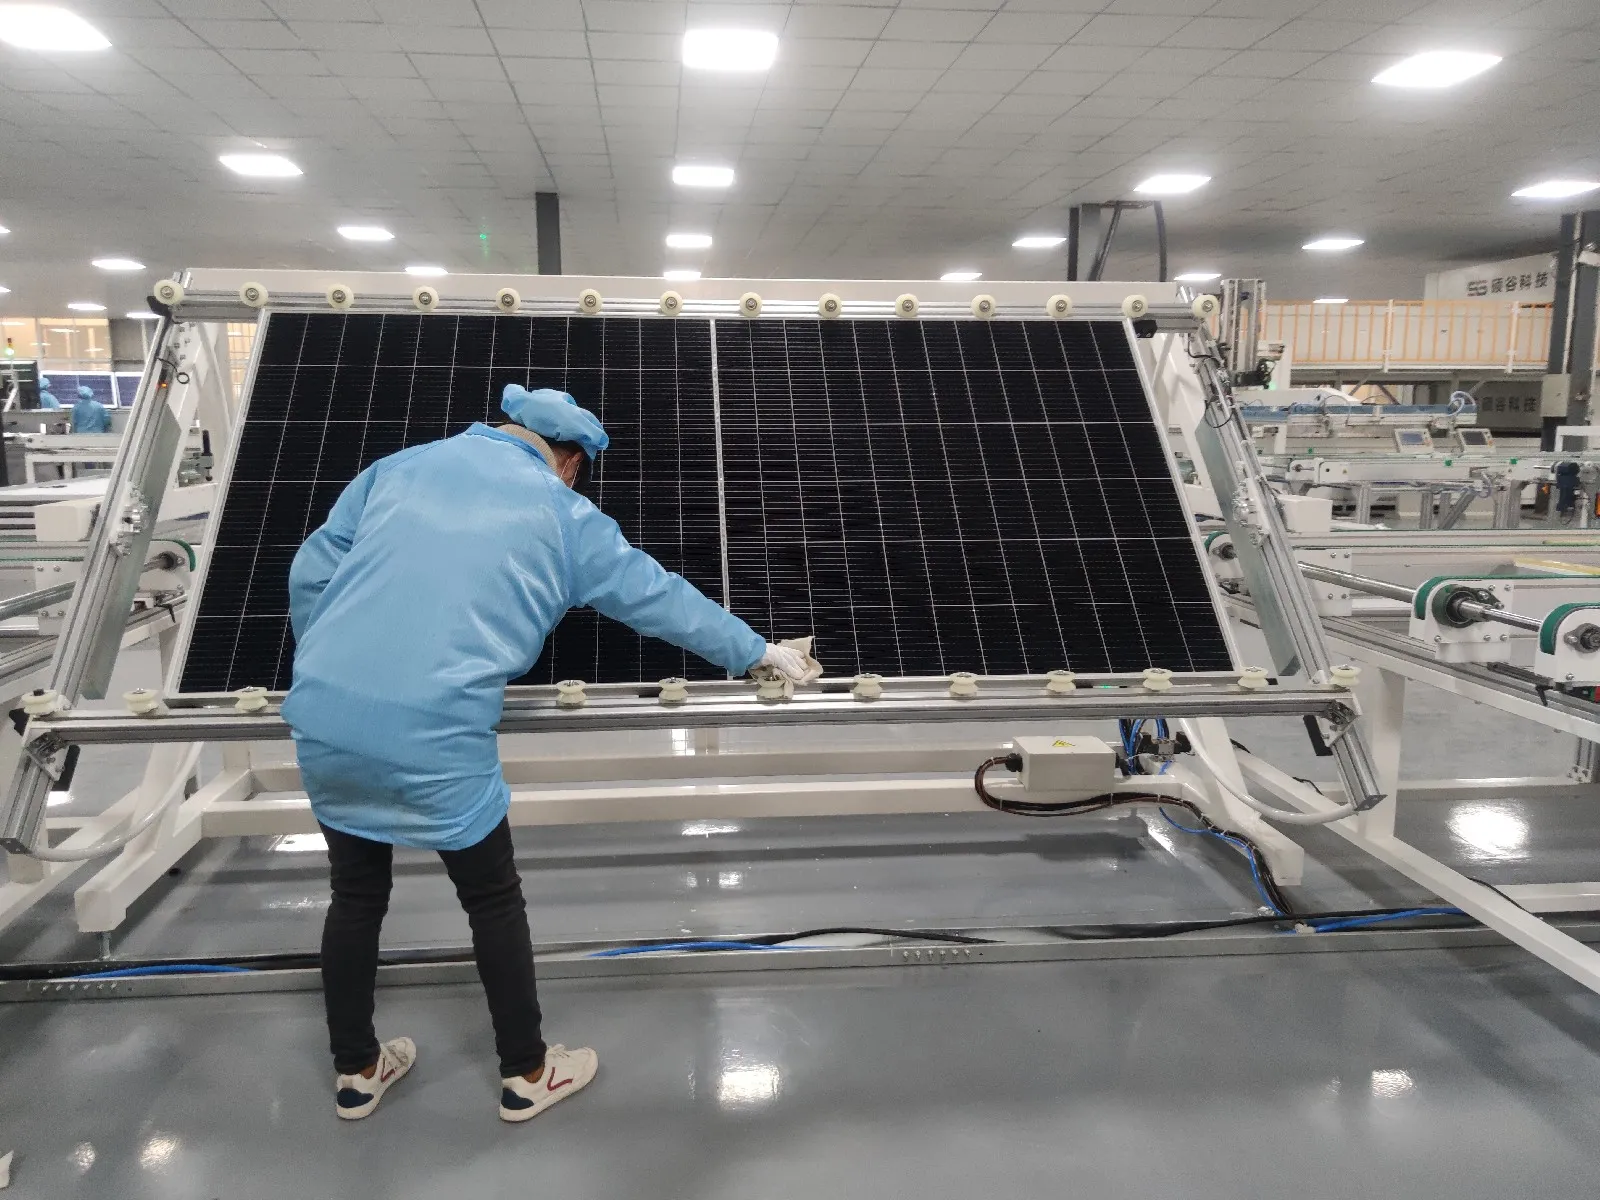
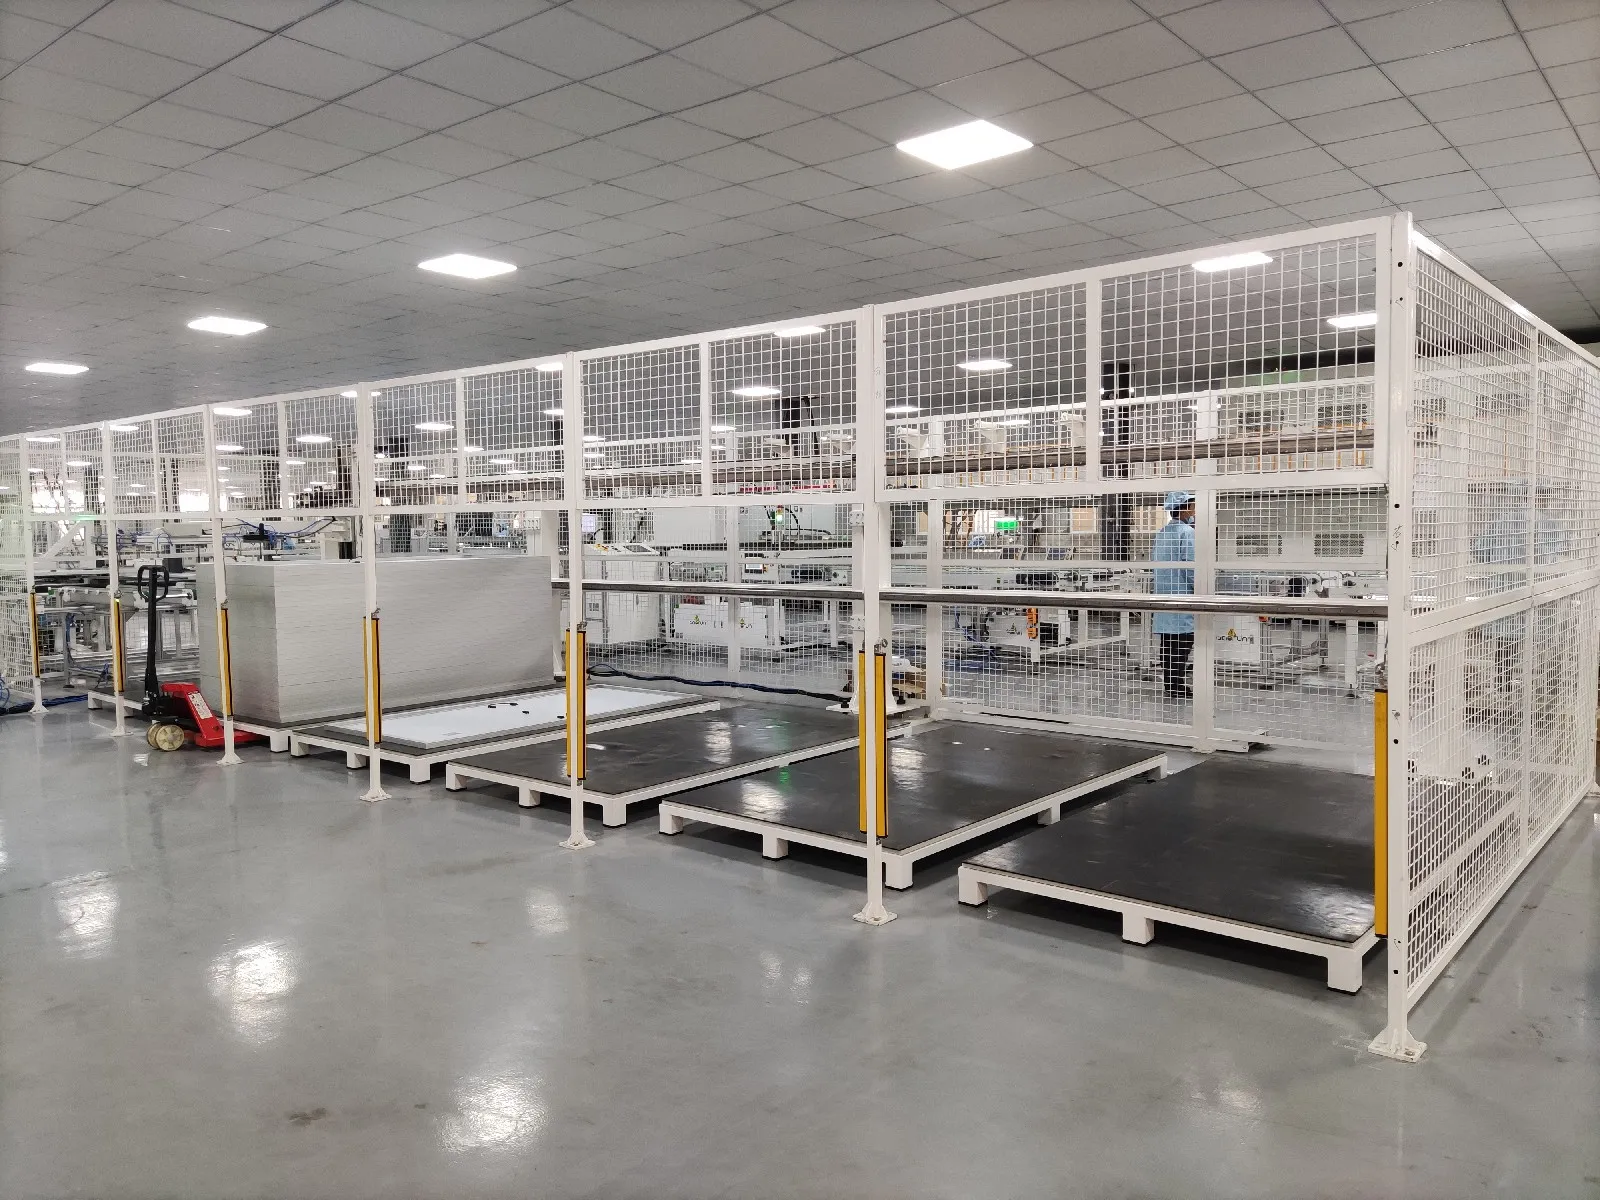
Depois que o painel passa pela inspeção elétrica, de segurança, EL e visual, a fábrica imprime sua etiqueta de produto e registra os resultados finais dos testes.
Cada módulo normalmente recebe um número de série único. Em uma linha automática, esse número pode ser conectado a um sistema MES ou de rastreabilidade.
A fábrica pode então rastrear um módulo acabado até informações como:
Lote de células solares
Dados de produção do stringer
Imagens de EL
Estação de layup
Receita do laminador
Estação de enquadramento
Resultado do teste I-V
Resultado do teste de segurança
Data e turno de produção
Os módulos acabados são classificados por classe de potência, empilhados com materiais de proteção e embalados para transporte.
A embalagem pode parecer um processo simples, mas o empilhamento incorreto ou a proteção insuficiente podem danificar bons módulos antes que cheguem ao local do projeto.
Semiautomática ou Totalmente Automática?
Uma fábrica de painéis solares nem sempre precisa de automação total.
Linhas semiautomáticas são frequentemente adequadas para projetos-piloto, fabricantes regionais e fábricas com capacidade planejada menor. Os operadores podem realizar bussing, preparação de materiais, corte, instalação de caixa de junção e inspeção visual manualmente.
Linhas totalmente automáticas adicionam manuseio robótico, transportadores automáticos, sistemas de inspeção integrados, buffers de produção e rastreabilidade de dados. Elas proporcionam maior produtividade e controle de processo mais consistente, mas também exigem maior capacidade de manutenção e melhor gestão de produção.
O nível correto de automação depende de:
Capacidade anual planejada
Design do módulo
Tecnologia das células
Investimento disponível
Condições de mão de obra local
Requisitos de qualidade do produto
Planos de expansão futura
Não Escolha Cada Máquina Separadamente
A maior máquina nem sempre é a mais importante, e a máquina mais rápida não cria automaticamente a linha de produção mais rápida.
A capacidade deve ser equilibrada entre corte de células, stringing, layup, bussing, laminação, enquadramento, instalação de caixa de junção e testes finais.
A fábrica também precisa de sistemas de apoio como:
Transportadores automáticos
Buffers de produção
Compressores de ar
Sistemas de vácuo
Chillers
Armazenamento de materiais
Software MES e de rastreabilidade
Espaço de manutenção
Áreas de controle de qualidade
O design do módulo deve ser confirmado antes de selecionar o equipamento. Uma linha projetada para módulos PERC convencionais de célula inteira pode não ser adequada para meias células TOPCon de grande formato, módulos HJT, células BC ou painéis pesados vidro-vidro sem alterar várias máquinas.
Um plano realista de fábrica deve, portanto, começar com a especificação-alvo do módulo e a capacidade anual de produção. A lista final de máquinas vem depois disso.
Nossa visão é simples: uma fábrica solar confiável não é um amontoado de máquinas impressionantes, mas um sistema de produção equilibrado, e a Ooitech pode fornecer linhas de produção de painéis solares semiautomáticas e totalmente automáticas completas de 5 MW a 1,2 GW, design de layout de fábrica, instalação, treinamento, suporte de matéria-prima e serviço pós-venda global.
Leitura relacionada: o que determina o preço da máquina de fabricação de painéis solares, o que um custo de planta de fabricação de painéis solares abrange além do equipamento, e como iniciar um negócio de fabricação de painéis solares.
Relacionado: Máquina de Fabricação de Painéis Solares: Estações e Layout explica como a mesma sequência de processo é redimensionada de 5 MW para 1,2 GW e quais entradas congelar antes de encomendar.
Relacionado: Linha de Montagem Automática de Caixa de Junção de Painel Solar: Estações abrange os cinco grupos de máquinas, a classificação de ~1.000 pcs/h e os utilitários que determinam o layout.
Leitura adicional e dados de contexto
Material de referência público sobre este tema, publicado pelas organizações que mantêm o roteiro tecnológico e os dados de mercado do setor: