SiNx Muito Fino e a Pasta de Prata Perfura
Índice
Resposta rápida: O filme frontal de nitreto de silício numa célula TOPCon tem de satisfazer dois requisitos opostos, e a espessura que satisfaz ambos é estreita. A camada de SiNx atua como revestimento antirreflexo, pelo que um filme mais espesso melhora o desempenho ótico até certo ponto. Também tem de resistir à etapa de queima e impedir que a pasta de prata atravesse até ao silício durante a formação do contacto. Se for demasiado fina, a prata penetra o emissor, causando shunts; se for demasiado espessa, a pasta não forma um contacto adequado, aumentando a resistência de contacto. As espessuras de trabalho em produção situam-se na faixa de 40 nm a 80 nm, com picos de queima em torno de 790 °C a 800 °C. Esta interação é a razão pela qual a formulação da pasta e o perfil de queima são desenvolvidos em conjunto com a receita do revestimento, em vez de independentemente.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Introdução do Produto
Qualquer pessoa que opere uma TOPCon linha de processo já enfrentou esse dilema. Revestir o SiNx muito fino e você teme que a pasta de prata atravesse a camada de passivação, derrubando o Voc. Revestir muito grosso e a resistência de contato dispara, e o FF não se mantém. Fino assusta você, grosso também assusta — então qual espessura é "exatamente a ideal"?
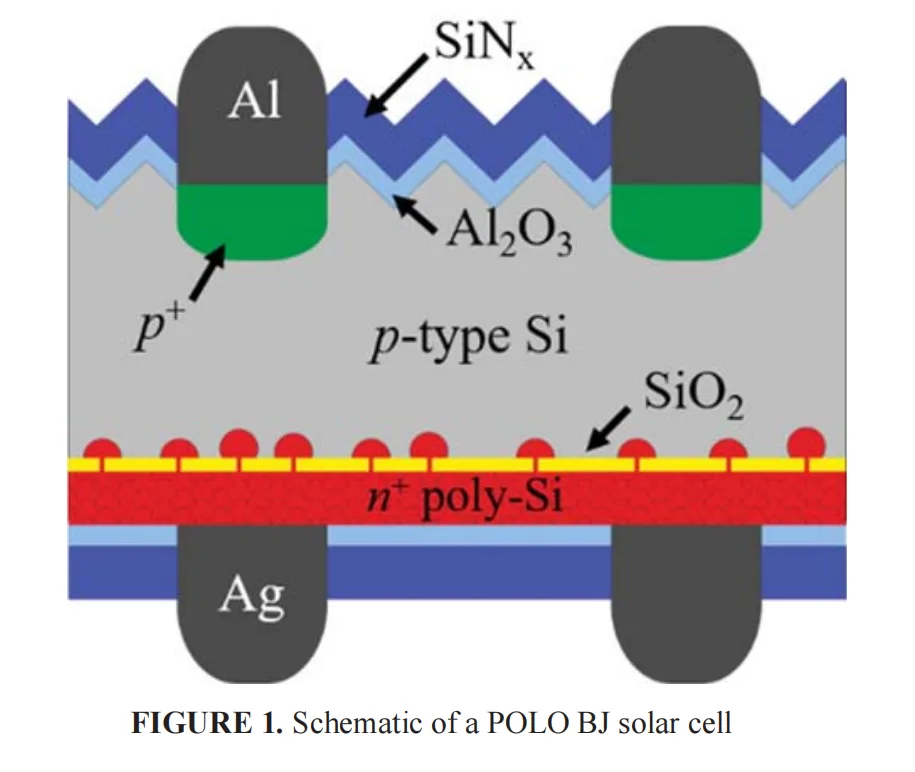
Em 2022, a equipe de Min Byungsul no ISFH (o Instituto de Pesquisa de Energia Solar de Hamelin, Alemanha) publicou um estudo no AIP Conference Proceedings que desvendou esse problema. Eles usaram contatos passivantes POLO — o nome acadêmico para o que a indústria chama de TOPCon, essencialmente uma estrutura de óxido ultrafino mais polissilício dopado poly-Si/SiOx — para isolar o que realmente está acontecendo.
A principal conclusão não é complicada: a espessura do SiNx e a temperatura de firing formam um par combinado. Mude a espessura e você tem que ajustar a temperatura. Mova uma sem mover a outra e ou o Voc cai ou o FF colapsa.
Parâmetros Técnicos
Como o experimento foi montado
O ISFH usou wafers CZ tipo p, com um contato POLO n⁺ no verso da célula (óxido de túnel mais polissilício dopado com fósforo).
As duas variáveis principais:
Espessura do capeamento de SiNx no verso — variando de 40nm a 80nm
Temperatura de pico do firing — ajustada entre 790°C e 810°C
Eles então mediram duas coisas: resistividade de contato ρc (por TLM) e parâmetros IV da célula.
Anteriormente analisamos um artigo da JA Solar de 2016 sobre como a composição química (razão Si/N) do filme antirreflexo de SiNx na face frontal afeta o contato da pasta de prata. Este trabalho do ISFH de 2022 trata de como a espessura física do capeamento de SiNx no verso afeta o contato da pasta de prata. Juntando os dois, você cobre ambas as dimensões — "composição química" e "espessura física", filme frontal e filme traseiro.
Todas as amostras passaram por firing a 800°C, apenas a espessura do SiNx no verso variou
| Espessura do SiNx | ρc mediano (800°C) | Status |
|---|---|---|
| 40nm | ~1 mΩ·cm² | Muito baixo |
| 50nm | ~1,5 mΩ·cm² | Começando a subir |
| 60nm | ~7 mΩ·cm² | Claramente subindo |
| 70nm | ~30-40 mΩ·cm² | Zona de transição, subida acentuada |
| 80nm | ~600 mΩ·cm² | Quase 600x maior que a 40nm |
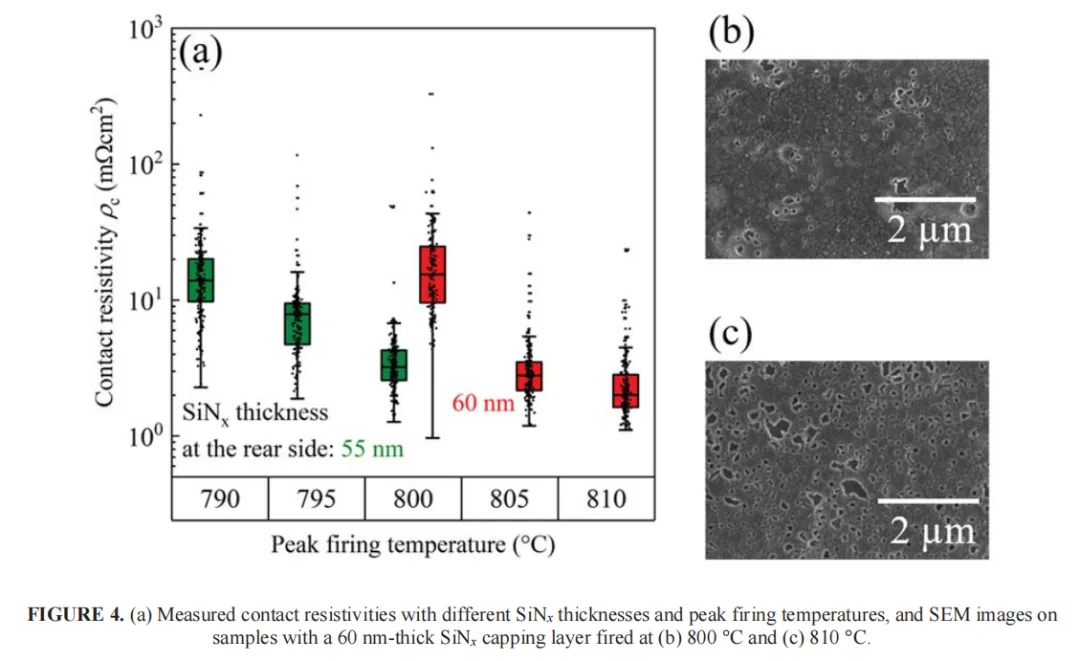
Varredura de temperatura de firing em amostras de 55nm e 60nm
| Condição | ρc mediano |
|---|---|
| 55nm SiNx + 800°C | 3,2 mΩ·cm² |
| 60nm SiNx + 805°C | 2,8 mΩ·cm² |
| 60nm SiNx + 810°C | 2,0 mΩ·cm² |
Vantagens Técnicas
Primeira descoberta: muito grosso e a pasta não consegue atravessar
Todas as amostras passaram por pico de 800°C , alterando apenas a espessura do capeamento de SiNx no verso. O padrão é claro na tabela acima — a quantidade de SiNx que a pasta consegue queimar durante o firing é limitada. Ultrapasse esse limite e a pasta nunca alcança o polissilício abaixo, então a resistência de contato dispara.
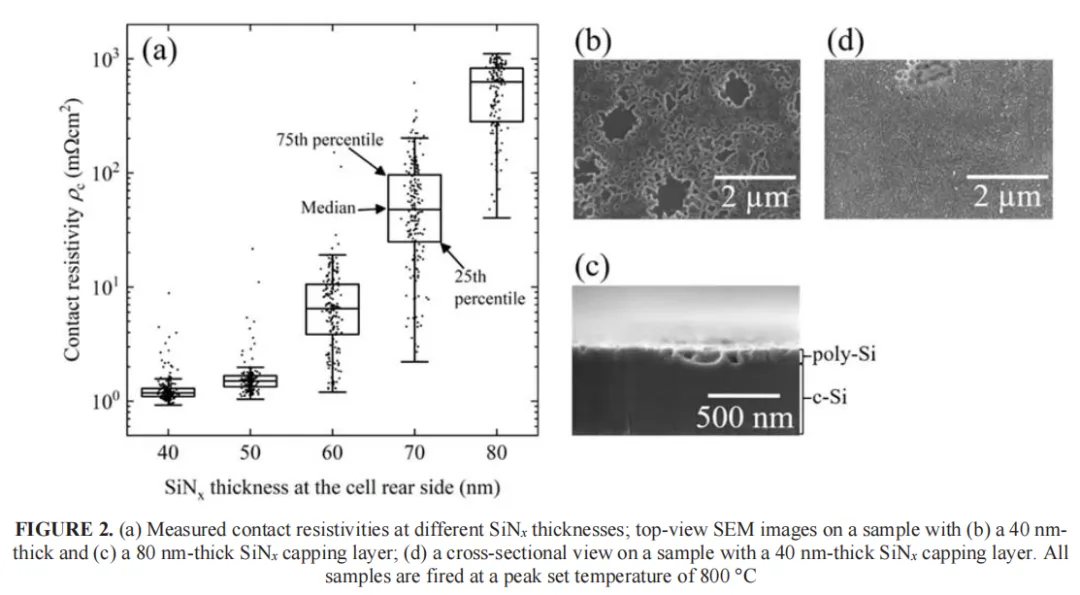
As imagens de SEM dão evidência direta:
40nm SiNx: a pasta queimou completamente tanto o SiNx quanto o polissilício, deixando bastantes etch pits em escala micrométrica no poly. O polissilício foi localmente removido por completo — bom contato, mas a camada de passivação foi danificada.
80nm SiNx: apenas um número muito pequeno de etch pits muito pequenos, sem regiões onde o poly foi totalmente removido — a passivação resistiu, mas a resistência de contato foi quase 600x maior (cerca de 2,8 ordens de magnitude), e o FF foi basicamente arruinado.
A conclusão do ISFH é direta: existe uma janela ótima de SiNx — entre 50 e 60nm. Muito fino, a pasta atravessa a passivação e o Voc despenca. Muito grosso, a pasta não consegue passar e a resistência de contato dispara.
Segunda descoberta: espessura e temperatura são combinadas
O ISFH não parou em "50-60nm é o melhor." Eles fizeram uma pergunta mais prática de chão de fábrica: se a espessura do SiNx muda, a temperatura de firing também precisa mudar?
Eles escolheram grupos de 55nm e 60nm e fizeram uma varredura de temperatura de 790°C a 810°C.
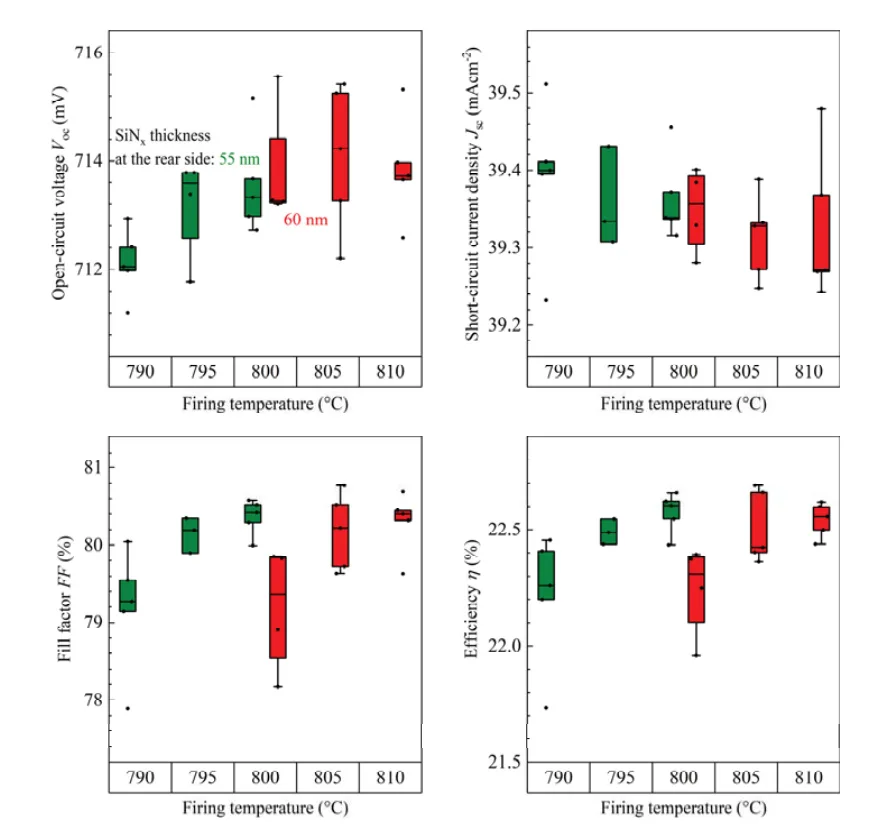
O resultado é muito claro:
55nm SiNx: o FF atinge o pico em 800°C, melhor eficiência ali. Vá mais baixo e o contato não é bom o suficiente; vá mais alto e a passivação começa a sofrer.
60nm SiNx: o FF atinge o pico em 805-810°C. Como o SiNx é mais grosso, precisa de uma temperatura mais alta para a pasta atravessar.
Em termos simples de linha: sob estas condições de teste, ir de 55nm para 60nm desloca a temperatura ótima de firing para cima em cerca de 5-10°C. Essa inclinação é apenas uma referência para o mesmo sistema de pasta — troque as pastas e você precisa recalibrar.
Os dados de resistividade de contato também corroboram isso: temperatura mais alta, melhor contato — desde que você não cruze a linha onde começa a queimar através da passivação.
O mecanismo: o tamanho das covas de corrosão é a chave
O ISFH usou SEM para estabelecer um critério muito claro:
Covas com diâmetro superior a 1μm: poli totalmente removido, passivação danificada → Voc cai
Covas com diâmetro inferior a 1μm: poli não totalmente removido, passivação intacta → a resistência de contato cai, Voc inalterado
O ISFH colocou diretamente: "um certo número de covas de corrosão de pequeno tamanho é necessário para formar um bom contato. Covas de corrosão com diâmetro inferior a 1μm parecem não ter efeito na qualidade da passivação."
Critério de linha: covas de corrosão não são melhores em menor quantidade, nem melhores em maior quantidade — o alvo é tamanho pequeno, distribuição moderada. Se você vir muitas covas >1μm ao microscópio, a temperatura está muito alta ou o SiNx muito fino, e a passivação já está sofrendo danos.
Aplicação do Produto
O que uma linha de produção pode realmente usar?
1. A espessura do SiNx não é melhor fina, nem melhor espessa. Abaixo de 40nm, a pasta queima através da passivação e Voc desmorona; acima de 80nm, a pasta não consegue atravessar e a resistência de contato sobe quase 600x.
2. Espessura e temperatura são pareadas. Mude a espessura do SiNx e a temperatura de queima tem que acompanhar. Os dados do ISFH dão uma referência — sob estas condições, cada 5nm extra de SiNx move a temperatura de pico para cima cerca de 5-10°C — mas recalibre após trocar as pastas.
3. Covas de corrosão são um indicador de "janela". Olhe o tamanho e densidade das covas por SEM e você pode julgar se sua combinação atual de espessura-temperatura está dentro da janela. Muitas covas >1μm → muito quente ou filme muito fino; quase nenhuma cova → muito frio ou filme muito espesso, o contato pode ser um problema.
4. A espessura do filme traseiro também governa o rendimento cosmético, e a seleção de pasta. Os três pontos acima são todos sobre como a espessura afeta a resistência de contato e o FF através da pasta atravessando ou não. Mas na linha, a espessura do SiNx traseiro controla muito mais do que o desempenho elétrico.
Na produção em massa real, o SiNx traseiro é tipicamente controlado na faixa de 70-85nm — mais espesso que o "ótimo de contato" de 50-60nm no artigo do ISFH. A razão é simples: o artigo mediu o ótimo de contato puro para sua estrutura POLO específica e uma pasta particular, enquanto uma linha de produção tem que equilibrar passivação, contato e uniformidade de cor ao mesmo tempo, e escolhe uma faixa mais espessa e mais estável. Mais importante, as pastas de linha comercial usam um sistema de frita de vidro diferente da pasta de laboratório do ISFH, então a janela de espessura de SiNx que pode ser atravessada também é diferente.
Mude a espessura e o índice de refração muda, e a cor de interferência do filme se desloca com ele. Muito fino ou muito espesso e as lâminas mostram variação de cor, cor fora do padrão e rebaixamentos cosméticos similares que cortam diretamente o rendimento cosmético. Isso, por sua vez, impõe uma exigência rígida ao fabricante de pasta: a pasta deve corresponder à janela de processo do filme traseiro, não forçar o filme traseiro a acomodar uma pasta particular. Espessura e temperatura devem parear, e pasta e espessura de filme também devem parear — a linha é um sistema, não um ajuste pontual.
Três coisas que o artigo não disse
A relação entre POLO e TOPCon. O contato POLO que o ISFH usou é essencialmente óxido ultrafino mais polissilício dopado (poly-Si/SiOx), basicamente o mesmo que a estrutura traseira TOPCon de hoje, então as conclusões se transferem diretamente. POLO é o nome acadêmico que o ISFH propôs; TOPCon é o termo padrão da indústria; mesma estrutura no fundo.
O modelo de pasta afeta a profundidade de penetração. Pastas diferentes têm composições de frita de vidro diferentes e podem atravessar diferentes espessuras de SiNx. Os 50-60nm do ISFH são baseados em uma pasta específica — troque as pastas e você pode precisar recalibrar.
A confiabilidade de longo prazo não é coberta. Covas de corrosão pequenas crescerão para grandes ao longo de 25 anos de envelhecimento ao ar livre? A interface se degradará mais sob calor úmido? O artigo não responde.
Lendo junto com JA Solar 2016
| Dimensão | JA Solar 2016 | ISFH 2022 |
|---|---|---|
| Aplicação | Filme anti-reflexo frontal de SiNx (ARC) | Camada de cobertura traseira de SiNx |
| Foco | Composição química do SiNx (razão Si/N) | Espessura física do SiNx |
| Variável central | Razão de gás SiH₄/NH₃ | Espessura de SiNx + temperatura de queima |
| Modo de falha | Razão Si/N fora do ideal → desequilíbrio de viscosidade da frita → alta resistência de contato | Espessura errada → atravessa ou falha em atravessar |
| Direção de correção | Ajuste a razão de gás para a janela ótima | Pareie espessura e temperatura |
| Mecanismo compartilhado | A cinética da reação frita-SiNx decide a qualidade do contato | A profundidade de penetração frita-SiNx decide a qualidade do contato |
Coloque os dois artigos lado a lado e você obtém o quadro completo do processo de filme frontal e traseiro: a composição química decide se você pode contatar bem, a espessura física decide se você prejudica o que está por baixo enquanto contata.
Ajuste a razão Si/N do revestimento e Rs dispara, FF colapsa, eficiência desmorona
Um lembrete para a linha: não olhe apenas para o poli ao caçar perda de eficiência
Com ambos os artigos concluídos, de volta à nossa própria linha. Ao perseguir perda de eficiência, o reflexo de um engenheiro é primeiro verificar a espessura do poli traseiro, nível de dopagem, espessura do óxido de túnel — seu impacto no FF e Voc é bem compreendido e estes são itens de verificação padrão. Mas a camada de cobertura traseira de SiNx frequentemente é descartada como uma "camada de passivação/cosmética", e poucas pessoas pensam nela em termos de resistência de contato.
O valor deste artigo do ISFH é exatamente que ele arrasta esta variável negligenciada de volta à mesa: espessura errada do filme traseiro, a pasta não queima através ou queima demais, e o FF colapsa da mesma forma. Na próxima vez que você se deparar com uma situação de "parâmetros do poli intactos, mas o FF caiu misteriosamente", não fique apenas rodeando o poli — volte e verifique se a espessura do filme traseiro e a temperatura de queima ainda formam um par.
Vale notar: o experimento do ISFH é baseado na queima convencional. A tecnologia LECO agora amplamente adotada nas linhas pode otimizar o contato através de uma etapa subsequente de laser/corrente, o que, em certa medida, reduz a sensibilidade ao pareamento temperatura de queima-espessura — mas a espessura do filme traseiro ainda é a janela base e não pode ser ignorada.
Visão da Ooitech
Vemos a mesma coisa em cada linha TOPCon que colocamos em operação — a camada de SiNx traseira é tratada apenas como um filme de cor, e então o FF escorrega silenciosamente sem que ninguém verifique o pareamento espessura-temperatura. Os dados do ISFH alinham-se com o que leva as pessoas em direção ao LECO, já que desacoplar a formação do contato da etapa de queima compra uma margem real quando a química da frita da sua pasta e a janela do seu filme traseiro não concordam perfeitamente. Se você quer ver como essas etapas se desenrolam em uma linha de módulos real — revestimento, queima, stringing e tudo mais — o canal do Ooitech no YouTube em www.youtube.com/ooitech vale a pena seguir. E tenha em mente que este é um estudo em nível de célula; a linha de módulos herda essas células, mas o destino do contato já está selado a montante.
Referências
Min B. et al., AIP Conf. Proc. 2487, 020014 (2022) (DOI: 10.1063/5.0089239)
Chen X.Y. et al., Solar Energy 126 (2016) 105–110 (DOI: 10.1016/j.solener.2016.01.001)