O gargalo na serigrafia de linhas finas
Índice
Resposta rápida: A serigrafia de linha fina existe num estado permanente de correr atrás da sua própria especificação: o artigo que descreve o que o processo pode fazer fica desatualizado antes de ser publicado, porque as larguras dos dedos em produção continuam a diminuir. A razão é aritmética. Um dedo mais estreito bloqueia menos luz e aumenta a corrente que a célula produz, mas também tem uma resistência mais elevada e uma área de contacto menor, pelo que a formulação da pasta, a malha do ecrã e os parâmetros de impressão têm todos de avançar em conjunto. As dimensões em jogo vão de cerca de 13 µm até 9 µm e 6 µm, com larguras alcançáveis reportadas na faixa de 16 µm a 24 µm, dependendo da estrutura. Cada redução é um pequeno ganho que só se materializa se o rendimento se mantiver, razão pela qual a impressão de linha fina é tanto um problema de rendimento como de design.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Um artigo acabou de ser aceito, mas os dados já estão desatualizados. Qualquer pessoa que trabalhe em P&D conhece essa situação incômoda.
O artigo do Fraunhofer ISE, "Progress in Fine-Line Front-Side Printing for TOPCon Solar Cells", é um exemplo típico. Seu design mais agressivo usou uma tela sem nós com abertura de 13 µm. Qualquer coisa mais fina tornou-se instável nos experimentos. De acordo com informações públicas da indústria, os principais fabricantes de células já haviam levado as aberturas de telas sem nós para 6 µm até 2026—menos da metade do tamanho relatado no artigo.
Essa aparente obsolescência é exatamente o motivo pelo qual o artigo vale a pena ser lido. Ele mapeou o limite de capacidade prática da impressão de tela em 2024–2025. Os fabricantes que posteriormente ultrapassaram esse limite ainda trabalhavam com o mesmo arcabouço de trade-off descrito no estudo.
Números expiram. Métodos não. Este artigo analisa duas coisas: o que o artigo identificou na época e como a produção em massa posteriormente superou esse suposto limite.
1. O Que Aconteceu no Artigo
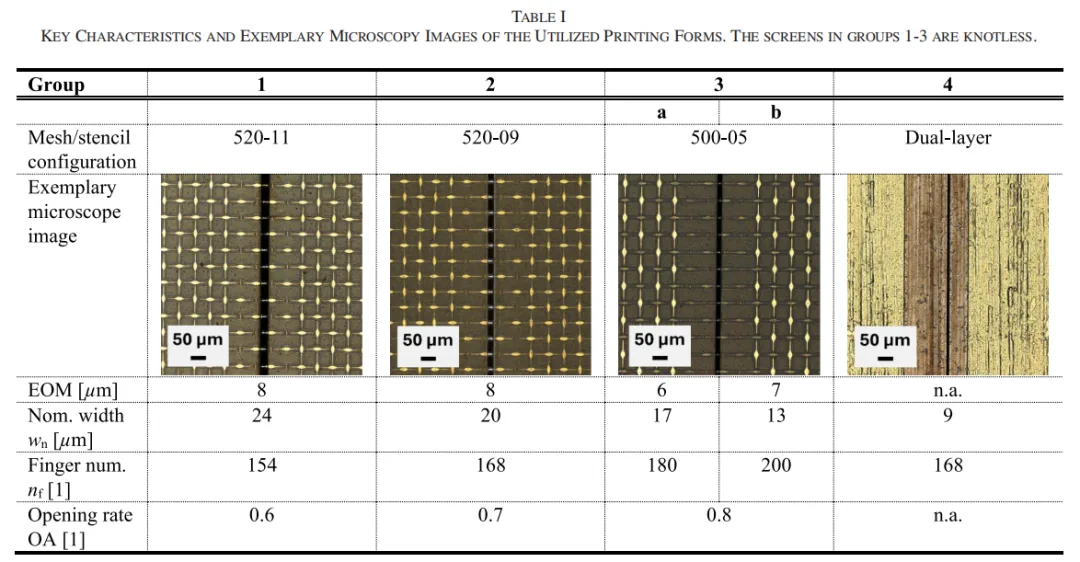
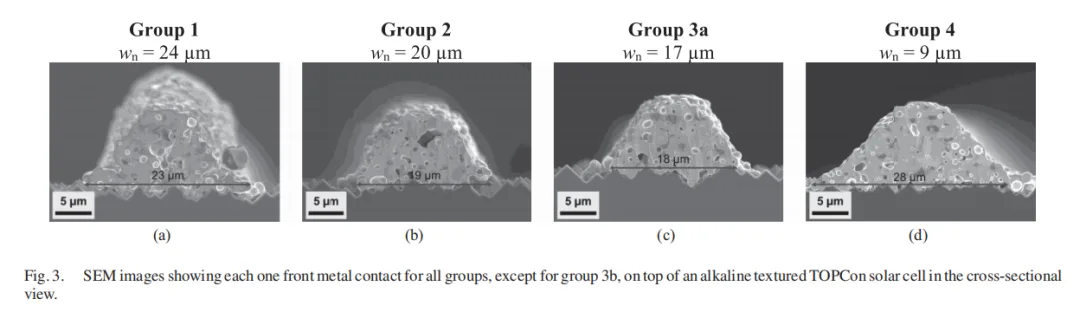
O design experimental foi direto. Os pesquisadores usaram células solares TOPCon tipo n no formato M10 e dividiram o processo de impressão da face frontal em vários grupos de comparação de variável única. Estes incluíam três telas sem nós com aberturas nominais de 24, 20, 17 e 13 µm, além de um estêncil de folha metálica de dupla camada de 9 µm. O processo da face traseira permaneceu inalterado. Apenas o método de impressão da face frontal foi variado.
O estudo também utilizou uma cadeia de caracterização completa:
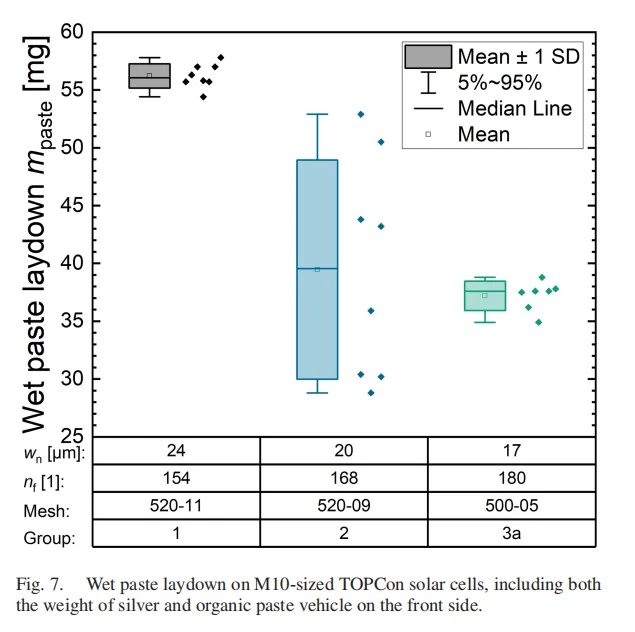
Pesagem de pasta úmida para calcular o consumo de prata
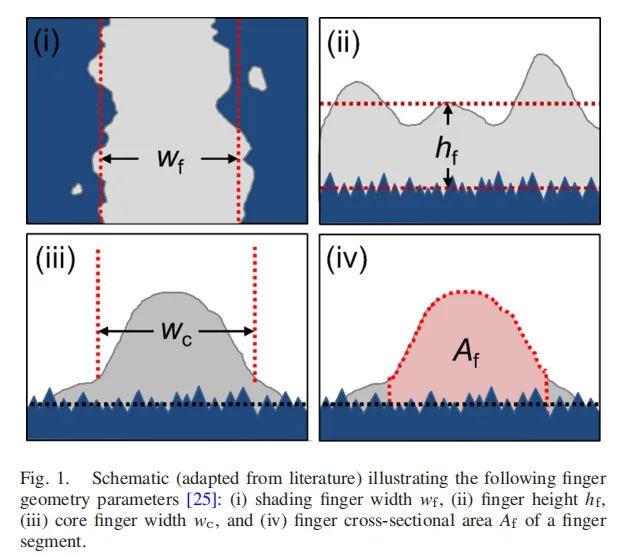
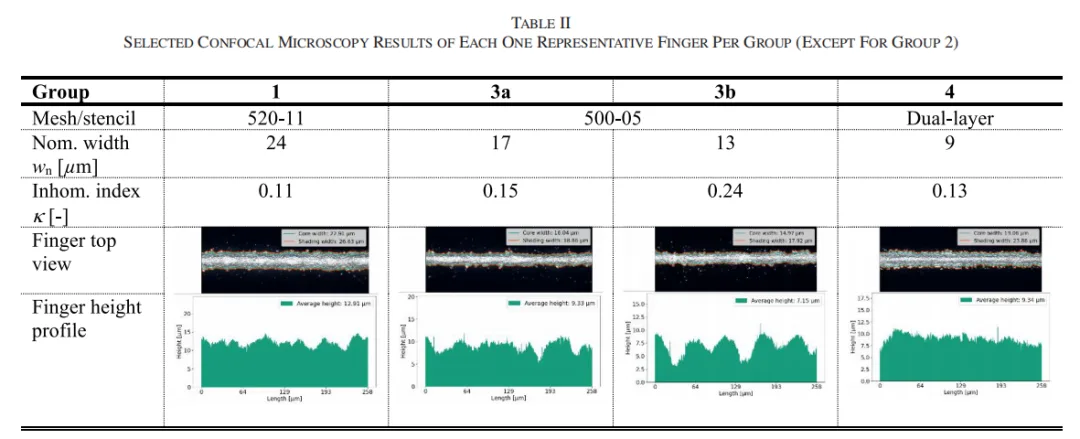
Microscopia eletrônica de varredura e microscopia confocal para medir largura do dedo, altura, área de seção transversal e não uniformidade κ
Medições pelo método de comprimento de transferência para resistência de contato
Testes I-V em células solares M10 completas
Essa sequência continua sendo uma forma padrão de avaliar uma nova tela, estêncil ou pasta de metalização.
Os resultados podem ser divididos em três níveis:
A abertura de 17 µm foi a melhor faixa operacional. Ela produziu uma largura de dedo impresso de 16 µm. Comparado ao grupo de referência de 24 µm, proporcionou um ganho de eficiência relativo de 0,9% e reduziu o consumo de pasta na face frontal em 30%.
A abertura de 13 µm atingiu um limite. A não uniformidade do dedo κ saltou de 0,15 para 0,24, enquanto dedos interrompidos e outros defeitos aumentaram. Este grupo não prosseguiu para avaliação em nível de célula.
O estêncil de 9 µm tornou-se um exemplo negativo. Uma pasta de impressão de tela foi forçada sobre o estêncil apesar de uma incompatibilidade de viscosidade. O dedo impresso resultante tinha 19 µm de largura—mais largo que o dedo produzido pelo grupo de abertura de tela de 13 µm.
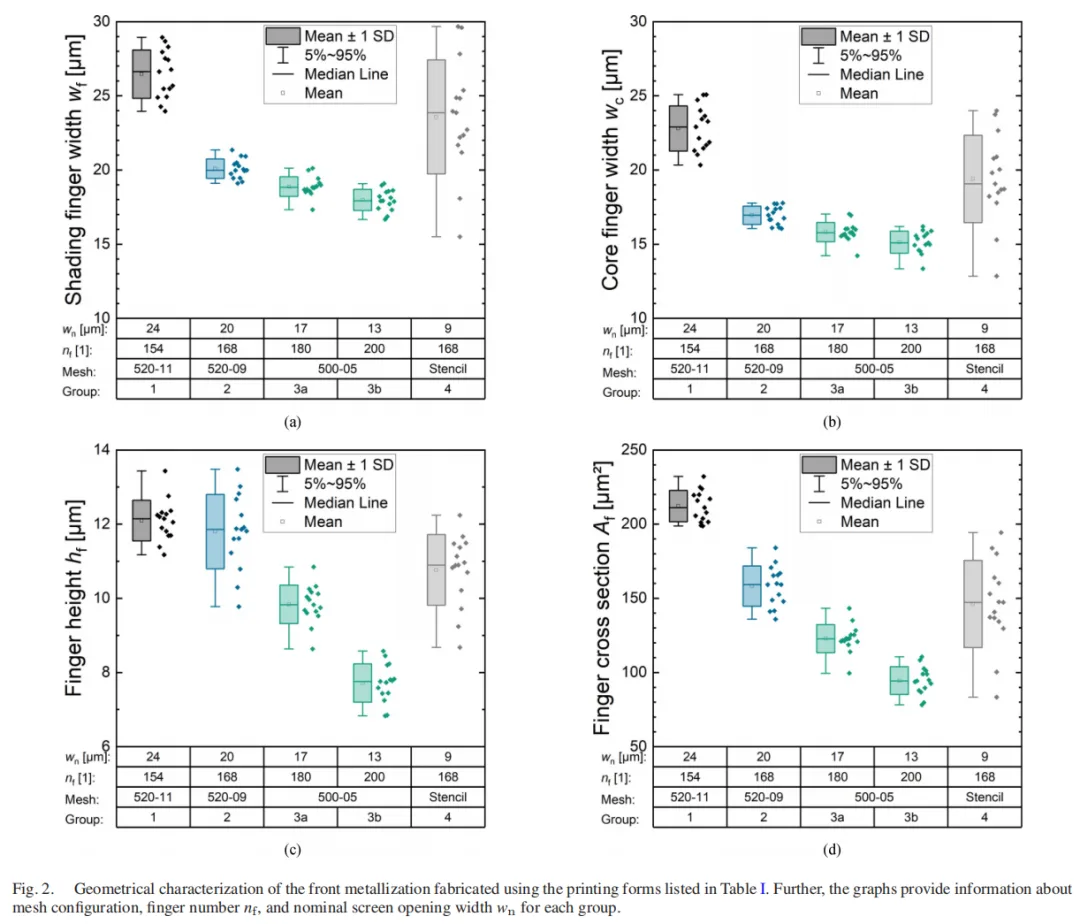
A implicação era clara. Para impressão de tela sem nós, a faixa prática de linha fina era em torno de uma abertura de 15–17 µm. Abaixo desse ponto, a qualidade de impressão deteriorava-se primeiro.
A lacuna temporal entre o artigo e a produção de 2026: quatro comparações
1. O limite de impressão
No artigo, uma abertura de 13 µm já era instável. A não uniformidade κ subiu para 0,24, os defeitos aumentaram e o grupo nunca chegou à avaliação de célula. De acordo com informações públicas do setor, as principais linhas de produção haviam passado para aberturas de tela sem nós de 6 µm até 2026.
O limite de capacidade traçado pelo artigo havia sido empurrado muito mais para frente. O chamado limite não era uma parede permanente. Era o ponto de equilíbrio entre a pasta, a tela e o equipamento de impressão disponíveis na época.
2. A motivação para economizar pasta
O melhor grupo do artigo—uma abertura de 17 µm e dedo impresso de 16 µm—alcançou uma melhoria de eficiência relativa de 0,9% enquanto reduzia o consumo de pasta na face frontal em 30%.
Até 2026, o consumo de prata havia se tornado o maior item de custo não relacionado ao silício em muitas estruturas de custo de produção de células. A economia de pasta deixou de ser um alvo secundário de otimização. Tornou-se uma questão de competitividade de produção e, em alguns casos, de sobrevivência. A metodologia do artigo havia mudado de uma ferramenta de eficiência para uma ferramenta de controle de custos.
3. A rota do estêncil
O estêncil de folha metálica de 9 µm do artigo falhou porque a viscosidade da pasta não correspondia ao método de impressão. Ele produziu um dedo de 19 µm de largura.
Até 2026, a impressão em placa de aço baseada em um estêncil metálico de abertura total havia entrado em produção em massa. Uma rota fracassada no artigo tornou-se posteriormente uma importante direção industrial. A lição é direta: mudar o método de impressão também exige mudar a pasta.
4. O valor do ganho de eficiência
O artigo relatou um ganho de eficiência relativo de 0,9%. Até 2026, as eficiências das células haviam entrado na faixa de 26%+, com resultados relatados entre 26,09% e 26,66% nos exemplos discutidos aqui.
O valor marginal de reduzir o sombreamento ainda existia, mas o principal impulsionador comercial havia migrado da melhoria de eficiência para a redução de prata.
2. De 13 µm a 6 µm: Como o Limite Foi Rompido
13 µm era realmente o limite físico da impressão de tela?
Não. O próprio artigo deixou várias pistas.
Ao longo dos três designs de tela, o diâmetro do fio diminuiu de 11 µm para 9 µm e depois para 5 µm. A taxa de área aberta aumentou de 0,6 para 0,7 e depois 0,8. Uma orientação de malha de 0° também foi introduzida.
Em outras palavras, o resultado de 13 µm não significava que as telas não pudessem ser feitas mais finas. Significava que a combinação de pasta, tela e equipamento disponível na época não conseguia permanecer estável naquele ponto.
Qual lado desse triângulo era o verdadeiro gargalo?
A própria tela pode ser parcialmente descartada. O estudo representava tecnologia avançada de tela sem nós para sua época. O diâmetro do fio, a taxa de área aberta e o ângulo da tela já haviam sido bastante explorados. O grupo de 13 µm não falhou porque o fornecedor de tela não fez esforço. A tela estava sendo limitada pela pasta.
O equipamento de impressão também era baseado em uma plataforma industrial geral. Impressoras semelhantes estavam disponíveis tanto em laboratórios quanto em linhas de produção líderes. Isso deixa a pasta como a variável-chave.
A impressão de linhas finas é um cabo de guerra de três vias. Cada redução de 1 µm na largura do dedo diminui o sombreamento óptico, mas também reduz a área da seção transversal do dedo. A resistência em série pode aumentar, enquanto o risco de defeitos de impressão e perda de rendimento aumenta. O resultado depende de a pasta, a tela e o processo poderem avançar juntos.
Entre 2024 e 2026, todos os três lados avançaram.
Pasta: de um composto de uso geral para um material de padronização
Os tamanhos das partículas de prata continuaram a diminuir, enquanto as pastas dedicadas a linhas finas se tornaram uma categoria de produto separada. O desenvolvimento da pasta de dedos finos para a face frontal do TOPCon avançou em três direções: imprimir dedos mais estreitos, manter um bom comportamento de queima e evitar um aumento na resistência elétrica.
Com uma abertura de tela de 6 µm, partículas que são apenas ligeiramente grandes demais podem obstruir a tela. Manter um perfil de dedo consistente torna-se ainda mais difícil.
A não uniformidade do dedo fino κ é, em sua essência, um reflexo da reologia da pasta sob aberturas extremamente estreitas. Se a pasta não consegue transferir de forma consistente através de uma abertura de 6 µm, o resultado é entupimento da tela, dedos interrompidos e um aumento acentuado em κ. O grupo de 13 µm no artigo parece ter falhado devido à qualidade de impressão. Em um nível mais profundo, a pasta havia atingido seu limite de transferência sob aquela abertura.
A estreita relação entre a formulação da pasta e o método de impressão foi demonstrada repetidamente nos últimos dois anos.
Tela: estruturas sem nós e orientação de 0° tornaram-se padrão
A tela 500-05 do artigo — com diâmetro de fio de 5 µm, taxa de área aberta de 0,8 e orientação de 0° — já era um design agressivo na época.
As telas de produção líderes posteriormente avançaram mais uma geração na mesma direção. Os diâmetros dos fios tornaram-se mais finos, as taxas de área aberta aumentaram e o controle de tensão melhorou. A produção estável com uma abertura de 6 µm exige primeiro uma precisão de fabricação extremamente alta na própria tela.
Processo: LECO controlou a resistência de contato do dedo fino
Este é o lado que muitas vezes é negligenciado.
À medida que os dedos se tornam mais estreitos, a área de contato diminui. A resistência de contato normalmente aumentaria acentuadamente. O LECO, ou otimização de contato aprimorada por laser, tornou-se amplamente associado à produção de TOPCon de linha fina porque pode reduzir essa perda elétrica.
Relatórios da indústria indicam que o LECO já foi adotado em uma grande parcela da capacidade de TOPCon. Ele passou de um aprimoramento opcional de eficiência para um processo prático viabilizador da produção de dedos finos. Sem o LECO ou uma abordagem equivalente de otimização de contato, imprimir com sucesso através de uma abertura de 6 µm não significa necessariamente que o processo esteja pronto para produção em massa estável.
Uma vez que a pasta, a tela e o processo avançaram, o ponto de equilíbrio mudou de cerca de 15 µm para a faixa de 6–8 µm. O limite não foi quebrado por uma única invenção dramática. Três forças o empurraram ao mesmo tempo.
3. A Metodologia Deixada pelo Artigo
Se houver apenas uma coisa a tirar deste artigo, deve ser a estrutura, e não os números.
Primeiro: o trade-off de três vias
Toda solução de impressão de linha fina é um equilíbrio entre sombreamento óptico, resistência elétrica e qualidade de impressão. Essa estrutura permanece válida mesmo à medida que os tamanhos das características se tornam menores. A mesma lógica pode ser usada para avaliar impressão em chapa de aço, telas eletroformadas e outras rotas de metalização.
Segundo: a cadeia de caracterização
Pese a pasta, inspecione a geometria, meça a resistência de contato e então teste a célula concluída. Uma vez que essas quatro etapas estejam completas, o valor de uma nova tela ou pasta pode ser quantificado.
Por que o grupo de 13 µm não prosseguiu para a avaliação da célula? Porque a caracterização geométrica já havia revelado o problema através do aumento acentuado em κ. A sequência — inspecionar a morfologia primeiro, medir o desempenho elétrico em segundo e avaliar a célula por último — ajuda a evitar que um número de eficiência esconda um processo fraco ou instável.
Terceiro: a pasta e o método de impressão devem mudar juntos
O estêncil de 9 µm falhou porque uma pasta de serigrafia foi forçada em um processo de estêncil. As fábricas que introduzem a impressão em chapa de aço agora comumente ajustam ou redesenham suas formulações de pasta. O artigo já havia marcado essa armadilha através de um grupo experimental malsucedido.
Quarto: a contagem de dedos deve ser calculada, não adivinhada
O artigo usou dados de resistência pré-medidos para calcular o número ótimo de dedos finos, seguindo o tipo de lógica usada por ferramentas como Gridmaster e Pitchmaster.
Passar de um design de grade baseado em experiência para um design de grade calculado é cada vez mais valioso na era da linha fina. Estreitar os dedos sem recalcular o passo, a contagem de dedos e a resistência pode simplesmente mover as perdas do sombreamento para a resistência em série.
4. O Novo Campo de Batalha que o Artigo Não Cobriu
O artigo parou na serigrafia e nos estênceis de folha metálica. Em 2026, no entanto, o campo de batalha da linha fina não estava mais limitado à serigrafia convencional. A tensão da tela e os limites estruturais tornam a produção em massa estável abaixo de 10 µm cada vez mais difícil, então a indústria vem explorando várias alternativas.
Impressão em chapa de aço: Um estêncil metálico de abertura total pode produzir dedos de 14–15 µm. No exemplo discutido aqui, a razão de aspecto aumentou de 45% para 59%, enquanto a resistência de contato caiu 15%. Pesquisa publicada na Joule pelo Instituto de Tecnologia e Engenharia de Materiais de Ningbo relatou progresso nessa direção, e a Tongwei foi relatada como a primeira empresa a introduzir o processo na produção em massa global. Em termos práticos, a impressão em chapa de aço transformou o conceito de estêncil fracassado do artigo em uma rota de produção ao resolver o problema de correspondência da pasta.
Telas eletroformadas: De acordo com relatórios da indústria e alegações de fabricantes, a precisão do padrão de dedos pode atingir ±2 µm. Células TOPCon usando telas eletroformadas foram relatadas com 26,2% de eficiência. Esses números ainda devem ser avaliados em relação ao rendimento de produção, condições de medição e estabilidade do processo a longo prazo.
Linhas de P&D alcançaram dedos de 10 µm: O trabalho conjunto do Instituto de Tecnologia e Engenharia de Materiais de Ningbo e da JinkoSolar reduziu a largura do dedo para 10 µm e o passo de 1.120 µm para 825 µm. A célula industrial M10 alcançou uma eficiência certificada de 26,66% no resultado relatado.
O artigo também não se concentrou no valor absoluto do consumo de prata. A impressão de linha fina proporcionou uma redução relativa de pasta de 30%, mas em 2026 o principal conflito era o consumo absoluto por célula.
Para células 210R, o consumo médio da indústria de pasta de prata havia entrado na faixa de 70+ mg por célula, de acordo com os números da indústria discutidos aqui. A prata tornou-se o maior item de custo não relacionado ao silício. A redução de pasta passou de um alvo de otimização para uma prioridade de produção.
A impressão de linha fina é apenas uma abordagem. Pasta de cobre revestido com prata, eletrodeposição de cobre e outras rotas de metalização com redução de prata ou sem prata estão avançando ao mesmo tempo.
5. Como os Engenheiros de Linha de Produção Devem Ler Este Artigo
Três ações práticas importam.
Primeiro: concentre-se na estrutura, não nos números antigos
Os registros de produção já ultrapassaram os limites numéricos do artigo. Seu trade-off triplo, cadeia de caracterização e lógica de acoplamento pasta-processo ainda são úteis. Eles fornecem um modelo de trabalho para avaliar qualquer nova tela, pasta ou processo de metalização em uma linha de produção real.
Segundo: calcule seu próprio ponto de equilíbrio
O fato de um fabricante líder conseguir operar com uma abertura de 6 µm não significa que toda linha deva adotá-la imediatamente.
Seu sistema de pasta, fornecedor de tela, condição da impressora, configuração de LECO, janela do forno e rendimento de base determinam onde seu ponto de equilíbrio real se encontra. Seguir a menor abertura disponível sem validar esses fatores pode reproduzir a falha de 13 µm do artigo: aumento de κ, dedos interrompidos e um aumento súbito de defeitos.
Terceiro: divida a redução de prata em problemas de engenharia
A prata é um importante item de custo não relacionado ao silício. Impressão de linha fina, otimização de pasta, desenvolvimento de tela, cobre revestido com prata e eletrodeposição de cobre têm cada um seu próprio equilíbrio entre eficiência, resistência, estabilidade de processo, investimento em equipamento e rendimento.
O artigo não fornece uma resposta final única. Ele fornece uma ferramenta para dividir o problema em partes mensuráveis.
Resumo
Uma abertura de 13 µm já foi tratada como o limite da impressão de tela sem nós. De acordo com informações públicas da indústria, essa fronteira havia sido empurrada para perto de 6 µm em 2026.
O limite nunca foi uma parede. Era a interseção da capacidade do material, precisão do equipamento e controle de processo em um determinado momento. A pasta foi uma das partes mais subestimadas dessa interseção. Ela causou os grupos com falha no artigo e, posteriormente, tornou-se um dos fatores decisivos na produção em massa.
A interseção continuará se movendo. A estrutura não. Esse é o valor duradouro deste artigo.
Enquete: Que nível de dedo fino frontal sua linha de produção alcançou?
Qual rota de redução de prata você está usando atualmente: dedos mais finos, cobre revestido com prata ou eletrodeposição de cobre?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Visão da Ooitech
O verdadeiro alvo de produção não é a menor abertura de tela; é o menor consumo de prata que pode ser mantido sem sacrificar a resistência de contato, o rendimento ou o tempo de atividade. Um processo de 6 µm só cria valor quando a reologia da pasta, a tensão da tela, os parâmetros de impressão, a janela de queima e as configurações de LECO são qualificados como um sistema. Para engenheiros de linha, κ, taxa de interrupção e distribuição de resistência geralmente são mais úteis do que um único resultado de eficiência da melhor célula.