Fabricação de Módulos Solares Fotovoltaicos:
Índice
Resposta rápida: Uma fábrica de módulos solares pode produzir um módulo aceitável e ainda assim ter um sistema de fabricação frágil. A diferença aparece mais tarde, quando a linha precisa reproduzir esse resultado em diferentes turnos, formatos e lotes de material. A IEC 62941 é a norma que aborda essa lacuna: ela estabelece requisitos para um sistema de gestão da qualidade na fabricação de módulos fotovoltaicos, abrangendo controle de processos, rastreabilidade, gestão de mudanças e a disciplina de medição que mantém uma potência nominal honesta. O conteúdo prático é pouco glamouroso — janelas de processo documentadas, equipamentos de medição calibrados, registros que vinculam um número de série às condições sob as quais foi fabricado. Para uma planta que passa da operação em turno único para a produção contínua, ou de um cliente para um mercado auditado por certificação, atender a esta norma é frequentemente a diferença entre poder ou não participar de uma licitação.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Uma fábrica pode fazer um módulo aceitável e ainda ter um sistema de fabricação fraco.
O teste mais difícil vem depois: um novo lote de células chega, outro turno assume, o laminador reinicia após manutenção, ou a fábrica muda de um formato de módulo para outro. Se a qualidade varia sempre que uma dessas condições muda, a fábrica não está realmente controlando o produto. Está gerenciando uma série de surpresas.
Essa é a forma útil de entender fabricação de módulos solares fotovoltaicos. Não é simplesmente o ato de juntar células, vidro e polímeros. É a reprodução controlada de um design de módulo aprovado, com evidências de processo suficientes para mostrar que cada produto liberado foi feito conforme o pretendido.
Quatro sistemas precisam concordar:
| Sistema | A pergunta que ele deve responder |
|---|---|
| Definição do produto | Que módulo estamos realmente fabricando? |
| Materiais e controle de processo | A fábrica usou os materiais e configurações corretos? |
| Liberação de qualidade e rastreabilidade | Quais evidências apoiam a decisão de liberação? |
| Operações de fábrica | O mesmo resultado pode ser sustentado na produção exigida? |
As máquinas ficam dentro desses sistemas. Elas não os substituem.
Um bom módulo ainda não é um sistema de fabricação
A referência estável em uma fábrica de módulos fotovoltaicos é a definição de produto aprovada. A tecnologia das células pode mudar, os lotes de materiais vão mudar, os operadores se revezam e os equipamentos se desgastam. O módulo que sai da linha ainda deve permanecer dentro da construção aprovada e dos critérios de liberação.
Isso torna a repetibilidade o problema central de fabricação.
Uma amostra construída cuidadosamente por técnicos experientes pode ter bom desempenho. A produção em massa introduz pressões diferentes: manuseio repetido, tempos de ciclo curtos, estações paralelas, seleção de receitas, reposição de materiais, paradas, reinícios e retrabalho. Pequenas variações que parecem inofensivas em uma estação podem se combinar depois. Um leve erro de posição da string afeta a montagem. Uma solda mal controlada passa na inspeção visual, mas aparece no EL. Uma receita de laminação incorreta pode não produzir um defeito óbvio na porta da câmara, mas altera a proteção ao redor do circuito da célula.
A linha, portanto, precisa de mais do que uma sequência de ações. Precisa de limites definidos, pontos de medição e uma resposta quando um resultado sai desses limites.
A definição do produto escreve silenciosamente a fábrica
A seleção de equipamentos geralmente começa com uma meta de capacidade anual. Esse número importa, mas não é a primeira entrada de engenharia. O módulo em si vem primeiro.
O desenho e a lista de materiais determinam muitos dos trabalhos físicos da linha: tamanho e arquitetura da célula, construção de célula inteira ou célula cortada, padrão de ribbon e interconexão, contagem de strings, dimensões do vidro, pilha de vidro único ou vidro-vidro, tipo de encapsulante , escolha de backsheet , perfil da moldura, posição da caixa de junção, comprimento do cabo e requisitos de etiqueta.
Essas decisões continuam no controle de produção. As regras de armazenamento de materiais afetam a preparação. O design de interconexão afeta a stringing e o bussing. As dimensões do módulo afetam cada referência de transferência e alinhamento. O encapsulante e a construção da pilha afetam a receita de laminação. As escolhas de moldura e caixa de junção afetam a dispensação, montagem e tempo de cura. O mercado pretendido e o plano de certificação afetam testes, amostragem, registros e retenção de documentos.
É por isso que uma lista de máquinas não pode definir uma fábrica. Dois projetos podem usar máquinas com os mesmos nomes, mas precisar de faixas de trabalho, ferramentas, receitas, buffers, interfaces de dados e portões de qualidade diferentes.
Antes de uma linha ser configurada, o desenho do produto, a BOM, o plano de qualidade e os critérios de liberação devem ser tratados como documentos de origem. Se eles ainda estão mudando, a especificação do equipamento também está mudando, quer o arquivo de compras admita ou não.
A rota física é simples; controlá-la não é
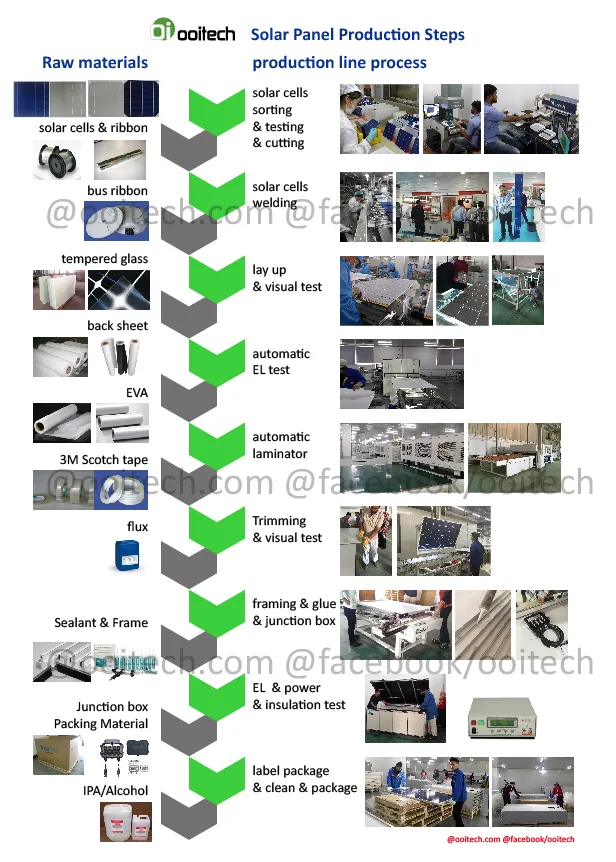
Para um módulo convencional de silício cristalino, a rota ampla de produção é fácil de descrever.
As células são inspecionadas ou classificadas conforme necessário, depois interconectadas com ribbon condutivo por um tabber stringer. As strings são posicionadas sobre o vidro preparado e o encapsulante, conectadas ao circuito elétrico pretendido e cobertas com o encapsulamento restante e os materiais traseiros. A pilha entra em uma laminadora, onde vácuo, calor, pressão e tempo convertem a construção solta em um laminado unido.
O trabalho a jusante completa o produto mecânico e elétrico. Dependendo do design, isso pode incluir corte, tratamento de bordas, montagem de moldura, fixação da caixa de junção, soldagem, aplicação de adesivo ou potting, cura, limpeza e acabamento de cantos. A inspeção EL, a medição IV e os testes de segurança elétrica fornecem diferentes partes do registro final de qualidade. A etiquetagem e a classificação conectam o módulo físico à sua identidade e destino.
O Departamento de Energia dos EUA descreve a mesma rota subjacente: tabbing e stringing, arranjo das células conectadas com vidro e encapsulante, laminação, depois montagem do módulo com suas funções necessárias de moldura, vedação e caixa de junção.
Nenhuma dessas operações é incomum por si só. A dificuldade de fabricação está em manter o material, a geometria, a receita e a identidade do produto corretos enquanto o módulo passa por todas elas.
Cada operação crítica precisa de uma receita e um registro
Um processo se torna controlável quando a fábrica pode responder a três perguntas: qual configuração era pretendida, o que realmente aconteceu e qual ação se segue se o resultado for inaceitável.
O registro não precisa ser elaborado em cada estação. Precisa ser útil. Registrar uma temperatura sem identificar a receita, o produto ou o lote cria dados, mas não muita evidência.
| Operação | O que deve permanecer controlado | Um sinal ou verificação útil | Registro a reter |
|---|---|---|---|
| Material de entrada | Especificação aprovada, lote do fornecedor, armazenamento e condição | Inspeção de entrada, verificação de identidade, status de armazenamento | Lote de material e resultado de aceitação |
| Interconexão de células | Posição da fita, condições de soldagem, manuseio da célula e geometria da string | Resultado de visão, plano de pull-test, inspeção de string ou EL quando especificado | Receita, lote, resultado da estação e exceção |
| Layup e bussing | Espaçamento da string, polaridade, arranjo do circuito e posição de saída | Imagem de alinhamento, verificação visual, EL pré-laminação | Identidade do módulo e resultado da inspeção |
| Laminação | Receita correta do produto, comportamento de vácuo, temperatura, pressão e tempo | Parâmetros de execução, alarmes, inspeção do laminado | Versão da receita, câmara, ciclo e associação de lote |
| Enquadramento e trabalho de caixa de junção | Dimensões, aplicação de selante ou adesivo, junta elétrica e condição de cura | Monitoramento de dispensa, verificação dimensional, verificação visual e elétrica | Lote de material, resultado da estação e status de cura |
| Liberação final | Condição do circuito, saída medida, segurança elétrica e rotulagem | Imagem EL, resultado IV, resultado de teste de segurança, verificação de identidade | Registro de liberação vinculado ao serial |
Os pontos de controle mais importantes nem sempre são as estações mais caras. As transferências podem ser igualmente críticas. Uma string correta pode rachar durante o içamento. Uma pilha limpa pode acumular contaminação enquanto espera. Um bom laminado pode ser danificado durante o corte ou enquadramento. Um resultado de teste aprovado pode ser atribuído ao número de série errado se a identificação for tratada como uma tarefa de escritório em vez de parte da produção.
A receita e o registro devem, portanto, acompanhar o produto através das fronteiras das estações.
Certificação é uma linha de base; consistência é trabalho diário
Qualificação de produto e consistência de fabricação resolvem problemas relacionados, mas diferentes.
Um programa de qualificação pergunta se uma construção de módulo definida atende aos requisitos de teste aplicáveis. A fábrica então tem que reproduzir essa construção sem permitir substituições não controladas ou desvio de processo. Passar uma sequência de aprovação de tipo uma vez não prova que uma unidade de produção posterior recebeu os materiais corretos, condições de soldagem, ciclo de laminação ou verificações finais de liberação.
A IEC 62941 aborda essa lacuna diretamente. A norma conecta a confiança contínua em módulos fotovoltaicos certificados com o design de produto e processo, seleção de materiais e controle dos processos de fabricação. Ela pressupõe uma base estabelecida de gestão da qualidade; não é um substituto para ela.
Essa distinção importa porque a confiabilidade em campo começa muito antes de um módulo chegar a um canteiro de obras. O programa de confiabilidade do IEA PVPS examina como materiais, designs, modos de degradação, testes e ambientes operacionais dos módulos afetam o desempenho ao longo do tempo. Uma fábrica não pode controlar o clima que um módulo enfrentará, mas pode controlar se a construção enviada corresponde ao design qualificado e se a variação de produção foi detectada antes da liberação.
Os requisitos de certificação ainda variam por produto e mercado-alvo. A regra prática é simples: definir o plano de certificação e qualidade cedo o suficiente para que ele molde equipamentos, posições de inspeção, amostragem, rastreabilidade e registros.
A rastreabilidade transforma um defeito em um problema delimitado
Imagine que a inspeção EL final comece a mostrar um padrão incomum. Sem rastreabilidade, a fábrica tem uma pilha de módulos suspeitos e uma longa lista de causas possíveis. Com rastreabilidade, a investigação pode se estreitar rapidamente: qual lote de células, qual receita de stringer, qual turno, qual ciclo de laminador, qual caminho de manuseio e quais outros módulos compartilham o mesmo histórico?
Isso não significa que todo projeto precisa do mesmo stack de software. Uma linha automatizada de alto volume pode trocar receitas, imagens e resultados de teste com um MES. Uma fábrica menor ou semiautomática pode usar registros mais simples. O invariante é a conexão entre o módulo físico e as evidências usadas para liberá-lo.
Um registro prático de liberação pode incluir:
número de série do módulo e revisão do produto;
referências críticas de material ou lote de produção;
status de inspeção em processo e imagens relevantes;
receita de laminação e associação de ciclo;
resultados finais de EL, IV e segurança elétrica;
histórico de retrabalho, se houver;
disposição final: aceitar, reter, retrabalhar ou rejeitar.
A rastreabilidade às vezes é vendida como um recurso de relatório. Seu valor real aparece quando algo muda. Ela ajuda a conter a produção afetada, comparar condições boas e ruins, impedir que uma unidade rejeitada retorne ao estoque aceito e converter defeitos repetidos em um problema de correção de processo.
Uma estação rápida ainda pode pertencer a uma fábrica lenta
O tempo de ciclo do folheto é apenas uma entrada para a capacidade. A saída sustentável está mais próxima desta relação:
Boa saída = tempo de produção programado × taxa efetiva da linha × rendimento de primeira passagem
Cada termo pertence à fábrica como um todo, não a uma máquina.
A taxa efetiva da linha cai quando as estações esperam umas pelas outras, equipamentos em lote recebem trabalho desigual, trocas de produto demoram mais que o planejado, o acesso para manutenção é ruim ou a recuperação de falhas exige intervenção manual repetida. O rendimento de primeira passagem cai quando defeitos atravessam várias operações antes da detecção, receitas são selecionadas incorretamente, materiais sofrem desvio ou o retrabalho se torna produção normal.
A laminação deixa isso claro porque geralmente é um processo em lote, mas a mesma lógica se aplica em outros lugares. A stringing pode produzir mais rápido do que o layup consegue absorver. O enquadramento pode esperar pela preparação do adesivo. Módulos acabados podem ficar na fila para cura ou teste. Um problema de transferência de dados pode parar a classificação mesmo quando o equipamento mecânico está pronto.
Buffers podem absorver variações curtas; eles não podem reparar uma incompatibilidade permanente. Mais trabalho em progresso pode ocultar a incompatibilidade por um tempo, mas também consome espaço e permite que os defeitos viajem mais longe.
A automação deve ser julgada em relação a essas restrições reais. Ela é valiosa onde reduz o manuseio frágil, estabiliza o alinhamento, repete a dispensa ou soldagem, conecta dados de teste à identidade ou mantém o takt necessário. Ela agrega menos valor quando a definição do produto a montante é instável ou quando estações conectadas não podem compartilhar referências, lógica de falhas e regras de troca.
Defina essas entradas antes de pedir uma configuração de linha
Um pedido de cotação útil contém mais do que um número de capacidade e uma área de fábrica. Fornece ao fornecedor informações estáveis suficientes para modelar o produto, os portões de qualidade, as operações e as mudanças futuras.
| Grupo de entrada | Informação a definir |
|---|---|
| Produto | Desenhos do módulo, BOM, tecnologia de célula e interligação, dimensões, variantes de construção e roteiro de produto planejado |
| Saída | Módulos bons necessários por turno, calendário operacional, mix de produtos, frequência de troca e plano de expansão |
| Qualidade | Mercados-alvo, plano de certificação, pontos de inspeção, escopo de testes, amostragem, lógica de aceitação e regras de retrabalho |
| Dados | Lógica de número de série, genealogia de materiais, controle de receita, retenção de imagens, armazenamento de resultados de testes e interfaces MES ou ERP |
| Fábrica | Dimensões do edifício, rotas de materiais, utilidades, necessidades ambientais, carga do piso, acesso de manutenção e fluxo de armazém |
| Operações | Modelo de mão de obra, nível de habilidade, capacidade de manutenção, estratégia de peças de reposição e estrutura de turnos planejada |
| Entrega | Responsabilidade de layout, aceitação de equipamentos, instalação, comissionamento, treinamento, documentação e suporte pós-venda |
Essas entradas revelam o limite real de configuração. Uma linha semiautomática pode ser sensata para um produto em mudança ou operação de menor volume. Uma linha altamente automatizada pode ser justificada quando o produto é estável, a produção é alta e a fábrica consegue manter o equipamento e o sistema de dados. Em qualquer caso, o projeto correto é aquele que protege a definição aprovada do módulo enquanto atende ao plano operacional.
Fontes consultadas
Noções básicas de fabricação solar fotovoltaica — Departamento de Energia dos EUA
IEC 62941:2019 — Sistema de qualidade para fabricação de módulos fotovoltaicos
Confiabilidade e Desempenho de Sistemas Fotovoltaicos — IEA PVPS Task 13
Manufacturing Consistency — International Photovoltaic Quality Assurance Task Force
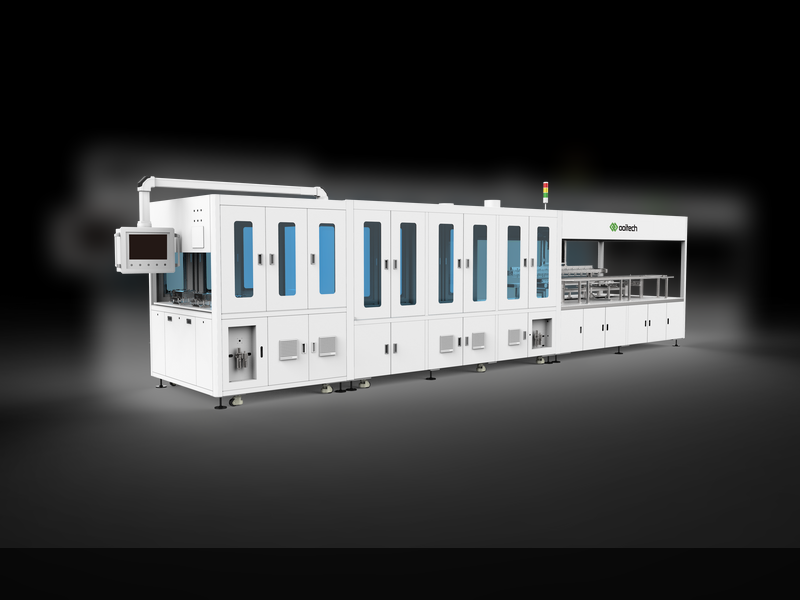
Equipamento de Linha de Produção de Painéis Solares Totalmente Automática Ooitech
A fabricação é a repetibilidade tornada visível
O sistema de fabricação de módulos fotovoltaicos mais forte não é o que tem a lista de máquinas mais longa. É aquele em que a definição do produto, os materiais, as configurações de processo, as inspeções, a identidade e o fluxo da fábrica contam a mesma história para cada módulo liberado.
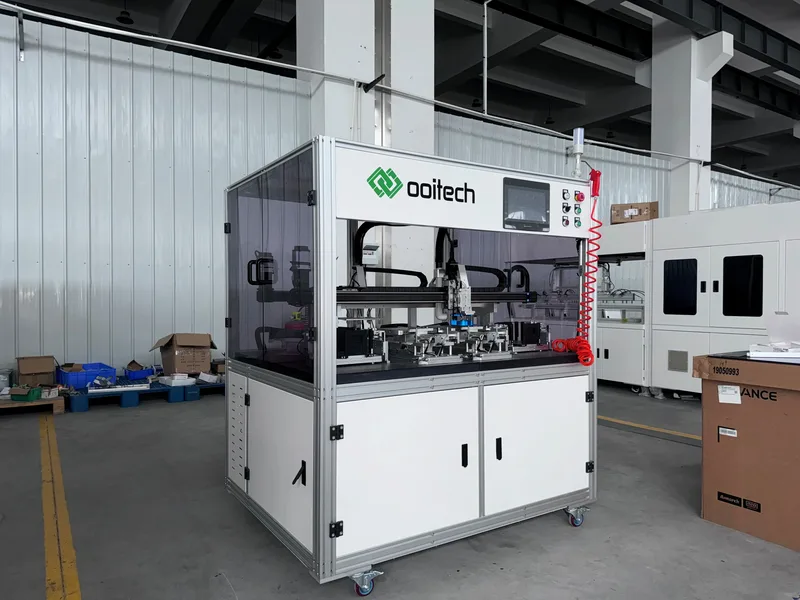
A Ooitech pode fornecer configuração de linha de produção de módulos fotovoltaicos, equipamentos, layout de fábrica, instalação, comissionamento, treinamento de operadores e suporte pós-venda para clientes em todo o mundo, adaptados ao design do módulo e ao plano de produção pretendidos.