A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
Soldadura de Fita Fotovoltaica: A Junta, a Janela, a Mudança para 0BB
Índice
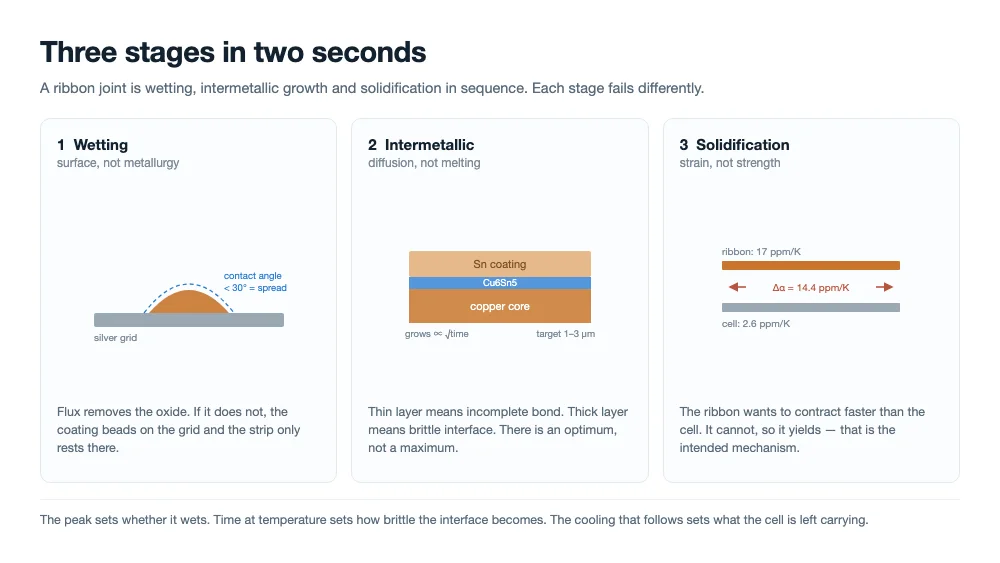
Resposta rápida: Uma junta de fita está terminada antes de alguém a ver. Num a dois segundos o revestimento funde, molha a grelha de prata, cresce uma camada intermetálica à escala micrométrica e solidifica. A temperatura de pico decide se molha; o tempo à temperatura decide quão frágil se torna a interface; o arrefecimento que se segue decide quanta tensão a célula fica a suportar. A janela de soldadura não é, portanto, definida pelo ponto de fusão da solda. É definida pela deformação.
Pode observar um stringer durante um turno inteiro e ver quase nada da junta. Há um clarão sob a caixa da lâmpada, um troço de arrefecimento, e uma fita que ou passa a eletroluminescência ou não passa.
Tudo o que decidiu o resultado aconteceu dentro de uma janela demasiado curta para observar e demasiado rápida para corrigir a olho. Três fases correm em sequência nesse clarão — molhagem, crescimento intermetálico, solidificação — e cada uma falha de forma diferente. Ler essas diferenças é o que permite a uma linha depurar numa tarde em vez de substituir fita durante um mês.
A molhagem decide se uma junta existe sequer
A molhagem é um evento de superfície, não metalúrgico. Antes de o estanho poder ligar-se à prata tem de deslocar o óxido em ambas as superfícies, e esse é o único trabalho real do fluxo no processo. Se o óxido sobrevive, o revestimento forma gotas sobre a grelha em vez de se espalhar por ela, e uma fita que parece soldada é na realidade uma fita apoiada numa superfície.
O ângulo de contacto é a medida honesta: abaixo de cerca de 30 graus a liga está a espalhar-se, acima de 60 está parada. Ninguém mede o ângulo de contacto num stringer, por isso o processo substitui-o por indicadores indiretos — resistência ao arrancamento, área de secção transversal, EL de bordo.
| Variável | O que define | Com o que deriva | Primeiro sintoma |
|---|---|---|---|
| Temperatura | Se o revestimento ultrapassa o seu liquidus com margem, e quão rápido o fluxo ativa | Envelhecimento do emissor, contacto da placa, ponto de ajuste | Fita não molhada no bordo da célula |
| Tempo | Quanto tempo o fluxo e a liga podem reagir antes de solidificar | Velocidade da linha, duração do pulso | Juntas que parecem completas com baixa resistência ao arrancamento |
| Pressão | Se a fita e a grelha estão em contacto efetivo | Desgaste dos pinos, deriva de altura, dispersão da espessura da célula | Marcas de contacto apenas num lado |
| Fluxo | Remoção de óxido e tensão superficial | Idade do fluxo, secagem, peso aplicado | Pontos não molhados aleatórios que mudam entre execuções |
Os quatro não se substituem entre si, e é aí que a maioria das ações corretivas corre mal. Aumentar o pico para compensar um fluxo fraco faz crescer a camada intermetálica sem corrigir a molhagem. Aumentar a pressão para compensar um perfil frio encrava a fita e inicia microfissuras no bordo. As variáveis parecem intercambiáveis no HMI e não o são.
A ativação do fluxo é a parte que as pessoas erram com mais frequência. Um fluxo tem uma janela de ativação: faz o seu trabalho ao longo de uma faixa de temperatura, não num instante. Se o revestimento atinge o seu liquidus enquanto o fluxo ainda está inativo, a janela de molhagem é simplesmente desperdiçada. Essa é uma razão pela qual um perfil que parece correto numa curva de emissor pode ainda produzir juntas não molhadas — a energia está lá, mas chega na ordem errada.
A camada intermetálica tem um ótimo, não um máximo
Onde o estanho encontra o cobre, cresce Cu6Sn5. Na grelha de prata, forma-se Ag3Sn. Onde é usada uma barreira de níquel, a camada é Ni3Sn4. Nada disto é contaminação. Sem uma camada intermetálica não há ligação — a solda simplesmente fica sobre a superfície e o teste de arrancamento lê o que a fricção lhe der.
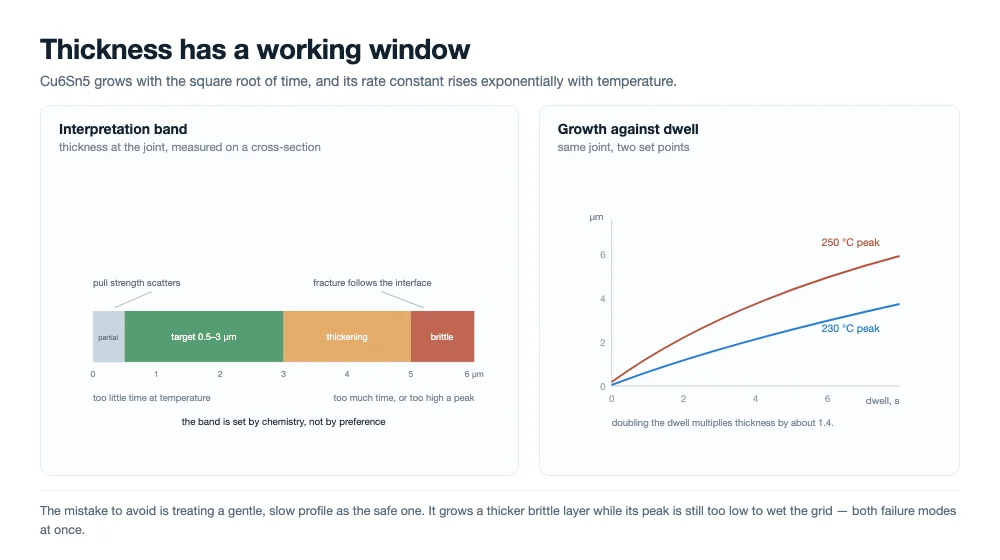
O problema é a espessura, porque a camada é dura, frágil, e não para de crescer quando a máquina para. O crescimento é controlado por difusão: a espessura aumenta com a raiz quadrada do tempo, e a constante de velocidade segue uma relação de Arrhenius. Um tempo de permanência duplicado não duplica a camada, multiplica-a por cerca de 1,4. Dez graus de pico extra fazem mais do que isso, porque a constante de velocidade varia exponencialmente.
A prática de soldadura converge para uma faixa de trabalho de cerca de 1 a 3 micrómetros. Abaixo de cerca de meio micrómetro a ligação está incompleta e a resistência ao arrancamento dispersa-se. Acima de cerca de 5 micrómetros a interface comporta-se como uma cerâmica frágil, e uma fratura que aí se inicia propaga-se por toda a fita em vez de parar na solda.
A secção transversal diz-lhe de que lado do ótimo está. Se a fratura atravessa a solda, a interface está bem e o problema é a liga em massa ou a geometria de arrancamento. Se corre ao longo da interface entre a liga e a grelha, a camada é demasiado fina ou a superfície nunca molhou. Se atravessa a própria camada intermetálica, a camada é demasiado espessa e o pico ou o tempo de permanência são a alavanca.
O que o stringer controla, e o que herda
A sequência dentro de um stringer moderno é curta: fluxo, colocação, pré-aquecimento, soldadura, arrefecimento, EL. O passo de soldadura em si é um a dois segundos de contacto entre uma placa quente e uma célula fria, e quase toda a metalurgia acontece nesse segundo ou dois.
O Fraunhofer ISE publicou em 2025 um modelo térmico validado desse passo, construído sobre um stringer infravermelho industrial e verificado com termopares. Na sua linha de base a placa pré-aquece a célula até cerca de 121 °C, depois dois pulsos de aproximadamente 1,2 segundos cada um levam-na a cerca de 180 °C e depois a um pico perto de 250 °C. Dois números desse trabalho importam mais do que o próprio perfil: o bordo da célula está 26 a 36 °C mais frio do que o centro, e baixar a potência da lâmpada de 70 por cento para 50 por cento estreita essa diferença para cerca de 26 °C enquanto baixa o pico para aproximadamente 219 °C.
Ambos os números apontam na mesma direção. Um único ponto de ajuste é um compromisso ao longo da célula, não um valor que se aplica a ela. Defina o perfil quente o suficiente para que a borda mais fria molhe, e o centro passa esses segundos 30 graus acima do que a borda precisa — o centro sendo exatamente onde a camada intermetálica fica mais espessa e onde o empenamento começa. Defina-o frio o suficiente para proteger o centro, e as tiras mais externas correm o risco de nunca molhar.
O pré-aquecimento é a metade do problema que a zona de soldagem não controla. Uma placa que entrega 120 °C uniformes em toda a sua área reduz pela metade a energia que as lâmpadas precisam adicionar, e uma célula mais fria precisa de um pico mais quente para alcançar a mesma junta. A área de contato, a planicidade da placa e a carga dos pinos influenciam essa temperatura inicial, e é por isso que a uniformidade do pré-aquecimento vale a pena ser medida separadamente do pico. Uma ressalva prática: o pirômetro que observa uma zona de soldagem não está observando a própria junta, e tratar sua leitura como a temperatura da junta é uma fonte conhecida de perfis que parecem conformes e se comportam de forma diferente.
O que a máquina herda é igualmente decisivo. A espessura do revestimento e o estado do seu óxido, a curvatura da fita, a espessura e a queima da própria grade de prata, a atividade e a idade do fluxo, e a massa térmica da célula chegam à zona de soldagem como entradas que a receita não pode alterar. Quando uma junta falha, a pergunta útil não é apenas qual era o perfil, mas qual dessas entradas mudou nas semanas anteriores ao início da falha.
Vale a pena visualizar o fluxo de calor dentro de um ou dois segundos, porque isso explica por que a pressão e o contato importam mais do que parecem. A placa é uma entrada em degrau na sua superfície; a fita, sendo cobre fino, atinge a temperatura quase imediatamente; a célula aquece a partir da face de contato através de sua própria espessura enquanto a zona de solda permanece quente. Qualquer coisa que interrompa esse caminho — uma placa empenada, um pino que se levanta, uma célula no limite superior de sua tolerância — aparece como uma junta mais fria do que a receita presume, não como uma junta obviamente errada.
O próprio revestimento da fita fica na extremidade final dessa cadeia, e é por isso que a espessura do revestimento interage com o perfil em vez de simplesmente adicionar solda. Um revestimento mais espesso é mais liga para derreter, um caminho mais longo para o fluxo atuar e mais material para solidificar em esferas nas bordas se o pico ultrapassar. A espessura é um valor de projeto, não um bônus de qualidade.
A janela é definida pela deformação, não pelo ponto de fusão
O cobre expande cerca de 17 partes por milhão por kelvin; o silício, cerca de 2,6. Uma junta solidifica no solidus da liga, e daí até a temperatura ambiente a fita quer contrair 14,4 partes por milhão por kelvin mais do que a célula abaixo dela. Essa incompatibilidade não tem para onde ir a não ser para a deformação elástica, e a aritmética é curta:
deformação = (17 − 2,6) × 10⁻⁶ × (solidus − 25)
| Liga de revestimento | Solidus | Deformação por incompatibilidade até 25 °C | Em relação ao limite elástico do cobre |
|---|---|---|---|
| Sn42Bi58 | 138 °C | 0.16 % | 2,3× |
| Sn63Pb37 | 183 °C | 0.23 % | 3,2× |
| SAC305 | 217 °C | 0.28 % | 3,9× |
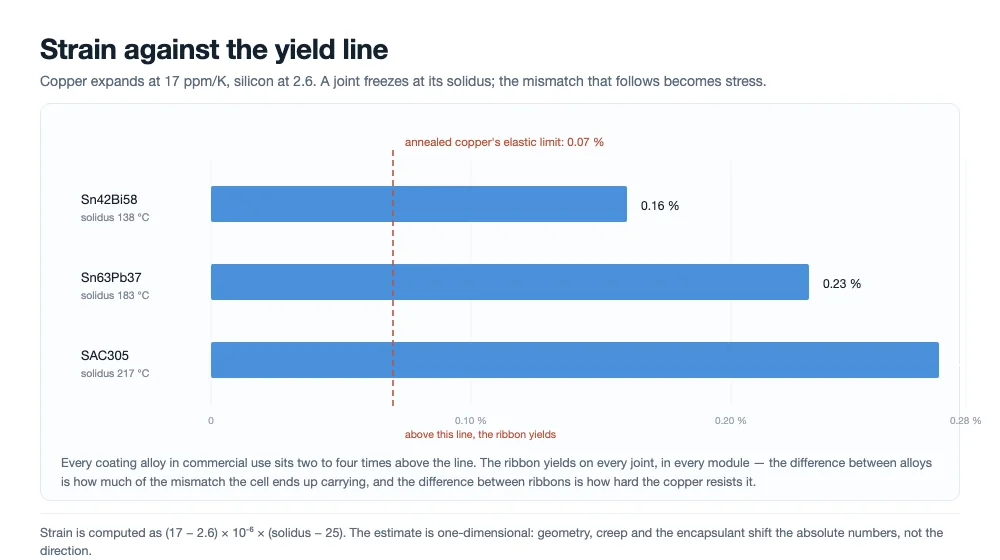
Agora compare isso com o que o cobre pode absorver antes de escoar. O cobre recozido tem um limite de escoamento em torno de 80 MPa e um módulo em torno de 110 GPa, o que coloca seu limite elástico perto de 0,07 por cento. Cada entrada na tabela é de duas a quatro vezes isso. A fita escoa em cada junta, em cada módulo, em cada linha — isso não é um defeito, é o mecanismo. A junta sobrevive porque o cobre se deforma e assume a incompatibilidade sobre si mesmo.
O que significa que a tensão que a célula suporta é definida por duas coisas: quanta deformação o ponto de solidificação impõe e quão fortemente a fita resiste a ela. A primeira é uma propriedade da liga de revestimento. A segunda é a do cobre, e é a que você pode comprar. É por isso que uma especificação de fita pede uma faixa de limite de escoamento em vez de uma maciez máxima: macia o suficiente para escoar antes que a célula o faça, resistente o suficiente para sobreviver ao manuseio e à laminação sem ceder.
Há um segundo ciclo térmico que é fácil esquecer: o laminado. A laminação mantém toda a pilha a 145 a 160 °C por vários minutos. Para a solda, isso significa fluência, e a fluência é uma liberação parcial da tensão que foi travada na solidificação. A deformação plástica da fita não se desfaz e a célula não recupera sua planicidade, mas a tensão residual da junta relaxa em direção ao que o encapsulante permite. Duas consequências se seguem: o empenamento final de um módulo é definido na formação das strings e apenas parcialmente amolecido pela laminação, e duas linhas rodando perfis idênticos podem produzir módulos diferentes se seu resfriamento e seu empilhamento antes da laminação forem diferentes.
Em nossos laminadores, executamos esta etapa entre 145 e 160 °C com aquecimento uniforme das placas, permitindo que as juntas de solda aliviem a tensão congelada sem expor as interfaces subjacentes da célula a gradientes térmicos desiguais ao longo do laminado.
A janela, portanto, tem duas paredes, e elas puxam em direções opostas. Abaixo dela, o revestimento nunca ultrapassa seu liquidus com margem suficiente, a molhagem é incompleta e a junta falha no teste de tração. Acima dela, a deformação e a não uniformidade ao longo da célula aumentam, e a falha se desloca da junta para o silício. Ambas as paredes se movem com a espessura da célula: uma célula mais fina tem menos massa térmica, empena mais para o mesmo gradiente e tolera uma deformação menor antes de rachar.
A estimativa acima é unidimensional e ignora a geometria, a fluência e como a pilha é restringida durante a laminação. Os números absolutos mudarão para uma montagem real. A direção e a ordem de magnitude não, e são elas que tornam a janela estreita.
Células HJT e de contato traseiro a estreitam ainda mais
Duas arquiteturas de célula pressionam a mesma janela por lados diferentes.
As células de heterojunção carregam uma pilha de passivação de silício amorfo sob um óxido condutor transparente. Essa pilha não sobrevive a um pico de refluxo convencional, e o teto prático para toda a etapa de formação de strings é geralmente citado em ou abaixo de 200 °C. As duas maneiras de contornar isso são uma liga de revestimento de baixa temperatura — sistemas SnBi, com um solidus próximo de 138 °C — e adesivo condutivo curado na faixa de 150 a 170 °C. Ambos funcionam. Nenhum é gratuito: juntas com bismuto são menos dúcteis que estanho-chumbo ou estanho-prata, então uma resistência à tração que parece saudável no primeiro dia diz pouco sobre uma junta que passará por ciclos térmicos por 25 anos, e juntas adesivas trocam a simplicidade do processo por custo e controle de cura.
As células de contacto posterior atacam a janela pelo lado mecânico. São de face única por construção, pelo que não existe uma fita frontal a contrabalançar a traseira e, aos 240 °C que a interligação convencional prefere, curvam o suficiente para perturbar o manuseamento a jusante. É essa a pressão por trás da interligação por fita e adesivo para esta família, e é um problema mecânico antes de ser metalúrgico: a mesma junta que estaria bem numa célula de face dupla é uma fonte de empenamento numa de face única.
0BB move a junta para o laminador
As células com barramento fazem a junta na stringer e inspecionam-na na stringer. A interligação zero-busbar quebra ambas as metades dessa frase. Consoante a rota, a ligação elétrica é feita na stringer com a ligação mecânica adicionada por adesivo, ou o adesivo mantém o fio no lugar e a ligação efetiva ocorre sob o laminador. Na terceira rota, um único filme transporta adesivo, célula e fio para o laminador em conjunto, e nada é soldado.
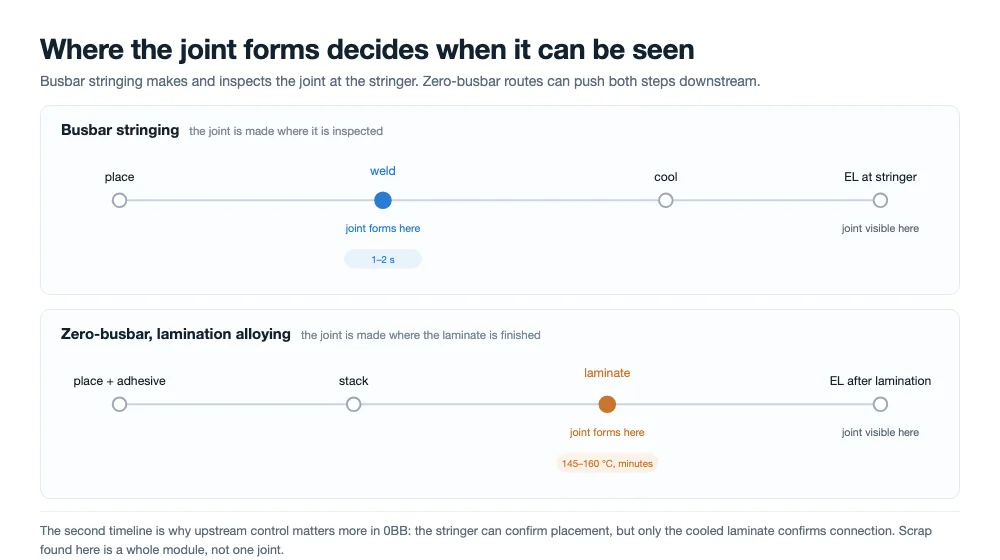
Para a fita, as consequências são específicas e não filosóficas. O solidus do revestimento deixa de ser um detalhe metalúrgico e passa a ser um parâmetro de processo: numa rota de ligação por laminagem tem de fundir dentro da janela de laminagem, que para o EVA se situa em torno de 145 a 150 °C e para o POE um pouco mais alto. Um revestimento de estanho-chumbo ou SAC nunca atinge isso, e um revestimento de baixa temperatura que o faça tem de ser compatibilizado com o encapsulante, o adesivo e o limite de temperatura da própria célula, tudo ao mesmo tempo.
Ao operar pilhas zero-busbar com EVA, mantemos a câmara dentro dessa janela de 145 a 150 °C para que o revestimento reflua e ligue de forma fiável em todos os contactos de fio, sem formar bolhas no encapsulante nem desalinhar a grelha.
A área da junta também encolhe. Sem barramento não há uma almofada larga que perdoe um erro de colocação; o contacto é onde o fio fino cruza um dedo, e a fração dessa área que efetivamente molha é o que transporta a corrente. Fio mais fino também significa que as especificações de retidão e rigidez se apertam, porque um fio que se desvia já não fica escondido por um barramento de 1 mm.
A mudança mais dispendiosa não está na fita. Está em onde o defeito se torna visível. Uma junta formada sob o laminador só pode ser inspecionada após a laminagem, quando o módulo já está montado e o valor de sucata de uma falha é o laminado inteiro. A stringer deixa de ser o crivo de qualidade, e os controlos que antes detetavam problemas na junta têm de subir a montante — espessura do revestimento, precisão de colocação do fio, peso do adesivo — onde são mais baratos por defeito, mas mais difíceis de ver.
O que a stringer mantém, em todas as rotas, é a colocação. O fio tem de chegar ao dedo com o espaçamento certo e a tensão certa, e o adesivo tem de o manter aí durante o manuseamento até ao laminador. É uma competência diferente da soldadura: não há janela de refluxo para afinar, nem molhagem para vigiar, nem teste de tração que possa ser feito numa única junta. Os controlos são visão, tensão e peso do adesivo, e a confirmação é uma imagem EL tirada depois de o laminado arrefecer.
É por isso que a transição para zero-busbar altera o que se pede a um fornecedor de fita para provar. Na interligação com barramento, o trabalho da fita podia ser verificado junta a junta. Na ligação por laminagem, a fita, o adesivo e o encapsulante formam um sistema cujo comportamento só é visível no final, e a especificação tem de ser escrita como um requisito de compatibilidade e não como um conjunto de valores independentes.
Seis defeitos e o que cada um lhe está a dizer
| Sintoma | Causa habitual | Primeira coisa a verificar |
|---|---|---|
| Junta fria, baixa resistência à tração | Pico demasiado baixo, fluxo expirado ou subaplicado, óxido no revestimento | Perfil face ao solidus do revestimento; data do lote de fluxo |
| Junta amarelada, sobre-soldada | Pico demasiado alto ou permanência demasiado longa | Envelhecimento do emissor; alteração recente de receita |
| Microfissuras após a interligação | Fita demasiado dura, pressão dos pinos elevada, aquecimento irregular | Limite de elasticidade do lote de fita atual; força dos pinos |
| Fita fora da almofada, bordo branco | Camber, erro de colocação | Limite de camber face ao certificado de entrada |
| Esferas de solda | Revestimento demasiado espesso, pico demasiado alto | Espessura do revestimento por face |
| Curvatura da stringer | Incompatibilidade térmica, fita rígida, arrefecimento rápido | Maleabilidade da fita, taxa de arrefecimento, espessura da célula |
A tabela só é útil se for lida como uma ordem de eliminação e não como um diagnóstico. Duas causas diferentes podem produzir o mesmo sintoma, e a evidência que as distingue é habitualmente barata: um medidor de camber, um teste de tração num lote comprovadamente bom, uma secção transversal. O que torna a depuração lenta não é o diagnóstico em si, mas mudar duas alavancas ao mesmo tempo, porque o processo deixa então de ter forma de atribuir a melhoria.
O que incluir na especificação da fita e do processo
Seis valores cobrem a maior parte do que este artigo defende. Vale a pena escrevê-los explicitamente porque cada um corresponde a um modo de falha que a linha descobrirá de outra forma às 3 da manhã.
| Especificação | Porque está na lista |
|---|---|
| Limite de elasticidade como intervalo (Rp0.2) | Define quanto da deformação por incompatibilidade a fita absorve em vez da célula |
| Espessura do revestimento por face, com tolerância | Determina a formação de esferas de solda e a quantidade de liga disponível para molhar |
| Liga do revestimento e o seu solidus | Fixa a deformação de partida da junta e a janela de laminagem em que pode operar |
| Limite de camber e retidão | Evita os defeitos de bordo branco e fita fora da almofada, que aumentam com a velocidade da linha |
| Janela de ativação do fluxo face ao perfil | Garante que o fluxo está ativo antes de o revestimento atingir o seu liquidus |
| Pico e uniformidade do bordo ao centro | Mantém a faixa mais fria a molhar sem sobreaquecer o centro |
Se tiver de priorizar, o intervalo de tensão de cedência e o solidus do revestimento são os dois que alteram o modo de falha em vez da taxa de falha. Uma fita ligeiramente demasiado espessa produz bolas de solda e é corrigida por uma tolerância. Uma fita ligeiramente demasiado dura produz células fissuradas em wafers finos e um evento de refugo que chega semanas depois de o lote ter sido aceite. Essa assimetria vale a pena recordar quando uma decisão de compra se resume ao preço por tonelada.
A verificação pertence à chegada, não à linha. A força de arranque, a espessura do revestimento, a curvatura e uma secção transversal custam minutos por remessa; uma cadeia fissurada custa as células, a mão de obra e o calendário de qualquer linha de módulos a jusante. Os testes à entrada são suficientemente baratos para que a única questão real seja se alguém está escalado para os executar.
Perguntas frequentes
A que temperatura são soldadas as células solares?
Com revestimentos convencionais à base de estanho, o pico na junta é tipicamente de 230 a 250 °C, atingido em um a dois segundos após um pré-aquecimento próximo de 120 °C. As células de heterojunção limitam o patamar a 200 °C ou menos, razão pela qual utilizam ligas de baixa temperatura ou adesivo condutor. Nas rotas sem busbar, em que a junta se forma sob a laminadora, a ligação ocorre na janela de laminação em torno de 145 a 160 °C.
Porque é que a fita cede durante o arrefecimento?
Porque a deformação por incompatibilidade é duas a quatro vezes o que o cobre consegue absorver elasticamente. A partir de um solidus de estanho-chumbo de 183 °C, a deformação até à temperatura ambiente é de cerca de 0,23 por cento; o limite elástico do cobre recozido é de cerca de 0,07 por cento. O excedente tem de se tornar deformação plástica, e esse é o comportamento pretendido — a fita cede para que o silício não ceda.
Uma camada intermetálica mais espessa é uma junta mais forte?
Não. Uma camada contínua de cerca de 1 a 3 micrómetros proporciona a melhor combinação de resistência de ligação e tenacidade. Mais fina do que isso, a ligação é incompleta. Mais espessa do que cerca de 5 micrómetros, a interface é frágil e uma fissura que aí se inicie propaga-se ao longo dela em vez de parar. A duração à temperatura faz crescer a camada mais depressa do que melhora a ligação.
Uma célula sem busbar pode ser soldada numa stringer?
Sim, em rotas em que o fio é soldado na stringer e o adesivo proporciona a ligação mecânica. Na rota em que o adesivo segura o fio e a liga funde durante a laminação, não há qualquer refluxo de solda na stringer. A distinção é importante para a seleção de equipamento, porque as duas rotas colocam o controlo do processo em máquinas diferentes.
Porque é que os defeitos sem busbar só aparecem após a laminação?
Porque na rota de ligação por laminação a junta não existe até o laminado atingir a temperatura. A stringer apenas coloca e segura; a ligação elétrica forma-se mais tarde. Qualquer inspeção antes da laminação pode confirmar a colocação mas não a ligação, razão pela qual os controlos a montante sobre o revestimento, o adesivo e a colocação têm mais peso do que numa linha convencional.
O resíduo de fluxo enfraquece a junta?
Não diretamente. A resistência da junta é definida pela molhagem e pela camada intermetálica; o resíduo depositado na superfície não altera nenhuma delas. O resíduo é relevante para a fiabilidade a longo prazo e para o aspeto do módulo, o que é uma conversa diferente de saber se a junta se formou.
Como distingo uma junta fria de uma fita levantada?
Observe a superfície de fratura. Uma junta fria separa-se na interface liga-grade e deixa a grade largamente intacta, frequentemente com um filme de óxido liso e brilhante visível. Uma fita levantada ou mal colocada deixa um rasgo na grade ou arranca metal da grade com ela. As duas parecem semelhantes numa imagem de EL e são problemas diferentes na linha.
Uma temperatura de pico mais baixa prolonga sempre a vida da célula?
Não. Baixar o pico reduz a deformação e a flecha, mas se baixar o suficiente para impedir que o revestimento molhe corretamente, a junta falha mecanicamente muito antes de a célula o fazer. O ótimo é o pico mais alto que ainda mantém a deformação e o gradiente borda-centro dentro dos limites, não o pico mais baixo que a máquina consegue manter.
Considerações finais
Uma junta de fita decide-se em um ou dois segundos, por quatro variáveis que a máquina controla e seis que herda. A metalurgia define o piso, a deformação define o teto, e as duas paredes têm-se aproximado à medida que as células ficam mais finas, as arquiteturas ficam mais frias e o sem busbar empurra a junta para debaixo da laminadora. A boa notícia é que as alavancas são comuns: um perfil adequado ao fluxo, uma fita com o intervalo de tensão de cedência correto e verificações à entrada que detetam um lote defeituoso antes de este se tornar uma cadeia fissurada.
Leitura relacionada:
- Máquina de tabber e stringer: como funciona e como escolher
- Mecanismos de stringer de células solares: um guia zona a zona
- Materiais de fita fotovoltaica: núcleo de cobre, dureza e revestimento
- Estrutura e tipos de fita fotovoltaica: plana, redonda e moldada
- Tecnologia de célula 0BB: o que muda ao remover a barra coletora
- Porque é que o fluxo é essencial para a soldadura fotovoltaica
- Stringing de módulos solares: resolução de problemas de juntas de solda frias
- Métodos de teste de fitas fotovoltaicas: o que verificar antes da produção
Fontes: dados de perfil térmico de Joseph et al., EPJ Photovoltaics 16, 9 (2025), um modelo validado de soldadura de fita por infravermelhos numa stringer industrial; valores de deformação calculados a partir de coeficientes de expansão térmica publicados para cobre e silício; observações de flecha a temperaturas de stringing convencionais para células de contacto posterior, conforme reportado pela TaiyangNews.
Fornecemos máquinas laminadoras de painéis solares de câmara única e dupla com pratos aquecidos a óleo ou elétricos para suportar tanto módulos stringed padrão como calendários de ligação por laminação sem busbar. Se está a refinar o seu ciclo térmico ou a qualificar novas receitas de encapsulante, partilhe a pilha do seu módulo, desenhos de lay-up ou materiais de amostra com a nossa equipa de engenharia para uma avaliação de equipamento.