Células Tandem Perovskita/Silício: Interconexão ITO de 8nm
Índice
Resposta rápida: As células tandem monolíticas de perovskita/silício empilham uma junção superior de perovskita diretamente sobre uma junção inferior de silício, com uma fina camada transparente de interconexão entre elas. Essa interconexão é o ponto crucial da engenharia: ela precisa passar corrente de uma junção para a outra, permanecer opticamente transparente nos comprimentos de onda que a célula inferior necessita e sobreviver ao processamento das camadas acima. Neste trabalho, a interconexão é uma camada de óxido de estanho e índio com cerca de 8 nm de espessura, situada dentro de uma pilha que inclui camadas de 15 nm, 30 nm, 110 nm e uma região de 600 nm, com uma característica de 10 µm em outra parte do dispositivo. As medições utilizadas abrangem comprimentos de onda visíveis, desde a extremidade azul até o infravermelho próximo. Como a camada tem apenas alguns nanômetros, sua continuidade e dopagem importam tanto quanto sua espessura.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Introdução do Produto
Células solares tandem monolíticas de perovskita/silício são uma das rotas mais claras para superar o teto de eficiência de dispositivos de junção única. A célula superior e a célula inferior são conectadas em série através de uma camada de interconexão de recombinação, e quão boa é essa interface decide se os portadores podem ser transportados e recombinados suavemente. O problema está na superfície texturizada em micro-pirâmides da célula inferior de heterojunção de silício (SHJ). As pirâmides têm cerca de 600 nm de altura, e nesse terreno a camada de recombinação sofre perda parasita óptica enquanto a monocamada auto-organizada (SAM) nunca se espalha uniformemente. Com o tempo, isso prejudica o desempenho do dispositivo.
Este trabalho mediu camadas de interconexão de óxido de índio e estanho (ITO) com espessuras de 2 a 30 nm e descobriu que uma camada ultrafina de 8 nm funciona melhor em duas frentes ao mesmo tempo: reduzir a perda óptica e melhorar a uniformidade do potencial de superfície. Uma vez que a modificação com NiOx e a funcionalização com Poly-SAM foram empilhadas por cima, a densidade de corrente de curto-circuito aumentou em 0,85 mA cm⁻² para atingir 20,82 mA cm⁻², a eficiência de conversão de potência atingiu 31,80%, e após 500 horas de rastreamento do ponto de máxima potência o dispositivo ainda mantinha 96% de sua eficiência inicial.
Método Experimental
A célula inferior SHJ usou wafers de silício tipo n, com 110 ± 10 µm de espessura, texturizados em ambos os lados com KOH em pirâmides de cerca de 600 nm de altura. Após a limpeza RCA, o PECVD depositou camadas de passivação e dopadas em sequência: o lado frontal recebeu 8 nm de a-Si:H(i) intrínseco mais 15 nm de nc-SiOx:H(n) tipo n, o lado traseiro recebeu 8 nm de a-Si:H(p) tipo p, então 110 nm de ITO foram pulverizados e 700 nm de Ag evaporados na parte traseira. Na frente, seis espessuras de interconexão ITO foram depositadas separadamente: 2, 5, 8, 10, 20 e 30 nm, recozidas a 180°C e gravadas a laser.
A célula superior de perovskita seguiu esta rota. A célula inferior foi recozida e tratada com UV-ozônio primeiro, então NiOx foi depositado por pulverização catódica magnetrônica, seguido por outro recozimento e etapa de UV-ozônio. Dentro de uma luva de nitrogênio, Poly-SAM foi depositado por spin-coating (0,5 mg mL⁻¹, solvente metanol e clorobenzeno na proporção 1:1) e recozido a 100°C. A perovskita foi Cs₀.₀₅FA₀.₈MA₀.₁₅Pb(I₀.₇₅₅Br₀.₂₅₅)₃ com bandgap de 1,68 eV, depositada por spin-coating em duas etapas, com clorobenzeno gotejado como antissolvente durante a etapa de alta velocidade e aquecida a 100°C por 20 minutos. A superfície foi ajustada com PDADI, então C₆₀ foi evaporado termicamente, SnO₂ crescido por ALD, 45 nm de IZO pulverizados, eletrodos de Ag evaporados, e finalmente um filme antirreflexo de MgF₂ cobriu a pilha.
Vantagens Técnicas
Propriedades Optoeletrônicas da Camada de Interconexão ITO
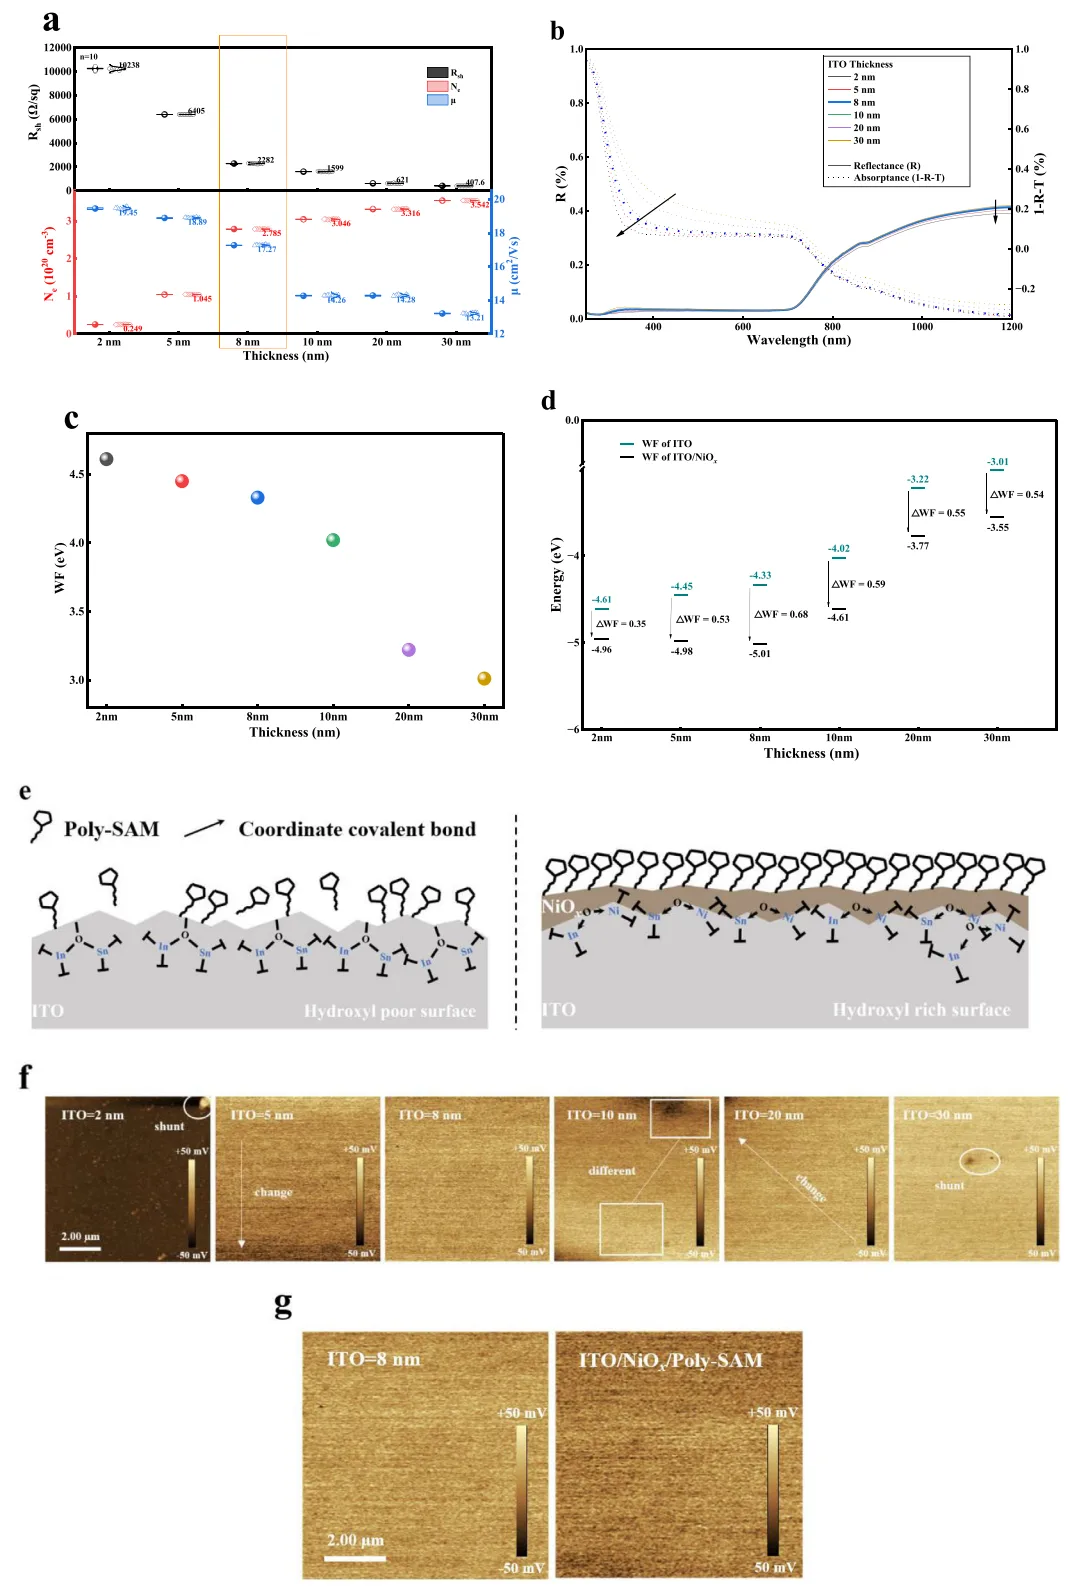
(a) Rsh, Ne e µ versus espessura (n = 10); (b) absortância e refletância óptica da camada de ITO; (c) função trabalho versus espessura; (d) deslocamento da função trabalho (ΔWF) antes e depois do tratamento com NiOx em diferentes espessuras; (e) esquema da distribuição de SAM sobre ITO modificado com NiOx; (f) mapas de potencial de superfície por KPFM de ITO de interconexão de 2–30 nm; (g) mapas de potencial de superfície por KPFM de ITO de interconexão de 8 nm antes e depois da funcionalização com NiOx e Poly-SAM.
Medições de efeito Hall mostraram a resistência de folha caindo à medida que a espessura do filme aumentava, o que era esperado. A concentração de portadores permaneceu bastante estável entre 8 e 30 nm, em torno de 2,8 a 3,5 × 10²⁰ cm⁻³, mas uma vez que se vai abaixo de 8 nm ela começa a cair. A mobilidade caiu apenas ligeiramente na janela estreita de 2 a 8 nm, um sinal de que a integridade do filme ainda estava intacta. 8 nm fica exatamente no ponto ideal onde a resistência de folha é suficientemente baixa e o desempenho elétrico não colapsou.
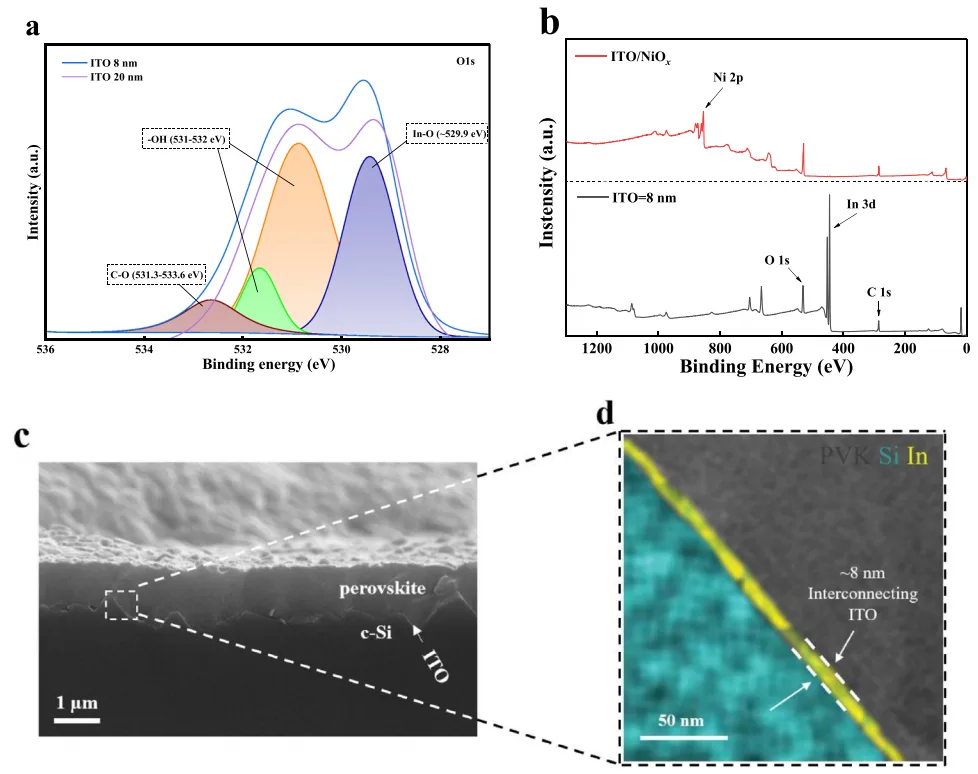
(a) Espectro XPS de alta resolução de O 1s com ajuste de picos da camada de ITO na superfície da célula inferior de c-Si texturizado. (b) Espectros XPS de alta resolução da camada de ITO de 8 nm na célula inferior de c-Si texturizado antes e depois da modificação com NiOx. (c) Imagem SEM de seção transversal da camada de ITO de 8 nm na célula inferior de c-Si texturizado. (d) Mapas elementares EDS correspondentes da região focalizada da amostra de ITO de 8 nm, com a legenda de cor-elemento no canto superior direito.
Opticamente, o afinamento do ITO reduziu tanto a refletância quanto a absortância acima de 450 nm, graças à interferência destrutiva mais a absorção mais fraca de portadores livres.
UPS mostrou a função trabalho aumentando à medida que a espessura diminuía, e após a modificação com NiOx e recozimento o deslocamento da função trabalho atingiu o pico em 8 nm.
Varreduras de área por KPFM revelaram que ITO abaixo de 10 nm suprimiu todos os pontos de derivação local, com 8 nm proporcionando a melhor uniformidade.
XPS revelou um detalhe interessante: a superfície de ITO de 8 nm tinha uma densidade de hidroxila maior que a de 20 nm, e essas hidroxilas formaram ligações ponte In─O─Ni com o NiOx, permitindo que o NiOx se espalhasse mais uniformemente e aderisse mais firmemente. Após a modificação, o sinal de In desapareceu completamente, o que indica que a qualidade da camada de cobertura era excelente e estabeleceu uma boa base para a auto-organização da SAM que se segue.
SEM e EDS também confirmaram que o ITO de 8 nm proporcionou cobertura conformal sobre a textura.
Desempenho Fotovoltaico da Célula Tandem
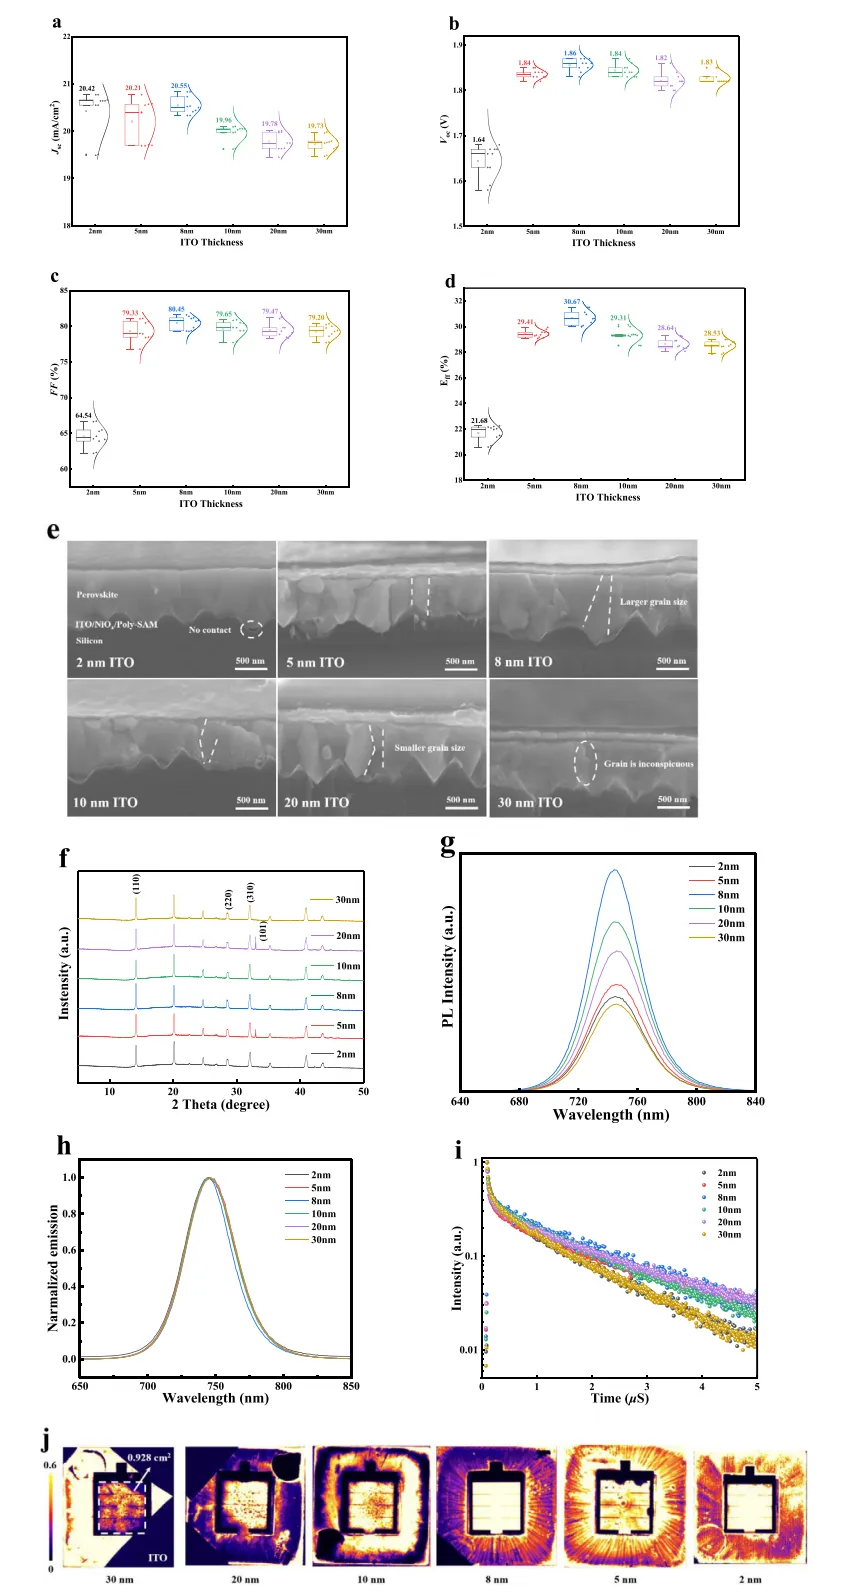
(a) Variação de Jsc em células tandem de perovskita/silício; (b) variação de Voc; (c) variação de FF; (d) variação de PCE; (e) imagem SEM de seção transversal da célula tandem sobre ITO; (f) padrão XRD do filme de perovskita sobre ITO; (g) espectro PL em estado estacionário do filme de perovskita sobre ITO; (h) curvas PL em estado estacionário normalizadas; (i) espectros de decaimento TRPL transiente do filme de perovskita sobre ITO; (j) imagem de fotoluminescência da célula tandem, área ativa de 0,928 cm².
Todas as seis espessuras de interconexão ITO passaram por testes J-V.
Abaixo de 5 nm, Voc e FF caíram fortemente. Voc não pôde ser elevado além de 1,7 V e o PCE ficou em apenas 21,68%, principalmente porque o filme já estava descontínuo na textura piramidal.
8 nm foi a melhor resposta. SEM de seção transversal mostrou grãos de perovskita maiores e mais densos sobre o ITO ultrafino (abaixo de 10 nm), e XRD confirmou melhor qualidade cristalina, embora a amostra de 5 nm tenha apresentado um pico de PbI₂, um sinal de que a degradação já havia começado. A intensidade de PL em estado estacionário subiu de 30 nm até 8 nm, depois caiu novamente, então 8 nm ficou exatamente no pico, correspondendo à menor densidade de defeitos.
O pico característico normalizado de PL não se deslocou, o que significa que a natureza da recombinação não radiativa na interface permaneceu a mesma. Os tempos de vida dos portadores por TRPL também foram mais longos a 8 nm. Esses resultados remontam ao dipolo líquido mais forte e à função de trabalho mais uniforme que o Poly-SAM proporciona, elevando Voc e FF em conjunto. O imageamento de PL também expôs não uniformidade submicrométrica dentro da subcélula de perovskita, mas a camada ultrafina de ITO de alta resistência tem alta resistividade lateral, de modo que o alcance do shunt local foi efetivamente contido e nunca derrubou o dispositivo inteiro.
Melhoria da Densidade de Corrente
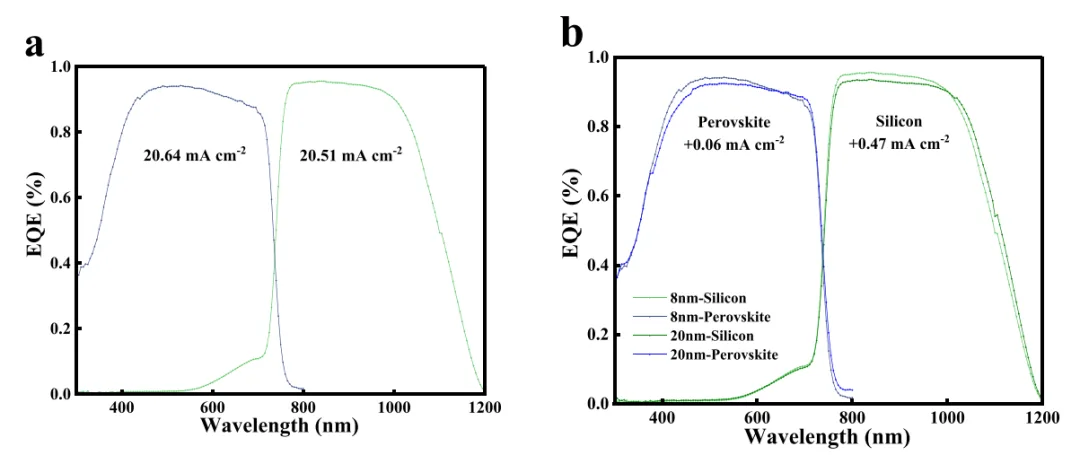
(a) Curvas de EQE das subcélulas de perovskita e silício sob a camada de interconexão de ITO de 8 nm; (b) curvas de EQE das células tandem inicial e otimizada.
A camada frontal de IZO foi avaliada pela figura de mérito Aw × Rsheet⁻¹, e 45 nm se destacou como o melhor. O afinamento do ITO de interconexão de 20 nm para 10 nm e para 8 nm elevou o Jsc médio de 19,78 para 19,96 e para 20,55 mA cm⁻². As densidades de corrente integradas por EQE das subcélulas de perovskita e silício foram de 20,64 e 20,51 mA cm⁻², respectivamente, em linha com os dados de J-V. Em comparação com o ITO de 20 nm, o de 8 nm proporcionou à subcélula de perovskita 0,06 mA cm⁻² adicionais e à subcélula de silício 0,47 adicionais, com a contribuição do infravermelho próximo da célula inferior de silício ganhando mais.
Aplicação do Produto
Desempenho e Estabilidade do Dispositivo
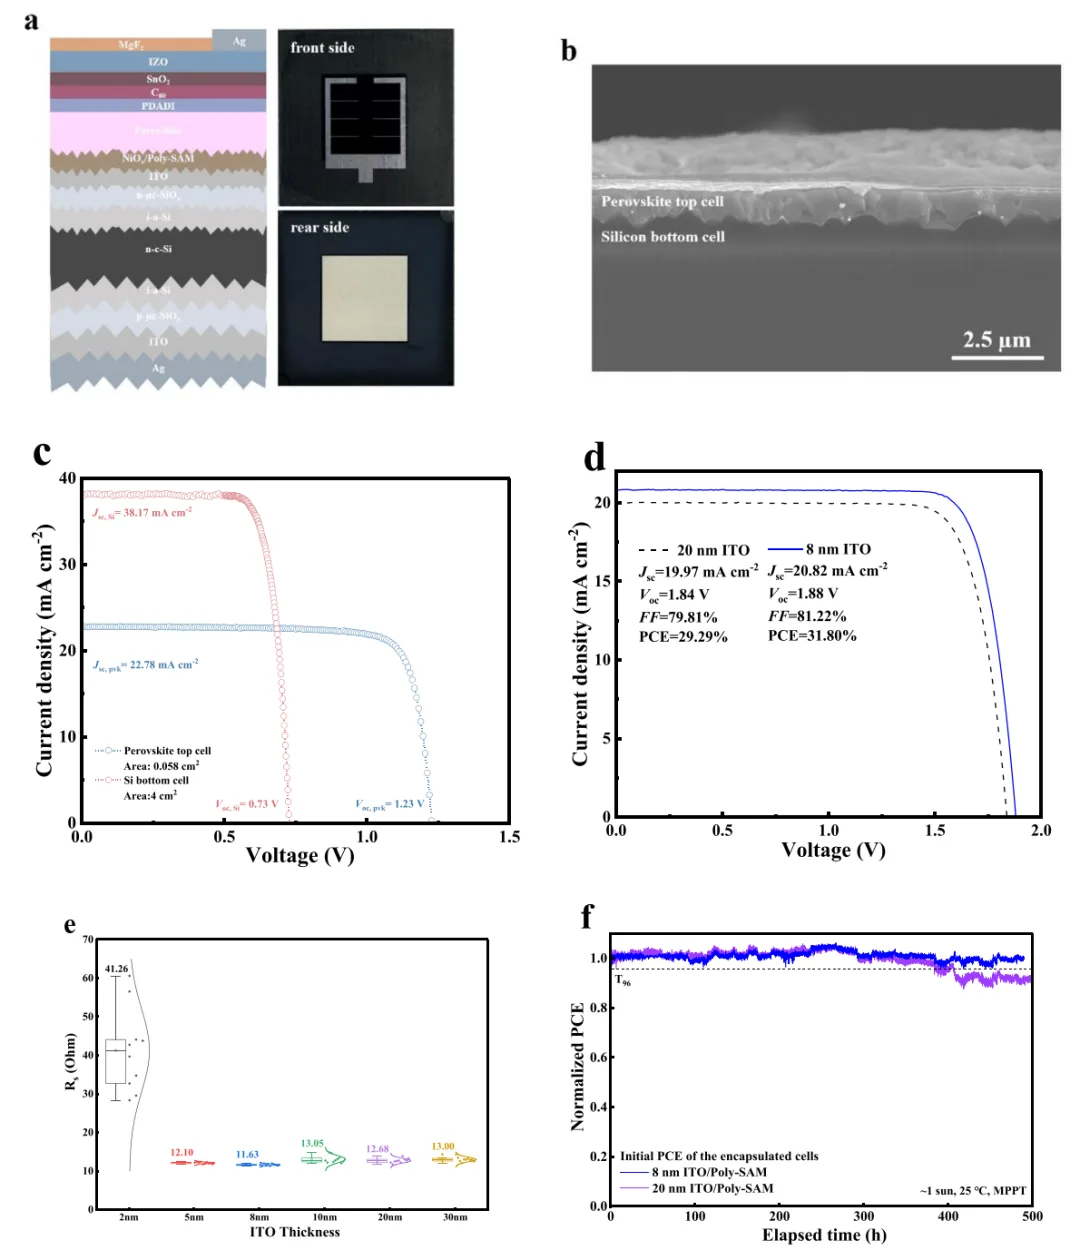
(a) Estrutura esquemática e fotografia da célula solar tandem perovskita/silício; (b) imagem SEM de secção transversal da célula tandem; (c) curvas J-V das subcélulas de perovskita e silício de junção única; (d) curva J-V representativa da célula de alto desempenho; (e) variação de Rs em células tandem perovskita/silício construídas sobre camadas de interconexão ITO de 30 nm a 2 nm; (f) resultados do teste MPPT da célula tandem encapsulada sob iluminação de 1 sol.
Uma vez ajustada a espessura da interconexão ITO, a PCE média dos dispositivos tandem subiu de 28,64% para 30,67%. O ITO de 2 nm apresentava uma resistência série Rs tão alta quanto 41,26 Ω, de modo que a conexão em série estava essencialmente rompida. A Rs de 8 nm era muito menor, a impedância interna diminuiu e a perda de tensão próxima ao ponto de máxima potência encolheu. Quanto à estabilidade, a célula tandem com ITO de 8 nm manteve 96% de sua PCE inicial após 500 horas de MPPT, enquanto a de 20 nm manteve apenas 90%, colocando-a entre as mais estáveis da família de interconexão TCO/SAM. Por que tão estável? A cobertura de Poly-SAM é alta, e a cristalização da perovskita melhora junto com ela.
As regiões cobertas por SAM têm baixa energia superficial, e os grupos ácido fosfônico coordenam-se com Pb²⁺ e FA⁺, guiando a perovskita a crescer lentamente e de forma ordenada, de modo que os grãos resultam grandes. Nas regiões de ITO nu não há esse efeito de template, a nucleação ocorre rapidamente e de forma desordenada, e os grãos acabam pequenos com abundância de contornos de grão. Além disso, o Poly-SAM passiva as ligações insaturadas e as vacâncias de haleto na interface, a migração de haleto é suprimida e a degradação desacelera. O potencial superficial uniforme que o próprio ITO ultrafino proporciona também ajuda, e com vários fatores somando-se, a vida útil do dispositivo aumenta.
O teste de estabilidade do MPPT aqui depende de um LED simulador solar de grau 3A+ como fonte de luz de envelhecimento, que pode controlar a temperatura da célula e a atmosfera circundante de várias maneiras para executar testes de estabilidade de longo prazo.
Conclusão e Perspectivas
8 nm é a espessura ideal de interconexão de ITO para células tandem de perovskita/silício. Essa espessura tanto eleva a qualidade cristalina da perovskita quanto reduz a absorção parasita. Após a modificação com NiOx e a funcionalização com Poly-SAM, o potencial de superfície torna-se mais uniforme e o deslocamento da função trabalho mais pronunciado. A superfície de ITO de 8 nm contém mais hidroxilas, o NiOx se distribui uniformemente, o SAM se empacota densamente, e a cobertura conformal sobre a textura foi verificada por SEM e EDS. Em comparação com o ITO convencional de 20 nm, o dispositivo otimizado alcançou uma eficiência recorde de 31,80%, com Jsc aumentado em 0,85 mA cm⁻² e 96% da eficiência inicial retida após 500 horas de MPPT.
Olhando para o futuro, ainda há muito a melhorar. A textura traseira e o refletor óptico podem ser refinados ainda mais para fortalecer a armadilha de luz na célula inferior de silício, aumentar sua corrente e acertar o casamento de corrente. FF e Voc continuam sendo os gargalos que limitam a eficiência geral, então as estratégias de passivação de contato precisam ir mais fundo. Arquiteturas alternativas de interconexão, como junções de túnel à base de silício, também vale a pena tentar. Quando se trata de escalar para produção, a espessura do TCO e o design da grade de metalização precisam ser ajustados em conjunto, para que em grandes áreas o sombreamento não seja muito pesado e a condução lateral não seja prejudicada. E com uma camada mais fina, o uso de índio diminui, então a sustentabilidade também se beneficia.
Visão da Ooitech
O que se destaca aqui é que alguns nanômetros de ITO podem alterar tanto a óptica quanto a cristalização naquela textura de pirâmide de 600 nm, e esse mesmo problema de cobertura conformal é exatamente o que aparece quando as linhas tandem passam de cupons de laboratório para módulos de tamanho real. No chão de fábrica, as etapas de tabber-stringer, layup e laminação todas precisam respeitar essas interfaces frágeis de interconexão e SAM, que é onde equipamentos de linha de módulo uniformes e bem ajustados justificam seu valor. Se você quer ver como esses processos se parecem em escala real de fábrica, o canal do YouTube da Ooitech em www.youtube.com/ooitech vale a pena seguir.
Relacionado: Perovskita no espaço: o que custam 100 ciclos de choque térmico analisa a mesma família de absorvedores através do design de interconexão em vez do choque térmico.
Leitura adicional e dados de contexto
Material de referência público sobre este tema, publicado pelas organizações que mantêm o roteiro tecnológico e os dados de mercado do setor: