Compatibilidade de células BC: seis fabricantes, uma tabber stringer
Índice
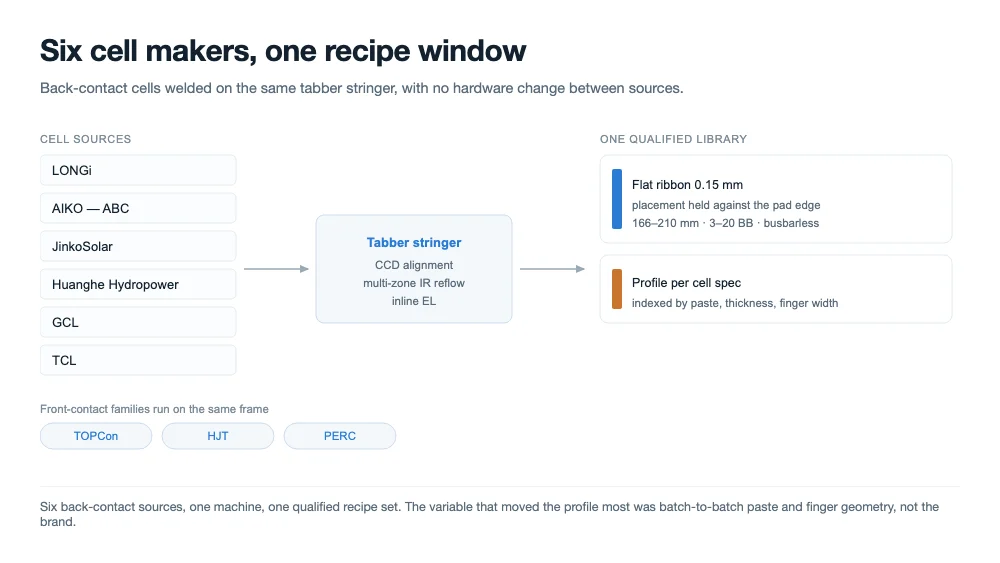
Resposta rápida: A Ooitech concluiu um programa de compatibilidade que soldou células de contato traseiro da LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL e TCL no mesmo tabber stringer, usando uma máquina e uma biblioteca de receitas. Células TOPCon e HJT foram processadas na mesma plataforma. O programa cobriu alinhamento, molhamento, resistência da junta, eletroluminescência e empenamento pós-stringing. Trata-se de trabalho de teste próprio e do feedback das equipes de projetos internacionais dos fabricantes de células, não de uma certificação.
O que "compatível" precisava significar antes de começarmos
Um tabber que processa bem um tipo de célula não é difícil de construir. Um tabber que processa todos os tipos de célula atualmente em produção em massa, na mesma estrutura, sem alteração mecânica entre produtos, é um problema diferente. Essa era a meta: não uma solda de demonstração, mas uma receita de produção para cada família de células que um cliente pudesse qualificar e executar.
Definimos compatível como quatro condições. A máquina deve posicionar a fita dentro da janela de pad ou finger que a própria célula define. A junta deve molhar e formar uma camada intermetálica em toda a área de contato. A célula deve sobreviver ao ciclo térmico sem trincar, e o string deve sair plano o suficiente para laminar. Uma célula que solda mas empena, ou que solda mas trinca na montagem, falha na definição mesmo que a junta pareça correta ao microscópio.
Os tipos de célula que passaram pela máquina
O programa cobriu os produtos de contato traseiro que realmente estão sendo enviados em volume, além das famílias convencionais de contato frontal, para que uma linha que alterna entre eles não precise de uma segunda plataforma. As células de contato traseiro vieram de seis fabricantes; as células de contato frontal vieram das mesmas execuções do programa.
| Família de células | Fontes no programa | O que a junta precisa superar |
|---|---|---|
| BC — contato traseiro, sem busbar frontal | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | Pads traseiros estreitos, alinhamento apertado, fita plana, empenamento |
| TOPCon — contato frontal | Mesmo programa, fornecimento convencional | Fingers finos, pads multi-busbar, células finas |
| HJT — heterojunção | Mesmo programa, fornecimento convencional | Um teto de temperatura definido pela pasta e pela camada amorfa |
| PERC | Execuções de referência | A linha de base pela qual as demais são avaliadas |
Os tamanhos de célula variaram de 166 mm a 210 mm, incluindo os formatos de meia-célula que cada fabricante fornece, e as contagens de busbar de três a vinte, incluindo layouts sem busbar. O posicionamento da fita usou fita plana nas células de contato traseiro em vez de fio redondo, porque o pad traseiro é uma superfície plana com largura definida e um fio redondo só o toca ao longo de uma linha.
Por que células de contato traseiro são mais difíceis de soldar do que as células que substituem
Em uma célula de contato frontal, a fita pousa em pads de busbar largos e a junta é visível. Em uma célula de contato traseiro, ambas as polaridades ficam na parte traseira, interdigitadas, e a área soldável por finger é uma fração do que uma busbar oferece. Três coisas decorrem disso, e todas as três são mecânicas e não metalúrgicas.
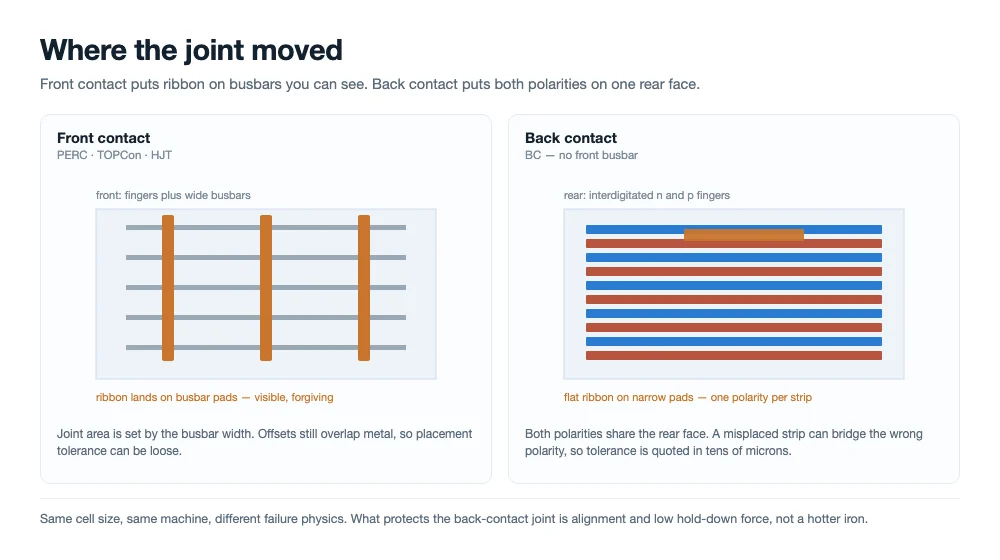
O contato frontal deixa a junta em busbars visíveis; o contato traseiro a move para pads estreitos na parte traseira, onde uma tira fica ao lado da polaridade oposta.
A janela de alinhamento se fecha
Uma fita mal posicionada em uma célula com busbar ainda se sobrepõe ao metal. Em uma célula de contato traseiro, o mesmo desvio pode colocar a tira entre dois fingers de polaridade oposta, o que não é uma junta fraca, mas um curto. A tolerância de posicionamento, portanto, precisa ser expressa em dezenas de microns e mantida durante um turno inteiro, razão pela qual a plataforma usa alinhamento CCD em vez de apenas batentes mecânicos.
A célula é mais fina e menos tolerante
As células de contato traseiro em produção em massa ficam na faixa de 130 a 170 microns, e a superfície traseira carrega todo o padrão de interconexão. Cada quilograma de força de fixação que uma máquina de contato frontal pode suportar é um risco de trinca aqui. A pressão deve ser suficiente para garantir o contato e não mais, o que coloca a carga sobre a planicidade da platina e sobre como a tira é tensionada.
O empenamento aparece depois da junta, não durante ela
A solda solidifica a uma temperatura muito acima da faixa de expansão da própria célula, e o cobre se contrai cerca de seis vezes mais rápido que o silício no resfriamento. Essa incompatibilidade é absorvida por cedência da fita sob compressão, que é o mecanismo pretendido — mas em uma célula de contato traseiro a fita percorre uma superfície que também precisa permanecer plana para a laminação. Um string visivelmente arqueado é um defeito de laminação prestes a acontecer, e é o modo de falha que aparece por último.
A temperatura na qual a junta se forma é a maior alavanca única sobre tudo isso. Menor temperatura de solidificação significa menos tensão travada na célula. Também significa menos margem para a camada intermetálica se formar, então a janela não é "o mais frio possível", mas "o mais frio que a junta permite".
Três químicas, três janelas de temperatura, uma plataforma
A razão pela qual uma única máquina pode cobrir o mercado é que as diferenças entre famílias de células são quase inteiramente térmicas e mecânicas, e ambas são programáveis. O que muda entre produtos é o perfil, o tempo de permanência, a pressão de fixação, a especificação da fita e o modelo de alinhamento — não o hardware.
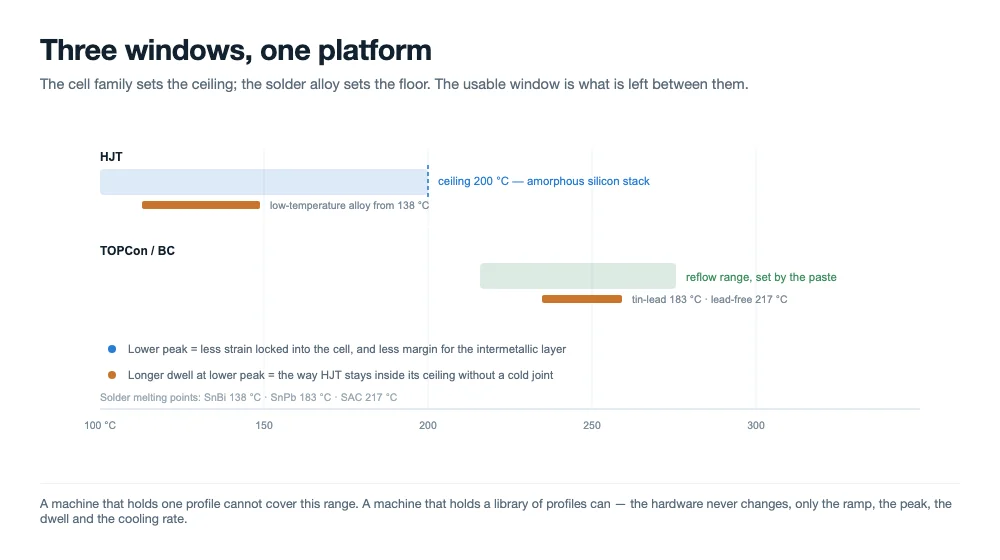
A família de células define o teto e a liga de solda define o piso. A janela utilizável é a lacuna entre eles.
| O que muda | BC / TOPCon | HJT |
|---|---|---|
| Temperatura de pico da célula | Faixa de refluxo convencional, definida pela pasta | Limitada pela pilha de silício amorfo; o processo normalmente é mantido a 200 °C ou menos |
| Liga de solda | Revestimento padrão de estanho-chumbo ou isento de chumbo | Liga de baixa temperatura ou adesivo condutivo em vez de solda |
| Permanência e arrefecimento | Curto e controlado; a taxa de arrefecimento é importante para o empenamento | Maior permanência a um pico mais baixo, rampa mais suave para evitar choque térmico |
| Força de manuseamento | Baixa, a planicidade da placa é crítica | O mais baixo dos três; a pilha é a parte mais frágil da célula |
Uma mudança de receita entre duas famílias de células nesta plataforma é uma alteração de biblioteca: o perfil, as pressões e o modelo de alinhamento carregam em conjunto, e a primeira cadeia é inspecionada antes de a linha arrancar. Essa é a diferença prática entre "a máquina consegue fazê-lo" e "consegue executá-lo numa terça-feira à tarde quando o fornecimento de células muda".
Como o programa foi executado
Cada tipo de célula passou pelas mesmas seis verificações, na mesma ordem, para que os resultados pudessem ser comparados entre fabricantes em vez de discutidos.
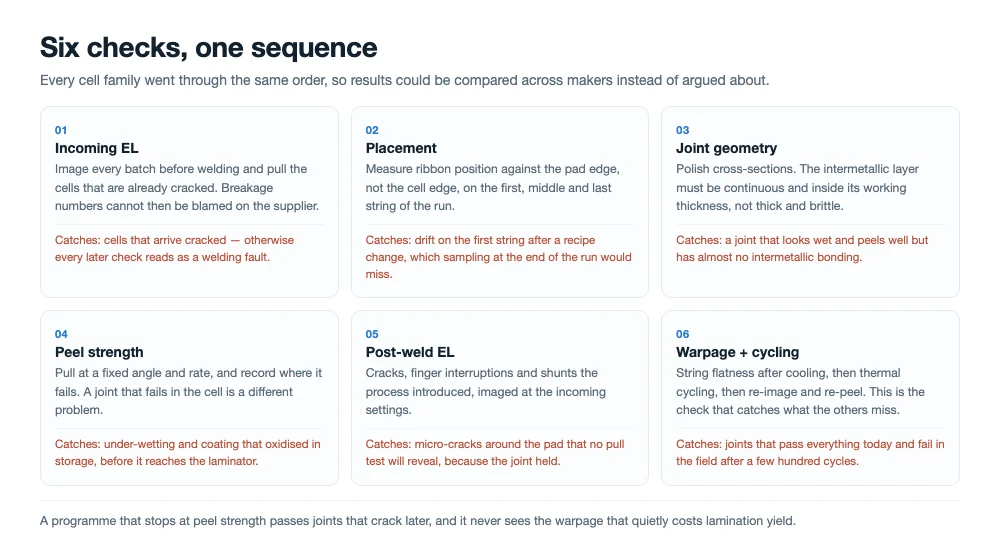
As mesmas seis verificações em cada fonte de células, na mesma ordem, para que os resultados pudessem ser comparados em vez de discutidos.
- EL à entrada. Cada lote foi imageado antes da soldadura e qualquer célula com fissura pré-existente foi retirada, para que os números de quebra não fossem inflacionados por defeitos do fornecedor.
- Posicionamento. A posição da fita foi medida em relação à borda do pad, não à borda da célula, na primeira, na do meio e na última cadeia de cada execução.
- Molhagem e geometria da junta. Foram polidas secções transversais para verificar que a camada intermetálica era contínua e estava dentro do intervalo de espessura de trabalho, em vez de espessa e frágil ou fina e incompleta.
- Resistência ao descasque. A fita foi descascada a um ângulo e velocidade fixos numa máquina de tração; o local da falha foi registado, bem como a força, porque uma junta que falha na célula é um problema diferente de uma que falha na interface.
- EL após soldadura. Fissuras, interrupções de dedos e shunts introduzidos pelo processo, imageados com as mesmas definições da inspeção à entrada.
- Empenamento e ciclagem térmica. Planicidade da cadeia medida após arrefecimento, depois as montagens passaram por ciclagem térmica antes de serem novamente imageadas e descascadas.
A sequência é importante. Um programa que começa pela resistência ao descasque e aí termina aprovará juntas que fissuram três meses depois, e perderá o empenamento que arruína o rendimento da laminação sem nunca aparecer num ensaio de tração.
O que os resultados mostraram
Todas as seis fontes de contacto traseiro foram soldadas na mesma plataforma sem qualquer alteração de hardware entre elas. A variação que importou não foi de marca para marca, mas de lote para lote: a espessura da pasta, a largura dos dedos e a espessura da célula alteraram mais o perfil de trabalho do que o fabricante da célula, razão pela qual a biblioteca de receitas está indexada pela especificação da célula e não pelo nome do fornecedor.
Os modos de falha que observámos foram os habituais, e responderam às alavancas habituais. As juntas frias remontaram a pico insuficiente ou a um revestimento que oxidou no armazenamento. O amarelecimento e a fragilização da fita remontaram a demasiado calor durante demasiado tempo. As fissuras concentraram-se onde a pressão de fixação era mais alta e a espessura da célula mais baixa. O empenamento correlacionou-se com a especificação da fita muito mais fortemente do que com o perfil de soldadura.
Quanto à quebra, a plataforma está especificada em 0,2% ou menos em células Classe A e as execuções do programa foram consistentes com esse valor em todas as famílias de células. As equipas de projeto que receberam amostras soldadas das operações ultramarinas dos fabricantes de células avaliaram a qualidade da junta e o rendimento das cadeias acima do que tinham visto em equipamentos comparáveis nas mesmas células. Essa é a sua avaliação de amostras, não uma certificação, e tratamo-la como um sinal e não como uma especificação.
Onde estas afirmações terminam
Vale a pena enunciar claramente três limites, porque uma decisão de compra baseada numa afirmação sobreinterpretada é uma má decisão.
Primeiro, isto é trabalho de teste da própria Ooitech mais feedback de ensaios de clientes. Nenhum laboratório independente certificou a compatibilidade e nenhum fabricante de células endossou a máquina. Segundo, a compatibilidade é demonstrada nas especificações de células que nos foram fornecidas, o que não é o mesmo que todas as futuras revisões desses produtos; uma nova pasta ou uma nova geometria de dedos é uma nova qualificação. Terceiro, a cobertura de tipos de células é uma propriedade da plataforma e da receita, não uma promessa de que qualquer célula funcione à cadência nominal à primeira tentativa. A cadência é função da quantidade de inspeção e manuseamento de que a célula necessita, e as células de contacto traseiro situam-se no extremo mais lento.
O que muda para uma linha que escolhe contacto traseiro hoje
Há dois anos, uma linha de módulos que apostasse no contacto traseiro enfrentava uma escolha entre uma máquina dedicada e um compromisso. Uma máquina dedicada prendia a linha a uma fonte de células e a uma revisão de células. Um compromisso significava aceitar perda de rendimento nas novas células. A cobertura dos produtos de contacto traseiro em comercialização elimina essa troca e altera três decisões.
Altera a forma como se escreve a especificação do equipamento: a cobertura agnóstica de células pertence aos critérios de aceitação, com uma lista nomeada de células a demonstrar no seu próprio material antes do pagamento do saldo. Altera a forma como se planeia a capacidade, porque uma linha que consegue mudar de família de células não precisa de uma segunda máquina de cadeias quando o mercado muda. E altera o que se pede na entrega da receita, porque o valor está na biblioteca de perfis qualificados, não na capacidade da máquina de manter uma temperatura.
As quatro coisas a perguntar a qualquer fornecedor que faça esta afirmação
Todos os fornecedores de máquinas de cadeias dirão agora que lidam com células de contacto traseiro. As perguntas abaixo separam um programa de um parágrafo de marketing.
- Que células, exatamente, e em que revisão? Uma lista de fabricantes é mais fraca do que uma lista de números de peça e gerações de pasta.
- O que foi medido, e em relação a quê? Colocação em relação à borda do pad, descasque com registo do local da falha, empenamento em milímetros por cadeia, EL com definições emparelhadas.
- Pode ser repetido nas suas células? Um ensaio testemunha no seu próprio material, nas suas instalações ou nas deles, com os números de aceitação acordados antecipadamente.
- Quanto custa uma mudança de configuração? Tempo, consumíveis, refugo e formação de operadores por troca, não por máquina.
Se um fornecedor responde às quatro questões com números e um relatório de ensaio, a alegação é provavelmente real. Se a resposta à terceira for um folheto, ainda não é um programa de compatibilidade.
Perguntas frequentes
Isto significa que a máquina solda qualquer célula do mercado?
Significa que a plataforma foi demonstrada nas células de contacto traseiro, TOPCon, HJT e PERC que nos foram fornecidas, em formatos de 166 mm a 210 mm e de três a vinte busbars, incluindo layouts sem busbar. Uma célula com uma nova pasta, uma geometria de dedos diferente ou uma pilha de metalização diferente é uma nova qualificação, não uma aprovação automática.
A Ooitech está a afirmar que estes fabricantes de células endossam o equipamento?
Não. As suas células foram o material de teste. O feedback veio de equipas de projetos no estrangeiro que receberam amostras soldadas, e reportamo-lo como feedback. Não está implícito qualquer endosso, parceria ou certificação, e os nomes das marcas aparecem aqui apenas para identificar as células que foram soldadas.
Uma só máquina consegue realmente processar HJT e contacto traseiro?
Sim, porque a restrição no HJT é térmica e a restrição no contacto traseiro é mecânica, e ambas são controladas por parâmetros e não por hardware. O HJT funciona com um pico mais baixo, uma permanência mais longa e uma rampa mais suave; o contacto traseiro funciona com reflow convencional, com posicionamento mais rigoroso e menor força de fixação.
Que débito deve esperar em células de contacto traseiro?
Inferior ao das células de contacto frontal com a mesma classificação da plataforma, porque o alinhamento e a inspeção demoram mais por célula. A plataforma está classificada para 1.000 a 1.200 células por hora na configuração padrão e 2.400 na configuração de alta velocidade; planeie linhas de contacto traseiro pelo limite conservador e confirme com um ensaio cronometrado nas suas próprias células.
A fita plana faz assim tanta diferença na parte traseira?
Faz mais diferença do que na parte frontal. Um fio redondo contacta um pad plano ao longo de uma linha, pelo que a área de junção é pequena e a resistência ao arrancamento é limitada pela geometria antes de ser limitada pela metalurgia. A fita plana proporciona uma largura de contacto definida e um perfil mais baixo, o que também reduz a tensão que a tira impõe a uma célula fina.
O que acontece quando chega uma nova geração de células?
A receita é requalificada: EL à entrada, posicionamento em relação à borda do pad, secção transversal, arrancamento com localização da falha, EL após soldadura, empeno e ciclagem térmica. Nesta plataforma, isso é uma alteração de biblioteca e um ensaio de qualificação, medidos em dias e não numa reconstrução da máquina.
Considerações finais
A tecnologia das células avança mais depressa do que as linhas de módulos conseguem ser reconstruídas, pelo que o equipamento vencedor é o que não obriga a uma decisão sempre que a célula muda. Soldar seis fontes de contacto traseiro numa só plataforma é um passo nesse sentido, e a parte útil não é a lista de marcas, mas a biblioteca de receitas e a disciplina de ensaio por trás dela. Peça o ensaio, não a alegação.
Leitura relacionada:
- SS-1500B Máquina Automática de Soldadura de Células Solares: 1.200 Células/h
- SS-2500B Tabber Stringer Totalmente Automático: 2.400 Células/h
- Roteiro Tecnológico das Células BC: da Estrutura ao Processo
- Porque é Difícil Fabricar Células BC: O Processo de Dois Passos com Automáscara da AIKO
- Estrutura e tipos de fita fotovoltaica: plana, redonda e moldada
- Máquina Tabber e Stringer: Como Funciona, Como Escolher
- Stringing de Módulos Solares: Resolução de Problemas de Juntas de Solda Fria
- Teste EL para Painéis Solares: Configuração Inline vs Offline
- Fabricante Solar Polaco Adquire Tabber Stringer BC da Ooitech