Da célula ao módulo: O processo de fabricação
Índice
Resposta rápida: A passagem da célula para o módulo é onde a tecnologia de contato traseiro reformula o processo de fabricação, e não apenas o produto. A indústria está no meio de uma transição na qual duas coisas acontecem ao mesmo tempo: as faixas de eficiência das células sobem, com valores em torno de 25,5%, 26,0%, 26,5%, 27,0% e 27,1% representando gerações sucessivas, e a arquitetura de contato traseiro torna-se uma variável de fabricação em vez de um design fixo. Para uma linha de módulos, isso significa que as estações de stringing e bussing carregam mais risco, porque o padrão traseiro é mais denso e as junções são mais difíceis de inspecionar. As etapas de laminação e enquadramento mudam menos, mas a janela de processo para o encapsulante e os requisitos de manuseio para uma célula mais fina se estreitam. O planejamento da linha, portanto, tem de começar pela rota de célula que você pretende executar.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Introdução: Por Que a Tecnologia de Contato Traseiro Está Remodelando a Indústria Solar
A indústria fotovoltaica está no meio de uma verdadeira mudança tecnológica. O PERC dominou por anos, o TOPCon cresceu rápido, e agora uma terceira arquitetura está atraindo séria atenção tanto de fabricantes quanto de desenvolvedores de projetos: a tecnologia de células de Contato Traseiro (BC).
As células convencionais de contato frontal desperdiçam uma fatia da luz solar porque as linhas de grade metálicas ficam bem no lado ensolarado. As células BC movem todo contato elétrico para a parte traseira. A frente permanece completamente limpa. Isso significa maior corrente de curto-circuito, um visual mais elegante e eficiência de módulo que agora compete de igual para igual com o mainstream.
Aqui está a parte que torna o BC interessante para quem opera uma linha: ir de uma célula BC acabada até um módulo BC totalmente montado não é o mesmo trabalho que a indústria faz há décadas. Sem barramentos frontais, sem dedos frontais. Esse único fato muda como as células são unidas, como as strings são construídas, como as fitas são projetadas e como você define sua receita de laminação.
Este blog percorre todo o processo da célula BC ao módulo BC, passo a passo, com os equipamentos envolvidos e as armadilhas de processo que você precisa observar.
1. Entendendo a Célula BC: Uma Introdução Rápida
1.1 O Que É uma Célula de Contato Traseiro?
Uma célula de Contato Traseiro (BC), às vezes chamada de Contato Traseiro Interdigitado (IBC) ou apenas all-back-contact, coloca tanto os contatos do emissor quanto da base no lado traseiro da lâmina em um padrão interdigitado. A frente é silício puro, o que elimina três coisas de uma vez:
Perdas por sombreamento, tipicamente 3-5% da área da célula em células convencionais
Perdas resistivas ligadas aos trade-offs do design da grade frontal
Linhas de grade visíveis, que importam muito para a aparência
Principais variantes de BC em 2024-2025:
| Tecnologia | Principais Desenvolvedores | Eficiência da Célula (Laboratório) | Eficiência da Célula (Produção em Massa) |
|---|---|---|---|
| HPBC (BC de Alto Desempenho) | LONGi | ~26.5% | 25.0-25.5% |
| ABC (All Back Contact) | Aiko Solar | ~27.0% | 25.5-26.0% |
| TBC (BC baseado em TOPCon) | Vários fabricantes chineses | ~27.1% | 25.0-25.8% |
| HBC (BC baseado em HJT) | CSEM, Maxeon, Risen | ~27.1% | 24.5-25.5% |
| IBC clássico | Maxeon (antiga SunPower) | ~26.0% | 24.5-25.0% |
A direção é óbvia: o BC está passando de um produto premium de nicho para um concorrente mainstream, impulsionado fortemente por fabricantes chineses em escala ao longo de 2024-2025.
1.2 A Diferença Crítica: Geometria dos Contatos
Numa célula PERC ou TOPCon, as barras coletoras frontais (9-16 nas células modernas) e os dedos são mantidos o mais finos possível enquanto ainda coletam corrente. Você fita de solda diretamente sobre essas barras coletoras. Simples.
Em uma célula BC, o lado traseiro carrega faixas alternadas de contatos tipo n e tipo p em um padrão paralelo e interdigitado. A largura, o passo e o espaçamento dessas faixas são diferentes para cada fabricante, e são proprietários. Eles também decidem exatamente como a célula pode ser interconectada dentro de um módulo.
2. O Processo de Fabricação do Módulo BC: Passo a Passo
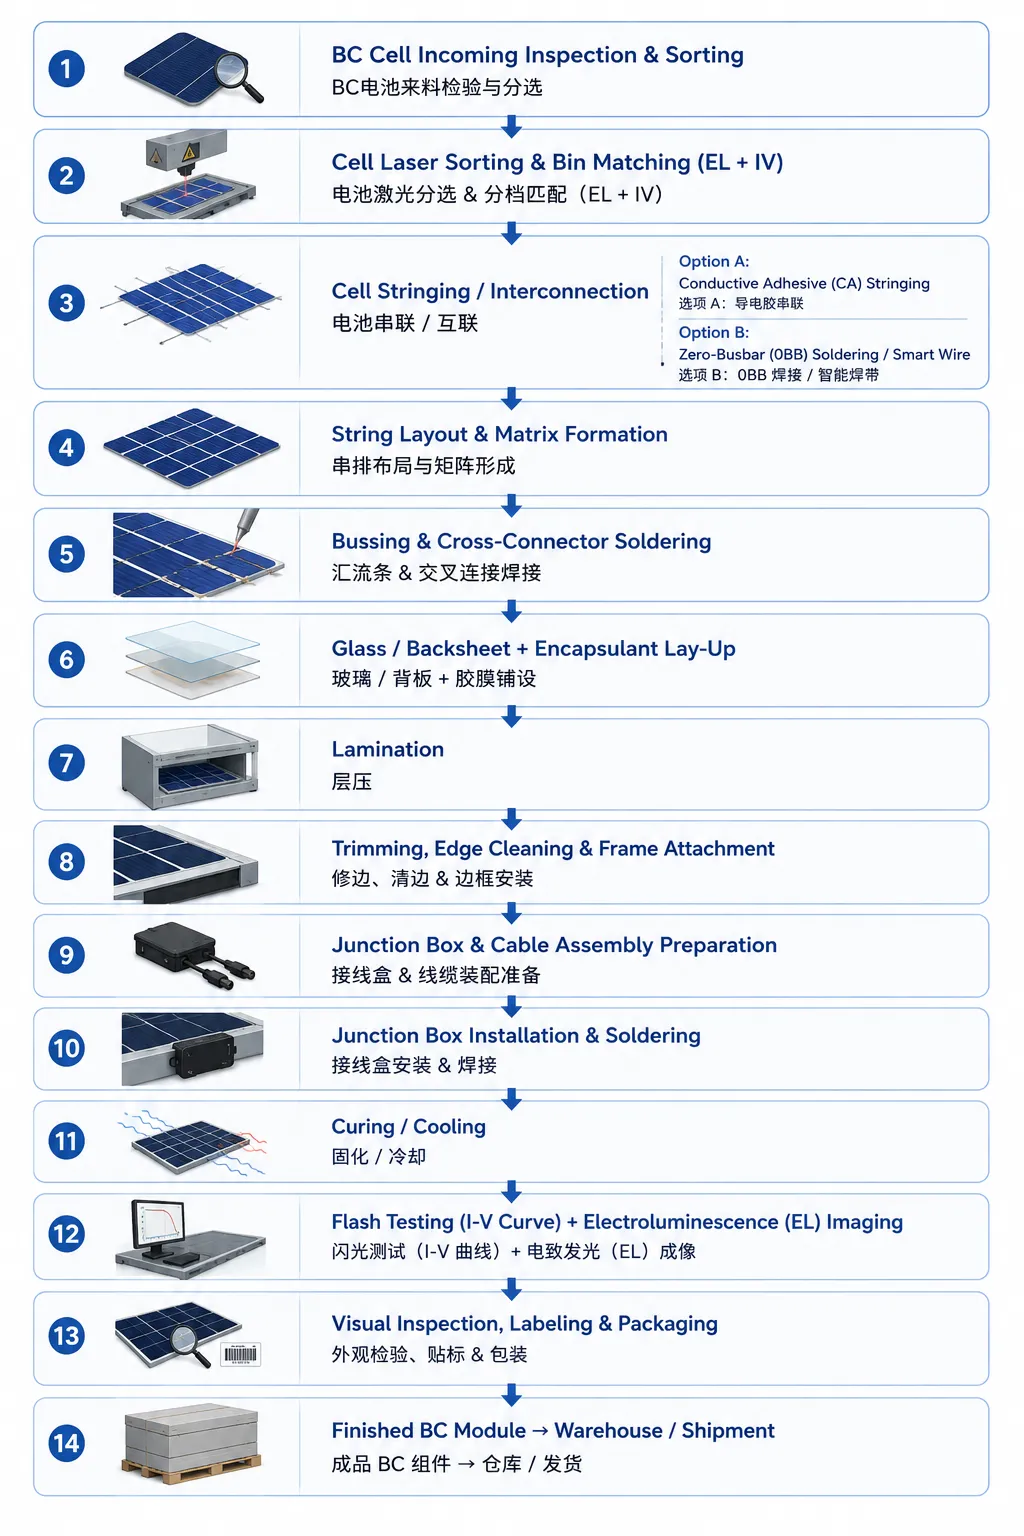
Uma linha de módulos BC compartilha bastante equipamento com uma linha convencional, como laminadores, stringers e estações de enquadramento. Mas as etapas de interconexão e formação de strings são genuinamente diferentes. Aqui está o fluxo completo:
Agora vamos abordar cada etapa por vez.
Etapa 1: Inspeção e Triagem das Células Recebidas
As células BC chegam da fábrica de células como quadrantes, tamanho completo ou meio-corte, dependendo do design do módulo. A primeira etapa é igual à de qualquer linha de módulos:
Inspeção visual para microfissuras, lascas, contaminação ou variação de cor
Teste I-V para Voc, Isc, Pmax e fator de preenchimento
Máquina de Colagem (EL) para detetar microfissuras, dedos quebrados, shunts ou áreas mortas
Triagem e classificação das células por classe de potência, geralmente faixas de 1-2,5W, e para células BC também por uniformidade de cor, já que a frente nua torna qualquer desvio de cor muito visível
Desafio específico do BC: sem metal frontal, a consistência de cor é tudo, especialmente para residencial e BIPV, onde a aparência impulsiona a venda. Muitos fabricantes de BC usam faixas de cor mais restritas, às vezes classificadas sob medida com colorímetros lendo valores Lab*, em comparação com módulos convencionais.
Etapa 2: Stringing / Interconexão das Células - O Coração da Fabricação de Módulos BC
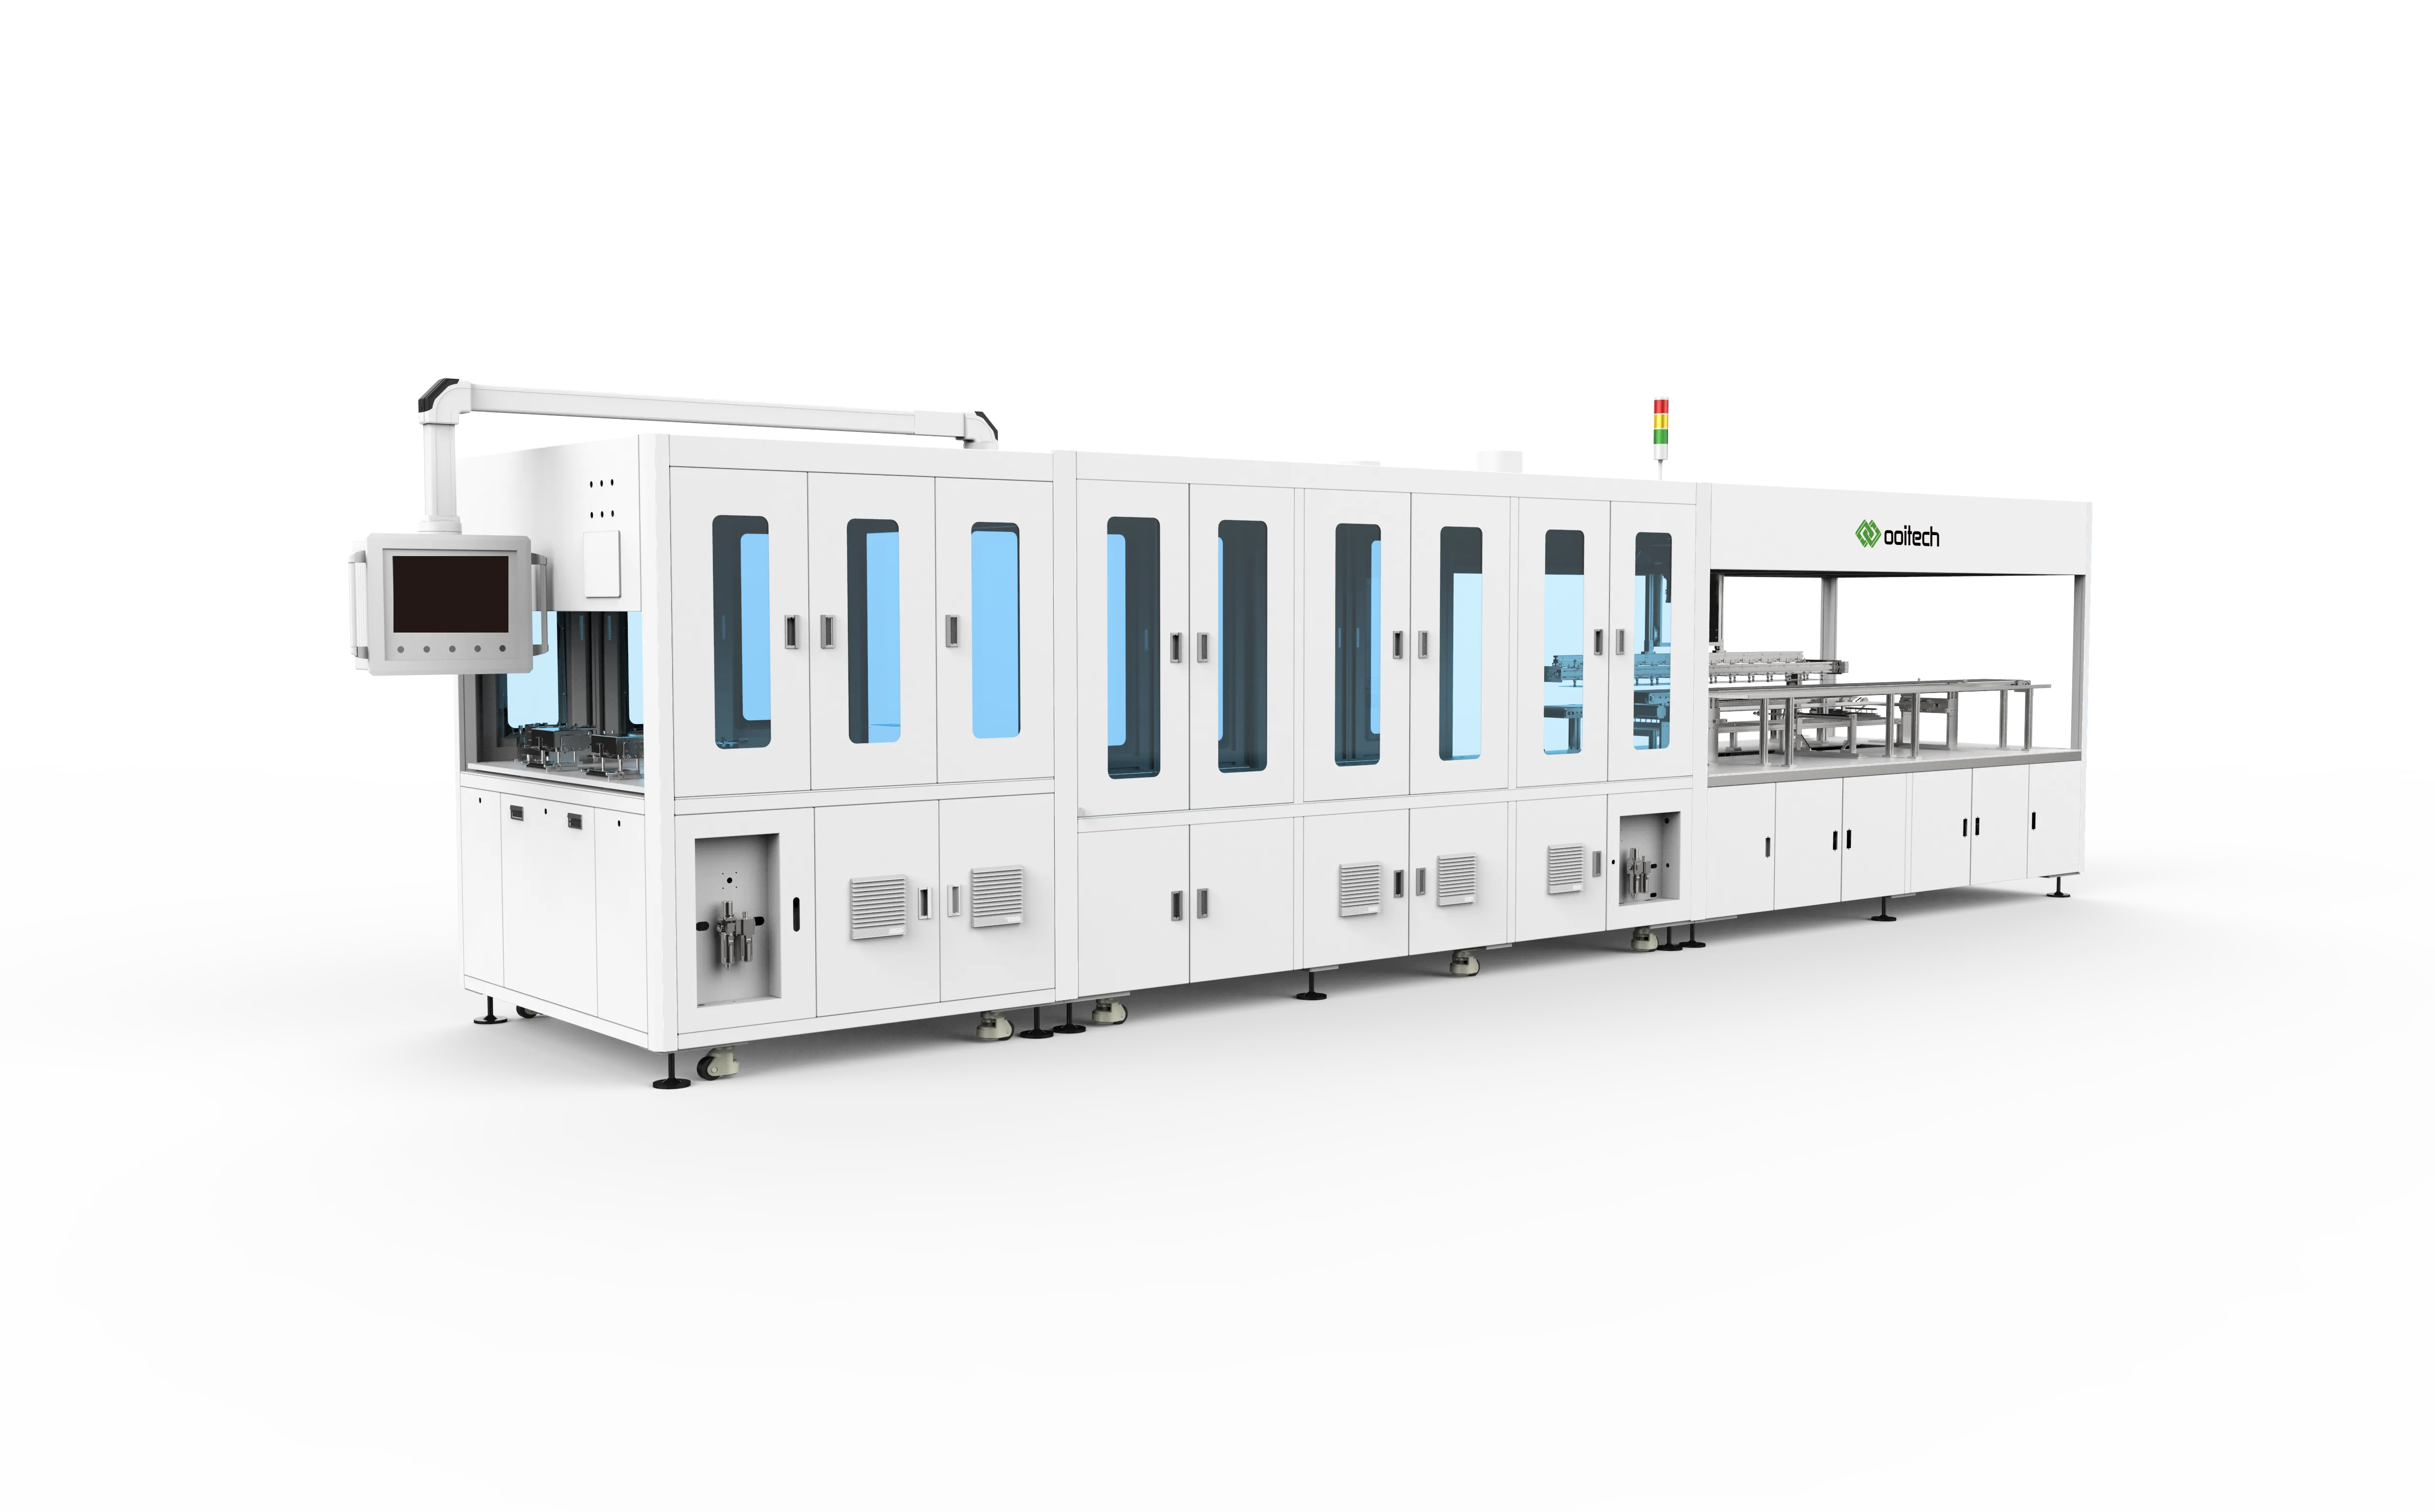
É aqui que os módulos BC mais se separam dos convencionais, e onde a maior parte da inovação recente em equipamentos se concentra.
2.1 O Desafio da Interconexão
Em uma célula normal, você solda uma fita plana através dos barramentos frontais e a dobra para a parte traseira da próxima célula. Geometria fácil.
Em uma célula BC, tanto os contatos positivos quanto os negativos ficam na parte traseira em um padrão interdigitado. Então:
Uma simples fita de dobra frontal-traseira não funcionará
A interconexão precisa conectar as faixas de contato traseiras de células vizinhas
O passo, a largura e o alinhamento das faixas são específicos de cada fabricante
O desalinhamento durante a união causa perdas por resistência em série ou shunts
Duas abordagens de interconexão dominam a produção em massa hoje.
Opção A: Stringing com Adesivo Condutivo (CA)
Apoiada por fabricantes como a Aiko Solar para seus módulos ABC, esta usa adesivo eletricamente condutivo (ECA), um epóxi preenchido com prata, em vez de solda.
Processo:
Um dispensador de precisão deposita uma quantidade controlada de adesivo condutivo sobre as faixas de contato traseiras
O interconector, uma fita plana de cobre estanhado ou um circuito impresso flexível (FPC), é colocado sobre o adesivo
A montagem cura numa estufa de baixa temperatura, aproximadamente 150-180C durante 1-3 minutos, ou durante a laminação
Vantagens:
Processamento a baixa temperatura, portanto menos stress térmico nas células, o que é importante à medida que as wafers caminham para 130 microns e abaixo
Sem contacto com ferro de soldar, portanto menos microfissuras
Capacidade de passo fino até abaixo do milímetro, correspondendo ao padrão interdigitado fino
O adesivo curado mantém-se um pouco flexível e absorve melhor o stress do ciclo térmico do que a solda rígida
Desvantagens:
O ECA com enchimento de prata é caro
A cura acrescenta tempo de ciclo, embora a cura inline durante a laminação ajude
A fiabilidade a longo prazo da junta ECA ainda está a ser comprovada à escala, embora os primeiros dados de testes acelerados pareçam bons
Opção B: Soldadura Zero-Busbar (0BB) / Tecnologia Smart Wire
A rota mais convencional, usada por fabricantes como a LONGi para módulos baseados em HPBC, frequentemente com solda de baixa temperatura ou métodos SmartWire.
Processo:
Fios redondos ultrafinos, cerca de 0,2-0,35mm, ou fio plano (SmartWire) são pré-colocados numa moldura transportadora
A célula BC fica virada para cima, com a parte traseira exposta, sobre o conjunto de fios
Um thermode (barra quente) ou aquecimento por infravermelhos refunde brevemente a solda no fio para a ligar às tiras traseiras
O fio encaminha-se para a célula seguinte
A ideia-chave é 0BB, zero busbar. Em vez de soldar uma fita espessa através de busbars discretos, dezenas de fios ultrafinos tocam diretamente nos dedos de contacto traseiros finos, pelo que não é necessário um busbar espesso.
Vantagens:
Baseia-se em equipamento de soldadura existente, portanto menor capex
As juntas de solda são bem compreendidas, portanto a fiabilidade é forte
Os fios 0BB conformam-se ao padrão interdigitado
Desvantagens:
Requer controlo térmico preciso, demasiado calor prejudica as wafers finas
O alinhamento fio-contacto é apertado e crítico
Resistência em série ligeiramente superior à CA em algumas configurações
Equipamento de Stringing: A Última Geração
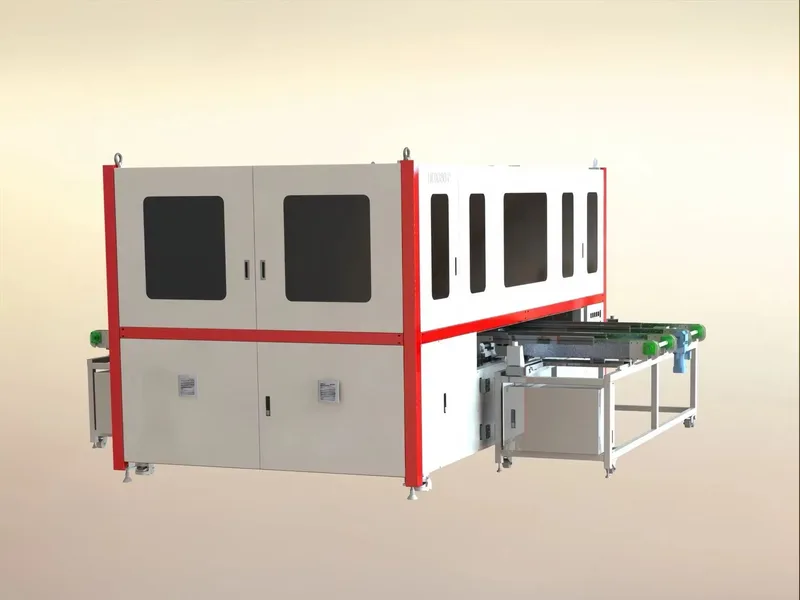
Em 2026-2027, os principais fornecedores de stringing para BC incluem:
| Fornecedor de Equipamento | Tecnologia | Característica Principal |
|---|---|---|
| SC Solar (ou Jinchen) | Stringing CA + 0BB | Dispensação CA de alta velocidade,<0,5s/célula |
| Autowell | Soldadura 0BB | Multi-fio SmartWire compatível com BC |
| Leadmicro / Lead Intelligence | 0BB + CA híbrido | Plataforma flexível para ambas as tecnologias |
| Teamtechnik (Alemanha) | Stringer multi-fio | Comprovado na produção Maxeon IBC |
| ooitech | Linha BC 0BB | Linhas de módulos BC da China |
O stringing de células BC é cerca de 10-15% mais lento do que as células convencionais devido ao alinhamento mais apertado, mas os fornecedores estão a fechar essa lacuna rapidamente.
Passo 3: Layout das Strings e Formação da Matriz
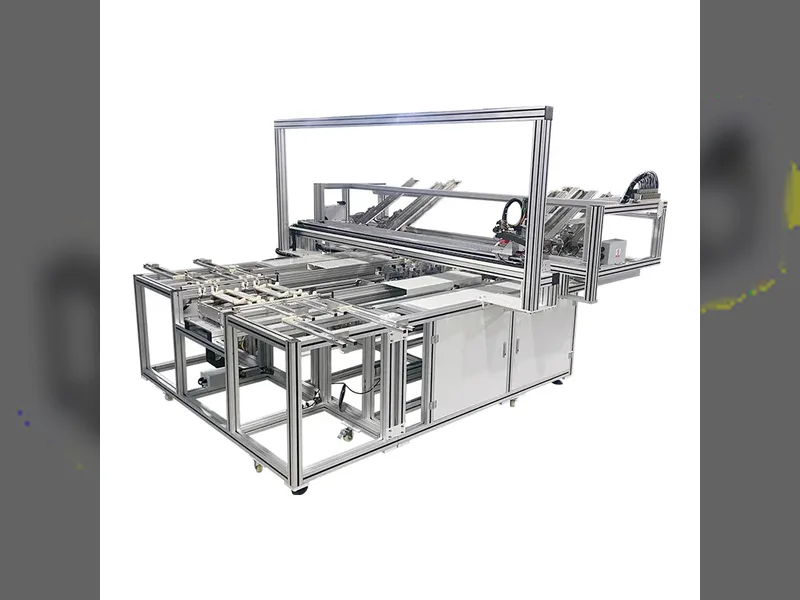
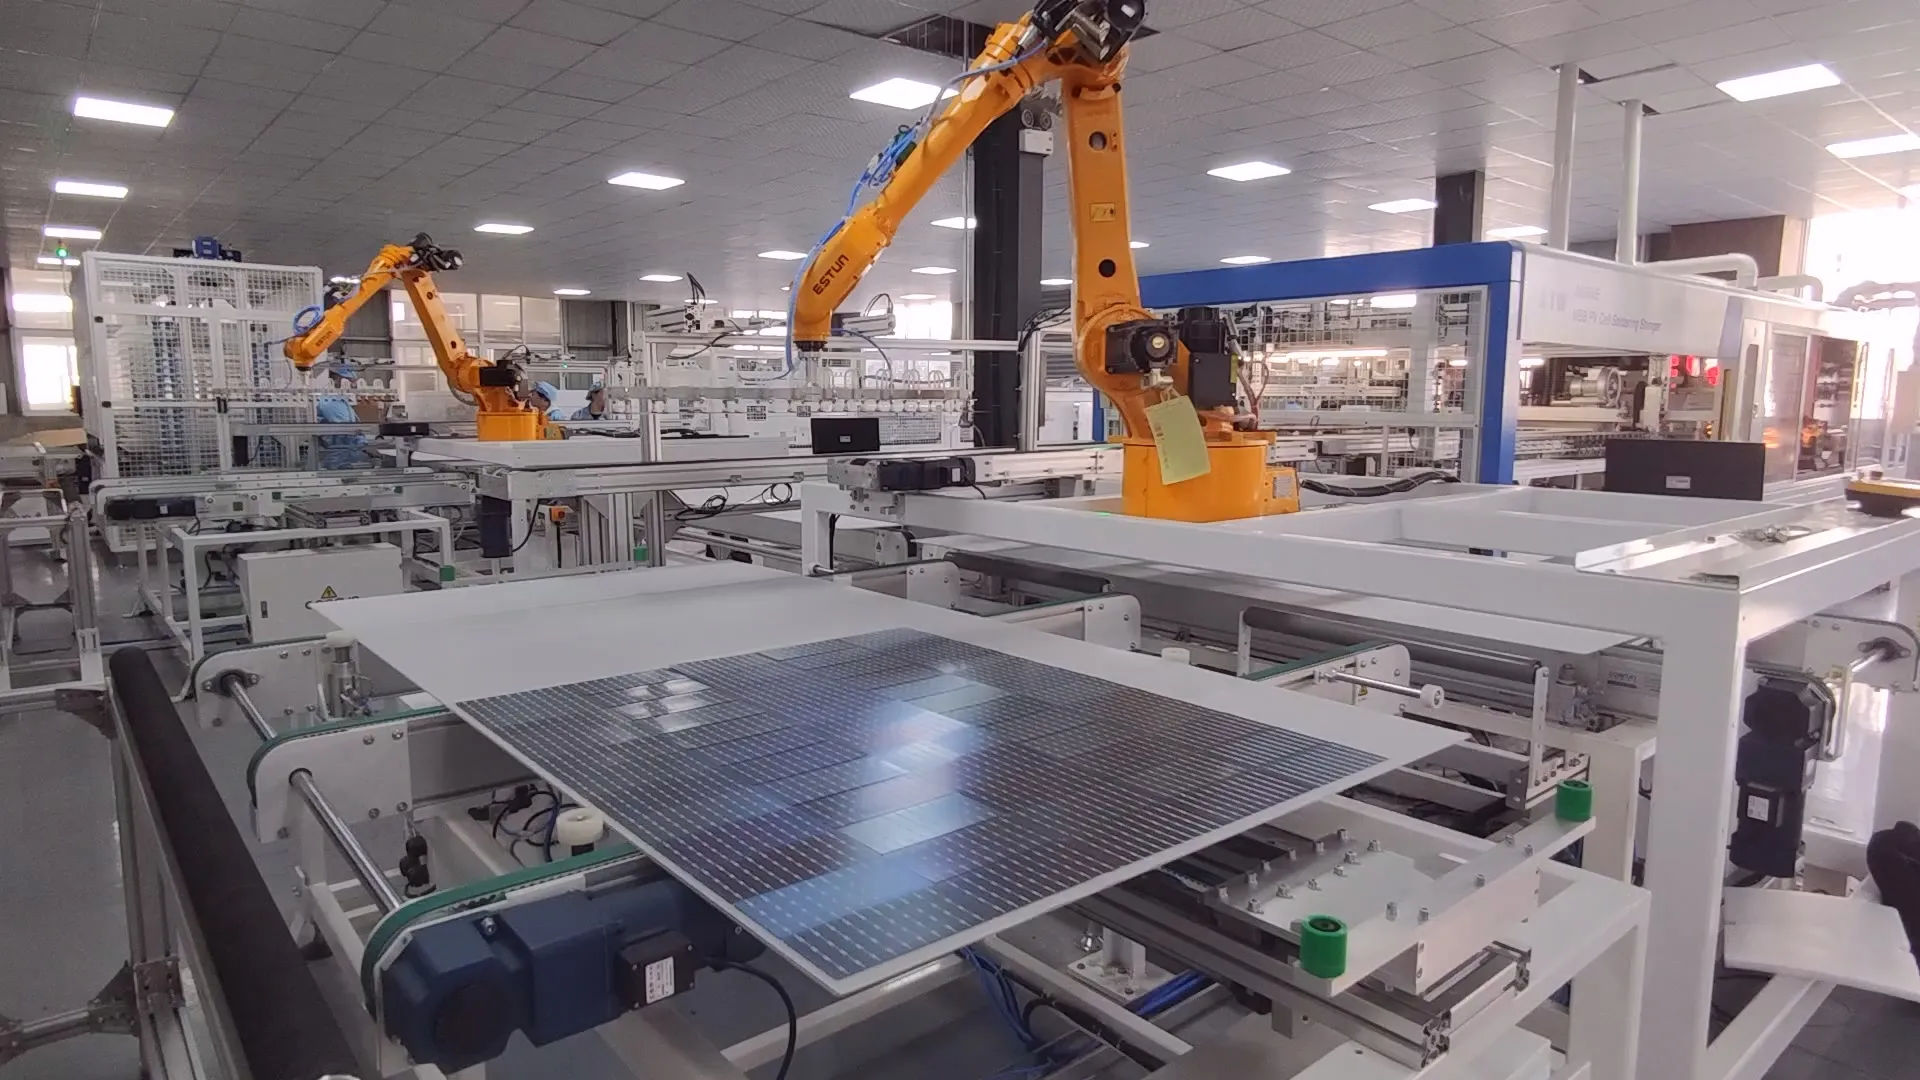 Máquina de Montagem | Sistema Automatizado de Layup de Módulos Solares - Ooitech" title="Da Célula ao Módulo: O Processo de Fabrico de Módulos Solares de Contacto Traseiro (BC)"/>
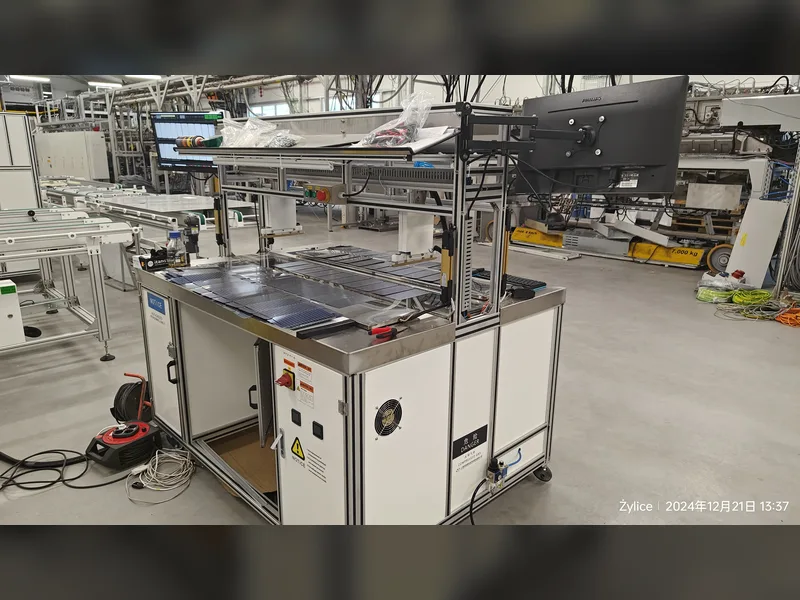
Uma vez formadas as strings BC, geralmente células 2xN para layouts de meia-célula, entram na matriz do módulo:
Vidro simples (vidro/backsheet) ou vidro duplo (vidro/vidro), este último cada vez mais comum para BC visando alta fiabilidade e BIPV
As strings são colocadas sobre o encapsulante traseiro na orientação em série correta
O espaçamento das strings segue o tamanho do módulo, por exemplo, um módulo de 72 células baseado em M10 fica em cerca de 2278 x 1134 mm
Consideração específica para BC: As células BC produzem um pouco mais de corrente, graças ao zero sombreamento frontal, e não oferecem busbars frontais como pista visual. Assim, o layout geralmente adiciona uma verificação ótica para confirmar a polaridade da célula antes da laminação. Uma célula BC invertida é mais fácil de passar despercebida do que uma célula de contacto frontal com busbars óbvios.
Passo 4: Bussing e Soldadura de Conectores Cruzados
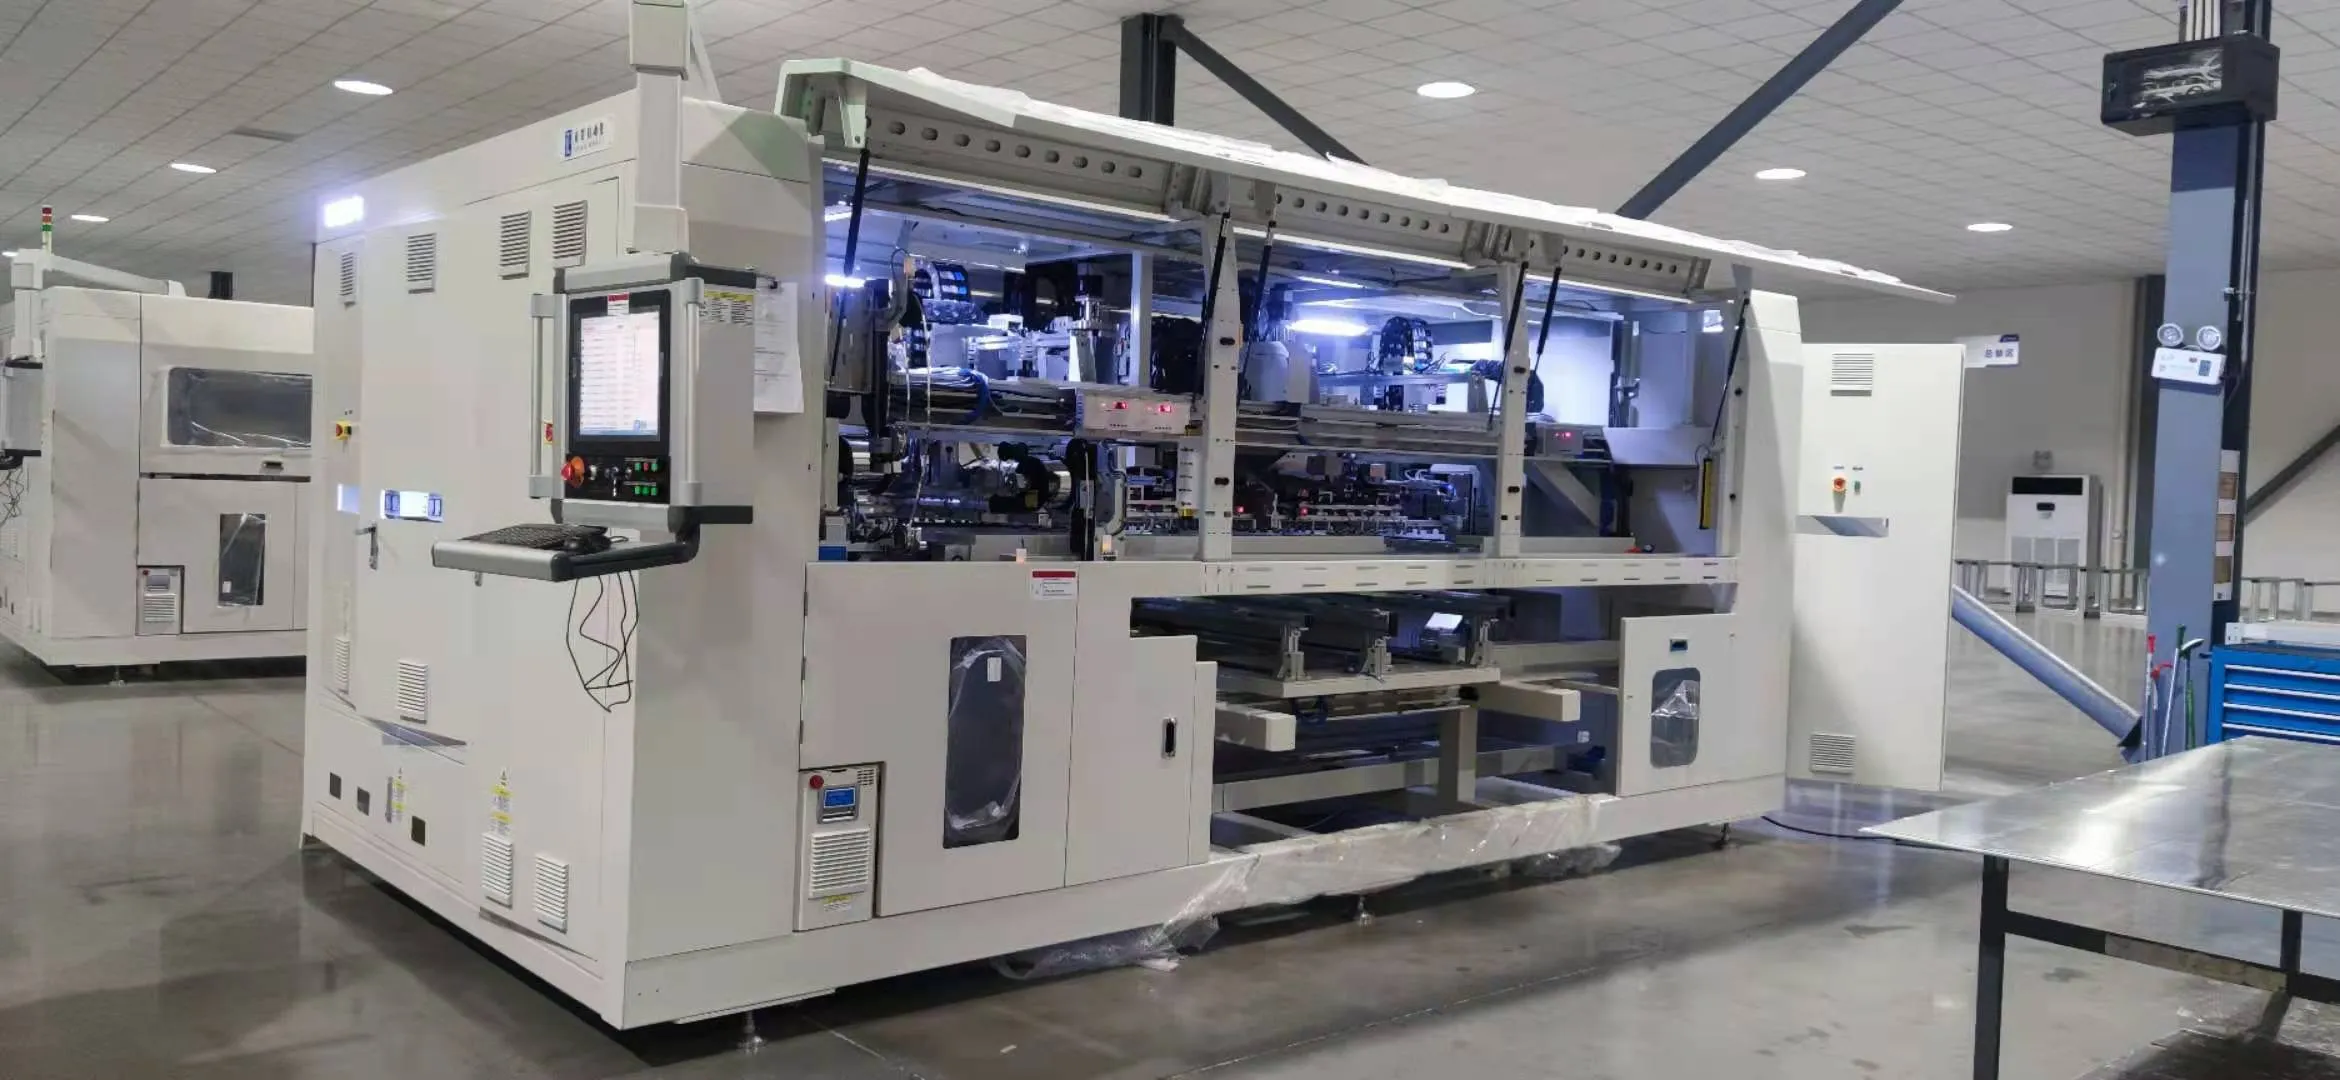
Após o layout, as fitas de bus principais ligam as strings em série para acumular tensão.
Para módulos BC:
A fixação da fita de bus segue o mesmo princípio dos módulos convencionais, fita soldada às almofadas de busbar na extremidade da célula
As células BC frequentemente têm almofadas de busbar feitas à medida nas extremidades, mais largas do que os dedos interdigitados finos, para que a soldadura do bus se mantenha gerível com equipamento convencional
Alguns designs BC usam conectores de string integrados fixados durante o stringing, o que pode eliminar o passo separado de bussing
Última novidade, híbrido shingled + BC: alguns fabricantes estão a testar BC shingled, cortando células BC em tiras e sobrepondo-as, para que não seja necessária uma fita de bus separada. O adesivo condutivo em cada sobreposição faz a ligação em série. Ainda nicho em 2025, mas promissor para layouts de alta densidade.
Passo 5: Lay-Up (Encapsulante + Vidro + Backsheet/Conjunto de Vidro)
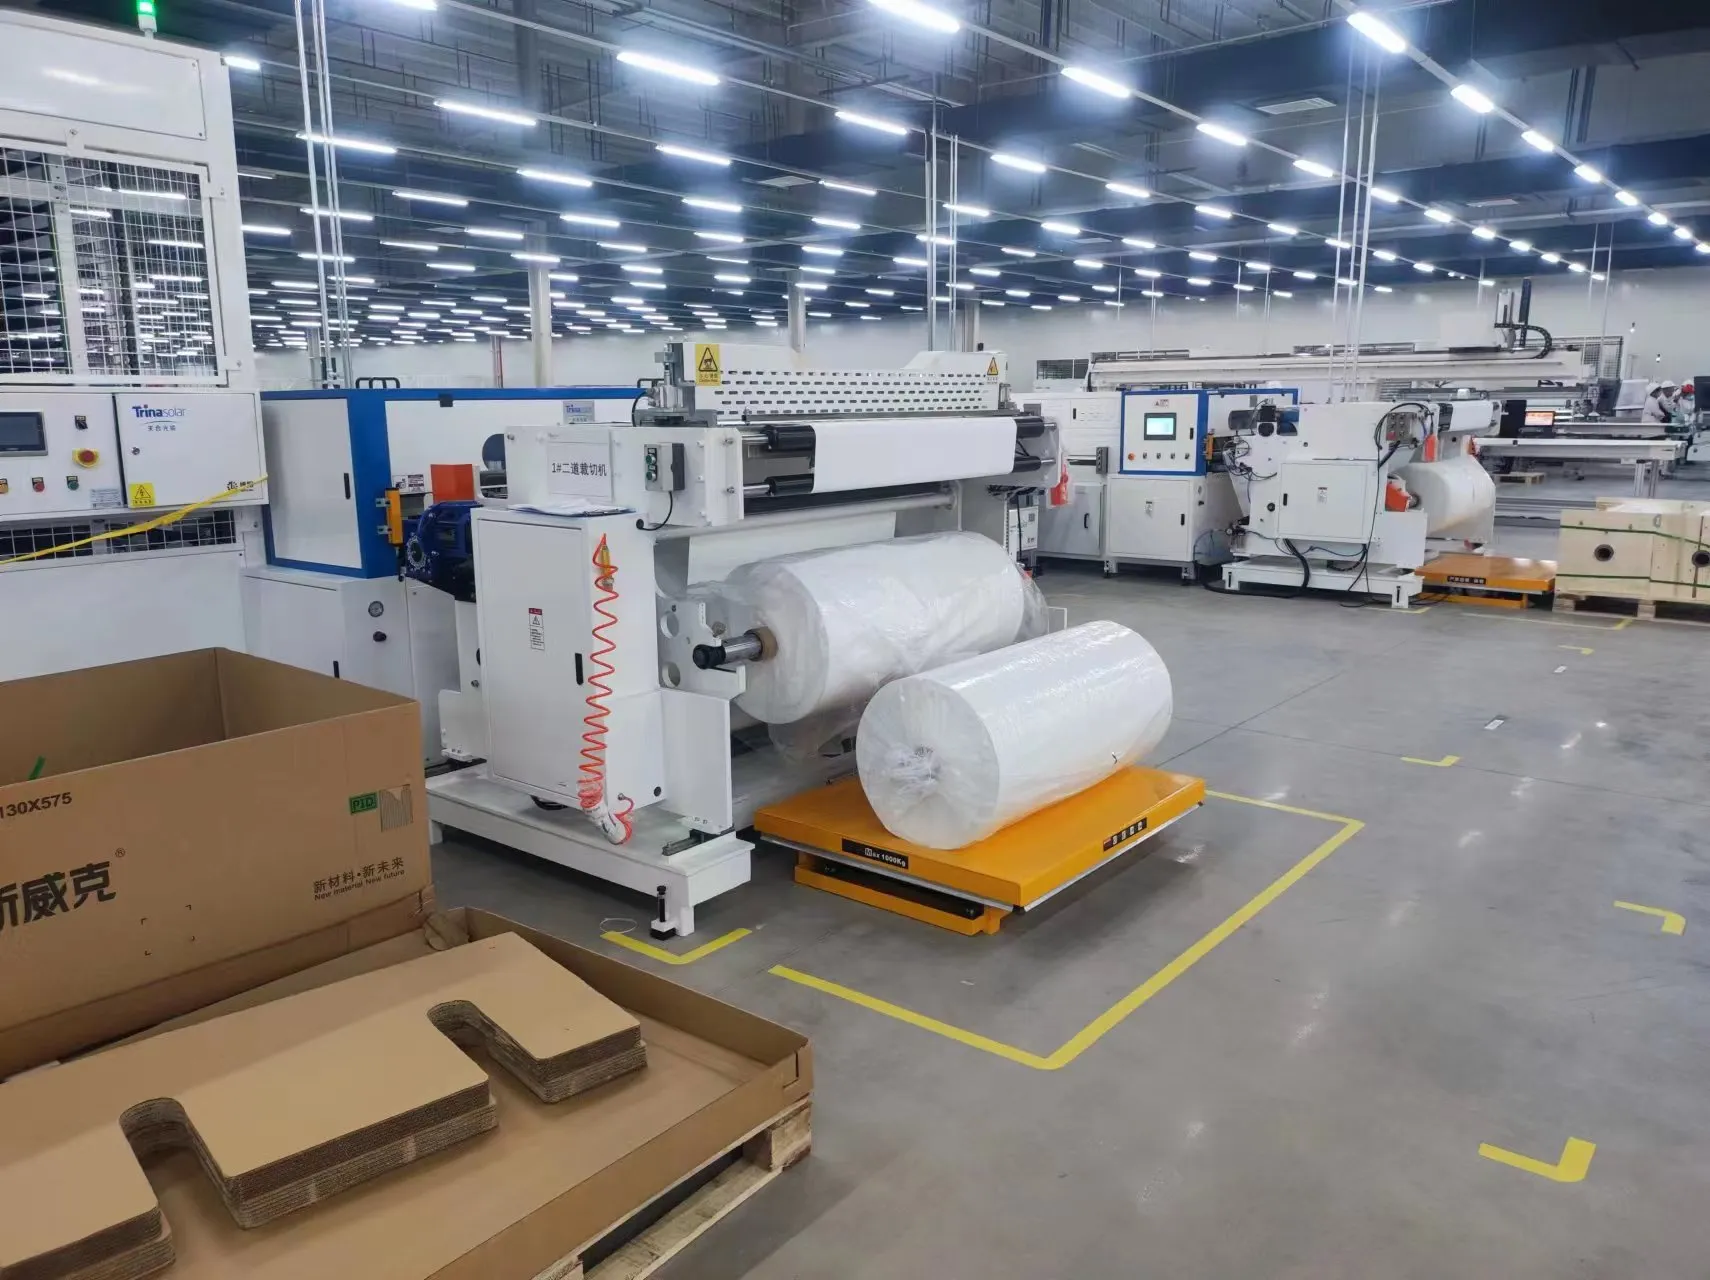
O lay-up parece muito com um módulo convencional.
Para um módulo BC de vidro/backsheet:
Folha de encapsulante traseiro, EVA ou POE, 0,45-0,5mm, vai para a mesa de lay-up
As strings/matriz BC são posicionadas sobre ela
A folha de encapsulante frontal vai sobre as células
O vidro frontal, temperado e com revestimento AR para máxima transmissão, vai por cima
Para um módulo BC de vidro/vidro, cada vez mais popular:
Vidro frontal, encapsulante frontal, matriz de células, encapsulante traseiro, vidro traseiro (transparente para ganho bifacial ou opaco)
Notas específicas sobre encapsulante para BC:
O POE (Poliolefina Elastómero) é fortemente preferido em relação ao EVA para BC devido à menor transmissão de vapor de água, que protege os contactos traseiros da corrosão por humidade; melhor resistência ao PID, o que é importante quando toda a arquitetura elétrica vive na parte traseira; e adesão mais forte à superfície traseira metalizada lisa
A uniformidade da espessura do encapsulante é mais importante aqui, porque o fluxo irregular cria diferenças óticas na frente, o lado visível de um módulo BC. O encapsulante inconsistente pode deixar bolhas visíveis ou defeitos de marca de água que se destacam numa frente sem busbar
Passo 6: Laminação
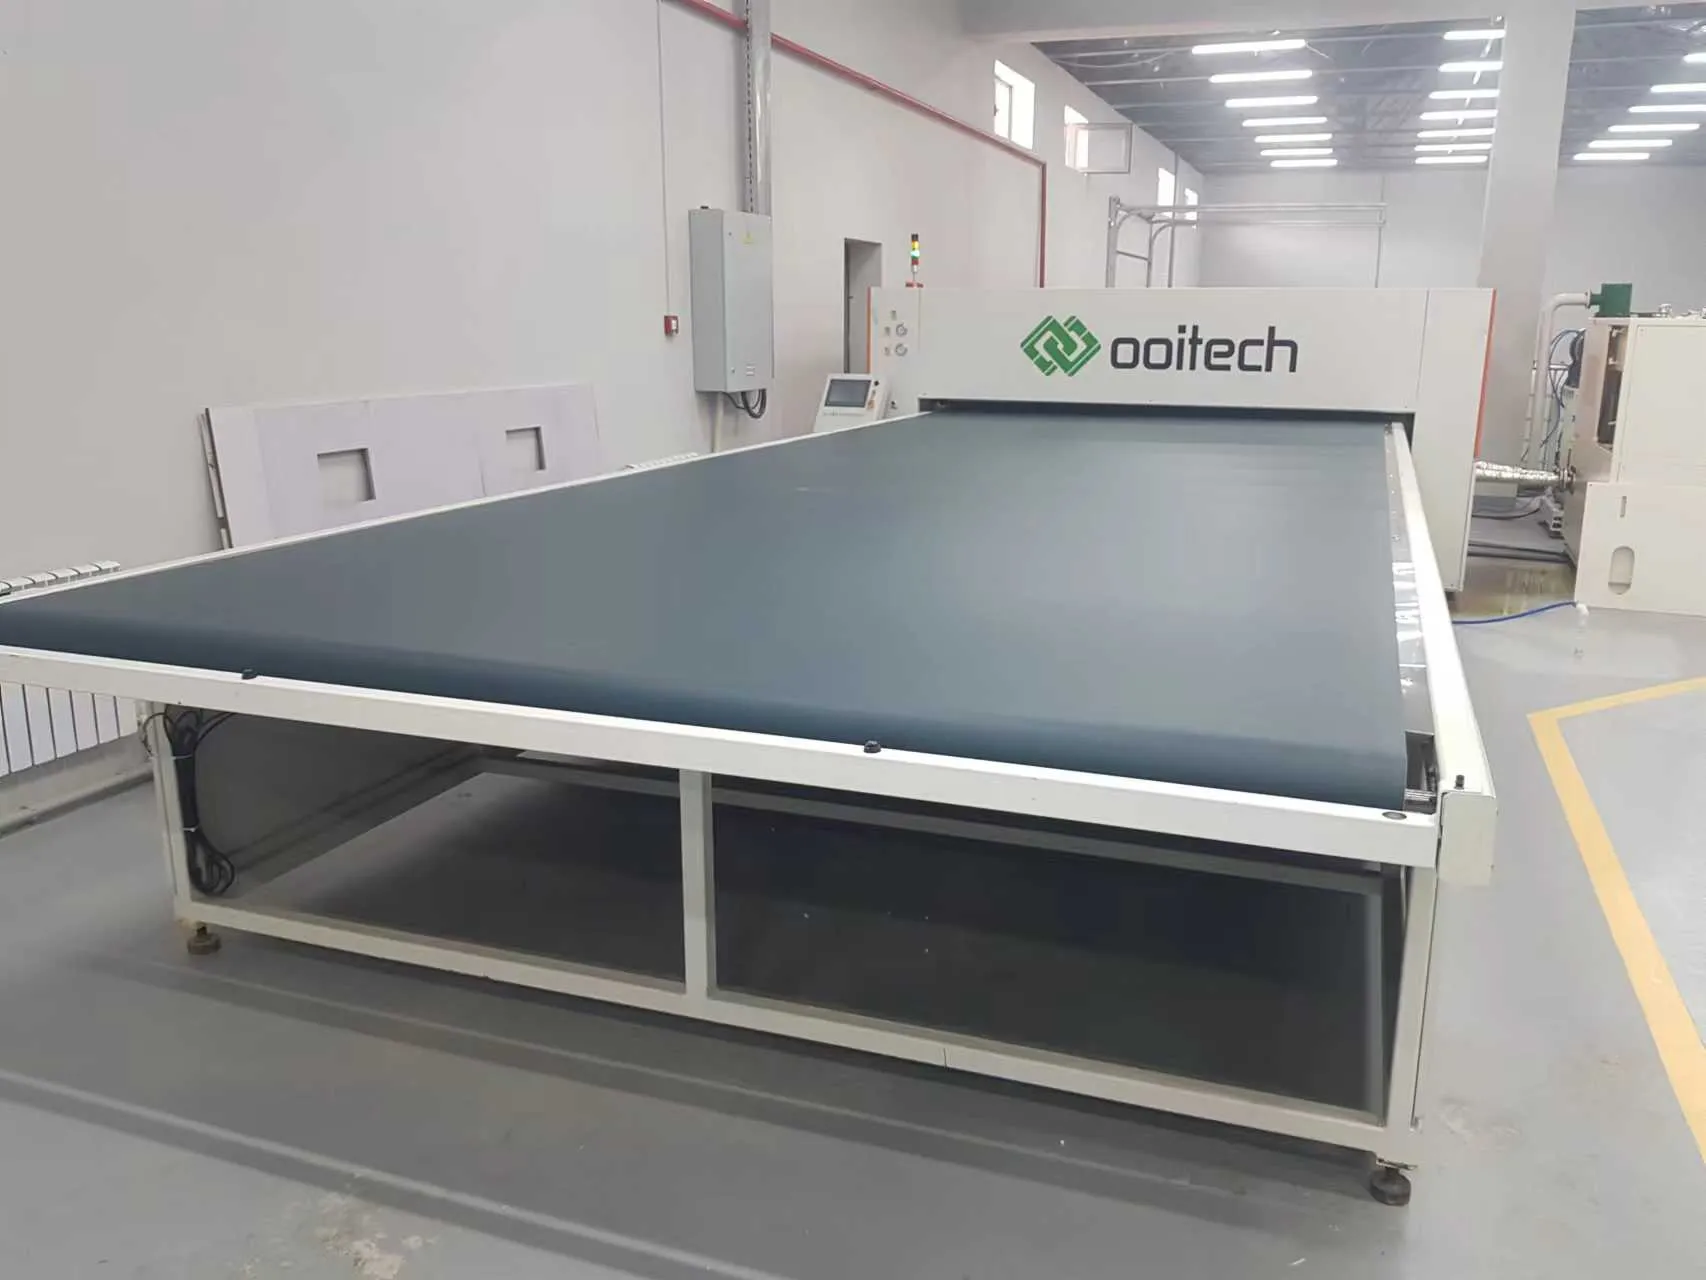
A pilha segue para a laminadora, provavelmente a máquina mais crítica em qualquer linha de módulos.
Um perfil de laminação típico para módulos BC:
| Fase | Temperatura | Vácuo | Pressão | Duração |
|---|---|---|---|---|
| Pré-aquecimento | 135-145C | Vácuo total (<1 mbar) | - | 3-5 min |
| Gelificação | 145-150C | Vácuo total | - | 5-8 min |
| Cura / Prensagem | 145-155C | Liberação de vácuo | 0,8 atm (diafragma de silicone) | 12-18 min |
| Arrefecimento | <80C | - | Manter pressão | 5-10 min |
Tempo total do ciclo: 25-40 minutos, dependendo do encapsulante e da laminadora.
Desafios específicos da laminação de BC:
Aprisionamento de ar nos contatos traseiros. O padrão de dedos interdigitados cria micro-topografia que aprisiona ar durante a laminação. Os principais fabricantes usam filmes encapsulantes texturizados ou com micro-canais, por vezes chamados de encapsulante de ventilação, para que o ar escape mais facilmente durante as fases de vácuo.
Cura do adesivo condutivo. Se a interligação usou CA, a laminação desempenha dupla função, encapsulando o módulo e curando o adesivo ao mesmo tempo. O perfil tem de levar o adesivo à cura total, aproximadamente 150C durante mais de 10 minutos, sem cozinhar o encapsulante.
Gestão da curvatura das células. As células BC, especialmente as finas de 140 microns ou menos, podem curvar ligeiramente devido à tensão assimétrica da metalização traseira. A laminação tem de absorver essa curvatura sem deslocar o espaçamento entre células, pelo que a viscosidade do encapsulante durante a gelificação é cuidadosamente ajustada.
Equipamento de laminadora para módulos BC. As mesmas grandes marcas servem tanto linhas convencionais como linhas BC, mas as laminadoras ajustadas para BC trazem vácuo melhorado (duas fases até <0,5 mbar), uniformidade de temperatura mais rigorosa (cerca de ±1,5C em toda a mesa) e perfis de pressão de diafragma programáveis, de pressão suave a pressão total.
Passo 7: Corte, Limpeza de Bordas e Moldura
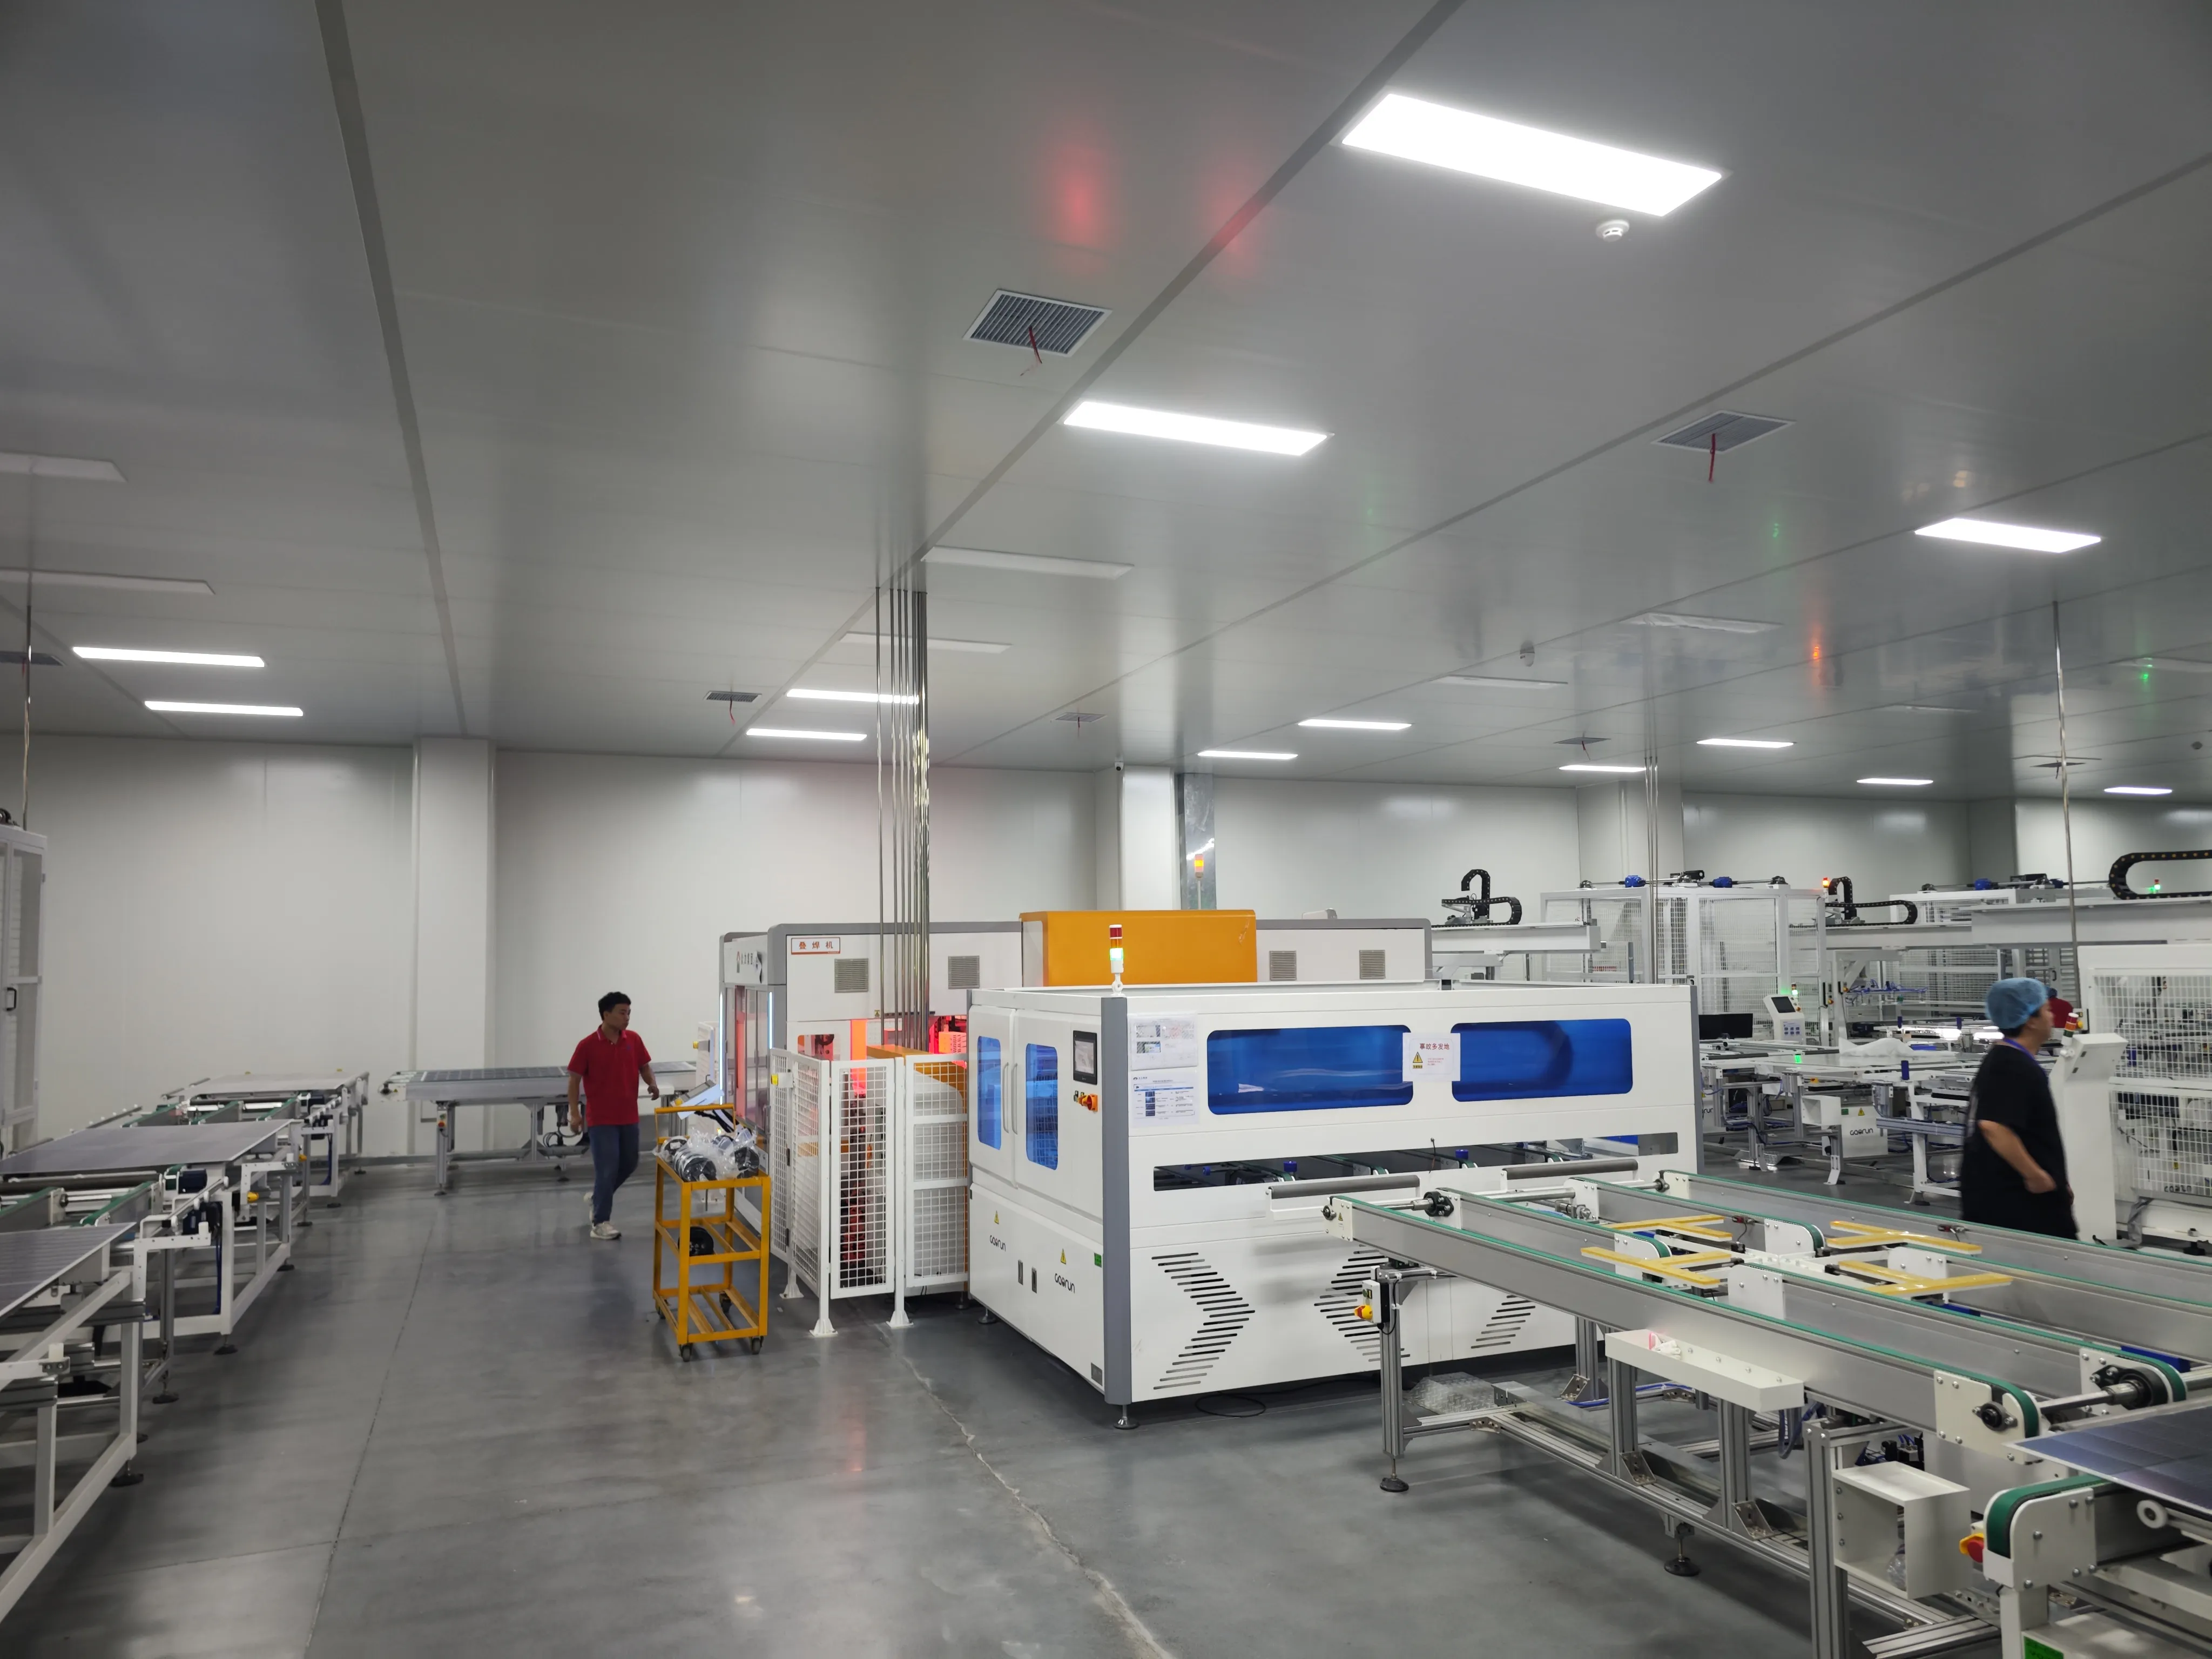
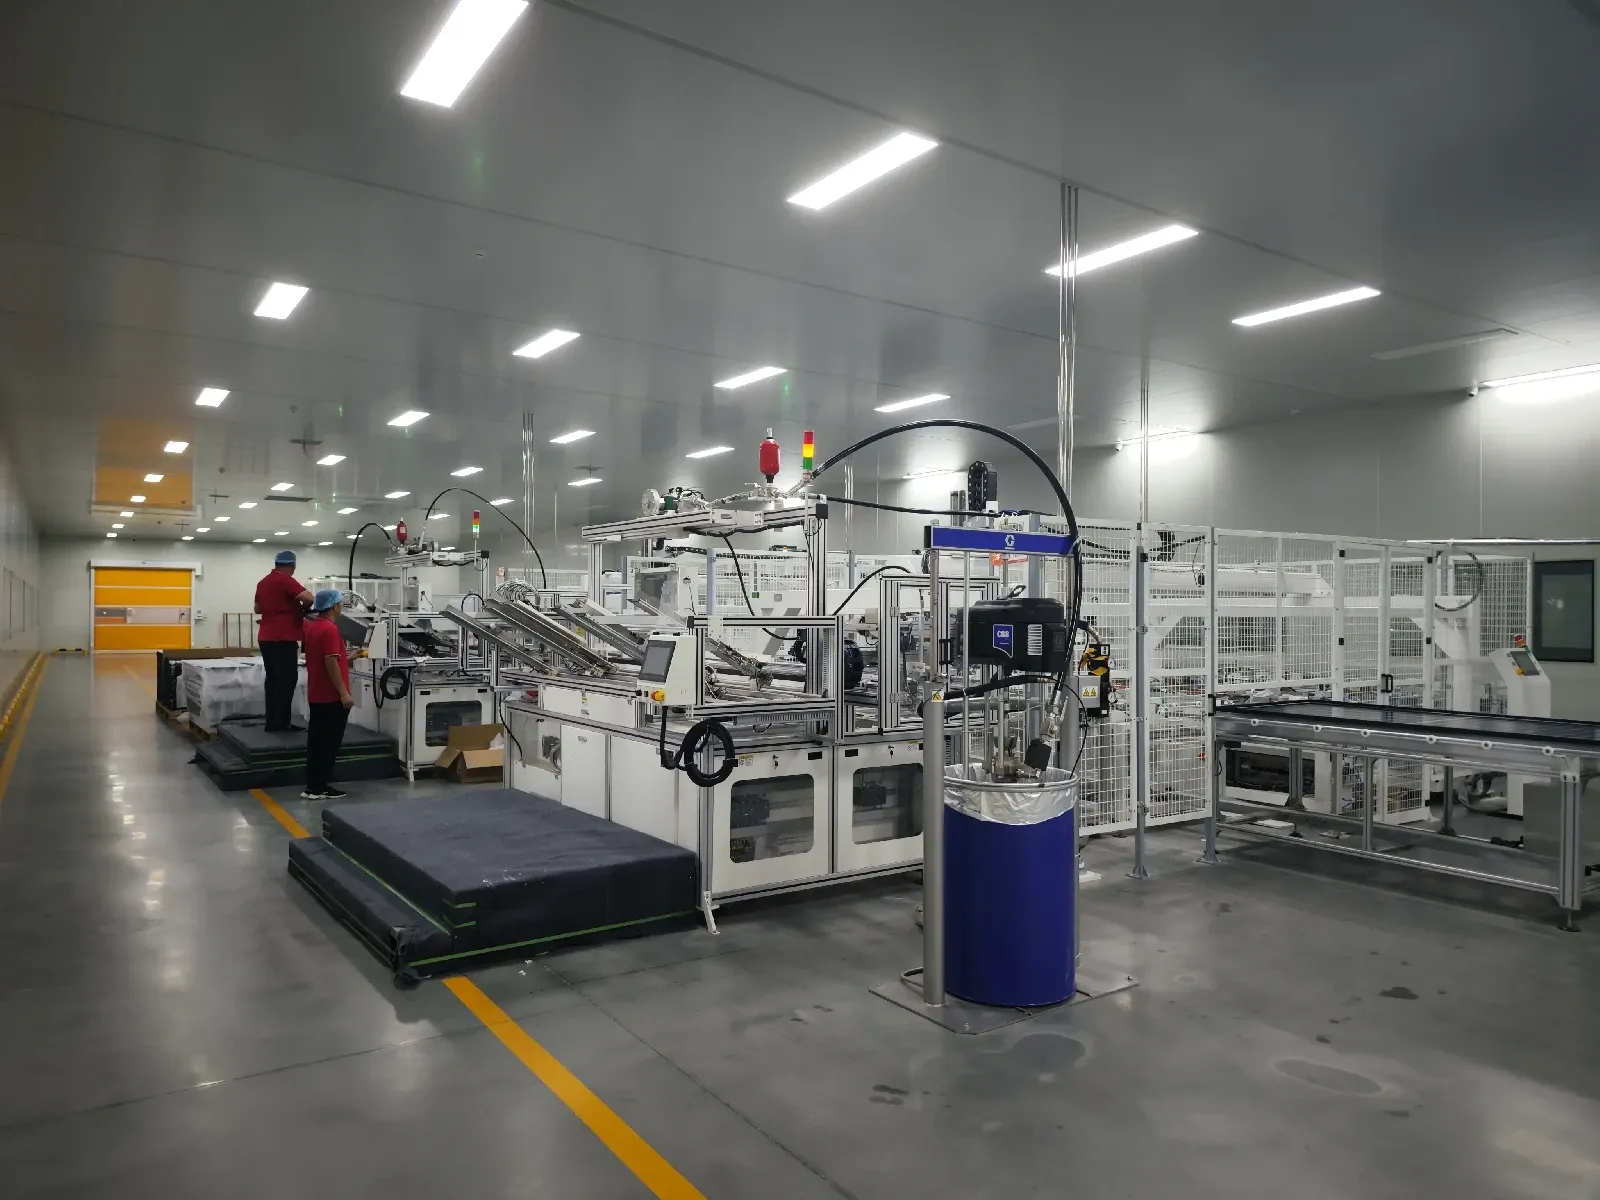
Após a laminação, o módulo recebe:
Corte das bordas, removendo o encapsulante que fluiu além da borda do vidro
Retificação/rebarbação das bordas por segurança e para eliminar pontos de tensão
Fixação da moldura com selante de silicone ou cravação mecânica
Moldura específica para BC. Os módulos BC costumam posicionar-se como produtos premium para telhados residenciais, BIPV e comercial de alto nível, pelo que o aspeto da moldura conta mais. As molduras pretas, anodizadas ou pintadas, são padrão para manter o visual totalmente preto. Alguns módulos BC são sem moldura, apenas com selante de borda, especialmente para BIPV. Os perfis de moldura podem ser mais finos ou usar juntas de canto mais limpas para corresponder ao aspeto elegante das células.
Passo 8: Caixa de Junção Instalação
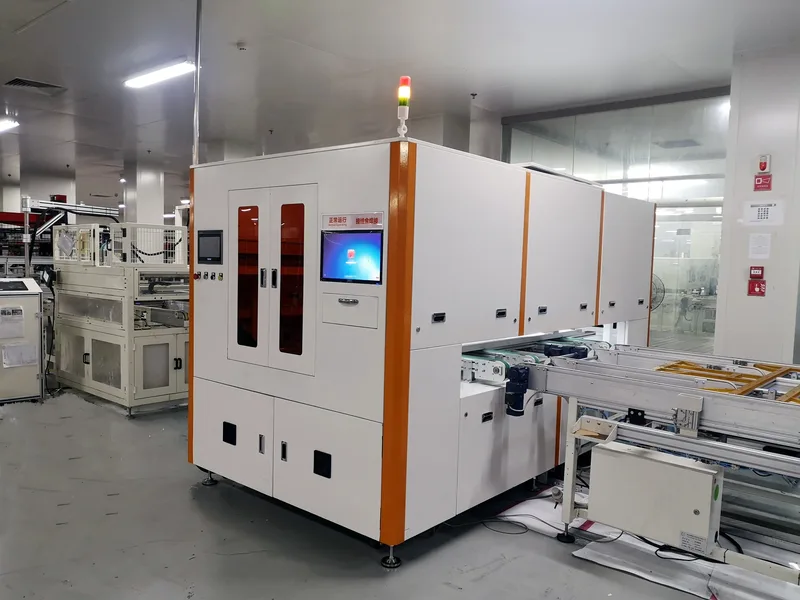
A caixa de junção monta-se na parte traseira e liga-se às fitas de barramento.
Para módulos BC, preferem-se caixas de junção de perfil baixo e pequeno relevo, novamente por questões estéticas e de encaixe em BIPV. Alguns fabricantes usam designs de caixa de junção integrada com os díodos de bypass incorporados no módulo em vez de numa caixa externa. A soldadura ou cravação dos condutores da caixa de junção às extremidades das fitas de barramento é igual à dos módulos convencionais, mas os condutores devem ser encaminhados para longe da superfície traseira densa em contatos para excluir qualquer curto-circuito.
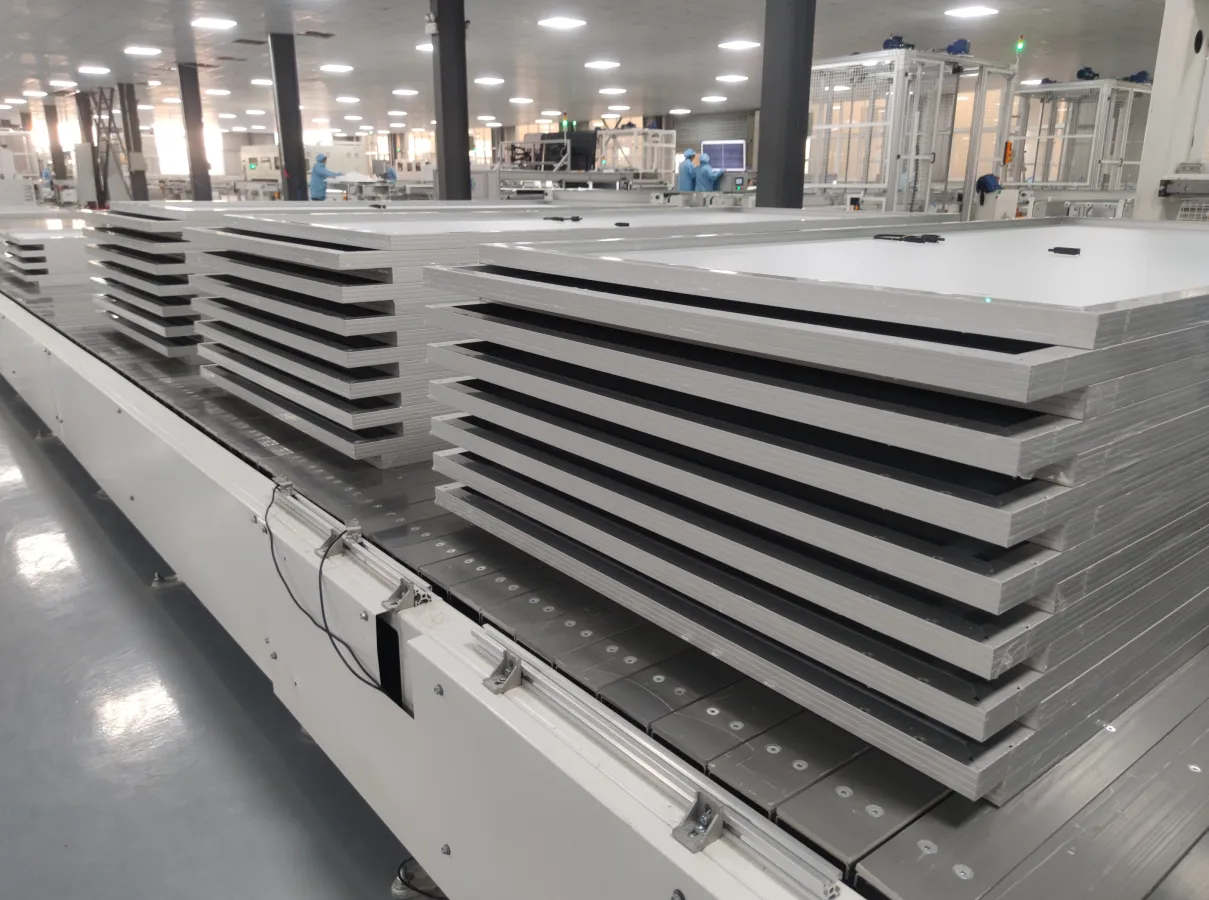
Passo 9: Cura e Arrefecimento
Após a moldura e a caixa de junção:
Cura do silicone: 15-30 minutos à temperatura ambiente, ou mais rápido num túnel de ar quente a 60-80C durante 5-10 minutos
Condicionamento térmico: alguns fabricantes passam o módulo com moldura por um túnel de arrefecimento controlado para assentar o encapsulante e aliviar a tensão residual antes do teste elétrico
Passo 10: Teste de Flash e Imagem de Eletroluminescência (EL)
A última barreira de qualidade antes da embalagem.
Teste de flash (curva I-V). A simulador solar, normalmente classe AAA+ segundo a IEC 60904-9, dispara um pulso de luz calibrado (AM1.5G, 1000 W/m2, 25C) e lê a curva I-V completa: Pmax, Voc, Isc, FF e eficiência da área do módulo.
Os módulos BC atingem rotineiramente:
22,5-24,0% de eficiência do módulo para formatos mainstream de 182mm ou 210mm
580-620W para um módulo padrão de 72 células meio-cortadas usando células M10
Imagem de eletroluminescência (EL). A corrente é injetada sob polarização direta e uma câmara de infravermelhos capta o brilho. Os pontos escuros sinalizam microfissuras, dedos ou faixas de contato quebrados, shunts ou células mortas.
Nota EL específica para BC. A EL para módulos BC é captada pela parte traseira, onde residem os contatos e os caminhos de corrente. As imagens diferem da EL de células frontais, o padrão de dedos interdigitados mostra-se claramente e os defeitos parecem diferentes. Os operadores e os sistemas de EL baseados em IA precisam de bibliotecas de defeitos específicas para BC.

Passo 11: Inspeção Visual, Etiquetagem e Embalagem
Passos finais:
Inspeção visual para defeitos cosméticos, riscos no vidro frontal, falhas na moldura, excesso de selante
Etiqueta com dados elétricos, certificações (IEC 61215, IEC 61730, MCS, UL e assim por diante), número de série, data de fabrico
Embalagem, geralmente 30-36 módulos por palete, com proteções de canto, cintados e envolvidos
Como os módulos BC se situam no segmento premium, os níveis de qualidade tendem a subir: alguns fabricantes fazem inspeção EL a 100% em vez de amostragem, os padrões cosméticos tornam-se mais rigorosos (sem defeitos visíveis dentro da área ativa) e a embalagem pode incluir materiais de marca ou guias de instalação para o público residencial.
3. Considerações-Chave de Qualidade e Fiabilidade para Módulos BC
| Desafio | Causa Raiz | Mitigação |
|---|---|---|
| Corrosão dos contatos traseiros | Humidade a atacar os contatos metalizados | Encapsulante POE, designs de vedação de borda, construção vidro-vidro |
| Degradação do adesivo condutivo | Fadiga por ciclos térmicos das juntas CA | Formulação de CA otimizada, design de junta com alívio de tensão |
| Microfissuras nas células (wafers finos) | Tensão mecânica na interligação/laminação | Manuseio de baixa tensão, CA sobre solda, encapsulante mais fino |
| PID (Degradação Potencialmente Induzida) | Tensão de alta voltagem na junção traseira | Encapsulante POE, design de célula anti-PID, caixa de junção aterrada |
| Uniformidade de cor | Variação do wafer visível na frente nua | Binning rigoroso de cor na entrada, consistência do processo |
4. O Estado da Fabricação de Módulos BC em 2026-2027
O mercado de módulos BC está crescendo rapidamente:
A LONGi apostou tudo em BC (HPBC 2.0) como sua próxima tecnologia mainstream, com metas de capacidade anunciadas acima de 50 GW até o final de 2025
A Aiko Solar escalou o ABC para escala multi-GW, com eficiência de célula em produção em massa acima de 25,5%
Tongwei, JinkoSolar e Risen Energy estão todas desenvolvendo variantes TBC (híbrido TOPCon-BC) ou BC puro para produção em 2025-2026
A Maxeon continua fabricando módulos IBC premium em suas fábricas na Malásia e no México
Fornecedores de equipamentos como Autowell, SC Solar e Leadmicro lançaram stringers e sistemas de laminação dedicados prontos para BC
A eficiência em nível de módulo agora atinge 23,0-24,0% para módulos BC comerciais (silício de junção única), com classes de potência acima de 600W em formatos padrão.
A diferença de custo entre os módulos BC e TOPCon diminuiu para cerca de 0,05-0,10 yuan/Wp, abaixo de aproximadamente $0,0180–0,0220/Wp, e muitos analistas esperam que o BC alcance a paridade de custo com o TOPCon até 2026-2027, à medida que a utilização dos equipamentos aumenta e a prata por watt continua a cair.
5. Conclusão: Fabricação de Módulos BC - Mais do que Apenas uma Mudança de Célula
Construir um módulo BC não é apenas colocar células BC em uma linha convencional. Interconexão, escolha do encapsulante, receita de laminação, protocolo de inspeção e padrões de qualidade precisam de respostas sob medida que respeitem a geometria e a proposta de valor das células de contato traseiro.
O lado positivo: os equipamentos, materiais e know-how de processo estão amadurecendo rapidamente. O que servia apenas ao mercado residencial premium cinco anos atrás agora está à beira da adoção mainstream em escala de GW.
Para quem está avaliando o caminho BC, o conselho é simples. Domine a etapa de interconexão primeiro, é onde cerca de 80% do trabalho de processo está. Faça a interligação corretamente, escolha o encapsulante certo, e o resto da linha é mais evolução do que revolução.
A era dos módulos de contato traseiro chegou.
Visão da Ooitech
Continuamos dizendo aos clientes a mesma coisa quando perguntam sobre linhas BC: todo o jogo está no stringer e no encapsulante, não no resto da linha. Torne a dispensação de CA repetível e escolha um bom POE, e uma linha de módulos bem construída lida com a geometria de contato traseiro sem drama. Uma coisa que vale destacar: a Ooitech fornece apenas linhas de módulos (montagem), não produção de células, então um projeto BC combina nossos equipamentos de laminação, laminação e teste com quaisquer células BC que você adquirir. Se você quiser ver esse fluxo funcionando em uma fábrica real, o canal da Ooitech no YouTube em www.youtube.com/ooitech é um bom lugar para assistir a filmagens reais de interligação e laminação.