A responsabilidade editorial por este artigo é de Wuhan Ooi Photoelectric Technology Co., Ltd. Escrito e revisado pela equipe editorial da Ooitech. Consulte nossa política editorial para saber como escrevemos, onde ferramentas de IA são utilizadas e como solicitar uma correção.
Laminador de Módulos PV: Etapas de Vácuo e Laminação
Índice
Resposta rápida: Uma laminadora de painéis solares é a máquina que une a pilha do módulo — vidro frontal, encapsulante EVA, a fileira de células interconectadas, uma segunda camada de EVA e o backsheet — em uma única unidade selada e livre de vazios. Ela faz isso sob vácuo e calor em um ciclo de múltiplas etapas. Primeiro a câmara é evacuada para remover o ar preso, depois a pressão é aplicada enquanto as placas aquecem a pilha, e finalmente o módulo é mantido à temperatura por tempo suficiente para que o EVA reticule completamente. A janela térmica do EVA é estreita: a reticulação ocorre em torno de 150°C, enquanto o processo deve evitar a região de 120°C, onde o encapsulante ainda está fluido e propenso a bolhas, e o resfriamento deve ser controlado para evitar o deslocamento das células. A uniformidade de temperatura dentro de cerca de 2°C em toda a placa é o requisito prático, pois um canto frio deixa EVA não curado e um ponto quente o degrada.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
O que faz uma laminadora de painéis solares
O sistema de vácuo que está por trás do ciclo de laminação — tipos de bombas, suas funções e a janela térmica do EVA que define o prazo — é abordado em bombas de vácuo para laminador, a janela EVA e como o conjunto de bombas é configurado.
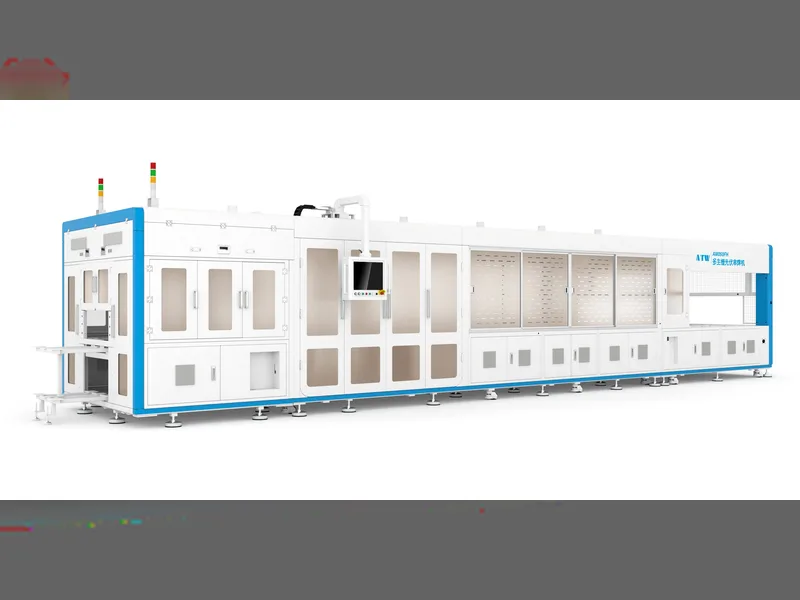
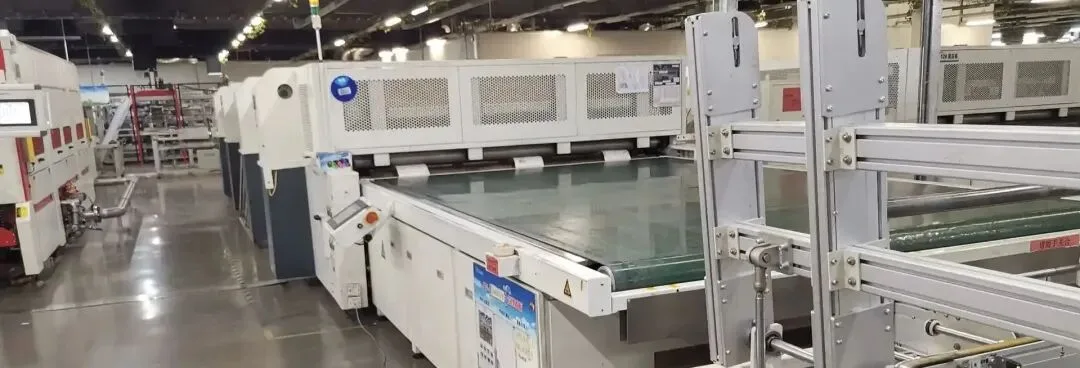
A laminadora de painéis solares é a máquina que transforma uma pilha de camadas soltas num único módulo selado. Na linha de encapsulamento de módulos fotovoltaicos, funde os materiais dispostos numa única unidade: sob temperatura, vácuo e pressão definidos, uma máquina laminadora de painéis solares prensa a quente e liga as células preparadas, as barras coletoras e os filmes encapsulantes. Os objetivos principais deste processo incluem:
A própria máquina fica entre os materiais e o processo: o filme encapsulante que você escolhe define a janela de processo, e o etapa de laminação determina a aparência do laminado acabado. Para os critérios de seleção, consulte como escolher a laminadora certa para módulos solares; para os defeitos específicos, consulte salto de moldura e bolhas no laminado. No nível da linha, a laminadora é uma estação na sequência descrita em máquinas de fabricação de painéis solares.
Remoção de Ar: Com a ajuda de um ambiente de vácuo, todo o ar preso entre as camadas é completamente removido para evitar bolhas internas e delaminação.
Ligação por Fusão: O aquecimento faz com que o filme de EVA (ou POE, etc.) derreta e flua, facilitando a extração do ar.
Aplicação de Pressão: Enquanto o filme está derretido, uma pressão uniforme é usada para preencher completamente os espaços entre células, fitas, vidro e backsheet.
Reticulação e Cura: Manter tempo suficiente em alta temperatura impulsiona o EVA a completar sua reação de reticulação, formando uma camada sólida, transparente e estável com alta resistência de adesão.
Formação Integral: Finalmente, o vidro, as células, o filme e o backsheet são firmemente unidos em um módulo fotovoltaico selado, robusto e resistente às intempéries.
Parâmetros Técnicos
A Posição Crítica da Laminadora na Linha de Produção
Antes de olhar para os números, ajuda entender por que esta estação é tão importante. A qualidade da laminação está diretamente relacionada à confiabilidade de longo prazo do módulo (resistência a PID, resistência a calor úmido, capacidade de carga UV e mecânica) e à vida útil superior a 25 anos. O ciclo de laminação também é relativamente longo (tipicamente 8-15 minutos por ciclo), então a eficiência e estabilidade do equipamento têm influência decisiva na capacidade de toda a linha. O investimento inicial, o consumo de energia em operação e a manutenção periódica formam uma parte importante do custo de produção do módulo.
| Parâmetro | Especificação Típica |
|---|---|
| Tempo de ciclo de laminação | 8-15 min por ciclo |
| Precisão de controle de temperatura | ±1-2°C |
| Temperatura da Câmara 1 | aprox. 110-120°C |
| Temperatura da Câmara 2 | 140-150°C |
| Nível de vácuo de trabalho / principal | 40-100 Pa (ou menor) |
| Tempo de vácuo da Câmara 1 | 300-400 s |
| Tempo de vácuo da Câmara 2 | aprox. 50-120 s |
| Tempo de retenção da Câmara 2 | aprox. 400-600 s |
| Temperatura alvo de resfriamento | abaixo de 50°C |
| Método de aquecimento | Aquecimento a óleo / Aquecimento elétrico |
| Método de pressão | Bolsa de ar / Diafragma (membrana de silicone) |
| Estrutura da câmara | Duplo nível três câmaras / dupla câmara |
| Vida útil da folha de silicone | 6000-8000 ciclos |
Vantagens Técnicas
Sistemas Principais do Equipamento e Princípio de Funcionamento
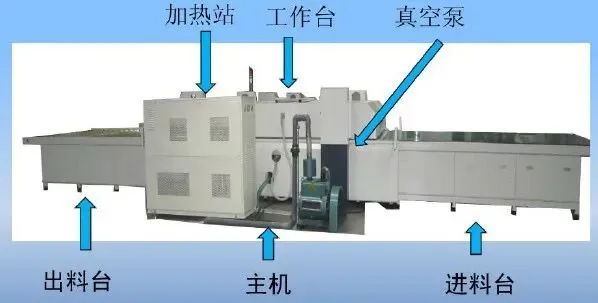
Uma laminadora geralmente integra vários sistemas principais trabalhando juntos:
Sistema de Aquecimento: Fornece um campo de calor precisamente controlável para derreter o EVA e alcançar a reticulação. As opções mainstream incluem aquecimento a óleo (circulação de óleo térmico, temperatura uniforme e estável, alta precisão de controle, sistema ligeiramente mais complexo) e aquecimento elétrico (aquecimento rápido, estrutura simples, uniformidade precisa ser otimizada). A precisão de controle deve ser muito alta (comumente ±1-2°C), e a uniformidade de temperatura tem um grande impacto na qualidade da laminação.
Sistema de Vácuo: Cria e mantém o vácuo durante a laminação, extraindo o ar entre camadas e os gases gerados pelo EVA derretido. Tipicamente contém um conjunto de bombas de vácuo (como uma bomba Roots com bombas rotativas de palhetas ou secas), tubulação de vácuo, válvulas e um medidor de vácuo. O nível de vácuo final (frequentemente 40-100 Pa), a velocidade de bombeamento e a estabilidade de manutenção de pressão são todos críticos.
Sistema de Pressão: Aplica pressão uniforme e controlável à pilha sob vácuo para promover o fluxo e preenchimento do EVA derretido. O tipo bolsa de ar / diafragma é amplamente utilizado: ar comprimido (ou nitrogênio) é carregado em uma bolsa de borracha ou diafragma de silicone, transmitindo pressão através de meios flexíveis como uma placa de silicone, proporcionando boa uniformidade e adaptabilidade a diferentes espessuras. Os parâmetros-chave são valor de pressão, velocidade de pressurização, tempo de retenção e uniformidade de pressão.
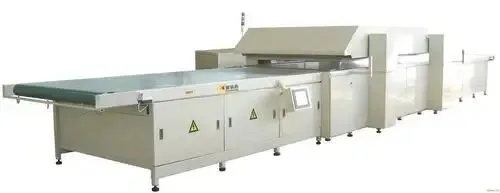
Câmara e Estrutura Principal: Forma o espaço selado para manter o ambiente de vácuo e pressão. O mainstream atual é uma estrutura de duplo nível três câmaras ou duplo nível dupla câmara. No design de três câmaras, uma câmara opera a uma temperatura relativamente mais baixa com um tempo de vácuo mais longo, focada em remover bolhas; a segunda opera mais quente com pressão ligeiramente maior para garantir que o filme reticule completamente. A estrutura consiste em uma estrutura de aço robusta, tampa superior elevável, câmara inferior fixa, tiras de vedação e isolamento, com o desempenho de vedação como métrica central.
Sistema de Transporte: Alimenta os módulos a serem prensados na câmara e envia os produtos acabados para fora. Transporte por rolos ou placas de corrente é comum e deve conectar-se suavemente com equipamentos a montante e a jusante, como vedação de bordas e corte.
Sistema de Controle: Atua como o cérebro do equipamento, controlando precisamente todo o ciclo de laminação (temperatura, vácuo, pressão, tempo) para operação automatizada, configuração de parâmetros, registro de dados e diagnóstico de falhas. É baseado em um PLC e tela de toque HMI, com unidades de alto padrão possivelmente integrando uma interface MES.
Etapas Típicas do Processo de Laminação (Exemplo Tipo Bolsa de Ar)
Carregamento: O módulo disposto é transportado para dentro da primeira câmara aberta.
Fechamento da Tampa: A tampa superior desce, fecha com a câmara inferior e pressiona a tira de vedação.
Aspiração: A bomba de vácuo inicia, extraindo rapidamente o ar da câmara até o nível de vácuo definido (o tempo de vácuo da câmara 1 geralmente é de 300-400 s) e removendo a maior parte do gás do módulo.
Aquecimento e Fusão: A câmara 1 mantém cerca de 110-120°C; o módulo que entra é aquecido passivamente e o filme derrete (sincronizado com a aspiração).
Pressurização: Após a aspiração, o saco de ar/diafragma é inflado, aplicando pressão uniforme ao módulo fundido através de uma placa de silicone. Sob pressão combinada e vácuo, o EVA flui para preencher vazios e as bolhas são expelidas.
Manutenção de Pressão e Vácuo: Mantido na temperatura definida, alto vácuo e pressão por um período (geralmente 300-400 s) para remover completamente as bolhas.
Liberação de Vácuo e Pressão: Quando o tempo termina, o ar é introduzido lentamente e a pressão do saco é liberada para evitar deformação ou tensão interna devido à mudança súbita de pressão.
Abertura da Tampa e Transferência para a Câmara 2: A tampa sobe e o módulo é transportado para a câmara 2.
Operação da Câmara 2: Definida em 140-150°C. Como as bolhas foram removidas na câmara 1, o tempo de vácuo é curto (cerca de 50-120 s), mas o tempo de manutenção é maior (cerca de 400-600 s) para garantir a reticulação completa. Após a liberação do vácuo e a abertura da tampa, o módulo entra na câmara de resfriamento (câmara 3).
Resfriamento: A água de resfriamento na placa de base da câmara 3 reduz o módulo para uma faixa segura (por exemplo, abaixo de 50°C) para estabilizar a estrutura. Unidades sem uma terceira câmara frequentemente adicionam resfriamento a ar à pressão atmosférica.
Descarregamento: A tampa sobe e o módulo laminado é enviado para o próximo processo, como o corte de rebarbas.
Aplicação do Produto
Parâmetros-Chave de Controle do Processo de Laminação
O laminador é aplicado como a estação central de encapsulamento em praticamente todas as linhas de módulos de silício cristalino e muitas de filmes finos, e acertar esses parâmetros é o que o faz funcionar na produção real:
Temperatura: Deve corresponder à janela de fusão e reticulação do EVA. Demasiado alta causa amarelecimento e delaminação; demasiado baixa resulta em reticulação insuficiente e ligação fraca. Normalmente definida entre 140-150°C (ajustada ao grau de EVA).
Vácuo: Vácuo inicial e principal insuficiente é a principal causa de bolhas e delaminação. A fase de vácuo principal requer frequentemente 40-100 Pa ou menos.
Pressão: Pressão demasiado baixa causa enchimento incompleto e ligação fraca; demasiada ou demasiado rápida pode causar micro-fissuras nas células ou deslocamento.
Tempo: O tempo de vácuo, o tempo de manutenção de pressão/vácuo (cura) e o tempo de arrefecimento necessitam todos de controlo preciso. Tempo de cura insuficiente reduz diretamente o grau de reticulação.
Taxa de Arrefecimento: Arrefecimento demasiado rápido pode causar concentração de tensões internas ou empenamento.
Fundamentos da Manutenção de Equipamentos
A manutenção regular é fundamental para salvaguardar o desempenho e a vida útil do equipamento:
Verificações Diárias: Teste de uniformidade de vácuo, pressão e temperatura, inspeção da fita de vedação, limpeza e verificação do tecido de alta temperatura e da folha de silicone (procure riscos e envelhecimento), lubrificação do sistema de transporte e limpeza da superfície.
Manutenção Periódica: Troque regularmente o óleo da bomba de vácuo, limpe ou substitua os filtros de vácuo, verifique o sistema de aquecimento (circuito de óleo ou tubos de aquecimento), calibre os sensores de temperatura/pressão/vácuo, verifique as conexões elétricas e limpe minuciosamente a câmara.
Substituição da Folha de Silicone: A folha de silicone é uma peça de desgaste, normalmente substituída após 6000-8000 utilizações ou quando estiver gravemente riscada, endurecida ou danificada, para proteger a uniformidade da pressão e a qualidade da superfície do módulo (a substituição também é aconselhada ao alternar entre módulos de vidro duplo e de vidro simples para evitar marcas no backsheet).
A laminadora é, sem dúvida, o coração do fabrico de módulos fotovoltaicos; o seu desempenho determina diretamente a qualidade do encapsulamento e a fiabilidade a longo prazo. À medida que a tecnologia fotovoltaica evolui para maior eficiência, tamanhos maiores, células mais finas e estruturas de vidro duplo, a laminadora enfrenta exigências mais elevadas em uniformidade de temperatura, desempenho de vácuo, precisão do controlo de pressão e automação e inteligência.
Visão da Ooitech
Como fornecedor global de linhas de produção de painéis solares, a Ooitech acredita que é na laminadora que a fiabilidade do módulo é verdadeiramente ganha ou perdida: com wafers finas e designs de vidro duplo agora predominantes, a margem entre boa e má uniformidade de temperatura, estabilidade de vácuo e controlo de pressurização estreitou-se drasticamente, e uma laminadora de três câmaras bem adaptada já não é um luxo, mas um requisito básico. Com base na nossa experiência em linhas de módulos turnkey, verificamos que combinar receitas de processo precisas controladas por PLC com uma manutenção disciplinada da folha de silicone e das vedações faz mais pelo rendimento do que perseguir apenas a velocidade máxima. Para mais imagens reais de fábricas de módulos solares, convidamo-lo a seguir e subscrever o canal YouTube da Ooitech em www.youtube.com/ooitech.
Leitura relacionada: como os preços das máquinas são construídos e onde a laminadora se situa na linha.
Relacionado: Por que o bussing (soldadura por sobreposição) causa trincas nas células é a contraparte do lado da junção: o que precisa estar correto na estação de bussing antes que a prensa veja o módulo.
Leitura adicional e dados de contexto
Material de referência público sobre este tema, publicado pelas organizações que mantêm o roteiro tecnológico e os dados de mercado do setor:
- VDMA — Roteiro Tecnológico Internacional para Fotovoltaica (ITRPV)
- pv magazine — notícias e cobertura técnica da indústria fotovoltaica global
- Fraunhofer ISE — Relatório de Fotovoltaica
Para tipos de câmara, janelas de vácuo e EVA e as etapas do ciclo em uma linha real, consulte o guia de seleção e operação da máquina laminadora de painéis solares.