Delaminação da Laminação do Encapsulante EPE: Em Forma de Linha
Índice
Resposta rápida: Filme encapsulante EPE, também chamado de encapsulante POE coextrudado, é um filme de três camadas com um núcleo de poliolefina entre camadas externas de EVA. A construção existe para obter a baixa permeabilidade à umidade e a resistência ao PID do POE sem as dificuldades de manuseio do POE, porque as camadas externas de EVA se ligam ao vidro e ao backsheet da mesma forma que um encapsulante convencional. A delaminação em forma de linha em um módulo laminado com EPE geralmente remete a uma de três causas: reticulação insuficiente na camada central, contaminação na superfície do vidro ou do backsheet que bloqueia a adesão, ou um ciclo de laminação em que a rampa de temperatura permitiu que o filme fluísse antes que a pilha se acomodasse. A delaminação em forma de linha, em vez de irregular, é por si só uma pista diagnóstica — ela segue a direção de fluxo do encapsulante, o que aponta para o ciclo de laminação e não para o lote do material.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Introdução: O que é o filme EPE Encapsulante ?
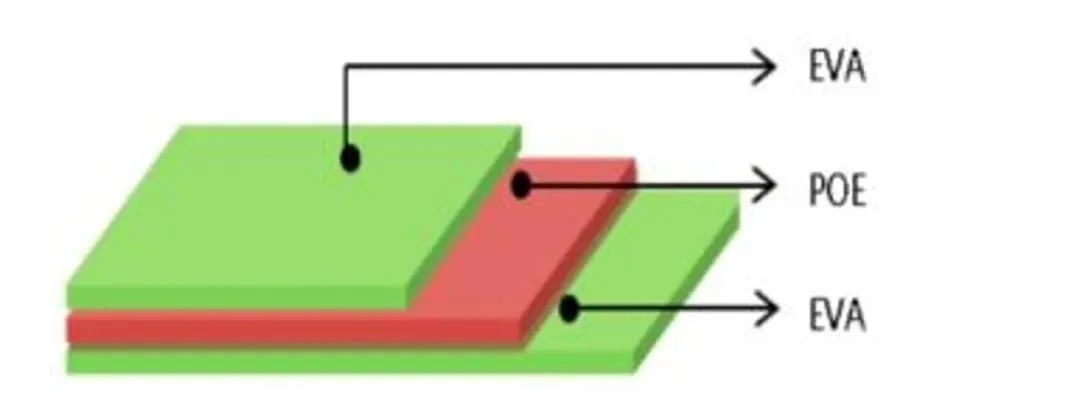
O filme encapsulante EPE, também conhecido como encapsulante POE coextrudado, é um material de encapsulamento fotovoltaico produzido pela coextrusão de resina POE e resina EVA. Na fabricação de módulos solares, é usado principalmente para combinar a conveniência de processamento do EVA com o desempenho de barreira à umidade e anti-PID do POE.
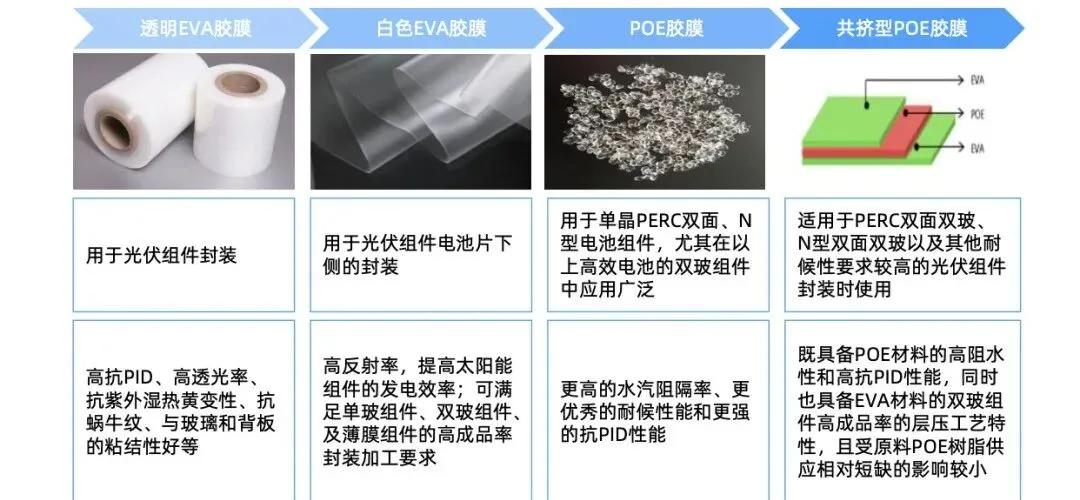
O filme EVA convencional é amplamente utilizado na produção de módulos fotovoltaicos porque oferece bom desempenho anti-PID, alta transmitância de luz, resistência ao amarelecimento por UV e calor úmido, resistência a snail trail e forte adesão ao vidro e backsheet. No entanto, o EVA também tem limitações, como desempenho de barreira à umidade relativamente fraco, maior transmissão de vapor de água e maior risco de PID sob certas condições de operação.
O filme POE, em comparação, tem melhor barreira ao vapor de água, maior resistência às intempéries e capacidade anti-PID mais confiável. Mas o POE também tem seus próprios desafios de processamento: sua adesão ao vidro e ao backsheet é geralmente mais fraca que a do EVA, sua reação de reticulação é mais lenta e, durante a produção do módulo, o filme pode escorregar ou se deslocar mais facilmente, o que pode reduzir a eficiência de produção.
É por isso que o filme EPE foi desenvolvido. Através de um processo de coextrusão, o POE é envolvido por camadas de EVA, formando uma estrutura sanduíche EVA-POE-EVA. Este design mantém a alta barreira à umidade do POE, ajudando a proteger as células solares do vapor de água, enquanto também mantém a boa compatibilidade de laminação e processabilidade mais fácil do EVA. Em produção normal, o EPE pode melhorar tanto a confiabilidade do módulo quanto o rendimento de fabricação quando o material e o processo de laminação são bem controlados.
Mecanismo Técnico: Por que o EPE Pode Delaminar Durante a Laminação
Embora o EPE combine as vantagens do EVA e do POE, os dois materiais não se comportam exatamente da mesma forma durante a laminação. Suas curvas de cura, características de reticulação, polaridade, capacidade de absorção de aditivos e comportamento de expansão térmica são diferentes. Essas diferenças podem levar à delaminação entre camadas e à formação de bolhas, especialmente ao redor de fita de solda áreas onde a variação de pressão e espessura local é mais evidente.
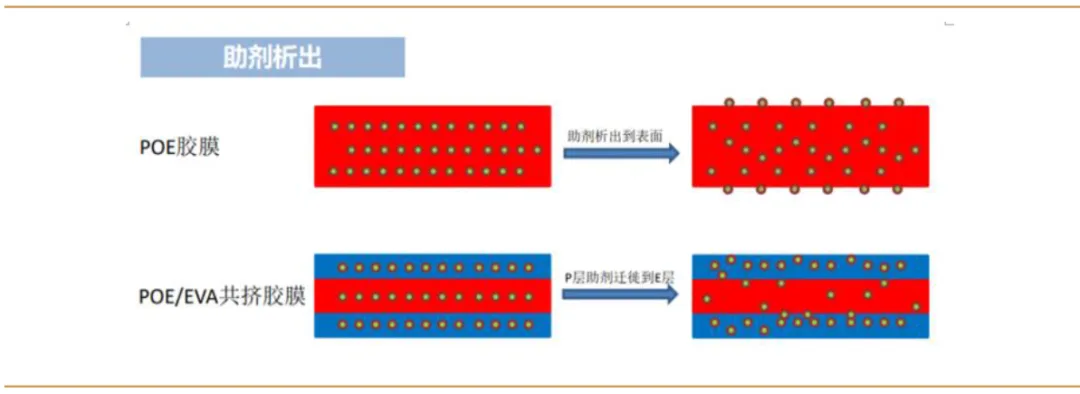
EVA e POE têm polaridade diferente. O EVA é um material polar, portanto tem boa compatibilidade com muitos aditivos. O POE é menos polar, então sua capacidade de reter aditivos polares é diferente. Ao longo do tempo de armazenamento, os aditivos dentro da camada de POE podem migrar gradualmente em direção às camadas de EVA, que têm polaridade mais forte e melhor capacidade de absorção.
Essa migração de aditivos altera a estrutura interna e o desempenho do filme EPE. Como resultado, a força de ligação entre as camadas de POE e EVA pode diminuir. Em casos graves, a camada de POE pode ser comprimida, separada ou delaminada localmente durante a laminação do módulo. Esta é também uma das razões pelas quais a vida útil do filme EPE é geralmente mais curta do que a do encapsulante EVA único ou POE único.
| Fator-Chave | Mecanismo | Possível Defeito na Laminação do Módulo |
|---|---|---|
| Migração de aditivos | Aditivos polares, como agentes de reticulação e estabilizantes, migram do POE para o EVA ao longo do tempo | Menor grau de reticulação do POE, coesão reduzida, delaminação entre camadas do EPE |
| Incompatibilidade de velocidade de reticulação | O EVA geralmente reticula mais rápido que o POE durante a laminação | A camada de EVA solidifica mais cedo enquanto o POE permanece fundido, causando desequilíbrio de tensão entre camadas |
| Diferença de coeficiente de expansão térmica | EVA e POE apresentam comportamento diferente de expansão e contração após a cura | Tensão interna durante o resfriamento, possível separação entre camadas |
| Variação de espessura local | A espessura da camada de POE pode ser irregular na direção TD, ou o EPE fica localmente mais fino perto das fitas e barras coletoras | Falta local de adesivo, acúmulo de gás, bolhas em forma de linha |
| Pressão de sobreposição de fitas e barras coletoras | A espessura local da pilha é maior nas posições de soldagem | Fluxo do encapsulante, delaminação local, bolhas lineares estendendo-se a partir das áreas das fitas |
Análise Técnica: Formação de Bolhas em Forma de Linha ao Longo das Fitas
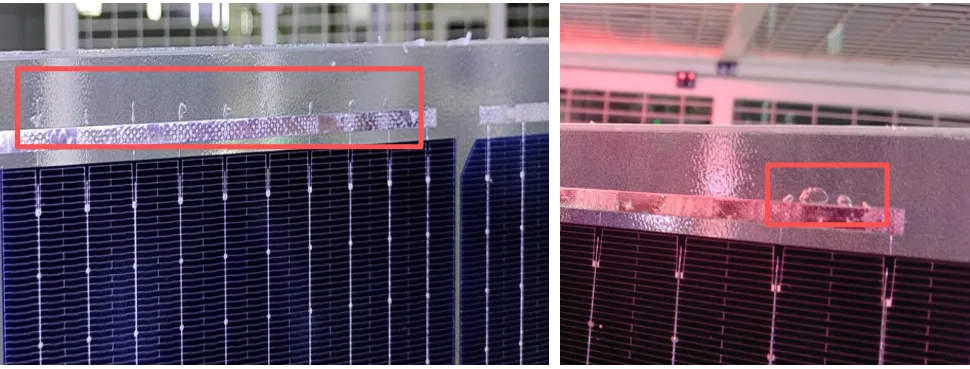
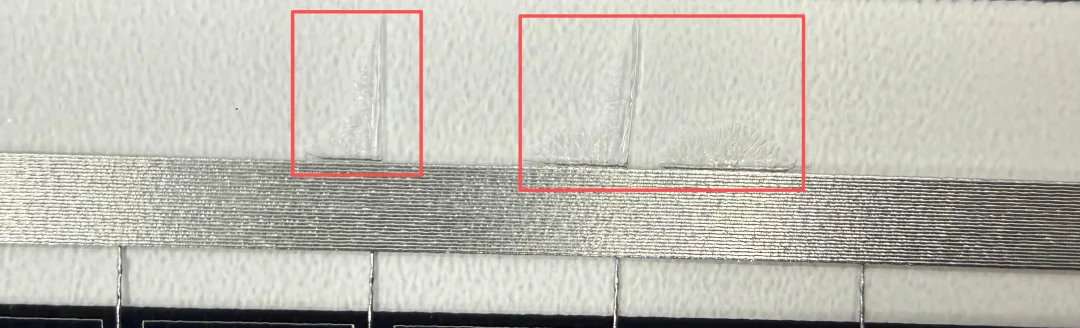
As bolhas em forma de linha que se estendem a partir das fitas de solda estão frequentemente relacionadas ao efeito combinado da migração de aditivos, velocidade de reticulação inconsistente e comportamento diferente de expansão térmica entre EVA e POE.
Durante a laminação, o EVA reticula mais rápido que o POE. Se a camada de POE não reticula a tempo, os gases de reação gerados durante a decomposição do peróxido podem não ser totalmente liberados antes da aplicação de pressão. Esses gases podem permanecer presos dentro do módulo e formar bolhas.
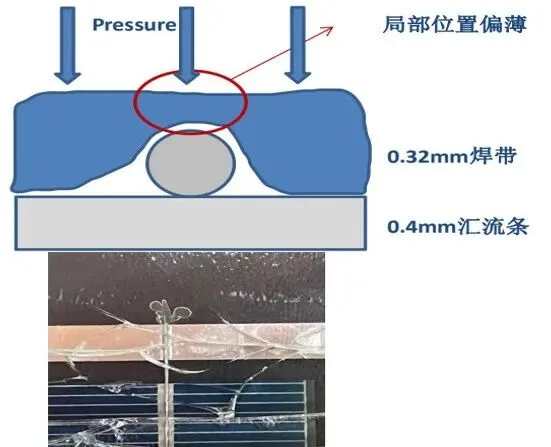
Outra razão comum é o afinamento local do filme EPE nas posições das fitas e barras coletoras. A camada intermediária de POE do EPE pode ter irregularidade de espessura na direção TD devido a fatores de matéria-prima. Além disso, durante a laminação, a espessura sobreposta das fitas e barras coletoras aumenta a pressão local. Isso pode tornar o EPE mais fino nessa posição, criando um ponto fraco onde a falta de adesivo ou o acúmulo de gás é mais provável.
Em termos simples, a área da fita recebe maior pressão durante a laminação. Se as camadas de EVA já começaram a reticular enquanto a camada de POE próxima à fita ainda está em estado de fluxo, a estrutura do EPE pode se separar localmente. O encapsulante restante na posição da fita pode se comportar mais como POE, com reticulação mais lenta e maior tendência ao fluxo. Sob a pressão de laminação, isso pode criar bolhas em forma de linha coloridas ou transparentes que se espalham para fora a partir da fita.
Sintomas-chave do processo a observar
As bolhas aparecem principalmente ao longo dos caminhos das fitas de solda, em vez de aleatoriamente por todo o módulo.
O defeito pode parecer traços de ar lineares finos estendendo-se para fora das áreas das fitas ou barras coletoras.
O problema pode se tornar mais evidente quando o filme EPE foi armazenado por um período mais longo.
O defeito pode aumentar quando a temperatura de laminação, o tempo de vácuo, o momento da pressão ou o grau de cura não estão bem ajustados à formulação específica de EPE.
Sugestões Práticas de Controle para Defeitos de Laminação de EPE
Para bolhas causadas pelo comportamento inerente do material encapsulante EPE, a solução deve combinar gestão de materiais e otimização do processo de laminação. Não é suficiente ajustar apenas um parâmetro sem verificar a condição de armazenamento do filme, a curva de laminação e a distribuição de pressão na área das fitas.
1. Controlar o tempo de armazenamento do material EPE
Planeje cuidadosamente a compra e o uso em produção do encapsulante EPE. Sob a condição de que a produção não seja afetada, reduza o tempo de estoque do filme EPE o máximo possível. Um tempo de armazenamento mais curto ajuda a reduzir a migração de aditivos da camada de POE para as camadas de EVA, mantendo o comportamento original de ligação entre camadas e de reticulação mais estável.
2. Aumentar adequadamente a temperatura de laminação da primeira câmara
Um aumento adequado da temperatura de laminação da primeira câmara pode acelerar a reticulação do POE no filme EPE. Isso ajuda a evitar a situação em que o EVA já atingiu um grau de reticulação relativamente alto enquanto o POE ainda está fundido. Melhor sincronização entre a cura do EVA e do POE pode reduzir a tensão entre camadas e ajudar a prevenir bolhas em forma de linha próximas às posições das fitas.
3. Ajustar o momento de vácuo, pressão e cura
Se a pressão for aplicada cedo demais enquanto a camada de POE ainda está altamente fluida, o gás pode ficar preso ou ser empurrado ao longo das áreas das fitas. Uma receita de laminação bem projetada deve permitir tempo suficiente para extração de ar e amolecimento do material antes que a pressão total seja aplicada. A configuração exata deve ser verificada por testes de grau de reticulação, testes de resistência ao descascamento e inspeção de aparência após a laminação.
4. Verificar a altura da pilha de fitas e barras coletoras
Como a pressão local é maior ao redor das fitas e barras coletoras, a espessura excessiva da pilha pode tornar o EPE mais fino nesses pontos. As equipes de produção devem verificar a planicidade da solda, o alinhamento das fitas, a sobreposição das barras coletoras e a consistência da montagem. Reduzir a diferença de altura local pode diminuir o risco de deformação local do encapsulante e formação de bolhas.
5. Verificar a qualidade do EPE recebido
Para o filme EPE, a inspeção de recebimento não deve apenas verificar aparência e espessura, mas também focar na uniformidade de espessura, prazo de validade, condição de armazenamento, comportamento do teor de gel e desempenho de adesão. Se possível, a laminação de teste deve ser feita antes da produção em massa ao trocar fornecedores, lotes ou estruturas de módulo.
Este blog é baseado na análise prática de anormalidades na produção de módulos fotovoltaicos e nas seguintes referências:
Experiência de campo da análise de defeitos anormais durante a produção de módulos fotovoltaicos
Dow Chemical, Zhang Wenxin, "POE Empowering High-Performance Photovoltaic Modules"
Southwest Securities, "N-Type Iteration, POE Industry Opens a High-Growth Cycle"
Produção e Tecnologia Química, "Pesquisa sobre a Reação de Reticulação de Filme Encapsulante de Poliolefina para Fotovoltaicos"
Visão da Ooitech
Como fornecedor de equipamentos, vemos assim: bolhas em linha nas fitas relacionadas ao EPE não são apenas uma questão de material, mas também uma questão de janela de processo que depende do perfil de temperatura de laminação, eficiência de vácuo, momento da pressão e planicidade da montagem. Para fabricantes de módulos que usam tecnologias avançadas de células e formatos maiores, a tolerância ao fluxo do encapsulante e à altura local da pilha torna-se muito menor, então o controle do prazo de validade do material e a validação da receita de laminação devem ser tratados como parte do mesmo sistema de qualidade. Uma linha de produção de painéis solares estável precisa tanto de uma boa seleção de encapsulante quanto de verificação disciplinada do processo antes da produção em massa.