Stringing de Módulos Solares: Um Guia Prático
Índice
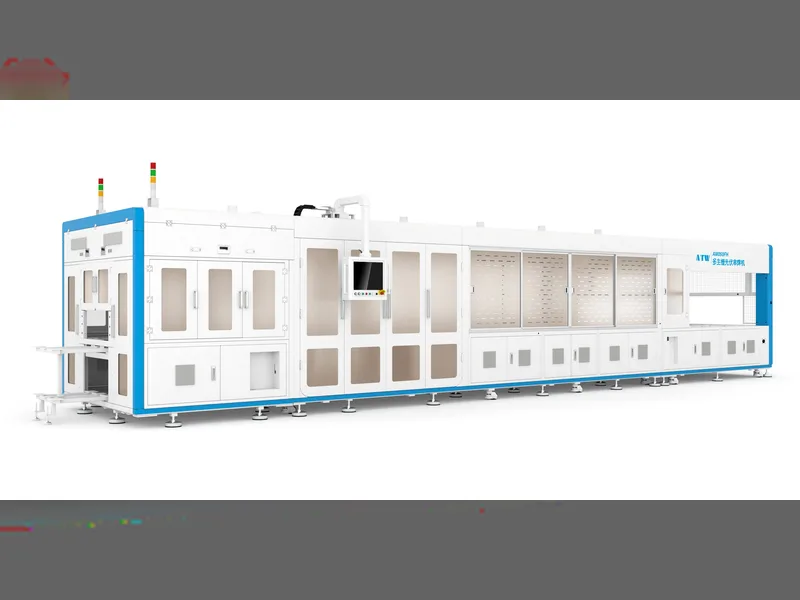
Resposta rápida: A interligação é a etapa em que as células solares individuais são soldadas em uma série, e ela define tanto a potência do módulo quanto o teto de rendimento da linha. Um tabber posiciona e solda a fita em cada célula; um stringer então coloca essas células em sequência e as une. Como uma célula trincada ou uma solda fria não pode ser reparada posteriormente, tudo o que dá errado aqui fica gravado no módulo acabado. O trabalho prático de interligação se resume a quatro variáveis: flexibilidade de formato de célula, número de busbars para layouts multi-busbar, precisão de posicionamento da fita e taxa de quebra. A espessura da fita também importa — uma fita mais fina reduz o custo de material e aumenta a resistência, então há um limite abaixo do qual a eficiência ganha na célula é perdida novamente na junção. Plataformas de máquina como a classe ATW050 lidam com múltiplos formatos de célula sem troca de linha.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Introdução do Produto
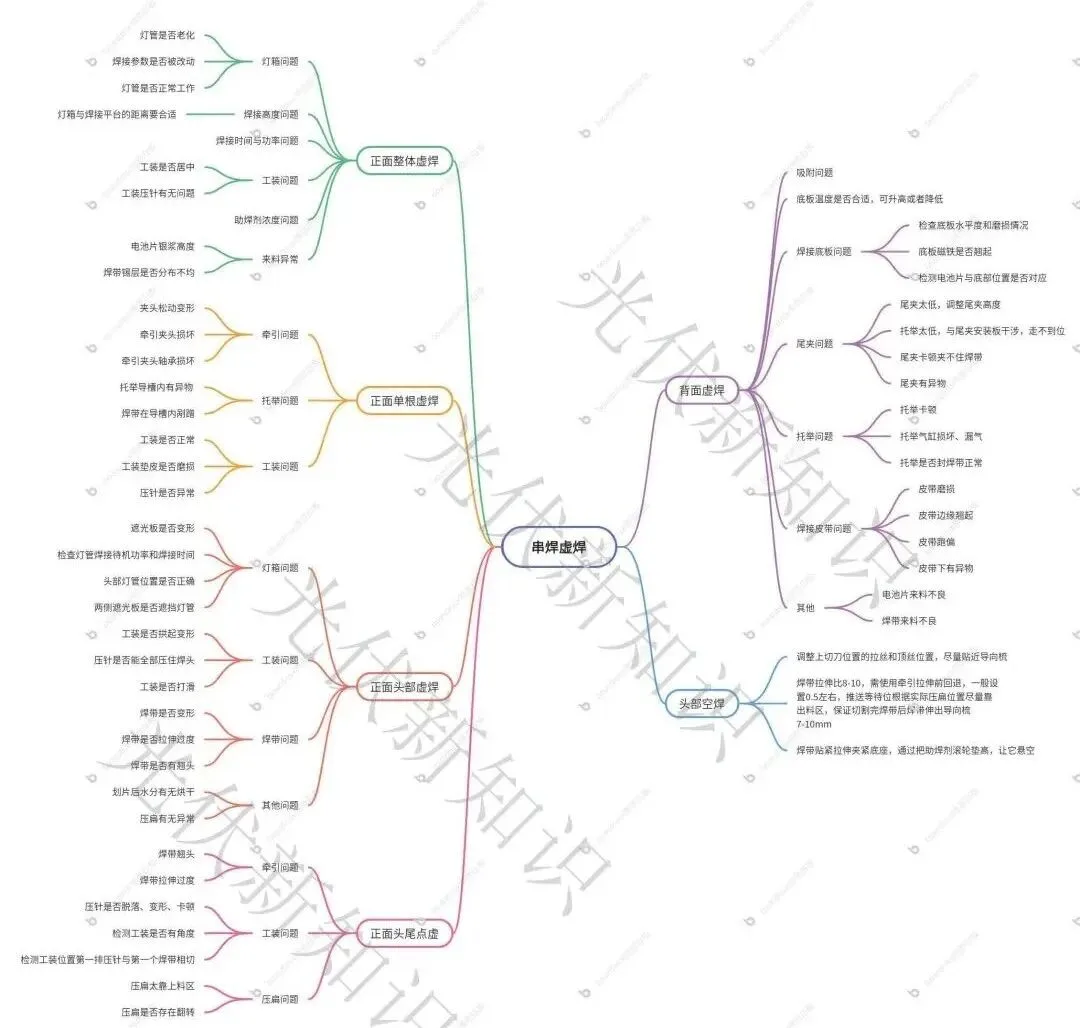
Sem introdução longa. O mapa mental vem primeiro. Se ajudar, salve o artigo e baixe a imagem. Você também pode entrar em contato pelo backend do WeChat para participar do grupo de tecnologia de módulos fotovoltaicos e obter a versão em alta resolução. (Basta nos dizer qual parte você cuida, como processo, qualidade, equipamento ou produção.)
Antes de entrarmos na solução de problemas de solda fria, vamos percorrer como o encadeamento realmente funciona. A fita, puxada pelo mecanismo de tração, é posicionada precisamente logo acima da barra coletora da célula. Em seguida, o dispositivo de soldagem desce, e os pinos de pressão no dispositivo aplicam pressão à fita para que ela toque a barra coletora. A célula se move sob a caixa de luz da encadeadeira, onde o infravermelho aquece a fita e a célula. O estanho na fita derrete e se liga à pasta de prata na barra coletora, formando uma liga metálica.
Uma coisa a ter em mente. Para qualquer inspeção de solda fria, verifique primeiro as áreas brancas expostas (não ligadas). Se você vir branco exposto, lide com isso antes de julgar a soldagem em si. Tudo abaixo usa TOPCon encadeamento de células e o encadeador ATW050 como exemplo.
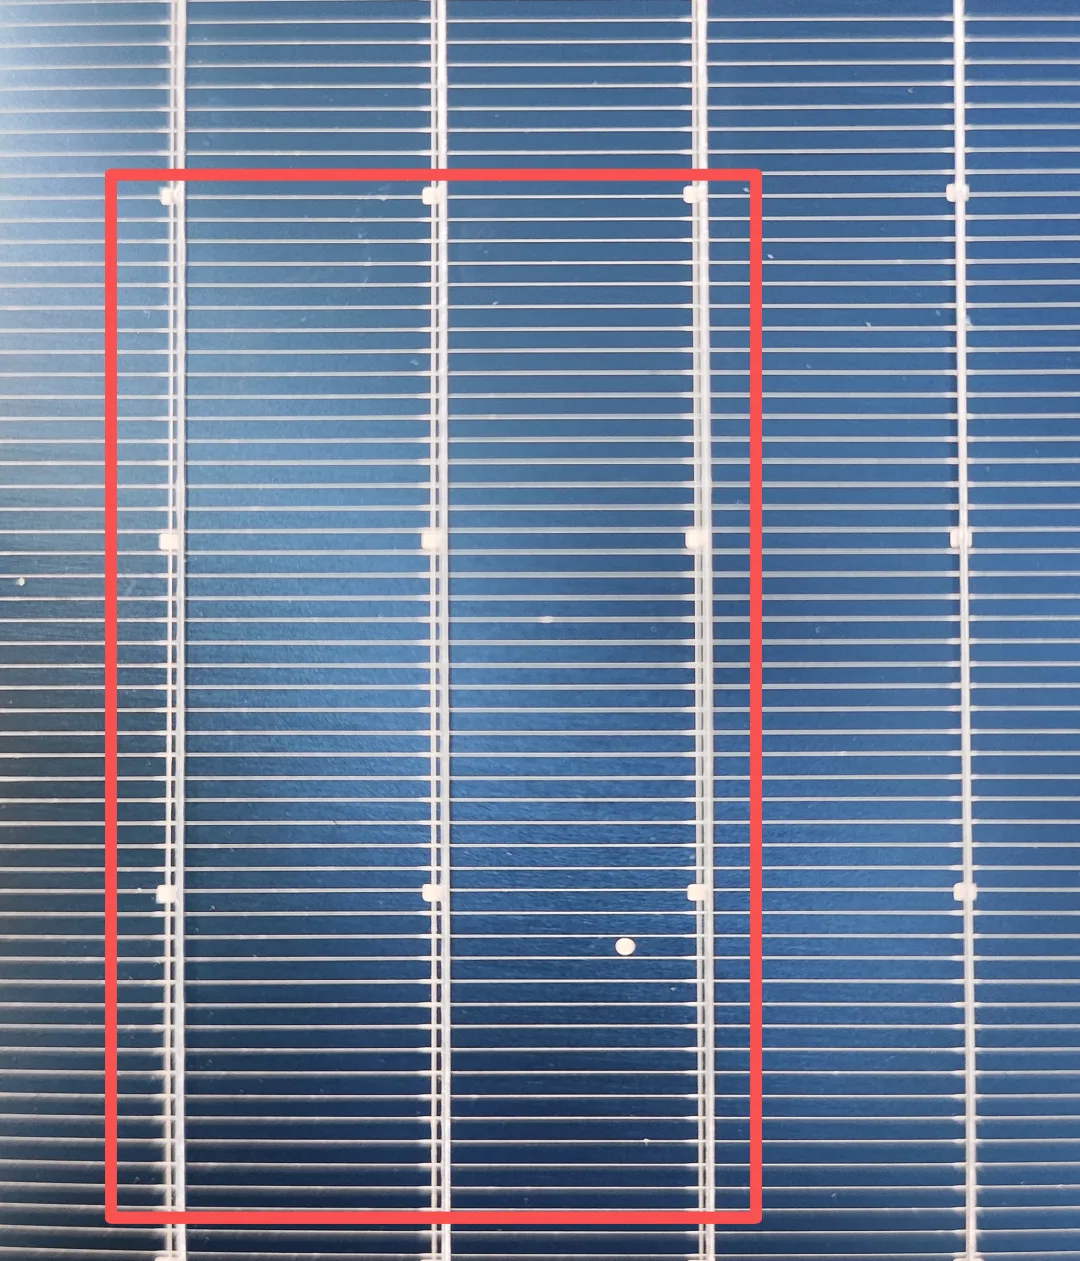
Como mostrado, a primeira, a segunda e a terceira fitas dentro da caixa vermelha estão com branco exposto. A quarta, fora da caixa, está normal.
Parâmetros Técnicos
1. Solda fria em todo o painel frontal
Quando todo o lado frontal apresenta solda fria, verifique estes:
| Item | O que observar |
|---|---|
| Caixa de luz | Foque nos parâmetros de soldagem. A caixa de luz está envelhecendo? Observe qualquer coisa que afete o aquecimento de todo o painel. |
| Altura de soldagem | Na parada, a caixa de luz sobe um pouco para evitar solda excessiva na célula abaixo. Se a folga entre a caixa de luz e a plataforma de soldagem for muito grande durante a soldagem, a eficiência do infravermelho cai e você tem solda fria. |
| Tempo e potência | O tempo de soldagem e a potência da caixa de luz são os grandes fatores. Verifique estes primeiro. |
| Concentração de fluxo | Fluxo anormal, especialmente muito baixo, não consegue limpar o óxido da superfície da fita, e a qualidade da soldagem cai para solda fria em todo o painel. |
| Material de entrada | Células com pouca pasta de prata causam solda fria ou excessiva. Revestimento de estanho irregular na fita significa que os pontos finos não conseguem se ligar bem à pasta. Fluxo vencido ou degradado não remove óxidos e a junta falha. |
| Dispositivo | O dispositivo está centralizado? Um dispositivo descentralizado significa que os pinos de pressão não conseguem manter a fita contra a barra coletora, deixando uma folga e solda fria. Verifique também os próprios pinos de pressão. |
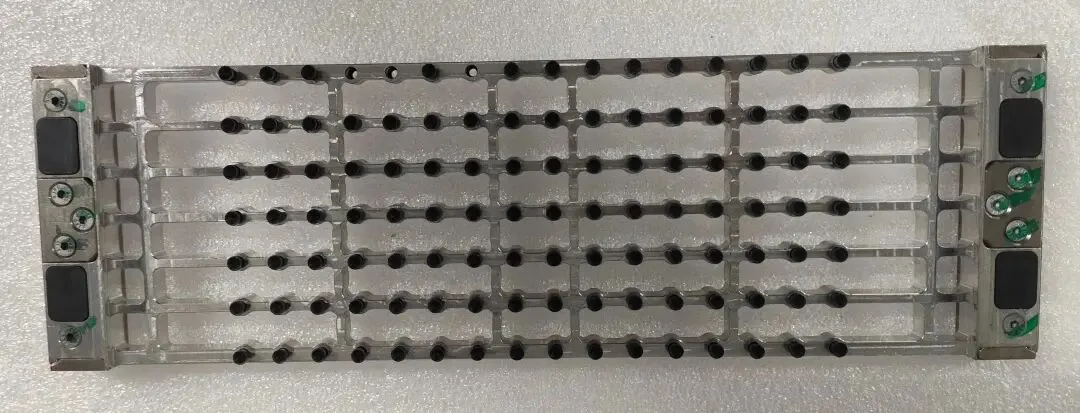
Dispositivo de soldagem 16BB
2. Solda fria em fita única frontal
Como é uma fita única, verifique apenas o mecanismo ligado a essa fita específica.
| Item | O que observar |
|---|---|
| Tração | Garra de tração solta, garra danificada ou rolamento da garra ruim. Qualquer falha no mecanismo dessa fita única coloca a fita fora de posição e prejudica a junta. |
| Elevação | Matéria estranha na ranhura guia de elevação, ou a fita raspando dentro da ranhura. |
| Dispositivo | Dispositivo normal? Almofada do dispositivo desgastada? Pino de pressão anormal? |
| Tubo de luz | Para solda fria em um ponto fixo, verifique o tubo de luz naquela posição quanto a envelhecimento ou potência errada. |
| Cortador | Após o corte, a fita tem dobras ou rebarbas? Ambos fazem a fita raspar na correia ou em outras partes e arruínam a junta. |
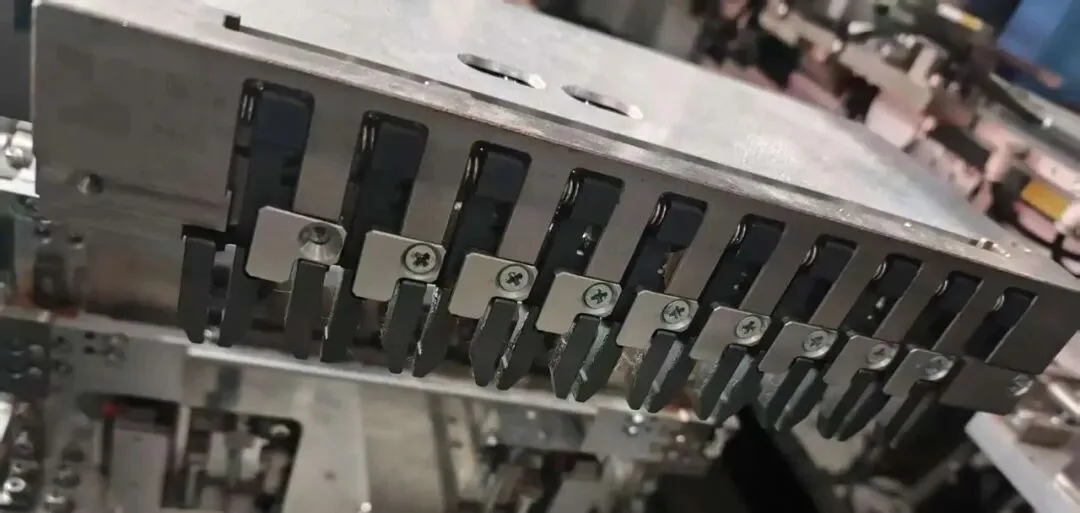
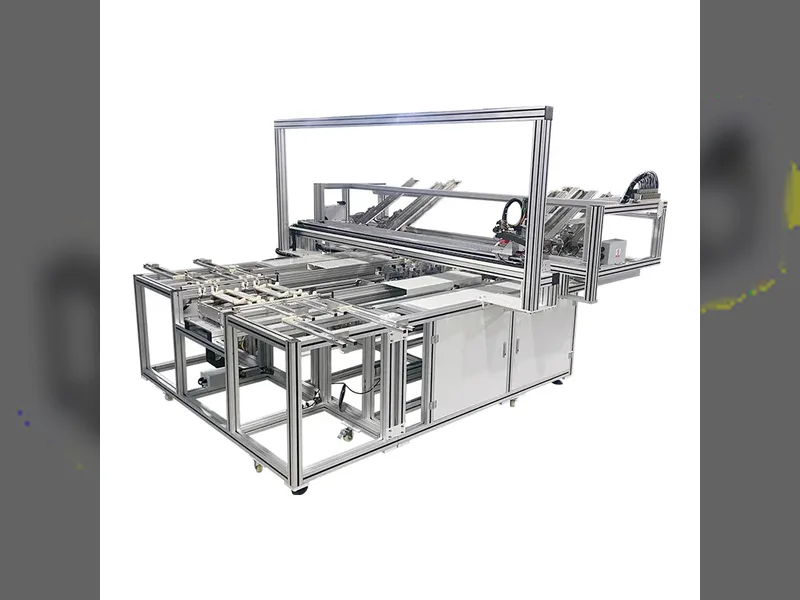
Mecanismo de tração da encadeadeira 10BB
3. Solda fria na cabeça frontal
| Item | O que observar |
|---|---|
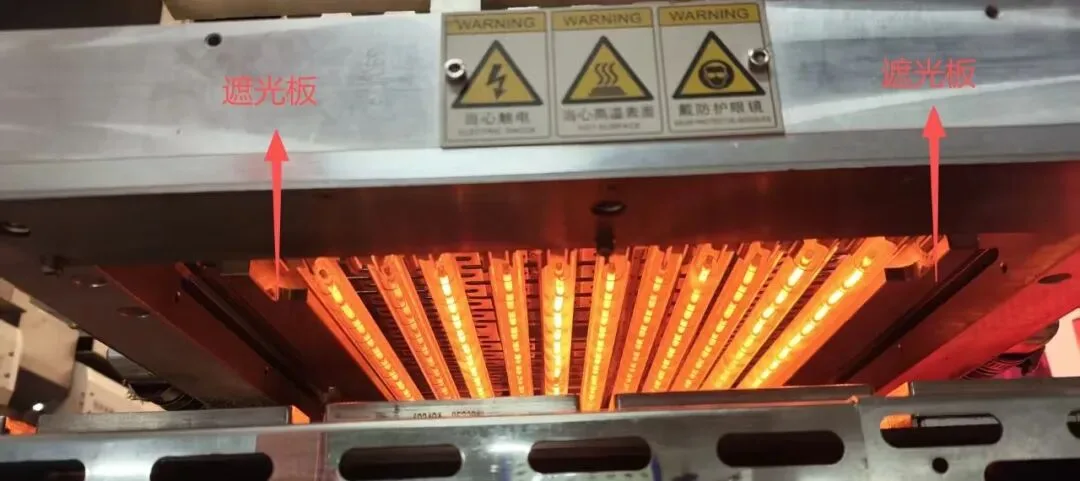
| Caixa de luz | A placa de sombreamento está deformada ou bloqueando o tubo de luz? Posição errada da placa de sombreamento permite que a fita derreta o estanho antes de entrar na caixa de luz, ou seja, derretimento prematuro do estanho, e você tem solda fria na cabeça. Verifique a potência de espera e o tempo de soldagem do tubo de luz. |
| Dispositivo | O dispositivo está arqueado ou deformado? Um dispositivo arqueado não consegue pressionar a fita, então a solda fria aparece. Todos os pinos de pressão seguram a cabeça de solda? O dispositivo está escorregando? |
| Ribbon | Fita deformada ou esticada demais dobra e não consegue se alinhar com a barra coletora, causando solda fria. Verifique também extremidades de fita levantadas, que não conseguem tocar a barra coletora. |
| Outros | A umidade foi secada após o corte da célula? |
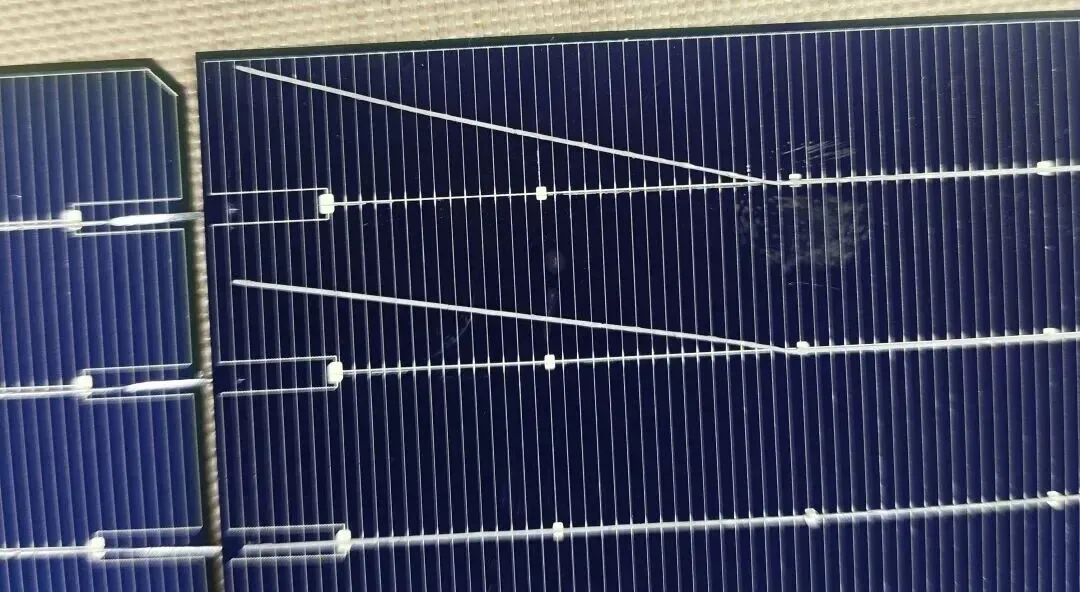
4. Solda fria pontual na cabeça e na cauda
| Item | O que observar |
|---|---|
| Tração | Extremidade de fita levantada ou fita esticada demais. |
| Dispositivo | Pino de pressão caído, deformado ou preso. Solda fria pontual geralmente vem de um problema no pino de pressão. Sem o pino, a fita não consegue alcançar a barra coletora. |
| Achatamento | Achatamento muito próximo da área de carregamento, ou achatamento virando. |
5. Solda fria no lado traseiro
| Item | O que observar |
|---|---|
| Adsorção | Quando a adsorção da placa base está desligada, a célula e a fita se deslocam uma em relação à outra durante o movimento, causando solda fria traseira. (Geralmente todo o lado traseiro.) |
| Placa base de soldagem | Nivelamento ruim da placa base ou desgaste intenso. O ímã da placa base está levantado? As posições da célula e da base coincidem? |
| Garra de cauda | Garra de cauda muito baixa, presa, incapaz de agarrar a fita, ou matéria estranha dentro. |
| Elevação | Elevação presa, cilindro danificado ou vazando, ou vedação anormal da fita, então a fita quica e se desloca e não assenta corretamente. |
| Correia de soldagem | Correia desgastada, bordas levantadas ou matéria estranha sob a correia desloca a fita traseira enquanto a célula e o dispositivo se movem. (Nada mais afeta isso. A fita frontal é segurada pelo dispositivo e não se desloca facilmente.) |
| Outros | Células de entrada ruins ou fita de entrada ruim. |
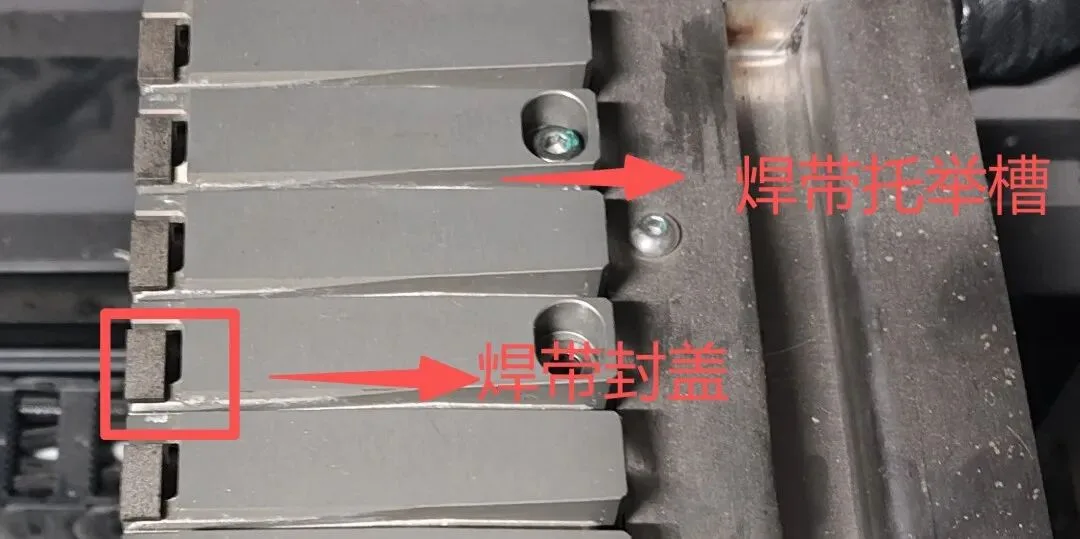
Adivinhe para quantos BB é este gabarito de elevação. (PS: não é usado há meio ano.)
Vantagens Técnicas
Solução de problemas com lógica primeiro: sempre verifique o branco exposto antes de julgar a junta, para corrigir o defeito real e não o sintoma
Método baseado em localização: painel frontal completo, fita única, cabeça, ponto de cauda e lado traseiro têm cada um sua própria lista de verificação, para você restringir rapidamente
Cobertura de causa raiz: caixa de luz, desenho, elevação, fixação, fita, fluxo, placa base e correia estão todos mapeados para tipos específicos de defeito
Referência de linha real: construída em torno de células TOPCon e da stringer ATW050, correspondendo ao que os operadores realmente veem no chão de fábrica
Aplicação do Produto
Esta lógica de solução de problemas aplica-se às principais linhas de módulos. No lado frontal, a caixa de luz, a centralização do fixador e a concentração de fluxo geralmente explicam problemas de painel completo, enquanto defeitos de fita única e de cabeçote apontam de volta para os mecanismos de desenho e corte. No lado traseiro, adsorção, nivelamento da placa base e condição da correia são os suspeitos habituais. Quer você opere uma stringer 10BB, 16BB ou MBB, o mesmo mapeamento de defeito para mecanismo mantém as equipes de processo, qualidade, equipamento e produção na mesma página durante uma investigação de solda fria.
Visão da Ooitech
O que vemos em linhas reais corresponde de perto a este guia: a maioria das reclamações de solda fria remonta à centralização do fixador e ao estado do fluxo muito antes de a própria caixa de luz ser a culpada, então verificar o branco exposto primeiro economiza muito tempo desperdiçado com desmontagem. Os barramentos TOPCon são mais finos e a janela de pasta de prata é estreita, o que é exatamente por que a planicidade da fita e a condição do pino de prensagem importam mais do que importavam nos dias do PERC. Ajustamos esses parâmetros durante a comissionamento e o treinamento de operadores para cada linha de módulos que entregamos, e se você quiser ver configurações de stringing como o fluxo no estilo ATW em ação, o canal da Ooitech no YouTube em www.youtube.com/ooitech tem bastante filmagem de fábrica que vale a pena conferir.
Nota: o artigo faz referência ao "Summary of Soldering Defects" da ATW.