Rastros de Caracol em Painéis Solares: Causas e Prevenção
Índice
Rastros de Caracol em Painéis Solares: Causas e Prevenção
Uma linha cinzenta ou amarelo-acastanhada aparece ao longo de uma fissura na célula meses após a instalação, e o módulo é culpado. As trilhas de caracol geralmente são cosméticas. A fissura por baixo não é. Em uma linha de módulos, a fissura é a parte que você controla.
Fabricação de Módulos Fotovoltaicos · Confiabilidade e Inspeção de Módulos · por Jerry, Ooitech
1. O que é uma Trilha de Caracol, e o que não é
Uma trilha de caracol, também chamada de rastro de caracol ou marca de verme, é uma descoloração cinzenta, amarelo-acastanhada ou escura na frente de um módulo de silício cristalino. Geralmente acompanha um dedo da grade de prata, uma borda de célula ou o caminho de uma fissura na célula. Esse último padrão é a origem do nome: a descoloração traça a fissura como uma trilha atravessa o vidro.
A IEA PVPS, o programa colaborativo internacional sobre sistemas fotovoltaicos, descreve um rastro de caracol como descoloração da metalização frontal e relata que ele normalmente se torna visível cerca de três meses a um ano após a instalação. O momento varia com o design do módulo e com o ambiente operacional, razão pela qual duas instalações aparentemente idênticas podem divergir.
A distinção que decide a maioria das discussões comerciais é esta: a trilha visível e o defeito elétrico subjacente não são a mesma coisa. A orientação atual da IEA PVPS afirma que os rastros de caracol em si não têm influência direta demonstrada no desempenho do módulo. O que pode reduzir a produção ou criar aquecimento anormal é uma condição associada: uma fissura na célula que separa uma região ativa, um dedo de grade danificado, uma interconexão defeituosa ou incompatibilidade de corrente dentro de uma subcadeia.
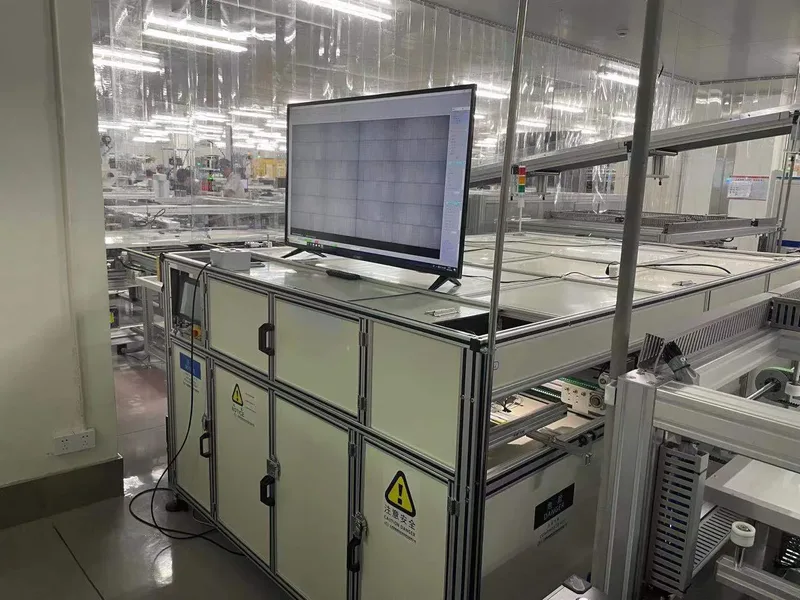
Fig. 1: Uma estação de inspeção EL inline em uma linha de módulos. O monitor mostra a imagem de eletroluminescência, onde uma fissura aparece como uma linha escura. Uma trilha de caracol observada em campo frequentemente segue exatamente essa linha.
| Uma trilha de caracol é | Uma trilha de caracol não é |
|---|---|
| Descoloração da metalização frontal, visível a olho nu | Prova de que o módulo perdeu potência |
| Um padrão que geralmente segue uma fissura, borda de célula ou dedo de grade | Prova de que a fissura foi feita na sua linha de produção |
| Evidência de que um caminho e uma química estavam ambos presentes | O mesmo modo de falha que PID, LID ou LeTID |
| Frequentemente lenta para se desenvolver e frequentemente estável uma vez formada | Um motivo automático para rejeitar um lote |
2. Como se Forma uma Trilha de Caracol: Fissura, Química e Transporte
Nenhuma causa única produz uma trilha de caracol. As evidências publicadas apontam para uma interação, e três condições precisam se sobrepor antes que algo se torne visível.
| Condição | O que significa em um módulo | O que você pode influenciar |
|---|---|---|
| Um caminho | Uma microfissura, uma borda de célula ou um espaço entre células que permite que espécies se movam ao longo da metalização | Manuseio de células, corte, stringing, lay-up, laminação e cargas de enquadramento |
| Uma química | Metalização de prata reagindo com espécies reativas para formar compostos de prata descoloridos | Formulação do encapsulante e do backsheet, e seus aditivos |
| Transporte | Gases e produtos voláteis movendo-se através das camadas de polímero, além de UV e temperatura impulsionando a reação | Propriedades de barreira do laminado e da lista de materiais como um sistema |
A evidência química é mais específica do que a explicação popular. Estudos de microscopia e químicos ligaram a descoloração da trilha de caracol a mudanças no sistema de metalização de prata. Meyer e colaboradores identificaram nanopartículas de prata no encapsulante imediatamente acima dos dedos de grade afetados. Peng e colaboradores identificaram nanopartículas de carbonato de prata em grades de prata descoloridas. Outras investigações relataram acetato de prata, fosfato de prata, carbonato de prata e sulfeto de prata em módulos expostos em campo. Fan e colaboradores identificaram acetato de prata e propuseram um mecanismo envolvendo a grade de prata, oxigênio e ácido acético próximo a uma microfissura.
Essas descobertas não se somam a um caminho universal único, e isso importa para como você especifica materiais. O termo "trilha de caracol" descreve descoloração visualmente semelhante que mais de uma interação de materiais pode produzir.
Um resultado em particular deve mudar como você lê as alegações dos fornecedores. Fan e colaboradores modelaram o processo e realizaram testes acelerados. Em seus resultados, uma microfissura junto com um espaço de célula atuou como um caminho de transporte. A transmissão de oxigênio através do backsheet teve uma influência importante na formação de acetato de prata. Dentro da faixa de transmissão de vapor de água examinada nesse estudo, a transmissão de vapor de água não foi considerada controladora da formação da trilha de caracol.
Uma fissura é uma pré-condição comum para uma trilha alinhada à fissura, mas não é suficiente. Muitas células fissuradas nunca desenvolvem uma trilha visível. A IEA PVPS identifica a combinação de materiais do módulo, radiação UV e temperatura como uma razão importante pela qual a suscetibilidade difere entre projetos de módulos.
3. Snail Trail, PID e LID: Três Modos de Degradação, Três Cláusulas
Esses três termos são misturados em documentos de especificação, e a confusão é cara. Eles têm diferentes causas, diferentes evidências e diferentes cláusulas de teste. Escrever uma cláusula geral de "sem degradação" não cobre nenhum deles adequadamente.
| Snail trail | PID | LID / LeTID | |
|---|---|---|---|
| Principal causa | Uma via mais a química de metalização de prata, com transporte de oxigênio, UV e temperatura | Tensão do sistema combinada com umidade e temperatura, impulsionando a migração de íons e o shunting | Cinética de defeitos relacionados ao silício bulk e hidrogênio sob iluminação e calor |
| Como se manifesta | Descoloração visível seguindo uma fissura, dedo de grade ou borda da célula | Perda de potência e shunting, frequentemente ponderados para as bordas da célula próximas à moldura | Perda de potência sem um padrão visível característico |
| Na imagem de EL | Frequentemente coincide com uma fissura; regiões inativas onde a fissura separa a área ativa | Regiões escuras, frequentemente ponderadas nas bordas, afetando muitas células | Perda gradual de contraste em vez de um padrão localizado |
| Evidência a solicitar | Registro visual mais imagem de EL mais curva I-V contra uma linha de base | Dados de teste de umidade-calor e estresse de tensão sob IEC TS 62804 | Medição de imersão iluminada e armazenamento no escuro no tipo de célula que você está comprando |
Para LID e LeTID especificamente, o comportamento depende da tecnologia da célula e não pode ser transferido de um tipo de célula para outro. Nossas próprias medições em células n-type de contato traseiro ligam o coeficiente de temperatura em regime permanente, a dinâmica de LeTID e a fuga no escuro, e a conclusão é explicitamente limitada à célula medida, e não à família de tecnologia. Se você comprar uma célula diferente, precisará dos dados dessa célula. Abordamos a abordagem de medição com mais detalhes no estudo de degradação por temperatura e LeTID em células n-type de contato traseiro.
Para PID, o desempenho anti-degradação do encapsulante é normalmente citado em relação à IEC TS 62804, e a comparação de encapsulantes neste site lista esse parâmetro para cada tipo de filme. Esse é o lugar certo para ancorar uma cláusula de PID, porque a falha é impulsionada pelo ambiente elétrico e de umidade que o encapsulante precisa suportar.
4. Onde Sua Linha Cria a Pré-Condição: Fissuras de Célula
Uma snail trail precisa de uma via. No lado da fabricação, essa via é uma fissura, e as fissuras vêm de uma lista curta de lugares. A IEA PVPS identifica o manuseio de células, corte, stringing, soldagem, lay-up, laminação, enquadramento e pressão mecânica local como fontes potenciais, e adiciona embalagem, transporte e instalação como principais fontes pós-produção.
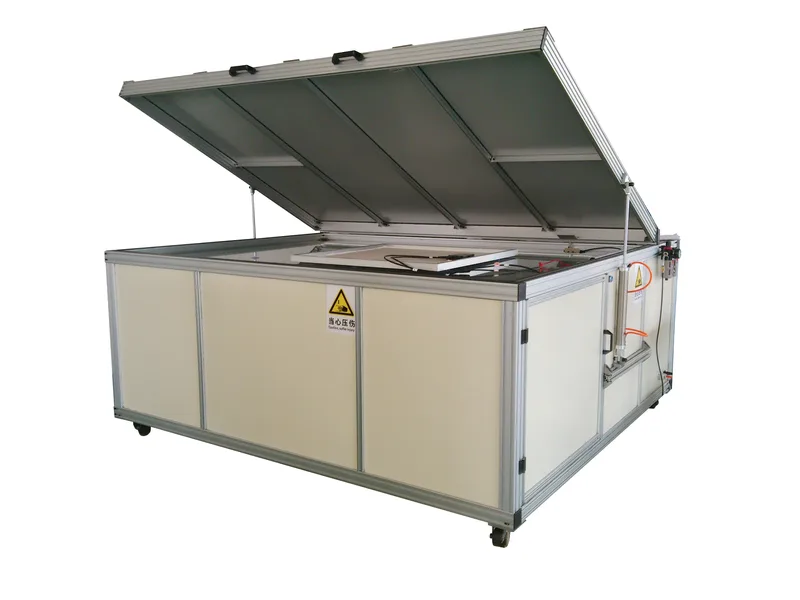
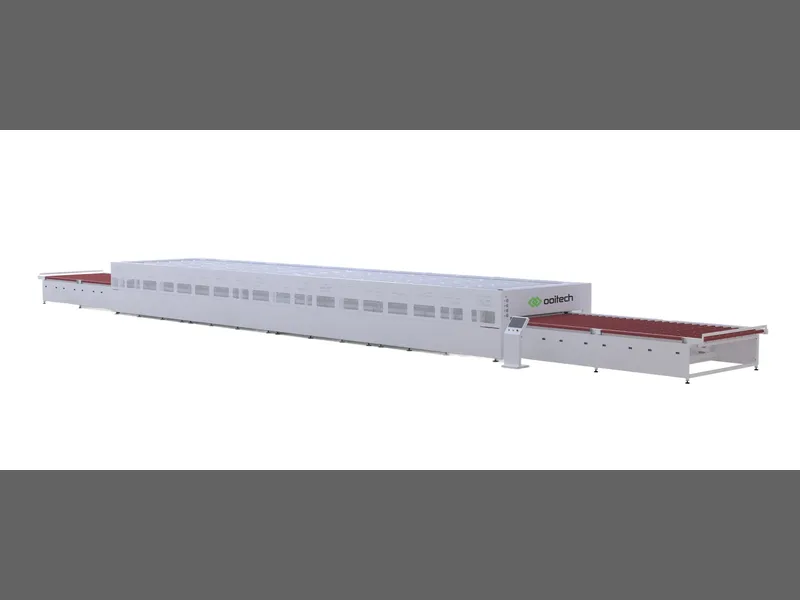
Fig. 2: Um laminador de módulo com a câmara aberta. A laminação aplica calor e pressão a todo o laminado, então qualquer fissura presente no lay-up é levada para o módulo acabado e não é mais barata de remover.
Dois sinais operacionais valem a pena observar. Primeiro, padrões repetitivos de fissuras em vários módulos geralmente indicam um mecanismo relacionado à produção, e não danos aleatórios de manuseio. Segundo, a aparência da fissura por si só não identifica o evento que a causou, então a pergunta útil não é "existe uma fissura", mas "em qual estágio ela apareceu".
Essa pergunta é respondível se você inspecionar em mais de um ponto. A Ooitech constrói inspeção de EL para três posições na linha, e as diferenças de especificação entre elas são o que permite localizar uma fissura em vez de apenas detectá-la.
| Modelo | Posição | Imagem | Tamanho do módulo coberto |
|---|---|---|---|
| OPT-M950B | Inline, automático, antes ou depois do layup | 8 câmeras (4 EL + 4 VI); 0,5 mm/pixel EL, 0,1 mm/pixel VI; ciclo de teste ≤20 s | Comprimento 1650-2500 mm, largura 992-1400 mm |
| OEL-CCD2400 | Offline, semiautomático, antes ou depois da laminação | 6 × 4 MP (24 MP no total), exposição 1-60 s | Até 2600 × 1500 mm |
| OEL-S2400 | Offline, semiautomático, antes ou depois da laminação | 2 câmeras, 6000 × 4000, exposição 1-60 s | Até 2500 × 1400 mm |
| OPT-S110H | Nível de string, antes do layup | Inspeção de string de células | String, não módulo |
5. O Que a EL Pode e Não Pode Provar Sobre uma Trilha
A imagem de eletroluminescência é o método único mais informativo para decidir se uma trilha visível coincide com uma fissura e se uma região eletricamente inativa está presente. É também o método mais frequentemente superestimado.
Uma imagem de EL não é uma fotografia com aprovação ou reprovação automática. Corrente direta aplicada, sensibilidade da câmera, exposição, foco, luz ambiente, temperatura do módulo e normalização da imagem alteram todos a aparência da imagem. A IEC TS 60904-13 especifica como as imagens de EL devem ser capturadas e processadas, e fornece orientação para interpretação qualitativa. Uma região escura pode indicar uma fissura, um defeito de interconexão, shunting ou uma interrupção de dedo. Lê-la corretamente significa colocar a imagem de EL ao lado da imagem visual, do projeto do módulo e dos dados I-V.
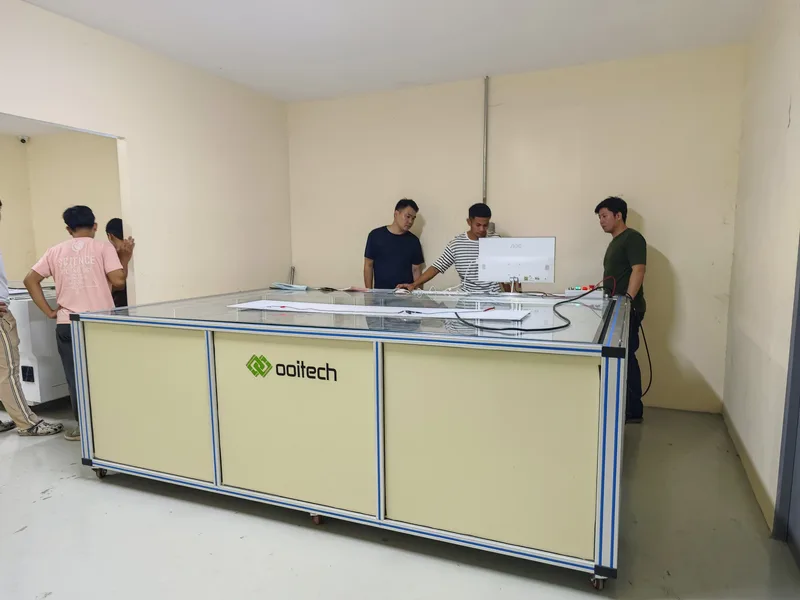
Fig. 3: Uma estação de EL offline com um palco de vidro. Como o módulo é carregado manualmente, a estação não está limitada pelo takt time da linha, o que a torna o lugar prático para reinspecionar um módulo suspeito ou uma unidade devolvida.
| Método | O que ela estabelece | Principal limitação |
|---|---|---|
| Inspeção visual | Documenta a trilha, delaminação, bolhas, condição do backsheet e marcas de queimadura | Não pode mostrar se uma fissura isolou a área ativa da célula |
| Imagem EL | Mostra rachaduras, regiões inativas e interrupções nos dedos | A aparência depende da corrente, do equipamento, da exposição e do processamento |
| Medição I-V | Quantifica potência, corrente, tensão, fator de forma e mudança na forma da curva | Requer dados confiáveis de irradiância e temperatura, além de uma base de comparação válida |
| Termografia infravermelha | Localiza temperaturas anormais em células, substrings, diodos, cabos ou caixas de junção | Não revela a geometria das rachaduras nem a causa química |
| Fluorescência UV | Revela o envelhecimento do polímero e padrões de fotobranqueamento ao redor de rachaduras e bordas das células | Não é uma medição quantitativa de umidade e não prova uma via de reação |
| Análise laboratorial | Identifica compostos de prata, produtos de corrosão e composição do polímero | Pode ser destrutiva e cara; inadequada para triagem em toda a planta |
Dois limites merecem ser declarados claramente, porque decidem o que você pode prometer a um cliente. A imagem EL não consegue ver atrás da moldura de alumínio nem sob a caixa de junção, então qualquer coisa nessas áreas precisa ser verificada antes da moldagem. E a imagem EL não diz nada sobre a química de um rastro; ela mostra a consequência elétrica, não a reação que causou a descoloração.
Quando a pergunta muda de "existe uma rachadura" para "quanto isso nos custou em potência", a EL deixa de ser o instrumento certo por si só. A medição I-V fornece esse número, e os dois resultados devem ser comparados por código de barras do módulo, para que os dados elétricos de um módulo e a imagem de um módulo permaneçam vinculados. O procedimento de medição está descrito em como medir com precisão a curva I-V de um módulo solar fotovoltaico, e as decisões de layout da estação são abordadas em Teste EL para painéis solares: configuração inline vs offline.
6. Reduzindo o risco de snail trails em materiais e processos
Se você não consegue remover todas as rachaduras, a próxima alavanca é a química. É aí que a escolha do encapsulante e do backsheet entra na discussão, e onde várias alegações comuns precisam de ressalvas.
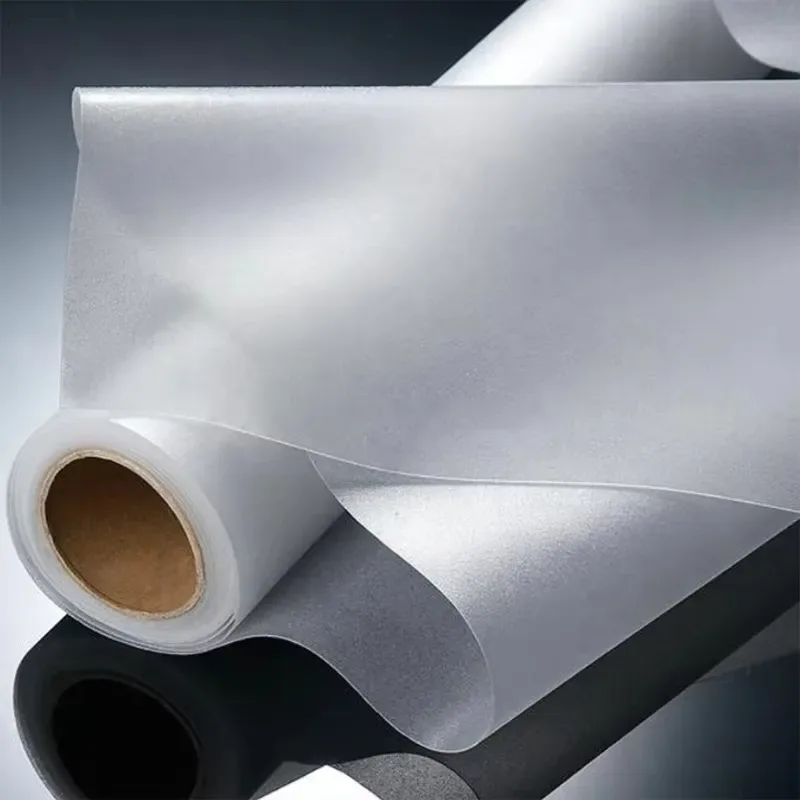
Fig. 4: Filme encapsulante. O filme é a camada contra a qual a grade de prata realmente fica, então sua formulação e aditivos determinam quais espécies reativas estão disponíveis perto da metalização.
Em módulos à base de EVA, a degradação pode gerar ácido acético, e o ácido acético é uma das espécies implicadas em produtos de reação contendo prata. Mudar para um encapsulante à base de poliolefina pode eliminar a rota de desacetilação do EVA para o ácido acético. Não é uma garantia universal contra descoloração: adesão, aditivos, condições de laminação, estabilidade óptica, propriedades elétricas e compatibilidade de interface de longo prazo ainda precisam ser avaliadas como um sistema de materiais completo.
A comparação de encapsulantes publicada neste site lista os parâmetros relevantes para essa decisão, e vale a pena lê-los em conjunto.
| Parâmetro | Valor em toda a faixa de filmes | Por que importa para um rastro |
|---|---|---|
| Taxa de transmissão de vapor d'água | De 5-10 g/m²/dia até 30-40 g/m²/dia (ASTM F1249), com filmes à base de poliolefina na extremidade inferior | Governa a umidade que chega à célula e à metalização, embora não seja o fator controlador identificado para a formação de acetato de prata |
| Composição livre de ácido | Declarada para os filmes de poliolefina na comparação | Elimina a rota de desacetilação do EVA que produz ácido acético |
| Desempenho anti-PID | Citado por tipo de filme conforme IEC TS 62804 | Separa a cláusula de PID da discussão de snail trails, que são modos de falha diferentes |
| Temperatura de processamento | 145-155 °C em todos os filmes comparados (análise DSC) | Define a janela de laminação, e uma janela incompatível gera problemas de delaminação e adesão por si só |
| Resistência de descascamento ao vidro | Acima de 90 até acima de 120 N/cm dependendo do filme (ISO 11339) | A falha de adesão abre as interfaces onde o transporte e a corrosão começam |
A seleção do backsheet merece o mesmo tratamento, e aqui as evidências são fáceis de passar despercebidas. Trabalhos sobre aditivos em folhas poliméricas mostraram que aditivos na própria folha podem desencadear a formação de snail trails, o que significa que dois backsheets com permeabilidade semelhante em ficha técnica podem se comportar de forma diferente em campo. Revisar apenas o número principal de barreira não é suficiente. A comparação completa dos tipos de filme, incluindo as colunas livre de ácido e anti-PID, está apresentada em nosso guia sobre Filme encapsulante EVA, POE e EPE para fabricação de painéis solares.
A laminação fica entre a escolha do material e a rachadura. Uma rachadura presente na montagem é levada para o laminado acabado, e um processo de laminação fora da janela adiciona seus próprios defeitos, incluindo bolhas, delaminação e deslocamento da moldura. Esses são modos de falha separados com causas separadas, e são abordados em como escolher a laminadora certa para módulos solares e em as verdadeiras causas por trás das bolhas em módulos solares.
7. FAQ
Os snail trails reduzem a potência de saída dos painéis solares?
A própria descoloração visível não tem influência direta demonstrada no desempenho do módulo. O risco vem daquilo que o rasto está a seguir. Se a fissura subjacente separar uma região ativa da célula, interromper os dedos da grelha ou criar desequilíbrio de corrente dentro de uma subcadeia, a produção pode cair. Um estudo frequentemente citado comparou módulos com rastos visíveis com módulos de referência limpos. Quatro módulos selecionados produziram aproximadamente 68% a 88% da produção de energia de referência. Os autores atribuíram esse défice a microfissuras e a regiões de células danificadas, e não à descoloração. Esses quatro módulos não eram uma amostra aleatória, pelo que o intervalo não deve ser tratado como típico. A única resposta fiável para um módulo específico é uma medição I-V contra uma linha de base.
O que causa realmente os rastos de caracol?
Uma interação, não uma única causa. O trabalho publicado aponta para três condições sobrepostas: um percurso, como uma microfissura ou uma extremidade de célula, uma química que envolve a metalização de prata e espécies reativas, e o transporte de oxigénio e produtos voláteis através das camadas de polímero. Os UV e a temperatura impulsionam a reação. Diferentes compostos de prata foram identificados em módulos afetados, incluindo acetato de prata, carbonato de prata, fosfato de prata e sulfureto de prata, o que sugere que mais do que uma via química produz uma aparência semelhante.
A entrada de humidade é a causa?
Não por si só, e é aqui que a explicação popular simplifica demasiado. Na modelação e nos ensaios acelerados que identificaram o acetato de prata, a transmissão de oxigénio através do backsheet teve uma influência importante na formação, enquanto a transmissão de vapor de água não foi considerada controladora dentro do intervalo examinado. A humidade continua a ser relevante para a corrosão, a degradação do encapsulante e a delaminação. Mas se um fornecedor responder à sua preocupação com os rastos de caracol apenas com um valor de transmissão de vapor de água, a resposta está incompleta.
Quanto tempo após a instalação aparecem os rastos de caracol?
A IEA PVPS relata que um rasto de caracol se torna tipicamente visível cerca de três meses a um ano após a instalação. O momento depende do design do módulo e do ambiente de operação. Esse atraso é a razão pela qual as cláusulas de aceitação baseadas na aparência causam litígios: a condição desenvolve-se frequentemente muito depois de os módulos terem saído da fábrica.
Os rastos de caracol são o mesmo que PID?
Não. O PID é impulsionado pela tensão do sistema combinada com humidade e temperatura, causando migração de iões e shunting, e é avaliado com ensaios de calor húmido e de tensão sob a IEC TS 62804. Um rasto de caracol está associado a um percurso físico mais a química da metalização de prata. Um módulo pode ter um sem o outro. Trate-os como duas cláusulas na especificação, não como uma.
Mudar de EVA para POE evita os rastos de caracol?
Elimina uma via, porque os encapsulantes de poliolefina não geram ácido acético como o EVA pode gerar. Não é uma garantia. A adesão, os aditivos, as condições de laminação, a estabilidade ótica e a compatibilidade a longo prazo com as camadas adjacentes também influenciam se a descoloração aparece. Avalie o laminado como um sistema e note que os próprios aditivos na folha do backsheet já demonstraram desencadear a formação de rastos.
Os rastos de caracol podem ser removidos ou reparados?
Não. A descoloração é uma alteração na metalização e no encapsulante acima dela, e está dentro do laminado selado. Limpar o vidro não a afeta. É por isso que a prevenção e a deteção precoce são as únicas alavancas práticas, e por que o ponto de intervenção útil é a fissura na sua linha, muito antes de qualquer rasto aparecer.
Devo rejeitar um carregamento por causa dos rastos de caracol?
Não apenas pela aparência, e não sem evidência. Peça uma imagem EL do módulo afetado e uma curva I-V contra os dados de flash da fábrica. A decisão deve basear-se em saber se está presente uma região eletricamente inativa, um dedo da grelha quebrado ou uma falha de interconexão. Um rasto que não coincide com nenhuma anomalia elétrica é uma constatação cosmética; um que coincide com uma região de célula separada é uma constatação de desempenho e de garantia.
Como deteto a fissura que um rasto vai seguir?
Com imagens EL em mais do que uma fase de produção. Uma única estação no fim da linha confirma que existe uma fissura, mas não consegue dizer se foi o stringer, a etapa de lay-up ou a prensa de enquadramento que a introduziu. Uma inspeção ao nível da string antes do layup mais uma inspeção ao nível do módulo após a laminação localiza a fase, o que é o que lhe permite corrigir o processo na sua origem.
Considerações Finais
Trate os rastos de caracol como duas questões, não como uma. O rasto é um resultado de materiais e química que influencia através do sistema de encapsulante e backsheet. A fissura que o rasto segue é um resultado do processo que influencia na linha, e é a que comporta o risco elétrico. Decida os seus critérios de aceitação em termos de imagens EL e dados I-V em fases de produção nomeadas, e depois peça a taxa de transmissão de oxigénio juntamente com a taxa de transmissão de vapor de água quando qualificar o laminado. Se nos indicar o tamanho do seu módulo, a tecnologia de células e onde quer que a inspeção se situe, proporemos a configuração EL e as fases de inspeção específicas.