Noções Básicas da Máquina de Stringer Fotovoltaico — Máquina de Tabber Stringer para Células Solares
Índice
Resposta rápida: Uma tabber stringer faz um único trabalho na frente de uma linha de módulos: solda a fita em células solares individuais e une essas células numa série de string. Cada fissura, solda fria ou fita desalinhada criada aqui é permanente, porque nenhuma estação posterior consegue reparar uma ligação que já está selada dentro do laminado. O processo funciona derretendo o revestimento de solda na fita, pelo que a zona de soldadura opera acima do ponto de fusão da liga que utiliza: os revestimentos com chumbo convencionais fundem perto de 183°C e as ligas sem chumbo comuns perto de 217°C. As máquinas mantêm essa zona com uma tolerância apertada, e a nossa plataforma AM050FH especifica ±7,5°C. Alguns números dizem-lhe a maior parte do que uma máquina vale: quebra em células Classe A, que as máquinas atuais mantêm em ou abaixo de 0,2%; precisão de posicionamento, tipicamente ±0,15 mm; e cadência compatível com o seu laminador em vez de com um folheto. Esta página cobre o básico e as três classes de máquinas.
O que faz um stringer, a diferença entre máquinas manuais, semiautomáticas e totalmente automáticas, e os quatro números que vale a pena perguntar antes de ler qualquer orçamento.
Produção de Módulos Fotovoltaicos · Noções Básicas de PV · por Jerry, Ooitech
Esta é a página que envio aos compradores que são novos na fabricação de módulos. Não porque o stringer seja difícil de entender, mas porque é a única estação onde um pequeno erro de processo se torna permanente, e a maioria das pessoas aprende isso depois do primeiro lote mau.
O Que a Máquina Faz
O stringing é como as células individuais se tornam numa tensão utilizável. Uma célula produz aproximadamente meio volt, pelo que um módulo precisa das suas células ligadas em série antes de poder fazer algo útil. O stringer faz isso soldando fita de cobre estanhada do frontal de uma célula para a parte de trás da seguinte, repetindo o padrão até existir um string completo com o comprimento que o seu design de módulo exige.
Isso soa a uma tarefa mecânica simples, e mecanicamente é. A dificuldade é térmica. A fita chega revestida com uma liga de solda, e a máquina tem de aquecer esse revestimento acima do seu ponto de fusão, molhar os dedos de prata da célula e arrefecer novamente sem cozinhar ou fissurar a wafer. Uma wafer tem 130 a 180 micrómetros de espessura, o que é mais fino do que uma folha de papel dobrada duas vezes. Aquecê-la demasiado rápido e ela curva-se. Pressioná-la com demasiada força e ela lasca. Esta janela estreita é a razão pela qual a seleção do stringer é realmente uma questão de controlo de processo e não de mecânica.
As Três Classes de Máquina
Quase todos os stringers no mercado encaixam num de três grupos, e o grupo importa mais do que a marca quando está a orçamentar. A divisão é sobre quanto do ciclo a máquina trata sozinha, não sobre quão moderno é o design.
Manual. O operador coloca as células e a fita à mão e solda com ferramentas simples ou uma base aquecida. O investimento é baixo e a consistência também: a precisão de posicionamento é limitada pelo olho do operador, a cadência mede-se em dezenas de módulos por dia, e o risco de quebra é elevado. Ainda se veem estes em laboratórios, linhas-piloto universitárias e oficinas de formação, e são uma forma razoável de provar um design de módulo antes de se comprometer com uma linha. Não são uma solução de produção.
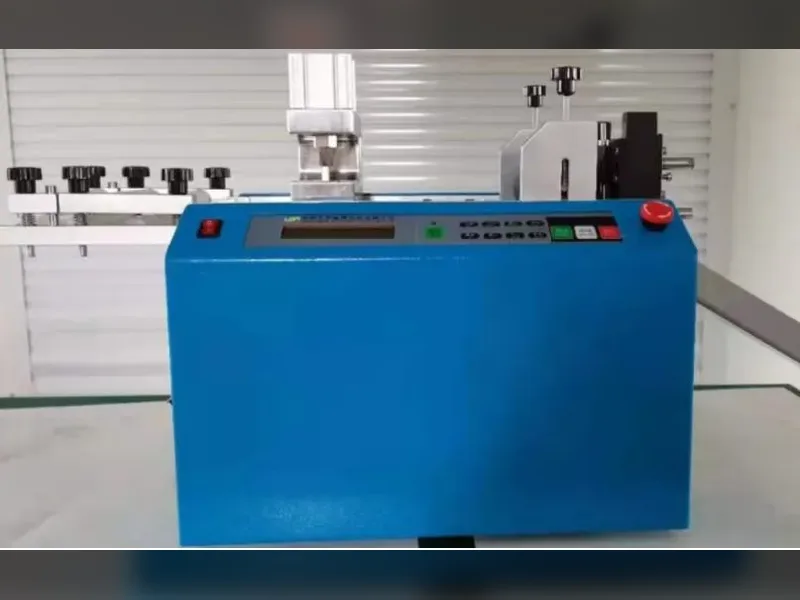
Semiautomática. A máquina assume a alimentação de fita e a soldadura enquanto o operador ainda trata da transferência de strings, carregamento e descarregamento. Esta é a classe que a maioria das fábricas encontra primeiro, porque divide o custo de capital em etapas e pode ser expandida mais tarde. A qualidade depende fortemente do operador, e a consistência da soldadura varia mais entre turnos do que numa plataforma totalmente automática. Para uma linha de 5 a 60 MW é frequentemente o ponto de partida sensato.
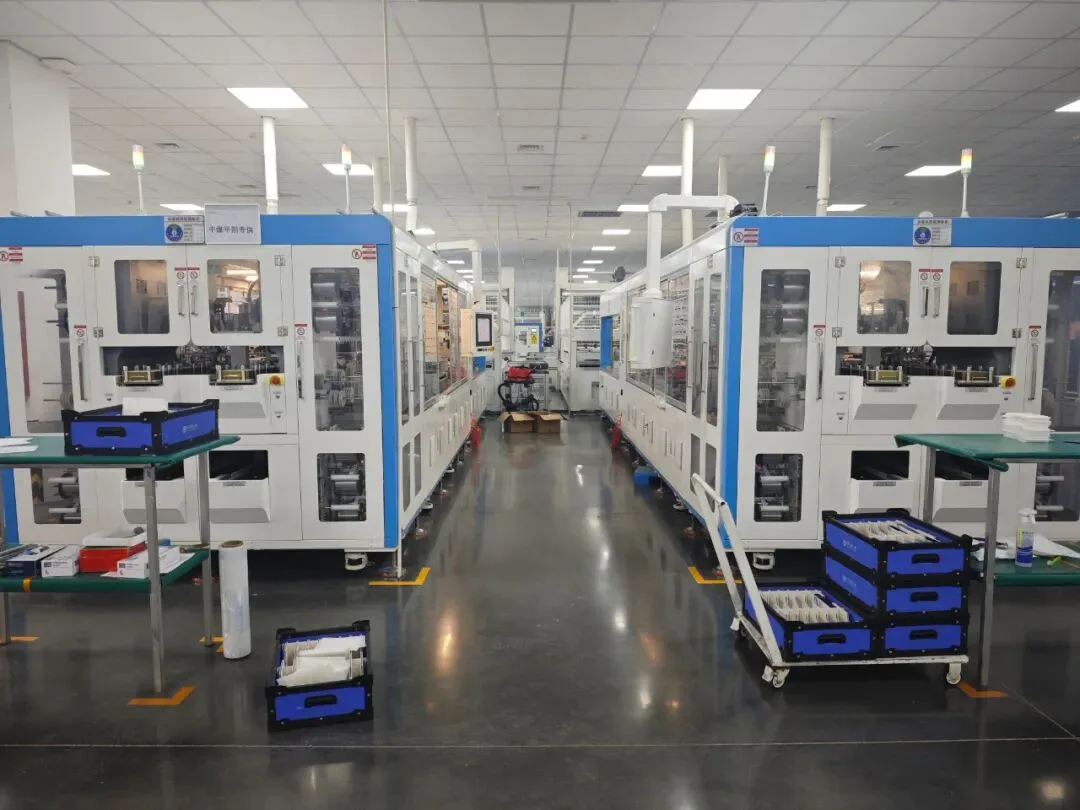
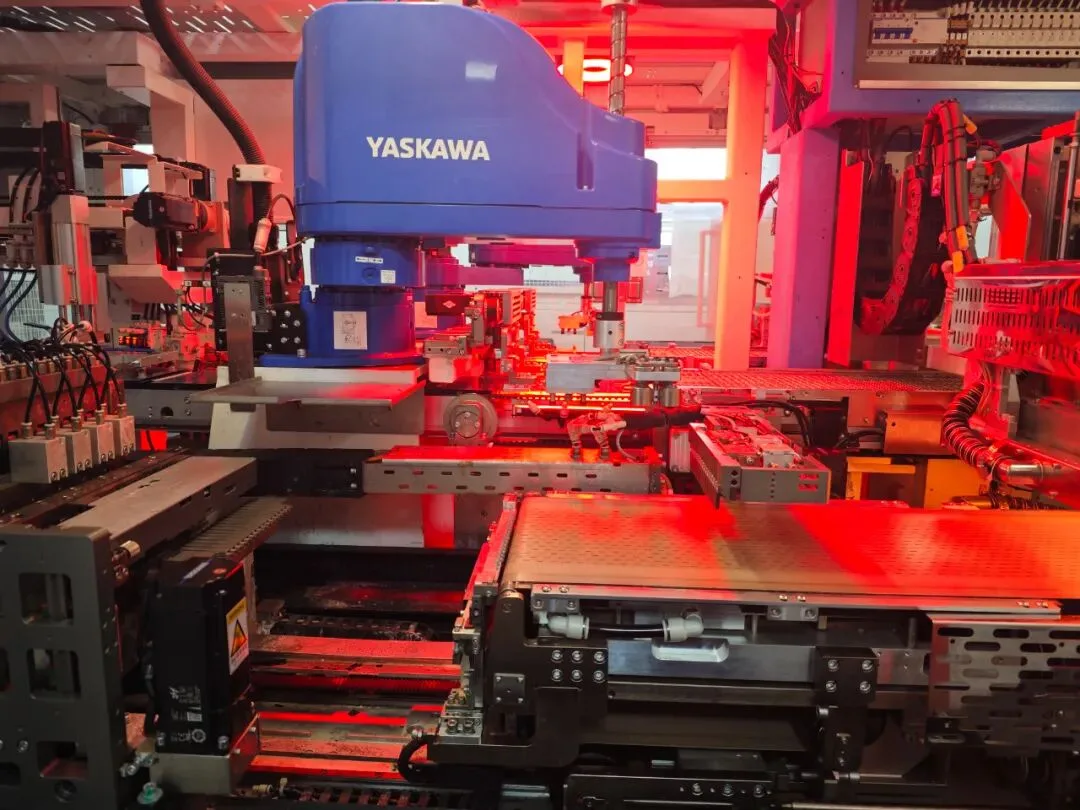
Totalmente automática. Carregamento, alinhamento por visão, alimentação de fita, soldadura e transferência de strings funcionam todos sem um operador no ciclo. A precisão de posicionamento, a cadência e a repetibilidade são todas superiores, e a dependência de mão de obra cai acentuadamente. O trade-off é o custo de capital e a necessidade de uma verdadeira função de manutenção. As fábricas de módulos mainstream tratam esta classe como o padrão acima de cerca de 100 MW.
| Classe | O que a máquina trata | Onde se encaixa |
|---|---|---|
| Manual | Nada; o operador coloca as células e a fita e solda à mão | Laboratório, linha-piloto, formação. Não é uma resposta de produção |
| Semiautomático | Alimentação de fita e soldadura; o operador ainda transfere e carrega strings | Linhas de 5–60 MW, e upgrades de stringing manual |
| Totalmente automática | Carregamento, alinhamento por visão, alimentação de fita, soldadura e transferência de strings | Linhas contínuas, o padrão acima de cerca de 100 MW |
As faixas de capacidade acima são uma regra geral e não uma especificação. O que realmente decide a classe de que precisa é o tempo de ciclo da estação atrás de si. Um stringer totalmente automático a alimentar uma estação de layup semiautomática é dinheiro gasto num gargalo que já não existe.
Onde Se Situa na Linha
O stringer situa-se depois da triagem de células e do corte a laser, e antes do layup. Nessa posição é o primeiro passo irreversível entre uma célula e um módulo acabado: a laminação pode ser repetida e o enquadramento pode ser corrigido, mas uma solda fria ou uma célula fissurada dentro de um string completo fica dentro do módulo durante os próximos 25 anos.
É por isso que o stringer tem o hábito de definir o teto do rendimento da linha mesmo quando não é a máquina mais cara no chão de fábrica. É também por isso que o seu takt tem de ser compatível com a estação de layup e o laminador em vez de ser escolhido isoladamente. A jusante, os strings são unidos por um , máquina de e verificados por um Testador EL, e um desajuste em qualquer desses três pontos aparece como uma fila em vez de como um relatório de defeitos. Se ainda está a mapear toda a sequência, a visão geral do equipamento de linha percorre todas as estações por ordem.
Os Quatro Números a Perguntar Primeiro
Uma ficha técnica completa de stringer tem vinte parâmetros. Quatro deles decidem a maior parte do resultado, e são os quatro mais frequentemente deixados vagos num primeiro orçamento.
- Taxa de quebra. As máquinas da geração atual mantêm-se em ou abaixo de 0,2% em células Classe A, e o número deve ser citado com o grau de célula em que foi medido. Qualquer valor mais frouxo custa-lhe células permanentemente.
- Precisão de posicionamento e colocação. Estes são dois números diferentes. A precisão de posicionamento é quão precisamente a máquina se move; a precisão de colocação é onde a fita acaba. As máquinas atuais especificam cerca de ±0,15 mm e ±0,2 mm respetivamente, e uma cotação que apresenta um valor sem dizer qual é merece uma pergunta de acompanhamento.
- Taxa de produção, por tipo de célula. As máquinas de entrada produzem cerca de 1.200 células por hora, a classe de trabalho 2.400, e as plataformas de alta velocidade cerca de 6.800. As taxas variam conforme o tipo de célula na mesma máquina, pelo que um único valor sem formato associado diz-lhe muito pouco.
- Tolerância de controlo de temperatura. A zona de soldadura tem de permanecer dentro de uma faixa estreita entre uma boa junta e danos térmicos. A nossa plataforma AM050FH especifica ±7,5°C com limites superior e inferior configuráveis no HMI.
Para Onde Ir a Partir Daqui
Esta página termina na orientação de propósito. As próximas duas perguntas que os compradores fazem são como a máquina funciona realmente em detalhe, e como escolher uma, e ambas são abordadas em guia de máquinas tabber e stringer: as seis estações, porque o infravermelho substituiu o ar quente, a transição de multi-busbar para zero-busbar, a compatibilidade de células entre PERC, TOPCon, HJT e BC, e quanto custam as diferentes classes de máquinas.
Se já sabe o que quer e a questão em aberto é a quem comprá-lo, essa é uma decisão separada com a sua própria lista de verificação, apresentada em como avaliar um fabricante de máquinas tabber stringer. Para plataformas concretas em vez de categorias, a SS-1500B é a nossa máquina de classe de entrada e a SS-2500B a de maior capacidade.
Considerações finais: se é novo no stringing, não comece por comparar máquinas. Defina a sua capacidade pretendida, os seus formatos de célula para os próximos dois anos, e o tempo de ciclo da estação que já possui. Essas três respostas eliminam a maior parte do mercado antes de ler uma única cotação, e são muito mais baratas de alterar agora do que depois de uma máquina estar no seu chão de fábrica.
As especificações referem-se a dados de máquinas Ooitech. As faixas de capacidade e os valores de precisão são típicos para cada classe de máquina e são confirmados face aos seus formatos de célula antes da cotação.