Manchas de PL, bolhas e marcas de barco: qual etapa
Índice
Resposta rápida: Manchas de fotoluminescência, bolhas e marcas de barco são três assinaturas de defeito distintas, e a estação importa: de junho a setembro, mais de 80% dos defeitos ao nível da wafer em muitas linhas vêm do mesmo conjunto de causas de processo. Os três parecem semelhantes numa imagem de baixa resolução e têm correções totalmente diferentes. Uma mancha de PL geralmente aponta para um problema de contaminação ou manuseamento, e não para um problema térmico. As bolhas remetem para uma etapa de deposição ou secagem em que uma camada se formou de forma irregular. As marcas de barco são uma assinatura do porta-wafers — a posição da wafer no barco reproduziu-se no processo. As espessuras de camada em causa situam-se em 1 nm, 1,5 nm, 3 nm, 5 nm e 6 nm, o que é suficientemente fino para que um efeito de superfície domine sobre o comportamento do volume. A ordem de diagnóstico deve seguir a forma do defeito, não a ordem do processo.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Manchas de PL, bolhas e marcas de barco: qual etapa verificar primeiro?
Todos os anos, de junho a setembro, mais de 80% das fábricas de células solares enfrentam exatamente a mesma dor de cabeça. A oficina é mantida a 25℃ constante, as receitas de processo permanecem intactas, os fluxos de gás estão perfeitamente normais e as curvas de temperatura ficam dentro dos limites especificados. No entanto, o tempo de vida dos portadores minoritários após a passivação continua caindo. As flutuações de rendimento geralmente são descartadas como um vago efeito do verão. Este guia detalha quatro causas raiz acionáveis e rastreáveis e oferece ajustes práticos de processo para a estação de verão.
Cenário do Problema e Perfil do Defeito
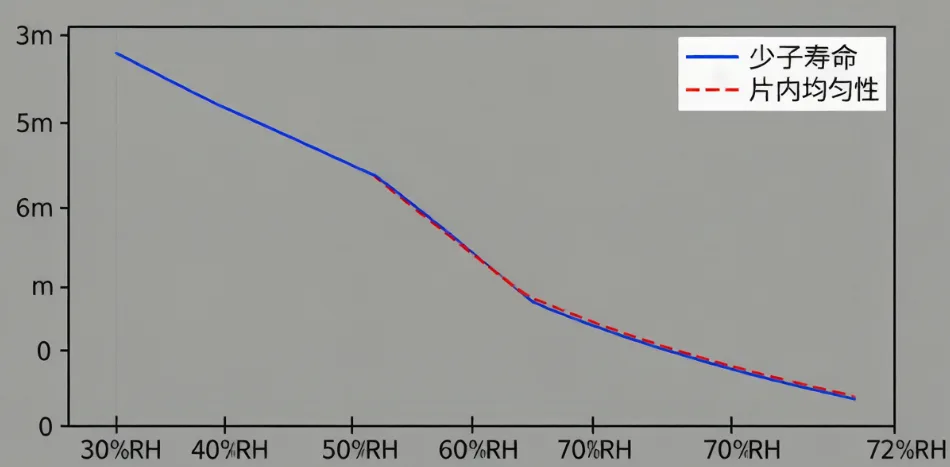
Considere um caso real de uma fábrica no Leste da China neste junho. A oficina estava estável a 25℃, mas o medidor de umidade da sala limpa atingiu 72%. Comparado aos 30% de umidade no inverno, isso é mais que o dobro. Os engenheiros de processo notaram que o tempo de vida dos portadores minoritários após a passivação caiu em geral, passando dos habituais 2 ms para 1,2 ms. Pior ainda, as lâminas no topo e na base do mesmo tubo apresentaram uma variação de 40% no tempo de vida.
Este não é um incidente isolado. Você pode controlar a temperatura da oficina, mas a umidade é um animal diferente. Uma tempestade repentina de verão pode facilmente elevar a umidade da sala limpa de 50% para 80%. Cada etapa do processo de passivação é altamente sensível a essa umidade.
A passivação não é apenas revestir um filme. Pense nela como um foguete de dois estágios. O primeiro estágio é a própria deposição, contando com a passivação química do Al₂O₃ ou SiNₓ para saturar as ligações pendentes, além da passivação por efeito de campo para suprimir a recombinação de superfície. O segundo estágio é a passivação por hidrogênio. O tratamento térmico em alta temperatura força o hidrogênio a sair do filme, empurrando-o para a superfície do silício e para os defeitos de volume para passivar quaisquer ligações pendentes restantes.
O fator real que determina a qualidade final da sua passivação é quão bem o hidrogênio é liberado durante o tratamento térmico. O comportamento do hidrogênio — desde sua forma no filme até sua cinética de liberação e caminho de difusão — está fortemente ligado tanto à temperatura quanto à umidade. É exatamente por isso que os defeitos de verão são desencadeados por mudanças de umidade, e não por variações de temperatura.
Quatro Linhas de Transmissão de Umidade na Passivação
Vamos dividir isso em quatro linhas de transmissão específicas. A oficina pode ser controlada em temperatura, mas essas quatro áreas são diretamente impactadas pelas condições de verão.
Linha 1: Desvio de Hidrogênio Causado pela Temperatura da Água de Resfriamento
As câmaras de PECVD precisam de resfriamento constante durante a deposição para manter um campo de temperatura preciso. Os chillers geralmente têm seus condensadores no telhado ou do lado de fora, usando água de rio ou de poço que está inteiramente à mercê da estação.
No inverno, as temperaturas externas ficam em torno de 5–10℃, mantendo a água de resfriamento perfeitamente estável a 20–22℃. No verão, o calor ultrapassa os 35℃. A eficiência do chiller cai, e as temperaturas da água de resfriamento facilmente sobem para 28–30℃.
Sua sala limpa pode ainda estar a 25℃, mas essa água de resfriamento mais quente altera diretamente a temperatura da parede da câmara de PECVD. A distribuição de radiação térmica muda. As lâminas em diferentes posições dentro do tubo experimentam temperaturas de deposição reais completamente diferentes. A diferença de temperatura entre as lâminas do topo e da base aumenta, o que explica aquela enorme variação de 40% no tempo de vida dentro do mesmo lote.
Se você está usando ALD para Al₂O₃ ou PECVD para SiNₓ, uma temperatura de câmara alterada significa que a densidade do filme e o teor de hidrogênio vão mudar.
| Temperatura de Deposição | Características do Filme | Comportamento do Hidrogênio |
|---|---|---|
| Ligeiramente Baixa | Denso, alto teor de H, principalmente N-H/Si-H | Necessita temperatura de tratamento térmico mais alta para liberação total |
| Ligeiramente Alta | Frouxo, alto teor de H, ligações de H fracas | Libera muito rápido, acumula na interface |
A produção industrial depende de uma janela ótima muito estreita que equilibra densidade do filme e teor de hidrogênio. Um desvio de apenas ±5℃ pode te tirar dessa janela. Quando a água de resfriamento do verão fica muito quente, todo o campo de temperatura da câmara muda, e os parâmetros do filme derivam junto.
Linha 2: Blistering do AlOₓ por Histórico Térmico Incompatível
Este problema se esconde em uma lacuna temporal que a maioria das pessoas não percebe. Equipamentos ALD convencionais normalmente executam 28–35 ciclos para deposição de Al₂O₃, atingindo uma espessura de 4,5–6 nm. A deposição subsequente de SiNₓ por PECVD ocorre entre 400–580℃. Essa temperatura já é quente o suficiente para fazer o hidrogênio dentro do Al₂O₃ se mover agressivamente.
Se a taxa de aquecimento e o tempo de manutenção do PECVD estiverem ajustados, uma porção do hidrogênio no Al₂O₃ é liberada suavemente durante essa fase de pré-aquecimento. O restante permanece estável e é liberado adequadamente mais tarde no forno de tratamento térmico. As condições de verão arruínam esse ritmo.
Primeiro, ocorrem flutuações no processo ALD. A camada de Al₂O₃ de 5 nm é um ponto ideal para custo e passivação, o que significa que seu teor absoluto de hidrogênio é naturalmente alto. A alta umidade do verão significa que mais hidrogênio fica preso no filme.
Segundo, a deposição de SiNₓ por PECVD atua como uma fase de recozimento primária para o Al₂O₃. Se o aquecimento for muito rápido ou a manutenção em alta temperatura for muito curta, o hidrogênio não é liberado o suficiente.
Terceiro, as temperaturas de tratamento térmico atingem 700–900℃. Todo aquele hidrogênio preso entra em erupção de uma vez, difundindo-se em direção à interface Si/Al₂O₃. Ele forma moléculas de gás H₂ e acumula enorme pressão local.
Finalmente, quando a pressão excede a força de adesão do filme, ocorre o blistering.
Alta umidade -> Mais H preso -> Pré-liberação deficiente no PECVD -> Alta temperatura de tratamento térmico = Blistering.
Sob um microscópio, você verá a superfície da lâmina coberta por pequenas bolhas de 2–10 μm de diâmetro. Cada bolha representa uma zona morta onde a passivação se foi.
Linha 3: Umidade de Fundo Elevada em Fornos de Tubo
Esta é facilmente a linha mais negligenciada, mas incrivelmente fatal na produção de verão. Durante o tempo de espera, os fornos de tubo de PECVD ficam expostos à atmosfera. O ar do verão atinge 60–80% de UR. O tubo do forno absorve muito mais umidade do que no inverno.
Quando você faz o vácuo e aquece para a deposição, essa umidade presa dessorve e se mistura com o seu gás de processo. Essa umidade de fundo atrapalha completamente a deposição de SiNₓ de três maneiras:
Deriva do Índice de Refração: O SiNₓ precisa de um índice de refração estrito de 2,05–2,10 para controlar a absorção de luz e a passivação. A umidade de fundo altera a razão Si/N. A umidade do verão pode facilmente reduzir o índice abaixo de 2,05, destruindo a qualidade da sua passivação.
Ligações de Hidrogênio Alteradas: O H⁺ no vapor de água compete com as ligações Si-H e N-H no SiNₓ. Isso bagunça a forma como o hidrogênio é liberado durante o firing posterior.
Limpeza da Interface Degradada: A umidade forma uma camada metaestável de Si-OH na superfície da wafer no início da deposição. Isso arruína a ligação entre o silício e o Al₂O₃ ou SiNₓ, aumentando imediatamente a densidade de armadilhas de interface.
Linha 4: A Lacuna Oculta de Q-Time Antes da Oxidação por Túnel
Esta acontece no início da linha, logo após o polimento alcalino e antes da deposição do óxido de túnel. O silício exposto ao ar desenvolve uma camada de óxido nativo, e a velocidade desse crescimento depende inteiramente da umidade e temperatura ambiente.
A 25℃ e 80% de UR, o silício exposto desenvolve uma camada de óxido nativo de 1 nm em apenas uma hora. Se falhas de equipamento ou atrasos de agendamento deixarem essas wafers paradas na sala limpa por duas ou três horas, essa camada nativa pode atingir 1,5 nm ou mais.
Este óxido nativo é solto e cheio de defeitos. Quando você tenta crescer seu óxido de túnel de alta qualidade de 1,2–1,5 nm sobre ele, as duas camadas se combinam. Agora sua camada de túnel tem 2–3 nm de espessura—o dobro da especificação de projeto, com qualidade estrutural terrível.
Isso desencadeia uma reação em cadeia brutal. A camada de túnel excessivamente espessa bloqueia o tunelamento de elétrons. Durante a dopagem do polissilício, o fósforo tem dificuldade para difundir através dessa barreira espessa. Áreas onde a camada de túnel é muito fina ficam superdopadas, causando recombinação Auger e queda do tempo de vida, o que aparece como manchas escuras no teste de PL. Áreas onde é muito espessa ficam subdopadas, aumentando a resistência de contato. Isso causa bordas escuras ao redor das marcas do barco no teste de EL. Em última análise, sua tensão de circuito aberto (Voc) despenca em todo o lote.
Resumo da Causa Raiz: Quatro Transmissões, Não uma Única Falha
Problemas de passivação no verão não são novidade, mas os engenheiros perdem tempo verificando menus e fluxos de gás porque procuram um único ponto de falha. A causa raiz é a umidade perturbando toda a cadeia.
O aumento da água de resfriamento desloca a temperatura da câmara. A alta umidade ambiental aumenta o teor de hidrogênio e causa blistering. A umidade do forno em standby arruína o índice de refração do SiNₓ. O processamento atrasado deixa o óxido nativo crescer descontroladamente, causando manchas de PL e marcas de barco.
Sugestões Acionáveis de Controle de Processo para o Verão
Veja como corrigir isso no chão de fábrica.
Primeiro, monitore sua água de resfriamento. Acompanhe a temperatura de entrada e o delta de temperatura, não apenas a temperatura da câmara. Se a água de resfriamento ultrapassar 24℃, verifique seus chillers imediatamente e compense manualmente com potência de PECVD ou tempo de deposição, se necessário. Vincule o ponto de orvalho da sua sala limpa ao monitoramento diário.
Segundo, ajuste suas receitas de ALD para o verão. Aumente ligeiramente a temperatura de deposição de ALD dentro da janela de 180–300℃, ou estenda o tempo de purga. Isso torna o filme mais denso e reduz o teor inicial de hidrogênio, evitando blistering posteriormente. Além disso, estenda a taxa de aquecimento ou o tempo de espera durante a deposição de SiNₓ por PECVD para dar ao hidrogênio mais tempo para ser liberado suavemente.
Terceiro, faça bake nos seus fornos de tubo com mais frequência. Execute um bake curto a 500℃ por 15 minutos a cada 4 horas durante o standby para expulsar a umidade absorvida. Se possível, mantenha uma leve purga de N₂ com pressão positiva durante o standby.
Quarto, crie uma receita de linha de base de passivação dedicada para o verão. Não adivinhe. Tenha um conjunto de parâmetros de ALD e PECVD prontos para trocar quando a umidade ultrapassar um limite específico.
Quinto, controle rigorosamente seu Q-time. As wafers devem ir do polimento alcalino ao forno de oxidação em menos de uma hora. Se houver atraso, armazene-as em um gabinete de nitrogênio com baixa umidade.
Checklist Rápido de Passivação para o Verão
| N.º | Item de Verificação | Meta de Controle | Responsável |
|---|---|---|---|
| 1 | Temperatura da água de resfriamento | Acompanhamento diário, alerta se ultrapassar o limite | Equipamento/Instalações |
| 2 | Ponto de orvalho da sala limpa | Aderência estrita aos limites da linha de base | Instalações |
| 3 | Bake do forno de tubo | Bake curto a cada 4 horas em standby | Engenheiro de Processo |
| 4 | Q-time do Polimento ao Ox | Menos de 1 hora | Equipe de Produção |
| 5 | Receitas de ALD/PECVD | Mudar para a linha de base de verão predefinida | Equipe de Processo |
Visão da Ooitech
A estabilidade do equipamento é tão crítica quanto a receita de processo quando picos sazonais de umidade perturbam o chão de produção. As fábricas frequentemente enfrentam quedas de rendimento simplesmente porque a umidade ambiente altera o histórico térmico e a dinâmica do hidrogênio das camadas de passivação. Abordar essas variáveis ocultas—como eficiência do chiller, Q-time atmosférico e dessorção de umidade em standby—faz uma diferença enorme na manutenção de uma eficiência consistente das células. Dominar esses controles ambientais sutis é o que separa uma configuração média de fabricação de painéis solares de uma linha de produção verdadeiramente otimizada e de alto rendimento.