Tecnologia de Célula Solar TBC (TOPCon Back Contact): Completo
Índice
Resposta rápida: TBC, ou contato traseiro TOPCon, é uma célula de contato traseiro que utiliza um contato passivante TOPCon na parte traseira, em vez de um contato de heterojunção. Ela se insere em uma sequência de rotas mais ampla, na qual a indústria está migrando de superfícies traseiras uniformes para arquiteturas traseiras regionalmente diferenciadas, atribuindo um tipo de contato diferente a cada área da parte traseira. Para um fabricante, o significado do TBC está na compatibilidade de processo: como ele se baseia em etapas de processo TOPCon que as linhas já executam, é a variante de contato traseiro com menor custo de adoção a partir de uma base TOPCon instalada. O trabalho de medição e caracterização envolvido — ferramentas de tempo de vida de portadores, como a classe WCT-120 — torna-se mais importante com o TBC do que com uma célula de contato frontal, porque o padrão traseiro é onde a qualidade da passivação realmente decide a eficiência. A inspeção do lado traseiro também se torna uma ferramenta de rendimento, em vez de uma verificação de qualidade.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Visão Geral da Tecnologia
Onde o TBC se situa na sequência mais ampla da rota, e por que a compatibilidade de processos agora importa mais do que a estrutura, é abordado no Roteiro tecnológico das células BC: da estrutura ao processo.
O conteúdo abaixo é compartilhado apenas para referência. Se houver qualquer infração técnica ou orientação incorreta, sinta-se à vontade para contatar o autor para remoção ou correção.
O que é uma célula TBC?
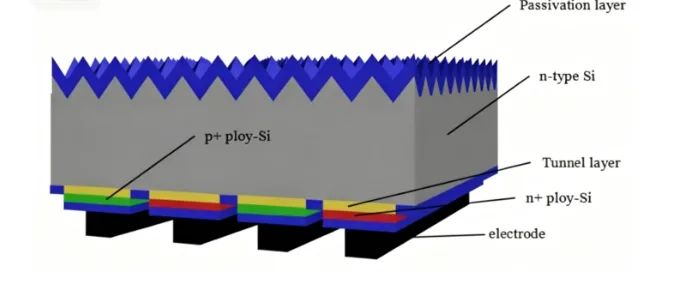
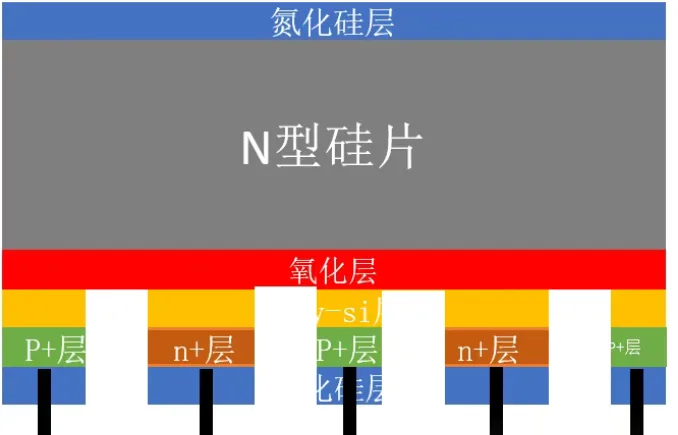
TBC significa TOPCon Back Contact. Ele combina a passivação TOPCon (óxido de túnel mais polissilício) com a estrutura de contato traseiro interdigitado IBC, por isso também é chamada de célula POLO-IBC.
Ela integra profundamente a passivação de óxido de túnel / poli-Si TOPCon com o layout de contato traseiro IBC. Isso proporciona a forte passivação traseira do TOPCon mais a vantagem do IBC de ausência de sombreamento por grade frontal, com toda a coleta de corrente movida para a parte traseira. O resultado é maior tensão de circuito aberto e maior corrente de curto-circuito. É uma das rotas mainstream de alta eficiência tipo N para a próxima geração.
Vantagens principais
Sem linhas de metal frontais, portanto a perda por sombreamento frontal é eliminada e o Isc aumenta
A passivação de túnel TOPCon reduz a recombinação traseira e eleva o Voc
O layout de contato traseiro P/N interdigitado otimiza o caminho de coleta de portadores e reduz a resistência em série
Comparada ao TOPCon padrão e ao IBC padrão, equilibra qualidade de passivação e integração estrutural
Compatível com a maioria dos equipamentos principais das linhas tipo N existentes, permitindo atualização gradual do processo
Como se compara com células convencionais
TOPCon padrão: sombreamento por grade frontal, passivação TOPCon de área total na parte traseira
IBC padrão: estrutura de contato traseiro, mas a passivação depende de óxido de silício / nitreto de silício, sem passivação de poli-Si por túnel
TBC (POLO-IBC): estrutura de contato traseiro IBC mais passivação de túnel TOPCon integrada, portanto tanto a estrutura quanto a passivação são otimizadas
Visão Geral do Fluxo de Processo Completo
Entrada de wafer → pré-limpeza / remoção de danos de serra → óxido de túnel traseiro + deposição de poli-Si (LPCVD) → deposição de máscara de SiN traseira → primeira abertura a laser traseira (área de boro) → dopagem com boro (p-poly) → segunda abertura a laser traseira (área de fósforo) → dopagem com fósforo (n-poly) → limpeza para remover difusão envolvente / BSG / PSG → deposição de filme de passivação traseira → impressão de máscara de cera para proteger a parte traseira → texturização frontal + corrosão de isolamento P/N → deposição de filme de passivação antirreflexo de SiN frontal e traseira → serigrafia de eletrodos metálicos traseiros → queima → teste elétrico → classificação e embalagem
Especificações Detalhadas do Processo
3.1 Limpeza e polimento (pré-limpeza + remoção de danos de serra)
Objetivo: remover a camada de danos de serra, impurezas metálicas superficiais, partículas e óleo; polir o wafer em uma ou duas faces para obter uma base de silício limpa e plana e manter uniforme a deposição da camada de túnel posterior.
Equipamento principal: linha de limpeza e polimento úmido inline, tanque de polimento alcalino, tanque de limpeza ácida.
Produtos químicos principais: álcali forte (NaOH/KOH), HF, HCl, IPA, aditivo de texturização, surfactante.
Itens principais de monitoramento:
Perda de peso no polimento: balança eletrônica
Reflectância superficial: medidor de reflectância
Tempo de vida de portadores minoritários iVoc: medidor de tempo de vida transiente WCT-120
Imagem de recombinação de portadores: testador PL (R3-PL)
Rugosidade superficial e limpeza: microscópio óptico
Controle de qualidade: danos de serra totalmente removidos, sem manchas ou degraus na superfície, perda de peso uniforme, sem queda óbvia no tempo de vida.
3.2 Deposição de óxido de túnel + poli-Si
Objetivo: crescer um óxido de túnel ultrafino (SiO₂) e depois uma camada de poli-Si intrínseco na parte traseira do wafer, formando a estrutura central de passivação TOPCon para forte passivação de campo e química e baixa recombinação traseira.
Equipamento principal: LPCVD de tubo.
Fontes de gás: SiH₄, O₂, N₂ (transportador / purga).
Itens principais:
Espessura do poli-Si: medidor de espessura de poli, elipsômetro
Espessura do óxido de túnel: ECV, elipsômetro
iVoc (WCT-120)
Uniformidade de PL
Resistência de folha (monitoramento de poli intrínseco antes da dopagem)
Controle de qualidade: óxido ultrafino e uniforme, poli-Si denso e sem furos, boa consistência de espessura em todo o wafer.
3.3 Deposição de máscara de SiN traseira
Objetivo: depositar uma camada densa de nitreto de silício (SiNₓ) sobre o poli-Si intrínseco como máscara de bloqueio para as etapas posteriores de abertura a laser e dopagem, permitindo zonas de dopagem seletiva.
Equipamento principal: PECVD.
Fontes de gás: SiH₄, NH₃, N₂.
Itens principais: espessura de SiN (elipsômetro espectroscópico), índice de refração e uniformidade, iVoc, uniformidade de PL.
Controle de qualidade: máscara densa, sem furos, espessura uniforme para garantir isolamento de dopagem.
3.4 Primeira abertura a laser traseira (janela de difusão de boro)
Objetivo: remover seletivamente a máscara de SiN sobre a área de difusão de boro por ablação a laser local, mantendo o poli-Si intrínseco por baixo, abrindo a janela para o poli tipo p posterior.
Equipamento principal: sistema de abertura a laser de fibra / nanossegundo ou picossegundo, ferramenta de padronização a laser de alta precisão.
Ajuste do processo: ajustar potência do laser, taxa de repetição, velocidade de varredura e sobreposição do ponto para que apenas a máscara de SiN superior seja removida e o poli-Si intrínseco abaixo não seja danificado, mantendo a base de passivação intacta.
Caracterização principal: verificação por microscópio óptico da forma do sulco, integridade da borda e se a camada de poli foi queimada.
3.5 Dopagem traseira com boro (p-poly)
Objetivo: difundir boro no poli-Si intrínseco na área aberta para convertê-lo em poli tipo p fortemente dopado (p-poly), enquanto se forma BSG na superfície. O BSG atua posteriormente como máscara de bloqueio natural para a difusão de fósforo.
Equipamento principal: forno de difusão de boro de tubo.
Mídia de processo: fonte líquida BBr₃; O₂ ambiente, N₂.
Caracterização principal: resistência de folha da zona p, uniformidade de dopagem, integridade da cobertura de BSG, uniformidade de dopagem por PL.
Controle de qualidade: dopagem de boro suficiente, resistência de folha uniforme, BSG contínua e completa sem lacunas locais.
3.6 Abertura traseira a laser (janela de difusão de fósforo)
Objetivo: remover a máscara de SiN restante para expor o poly-Si intrínseco não dopado como zona de dopagem de fósforo tipo n, mantendo a camada de BSG já formada intacta contra danos do laser.
Equipamento principal: sistema de padronização/abertura a laser.
Foco do processo: controle preciso da energia do laser para evitar perfurar a camada de BSG, mantendo um limite de isolamento limpo entre as zonas P e N.
3.7 Dopagem traseira com fósforo (n-poly)
Objetivo: difundir fósforo no poly-Si intrínseco da segunda janela para formar poly tipo n fortemente dopado (n-poly). A BSG formada na etapa anterior atua como máscara autoalinhada, bloqueando a difusão do fósforo na área de p-poly e alcançando o autoisolamento das zonas P/N.
Equipamento principal: forno de difusão de fósforo tipo tubo.
Mídia de processo: fonte líquida POCl₃; O₂ ambiente, N₂.
Princípio principal: a BSG residual atua como barreira de difusão natural e impede a contaminação por fósforo da área de p-poly. Após a difusão de fósforo, a BSG se transforma parcialmente em um óxido misto de boro e fósforo, o que reforça ainda mais o isolamento.
Caracterização principal: resistência de folha da zona n, isolamento do limite P/N, monitoramento da tendência de fuga.
3.8 Limpeza para remover difusão envolvente (remoção de BSG/PSG)
Objetivo: remover quimicamente toda a BSG, PSG e resíduos de superfície, e remover as camadas de dopagem envolventes e laterais das bordas para evitar fuga nas bordas.
Equipamento principal: linha de limpeza úmida em linha.
Produtos químicos principais: principalmente HF, além de aditivos ácidos e um sistema ácido tamponado.
Auxiliares de processo: sopro de ar limpo e seco, secagem com ar quente.
Controle de qualidade: vidro de óxido totalmente removido, superfície limpa sem resíduos, sem resíduo envolvente nas bordas.
3.9 Deposição de filme protetor de passivação de SiN traseiro
Objetivo: depositar um filme protetor de passivação de SiN sobre a estrutura interdigitada traseira de poly P/N para passivar e proteger a área de contato traseiro e bloquear ataques químicos em etapas posteriores.
Equipamento principal: PECVD.
Fontes de gás: SiH₄, NH₃, N₂.
Caracterização: espessura do SiN, índice de refração, uniformidade do filme.
3.10 Revestimento traseiro com máscara de cera (máscara protetora)
Objetivo: revestir totalmente a parte traseira com uma camada protetora de cera por serigrafia para proteger a estrutura de contato traseiro P/N formada e o filme de SiN, evitando que o ataque químico frontal posterior atinja as camadas funcionais traseiras.
Equipamento principal: impressora serigráfica (estação de impressão de cera).
Foco de controle: impressão de cera completa, sem falhas de impressão, sem furos, boa vedação das bordas para que a parte traseira permaneça protegida durante todo o processo.
3.11 Ataque químico frontal + remoção de cera e limpeza
Objetivo:
Remover o excesso de dopagem e as camadas danificadas na face frontal da lâmina
Texturizar a face frontal para formar uma superfície piramidal e reduzir a reflexão frontal
Alcançar o isolamento de borda entre as zonas P e N traseiras por meio de ataque lateral para reduzir a fuga nas bordas
Por fim, remover a máscara de cera traseira para expor a estrutura de contato traseiro completa
Equipamento principal: linha de ataque úmido e texturização em linha de dupla face.
Produtos químicos principais: álcali forte (NaOH), HF, aditivo de texturização, agente de ataque tamponado.
Fontes de gás: ar comprimido limpo, sopro de N₂.
Controle de qualidade: texturização frontal uniforme, morfologia piramidal qualificada, isolamento P/N adequado, sem caminho de fuga, remoção de cera limpa sem resíduos.
3.12 Filme antirreflexo e de passivação de SiN frontal e traseiro
Objetivo: depositar um filme antirreflexo e de passivação de SiN na face frontal tanto para antirreflexo quanto para passivação de superfície; adicionar e otimizar o filme de passivação traseiro para melhorar ainda mais a passivação e a confiabilidade.
Equipamento principal: PECVD.
Fontes de gás: SiH₄, NH₃, N₂.
Caracterização: espessura dos filmes frontal e traseiro, índice de refração, tempo de vida dos portadores minoritários, refletância.
3.13 Serigrafia e queima de eletrodos traseiros
Objetivo: imprimir eletrodos de prata-alumínio na zona P traseira e eletrodos de prata na zona de poly tipo n para formar os eletrodos positivo e negativo de contato traseiro interdigitado, e então usar queima em alta temperatura para formar contato ôhmico entre o metal e o poly-Si dopado.
Equipamento principal: impressora serigráfica dedicada para contato traseiro, forno de queima em linha.
Etapas principais: impressão alinhada do padrão de eletrodos traseiros → secagem → queima em alta temperatura (formação de contato ôhmico).
3.14 Inspeção e classificação de back-end
Conteúdo do processo: inspeção EL (defeitos, microtrincas, fuga), teste elétrico IV (Voc, Isc, FF, Eff), inspeção de aparência, classificação e separação, embalagem e armazenamento.
Equipamentos de inspeção: testador EL, testador IV, estação de inspeção de aparência.
Principais Desafios e no que Focar
Quais são as partes difíceis da tecnologia TBC e onde a atenção deve ser direcionada?
Controlar a uniformidade de espessura do óxido de túnel ultrafino é difícil
As duas etapas de abertura a laser exigem precisão de alinhamento extremamente alta
Manter a máscara autoalinhada de BSG intacta é o núcleo do processo
O ataque de isolamento interdigitado P/N é propenso a fuga nas bordas
A impressão dos eletrodos de contato traseiro exige precisão de alinhamento maior do que as células convencionais
Gerenciar a degradação do tempo de vida dos portadores minoritários ao longo de todo o fluxo é difícil
Principais parâmetros SPC a monitorar
Espessura do óxido de túnel e espessura do poly-Si
Morfologia da abertura a laser e desvio de alinhamento para ambas as etapas
Uniformidade da resistência de folha da difusão de boro e fósforo
iVoc e tempo de vida dos portadores minoritários por PL monitorados ao longo de todo o fluxo
Refletância frontal e morfologia da texturização
Microtrincas por EL, fuga e status de isolamento de borda
Visão da Ooitech
A TBC vive ou morre pelos detalhes, e a máscara autoalinhada do BSG é o herói silencioso aqui, pois permite que as zonas de fósforo e boro se organizem sozinhas sem uma terceira etapa de máscara. O que mais observamos nas linhas de módulos é como essas células de contato traseiro de alto Voc se comportam a jusante na stringing e laminação, porque sua metalização totalmente traseira muda o jogo da interconexão. Se você quer ver linhas reais de módulos tipo N em operação, nosso canal do YouTube www.youtube.com/ooitech tem imagens de fábrica que vale a pena conferir.