Salto do Quadro do Laminador de Módulos PV: Causas, Riscos
Índice
Resposta rápida: O salto de moldura durante a laminação ocorre quando a moldura de alumínio se desloca da posição à medida que a pilha é prensada, e manifesta-se após o módulo ser selado, quando já não pode ser corrigido. Acontece por três razões: a moldura não está assentada uniformemente antes do início do ciclo, a rampa de temperatura é demasiado rápida, pelo que o encapsulante flui antes de a moldura assentar, ou a pressão é aplicada de forma desigual ao longo da placa. O risco não é cosmético. Uma moldura deslocada deixa uma vedação irregular ao longo de uma borda, que se torna um caminho para a humidade, e pode também distorcer o laminado o suficiente para rachar células perto do canto. A prevenção é sobretudo controlo de processo: verificar a etapa de assentamento da moldura, abrandar a rampa inicial e verificar a planura da placa e a uniformidade da pressão. Numa linha onde o salto de moldura aparece de forma intermitente, o diagnóstico mais rápido é geralmente a etapa de carregamento e não as configurações do laminador.
Fabricação de Módulos Fotovoltaicos · por Jerry, Ooitech
Módulo PV Laminador Salto de moldura: causas, riscos e prevenção prática
A laminação do módulo fotovoltaico é um dos processos-chave na fabricação de painéis solares. Através de vácuo, aquecimento e pressão, vidro, encapsulante filme, células solares, backsheet ou outras camadas são unidas numa estrutura de módulo densa e selada.
Se o processo de laminação for instável, podem aparecer defeitos como bolhas, deslocamento, vedação deficiente ou danos por impacto relacionados à moldura. Entre esses problemas, o “salto de moldura” é uma condição anormal grave, pois pode afetar diretamente a aparência do módulo, a segurança elétrica e a confiabilidade de longo prazo.
Defeito de Bolha em Floco de Neve
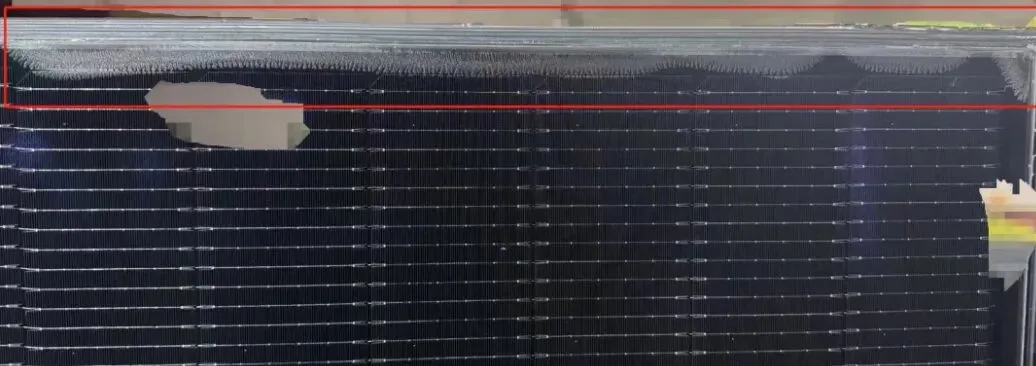
O Que É Salto de Moldura na Laminação de Módulos Fotovoltaicos
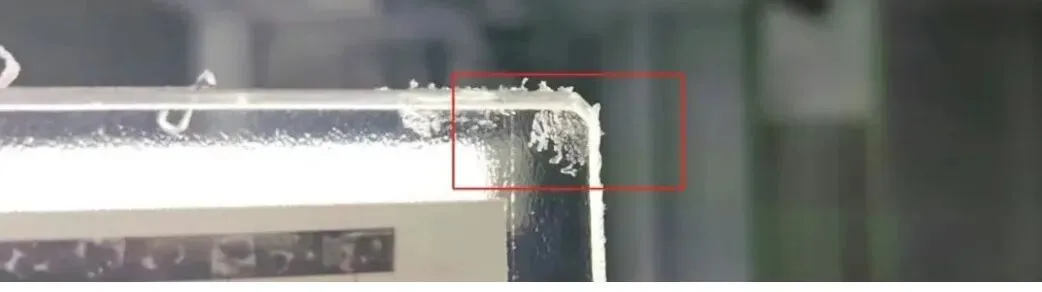
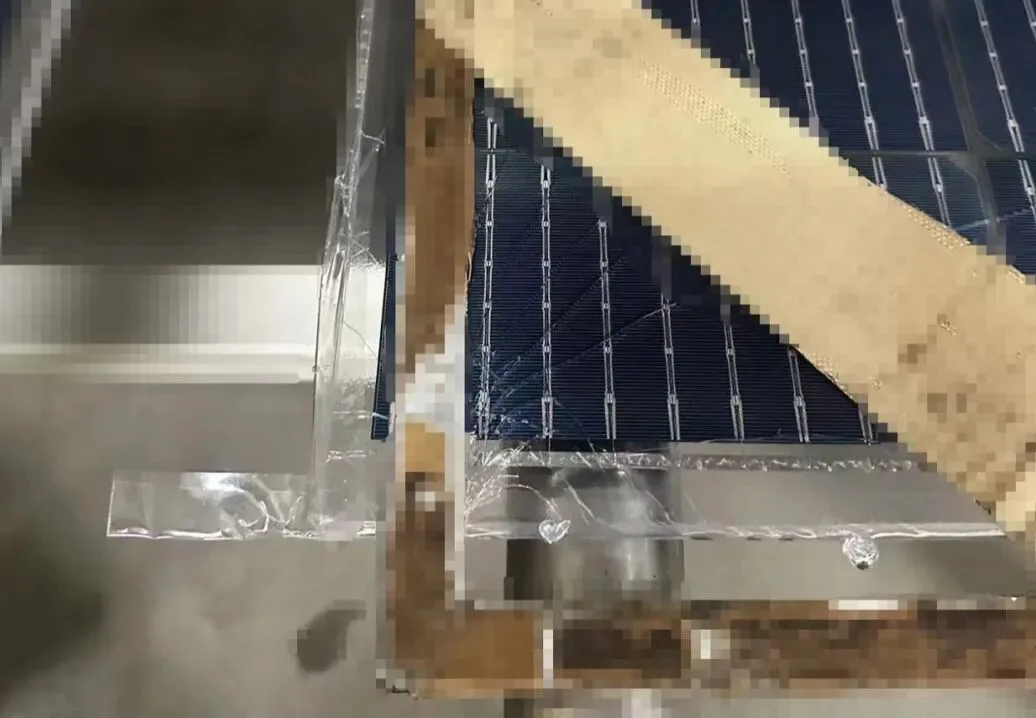
“Salto de moldura” refere-se ao deslocamento inesperado, levantamento, queda ou movimentação da moldura de laminação durante o ciclo de laminação ou o processo de transferência do módulo. Em casos graves, a moldura pode cair sobre a superfície do módulo, causando riscos no vidro, trincas nas células, rugas no encapsulante, danos nas bordas ou até mesmo o descarte completo do módulo.
Este não é um pequeno problema de posicionamento. Em uma linha de produção automática de painéis solares, o laminador normalmente está conectado aos processos de carregamento, montagem, inspeção, corte, emolduramento e teste. Uma vez que ocorra o salto de moldura, ele pode interromper o ritmo de produção e criar riscos de qualidade em lote.
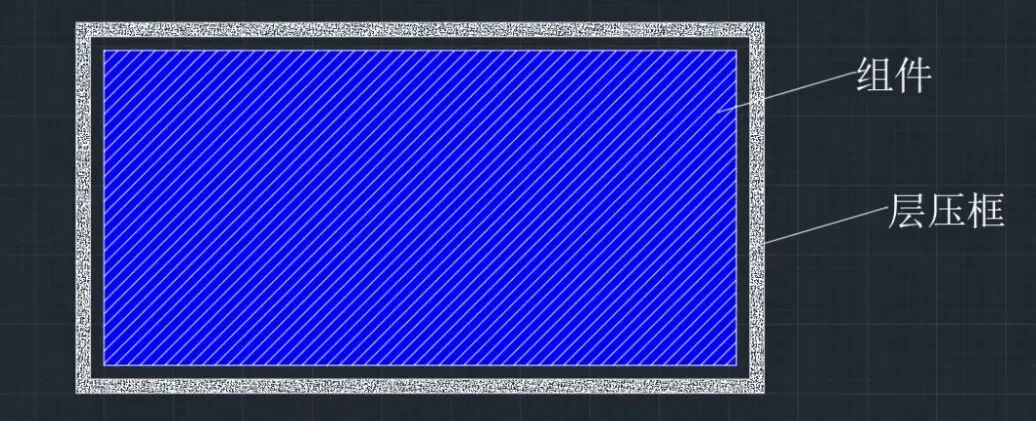
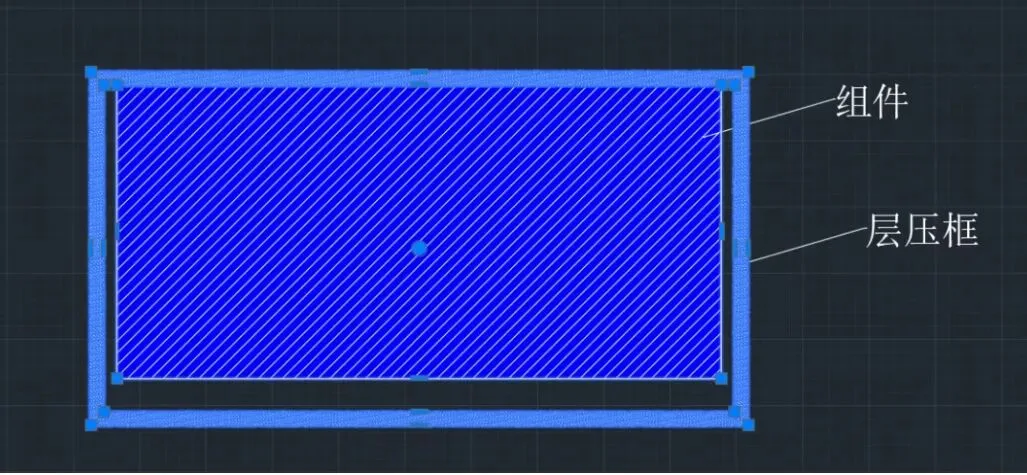
Principais Causas do Salto de Moldura do Laminador
Na produção prática, o salto de moldura geralmente não é causado por um único motivo. É mais frequentemente o resultado combinado de alinhamento do equipamento, controle de pressão da câmara, condição das ferramentas, limpeza dos materiais e hábitos do operador.
1. Desalinhamento de Transferência Entre Plataformas do Laminador
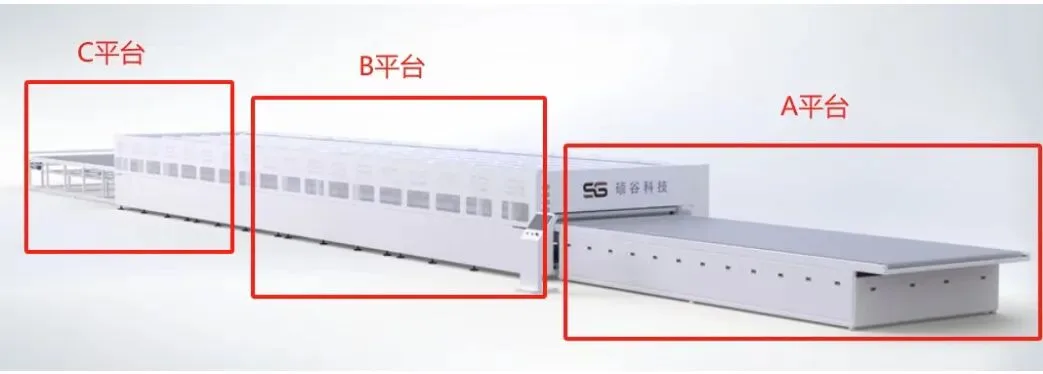
Os laminadores modernos são frequentemente projetados com plataformas contínuas de estágio A, B e C. A moldura de laminação é colocada na plataforma de alimentação do estágio A e então se move junto com o módulo em direção à câmara de laminação do estágio B.
Se a velocidade de transmissão entre as plataformas A e B não estiver sincronizada, ou se houver diferença de altura entre as plataformas, a moldura pode receber força desigual durante a transferência. Um rolo de transição não horizontal, alinhamento deficiente da correia ou um degrau mecânico entre as plataformas também podem gerar força de cisalhamento ou travamento.
Uma vez que a moldura se desvie de sua trajetória predefinida, ela pode entrar na câmara em uma posição errada. Isso cria um alto risco de desalinhamento, colisão ou salto de moldura durante as mudanças posteriores de vácuo e pressão.
2. Desequilíbrio de Pressão Dinâmica Dentro da Câmara de Laminação
Outra causa comum é o desequilíbrio de pressão dentro da câmara do laminador. Se a inflação for insuficiente, a câmara inferior pode ainda permanecer sob leve pressão negativa quando a tampa se abre.
Neste momento, a membrana de silicone na câmara superior pode agir como uma ventosa. Ela pode levantar o tecido de alta temperatura, a moldura de laminação ou até parte da pilha do módulo. Quando o vácuo interno é subitamente quebrado, essas partes podem cair aleatoriamente.
Essa ação de queda aleatória pode fazer com que a moldura atinja a superfície do módulo ou caia na posição errada, criando um acidente grave de salto de moldura.
3. Contaminação e Adesão de Ferramentas ou Materiais
Após uso prolongado, o tecido de alta temperatura pode acumular resíduos de encapsulante envelhecido em sua superfície. Esses resíduos pegajosos podem aderir à moldura de laminação ou à borda do módulo.
Durante o movimento do equipamento, essa adesão pode perturbar a posição normal da moldura. Mesmo um pequeno ponto pegajoso pode arrastar levemente a moldura, e esse pequeno deslocamento pode se tornar grave após aquecimento, vácuo e abertura da câmara.
A limpeza e substituição regulares do tecido de alta temperatura, a inspeção da membrana de silicone e o controle de resíduos são, portanto, medidas preventivas importantes.
4. Fatores Ambientais e Operacionais
Pequenos objetos estranhos no ambiente de produção também podem desencadear o salto de moldura. Por exemplo, blocos de cola, fragmentos de vidro, resíduos de EVA ou outros detritos podem permanecer na placa inferior do laminador ou dentro da câmara.
Quando o módulo e a moldura passam pelo equipamento, esses objetos podem bloquear a parte inferior ou a borda da moldura. A moldura então para em uma posição incorreta enquanto a linha de produção continua se movendo, resultando em deslocamento ou impacto.
O manuseio pelo operador também é relevante. Posicionamento incorreto da moldura, verificações de posicionamento incompletas ou limpeza insuficiente antes da produção podem aumentar a probabilidade de movimento anormal da moldura.
Como Prevenir o Salto de Moldura na Produção
Para reduzir o salto de moldura, a fábrica deve tratá-lo como uma questão de controle sistemático de produção, e não como uma falha única da máquina. Um plano de prevenção prático pode incluir os seguintes pontos:
Verificar a nivelamento e a consistência de altura entre as plataformas A, B e C.
Verificar a sincronização da velocidade da correia e a condição do rolo de transição.
Inspecionar se a moldura de laminação entra na câmara suavemente, sem travamento.
Confirmar inflação suficiente da câmara antes da abertura da tampa.
Monitorar a estabilidade da liberação de vácuo e evitar flutuações súbitas de pressão.
Limpar regularmente o tecido de alta temperatura, a membrana de silicone e o fundo da câmara.
Remover resíduos de EVA, fragmentos de vidro e objetos estranhos antes da produção.
Estabelecer procedimentos operacionais padrão para posicionamento e inspeção da moldura.
Adicionar inspeção visual ou monitoramento por sensores para a posição da moldura, quando possível.
Registrar cada evento anormal e rastreá-lo até fatores de equipamento, ferramentas, material ou operação.
Um processo de laminação estável depende tanto da precisão da máquina quanto da disciplina de manutenção diária. Quanto mais automatizada se torna a linha de produção, mais importante é controlar esses pequenos detalhes.
Aplicação do Produto e Impacto na Qualidade
O salto de moldura aparece principalmente nas linhas de laminação de módulos fotovoltaicos, especialmente em fábricas automatizadas de painéis solares de alto rendimento. Pode afetar módulos vidro-vidro, módulos vidro-backsheet, módulos MBB, TOPCon módulos, módulos PERC, módulos shingled e outros tipos de módulos mainstream.
O possível impacto na qualidade inclui:
Microfissuras nas células causadas por impacto mecânico.
Riscos ou quebra do vidro.
Risco de rugas no encapsulante ou delaminação local.
Vedação de borda deficiente e risco de entrada de umidade.
Aparência anormal do módulo após a laminação.
Menor rendimento de produção e maior custo de retrabalho.
Para fábricas que produzem módulos de alta eficiência, a estabilidade da laminação está diretamente ligada à confiabilidade final do módulo. Uma pequena anormalidade mecânica durante a laminação pode se tornar um problema oculto de confiabilidade após a operação ao ar livre.
Visão da Ooitech
Como fornecedor de equipamentos, vemos assim: o salto da estrutura do laminador não é apenas um problema do laminador, mas um problema de integração da linha envolvendo precisão de transferência, lógica de vácuo, limpeza dos ferramentais e disciplina do operador. Para uma fábrica de módulos solares, a melhor solução é verificar a compatibilidade da plataforma e o comportamento da pressão da câmara durante a comissionamento, e depois manter registros rigorosos de manutenção durante a produção em massa. Em nossa experiência com projetos de linha de produção de painéis solares, muitos defeitos recorrentes de laminação podem ser reduzidos quando a equipe trata o laminador como parte de um sistema de produção completo, e não como uma máquina isolada.
Aviso legal
O conteúdo de referência original foi coletado de canais públicos da internet e fontes de mídia social. As opiniões são apenas para comunicação técnica e referência. Os direitos autorais pertencem ao autor ou organização original. Se houver qualquer violação, entre em contato com o editor para remoção.